Станок для снятия грата: что умеет и когда нужен производству
После лазерной или плазменной резки деталь не всегда готова для следующего этапа производства. На кромках остается грат, поверхность может требовать зачистки, а острые края – дополнительной обработки. Можно взять болгарку и сделать всё вручную, а можно доверить эти операции станку.
Мы, Stankoff.RU, расскажем и покажем, как с этими задачами справляется оборудование серии STD. Что находится внутри и в каких случаях такой станок станет незаменимым помощником, а в каких – стоит повременить с покупкой.
Как работает станок для зачистки металла
Оператор укладывает заготовку на конвейерный стол, деталь проходит через рабочую зону со шлифовальными лентами и выходит с противоположной стороны уже после обработки. Вместо того, чтобы вручную брать каждую деталь и последовательно зачищать её вручную, оператор организует поток обработки через станок. Разница особенно заметна при серийном производстве, когда через участок регулярно проходят однотипные детали.
Не только грат: что вообще умеют эти станки
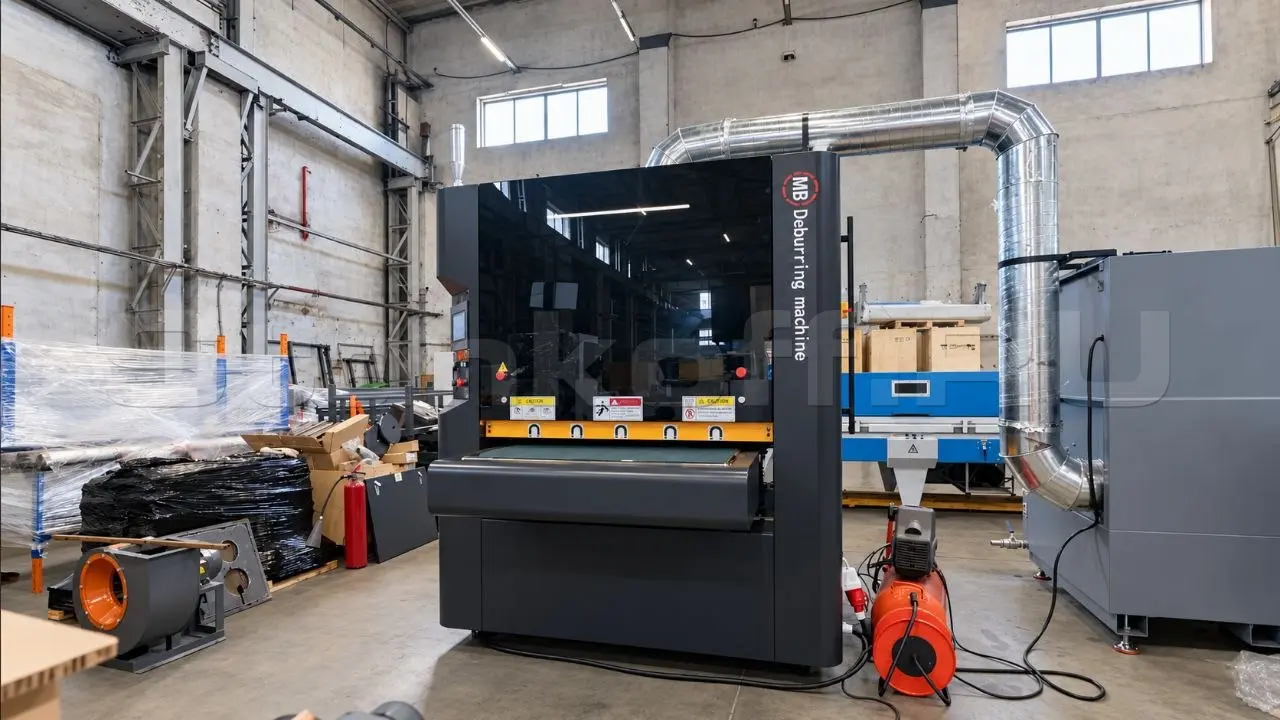
Оборудование предназначено для обработки углеродистой и нержавеющей стали, алюминиевых сплавов, меди и других металлов. И выполняет сразу несколько операций:
- удаление грата после лазерной и плазменной резки;
- очистку металла от ржавчины и окалины;
- шлифование поверхности;
- подготовку деталей к покраске и дальнейшей обработке;
- скругление острых кромок.
В базовой схеме установлены два ленточно-абразивных модуля. Первая лента выполняет более грубую обработку, вторая – чистовую.
Набор рабочих модулей зависит от материала, способа резки, размера грата и результата, который нужно получить на выходе.
Зачем нужны две шлифовальные ленты
Две ленты позволяют разделить обработку на этапы:
- Первая может использоваться для грубой зачистки и снятия грата.
- Вторая – для более чистовой шлифовки.
При необходимости зернистость меняется в зависимости от материала, исходного состояния детали и требуемого результата.
Шлифовальные ленты просты в установке и замене.
Снятие грата после лазерной и плазменной резки

Одна из основных задач оборудования – удаление грата, который остаётся после раскроя металла.
Если после лазерной резки образуется небольшой грат, может быть достаточно комплектации с двумя шлифовальными лентами. Первая выполняет грубую обработку и снимает основные неровности, вторая доводит поверхность. Абразив подбирается под конкретную задачу.
Если грат крупный – порядка 2–3 мм, одних шлифовальных лент уже может быть недостаточно. Тогда потребуется дополнительный модуль с кулачками или молоточками.
Очистка металла от ржавчины и окалины

Станок можно использовать не только после лазерной резки. Оборудование позволяет удалять:
• ржавчину;
• окалину;
• поверхностные загрязнения;
• следы предыдущей обработки.
В зависимости от установленного абразива можно выполнять более грубую или более тонкую обработку поверхности.
Для дополнительных задач станок может оснащаться, например, роликом для сатинирования, а при использовании мелкоабразивной шлифовальной ленты можно получить более гладкую поверхность.
Таким образом, оборудование может использоваться не для одной операции, а как отдельный участок подготовки деталей к следующим этапам производства.
Скругление кромок перед покраской
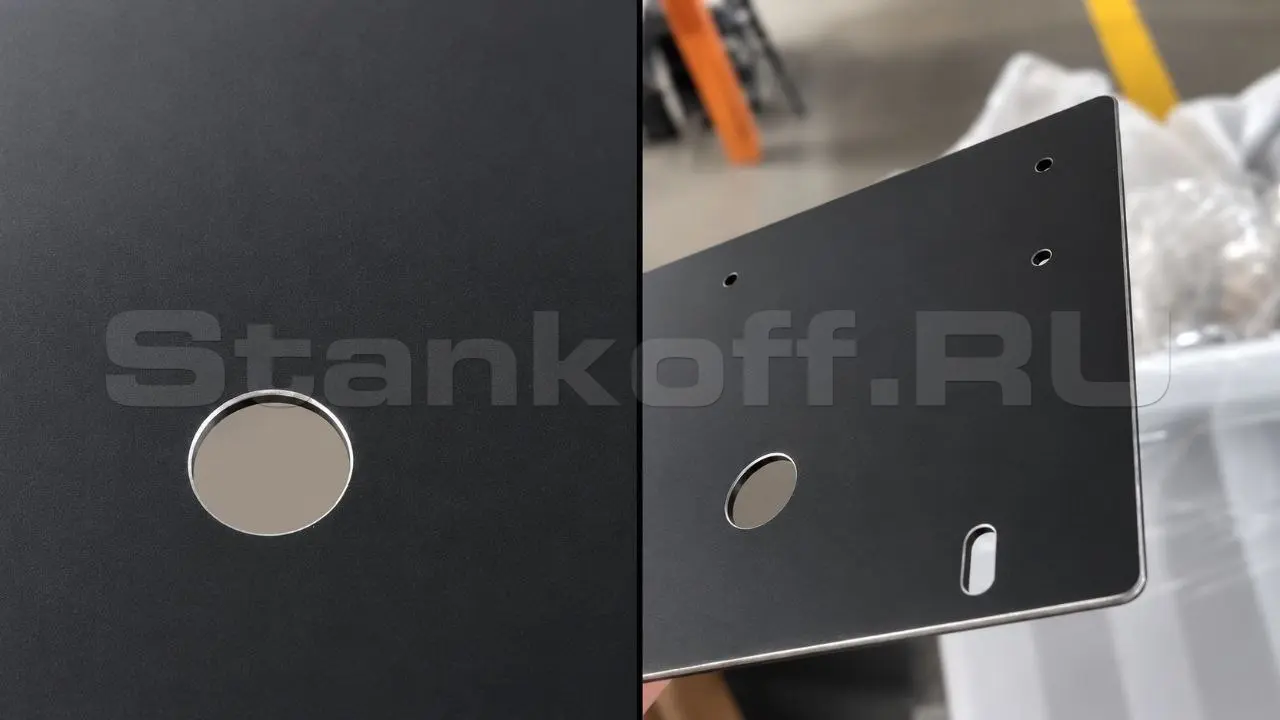
После лазерной или плазменной резки края детали остаются острыми.
Перед покраской такую кромку желательно обработать: на остром ребре покрытие держится хуже и может быстрее повреждаться.
На предприятиях эту операцию часто выполняют вручную – проходят края детали болгаркой. Метод рабочий, но требует времени, а результат зависит от оператора.
Для автоматизации скругления кромок станок комплектуется дополнительными роликами.
В результате за один проход можно выстроить более последовательный процесс: снять грат, обработать поверхность и подготовить края детали к следующей операции.
Как деталь проходит через станок
Если заготовки имеют одинаковую толщину, их можно укладывать параллельно или последовательно. Количество деталей в потоке определяется прежде всего доступной рабочей шириной, поэтому оператору не нужно запускать отдельный цикл для каждой небольшой заготовки.
Как фиксируются небольшие детали
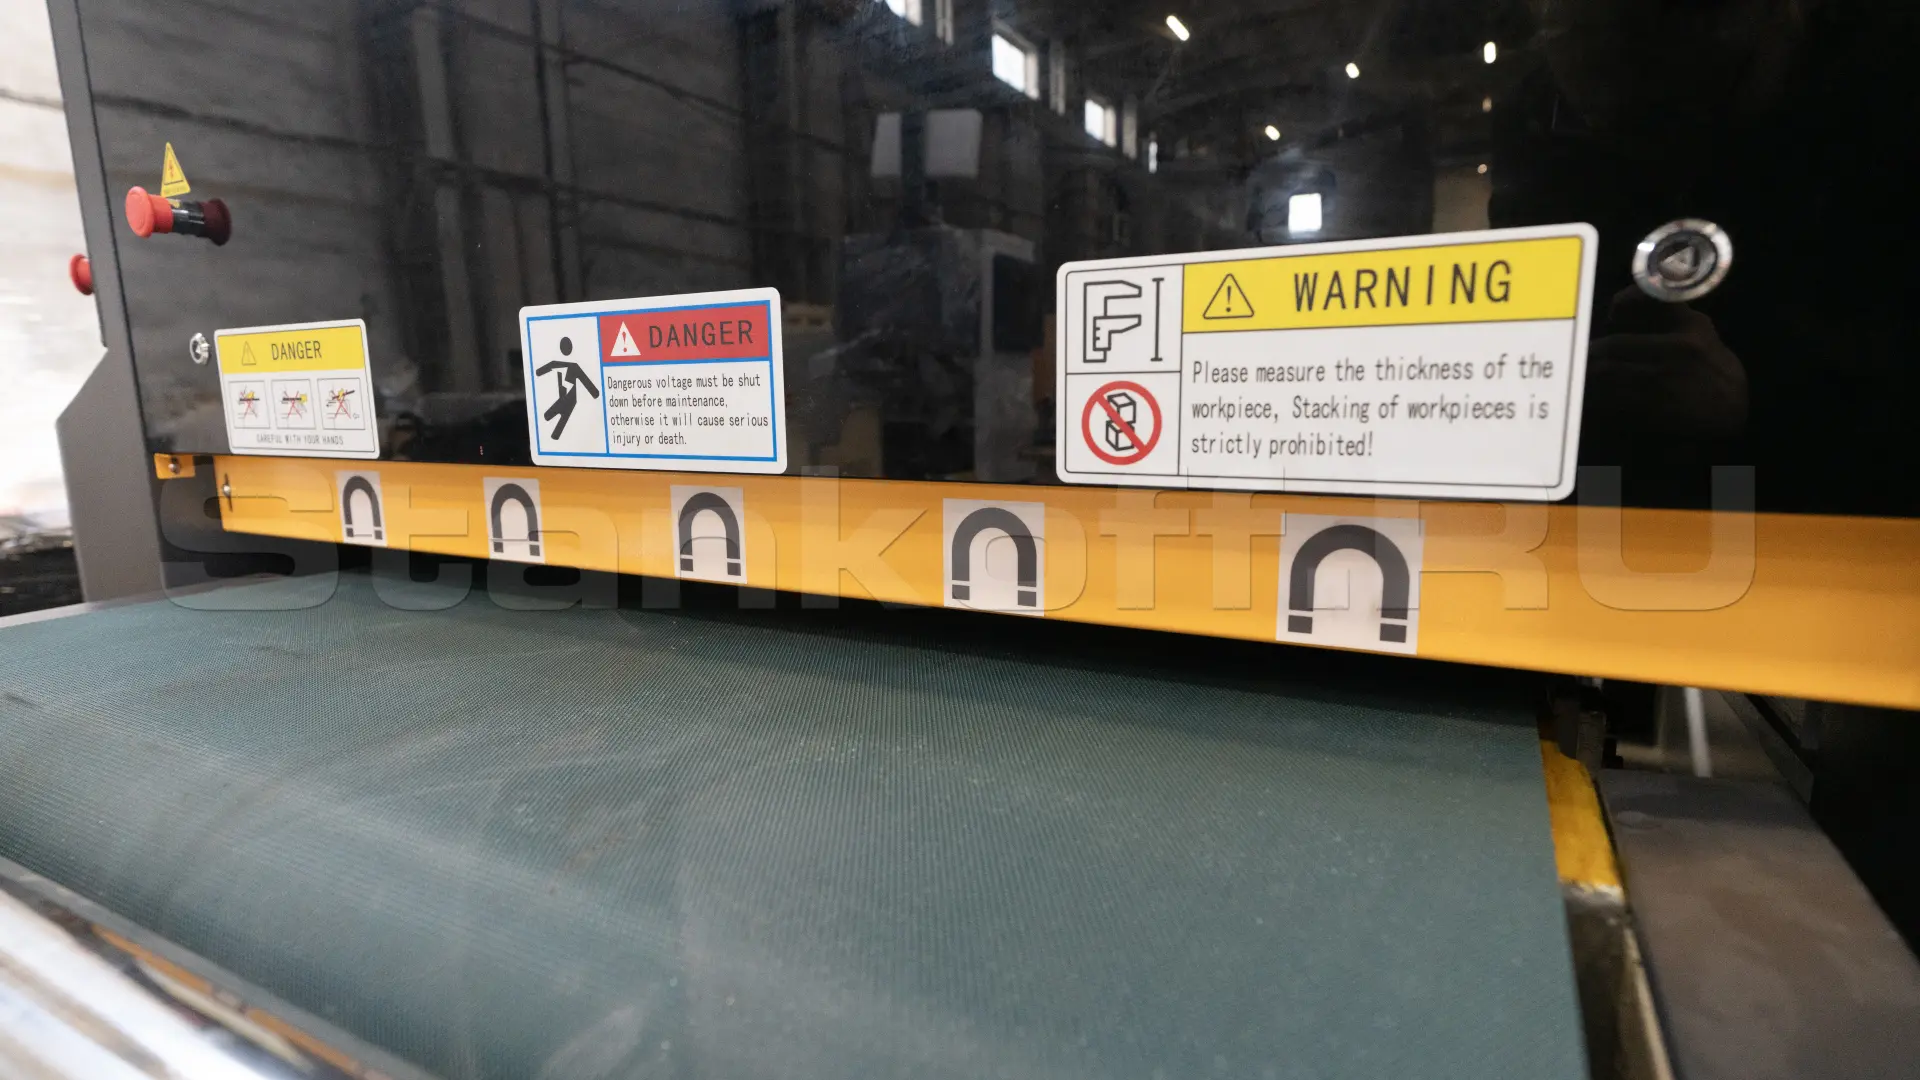
В конвейерной платформе установлены магнитные полосы. Небольшие заготовки размещаются в зоне расположения магнитов и удерживаются на конвейере во время обработки. Это важно при работе с компактными деталями, которые могли бы смещаться под воздействием абразивных элементов.
Для нержавеющей стали, алюминия и их сплавов предусмотрена опциональная вакуумная адсорбция.
Что произойдёт, если оператор ошибется с толщиной
При работе возможна ситуация, когда оператор выставил один размер заготовки, а фактически пытается подать деталь большей толщины. Для защиты оборудования предусмотрен контроль поступающей заготовки. Если её параметры не соответствуют установленным, станок останавливается, чтобы избежать повреждения рабочих элементов.
Также предусмотрена защита при открытии дверей рабочей зоны. Управление выполняется через сенсорную панель с русскоязычным интерфейсом. Основные функции подъёма и опускания платформы продублированы физическими кнопками.
Куда уходят металлическая пыль и стружка
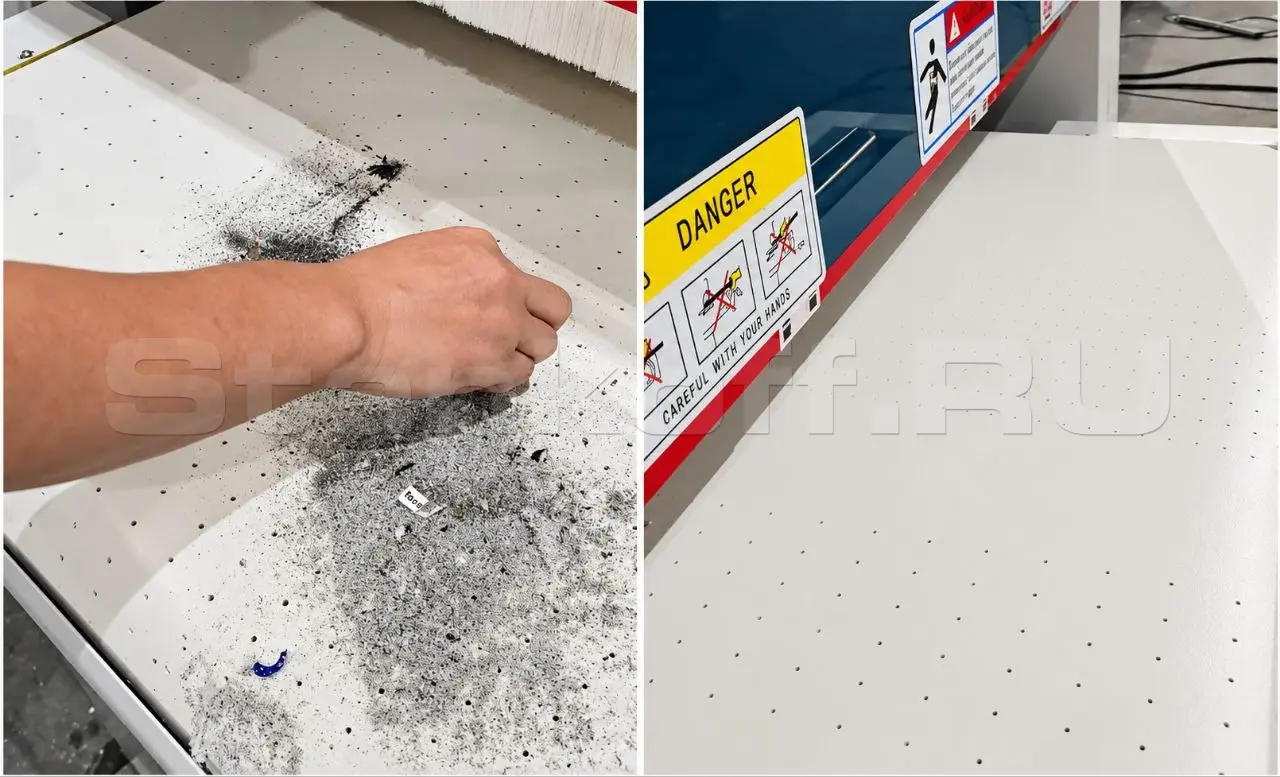
Станок оснащен системой удаления загрязнений. Воздух из рабочей зоны отводится по каналам во внешнюю вытяжную установку с водяным фильтром. Принцип похож на работу пылесоса с аквафильтром: загрязненный воздух проходит через воду, металлические частицы остаются внутри системы, а очищенный воздух выходит наружу. Накопившийся осадок легко удалить, фильтрующие элементы очистить, после чего система снова будет готова к работе.
В качестве дополнительной опции вместе с вытяжкой может устанавливаться система очистки конвейерной ленты. Такой вариант особенно полезен при интенсивной эксплуатации, когда загрязнения быстро накапливаются в рабочей зоне.
Управление: 10-дюймовый Siemens и русскоязычный интерфейс
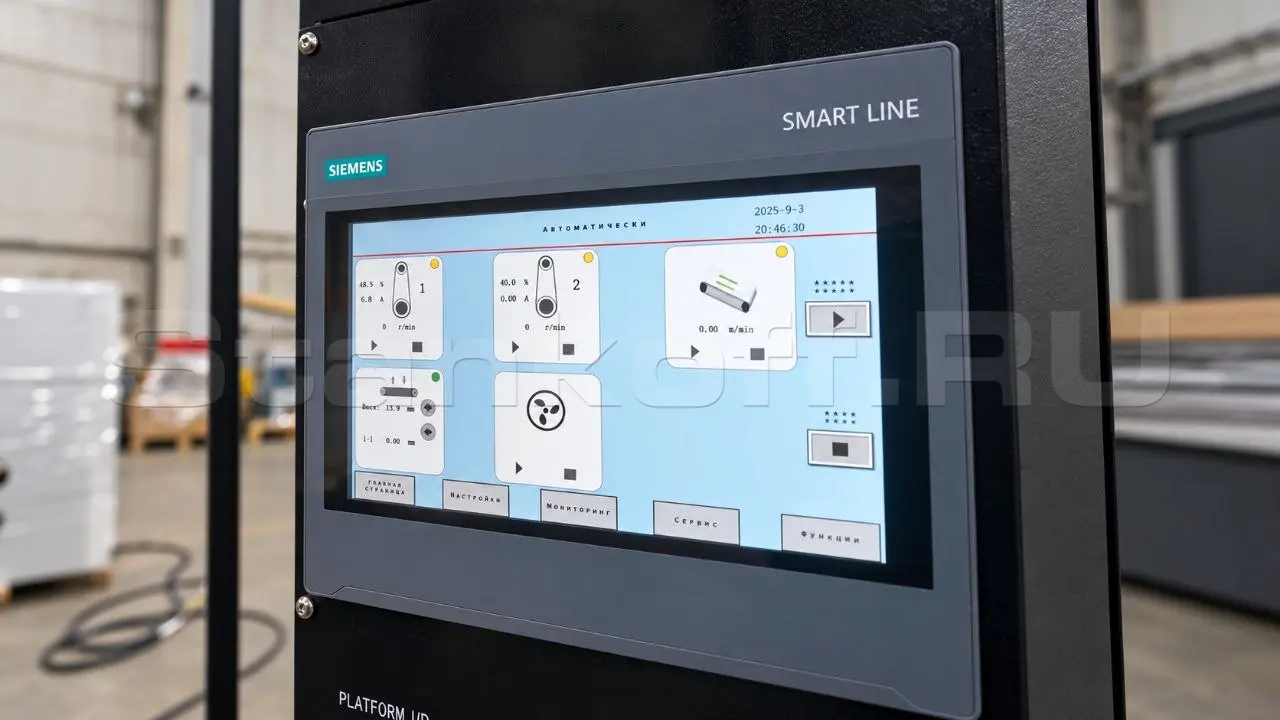
В ПО станка предусмотрена библиотека материалов, которую оператор настраивает при первом использовании конкретного материала. После настройки параметры сохраняются, и в дальнейшем достаточно выбрать нужный материал, чтобы все настройки станка автоматически подтянулись из сохранённого профиля. Это ускоряет процесс перехода от одного материала к другому и избавляет оператора от необходимости вспоминать предыдущие настройки или искать стикеры с инструкциями.
На дисплей выводятся рабочие параметры, состояние оборудования, аварийные сообщения и текстовые подсказки при неисправностях. Платформа станка автоматически подстраивается под толщину заготовок, что исключает необходимость ручной регулировки роликов при смене типоразмера.
Абразив – расходник, и это нужно учитывать
Шлифовальные ленты относятся к расходным материалам. Для восьмичасовой рабочей смены в документации указан ориентировочный срок службы 3–4 дня. Реальный ресурс будет зависеть от материала, количества деталей, характера грата и выбранного режима. Для непрерывной эксплуатации предусмотрены дополнительные ленты из карбида кремния и корунда, а для конфигураций с обработкой кромок – щётки роликов для снятия фаски.
Кому нужен станок для снятия грата
Перед покупкой станка, целесообразно предварительно провести расчет:
Срок окупаемости = стоимость оборудования / текущие ежемесячные затраты на выполняемые им операцию.
Оцените, сколько денег предприятие сейчас тратит на механическую обработку деталей до или после резки. Затем сопоставьте эти расходы со стоимостью оборудования. Если срок окупаемости составит 8-12 месяцев, то покупка станка оправдает себя.
Если несколько деталей в день слегка дорабатывают вручную, отдельный станок может оказаться избыточным.
Что подготовить для подбора станка
Чтобы быстрее понять, какая конфигурация оборудования подойдёт, полезно собрать исходные данные о деталях:
• материал заготовок;
• минимальные и максимальные размеры деталей;
• толщину металла;
• способ резки;
• характер и приблизительный размер грата;
• требуемое качество поверхности после обработки;
• необходимость скругления кромок;
• объём деталей за смену;
• какие операции сейчас выполняются вручную.
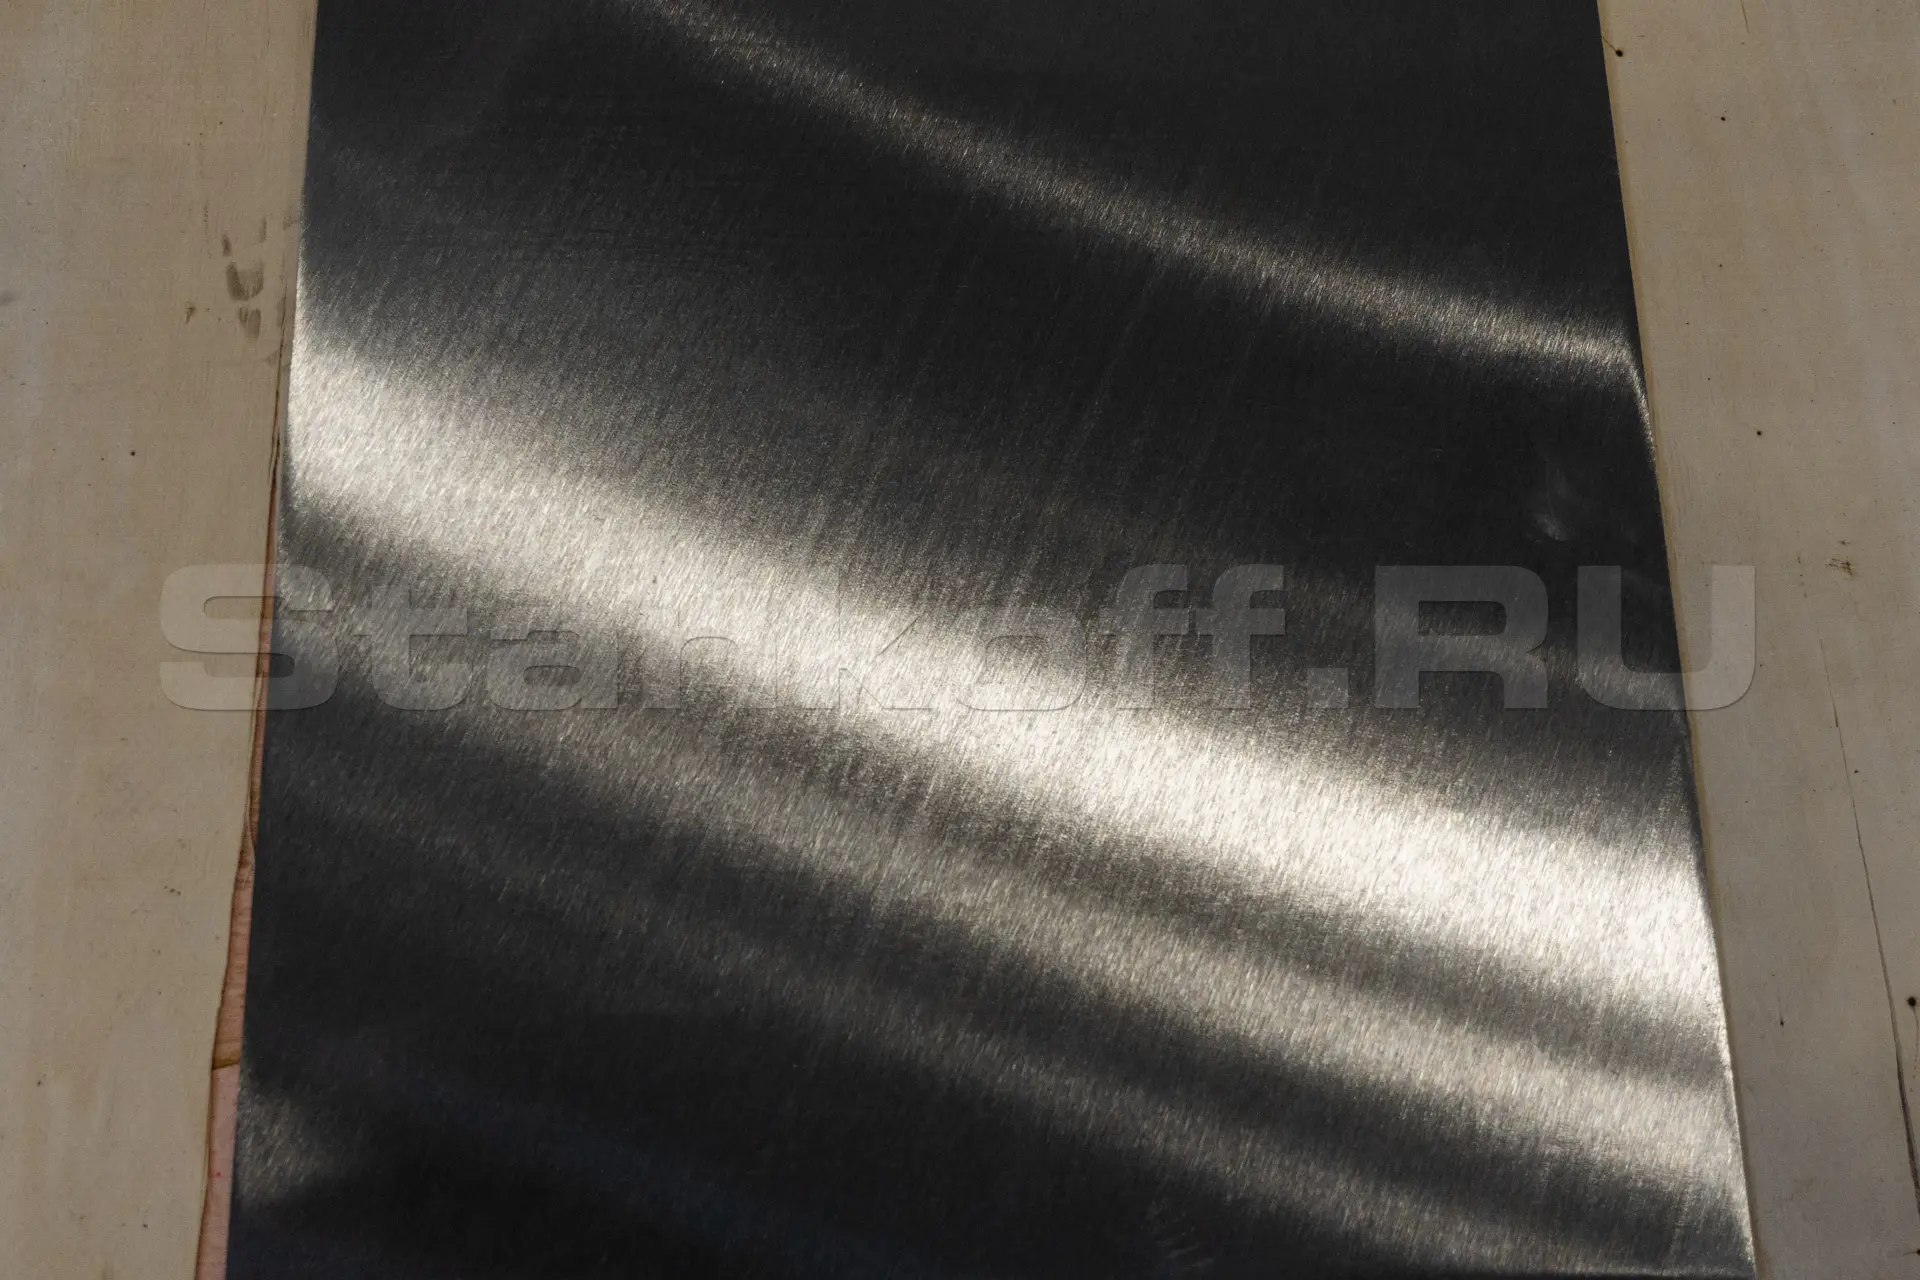
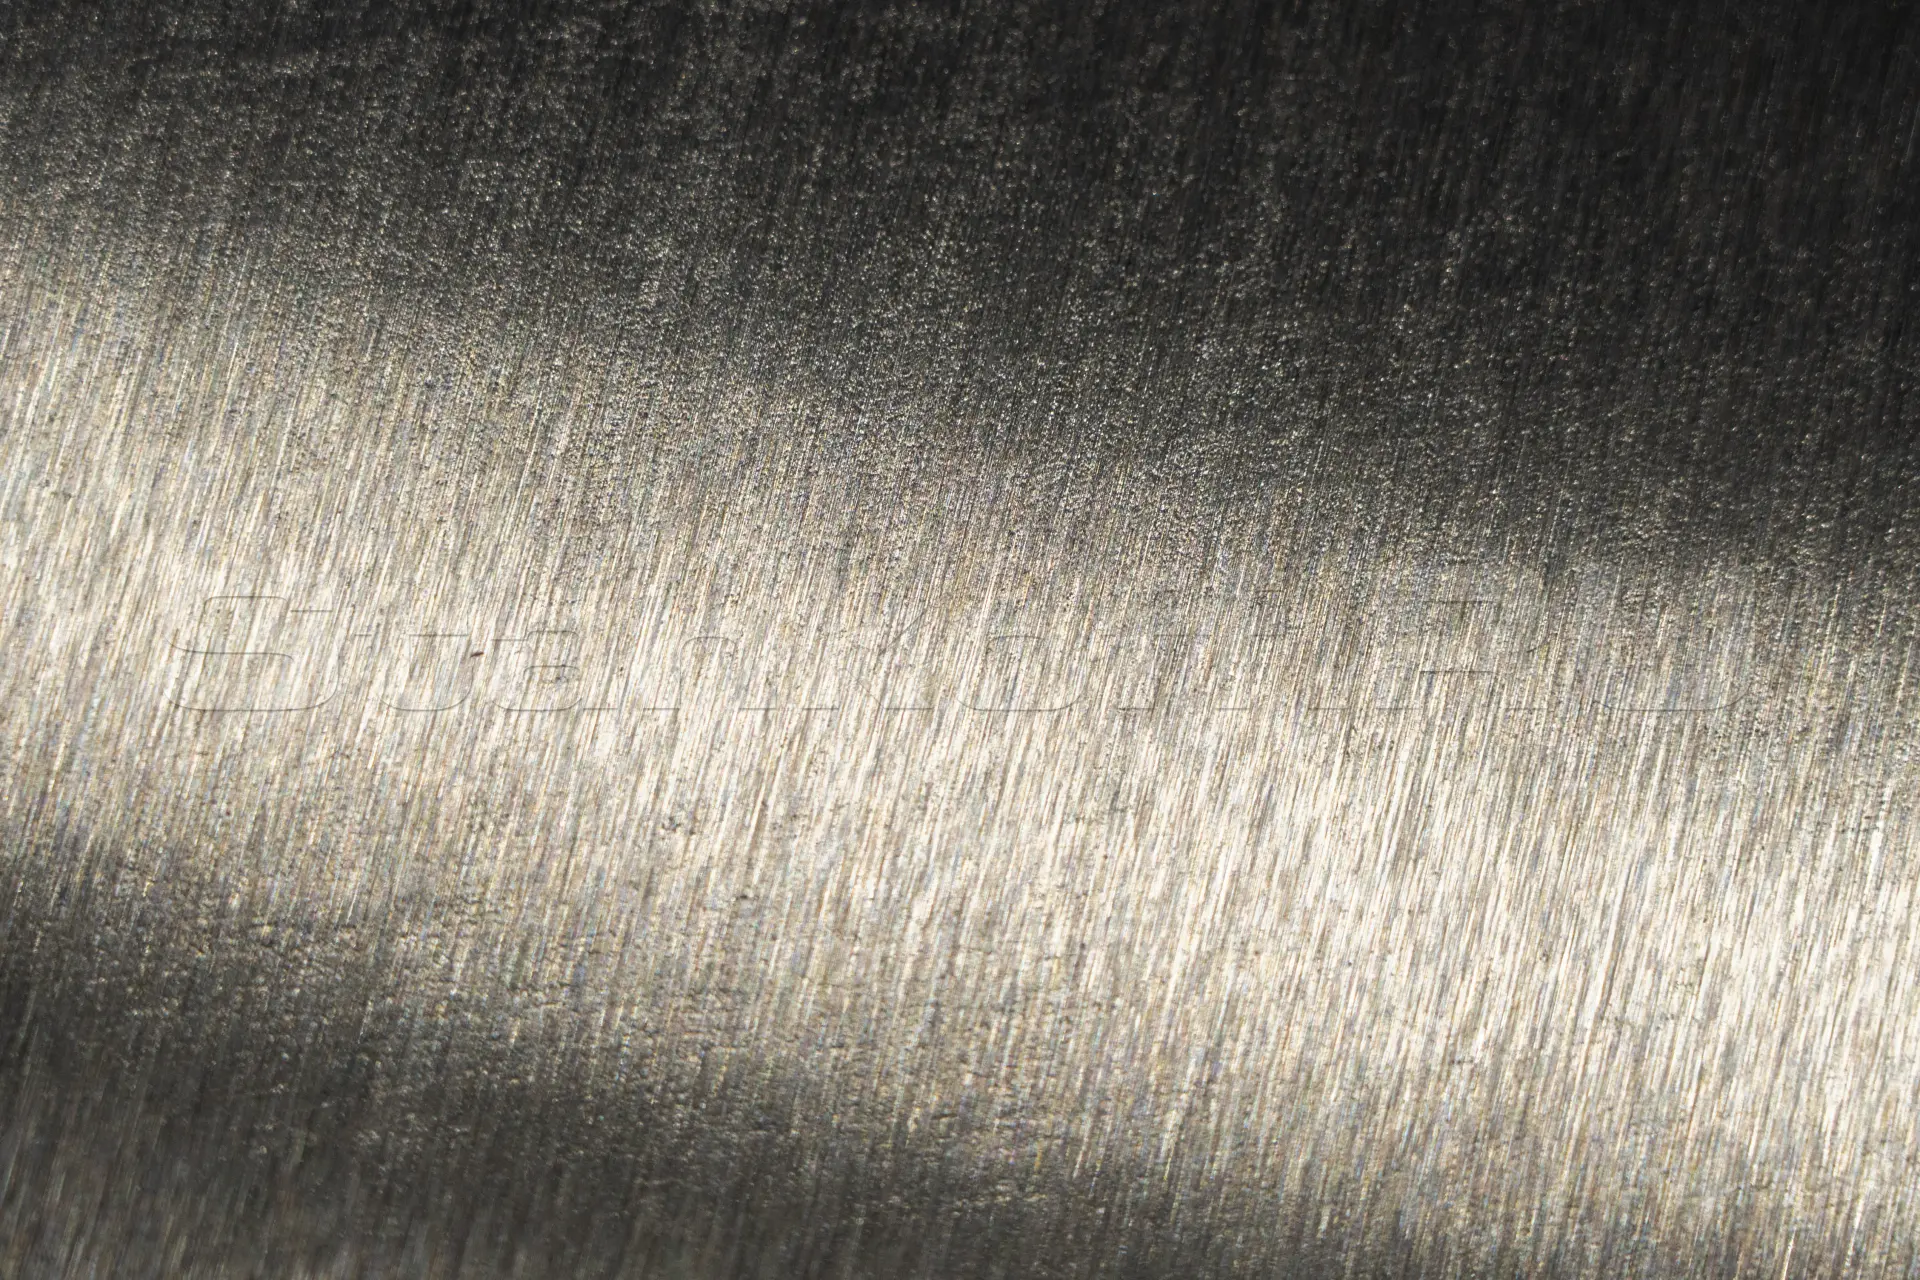
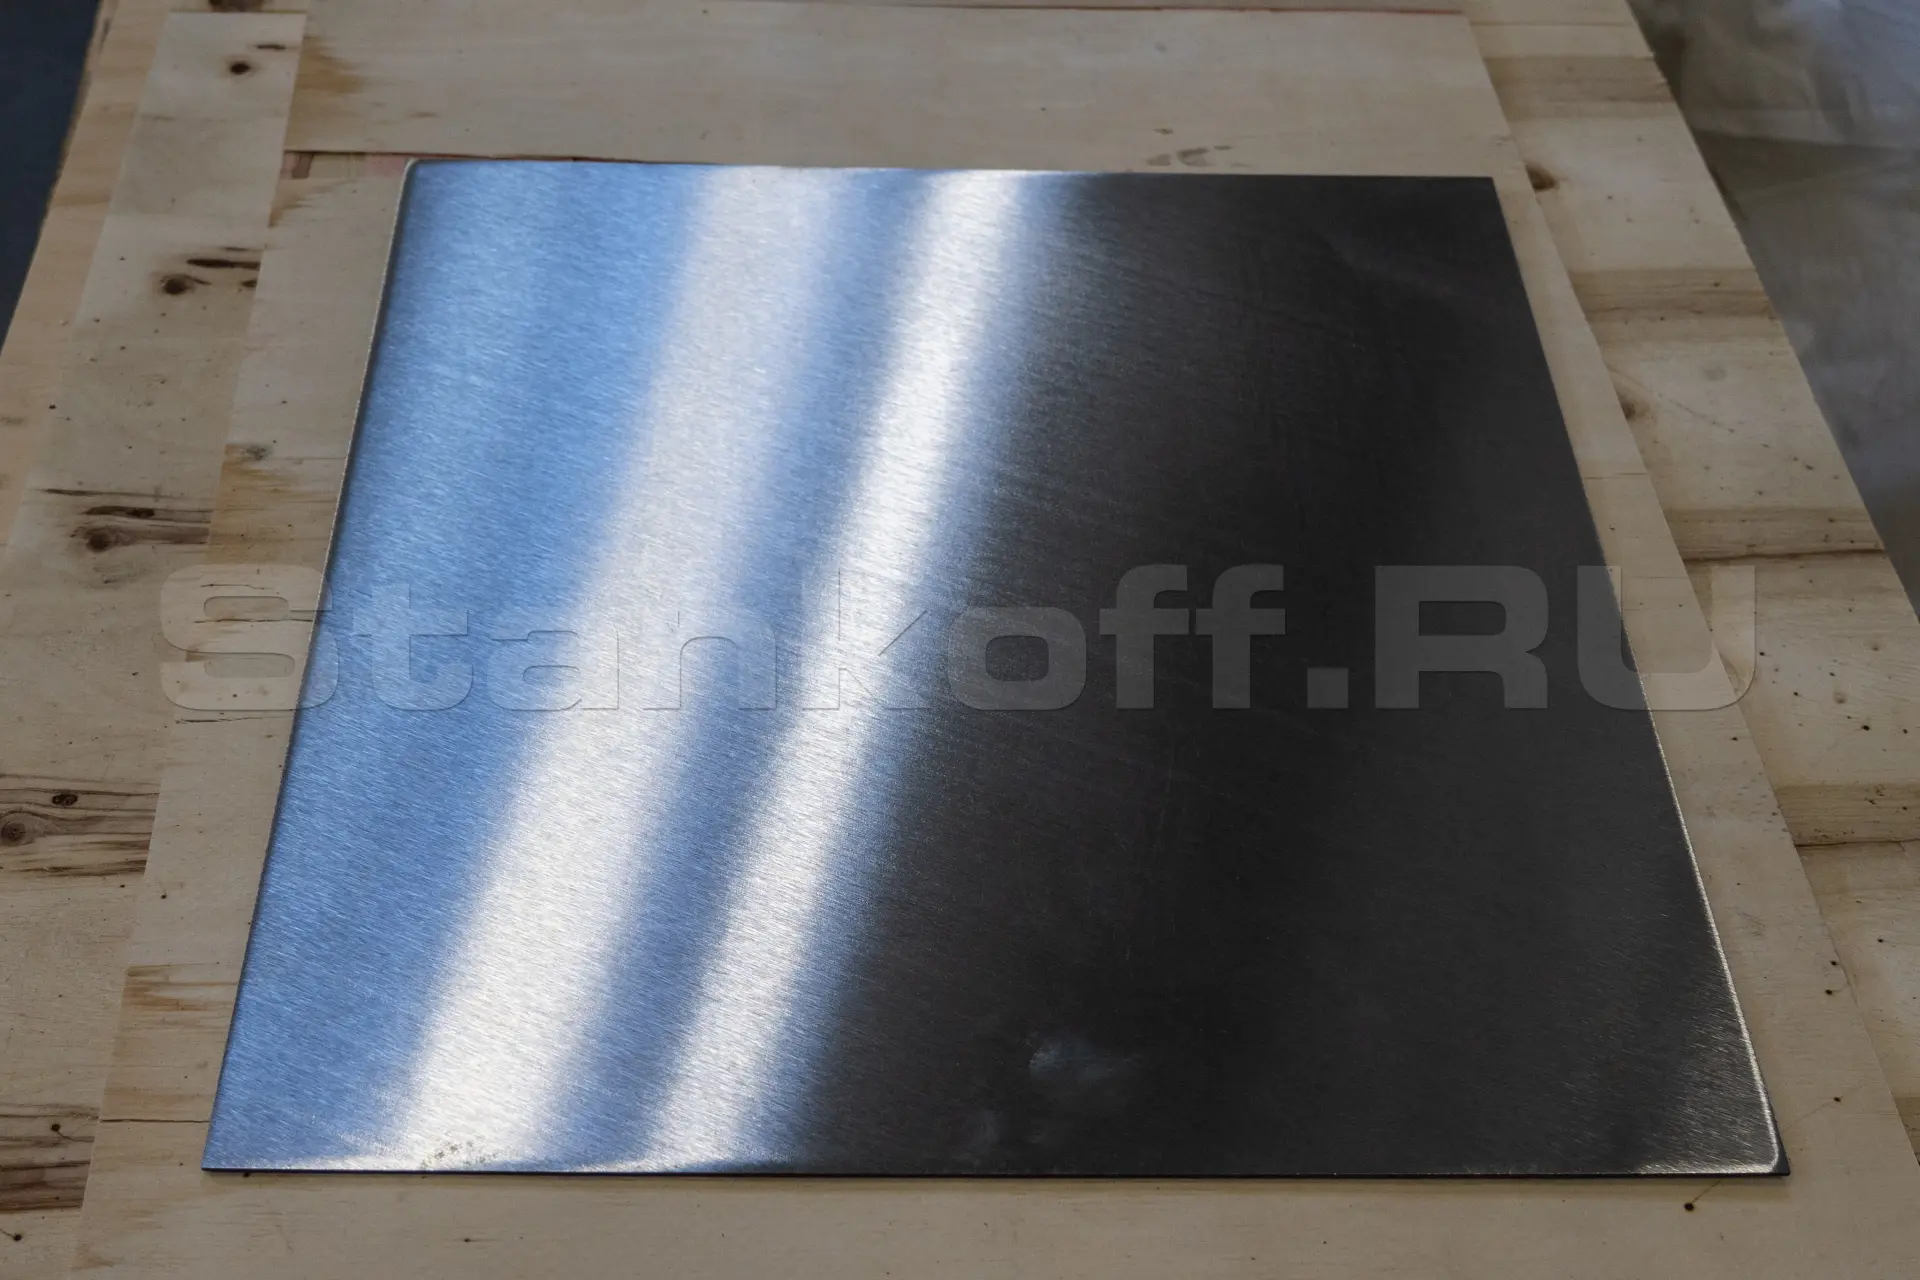
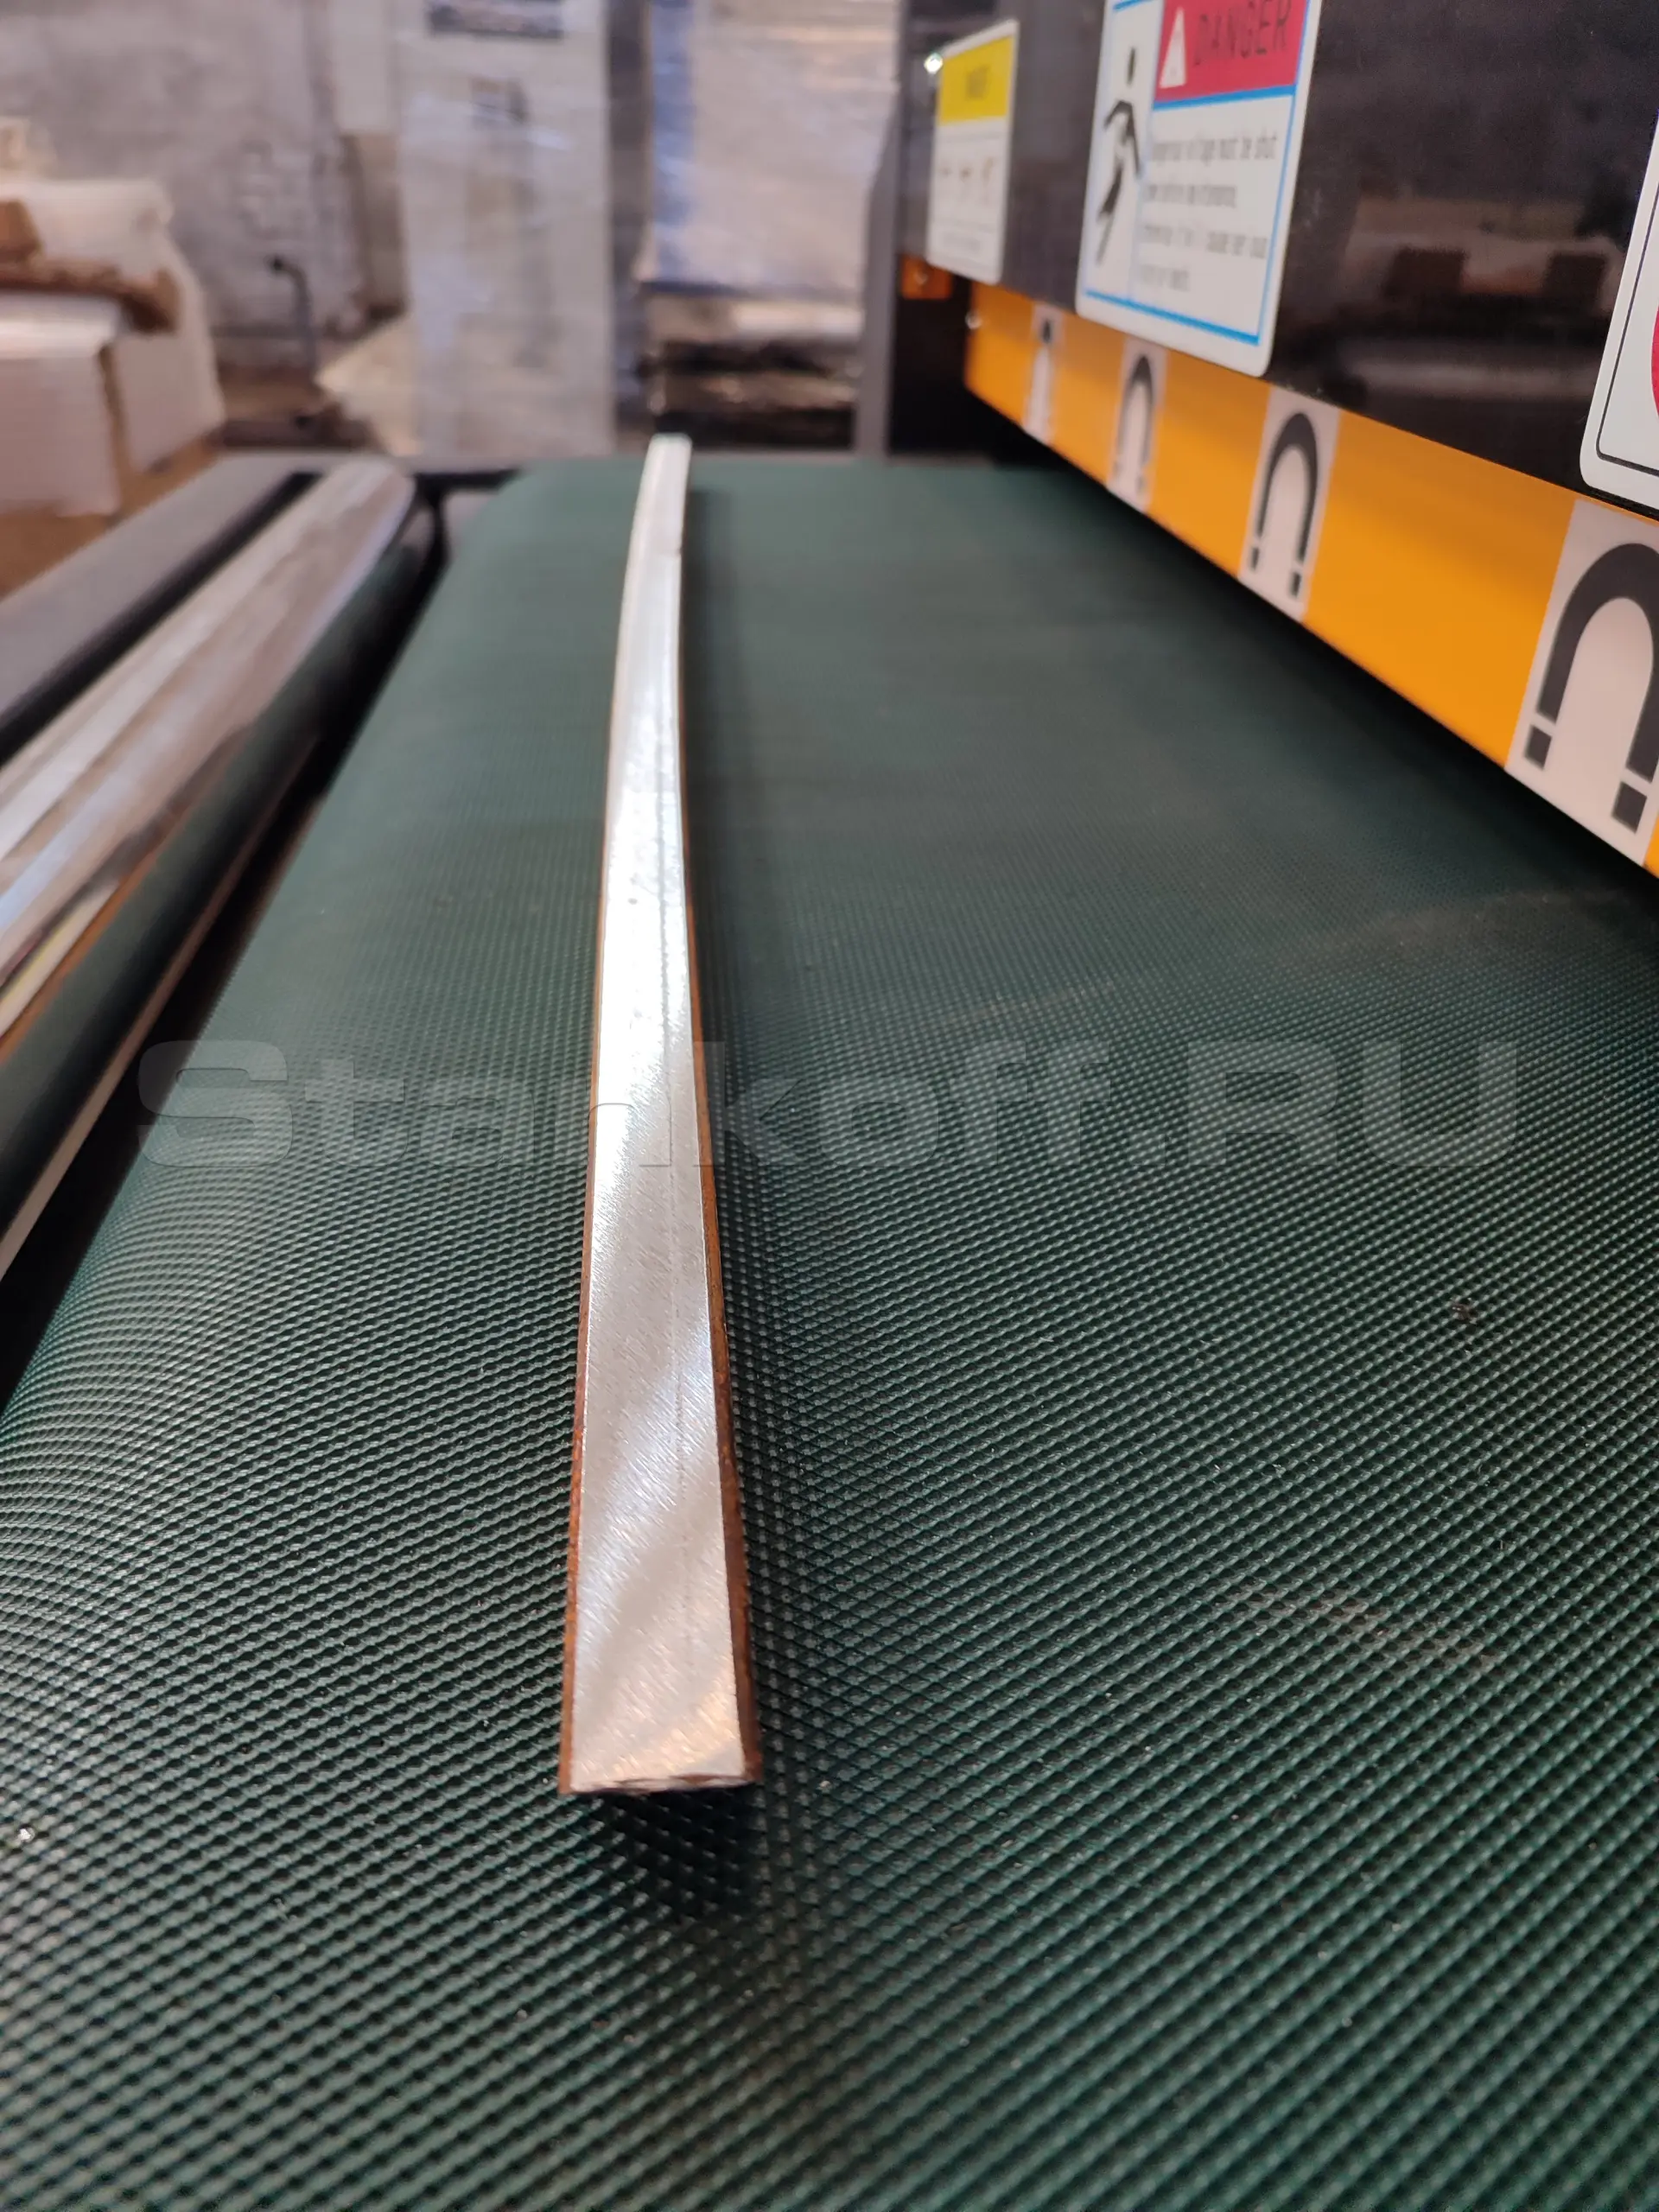
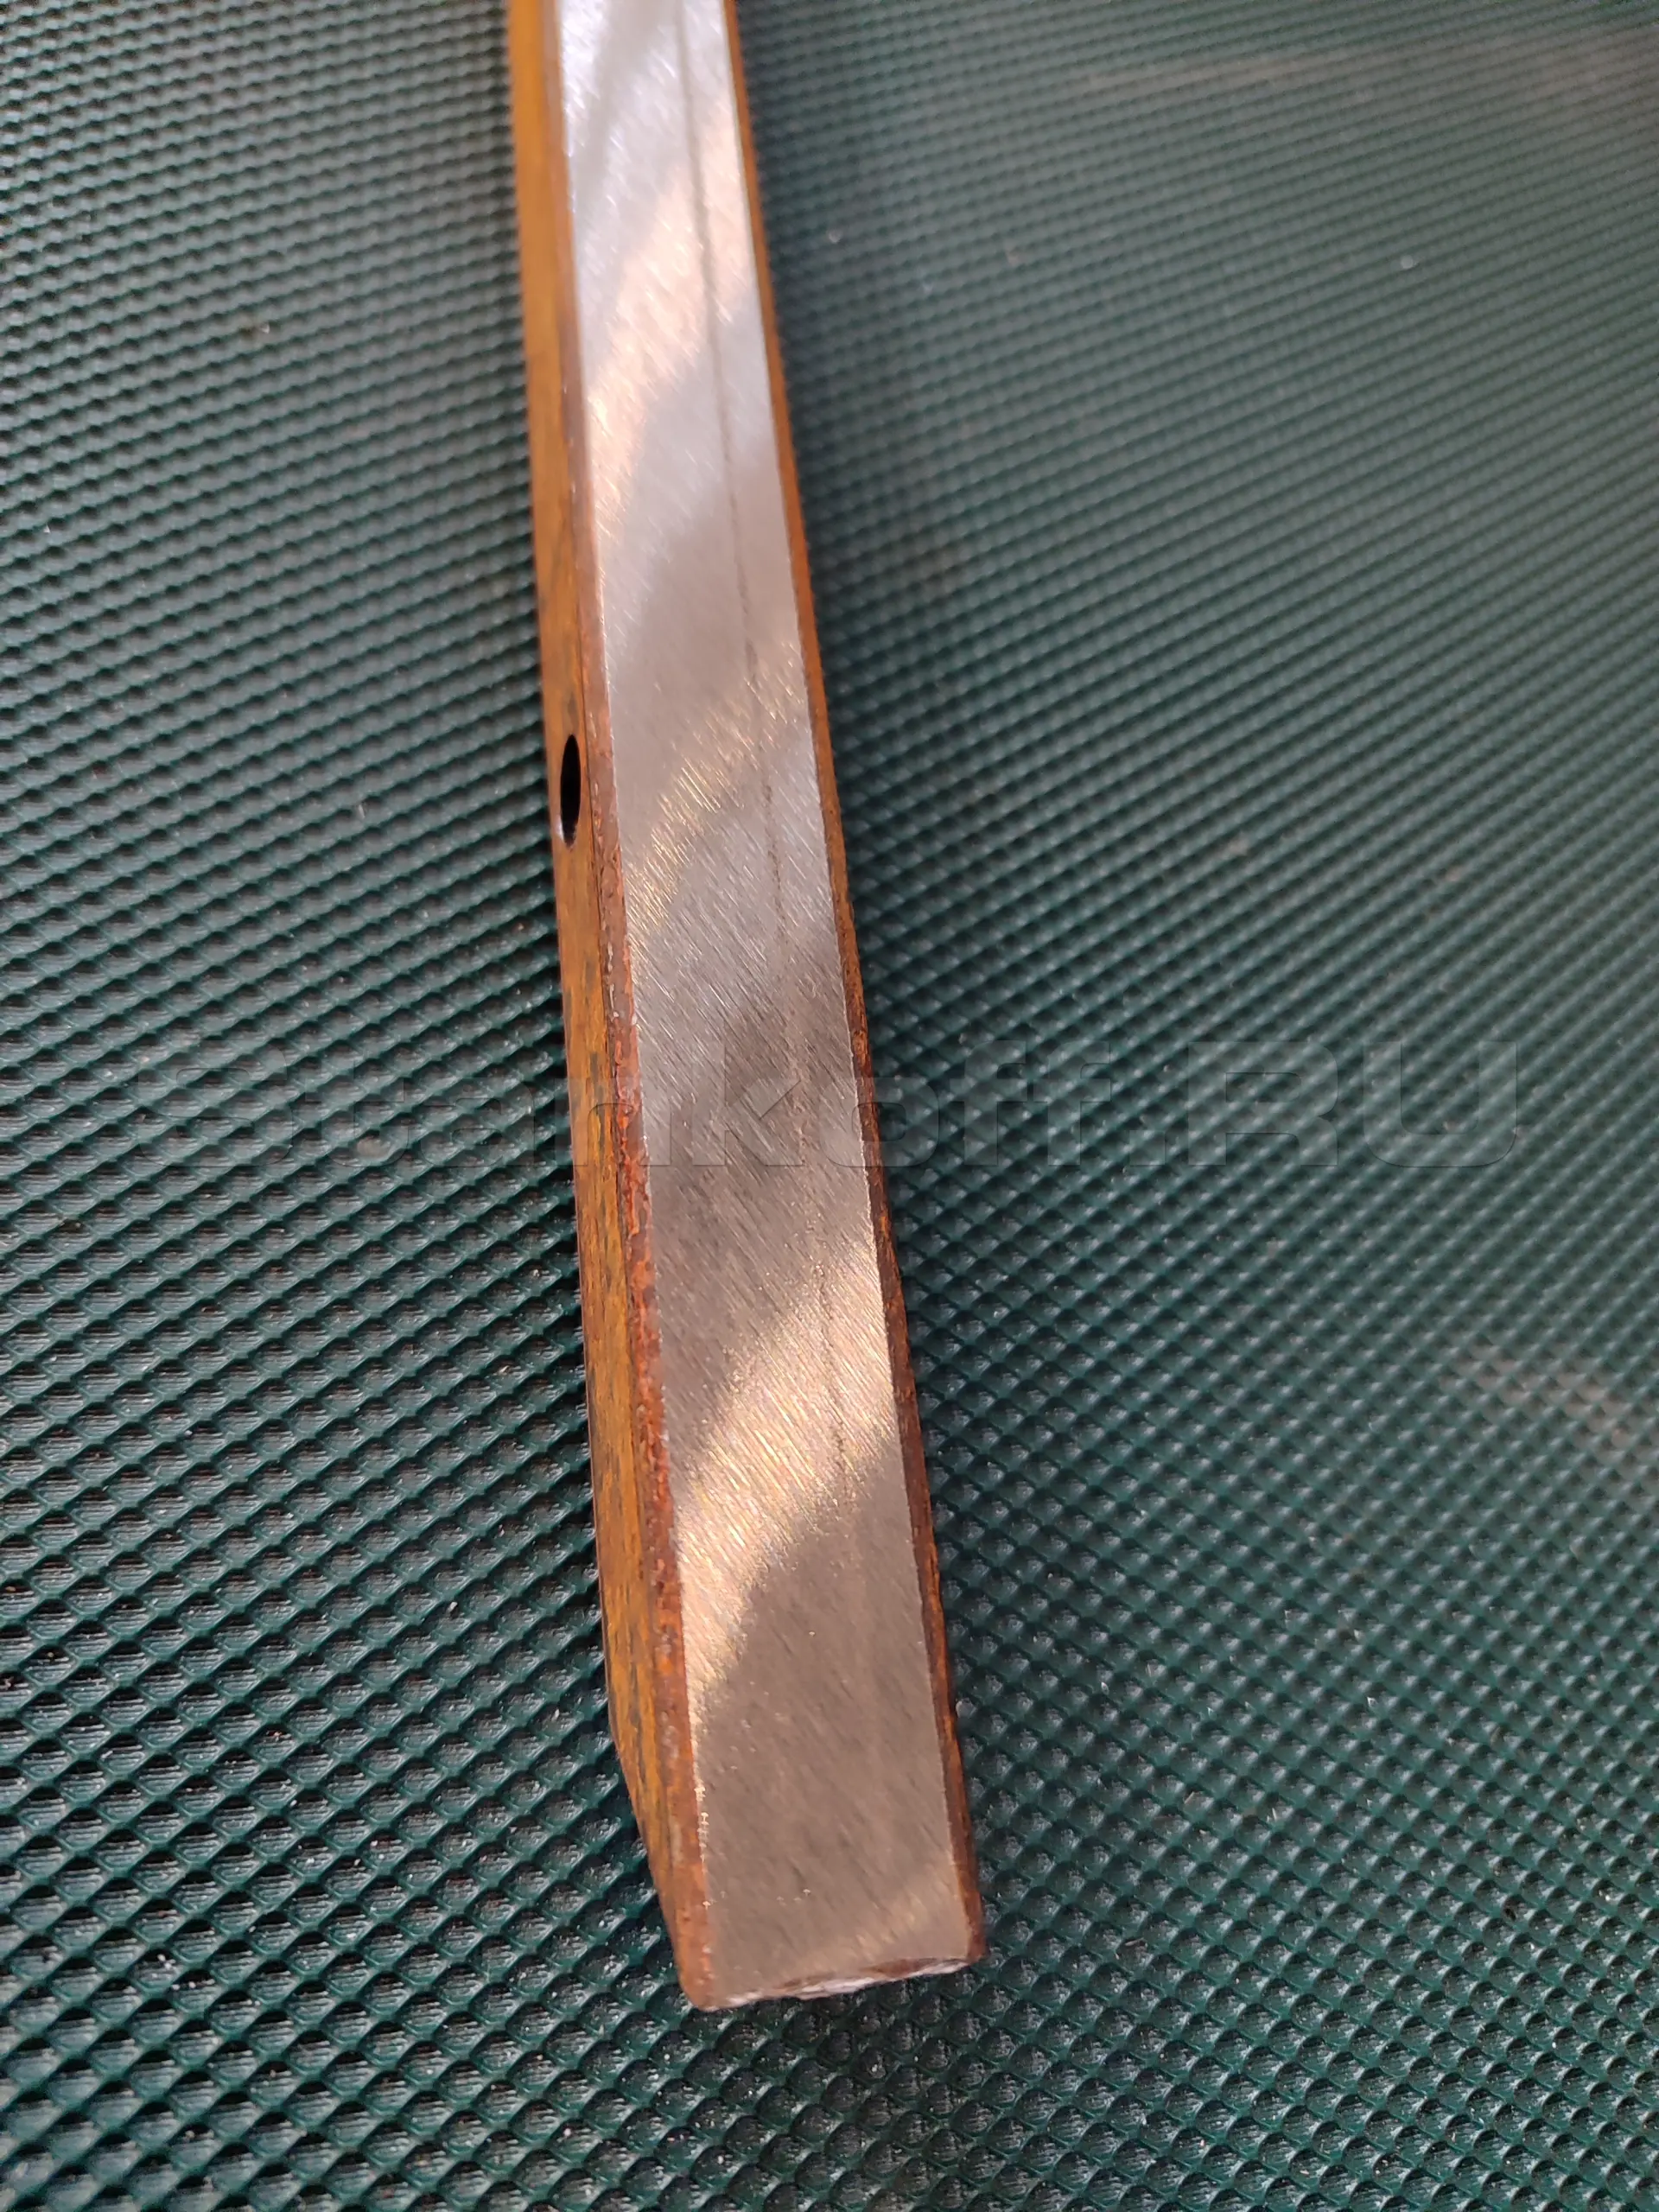
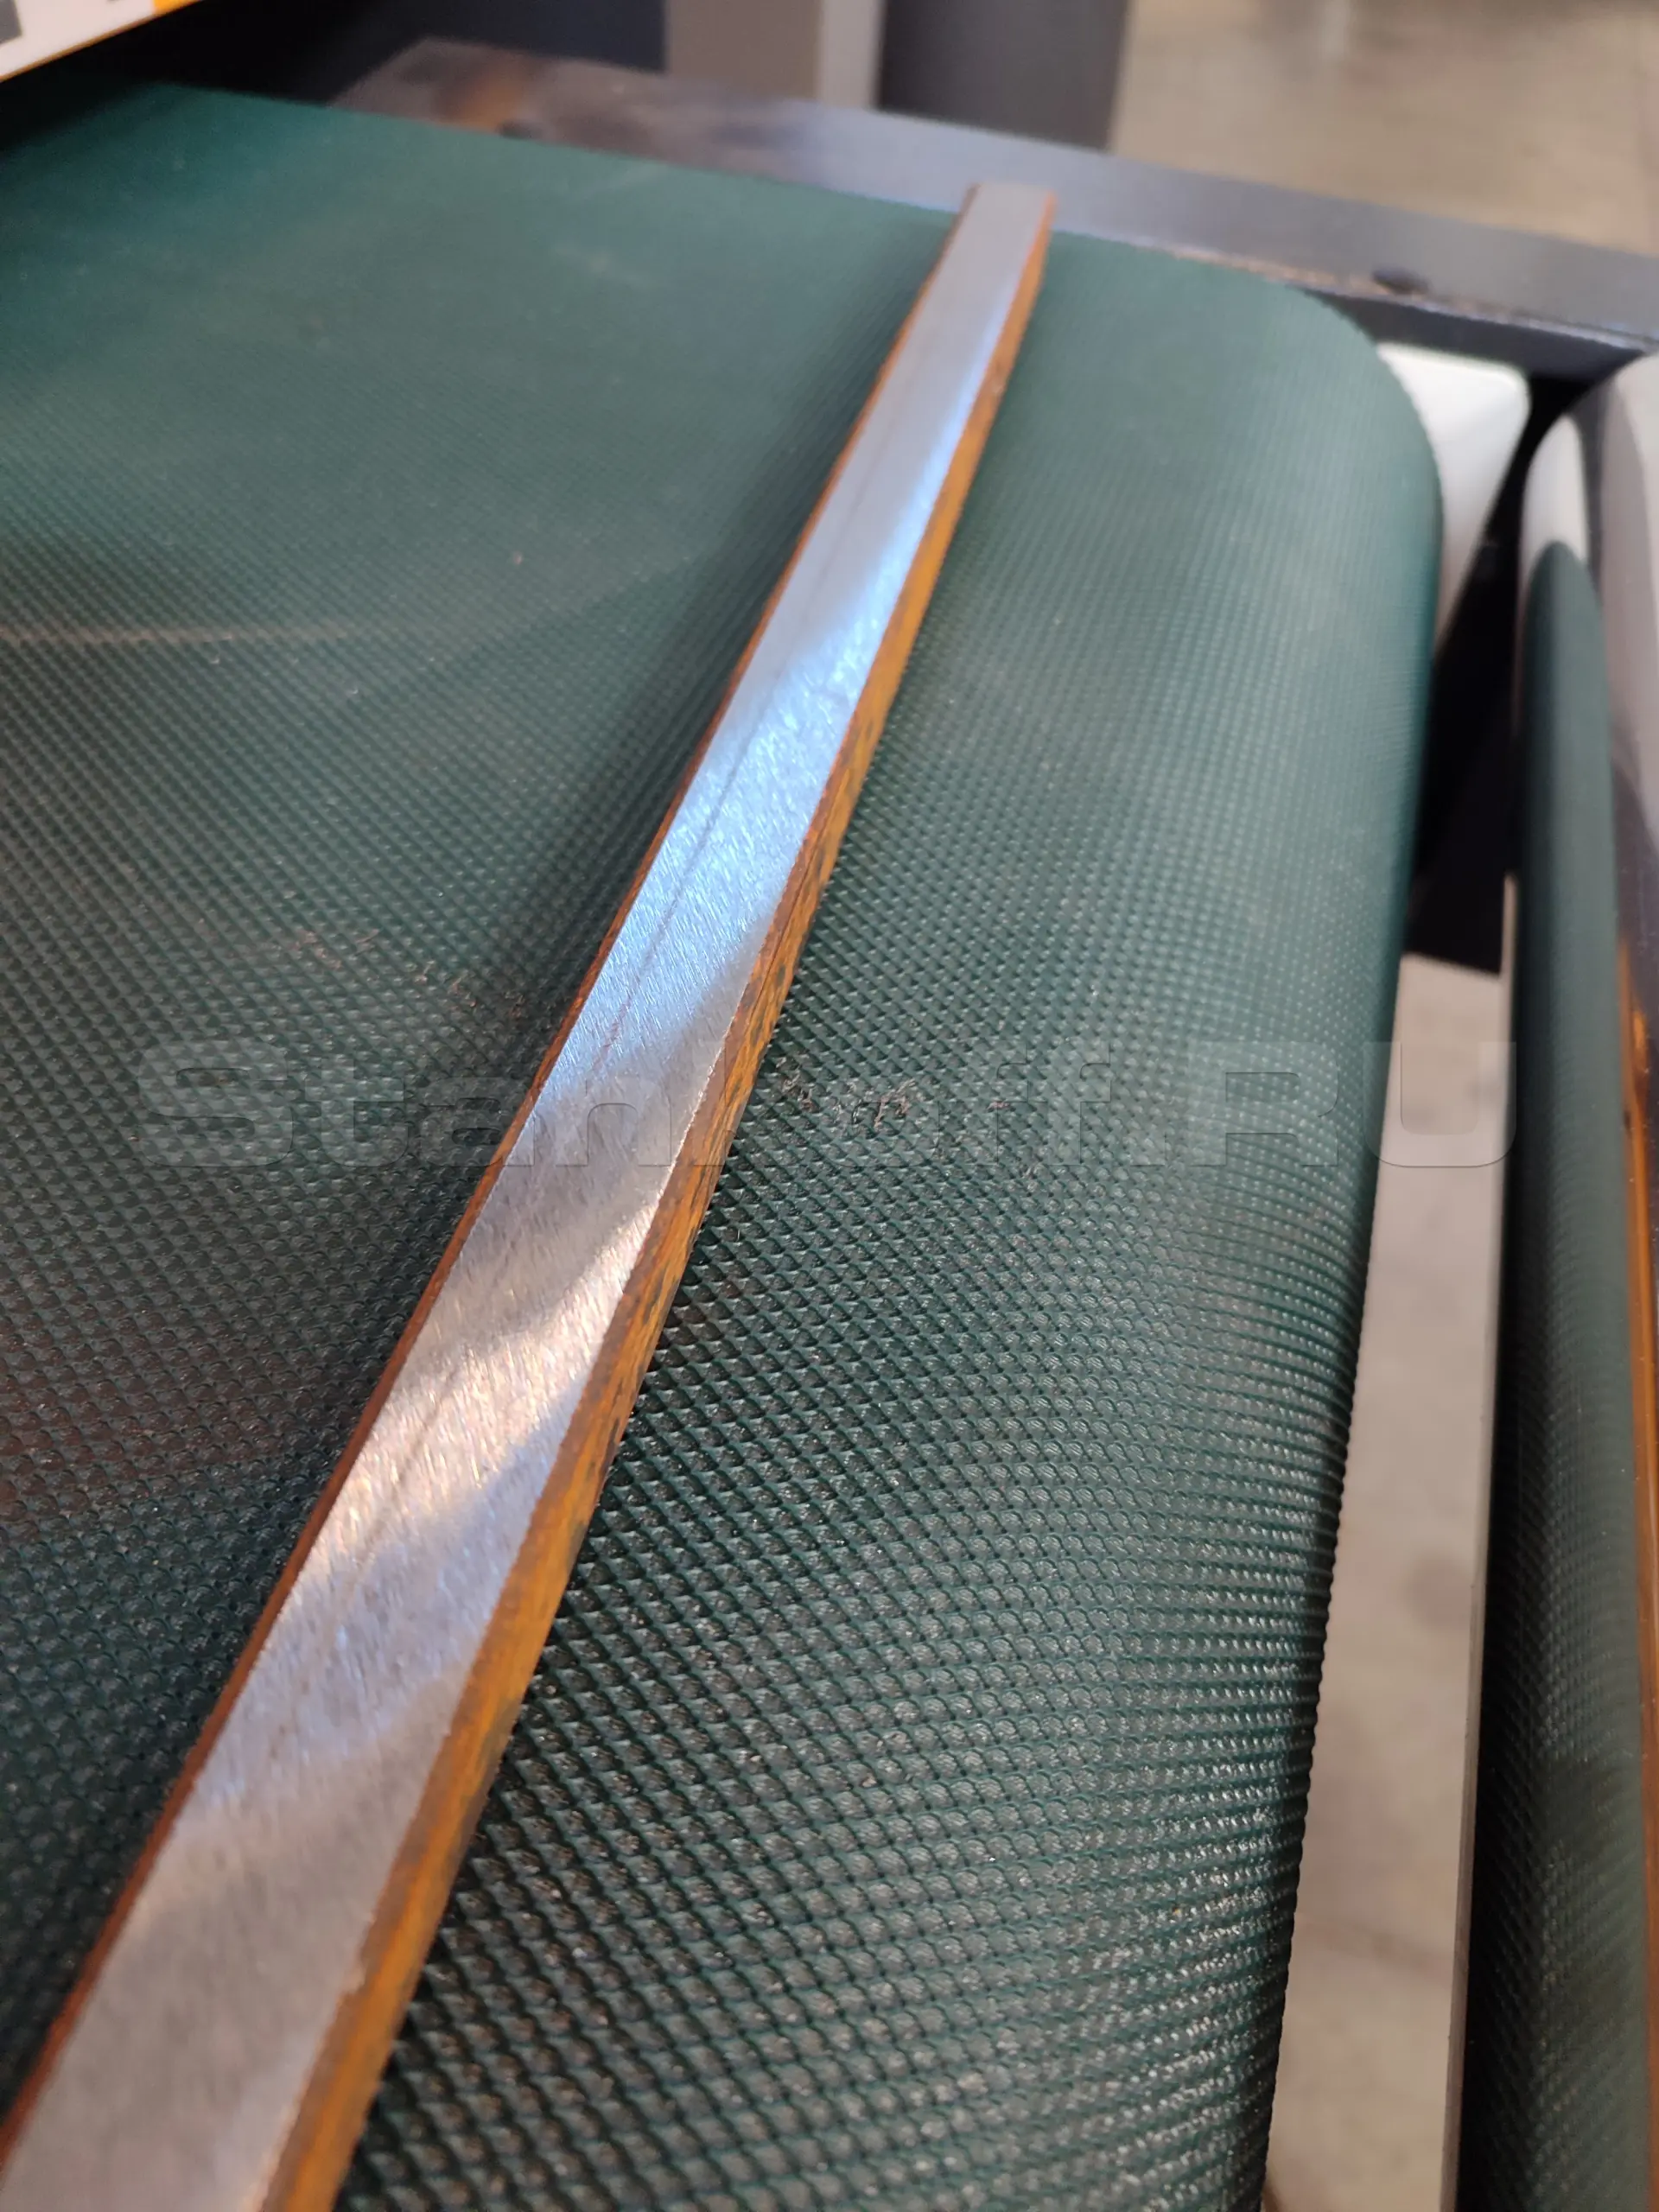
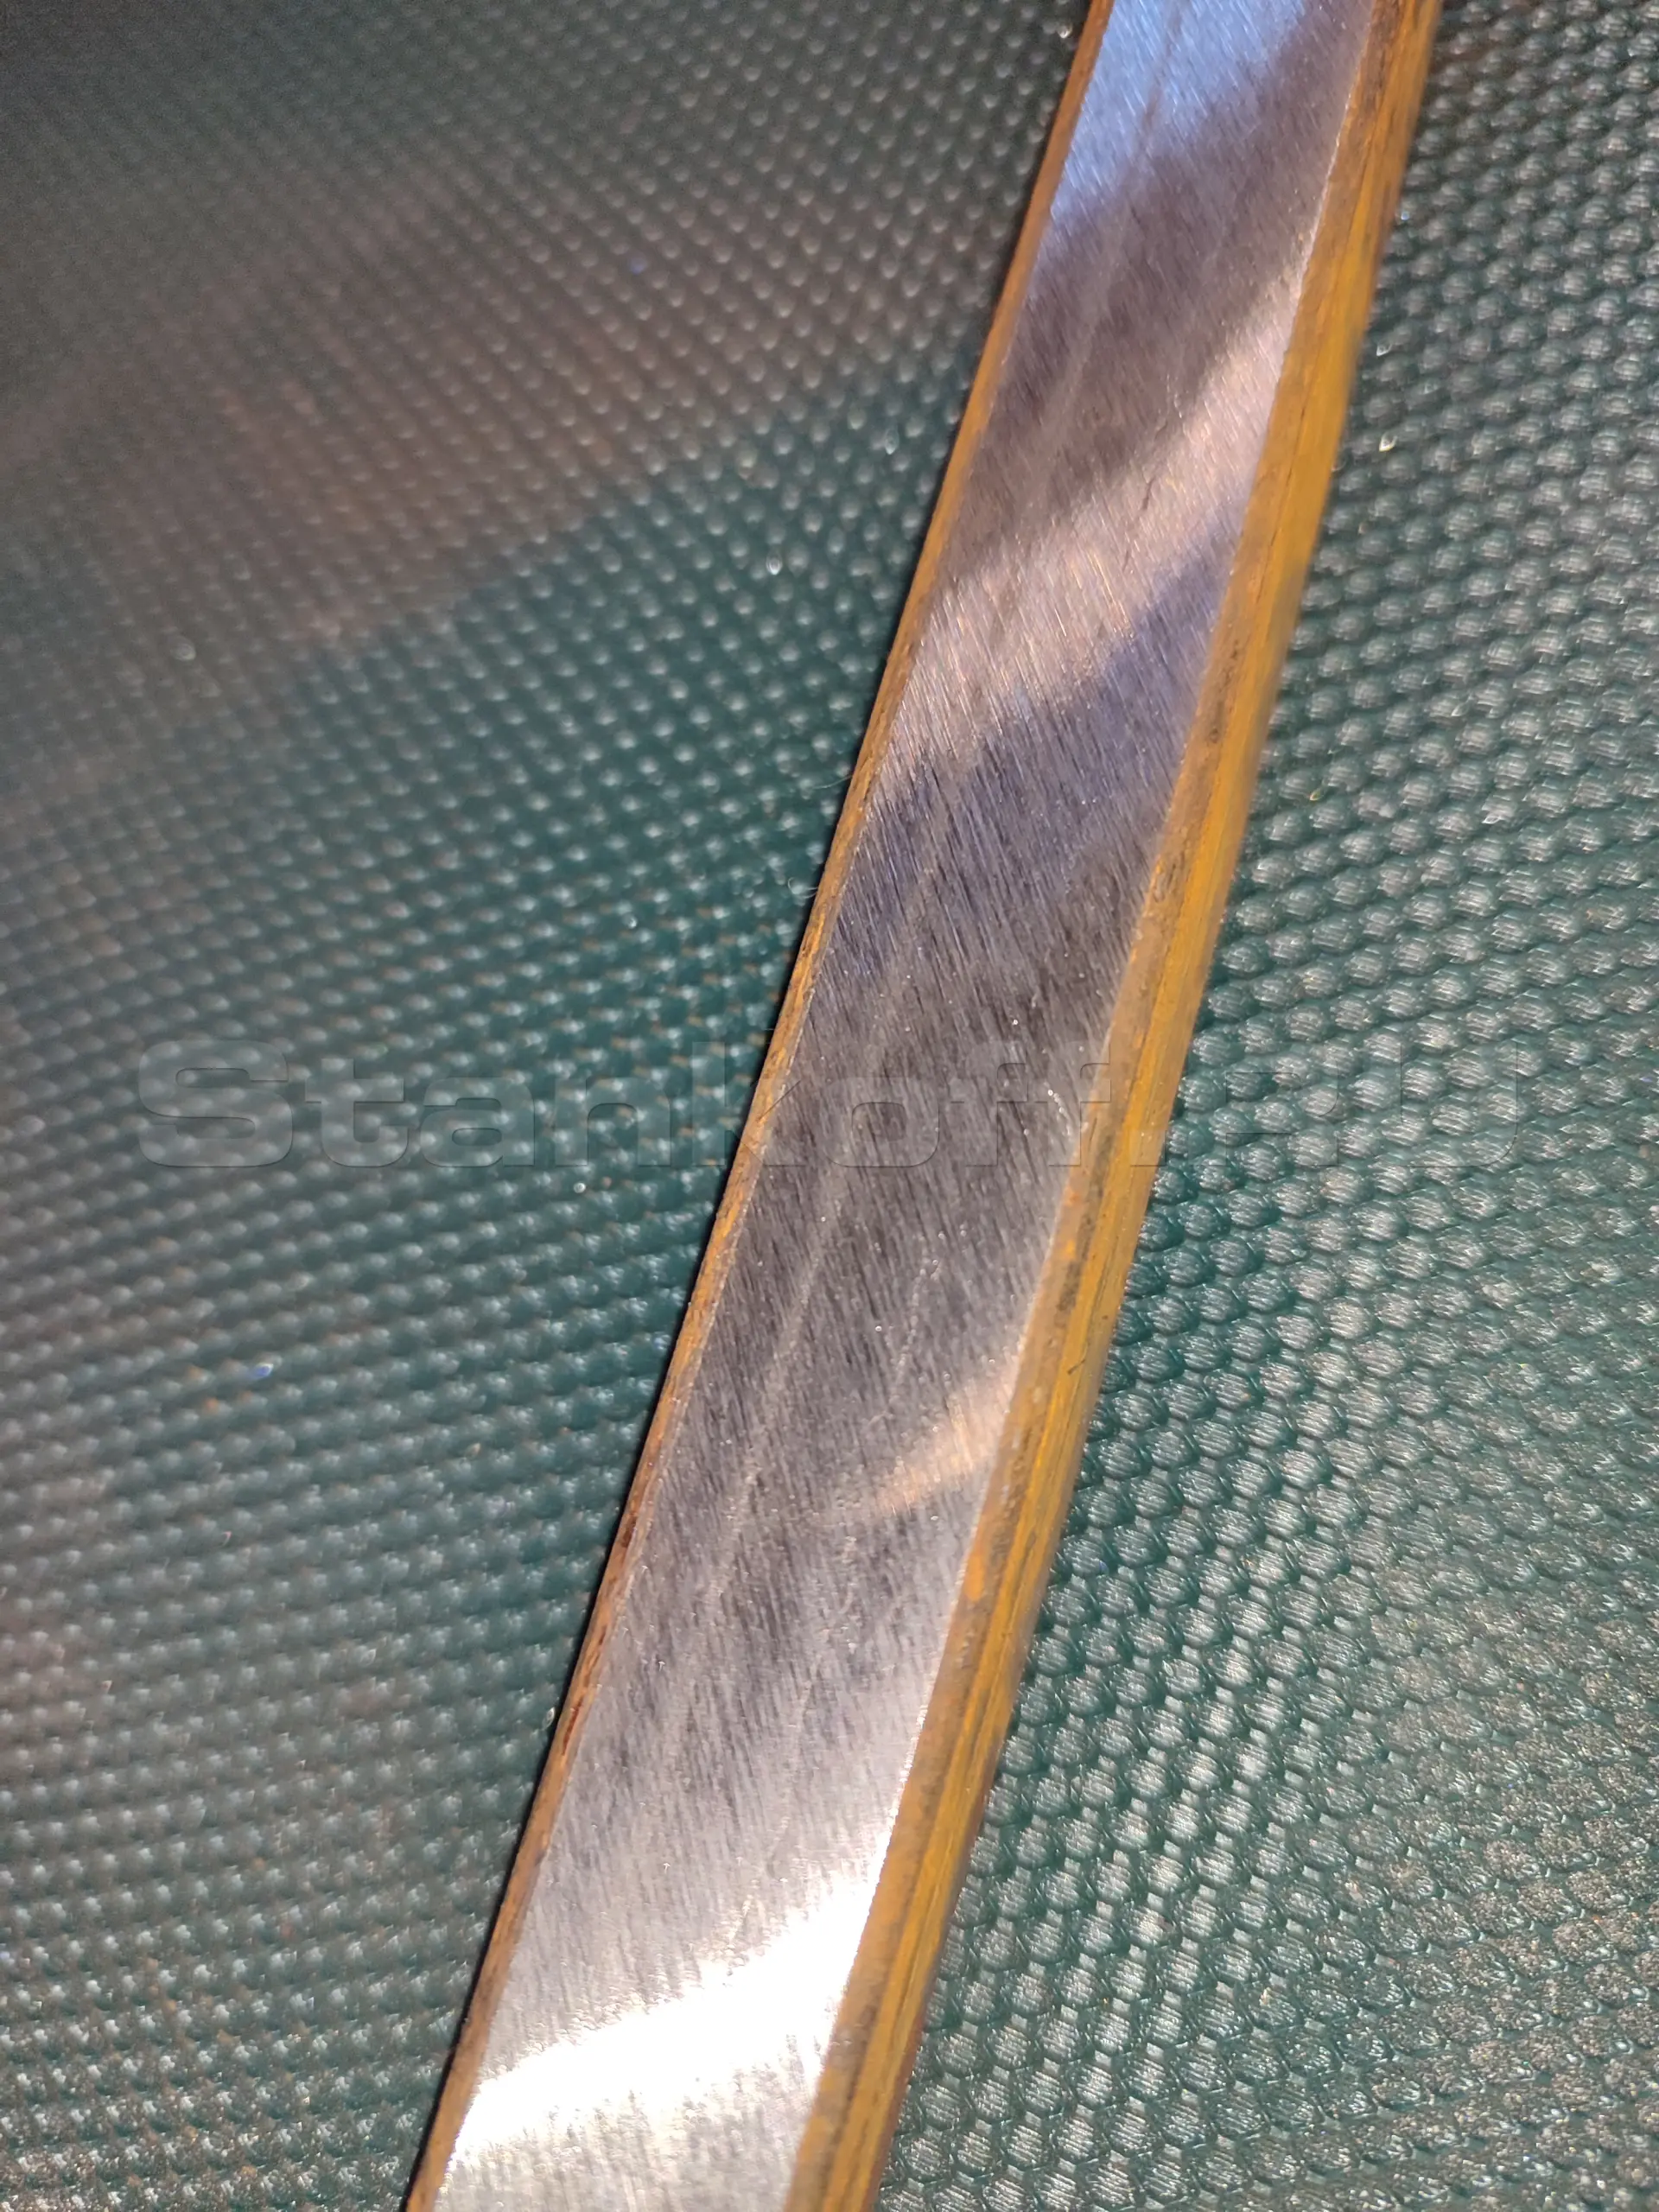
Показываем, как работает станок:
Если вы не уверены, какая комплектация нужна, для подбора достаточно подготовить фотографии или образцы деталей после резки и описать текущий процесс их ручной обработки.
Будьте в курсе первыми: подпишитесь на наш блог – там свежие новости, акции и полезное про металлообработку⬇️



Ширина обработки – 1 000 мм; Мин. размер обработки – 50×50×0,8 мм; Скорость шлифовальной ленты – 2,2-11 м/сек.


Ширина обработки, мм - 1000 Скорость шлифовальной ленты, м/сек - 2,2-11 Ролики для фаски


Ширина обработки, мм - 1300 Скорость шлифовальной ленты, м/сек - 2,2-11
Ответим на все вопросы и поможем подобрать оборудование под ваши задачи:

Комментарии
Оставить комментарий
Популярные статьи