Различные виды литья металлов преимущества и недостатки [Часть 1]
Литье это производственный процесс во время которого жидкий металл заливается в полость формы, которая соответствует форме и размеру детали. Затвердевшая часть также известная как отливка, выбрасывается или выламывается из формы для завершения процесса. На результат процесса влияет множество факторов, например такие как: скорость заливки, скорость охлаждения во время затвердевания, температура формы во время заливки, материал и толщина покрытия штампа и д.р.
После застывания металла отливки могут подвергаться обработке на металлообрабатывающих станках. Это может включать в себя удаление излишков материала, обработку поверхности, фрезеровку, точение и другие операции для достижения окончательной формы и размеров детали.
Технологический процесс:
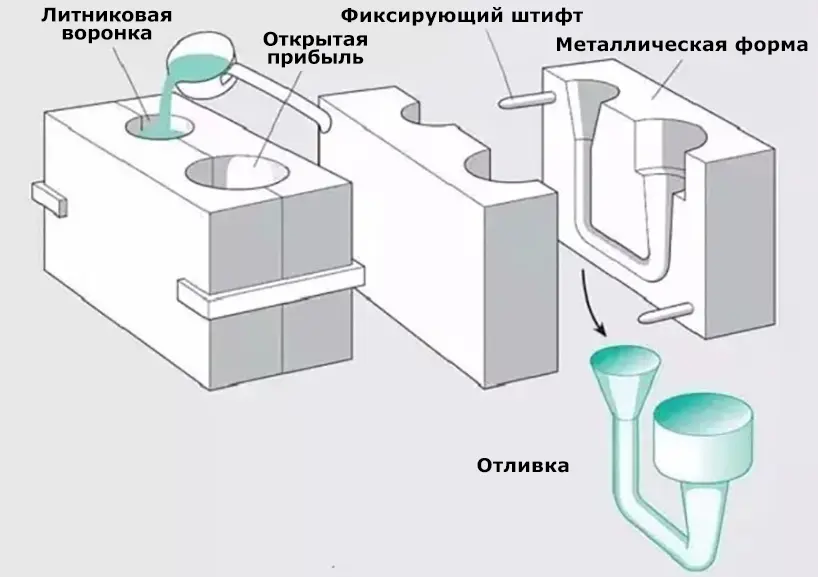
Характеристики процесса:
- Можно производить детали любой формы, особенно детали со сложной формой внутренней полости.
- Сильная адаптивность, неограниченные типы сплавов и почти неограниченный размер отливки.
- Широкий источник материалов, отходы могут быть переплавлены, инвестиции в оборудование низкие.
- Высокий процент брака, низкое качество поверхности и плохие условия труда.
10 видов литья металлов:
Что такое литье в песок
Детали из стали, железа и большинства цветных металлов и сплавов могут быть получены методом литья в песчаную форму.
Технологический процесс:

Технические характеристики:
- Подходит для изготовления заготовок сложной формы, особенно со сложной внутренней полостью;
- Широкая приспособляемость и низкая стоимость;
- Для некоторых материалов с плохой пластичностью, таких как чугун, литье в песчаные формы является единственным процессом формования для изготовления деталей или заготовок.
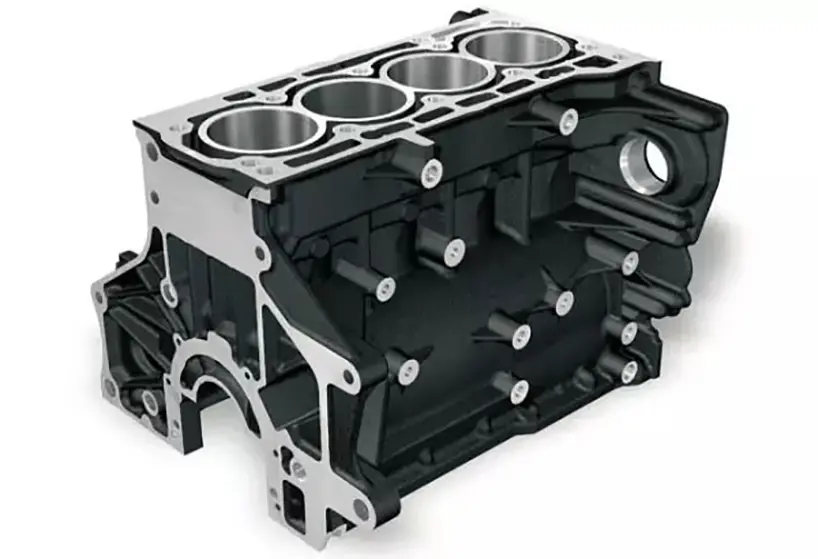
Область применения: Блок автомобильного двигателя, головка блока цилиндров, коленчатый вал и другие отливки.
2) Литье по выплавляемым моделям
Что такое литье по выплавляемым моделям (инвестиционное литье)?
Способ литья, который обычно означает изготовление шаблона из легкоплавких материалов (парафин, воск и др.) последующей запрессовки в пресс форму, поверхность шаблона покрыта несколькими слоями огнеупорных материалов, изготавливается точная модель изделия и литниковая система.
Технологический процесс:
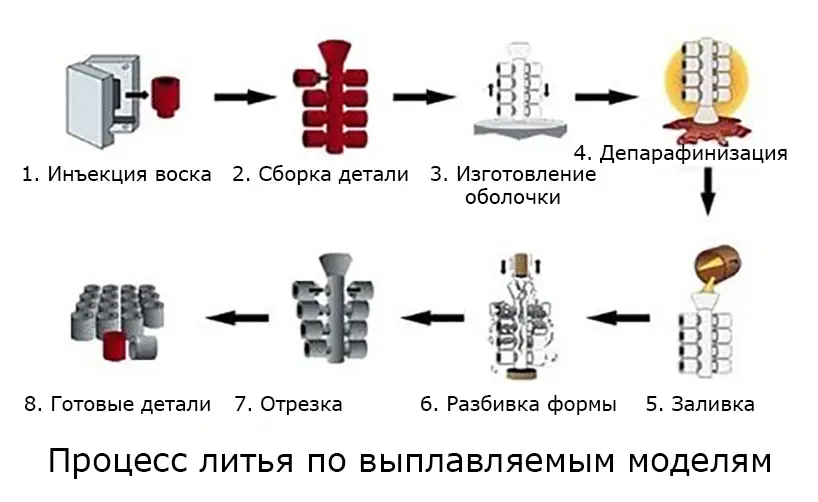
Преимущества:
- Высокая точность размеров и геометрическая точность;
- Высокая шероховатость поверхности;
- Можно отливать сложные отливки, а список литейных сплавов не ограничены.
Недостатки: сложные процедуры и высокая стоимость
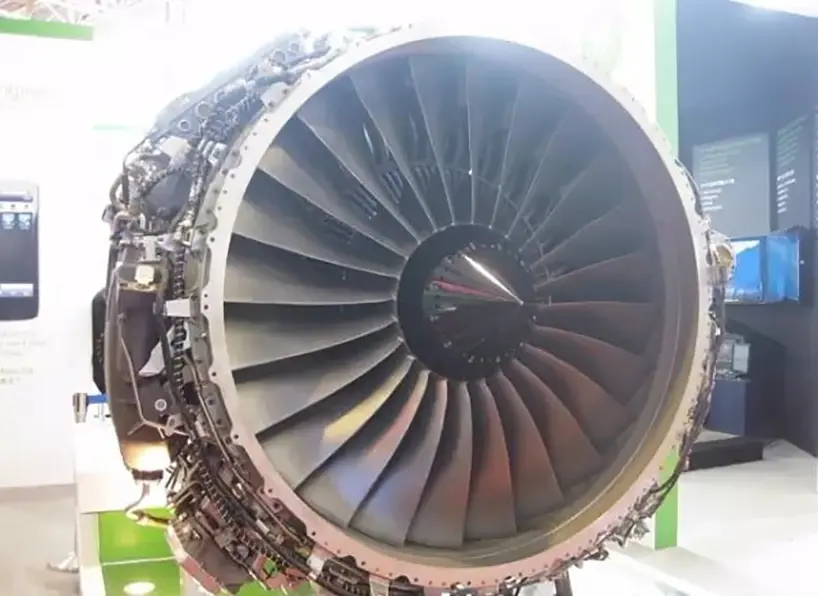
Область применения: данный метод подходит для производства мелких деталей сложной формы, с высокими требованиями к точности, или для другой обработки, которую трудно выполнить, например, лопаток турбинных двигателей.
Популярные станки для обработки металла:


Усилие 30 тонн. Длина гиба 1600 мм. Расстояние между колоннами 1100 мм. Глубина зева 180 мм. Мощность двигателя 3 кВт.
3) Литьё металлов под давлением
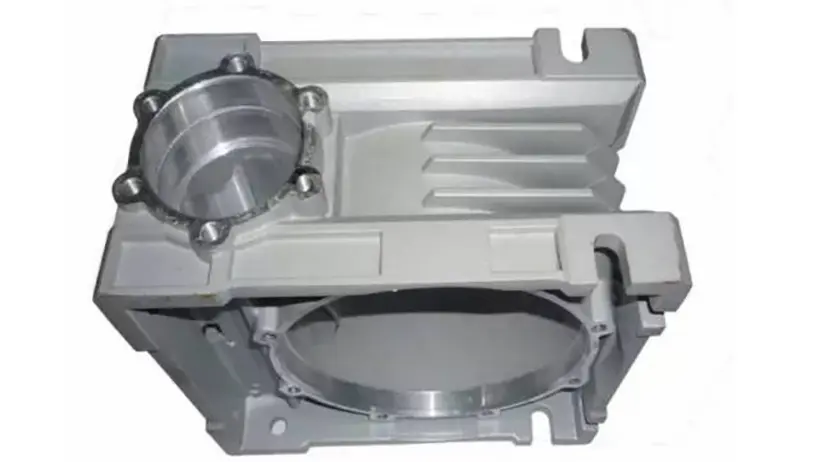
Жидкий металл под высоким давлением с большой скоростью подается в полость прецизионной металлической формы, затем жидкий металл охлаждается и затвердевает под давлением, образуя отливку.
Технологический процесс:

Преимущества:
- Жидкий металл подвергается высокому давлению, высокая скорость потока во время литья под давлением.
- Хорошее качество продукции, стабильный размер и хорошая взаимозаменяемость.
- Высокая эффективность производства, формы для литья под давлением можно использовать много раз.
- Данный метод подходит для массового производства с хорошими экономическими преимуществами.
Недостатки:
- При данном методе литья есть склонность к образованию мелких пор и усадке.
- Детали, отлитые под давлением, имеют низкую пластичность и не должны применяться для работы под ударной нагрузкой и вибрацией.
- Невысокая стойкость пресс-форм, особенно при литье сплавов с высокой температурой плавления (сталь, чугун, медные сплавы).
Область применения: литье под давлением сначала применялись в автомобильной промышленности и приборостроении, а затем постепенно распространились на различные отрасли, такие как сельскохозяйственное машиностроение, станкостроение, электронная промышленность, национальная оборонная промышленность, компьютеры, медицинское оборудование, часы, фотоаппараты и бытовая техника.
4) Литье под низким давлением
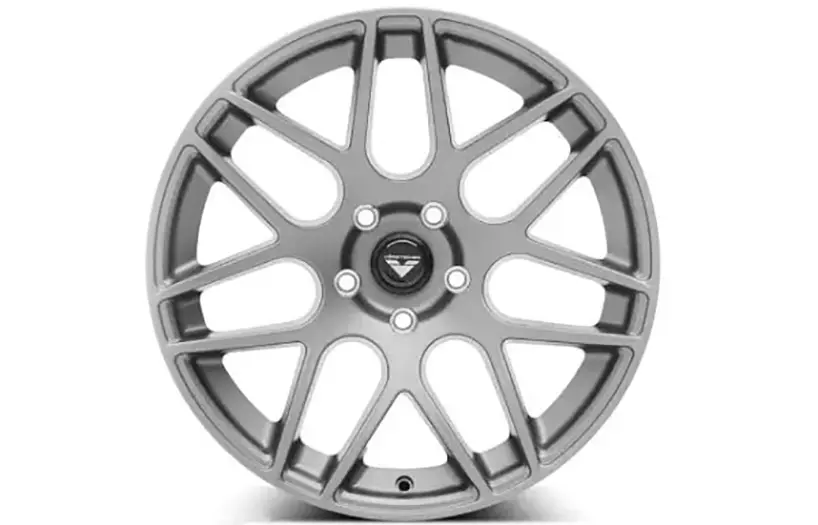
Литье под низким давлением (Кокильное литье)
На жидкий металл, находящимся в форме подается давление (0,02 - 0,06 МПа) под воздействием которого металл по металлопроводу поднимается вверх и заполняет полость литейной формы.
Технологический процесс:
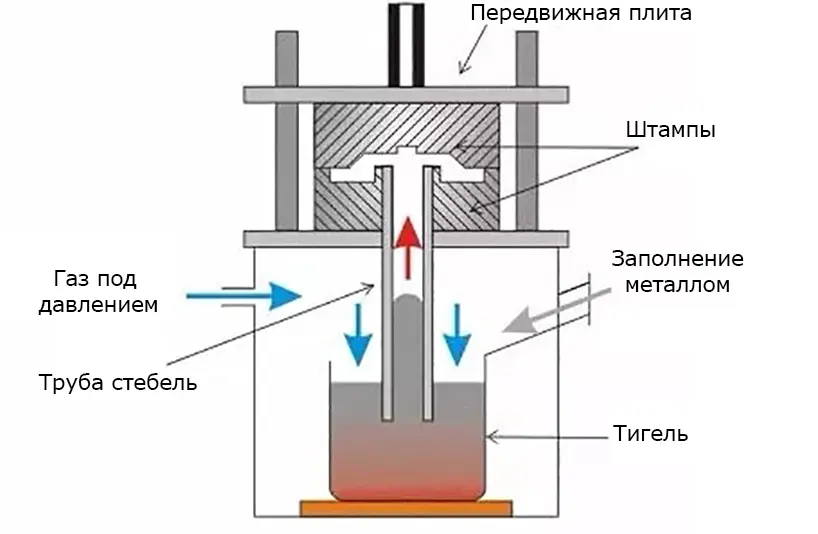
Технические характеристики:
- Давление и скорость во время заливки можно регулировать, поэтому его можно применять для различных литейных форм (таких как металлические формы и песчаные формы), литья различных сплавов и отливок различных размеров.
- Применяется донно-инжекционное заполнение, заполнение металлической жидкостью стабильно, и нет явления разбрызгивания, что позволяет избежать вовлечения газа и эрозии стенки формы и сердцевины, что улучшает квалификацию отливок.
- Отливка кристаллизуется под давлением. Отливка имеет плотную структуру, четкие контуры, гладкую поверхность и высокие механические свойства. Это особенно полезно при литье крупных тонкостенных деталей.
- Устраняет необходимость заполнения стояка и повышает коэффициент использования металла до 90 - 98%.
- Низкая трудоемкость, хорошие условия труда, простое оборудование, легко осуществить механизацию и автоматизацию.
Область применения: В основном используется в традиционных изделиях (головка цилиндра, ступица, рама цилиндра и т.д.).
5) Центробежное литье
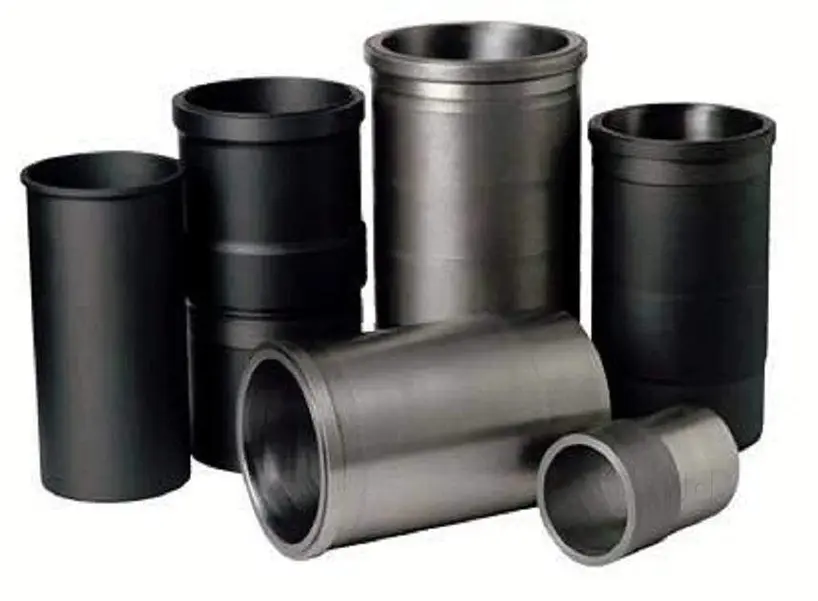
Центробежное литье
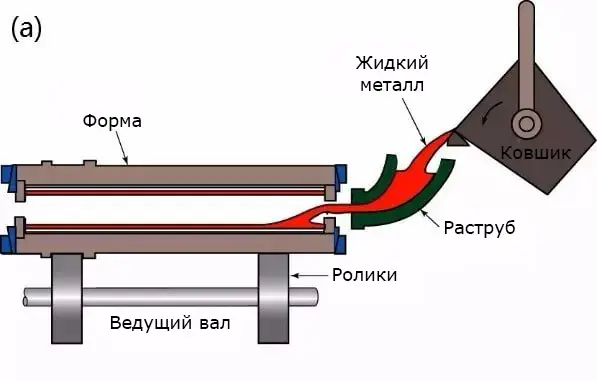
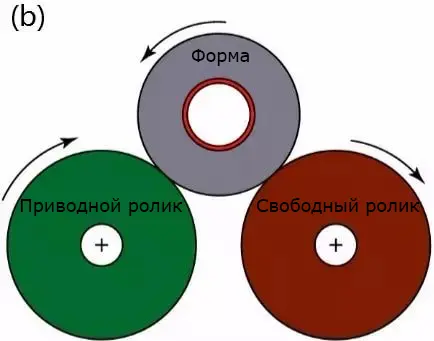
Это метод литья, при котором расплавленный металл заливается во вращающуюся форму, а форма заполняется и затвердевает под действием центробежной силы.
Технологический процесс:
Преимущества:
- Почти отсутствует расход металла в системе заливки и в системе стояка, что повышает производительность процесса.
- При производстве полых отливок можно отказаться от стержня, что позволяет значительно улучшить способность заполнения металлом при производстве длинных трубчатых отливок.
- Отливка имеет высокую плотность, малое количество дефектов, таких как поры и шлаковые включения, и высокие механические свойства.
- Легко производить составные металлические отливки стволов и рукавов.
Недостатки:
- Существуют определенные ограничения при использовании в производстве отливок специальной формы.
- Диаметр внутреннего отверстия отливки не точен, поверхность внутреннего отверстия шероховатая, качество низкое, припуск на обработку большой.
- Отливка подвержена сегрегации по удельному весу.
Область применения: Центробежное литье впервые было использовано для производства литых труб. Процесс центробежного литья применяется в металлургии, горнодобывающей промышленности, транспорте, ирригационном и дренажном оборудовании, авиации, автомобилестроение и других отраслях промышленности где используют процессы центробежного литья для производства отливок из стали, чугуна и цветных углеродистых сплавов. Среди них наиболее распространено производство центробежно-литых чугунных труб, гильз цилиндров двигателей внутреннего сгорания и втулок валов.
Советуем вам прочитать статьи опубликованные в нашем блоге ранее: «Что такое термическая обработка металлов? Методы и преимущества» и «Что такое отжиг? [7 видов процесса отжига]».
Если вам понравилась статья, то ставьте лайк, делитесь ею со своими друзьями и оставляйте комментарии!
За профессиональной консультацией обращайтесь к нашим специалистам, отправьте заявку прямо сейчас!


Популярные станки для обработки металла:


Усилие – 110 тонн; Длина гиба – 2500 мм; Расстояние между колоннами – 2000 мм; Глубина зева – 410 мм; Макс....


Усилие, 125 Т. Длина гиба, 3200 мм Расстояние между колоннами, 2600 мм*.
Читайте в блоге:


Комментарии (8)
Бредятина как в статье, так и в комментах (( Уже на первой картинке проблемы с терминологией: литниковая воронка обозвана бегунком, а открытая прибыль - стояком (( После перлов про металлическое литье металлов остается посетовать на тупость гугл-переводчика и посоветовать нанять "человека в теме"
10 видов литья металлов -- по тексту идет только 5, остальные 5 "зажали" )) 1) литье в песок -- в чистый песок возможно, но в случае др. способов литья здесь не указанных (( ... увы, чистый песок без связующего или особых ухищрений форму не держит здесь же речь идет о литье в землю (песчано-глинистую смесь - ПГС) -- "формовка по шаблону" существует, но выглядит совсем по другому, в данном случае речь должна идти о "формовке по разъемной модели" не очень удачный рисунок... на практике, например, вент.каналы не делают сквозными - ведь потом это все надо удалить... нет, есть конечно точка зрения, что проблема которую можно решить деньгами, это не проблема - а затраты... но кому нужны лишние затраты, покажите его - мне не помешают спонсоры )) Проблемы с терминологией: литниковая система состоит из совокупности разных каналов и "литник" выступает, как правило, синонимом "питателю", здесь обозначение довольно спорное, как и "наливной резервуар", и "прибыль" которая прибылью не является...
Оставить комментарий
Популярные статьи