Что такое отжиг? [7 видов процесса отжига]
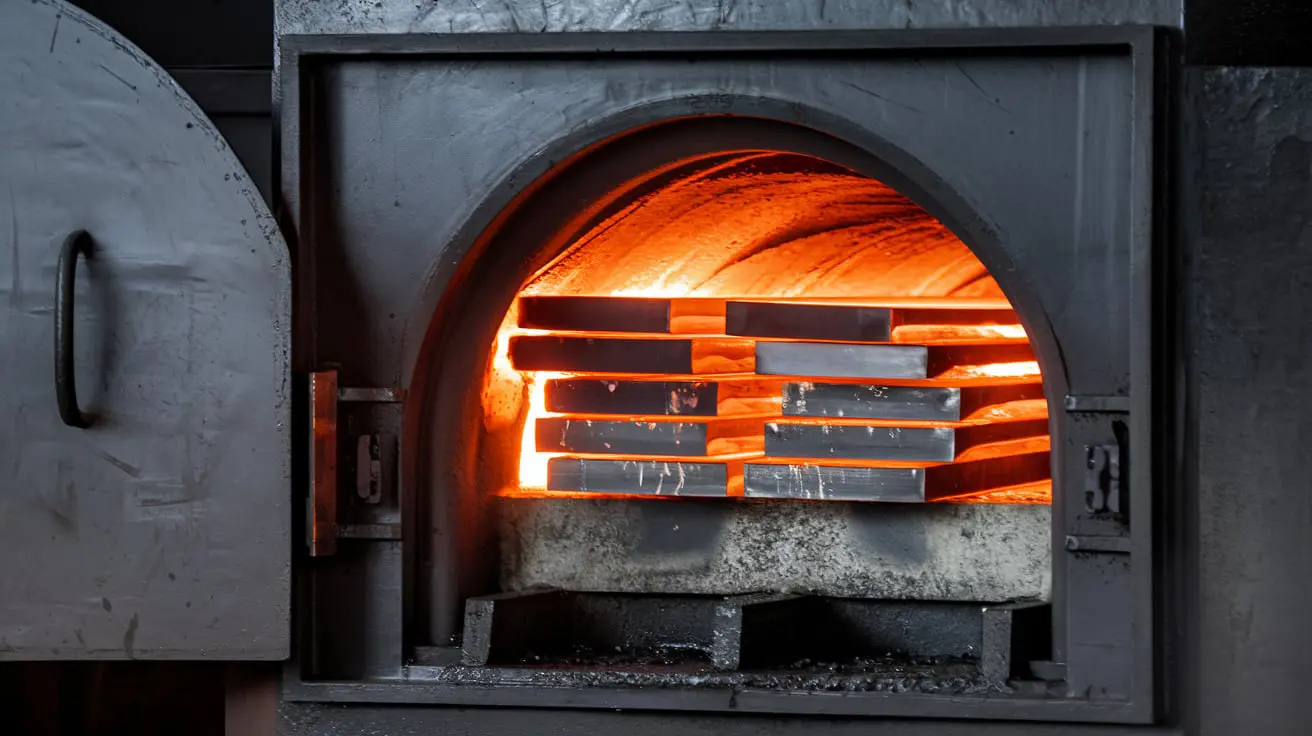
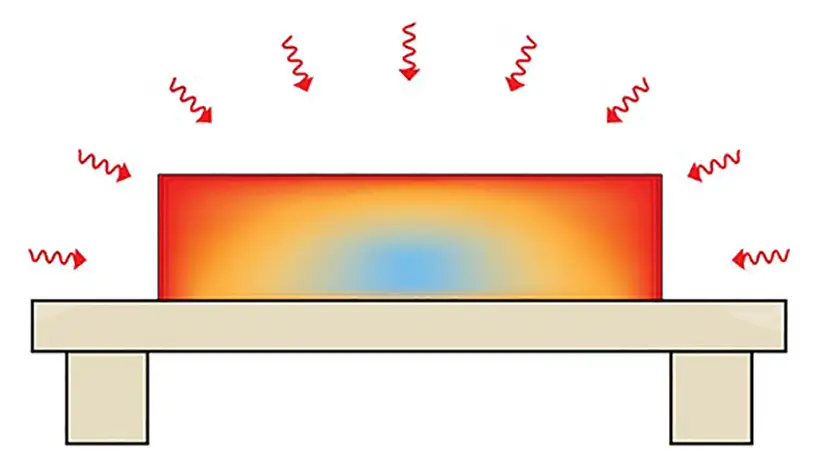
Отжигом называется процесс нагрева металла или сплава до соответствующей температуры в течение определенного периода времени, а затем медленного охлаждения (как правило, с охлаждением печи) называется отжигом.
Суть отжига заключается в превращении перлита после нагрева стали в аустенит. После отжига структура стали близка к равновесной.
Но в чем цель отжига и какие типы отжига бывают? Давайте рассмотрим эти вопросы более подробно.
Цель отжига:
- Уменьшить твердость стали, улучшить пластичность, облегчить механическую обработку и обработку холодной деформацией;
- Химический состав и организация однородной стали, рафинирование зерна, для улучшения характеристик стали или для подготовки к закалке;
- Устранение внутреннего напряжения и технологическая закалка для предотвращения деформации и растрескивания.
Отжиг и нормализация в основном используются для подготовительной термической обработки.
Для деталей с низким напряжением в качестве окончательной термической обработки также можно использовать отжиг и нормализацию.
Перед изготовлением деталей на металлообрабатывающих станках заготовки часто подвергаются отжигу для снятия внутренних напряжений и улучшения их обрабатываемости. Иногда после обработки детали могут проходить отжиг для коррекции свойств, таких как твердость или микроструктура, которые могли измениться в процессе обработки.
Классификация методов отжига:
В зависимости от температуры нагрева, обычно используемый метод отжига подразделяется на:
Отжиг с рекристаллизацией фазовых изменений выше критической температуры (Ac1 или Ac3):
- Полный отжиг;
- Диффузионный отжиг;
- Неполный отжиг;
- Сферификационный отжиг.
Отжиг ниже критической температуры (Ac1 или Ac3):
- Рекристаллизационный отжиг;
- Отжиг под напряжением.
7 типов процесса отжига:
Полный отжиг
Процесс:
Нагрев стали выше Ac3 20 ~ 30 ℃, сохранение тепла в течение некоторого времени после медленного охлаждения (вместе с печью), чтобы приблизиться к балансу процесса термообработки (полной аустенизации).
Общий отжиг в основном используется для доэвтектоидной стали (wc=0,3~0,6%), как правило, среднеуглеродистой стали и низко-, среднеуглеродистой легированной стали для литья, ковки и горячекатаных профилей, а также иногда используется в их сварных швах.
Низкоуглеродистая сталь имеет низкую твердость и плохо поддается механической обработке.
Когда гиперэвтектоидная сталь нагревается до аустенитного состояния выше Accm и медленно охлаждается отжигом, Fe3CII осаждается в сетке вдоль границы зерна, прочность, твердость, пластичность и вязкость стали значительно снижаются, что оставляет скрытую опасность для окончательной термической обработки.
Цель:
Получение мелкого зерна, однородной структуры, устранение внутреннего напряжения, снижение твердости и улучшение показателей обработки стали.
Структура после полного отжига гиперэвтектоидной стали - F+P.
Для того чтобы повысить производительность в реальном производстве, детали вынимаются из печи для воздушного охлаждения при отжиге до температуры около 500 ℃.
Изотермический отжиг
Полный отжиг занимает много времени, особенно если аустенитная сталь более стабильна.
Если аустенитную сталь охладить до температуры немного ниже, чем температура Ar1, то это A - P, а затем охладить до комнатной температуры, что может значительно сократить время отжига. Такой метод отжига называется изотермическим отжигом.
Процесс:
Нагрейте сталь до температуры, превышающей Ac3 (или Ac1). После соответствующего времени сохранения тепла ее можно охладить до определенной температуры в области перлита, после чего аустенитное тело изменится на перлит, а затем процесс термообработки охлаждается до комнатной температуры.
Цель:
То же самое, что и полный отжиг, изменение легче контролировать.
Подходит для стали с более стабильным A: высокоуглеродистая сталь (wc> 0,6%), легированная инструментальная сталь, высоколегированная сталь (> 10% легирующих элементов).
Изотермический отжиг также полезен для достижения равномерной организации и производительности.
Однако он не подходит для стальных деталей большого сечения и крупносерийных печей, поскольку при изотермическом отжиге нелегко достичь изотермической температуры внутренней или серийной заготовки.
Неполный отжиг
Процесс:
Нагрев стали до температуры Ac1~Ac3 или Ac1~Accm. Процесс термообработки достигается путем медленного охлаждения после термоизоляции.
В основном данный метод используется для получения сферических перлитных структур для гиперэвтектической стали с целью устранения внутреннего напряжения, снижения твердости и улучшения обрабатываемости.
Сферификационный отжиг является разновидностью неполного отжига.
Сферификационный отжиг
Процесс термической обработки для сферификации карбида в стали с получением гранулированного перлита.
Процесс:
Нагрев до температуры, которая на 20 ~ 30 ℃ выше, чем Ac1, время выдержки не должно быть слишком долгим, обычно 2 ~ 4 часа. Обычно методом печного охлаждения, или изотермически около 20 ℃ ниже Ar1 в течение длительного времени.
В основном используется для эвтектоидной стали и гиперэвтектоидной стали, такой как углеродистая инструментальная сталь, легированная инструментальная сталь, подшипниковая сталь и т.д.
После прокатки и ковки гиперэвтектоидной стали, охлажденная воздухом структура представляет собой пластинчатый перлит и ретикулярный цементит. Такая структура твердая и хрупкая, ее не только трудно резать, но и легко деформировать и растрескивать в процессе последующей закалки.
При сферификационном отжиге получают глобулярный перлит. В глобулярном перлите науглероженное тело выглядит как сферическая частица, а дисперсия распределяется по ферритовой матрице. Сферический перлит имеет не только низкую твердость, но и удобен для механической обработки.
Кроме того, зерно аустенита нелегко сделать крупным при нагреве, а склонность к деформации и растрескиванию мала при охлаждении.
Если в эвтектической стали имеется сетчатый цементит, необходимо устранить процесс нормализации перед сферификационом отжиге.
Цель:
Снизить твердость, получить однородную структуру, улучшить обрабатываемость для подготовки к закалке.
Существует много методов сферификационного отжига, в основном они включают:
A) Один процесс сферификационного отжига:
Нагрейте сталь до Ac1 более 20 ~ 30 ℃, сохранейте тепло в течение соответствующего времени, с медленным охлаждением печи. Требуется, чтобы исходная структура была мелкослоистым перлитом и не существовало сети науглероживания.
B) Изотермический сферификационный отжиг:
После теплоизоляции стали, вместе с печью охлаждается до температуры немного ниже Ar1 изотермический (обычно в Ar1 ниже 10 ~ 30 ℃).
После изотермического отжига с медленным охлаждением печи до около 500 ℃ затем вынуть сталь для воздушного охлаждения.
Он имеет преимущества короткого периода, равномерной сфероидизации и легкого контроля качества.
C) Процесс возвратно-поступательного сферического отжига.
Диффузионный отжиг (равномерный отжиг)
Процесс:
Нагрейте слиток, отливку или ковочную заготовку до температуры, которая немного ниже линии твердой фазы, в течение длительного времени, затем медленно охладите, чтобы устранить неоднородность химического состава.
Цель:
Для устранения дендритной сегрегации и региональной сегрегации в процессе затвердевания, для гомогенизации состава.
Температура диффузионного отжига очень высокая, обычно на 100 ~ 200 ℃ выше Ac3 или Accm, температура бетона зависит от степени сегрегации и марки стали.
Время сохранения тепла обычно составляет 10~15 часов.
После диффузионного отжига для доработки структуры необходим полный отжиг и нормализация.
Он применяется для некоторых высококачественных легированных сталей и сегрегации серьезных отливок и слитков из легированной стали.
Отжиг для снятия напряжения
Процесс:
Нагрев стали до определенной температуры ниже Ac1 (обычно 500 ~ 650 ℃), изоляция, а затем охлаждение с помощью печи. Температура отжига под напряжением ниже, чем у A1, поэтому отжиг под напряжением не вызывает структурных изменений.
Цель:
Устранение остаточного внутреннего напряжения.
Рекристаллизационный отжиг
Рекристаллизационный отжиг также известен как промежуточный отжиг.
Он заключается в нагреве холодной деформированной стали до температуры рекристаллизации и поддержания соответствующего времени, чтобы зерна деформации могли быть изменены в однородные и равные осевые зерна для устранения закалки и остаточного напряжения.
Для возникновения рекристаллизации необходимо сначала провести определенную холодную пластическую деформацию, а затем нагреть сталь до температуры выше определенной.
Минимальная температура для рекристаллизации называется самой низкой температурой рекристаллизации.
Самая низкая температура рекристаллизации общих металлических материалов составляет:
T рекристаллизации = 0,4T расплава.
Температура нагрева рекристаллизационного отжига должна быть выше самой низкой температуры рекристаллизации на 100 ~ 200 ℃ (минимальная температура рекристаллизации стали составляет около 450 ℃).
Медленное охлаждение после надлежащего сохранения тепла.
Как выбрать метод отжига
Выбор метода отжига обычно осуществляется по следующим принципам:
- Для различных сталей гипоэвтектоидной структуры обычно выбирают полный отжиг. Чтобы сократить время отжига, можно использовать изотермический отжиг.
- Сферификационный отжиг обычно используется в гиперэвтектоидной стали. Когда запрос не высок, отжиг можно не проводить. Инструментальная сталь, подшипниковая сталь часто подвергается сферификационному отжигу; Прессованные и штампованные детали из низкоуглеродистой или среднеуглеродистой стали иногда подвергаются сферификационному отжигу;
- Для устранения технологического упрочнения может использоваться рекристаллизационный отжиг;
- Для устранения внутреннего напряжения, вызванного различными видами обработки, может быть использован отжиг под напряжением;
- Для того чтобы улучшить неоднородность структуры и химического состава высококачественной легированной стали, часто используется диффузионный отжиг.
Советуем вам прочитать статьи опубликованные в нашем блоге ранее: «Что такое термическая обработка металлов? Методы и преимущества» и «Воронение стали пчелиным воском в домашних условиях».
Если вам понравилась статья, то ставьте лайк, делитесь ею со своими друзьями и оставляйте комментарии!
Популярные станки для обработки металла:


Усилие 30 тонн. Длина гиба 1600 мм. Расстояние между колоннами 1100 мм. Глубина зева 180 мм. Мощность двигателя 3 кВт.
За профессиональной консультацией обращайтесь к нашим специалистам, отправьте заявку прямо сейчас!

Читайте в блоге:


Комментарии (5)
Еще бы отметил, что отжиг необходим для заготовок из углеродистой стали, получаемых методом плазменной или газовой резки. Так как процессе этих операций происходит "подкаливание" поверхностного слоя металла, в результате чего затрудняется дальнейшая механическая обработка деталей.
Оставить комментарий
Популярные статьи