12 вопросов о мебельном производстве: как оснастить цех и не переплатить
Мы, Stankoff.RU, более 20 лет помогаем людям выбирать оборудование. И хотим поделиться своим опытом, ответив на самые популярные вопросы.
Сегодня разберем мебельное производство: какое оборудование необходимо на старте и когда стоит автоматизировать отдельные процессы.
На вопросы отвечает руководитель направления деревообработки.
– Какие станки нужны для запуска небольшого мебельного производства?
Минимальный комплект зависит от того, какие операции будут выполняться на самом производстве, а какие – отдаваться на сторону. Если планируется полный цикл изготовления корпусной мебели, базовая цепочка выглядит так: раскрой → кромление → присадка → сборка.
Как правило, комплект небольшого производства складывается из форматно-раскроечного станка, кромкооблицовочного станка, сверлильно-присадочного оборудования, вспомогательного оборудования и инструмента для сборки.
Покупать максимальную конфигурацию каждого станка необязательно. Лучше отдать предпочтение станкам, которые будут соответствовать текущему потоку заказов.
– Как понять, какой участок мебельного производства автоматизировать первым?
Определите место, на каком участке заготовки проводят больше всего времени в ожидании. Если после раскроя накапливается стопка деталей перед кромочником – ограничение находится в кромлении. Если кромление работает быстро, но сборка ждёт отверстия под фурнитуру – узким местом стала присадка. Если станки простаивают, потому что оператор долго перемещает листы и детали вручную – необходимо улучшить логистику внутри цеха.
Полезно пройти весь маршрут заготовки: лист → раскрой → кромка → присадка → сборка → готовое изделие.
И посмотреть: где формируется очередь; где больше всего ручных действий; где чаще возникает брак; какая операция требует особых навыков; какой участок ограничивает выпуск всей смены. После этого станет понятнее, в автоматизацию какого участка выгоднее инвестировать.
– Какой форматно-раскроечный станок взять для недорогого старта?
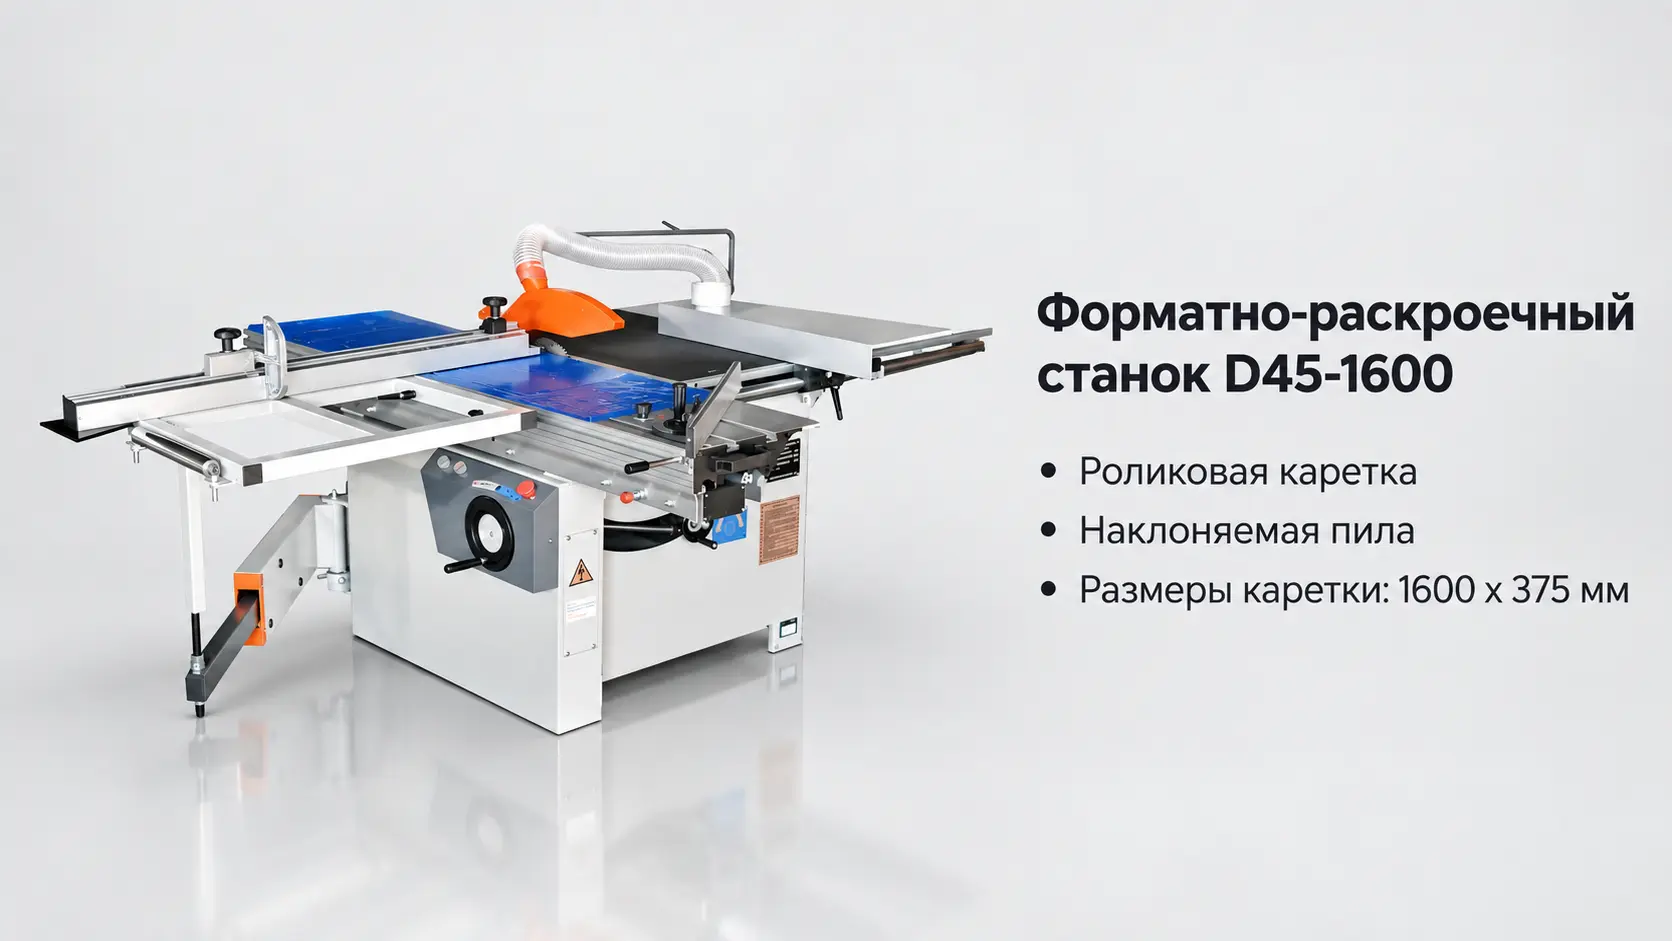
Если основная работа – небольшие элементы корпусной мебели и объёмы пока невелики, более компактный станок позволит уйти от ручного раскроя и получить стабильную геометрию деталей без чрезмерных вложений.
Но если регулярно приходится раскраивать крупноформатные листы, короткая каретка быстро превратится в ограничение. Поэтому, в качестве первого параметра выбора, рекомендуем ответить на вопрос: какого размера заготовки будут составлять большую часть вашей работы?
В качестве примера компактного форматно-раскроечного станка рекомендуем присмотреться к модели D45-1600.
– Может ли один оператор работать с длинными листами?
Да, но важна правильная организация подачи.
Для длинных листов желательно предусмотреть роликовую поддержку. Она позволяет меньше удерживать вес заготовки руками и стабильнее вести её относительно линии реза.
Также, планируя раскроечный участок, стоит заранее учесть пространство, чтобы оператору было удобно принимать и перемещать длинную заготовку.
– Можно ли работать без прифуговки?
Да, если качество раскроя уже достаточно хорошее.
Прифуговка не является обязательным условием для мебельного производства. Если пильный диск острый, станок правильно настроен, а торец после раскроя получается ровным и без выраженных сколов, кромку можно наносить и без предварительного фрезерования. Для небольшого производства это позволяет начать с более простой конфигурации оборудования. Но есть нюанс: кромкооблицовочный станок не исправит плохой раскрой. Если торец имеет волну или сколы, приклеенная кромка лишь повторит эти дефекты.
– Когда прифуговка действительно становится важной?
С ростом производства, как правило, прифуговка становится необходимым узлом. Прифуговка снимает с торца тонкий слой – 0,1–0,3 мм, и убирает дефекты после распила: микросколы, волны и отклонение от 90°.
Если торец неровный, кромка повторяет его геометрию. Это может проявляться ступенькой, нестабильным клеевым швом и необходимостью ручной доработки. Поэтому на серийном производстве прифуговка становится особенно полезной.
– Какое качество даёт кромочник с ручной подачей?
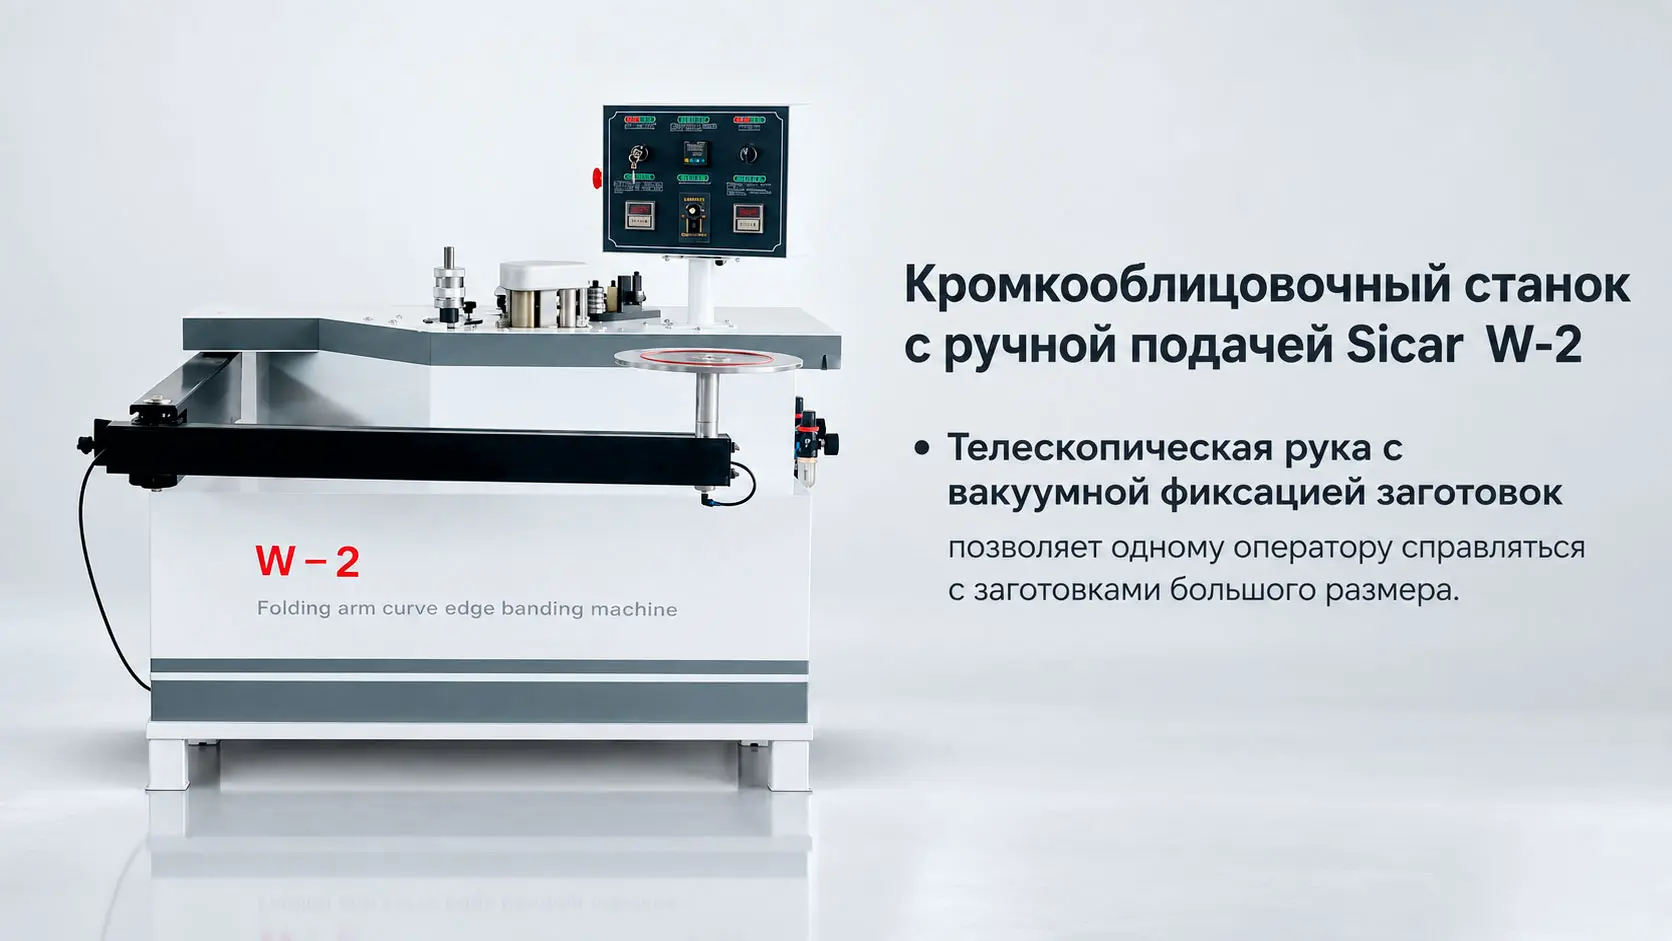
Ручная подача не означает низкое качество. На станке такого типа результат от трёх факторов: подготовки торца после раскроя, температуры клея и равномерности подачи заготовки.
При правильно организованном процессе можно получать плотное прилегание кромки и аккуратный клеевой шов. Ручной кромочник особенно удобен для небольших объемов, доработок и нестандартных или радиусных деталей.
Но когда появляется постоянный поток прямолинейных деталей, преимущество автоматического станка становится заметнее: несколько операций выполняются последовательно, сокращается объем ручной работы, а результат меньше зависит от действий оператора.
Поэтому ручной и автоматический кромочник не всегда исключают друг друга. На выросшем производстве ручной станок можно оставить для нестандарта, а основной поток перевести на автоматический.
– Как понять, что ручной кромочник уже стал узким местом?
Главный признак – начинает скапливаться очередь перед кромлением.
Если раскрой успевает подготовить больше заготовок, чем оператор может оклеить за смену, производительность всего цеха начинает определяться именно кромочным участком.
При этом ручной кромочник необязательно продавать, его можно оставить для: радиусных деталей, нестандартных изделий, единичных доработок. А основной поток передать автоматическому оборудованию.
– Как температура в цехе влияет на работу кромочного станка?
Если температура в помещении заметно снижается, изменяется поведение клея.
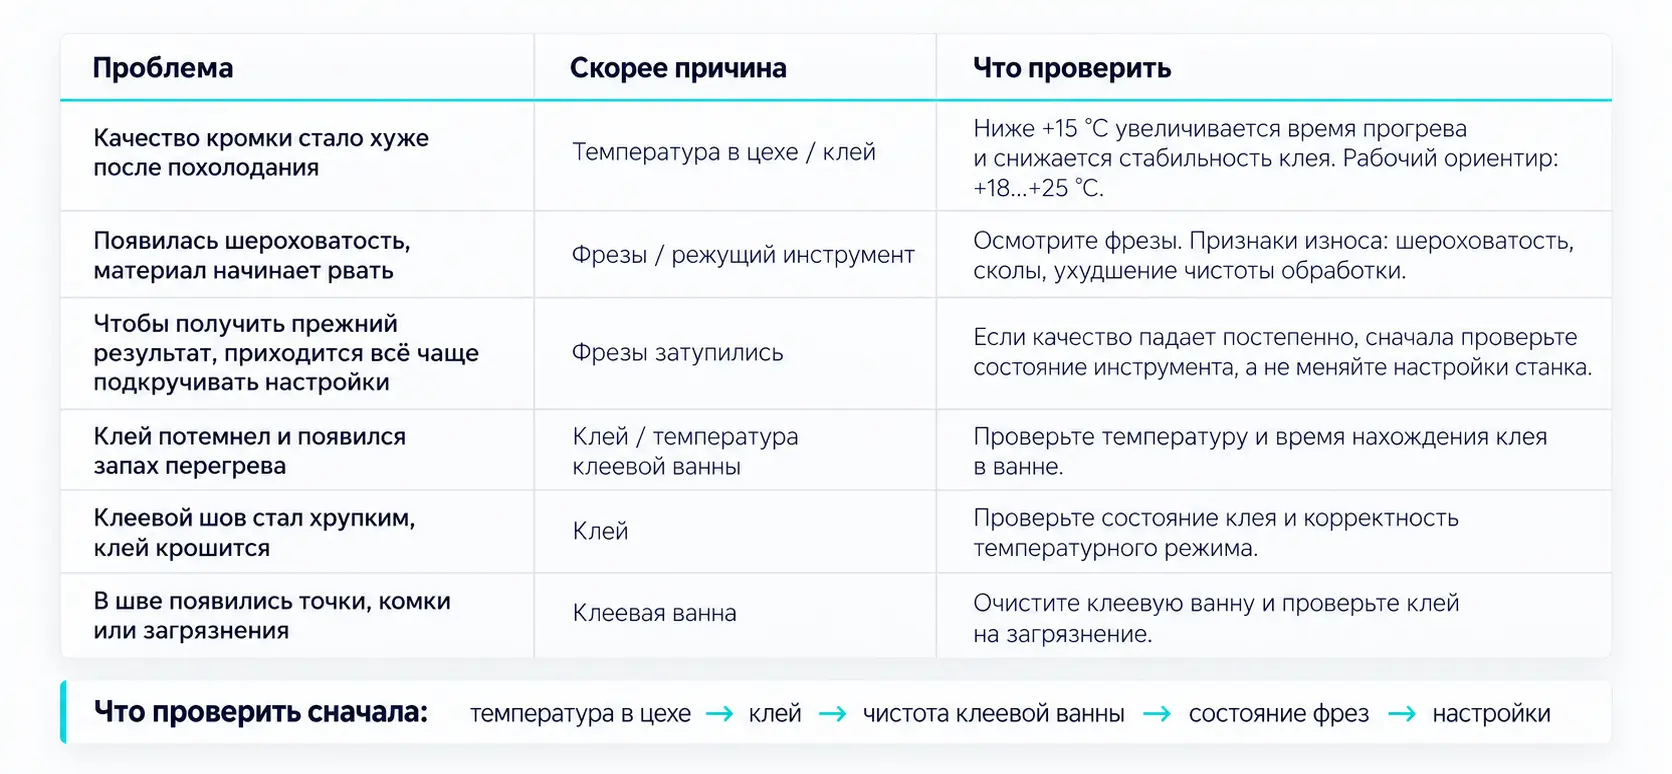
При температуре ниже +15°С увеличивается время прогрева и может снижаться стабильность клеевого соединения. В качестве рабочего ориентира принято считать диапазон +18…+25°C. Поэтому изменение качества кромления зимой не всегда связано с неисправностью станка. Сначала стоит проверить условия в помещении и температурный режим клеевой системы.
– Как понять, что проблема не в настройках станка, а в инструменте или клее?
Посмотрите, как именно менялось качество.
Износ фрез обычно проявляется тем, что инструмент перестаёт чисто резать и начинает «рвать» материал. Среди признаков: шероховатость обработанной кромки, усиление шума и необходимость всё сильнее подстраивать режим для сохранения качества.
У проблем с клеем другие признаки: потемнение и запах перегрева, хрупкий шов, а также точки, комки и загрязнения в слое клея. Последнее может быть связано с нагаром или загрязнением клеевой ванны.
Частота чистки клеевой ванны зависит от загрузки: при активной работе – каждые 2–3 дня, при средней – раз в 3–5 дней, при редкой – перед новой партией.
– Что делать, если после кромления остаётся много ручной работы?
Рекомендуем определить, какие именно операции выполняет оператор после выхода детали из станка в большинстве случаев.
Например: снимает свесы, торцует кромку, убирает остатки клея, выполняет циклёвку, полирует поверхность и т.д. После этого будет проще понять, какой процесс требует автоматизачии на вашем производстве.
– Как автоматизировать присадку под петли, стяжки и полкодержатели?
Если ручная разметка начинает занимать слишком много времени, пора рассмотреть сверлильно-присадочное оборудование.
Присадочный станок позволяет повторяемо выполнять отверстия под петли, эксцентриковые стяжки, шканты, полкодержатели и другую мебельную фурнитуру.
Механизация сверления снижает ошибки разметки, ускоряет подготовку деталей и делает сборку более предсказуемой.
Главный принцип: усиливать не парк станков, а слабое звено
Мебельное производство работает как цепочка: раскрой → кромление → присадка → сборка.
Производительность всей системы зависит от участка, который первым не справляется с потоком. Поэтому новый станок стоит выбирать не по количеству функций, а по тому, где накапливаются детали, где требуется ручная доработка и на каком этапе чаще всего возникают ошибки. Так оборудование развивается вместе с производством: от простых стартовых решений к автоматизации конкретных операций, которые уже начали ограничивать выпуск.
Лучший станок – тот, который убирает конкретное ограничение вашего производства.
Будьте в курсе первыми: подпишитесь на наш блог – там свежие новости, акции и полезное про мебельное производство⬇️


Комментарии
Оставить комментарий
Популярные статьи