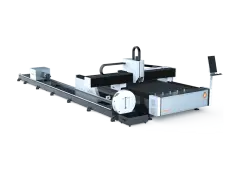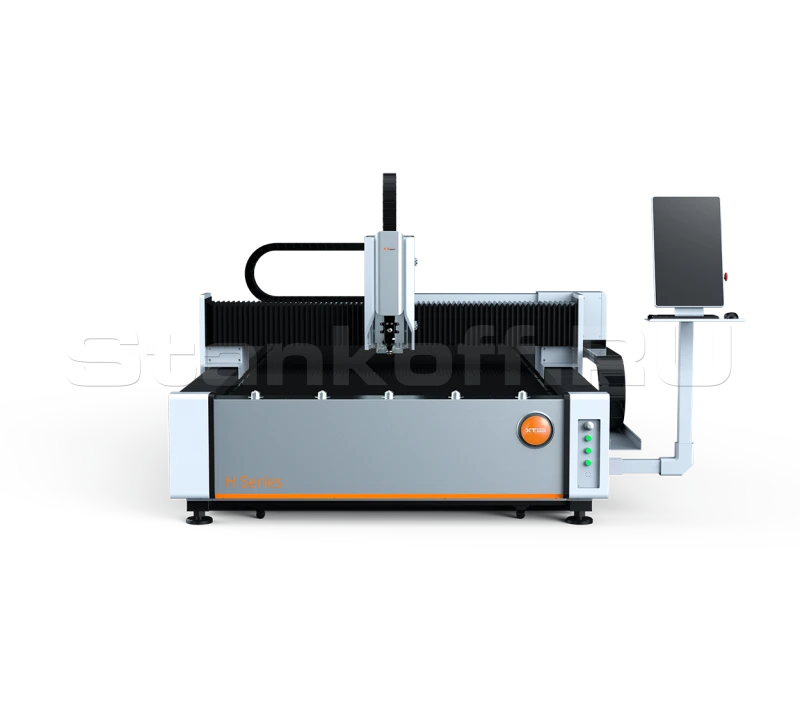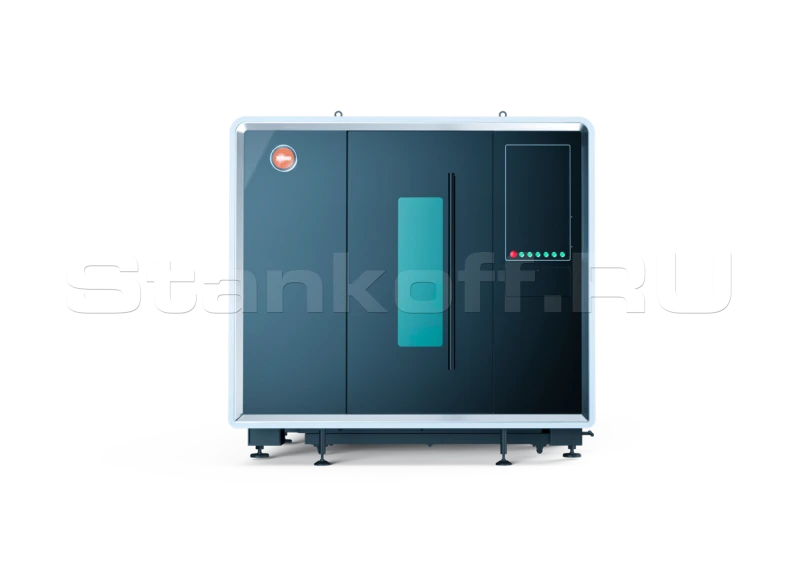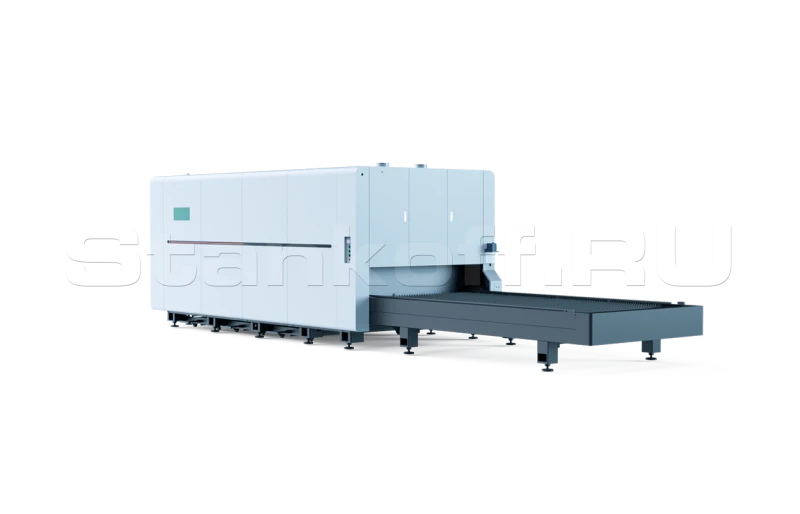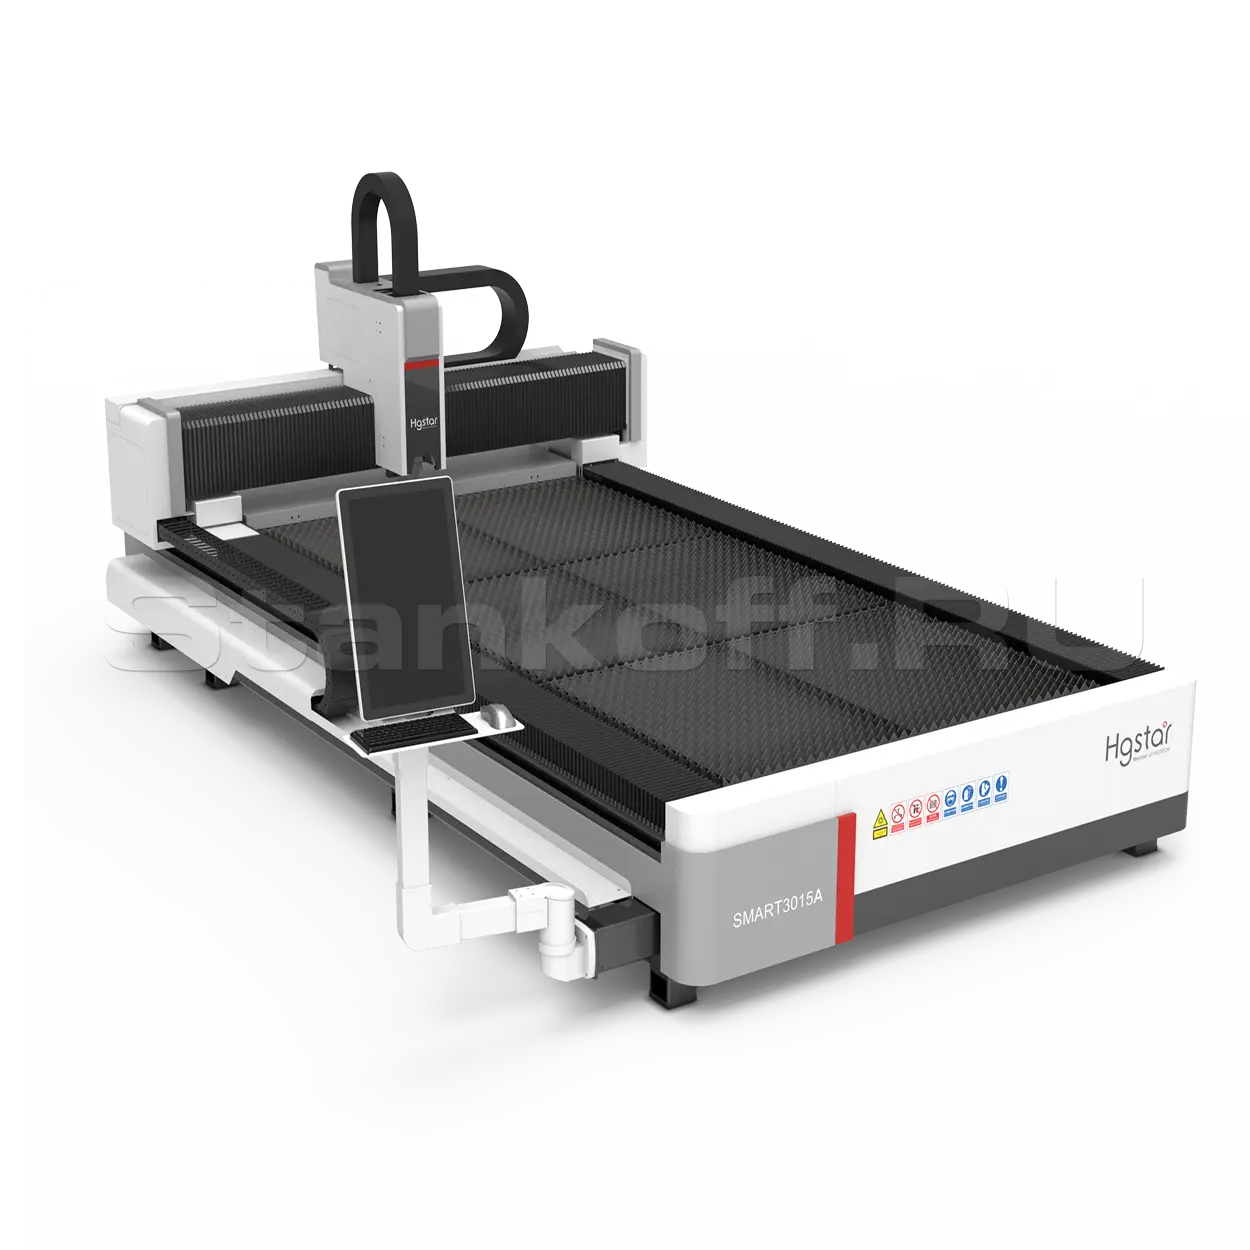
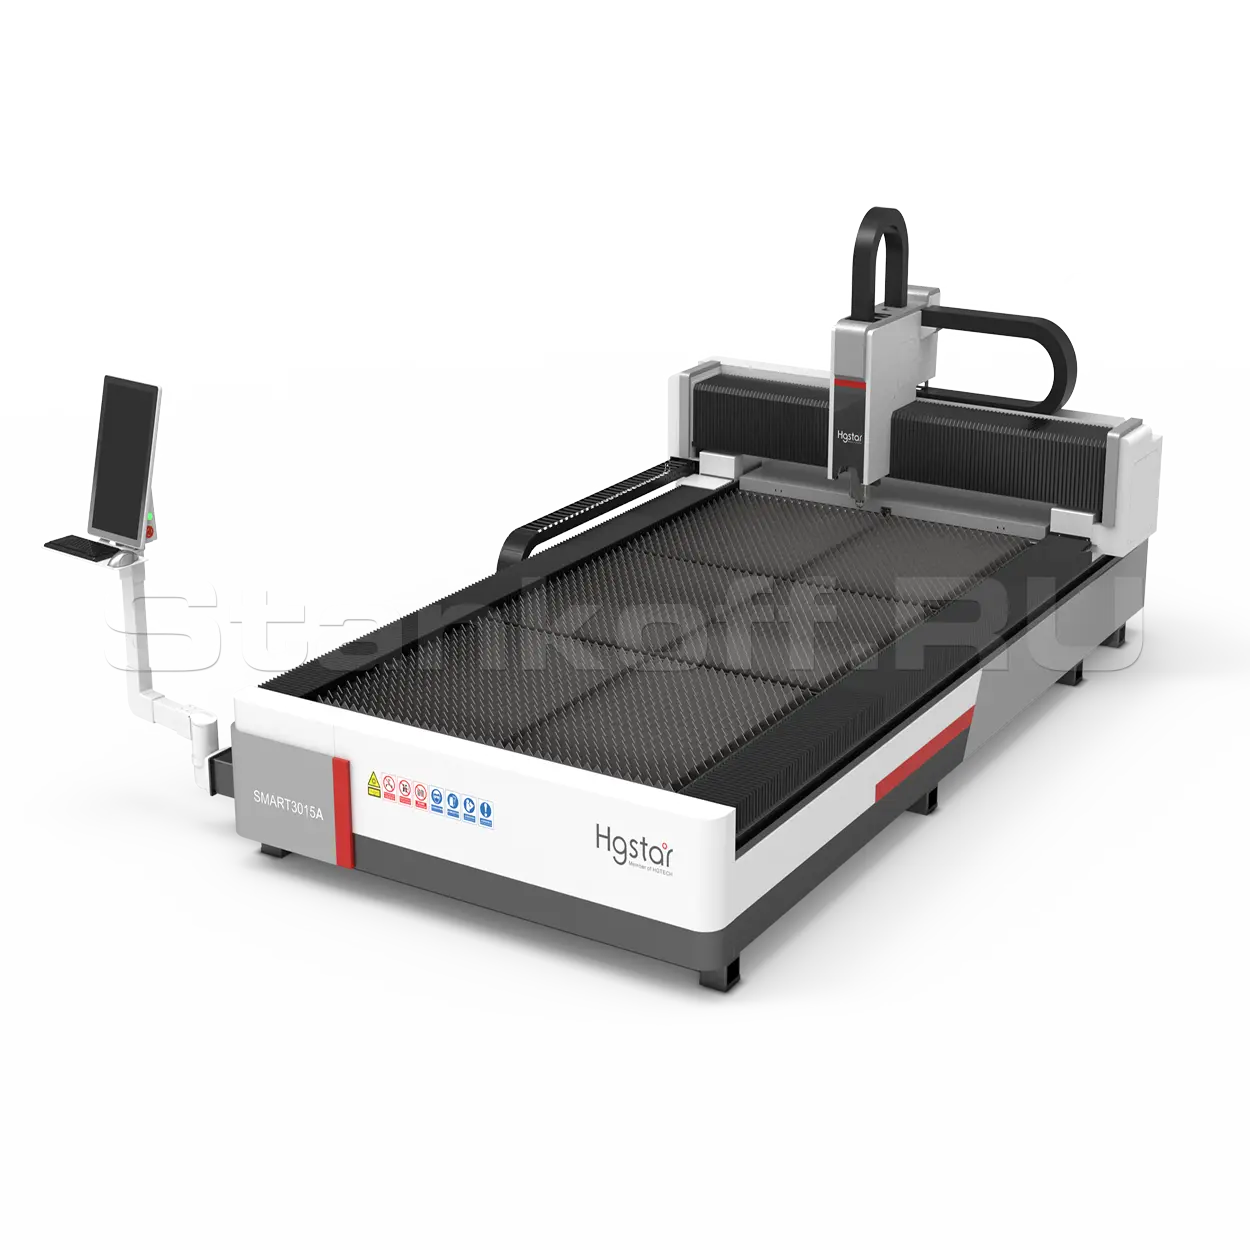
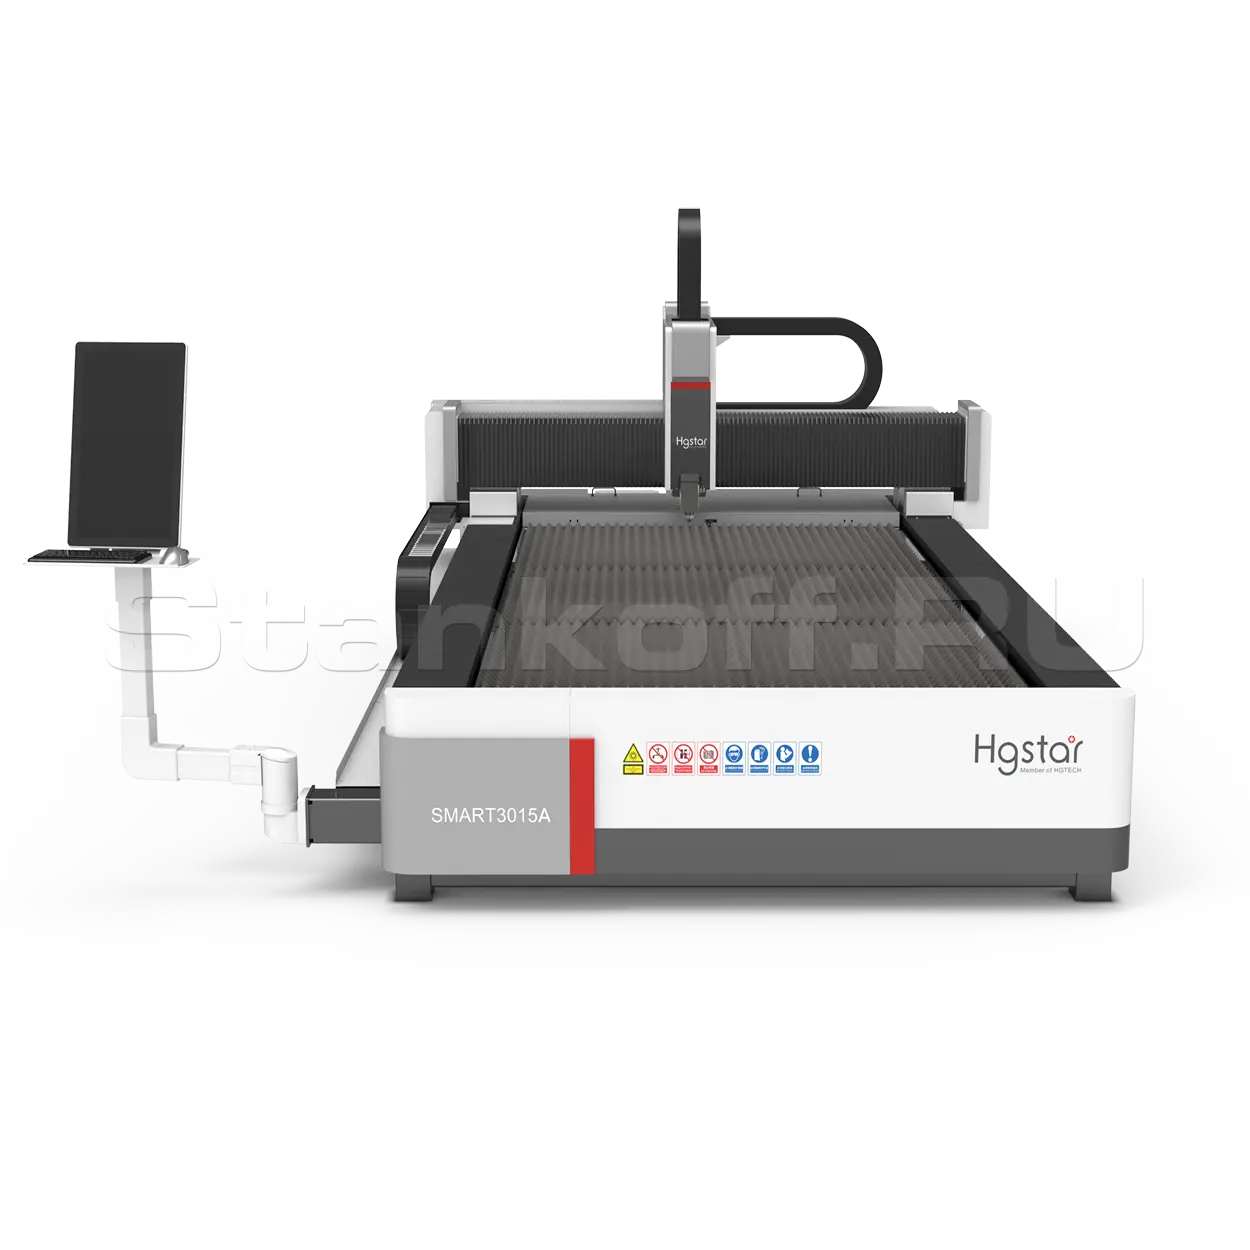
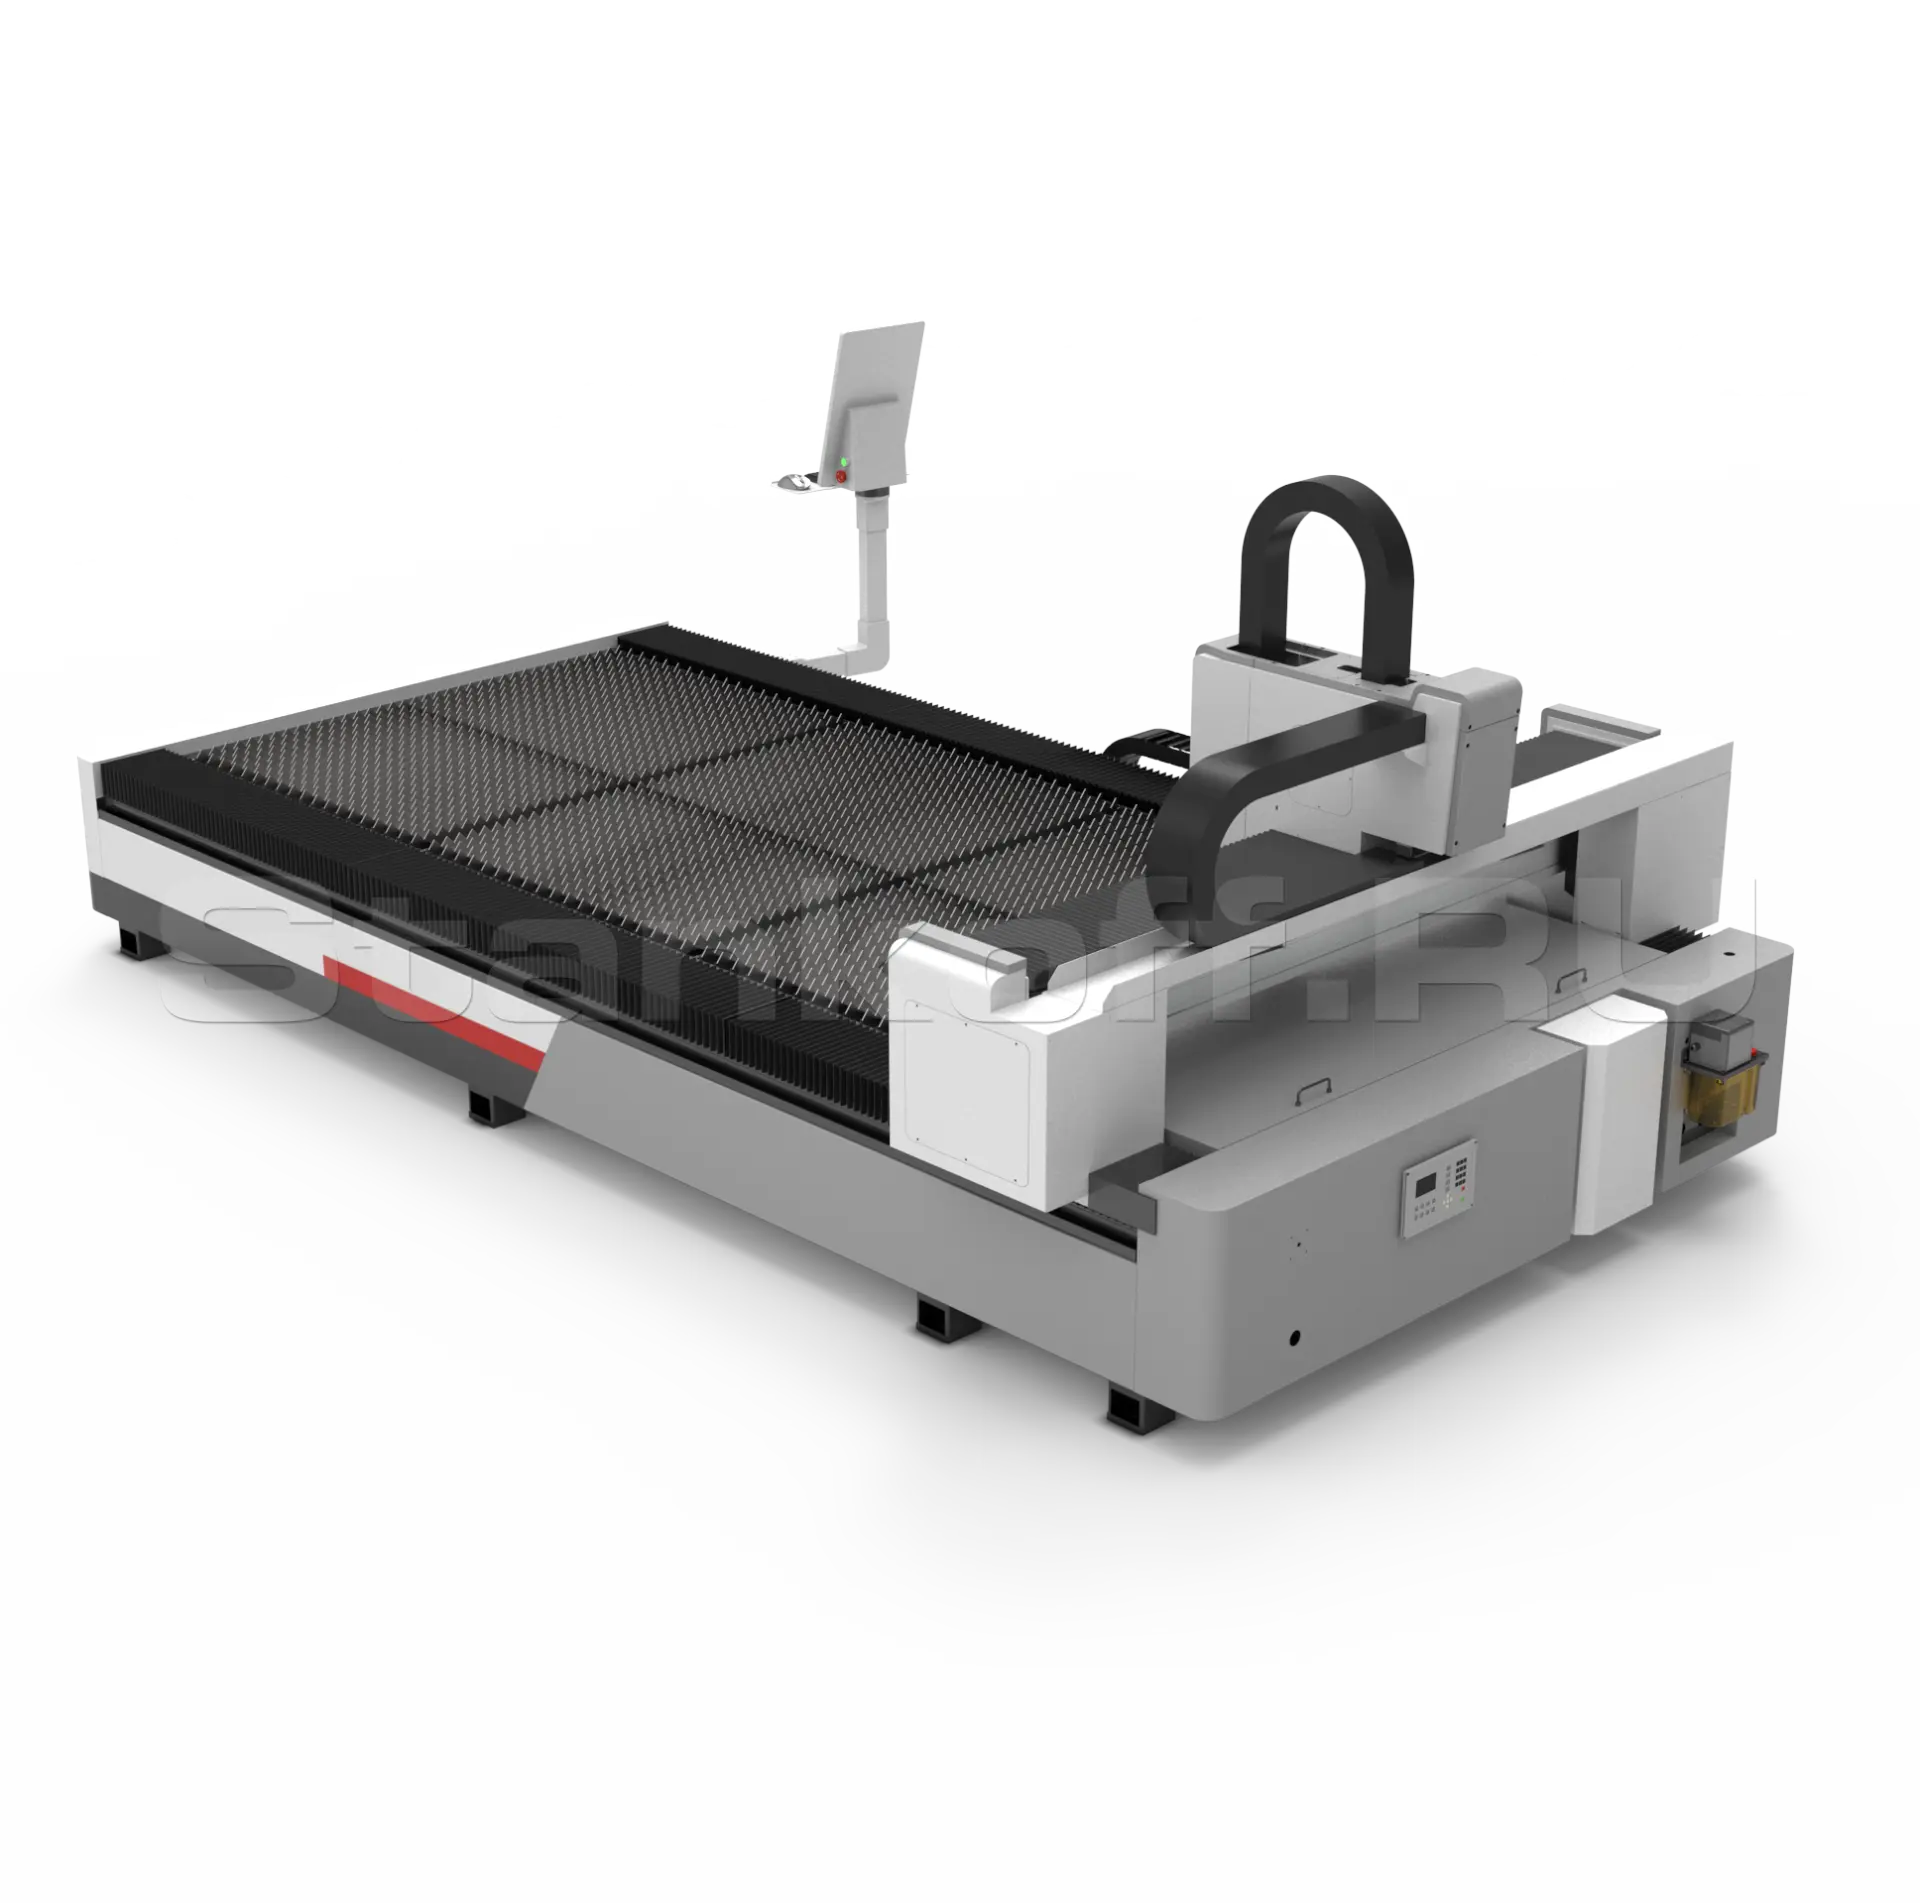
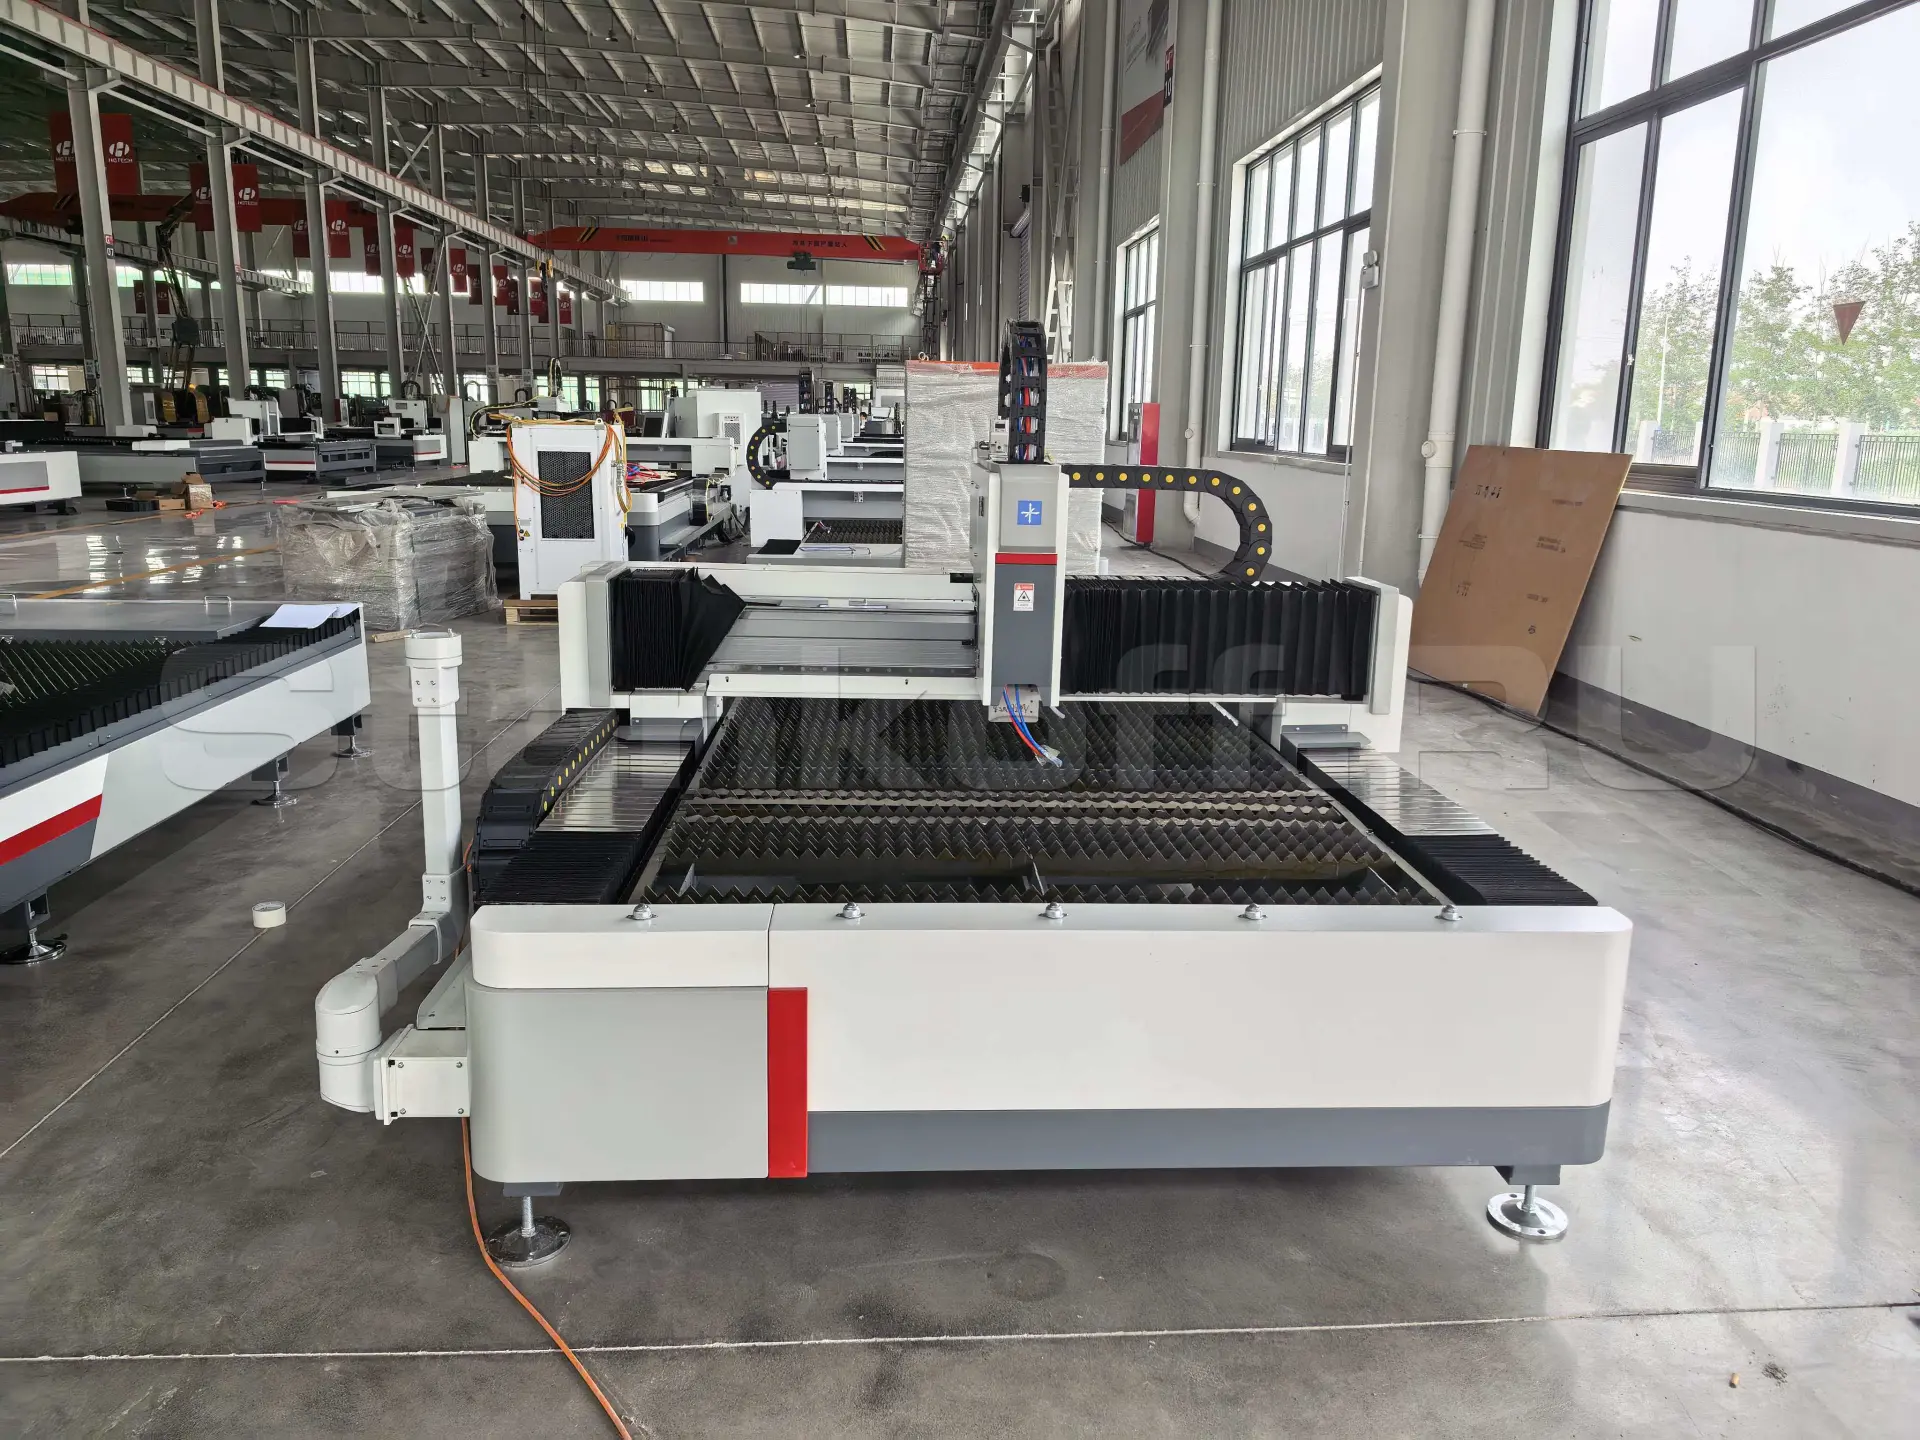
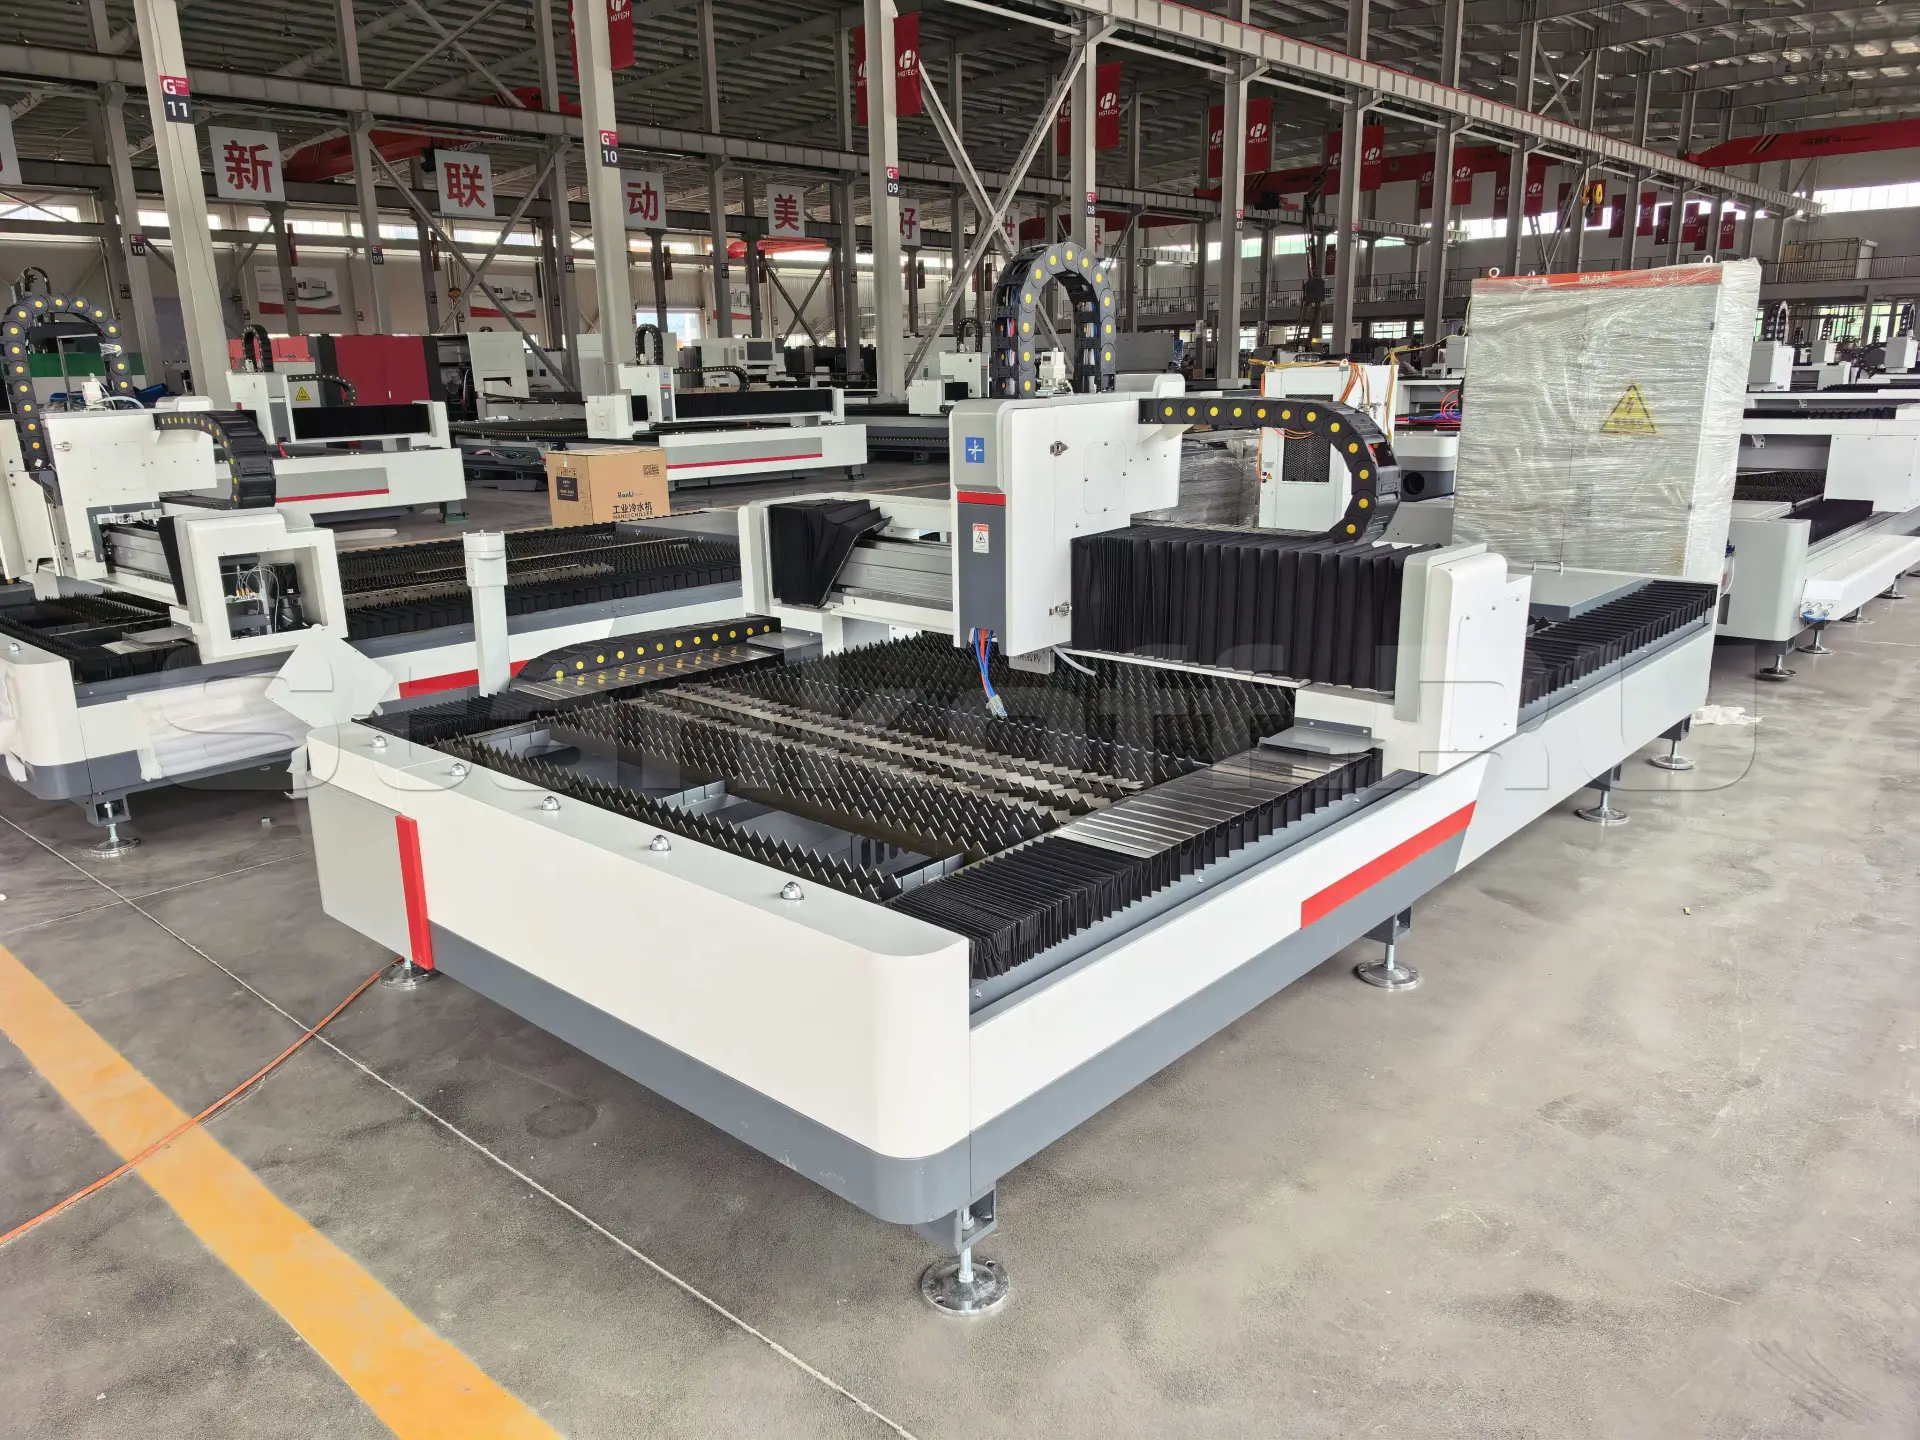
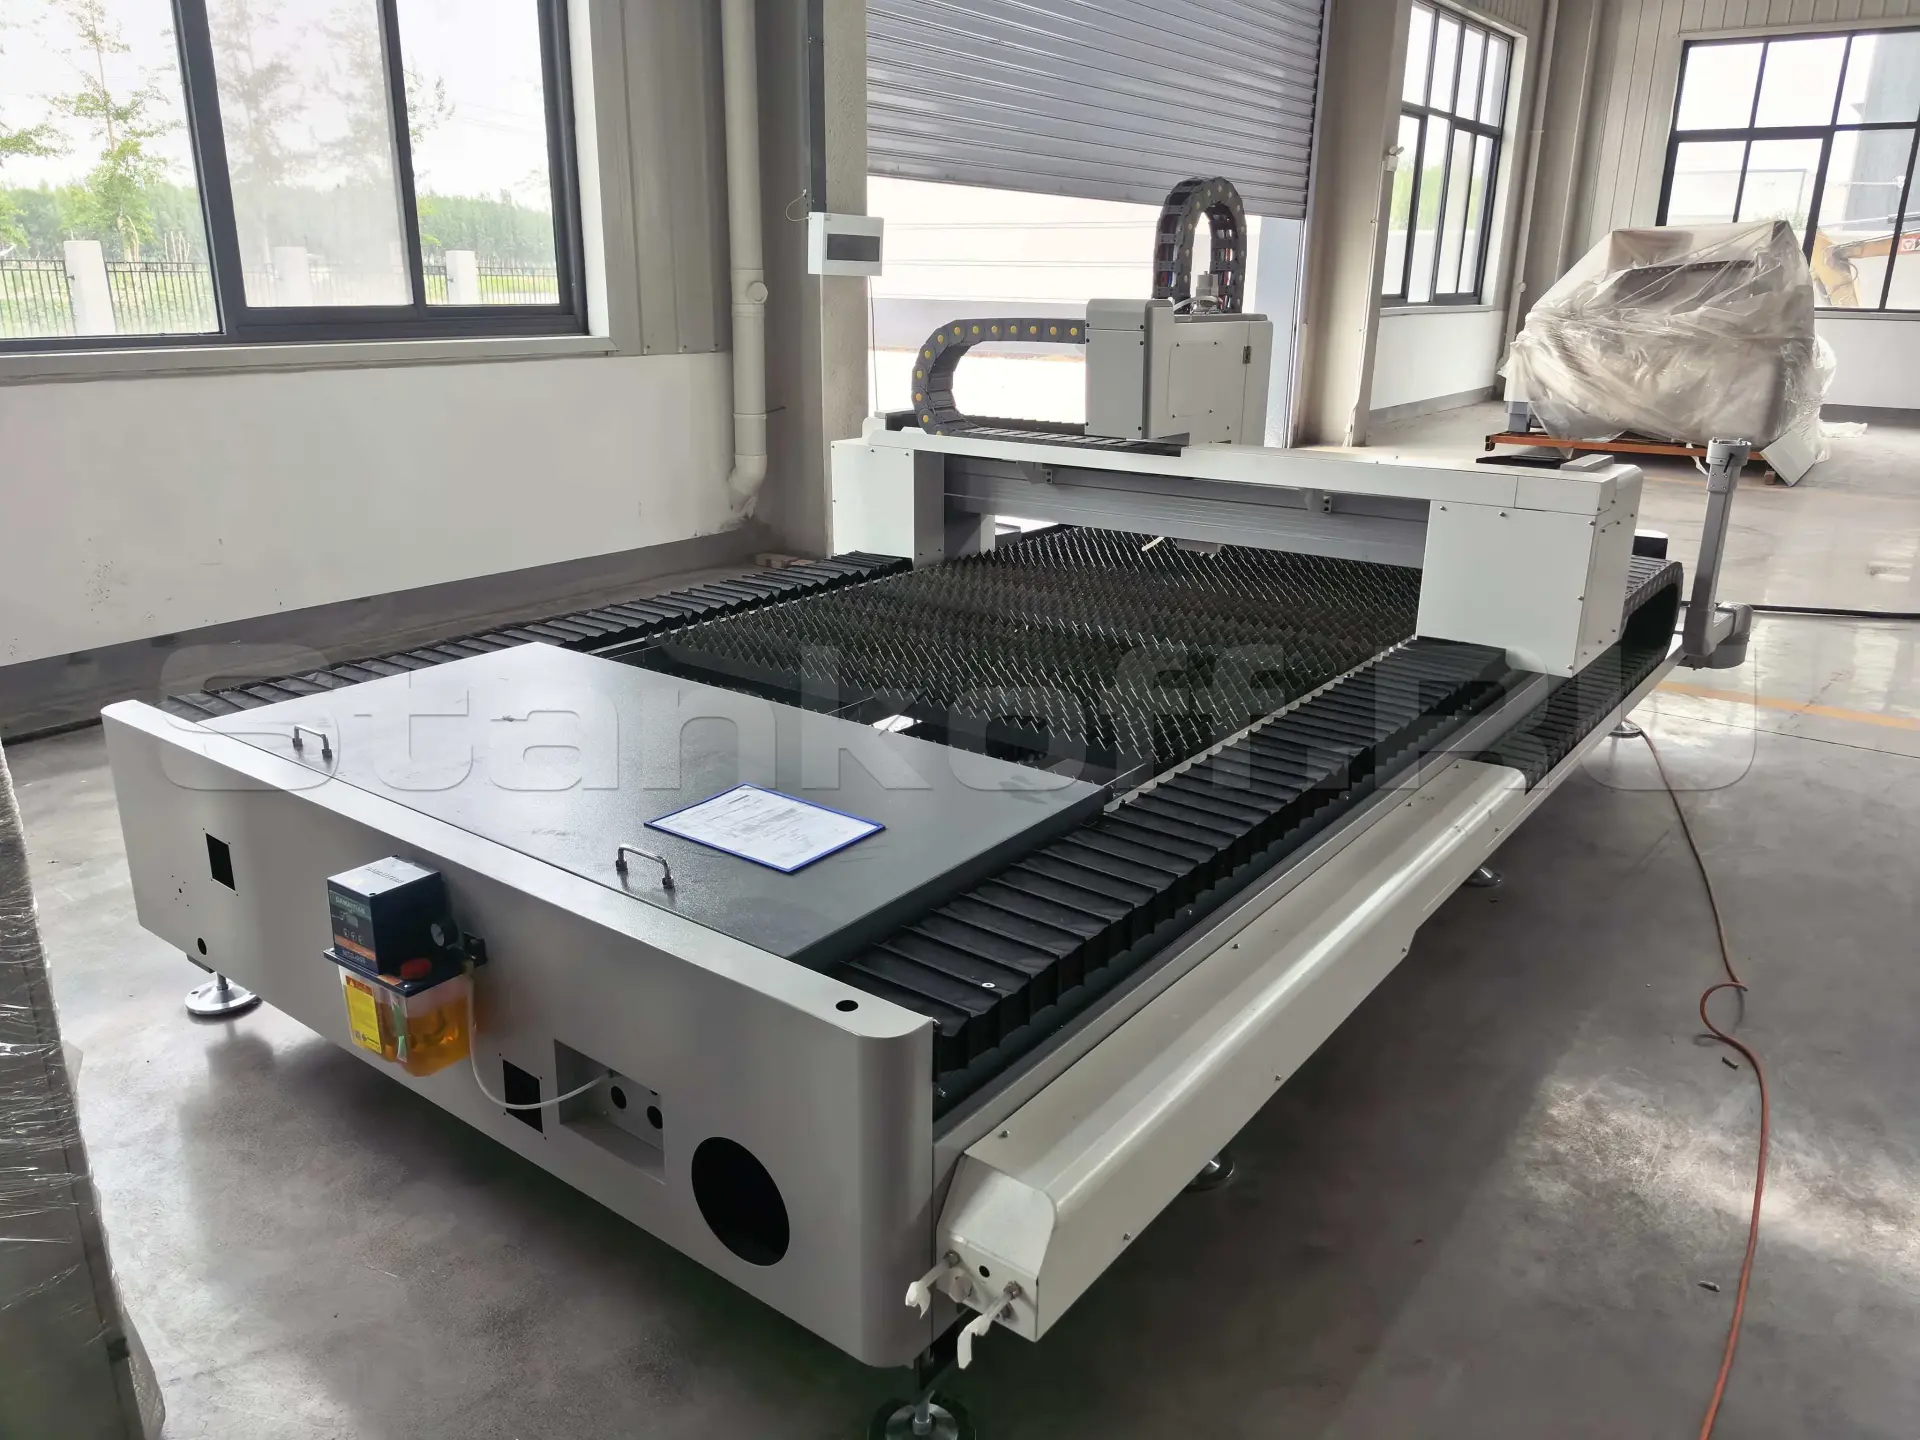
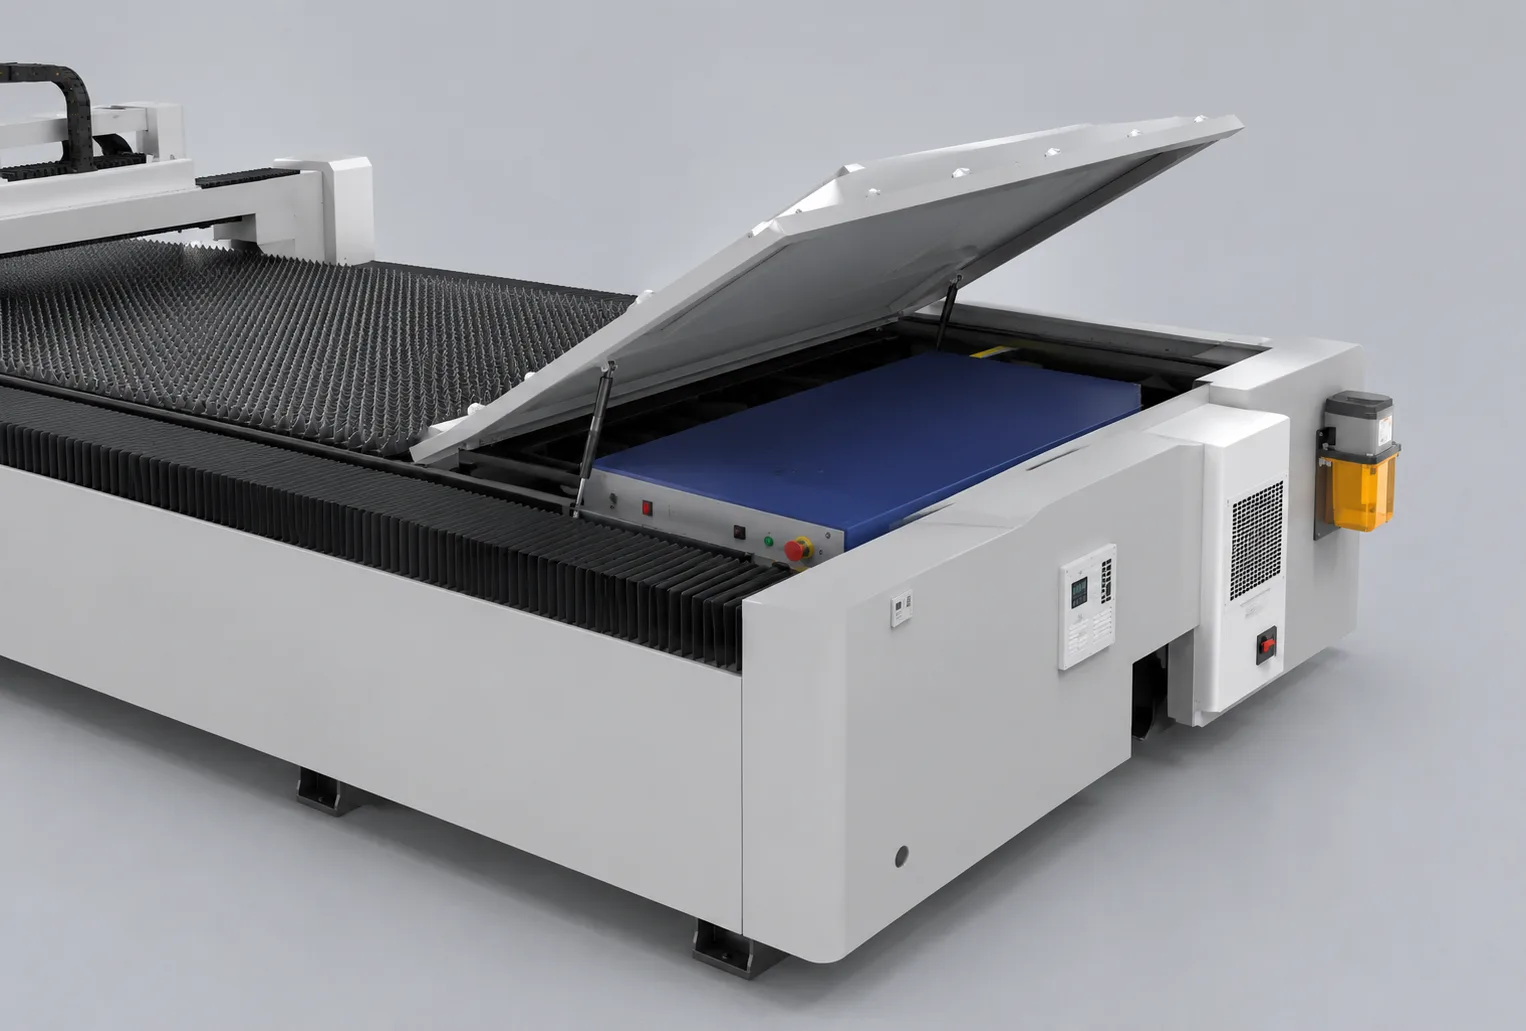
Оптоволоконный лазерный станок HGTECH SMART-3015A/6000 Raycus
| Лазерный источник | |
| Мощность лазера, Вт | 6000 |
| Источник излучения | Raycus |
| Обрабатываемые материалы | |
| Ширина листа (X), мм | 1500 |
| Длина листа (Y), мм | 3000 |
| Толщина резки нержавеющей стали, мм | 12 |
| Толщина резки углеродистой стали, мм | 26 |
| Максимальная нагрузка на стол, кг | 1000 |
| Ход по оси X, мм | 1524 |
| Ход по оси Y, мм | 3048 |
| Ход по оси Z, мм | 120 |
| Исполнение | |
| Внешнее исполнение | Открытое |
| Скоростные характеристики | |
| Скорость холостого хода, м/мин | 60 |
| Макс. скорость согласованного позиционирования, м/мин | 80 |
| Ускорение, G | 0,8 |
| Мощность сервопривода по оси X, Вт | 850 |
| Мощность сервоприводов по оси Y×2, Вт | 850 |
| Мощность сервопривода по оси Z, Вт | 400 |
| Точность позиционирования по осям X/Y, мм | ±0,05 |
| Точность повторного позиционирования по осям X/Y, мм | ±0,025 |
| Программно-аппаратные характеристики | |
| Программное обеспечение | Cypcut (FSCUT 4000) |
| Диагональ монитора, дюйм | 21,5 |
| Электропитание | |
| Напряжение, В | 380 |
| Частота напряжения, Гц | 50 |
| Рабочие условия | |
| Рабочая температура, °С | 5-40 |
| Рабочая влажность, % | <70 |
| Габаритные параметры | |
| Габариты, мм | 4500 × 3000 × 2100 |
| Вес нетто, кг | 1900 |
Кому подходит
Оптимальный выбор
- Если требуется резка толще 26 мм углеродистой стали или толще 12 мм нержавеющей стали – рассмотрите модели с более мощным источником.
- Если требуется резка толще 16 мм углеродистой стали или толще 8 мм нержавеющей стали – рассмотрите модели с более мощным источником.
- Если работа требует полной автоматизации без участия оператора в подготовке – потребуется система автоматической загрузки и выгрузки.
Что получает производство
Где наиболее эффективен
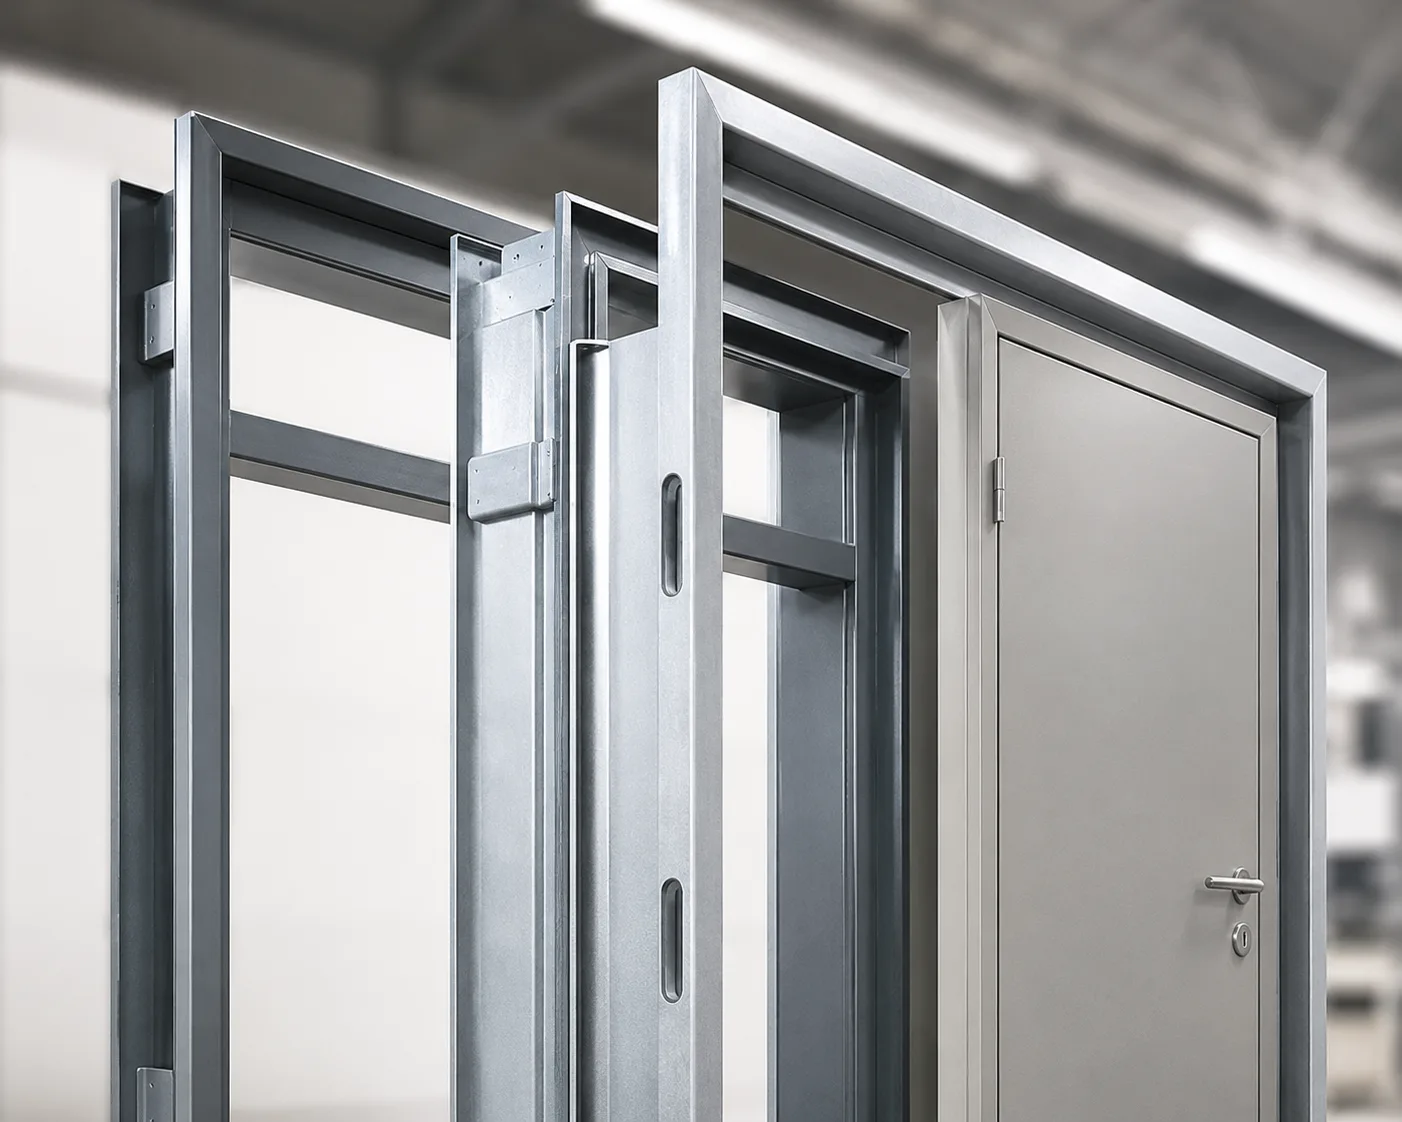
Производство дверей
Резка стального профиля и листа толщиной до 26 мм для сборки дверных коробок и заполнений без дополнительной механической обработки.
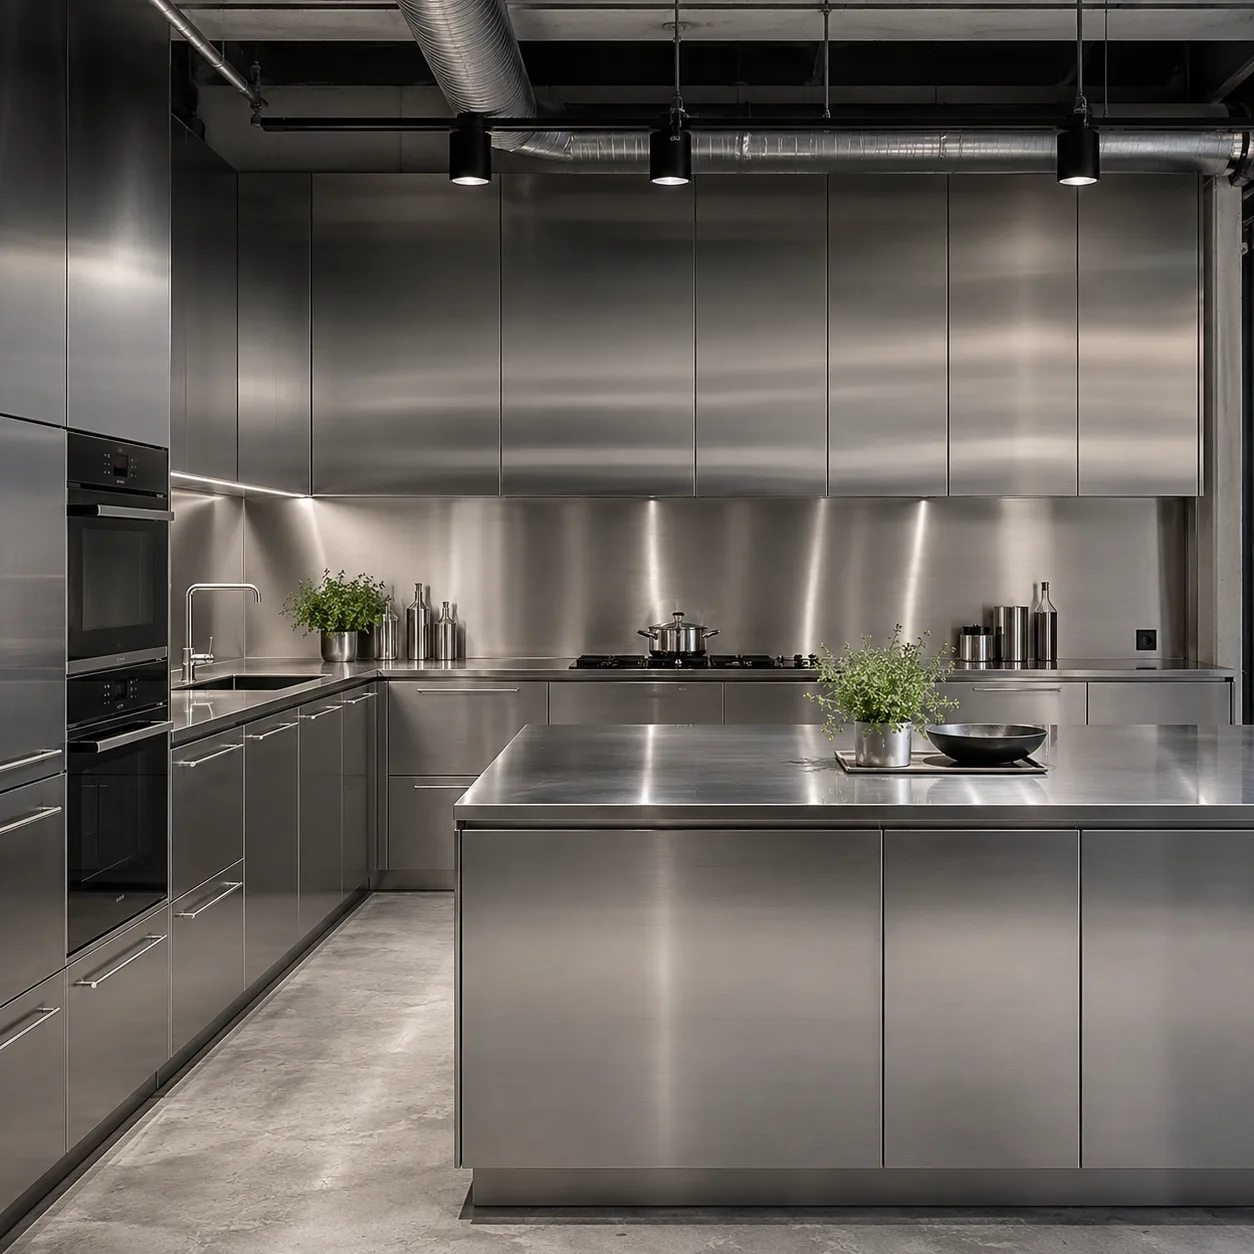
Производство мебели
Раскрой фасадов и деталей из нержавеющей стали и углеродистой стали для каркасов с минимизацией отходов на крупных листах.
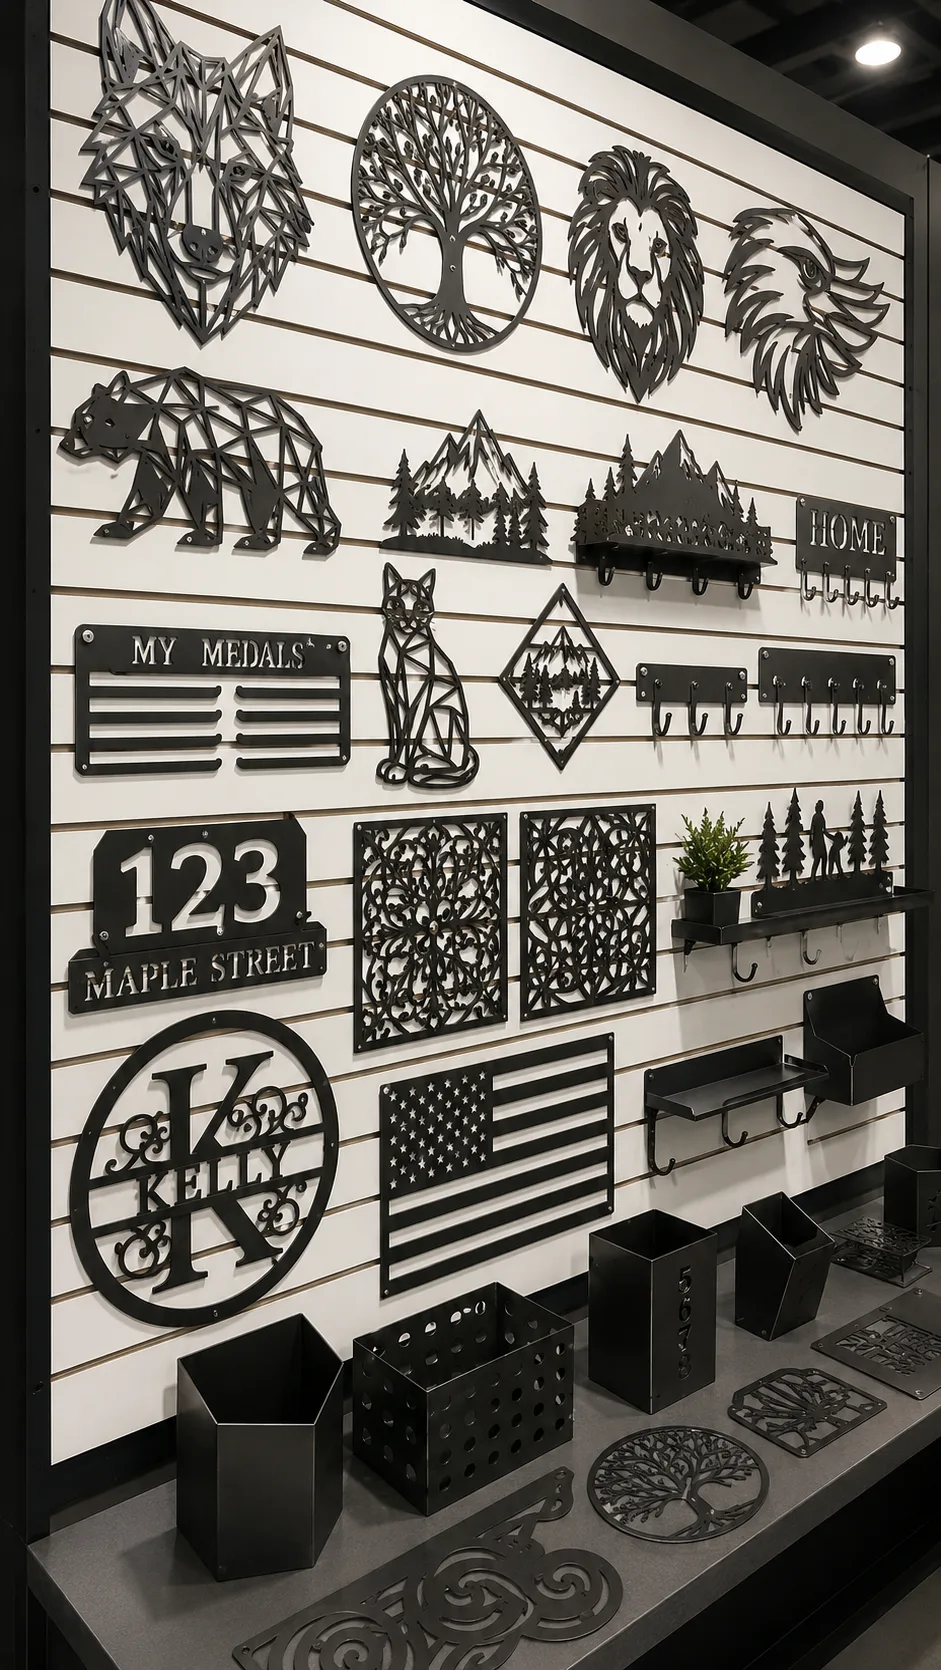
Производство торгового оборудования
Изготовление полок, кронштейнов и декоративных элементов из листового металла с воспроизводимой точностью для массовых серий.
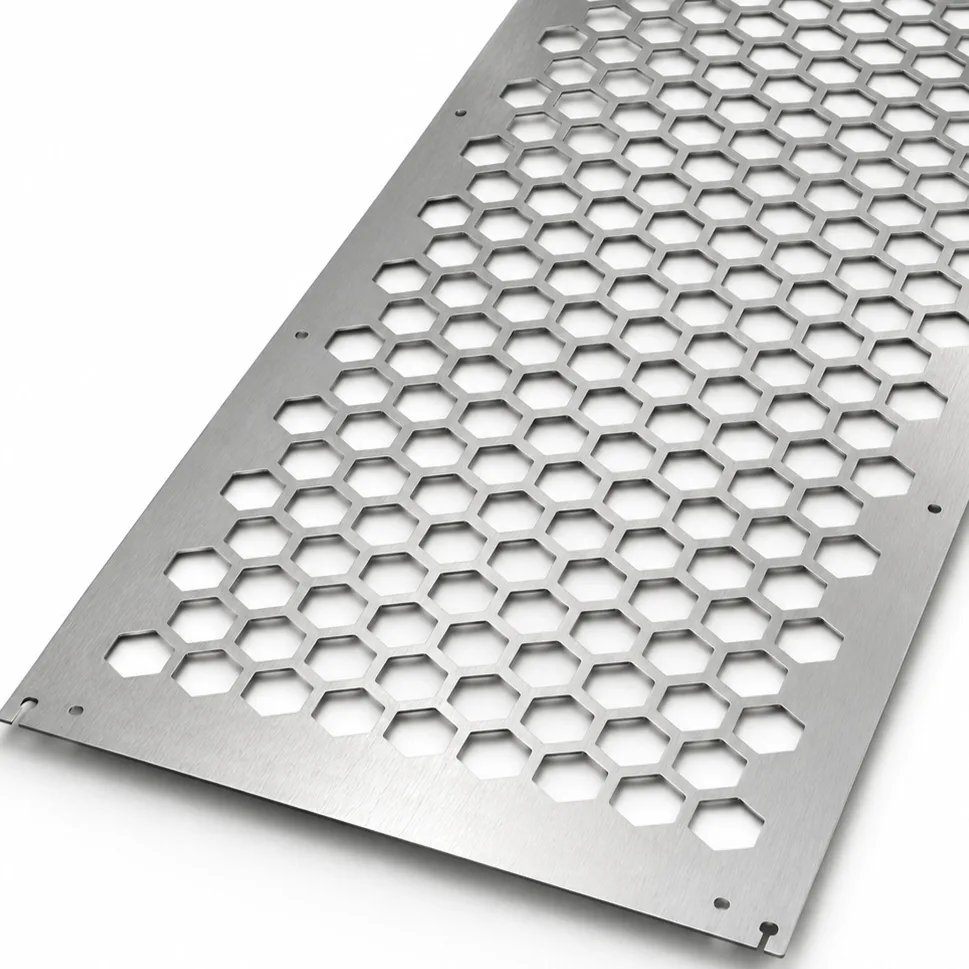
Универсальное применение
Гибкий инструмент для расширения ассортимента производства за счёт возможности обработки разных толщин и материалов в одной настройке.
Какие проблемы решает
Низкая технологическая гибкость при смене номенклатуры
Встроенная база параметров CYPCUT автоматически настраивает режимы для любого материала и толщины, сокращая время на переналадку.
Избыточный ручной труд
Автоматическое управление движением и высотой головы освобождает оператора от рутинного контроля между деталями, сокращая ручной труд до минимума.
Срывы сроков изготовления
Скорость позиционирования до 80 м/мин, возврат к непрорезанным участкам за счёт программного контроля и отсутствие переделок благодаря точности ±0,05 мм обеспечивают предсказуемый цикл производства.
За счёт чего достигается результат
Автоматическая подстройка под материал
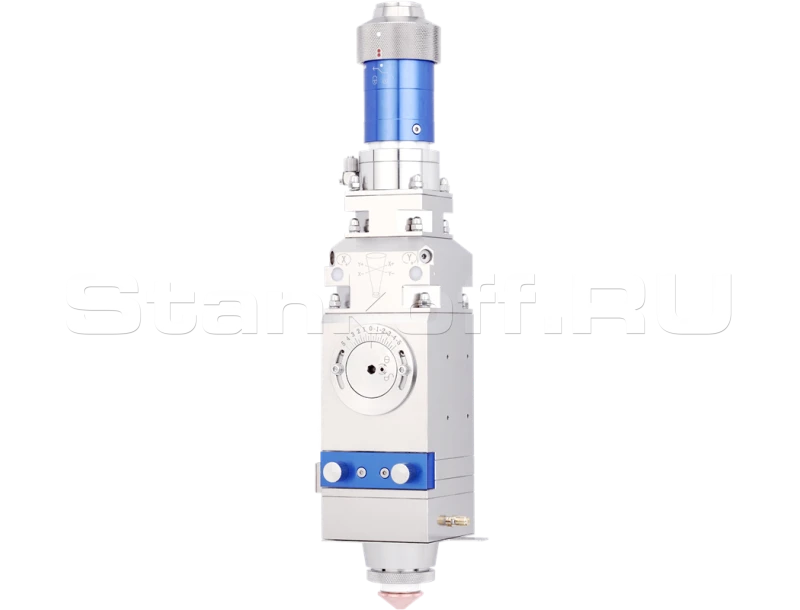
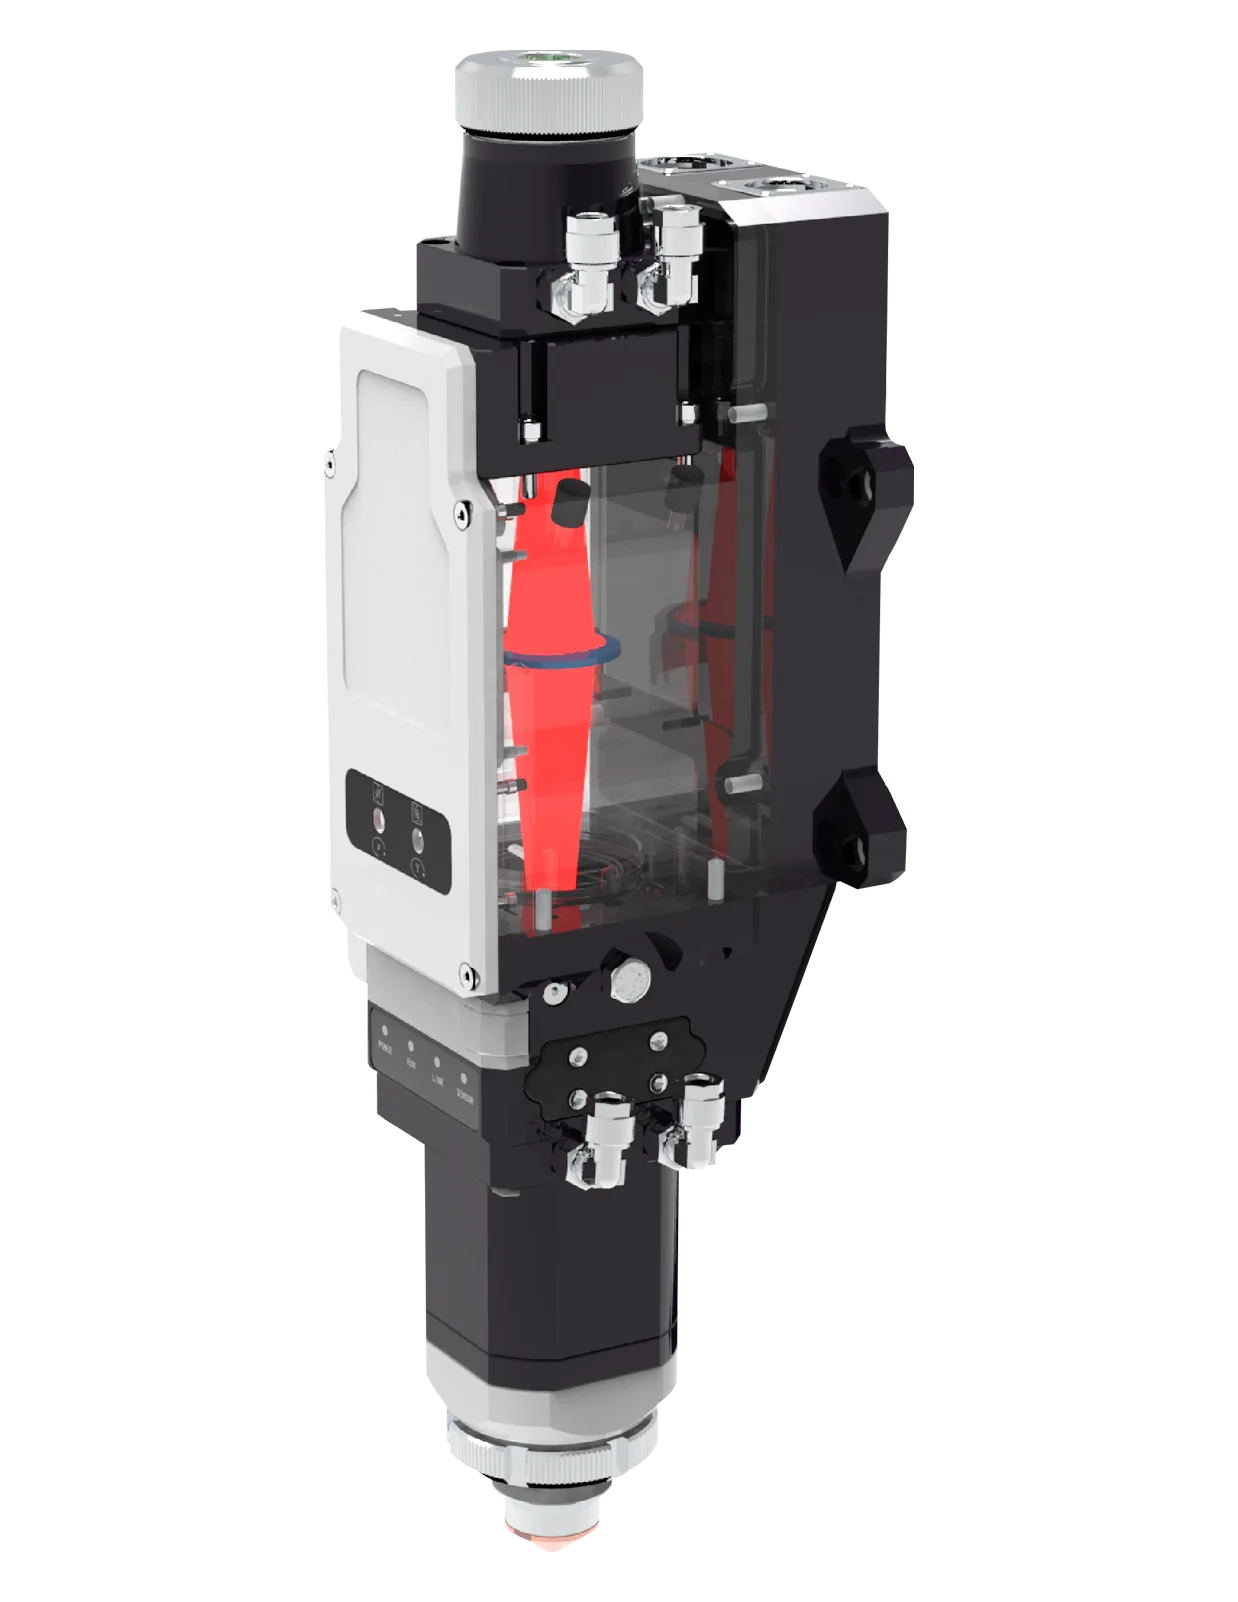
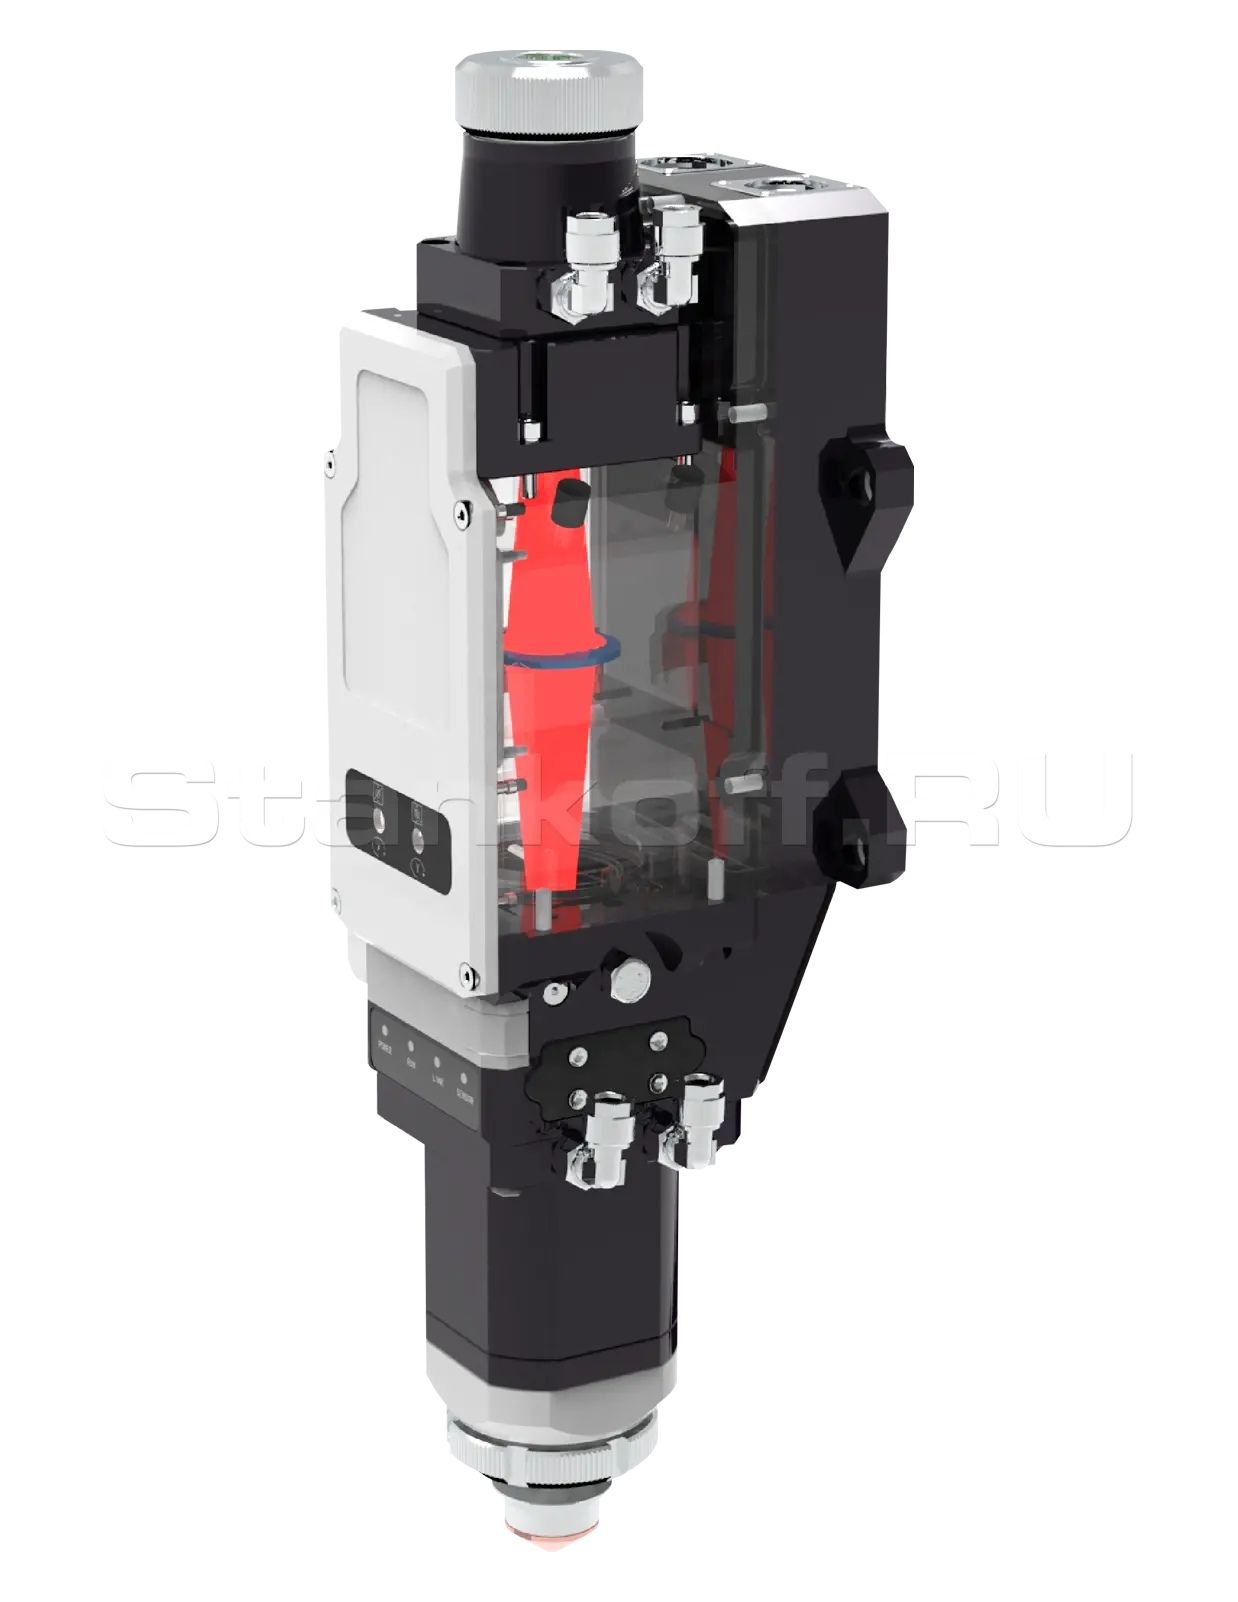
Лазерная голова BOCI BLT 421 с автофокусом самостоятельно настраивает фокус в зависимости от типа и толщины, исключая ручную переналадку при смене заготовки.
Стабильная работа при интенсивной эксплуатации
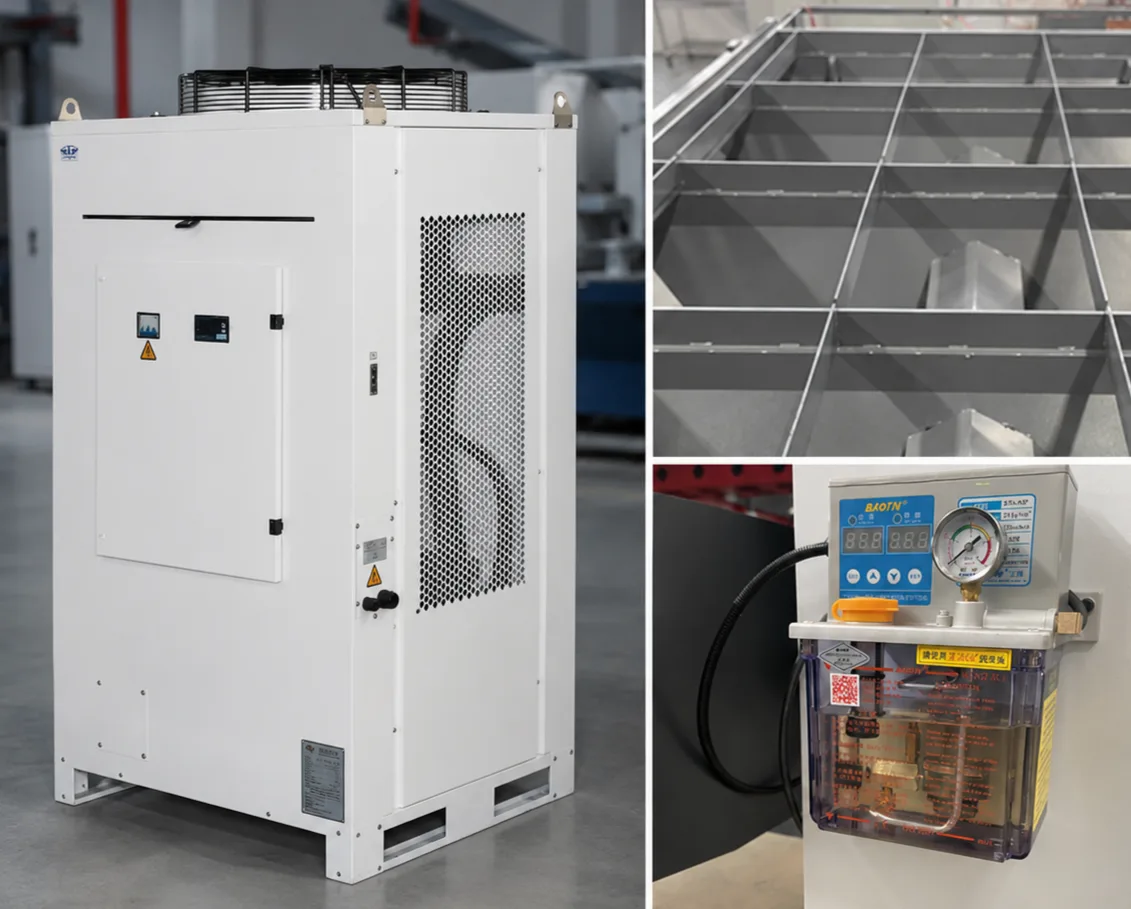
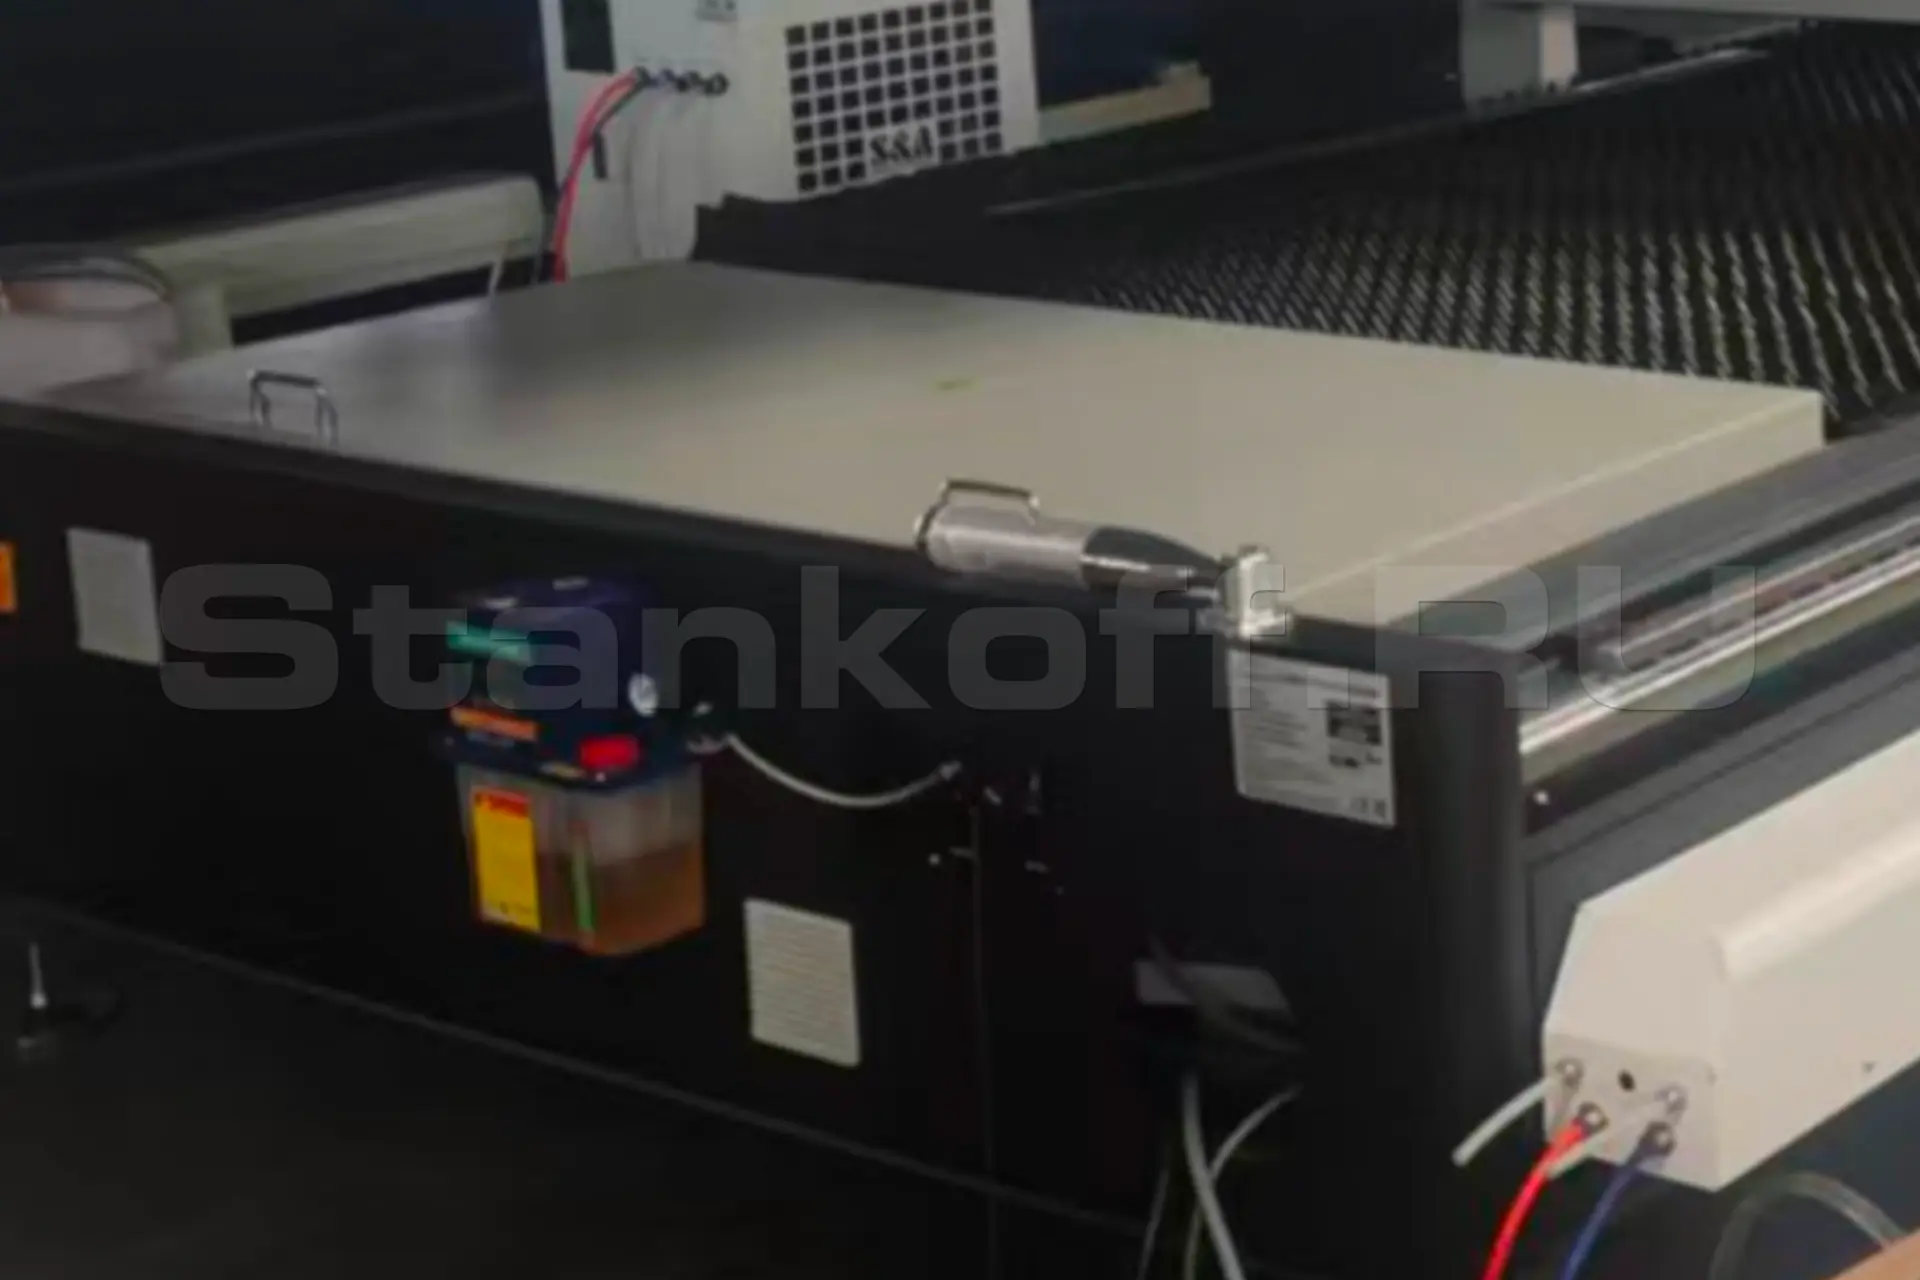
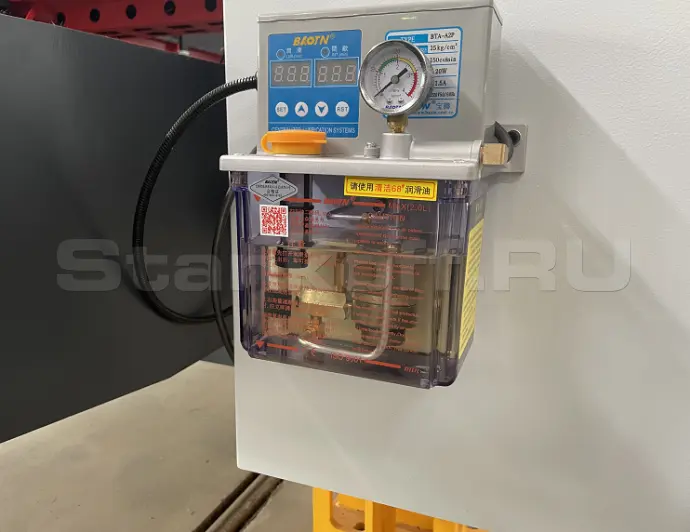
Промышленный чиллер, автоматическая система смазки, жёсткая станина и герметичная режущая голова поддерживают стабильное качество резки при длительной непрерывной работе.
Точная и быстрая обработка листов
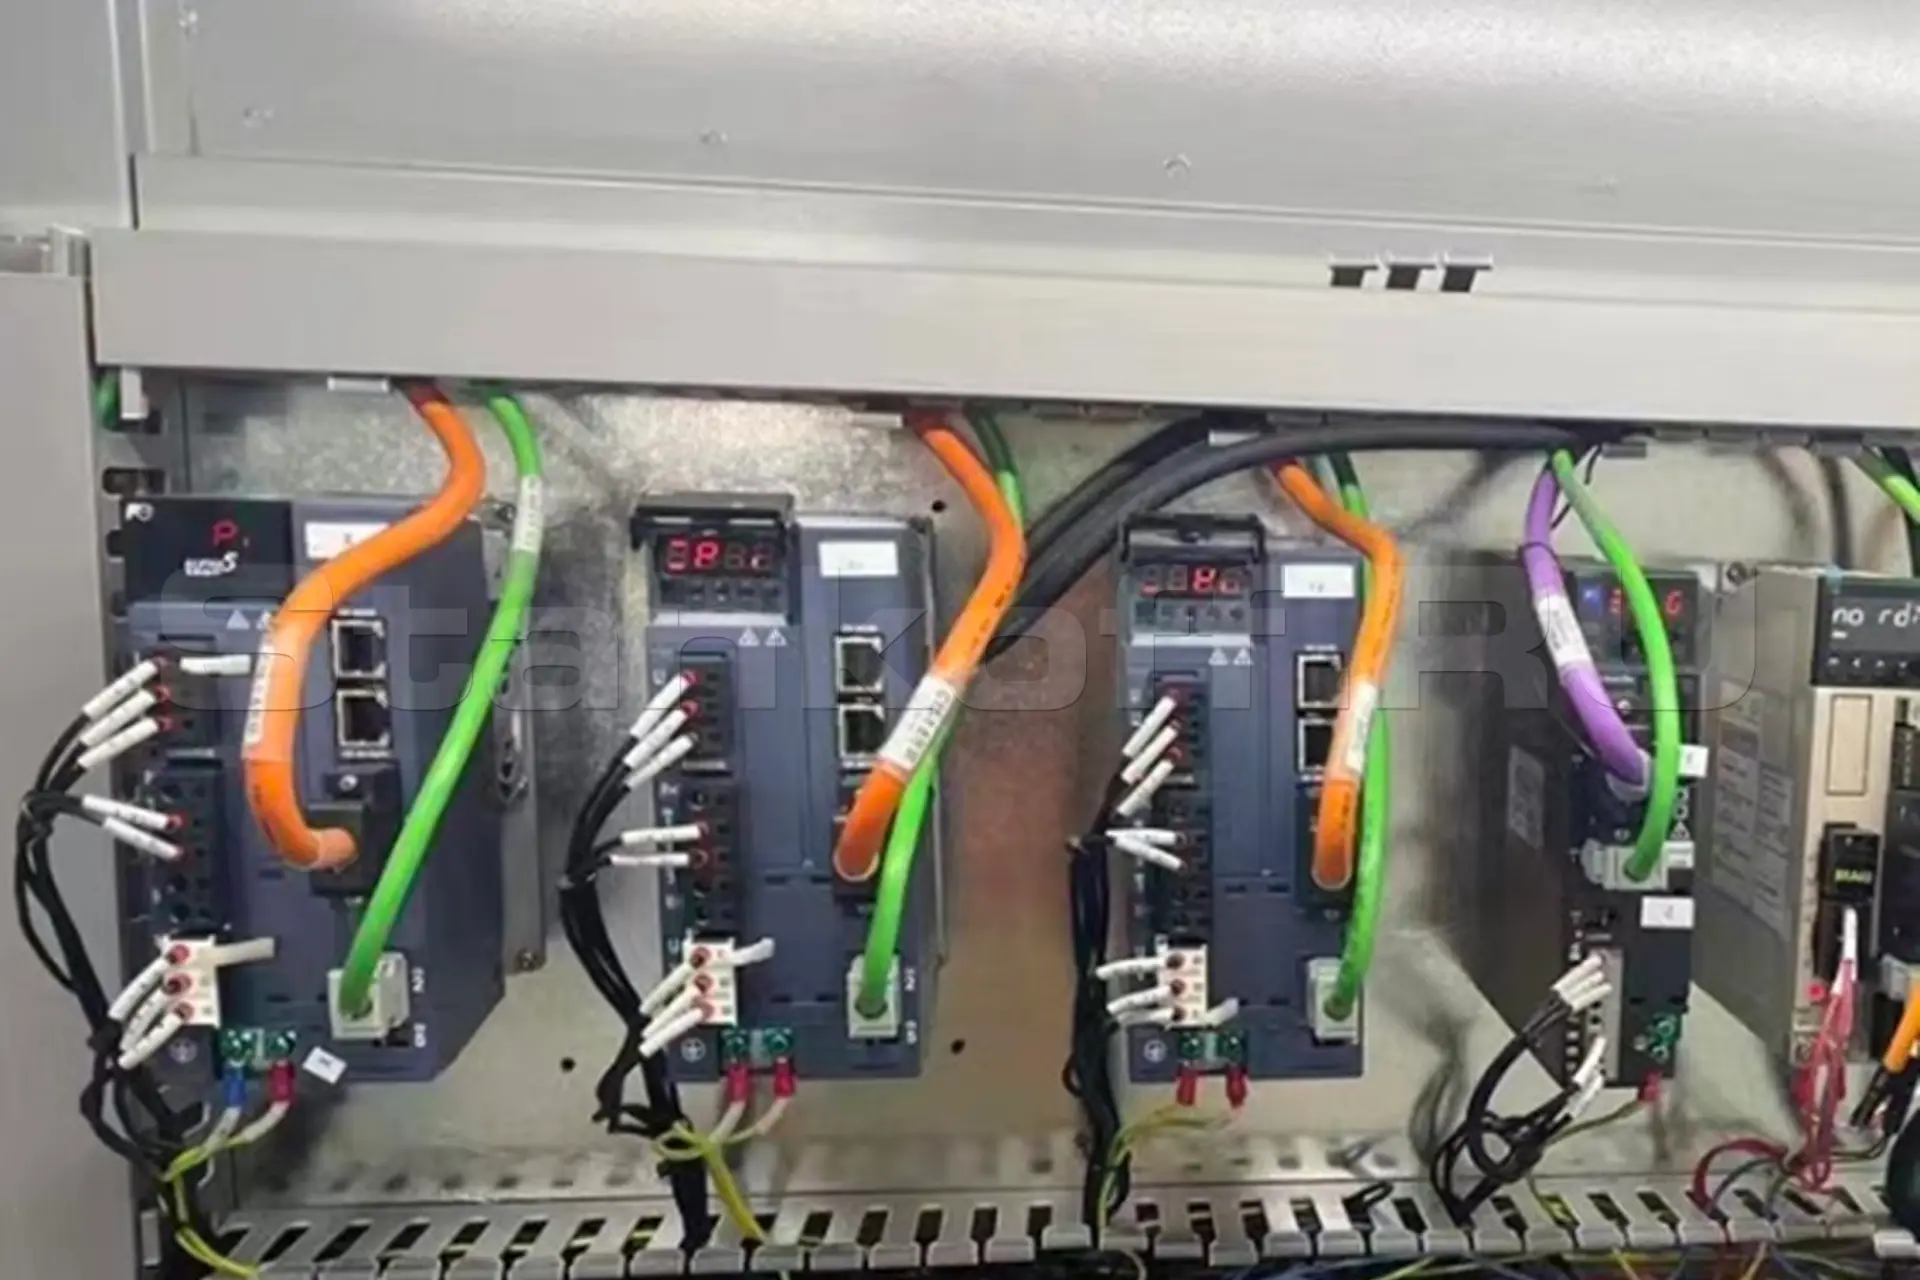
Серводрайверы INOVANCE обеспечивают позиционирование с точностью ±0,05 мм и скорость холостого хода до 60 м/мин, минимизируя производственный цикл
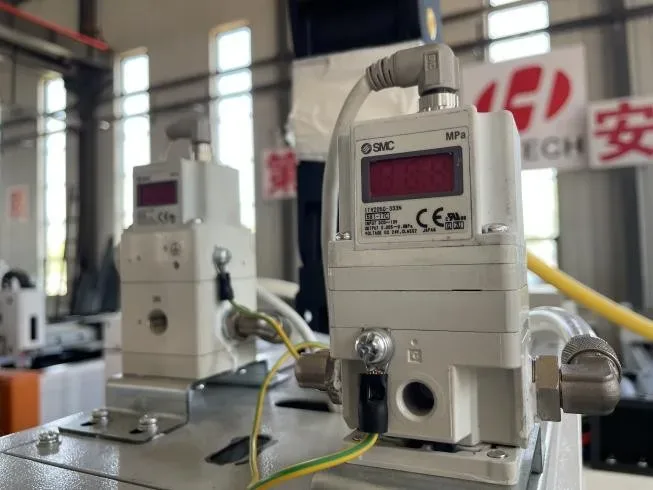
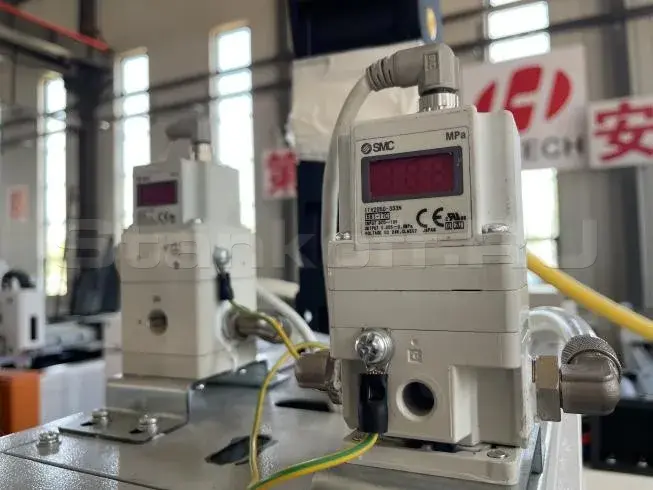
Наличие пропорционального клапана на кислородную и азотную линию
Обычно через ЧПУ регулируется только давление в кислородной магистрали, а азот регулируется редуктором у баллона. Здесь 2 пропорциональных клапана.
Независимый контроль давления в магистралях
Контроль давления воздуха, кислорода и азота автоматически останавливает резку при сбое подачи, защищая режущую голову и заготовку.
Стабильная мощность излучения
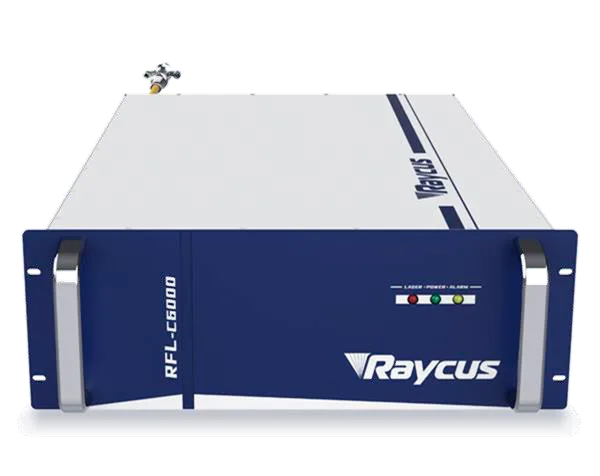
Достигается за счёт источника Raycus 6000 Вт с высокой стабильностью мощности ±1,5%, качественным лучом BPP 3,1 мм·мрад и точной регулировкой мощности в диапазоне 10–100%.
Управление без программирования
Система CYPCUT с интуитивным интерфейсом и встроенной базой параметров резки HGTECH позволяет оператору подготовить задание без знания кода.
Защита электроники и лазера
Интегрированный электрошкаф с разделением силовых и слаботочных цепей и системой вентиляции предотвращает перегрев компонентов и лазерного источника.
Конструктив
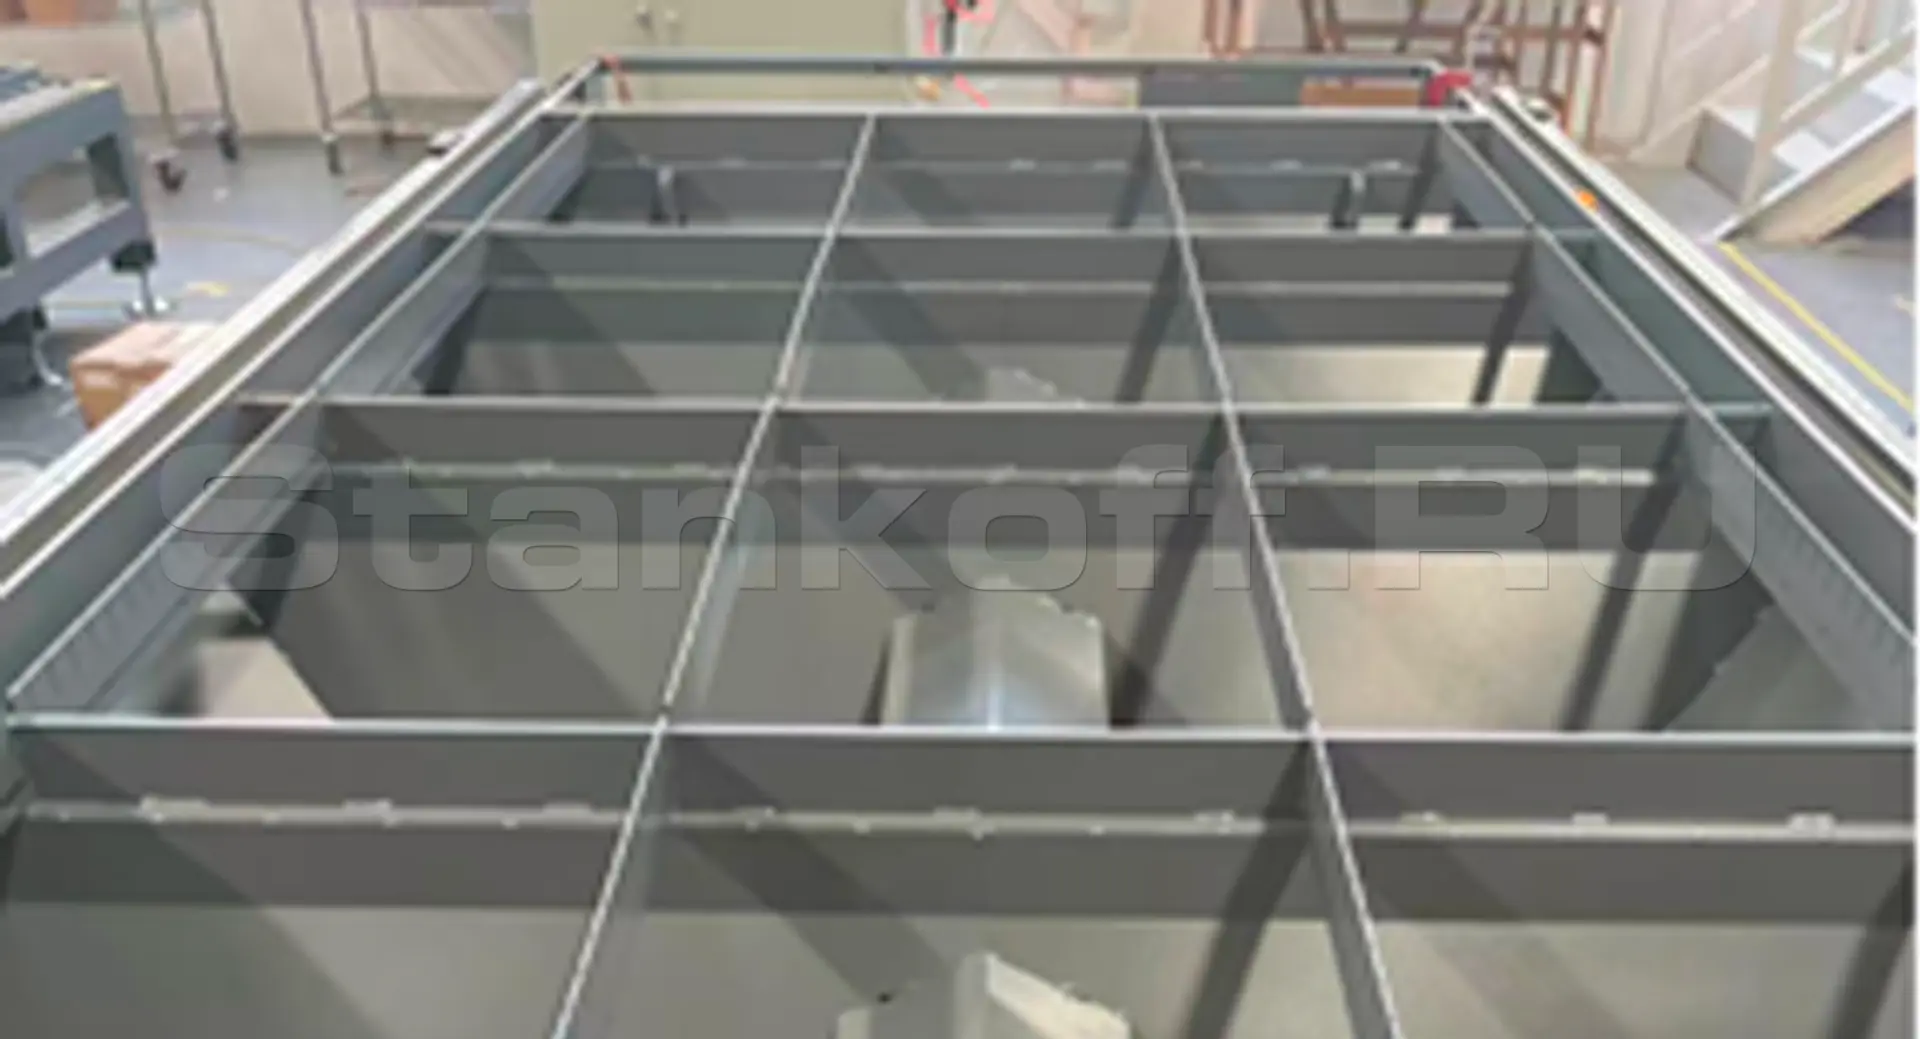
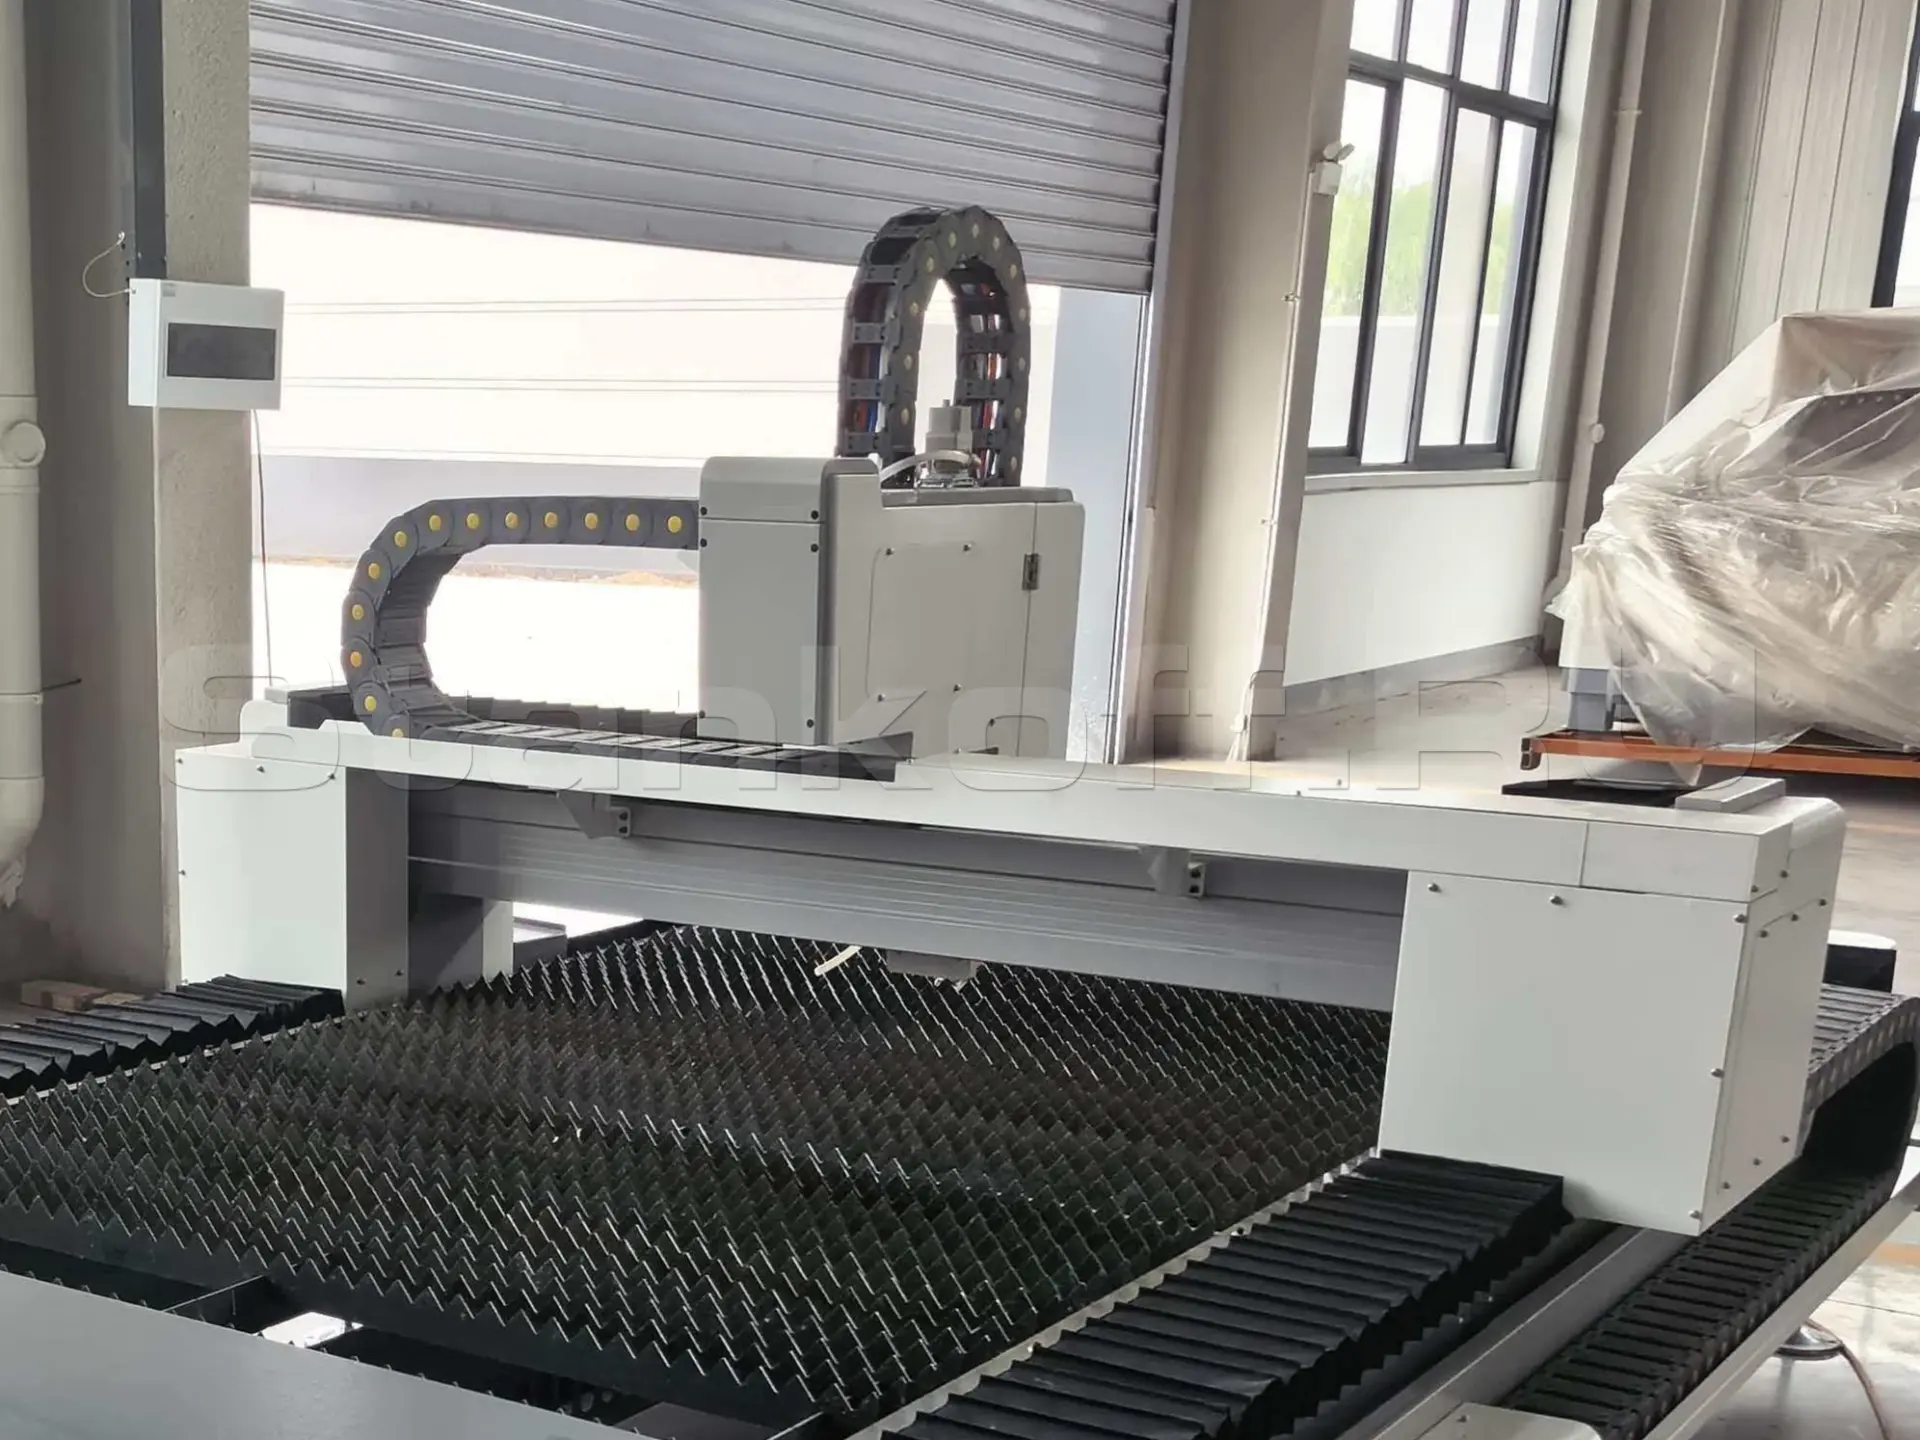
Усиленная станина
Изогнутая конструкция зубчатых ламелей повышает их долговечность и снижает вибрации при резке. Минимальный контакт с заготовкой — снижается риск отражения лазерного луча и появления подпалов на кромке.
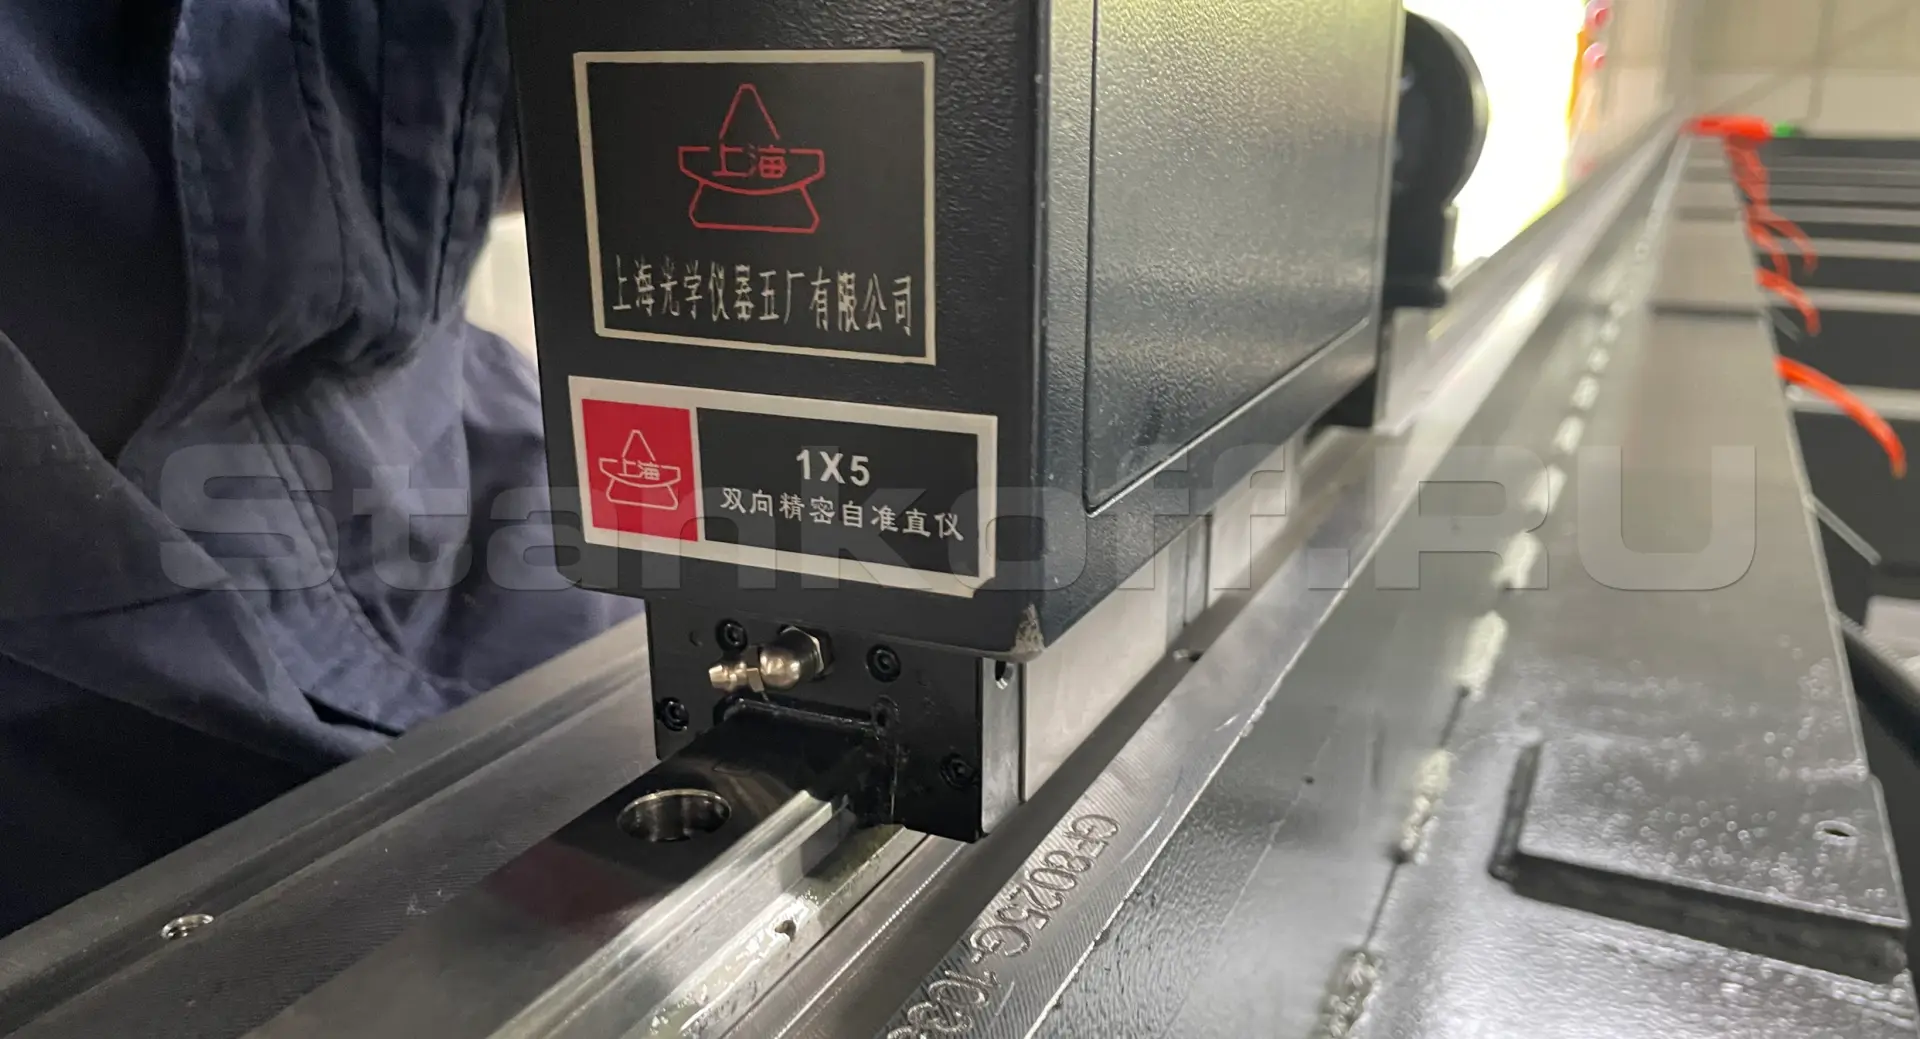
Проверка ровности интерферометром
Алюминиевый портал
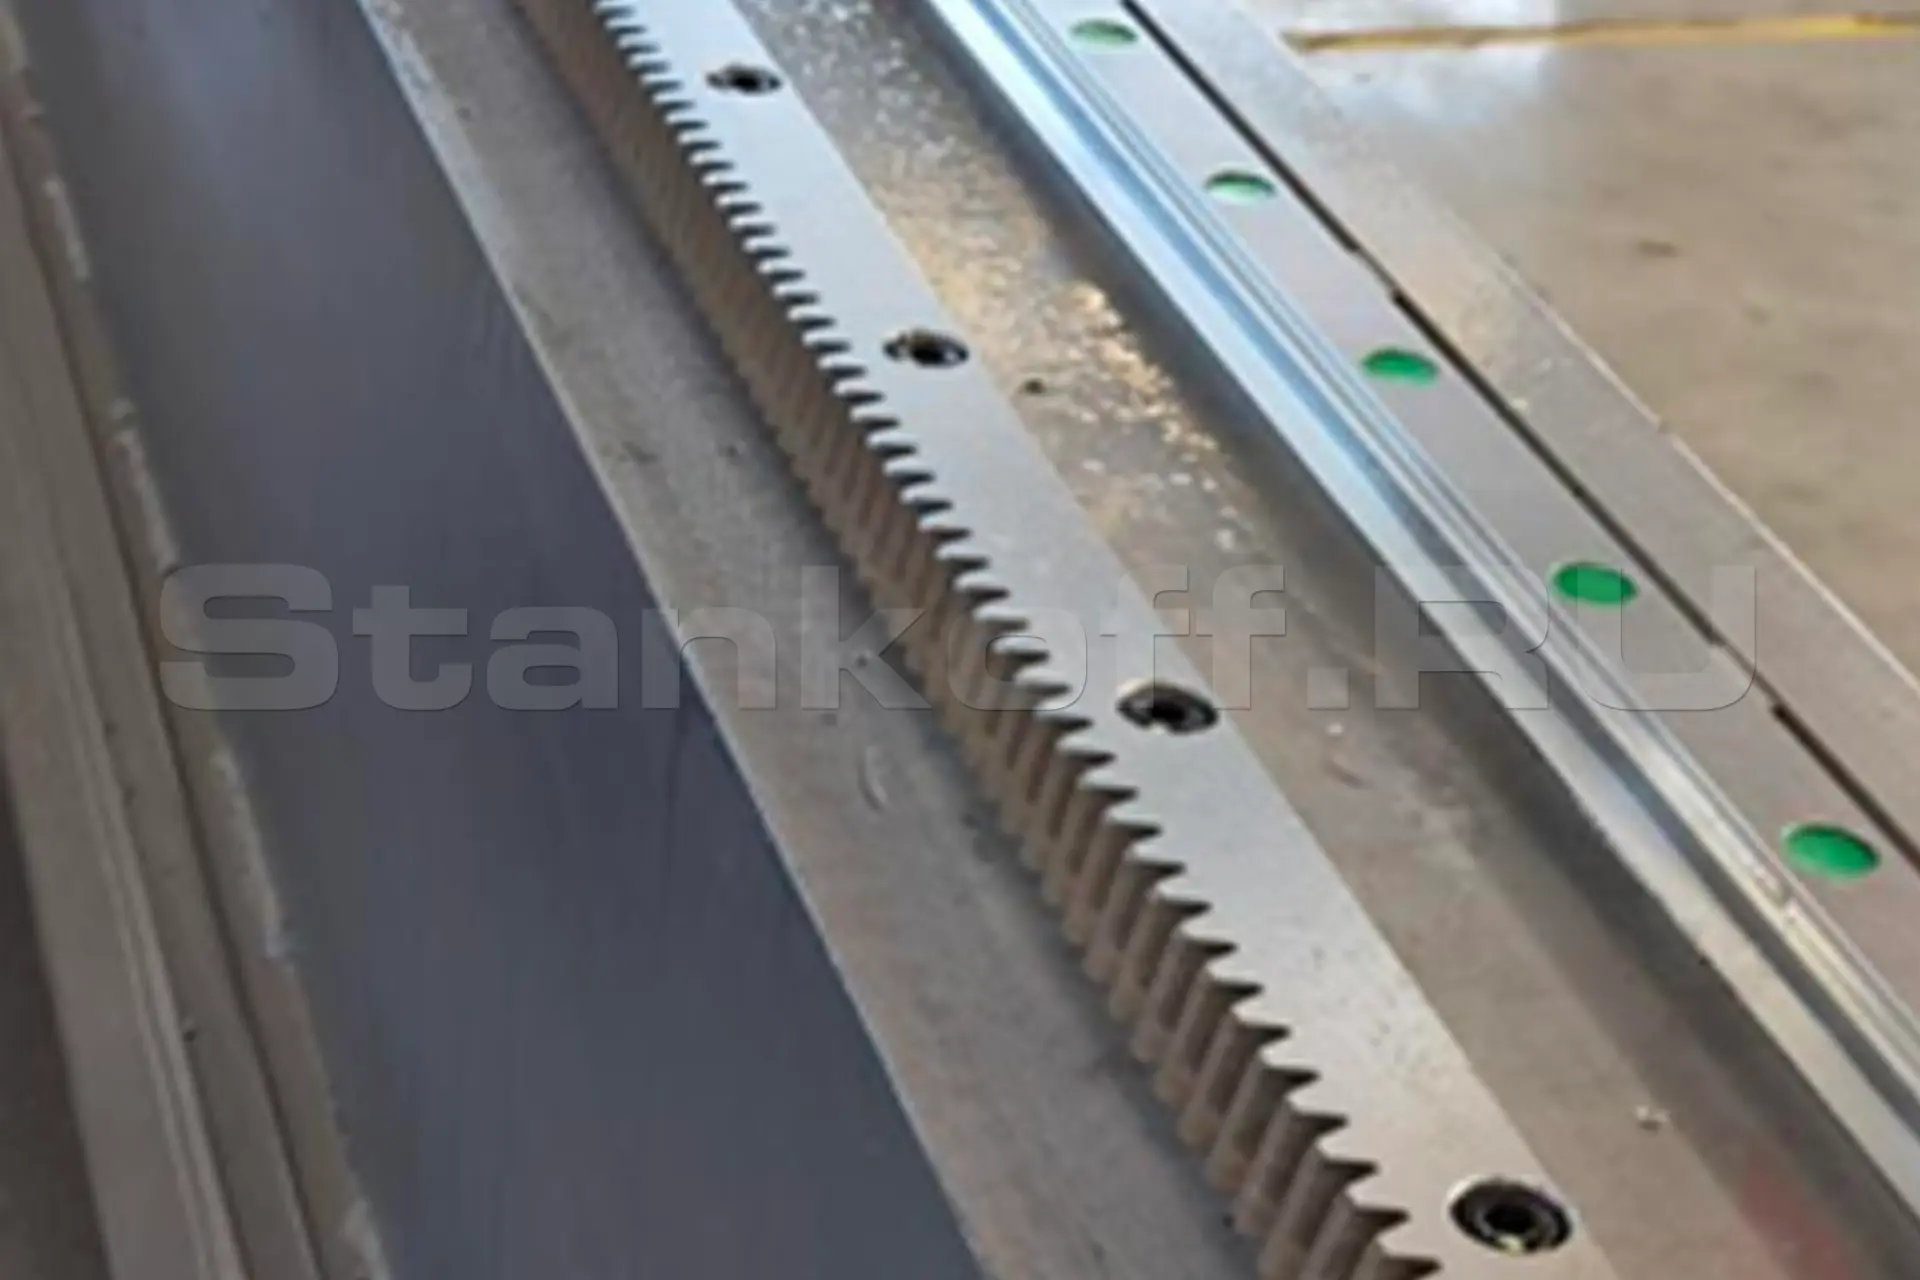
Зубчатая шестерня-рейка и направляющие
• Зубчатая рейка T-WIN, 6-й класс точности;
• Линейные направляющие PEK, Италия, класс точности P/H, при монтаже выверяются лазерным коллиматором, что обеспечивает точность позиционирования до 0,05 мм.
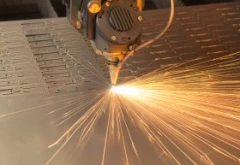
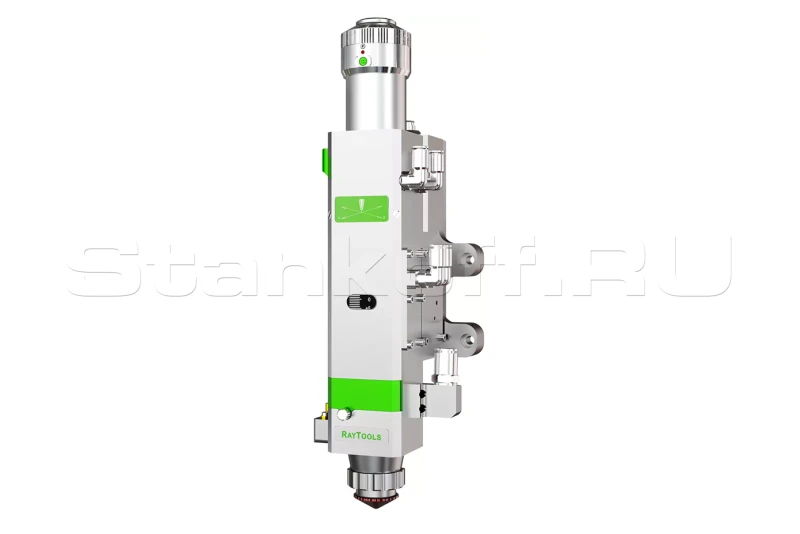
Лазерная голова с автофокусом BOCI BLT 421
Характеристики: интерфейс QBH/EOC, фокусное расстояние 150/200 мм, масса 5,5 кг.
Лазерный источник Raycus
Серводрайверы INOVANCE
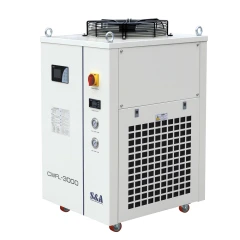
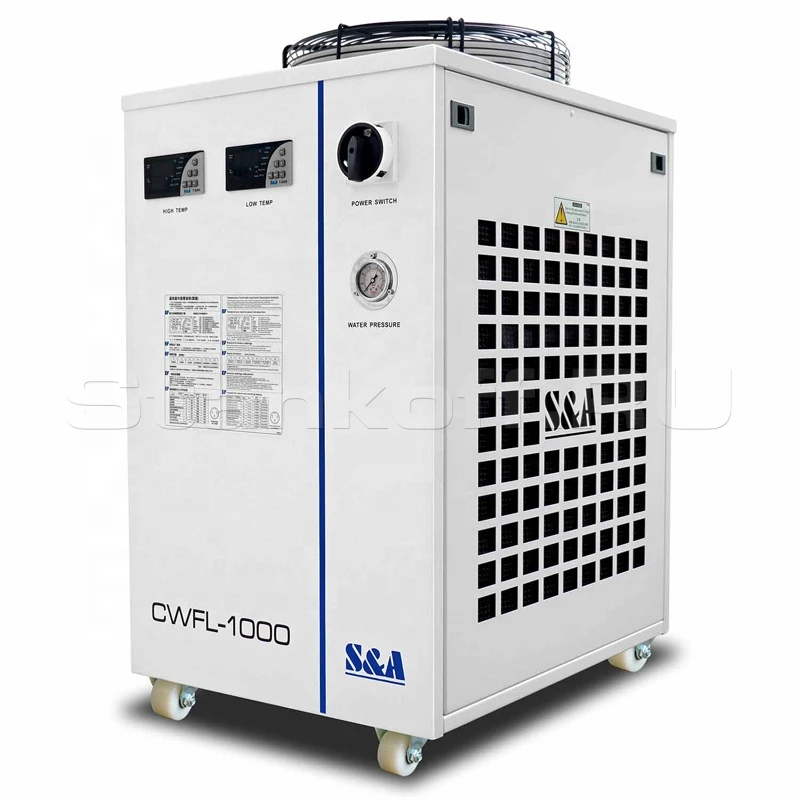
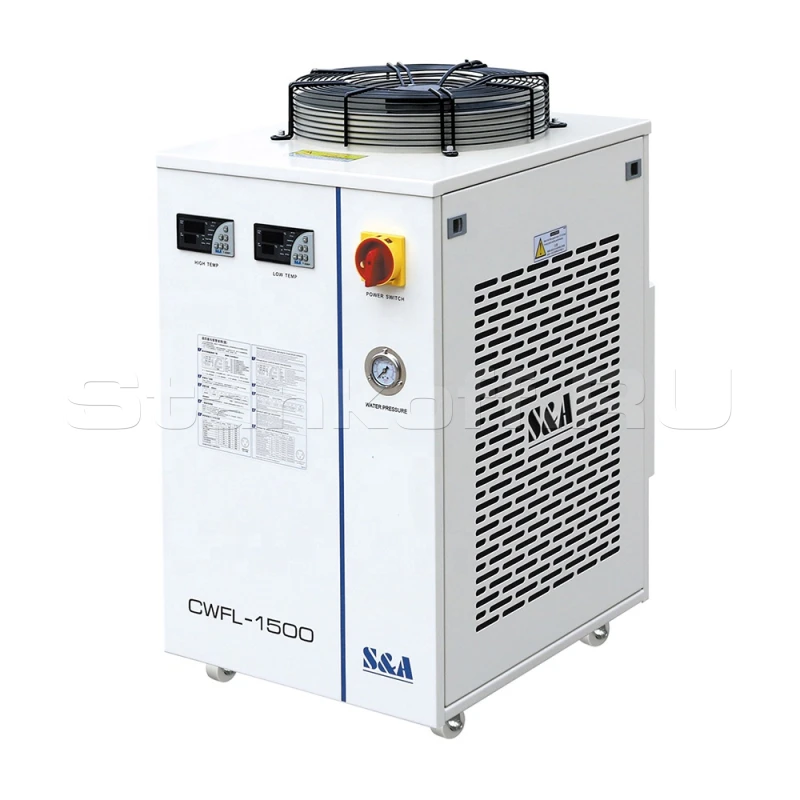
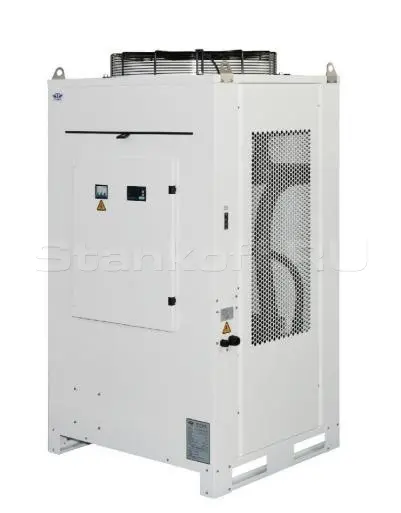
Водяной чиллер
Автоматический чиллер для охлаждения излучателей лазерных станков.
Этот чиллер имеет большую мощность, что позволяет непрерывно охлаждать лазерную систему. Регулировка температуры осуществляется в автоматическом режиме.
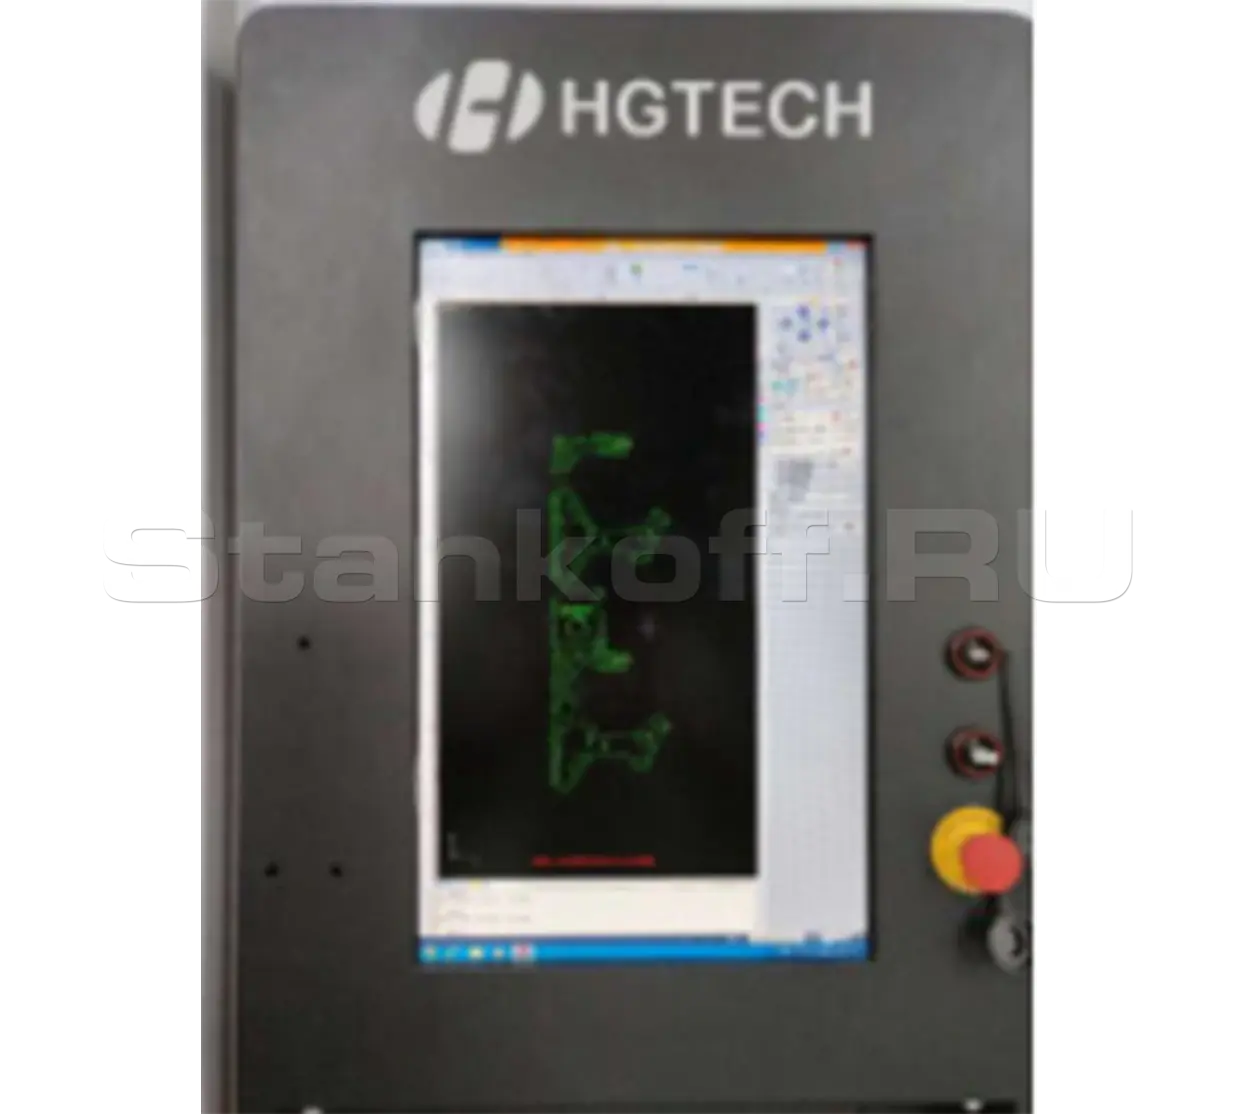
Система управления CYPCUT (FSCUT4000E)
• Непрерывная резка на лету;
• Непрерывный прожиг на лету;
• Встроенная база технологических параметров лазерной резки HGTECH;
• Возврат к непрорезанному или дефектному участку для повторной резки;
• Контроль высоты режущей головы.
Интегрированный электрошкаф
Пропорциональные клапаны SMC
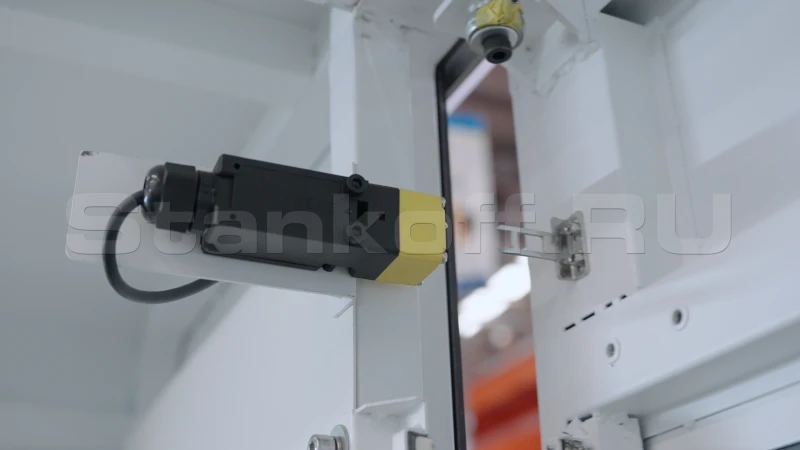
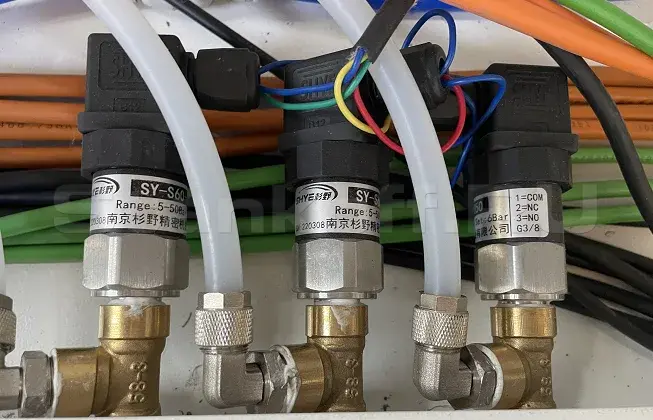
Датчики низкого давления на 3 магистрали
Дополнительные опции
Мы убрали из процесса всё, что напрягало.
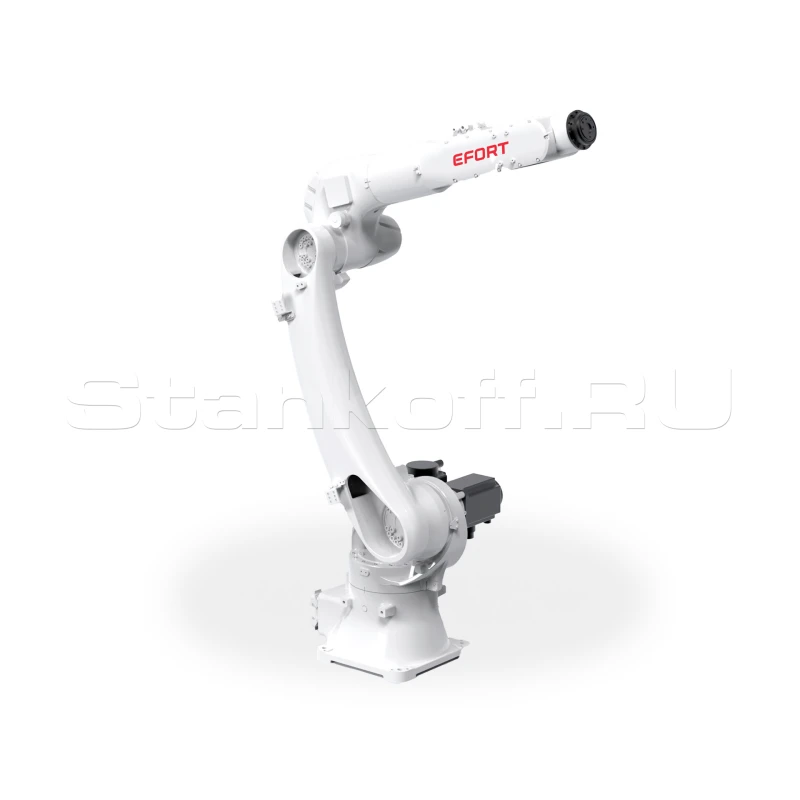
- Робот-погрузчик – не нужно звать второго человека и рисковать спиной.
- Криобак – не нужно возиться с баллонами и газом.
- Станок снятия грата – не нужно чистить детали вручную. Всё для того, чтобы лазерный станок работал максимально эффективно, а ваши трудовые будни стали проще.
Один оператор управляет всем, а на выходе – готовые детали без грата и со стабильным качеством.
О заводе HGTECH


Характеристики
| Лазерный источник | |
| Мощность лазера, Вт | 6000 |
| Источник излучения | Raycus |
| Обрабатываемые материалы | |
| Ширина листа (X), мм | 1500 |
| Длина листа (Y), мм | 3000 |
| Толщина резки нержавеющей стали, мм | 12 |
| Толщина резки углеродистой стали, мм | 26 |
| Максимальная нагрузка на стол, кг | 1000 |
| Ход по оси X, мм | 1524 |
| Ход по оси Y, мм | 3048 |
| Ход по оси Z, мм | 120 |
| Исполнение | |
| Внешнее исполнение | Открытое |
| Скоростные характеристики | |
| Скорость холостого хода, м/мин | 60 |
| Макс. скорость согласованного позиционирования, м/мин | 80 |
| Ускорение, G | 0,8 |
| Мощность сервопривода по оси X, Вт | 850 |
| Мощность сервоприводов по оси Y×2, Вт | 850 |
| Мощность сервопривода по оси Z, Вт | 400 |
| Точность позиционирования по осям X/Y, мм | ±0,05 |
| Точность повторного позиционирования по осям X/Y, мм | ±0,025 |
| Программно-аппаратные характеристики | |
| Программное обеспечение | Cypcut (FSCUT 4000) |
| Диагональ монитора, дюйм | 21,5 |
| Электропитание | |
| Напряжение, В | 380 |
| Частота напряжения, Гц | 50 |
| Рабочие условия | |
| Рабочая температура, °С | 5-40 |
| Рабочая влажность, % | <70 |
| Габаритные параметры | |
| Габариты, мм | 4500 × 3000 × 2100 |
| Вес нетто, кг | 1900 |
Комплектация
- Режущая голова с автофокусом BOCI BLT421 (Китай)
- Зубчатая передача «шестерня-рейка» T-WIN (Тайвань)
- Линейные направляющие PEK (Италия)
- Сервопривод и драйвер INOVANCE (Китай)
- Редуктор Motoreducer (Франция)
- Источник излучения Raycus (Китай)
- Система ЧПУ и софт CypСut - FSCUT 4000E (Китай)
- Вытяжной вентилятор 2,2 кВт HGTECH (Китай)
- Водяное охлаждение - чиллер S&A (Китай)
- Пропорциональный клапан SMC (Япония)
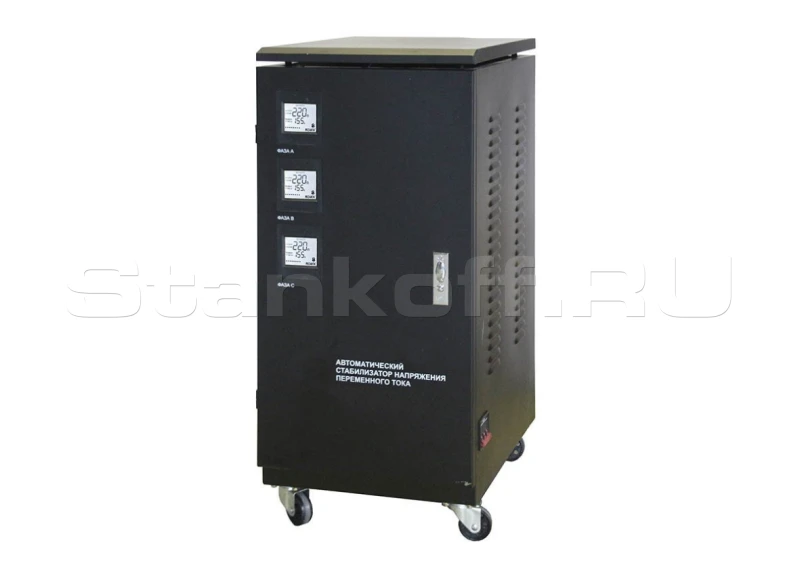
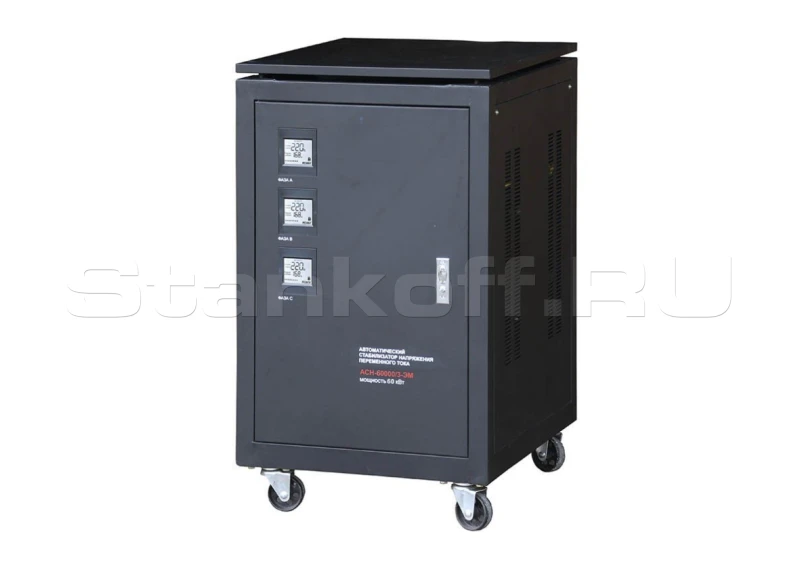
- Стабилизатор напряжения
- Автоматическая система смазки
Оставить свой отзыв
Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!
Лазер или плазма для резки металла
Для ваших задач лучше подойдет лазер, особенно если вам важна аккуратная кромка без грата. Разница между плазменным и лазерным станком в первую очередь в точности реза. На лазере точность сотые доли миллиметра, плазма такого не дает, зато плазма берет более толстый металл. Если требований к качеству кромки нет вообще, дешевле резать плазмой. Если нужна высокая точность и хорошее качество, однозначно лазер. По мощностям. Для листа 15мм - 6-12квт. Для трубы со стенкой 6мм - 3-6квт.
Когда стоит покупать труборез вместе с лазерным станком?
Добрый день! Ориентир простой. Если труб меньше 30 процентов вашего объёма, труборез или вариант с модулем брать не стоит, дешевле резать на стороне. Если лист и труба примерно поровну или трубы больше, тогда труборез себя оправдает. Есть ещё нюанс. Труборез, который стоит без работы, портится. Смазка загустевает, направляющие идут всухую при первом запуске. Линзы окисляются и пылятся. Получается, что деньги заморожены, а к моменту реальной надобности станок ещё и требует обслуживания. Совет: посмотрите, сколько метров трубы вы порезали за последние полгода и сколько отдали подрядчику. Сравните с ценой трубореза и модуля. Если окупаемость больше двух лет, берите только листорез. Можете присылать свои объёмы по трубе, посчитаем вместе.
Один станок 6 кВт или два по 3 кВт для чернины 6–8 мм
Доброго дня. 6квт не в 2 раза быстрее, чем 3квт. Я бы сказал, что процентов на 30% по скорости на прямом резе. Вот на пирсинге (пробивка) как раз примерно в 2. Прирост скорости будет зависеть от размера и количества раскраиваемых деталей на одном листе. Больше деталей = больше пирсинга => больше прирост, но это никогда не в 2 раза. Без понимания что вы будете делать и из чего, вот так однозначно ответить трудно. Я бы предположил такие варианты: 1) Два станка 3квт 2) 1 станок 3квт со сменным столом + автоматизация погрузки 3) 1 станок 6квт со сменным столом + автоматизация погрузки 4) 1 станок 3квт или 6квт и автоматизация других процессов, например, обработки кромки изделия, если планируется дальнейшая покраска. 5) Автоматизация подготовки (чистка или выравнивание) листа перед лазером, затем лазерный станок 3квт. p.s. Не стоит зацикливаться на скорости лазера, производственная цепочка состоит из нескольких этапов и бутылочным горлышком может быть не только лазер. Попробуйте прикинуть сколько вы тратите время на хранение и транспортировку листа, на подготовку, на обработку листа после лазера если она есть.
Какое ПО нужно для подготовки чертежей на резку?
На мониторе станка можно рисовать простые формы и даже делать раскладку, но это всегда означает простой станка + неудобно физически. Лучше подготовкой заниматься на отдельном компе, пока станок режет и приносит деньги. Подойдут программы по работе с векторной графикой, способные сохранять в DXF формате. В них рисуете детали, далее запускаете на отдельном компьютере CypCut в бесплатном демо-режиме, делаете раскладку, сохраняете и уже этот файл отправляете оператору у станка.
Можно ли купить этот станок на RayTools, а не с режущей головой Boci?
Если станок не вышел с завода, то можно. Если он уже на складе или в пути, то переставить уже не можем. Мы часто получаем этот вопрос, поэтому немного дополню. Основные страхи клиентов: Что‑то новое, непонятное, тогда как у соседа Raytools — и нормально работает. Мы уже держим расходники для RayTools на другой наш станок, не хочется расширять ассортимент. Ответы: Boci — это голова от производителя FsCut (CypCut), нацеленная на максимальную интеграцию с ПО станка. Она имеет множество преимуществ перед RT. Самые основные для пользователя — это датчики температуры линз внутри, датчики загрязнения стекла и срывные болты для сохранения головы от ударов. Первые два позволяют избежать порчи внутренностей головы и металла, если оператор не обслужил станок или ввёл неподходящие параметры реза; срывные болты позволяют сильно сэкономить на ремонте, если удар всё‑таки произошёл. Большинство расходников у Boci и RayTools одинаковые (зависит от модели RT). Просто посмотрите на размеры защитного стекла, сопла и керамики. P. S. Boci на рынке РФ уже несколько лет; по опыту нашей сервисной службы — это прекрасная голова и на 100 % лучше, чем RayTools.
Как определить правильный размер сопла и давление газа?
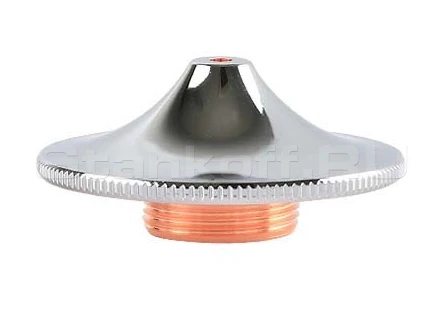
Если у вас есть острая потребность начать резать как можно быстрее, можете обратиться в нашу сервисную службу — они приедут и научат. Теперь касательно сопла и газов. Если речь идёт о станке мощностью 6 кВт, то размер выходного отверстия сопла (однослойного) будет в диапазоне 2,0–2,5 мм, а расход газа — примерно 0,715–1,117 куб. м/мин. Для таких расходов желательно поставить криобак или хотя бы компрессор. Подбор диаметра сопла для резки воздухом можно начинать с тех же значений — Ø 2,0–2,5 мм. Размеры я даю ориентировочные, так как их выбор зависит не только от металла, но и от прочих параметров (фокус, скорость реза, температура в цеху, приемлемое качество и пр.).
Как доставляется станок?
Какая гарантия на этот станок?
Задать вопрос
Выполненные проекты и статьи о SMART-3015A/6000 Raycus
Есть вопросы по SMART-3015A/6000 Raycus?
Подборки товаров
Вам также пригодится
Дополните заказ сразуСопутствующие товары
Рекомендуют пользователи
XTLASER (Китай)
- Мощность лазера
- 1500 Вт
XTLASER (Китай)
- Мощность лазера
- 12000 Вт
XTLASER (Китай)
- Мощность лазера
- 3000 Вт
XTLASER (Китай)
- Мощность лазера
- 12000 Вт