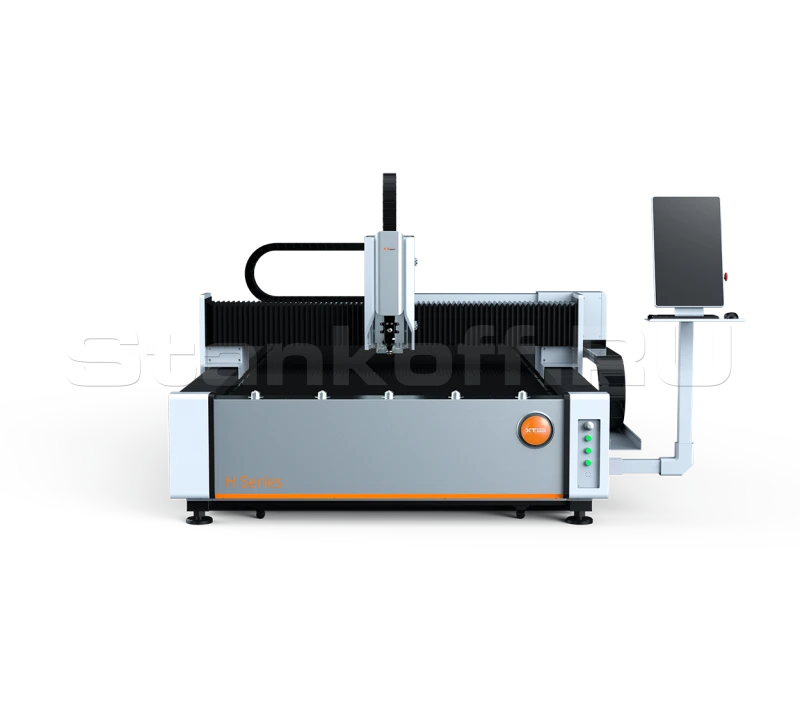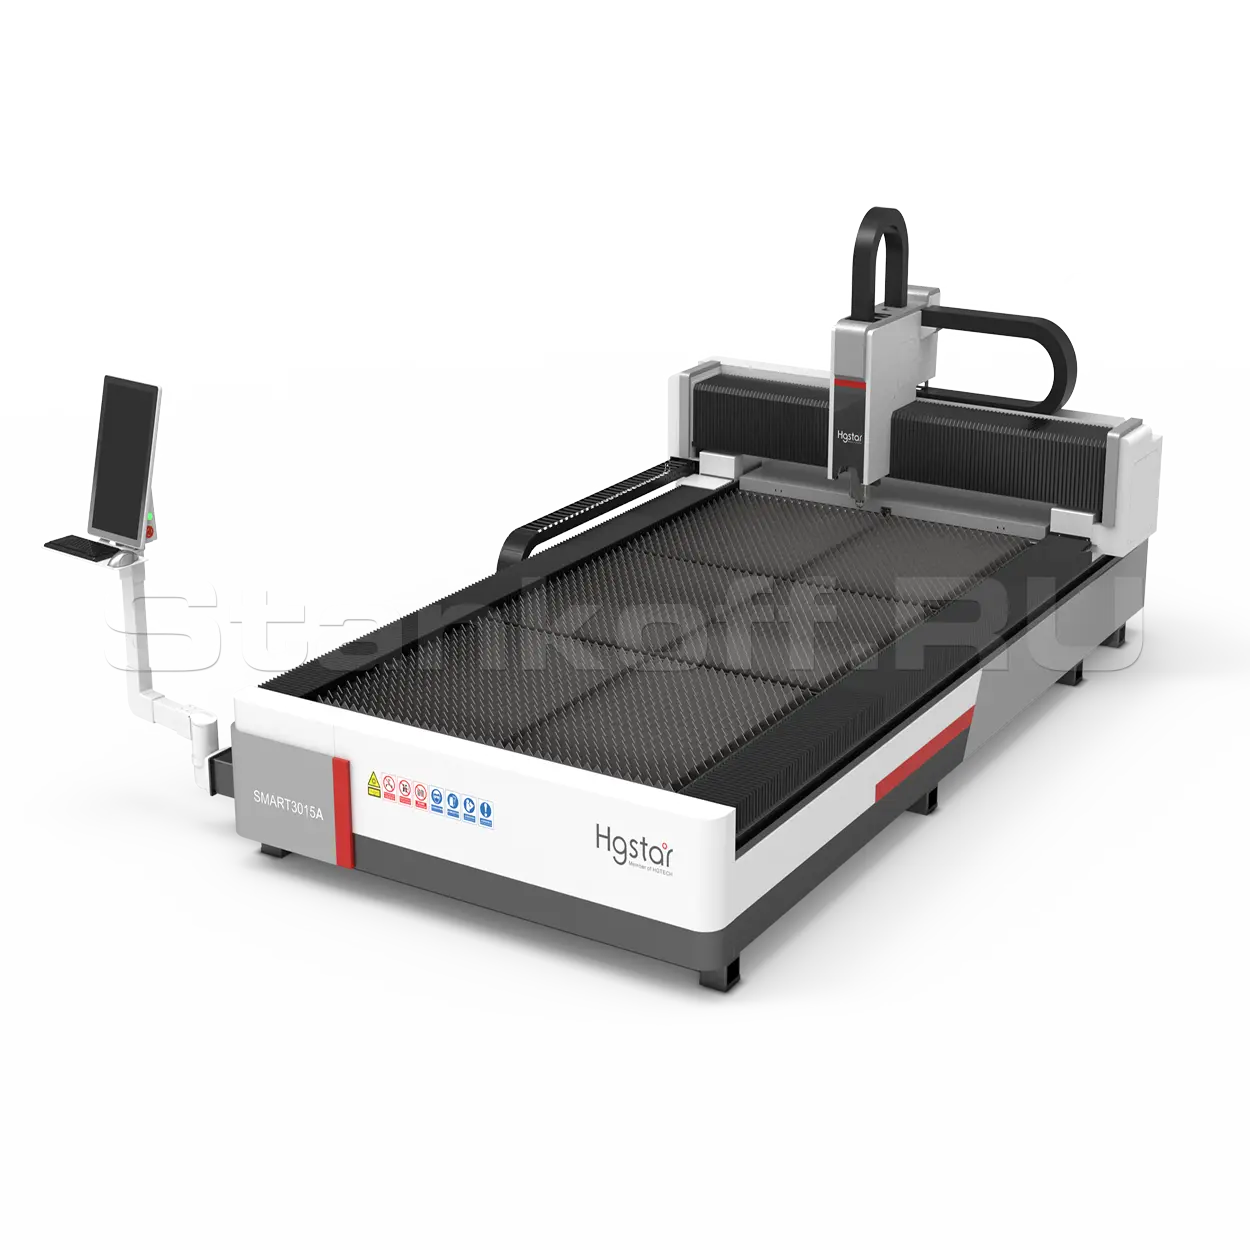
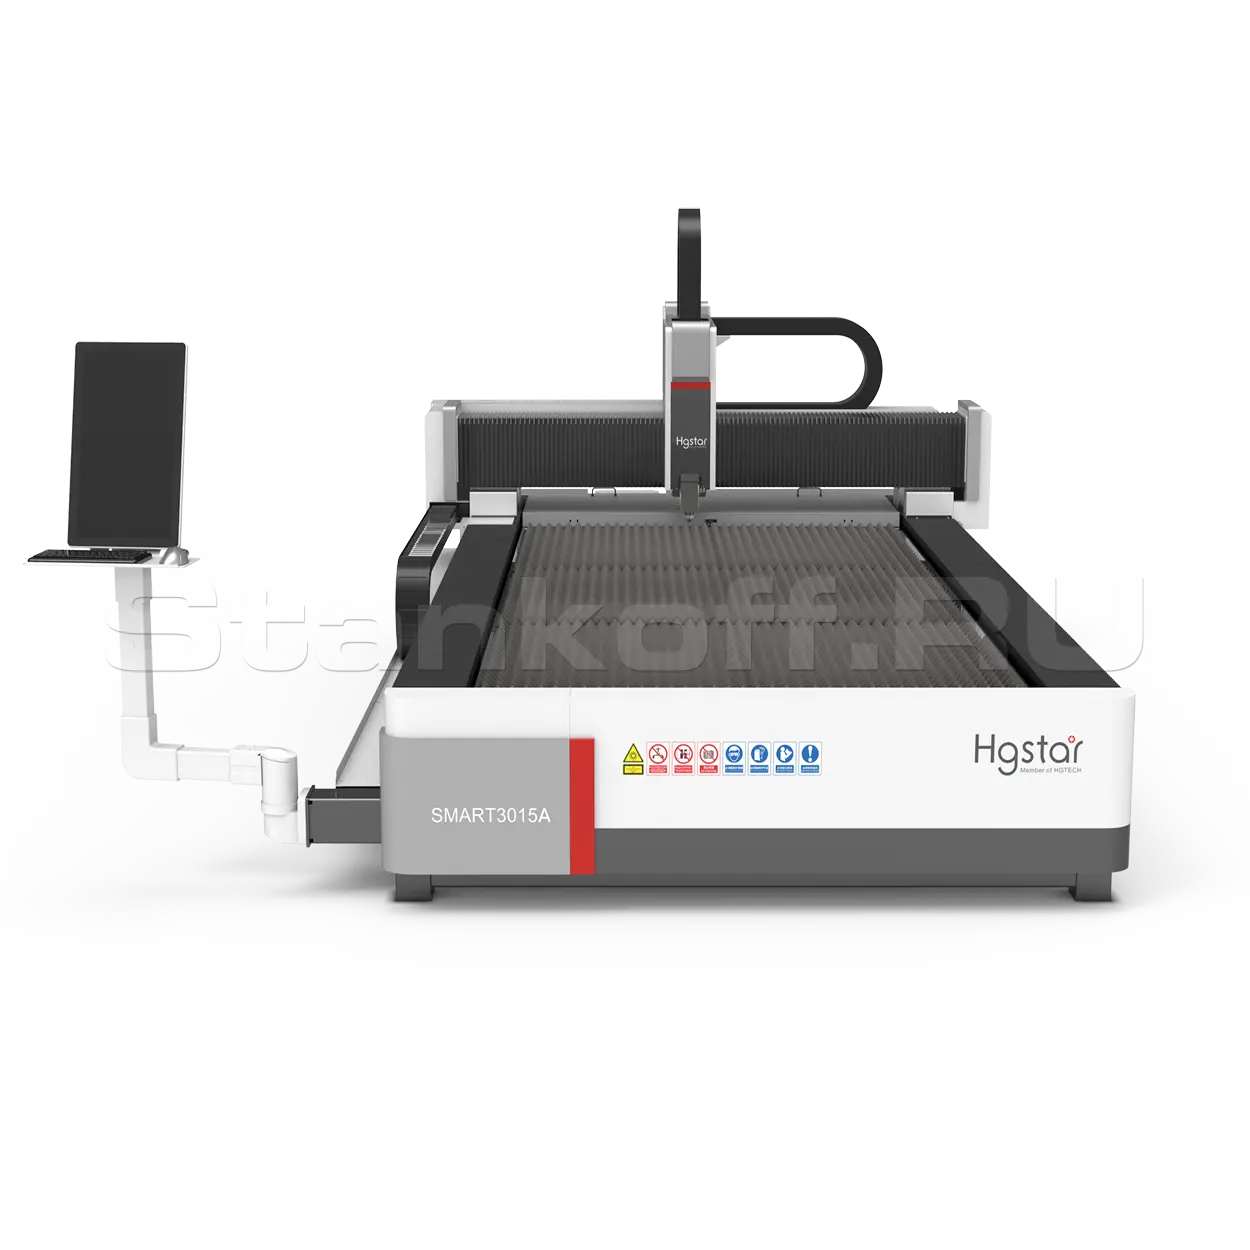
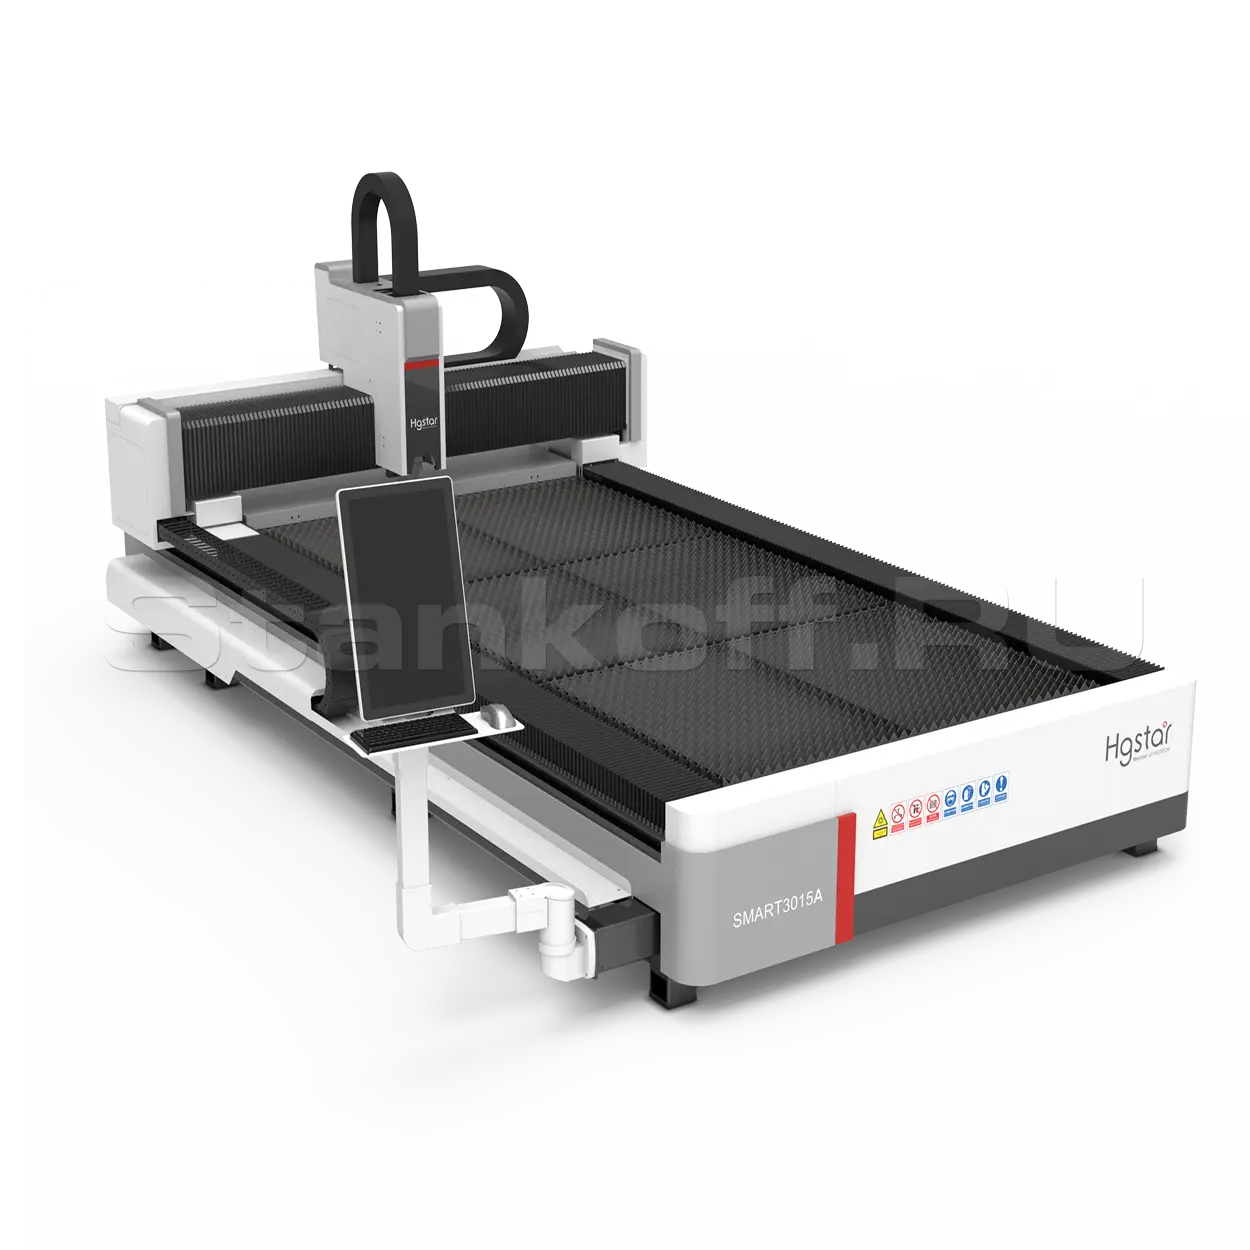
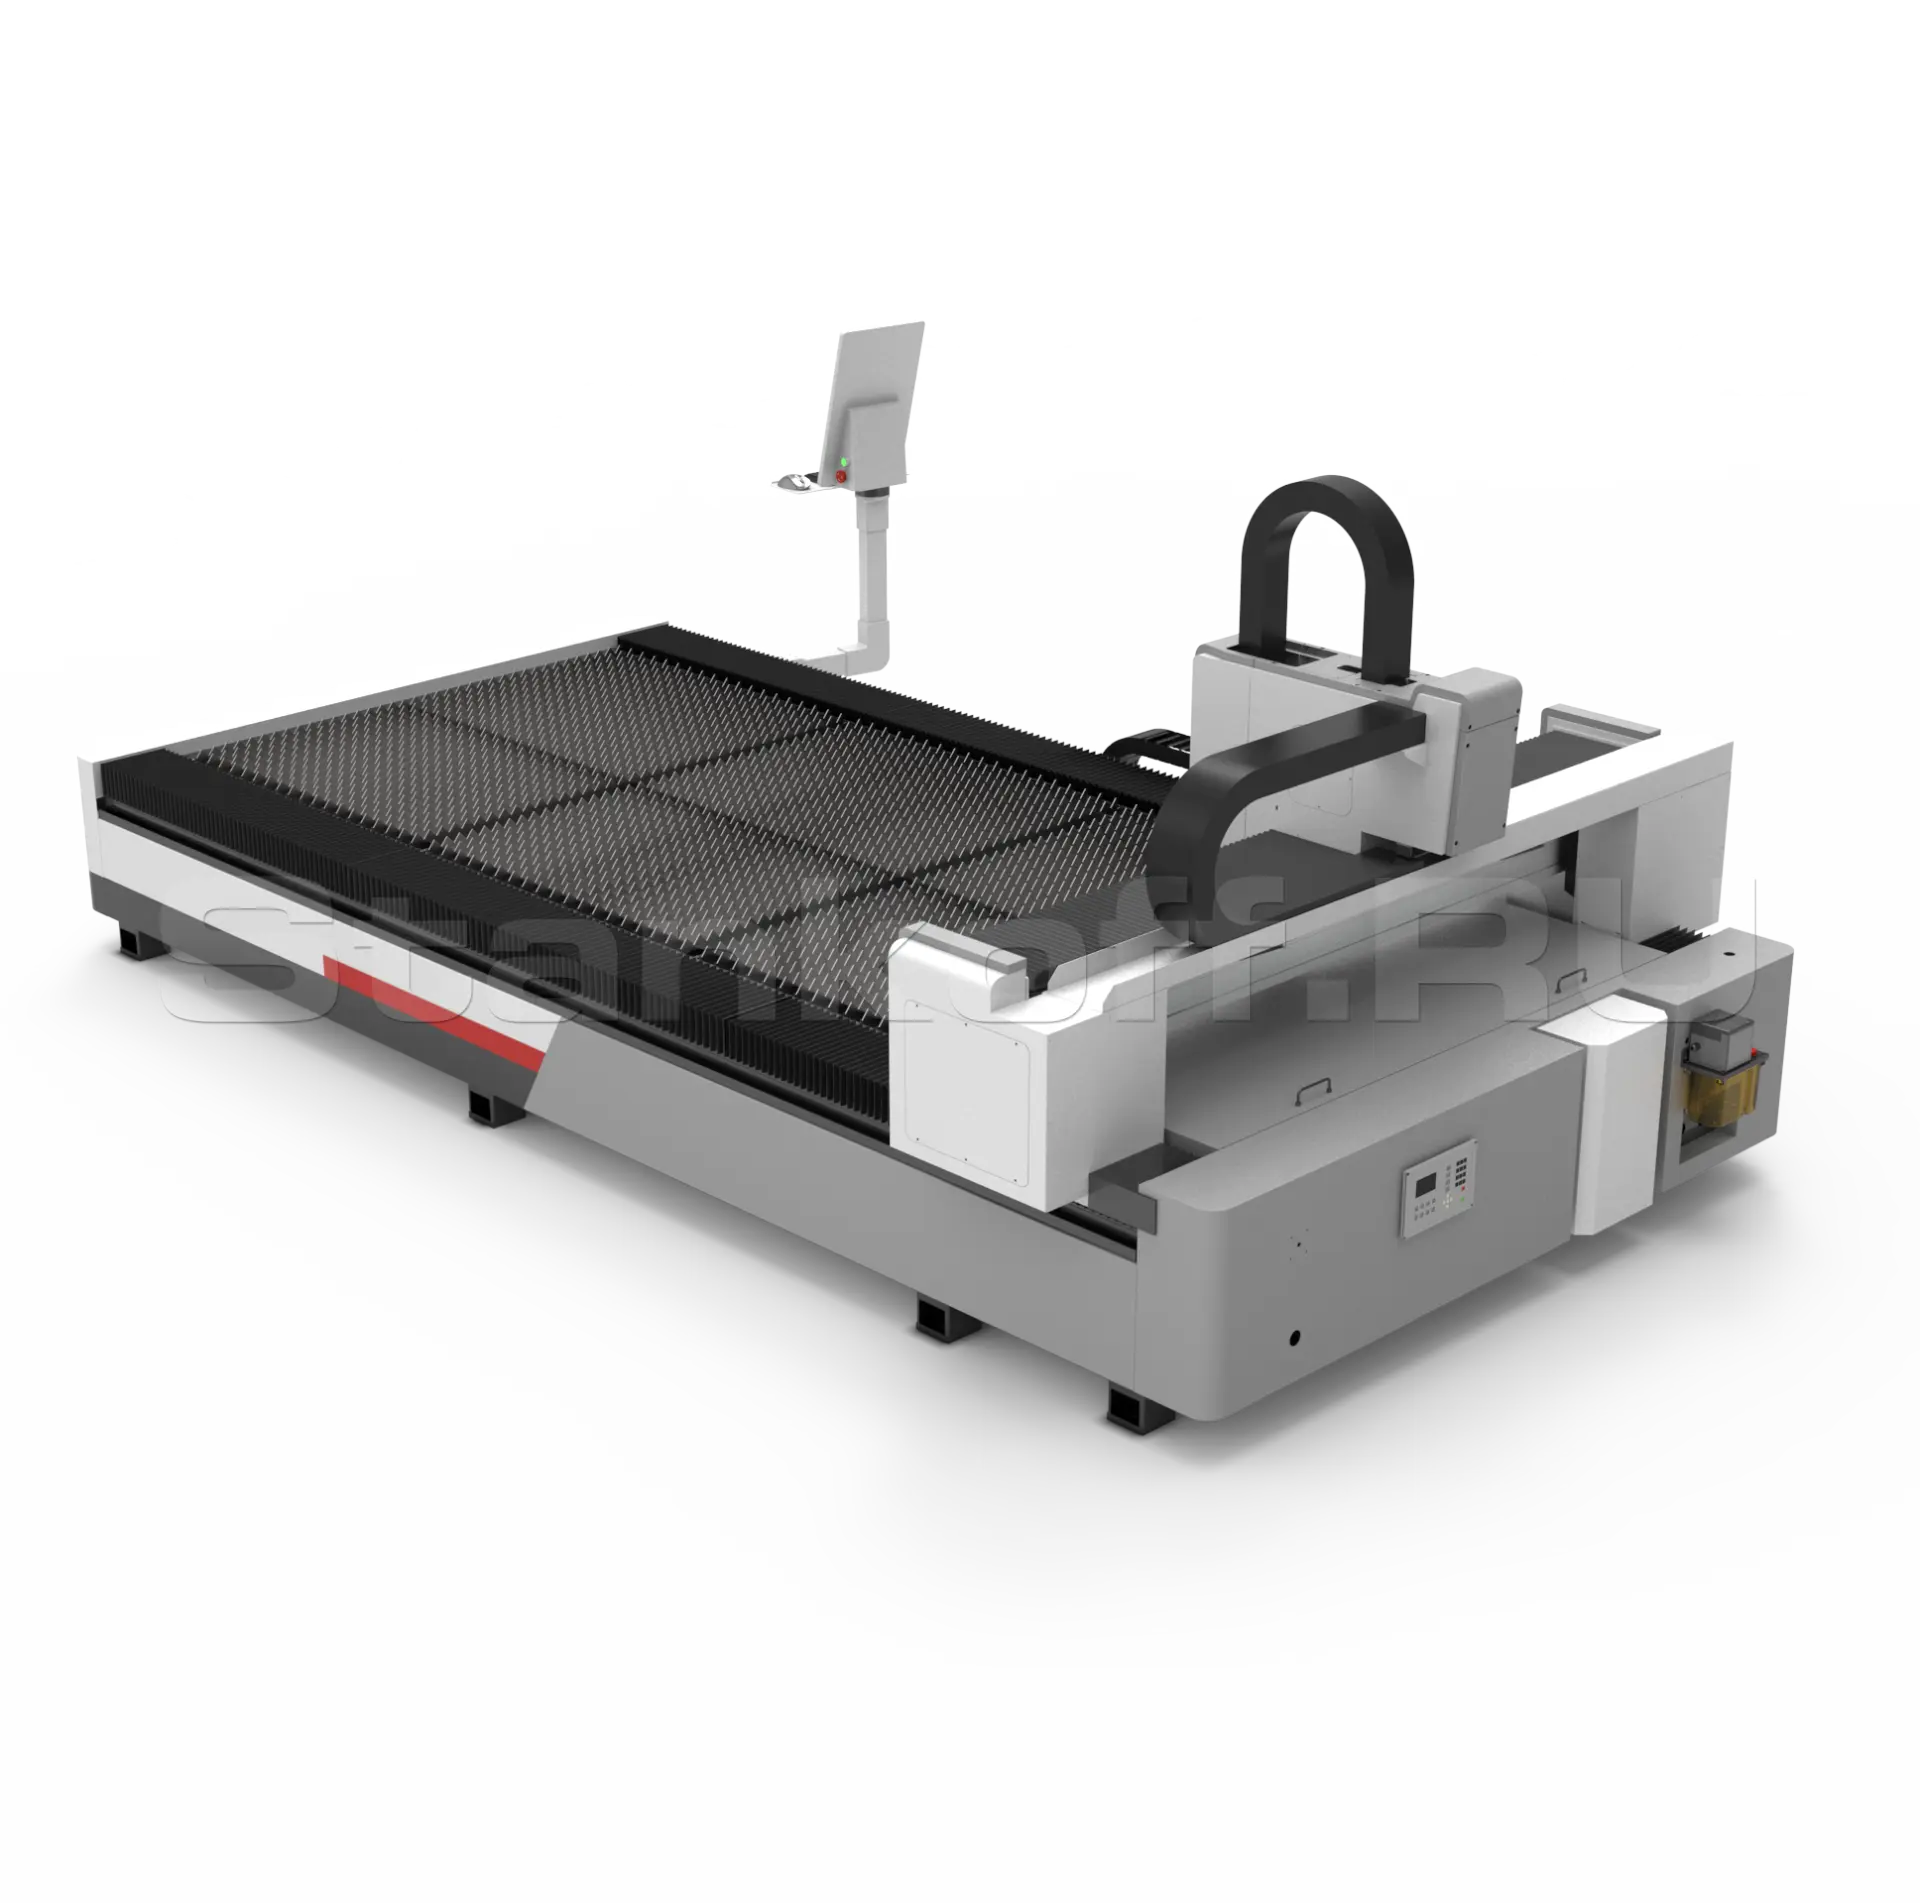
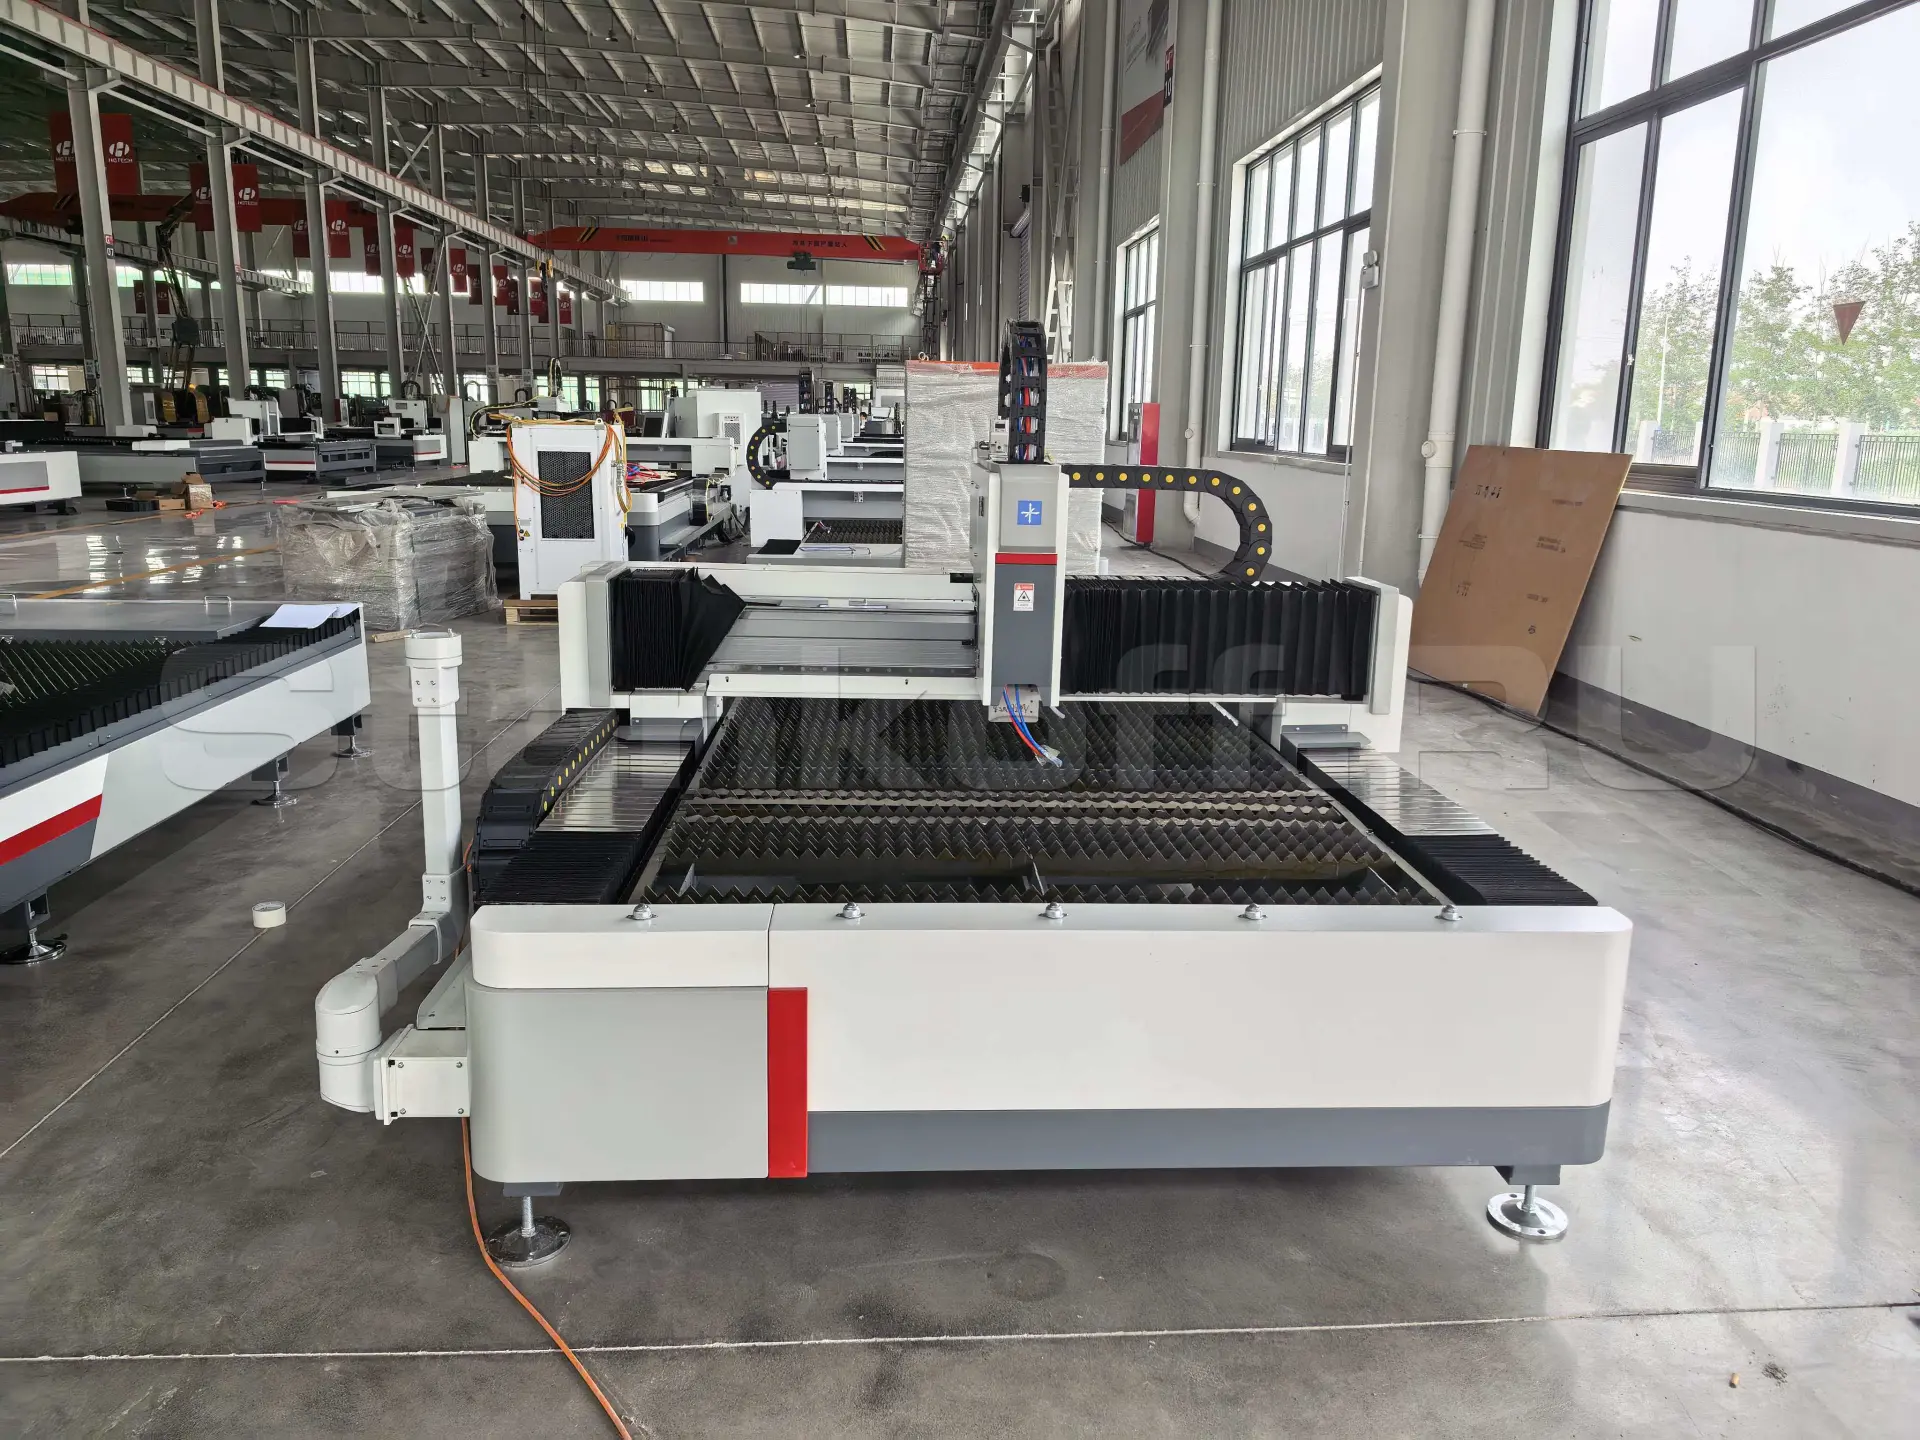
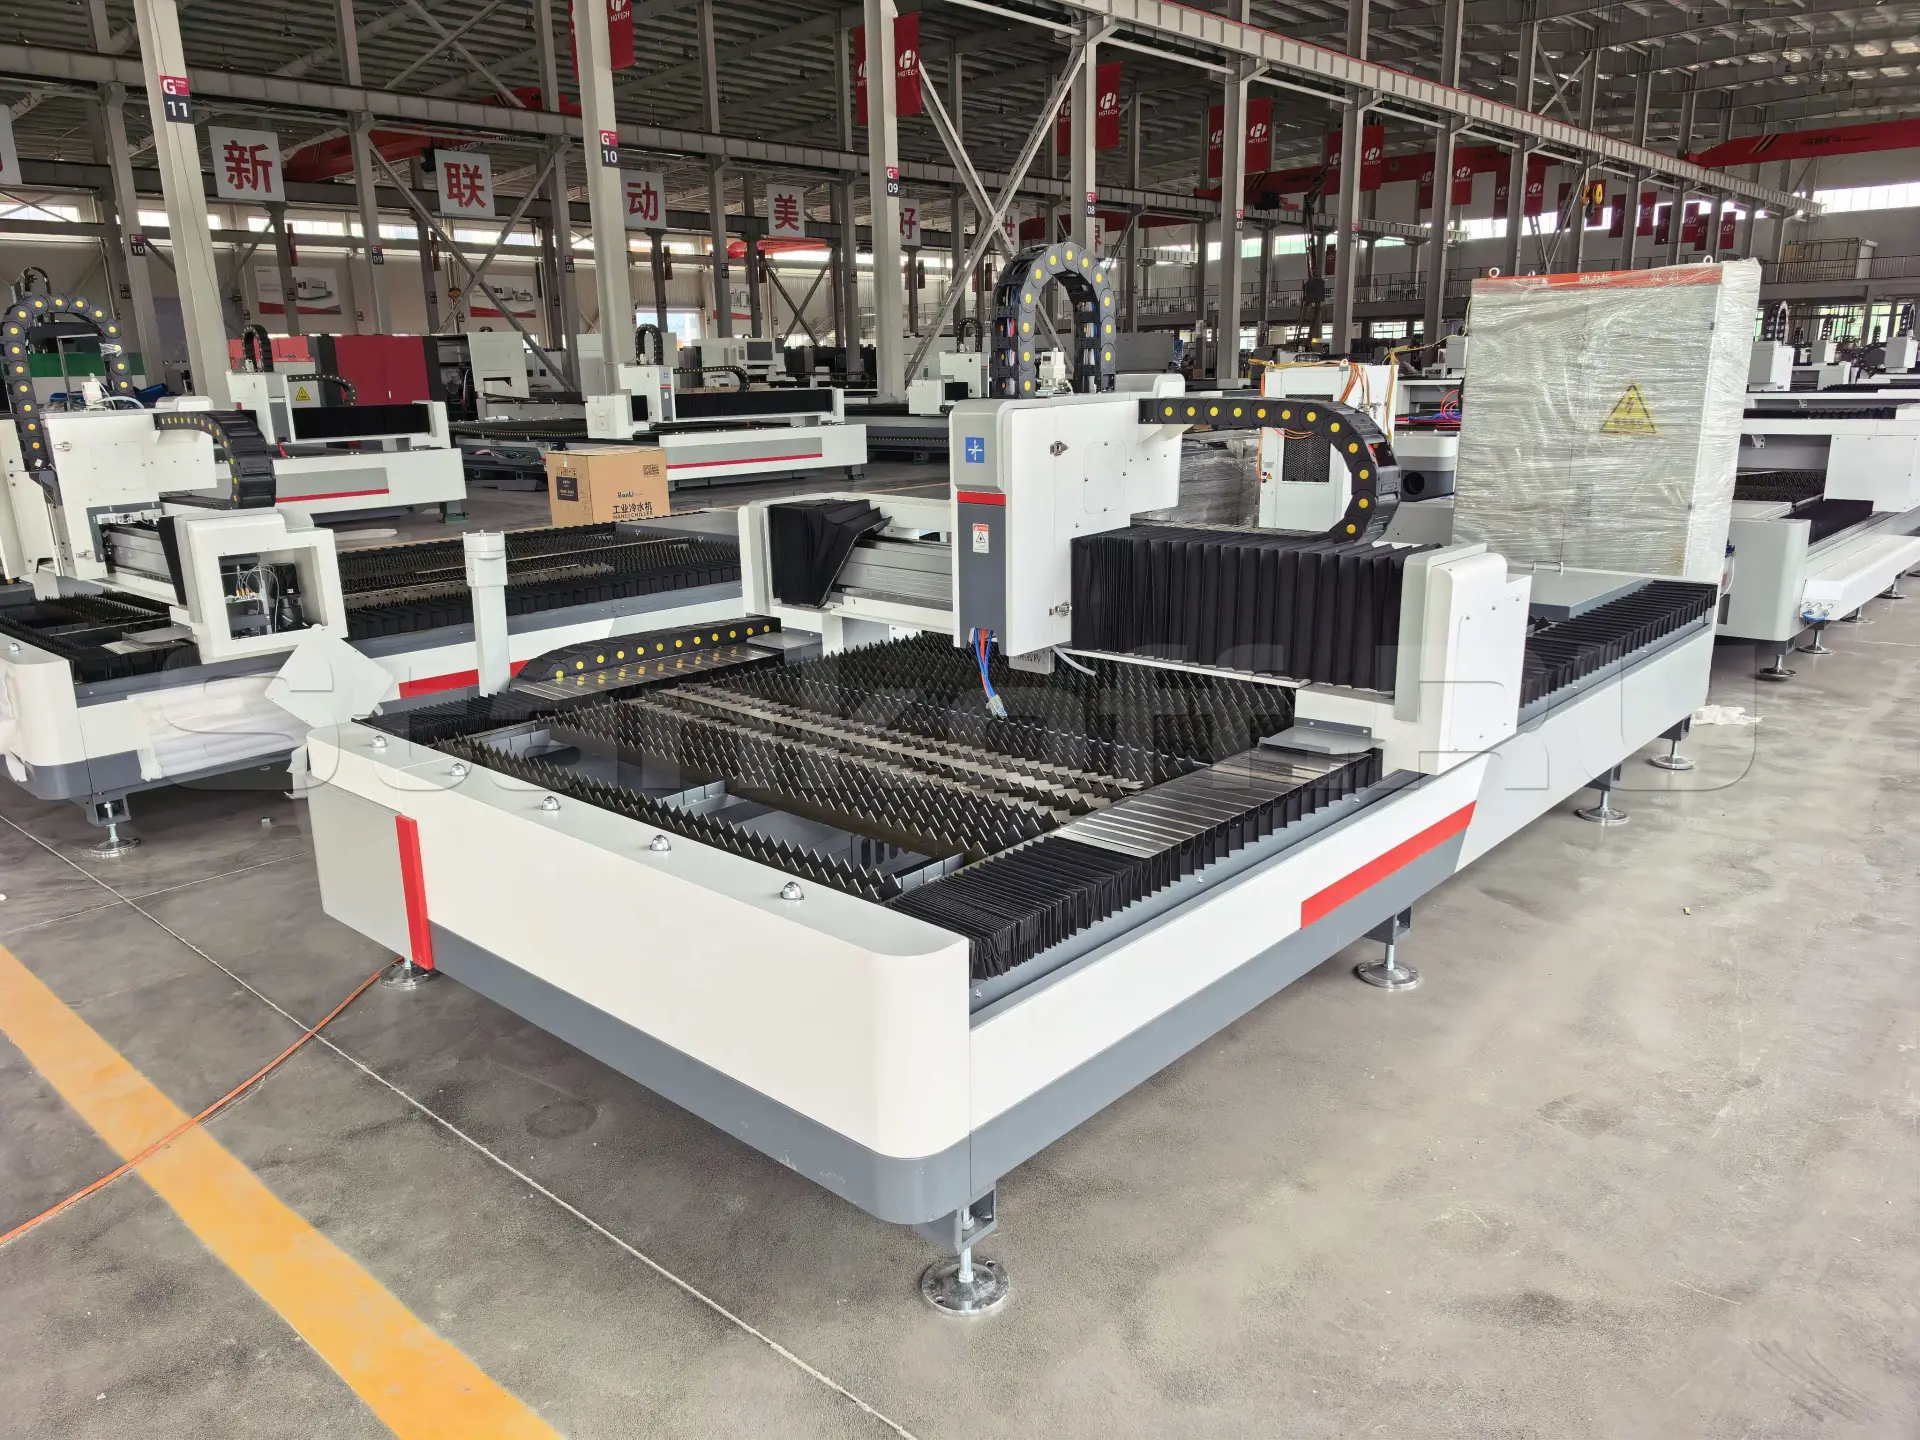
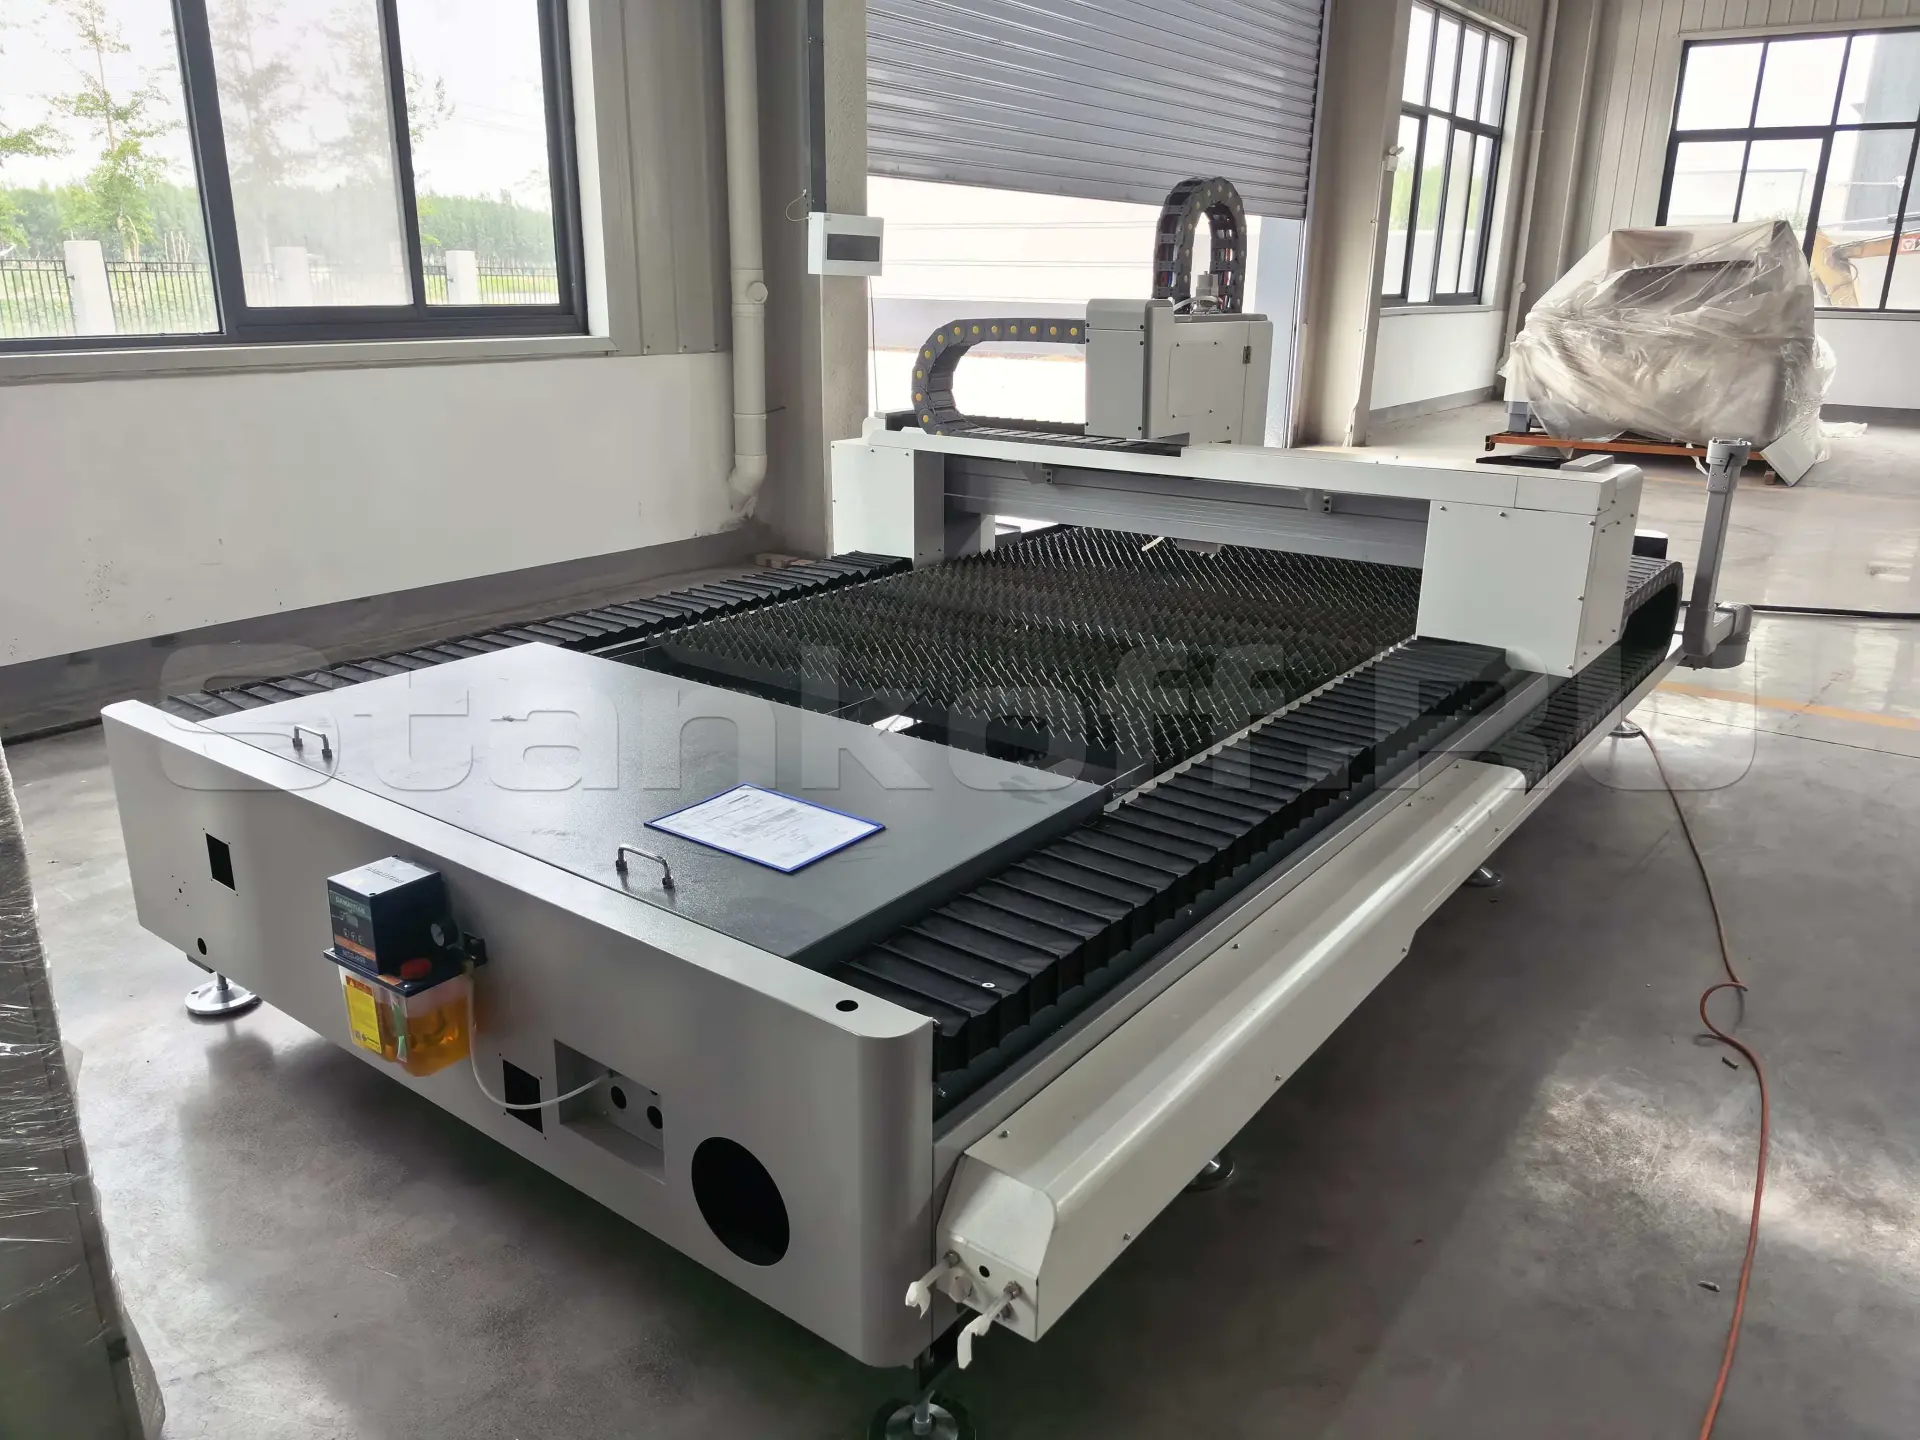
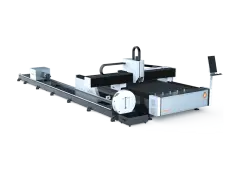
Оптоволоконный лазерный станок HGTECH SMART-3015A/3000 Raycus

Кому подходит

Подходит для отраслей Производство мебели Производство дверей Производство торгового оборудования Универсальное применение
Уровень оборудования Профессиональный
Уровень автоматизации Полуавтоматический
Класс точности обработки Высокая точность

Оптимальный выбор

Углеродистая сталь
До 16 мм
Нержавеющая сталь
До 8 мм
Листовой металл
1500×3000 мм
Точность позиционирования
±0,05 мм
Когда стоит рассмотреть другие модели
  • Если требуется резка толще 16 мм углеродистой стали или толще 8 мм нержавеющей стали – рассмотрите модели с более мощным источником.
  • Если размеры деталей превышают 1500×3000 мм – нужен станок с большей рабочей площадью.
  • Если работа требует полной автоматизации без участия оператора в подготовке – потребуется система автоматической загрузки и выгрузки.

Что получает производство

Снижение брака за счёт точности позиционирования ±0,05 мм и автофокуса при изменении толщины материала.
Увеличение производительности при работе с листами до 1500×3000 мм на скорости резки до 80 м/мин.
Стабильность результатов благодаря проверке каждого узла интерферометром и 100 000 моточасов ресурса лазера.
Сокращение времени на наладку — программное управление без ручного написания кода, встроенная база параметров резки.
Надёжность в круглосуточном режиме за счёт герметичной конструкции лазерной головы и системы охлаждения.

Где наиболее эффективен

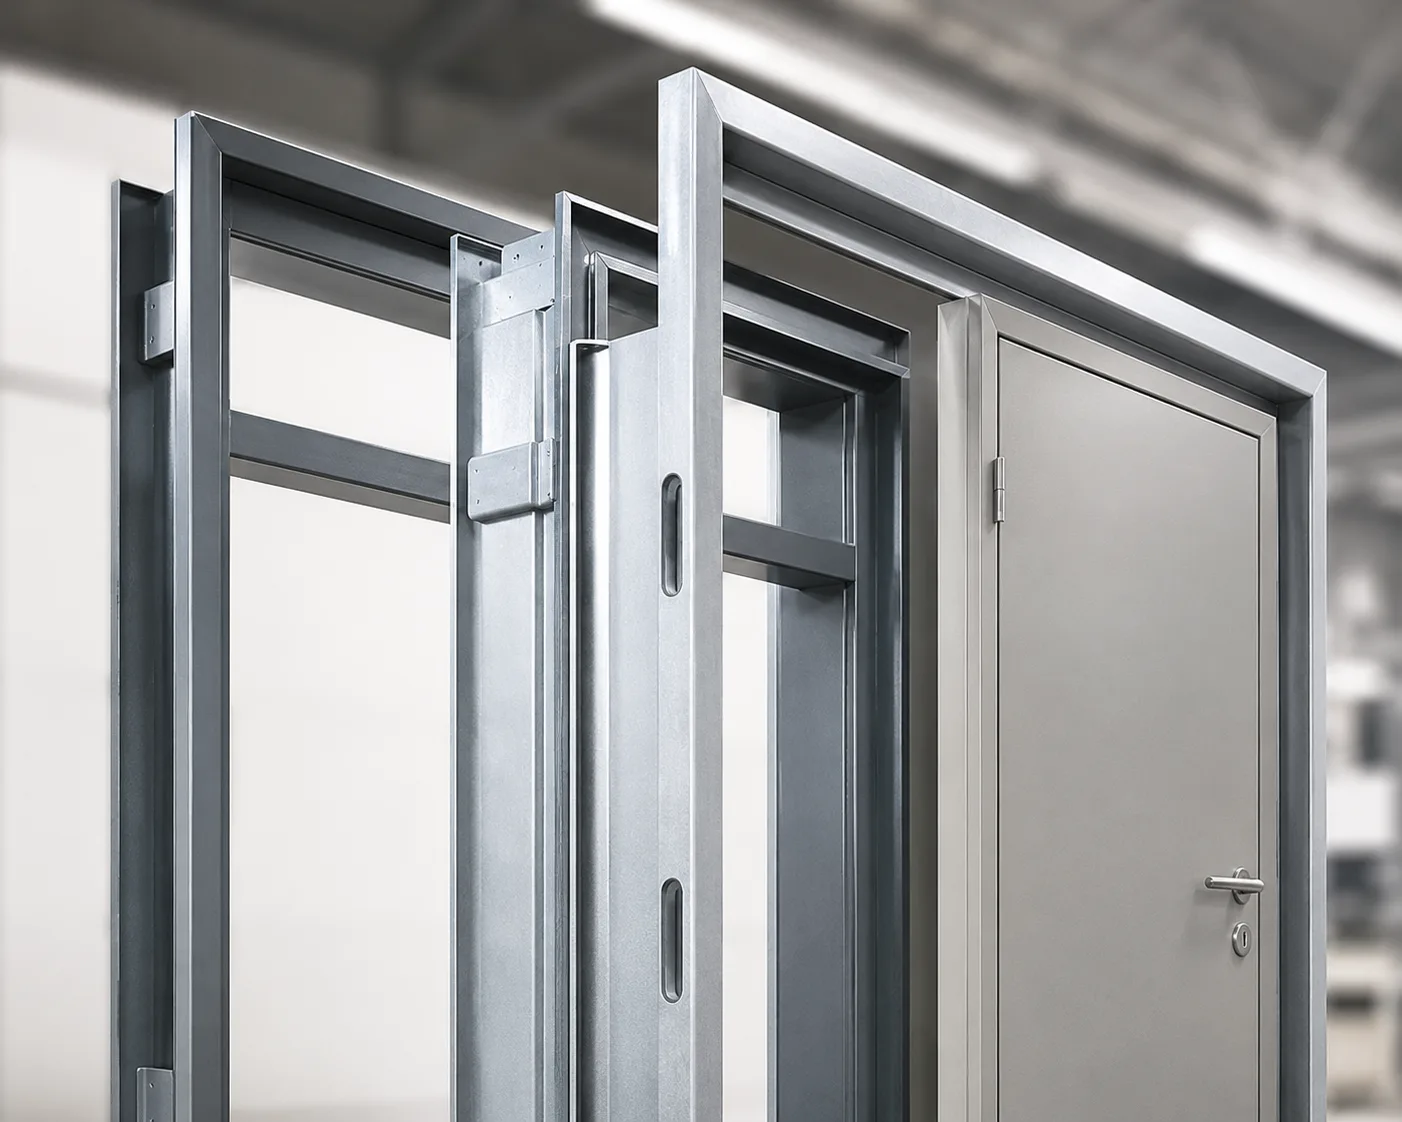
Производство дверей

Производство дверей

Резка стального профиля и листа толщиной до 16 мм для сборки дверных коробок и заполнений без дополнительной механической обработки.

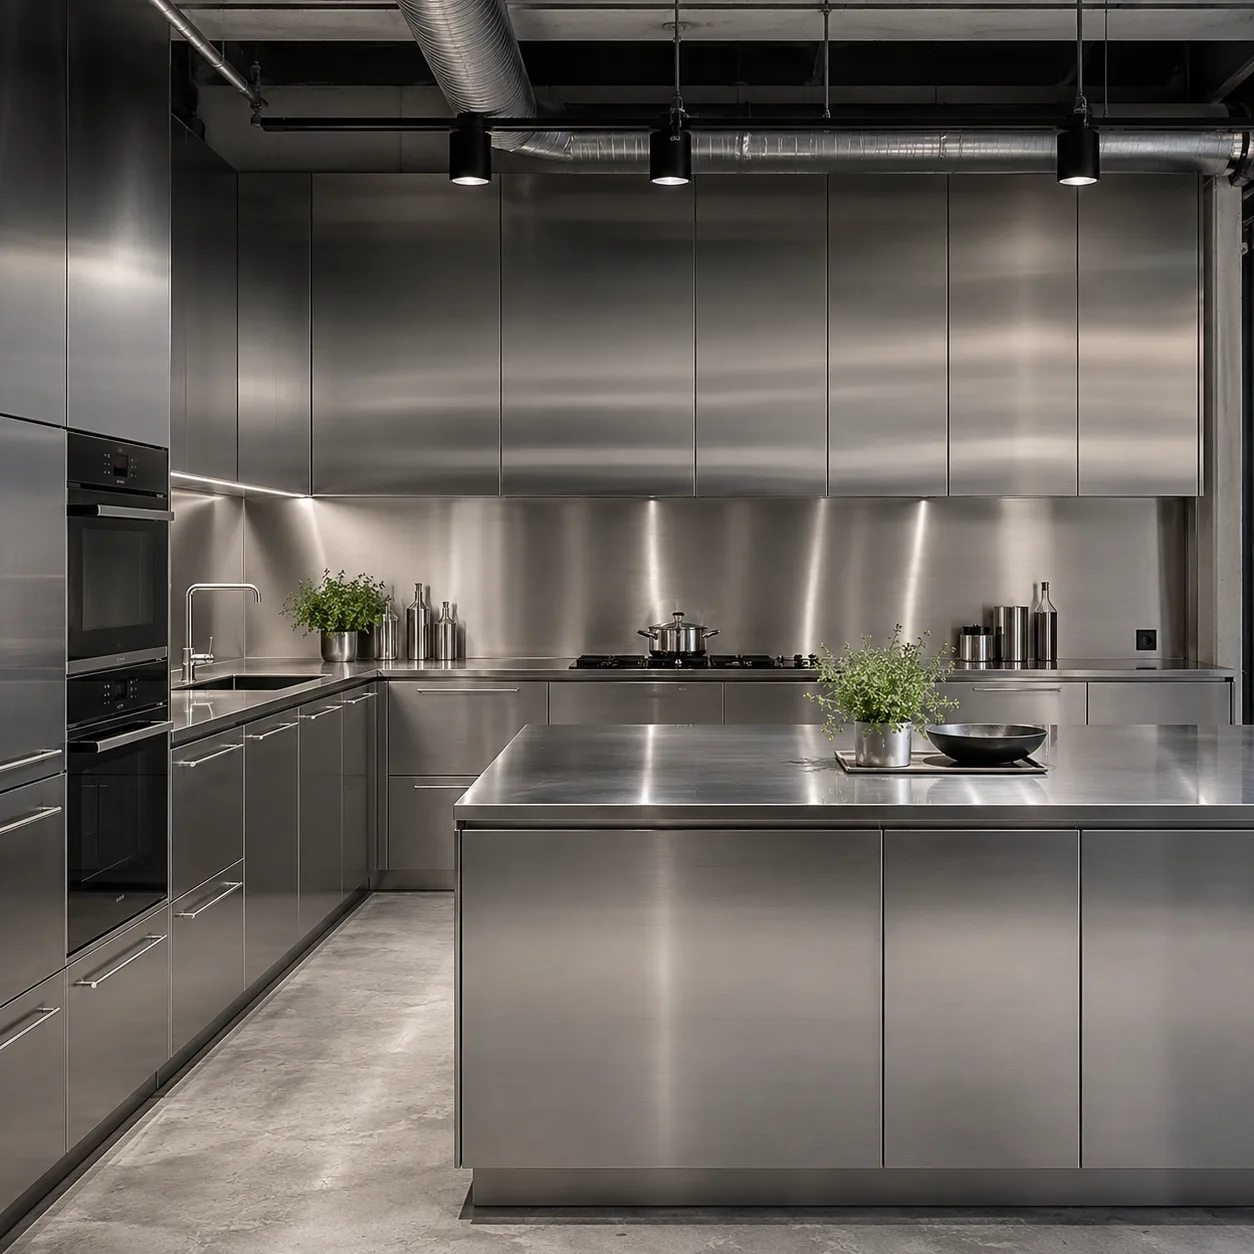
Производство мебели

Производство мебели

Раскрой фасадов и деталей из нержавеющей стали и углеродистой стали для каркасов с минимизацией отходов на крупных листах.

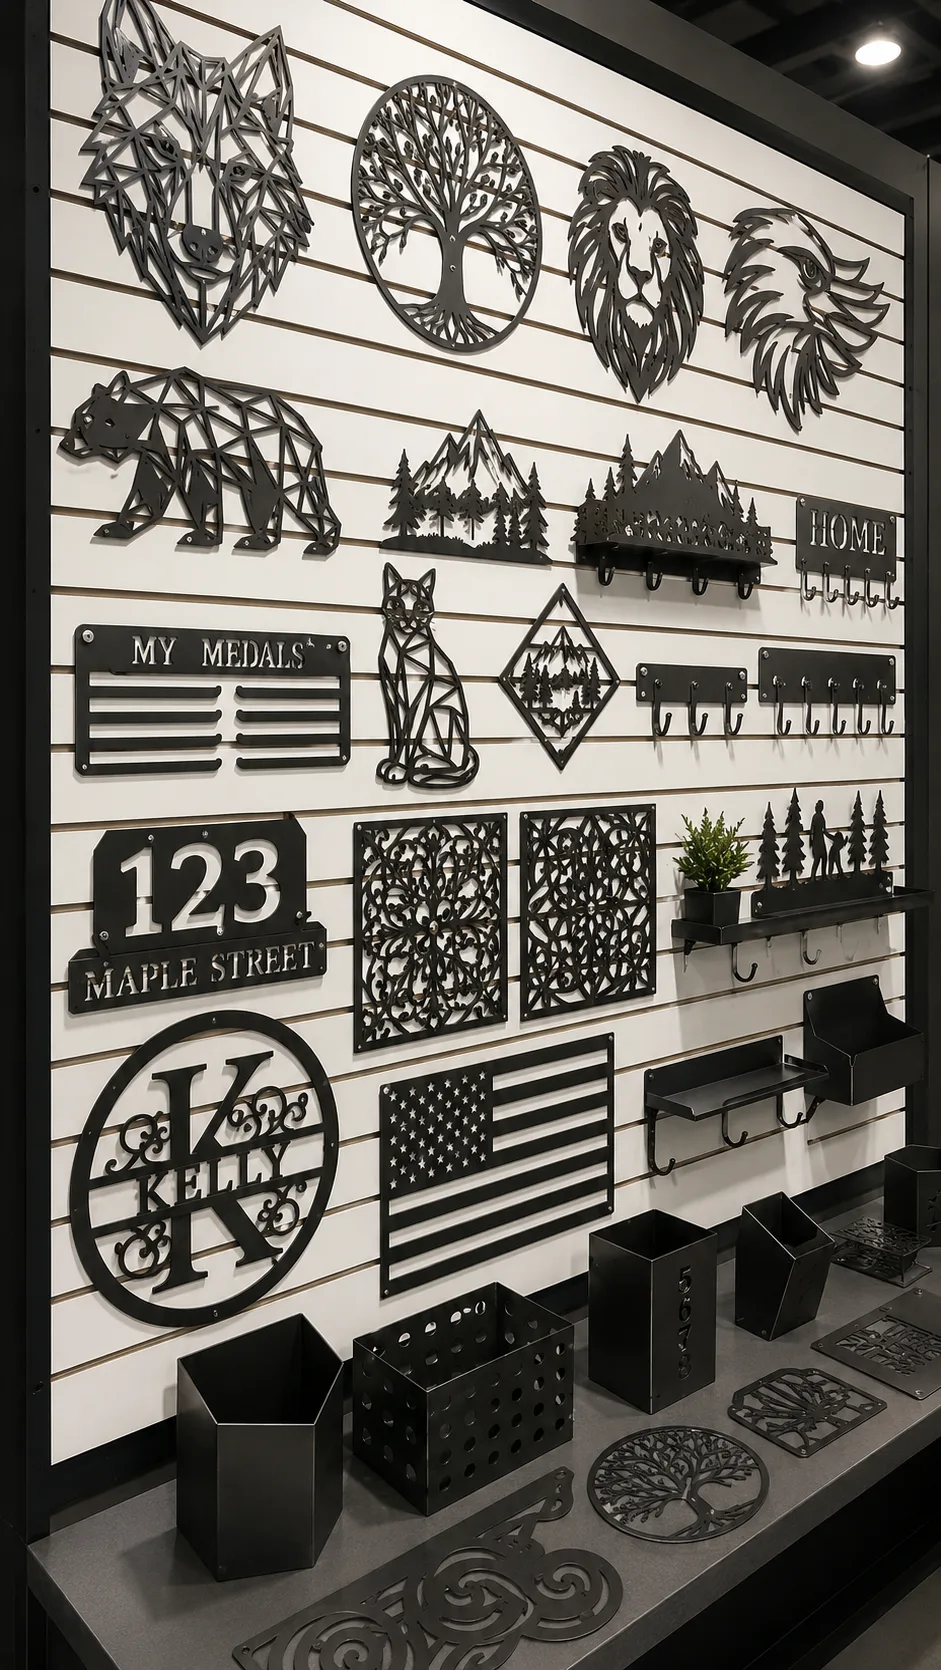
Производство торгового оборудования

Производство торгового оборудования

Изготовление полок, кронштейнов и декоративных элементов из листового металла с воспроизводимой точностью для массовых серий.

Универсальное применение

Универсальное применение

Гибкий инструмент для расширения ассортимента производства за счёт возможности обработки разных толщин и материалов в одной настройке.

Какие проблемы решает

Проблема

Низкая технологическая гибкость при смене номенклатуры

Решение

Встроенная база параметров CYPCUT автоматически настраивает режимы для любого материала и толщины, сокращая время на переналадку.

Проблема

Избыточный ручной труд

Решение

Автоматическое управление движением и высотой головы освобождает оператора от рутинного контроля между деталями, сокращая ручной труд до минимума.

Проблема

Срывы сроков изготовления

Решение

Скорость позиционирования до 80 м/мин, возврат к непрорезанным участкам за счёт программного контроля и отсутствие переделок благодаря точности ±0,05 мм обеспечивают предсказуемый цикл производства.

За счёт чего достигается результат

Автоматическая подстройка под материал

Автоматическая подстройка под материал

Лазерная голова BOCI BLT 310 с автофокусом самостоятельно настраивает фокус в зависимости от типа и толщины, исключая ручную переналадку при смене заготовки.

Стабильная работа при интенсивной эксплуатации

Стабильная работа при интенсивной эксплуатации

Промышленный чиллер, автоматическая система смазки, жёсткая станина и герметичная режущая голова поддерживают стабильное качество резки при длительной непрерывной работе.

Точная и быстрая обработка листов

Точная и быстрая обработка листов

Серводрайверы INOVANCE обеспечивают позиционирование с точностью ±0,05 мм и скорость холостого хода до 60 м/мин, минимизируя производственный цикл

Стабильность режима резки

Стабильность режима резки

Пропорциональный клапан SMC под управлением программного обеспечения автоматически корректирует давление кислорода в зависимости от параметров материала, исключая отклонения в качестве реза.

 Независимый контроль давления в магистралях

Независимый контроль давления в магистралях

Контроль давления воздуха, кислорода и азота автоматически останавливает резку при сбое подачи, защищая режущую голову и заготовку.

Стабильная мощность излучения

Стабильная мощность излучения

Достигается за счёт источника Raycus 3000 Вт с высокой стабильностью мощности ±1,5%, качественным лучом BPP 1,5–2 мм·мрад и точной регулировкой мощности в диапазоне 10–100%.

Управление без программирования

Управление без программирования

Система CYPCUT с интуитивным интерфейсом и встроенной базой параметров резки HGTECH позволяет оператору подготовить задание без знания кода.

Защита электроники и лазера

Защита электроники и лазера

Интегрированный электрошкаф с разделением силовых и слаботочных цепей и системой вентиляции предотвращает перегрев компонентов и лазерного источника.

Если коротко

Лазерный станок предназначен для производств, требующих точной резки металла в серийном выпуске. Подходит цехам и заводам среднего масштаба, готовым перейти от ручного раскроя к автоматизированной обработке или расширить ассортимент новым направлением. Система управления не требует знания программирования, а встроенная база параметров сокращает время подготовки к производству.

Конструктив

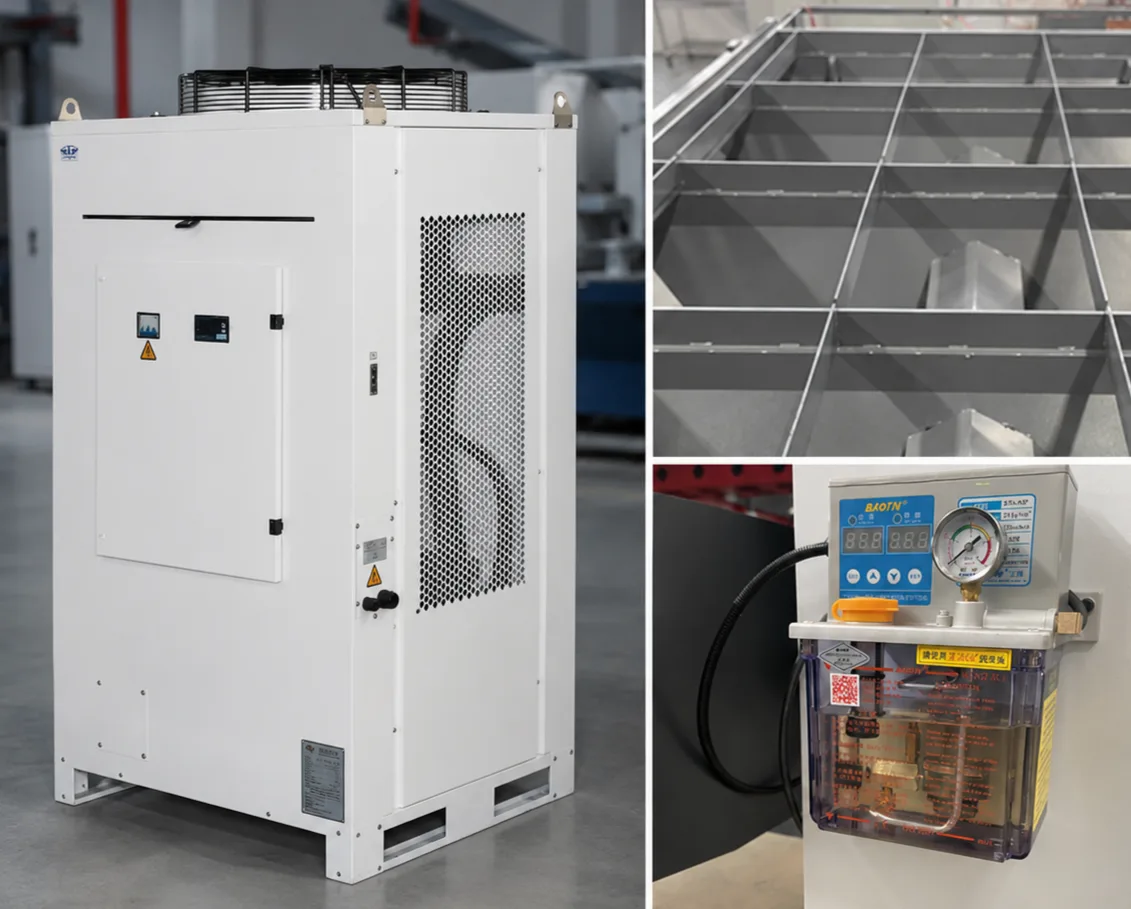
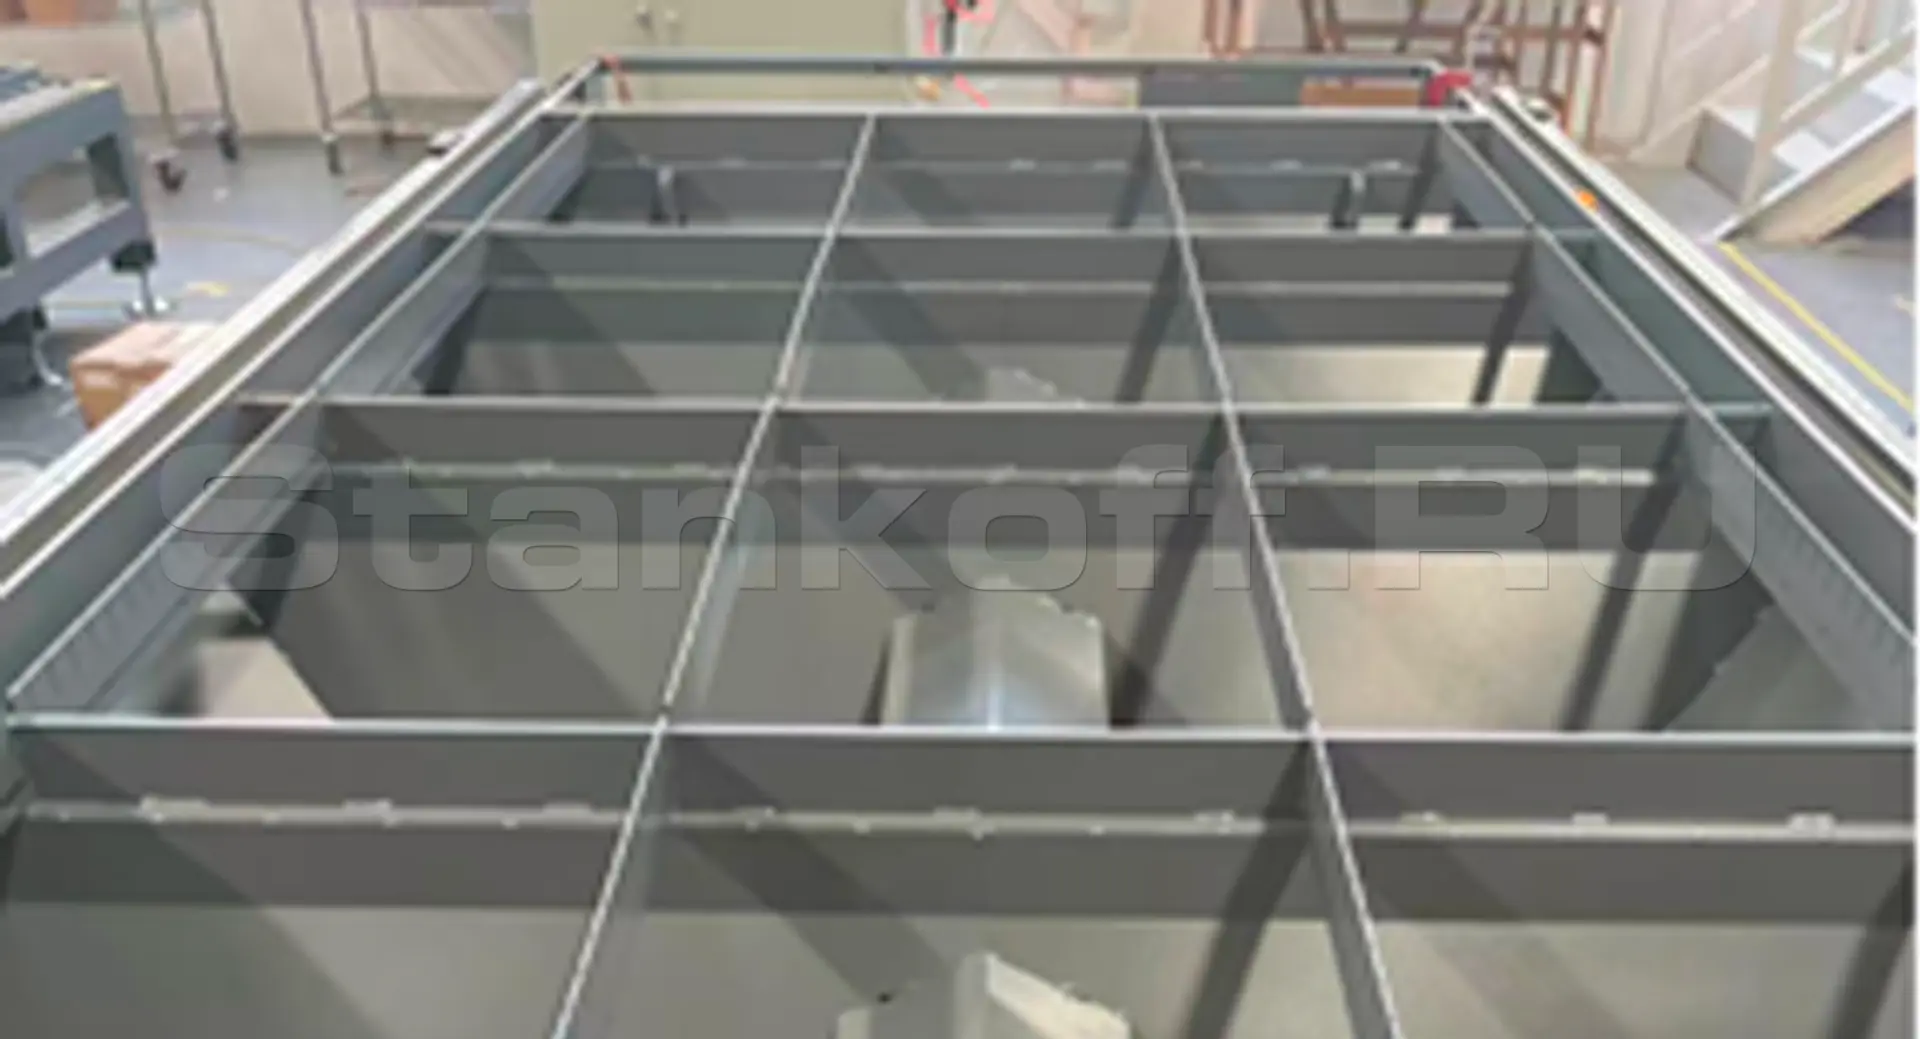
Усиленная станина

Цельносварная станина из высокопрочной стали устойчива к вибрациям, ударам и температурным деформациям.
Изогнутая конструкция зубчатых ламелей повышает их долговечность и снижает вибрации при резке. Минимальный контакт с заготовкой — снижается риск отражения лазерного луча и появления подпалов на кромке.

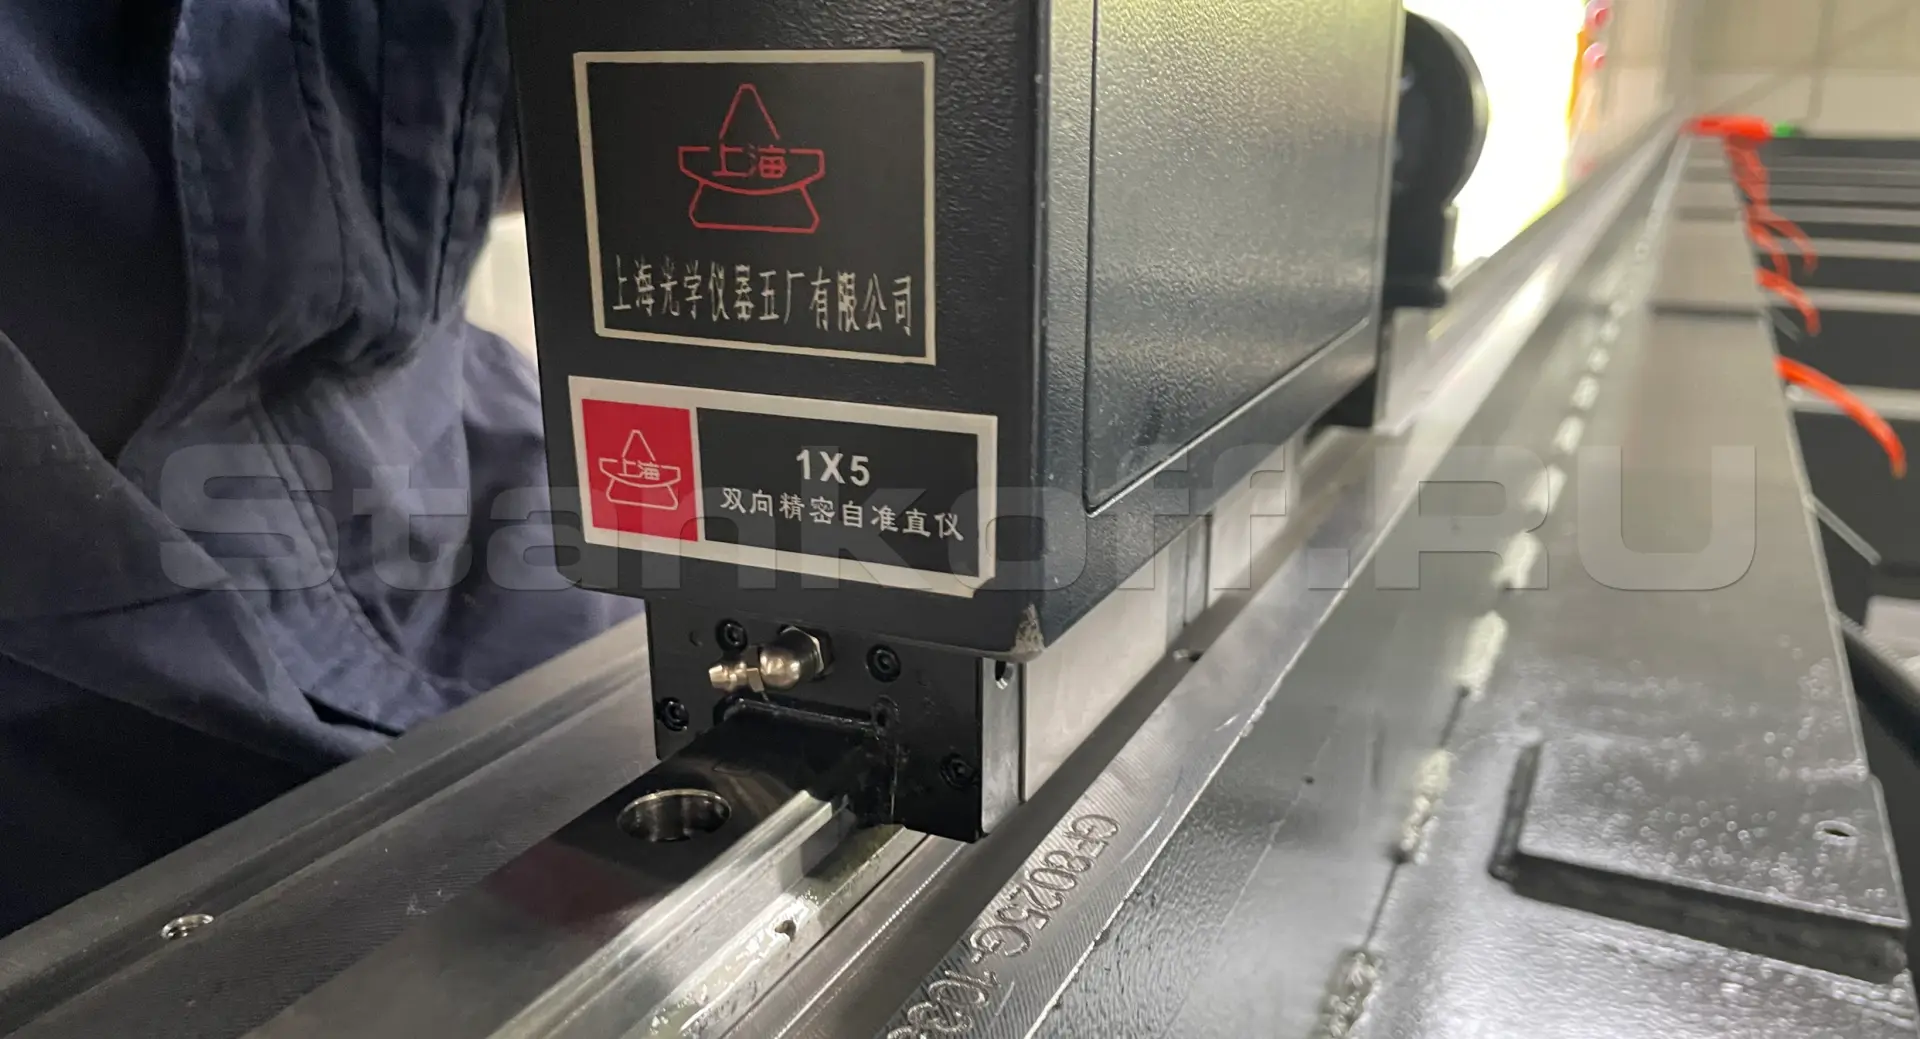
Проверка ровности интерферометром

После сборки отдельных узлов завод выполняет проверку ровности интерферометром и проводит многократные тестовые прогоны. Такой подход подтверждает точность мелкоузловой сборки.

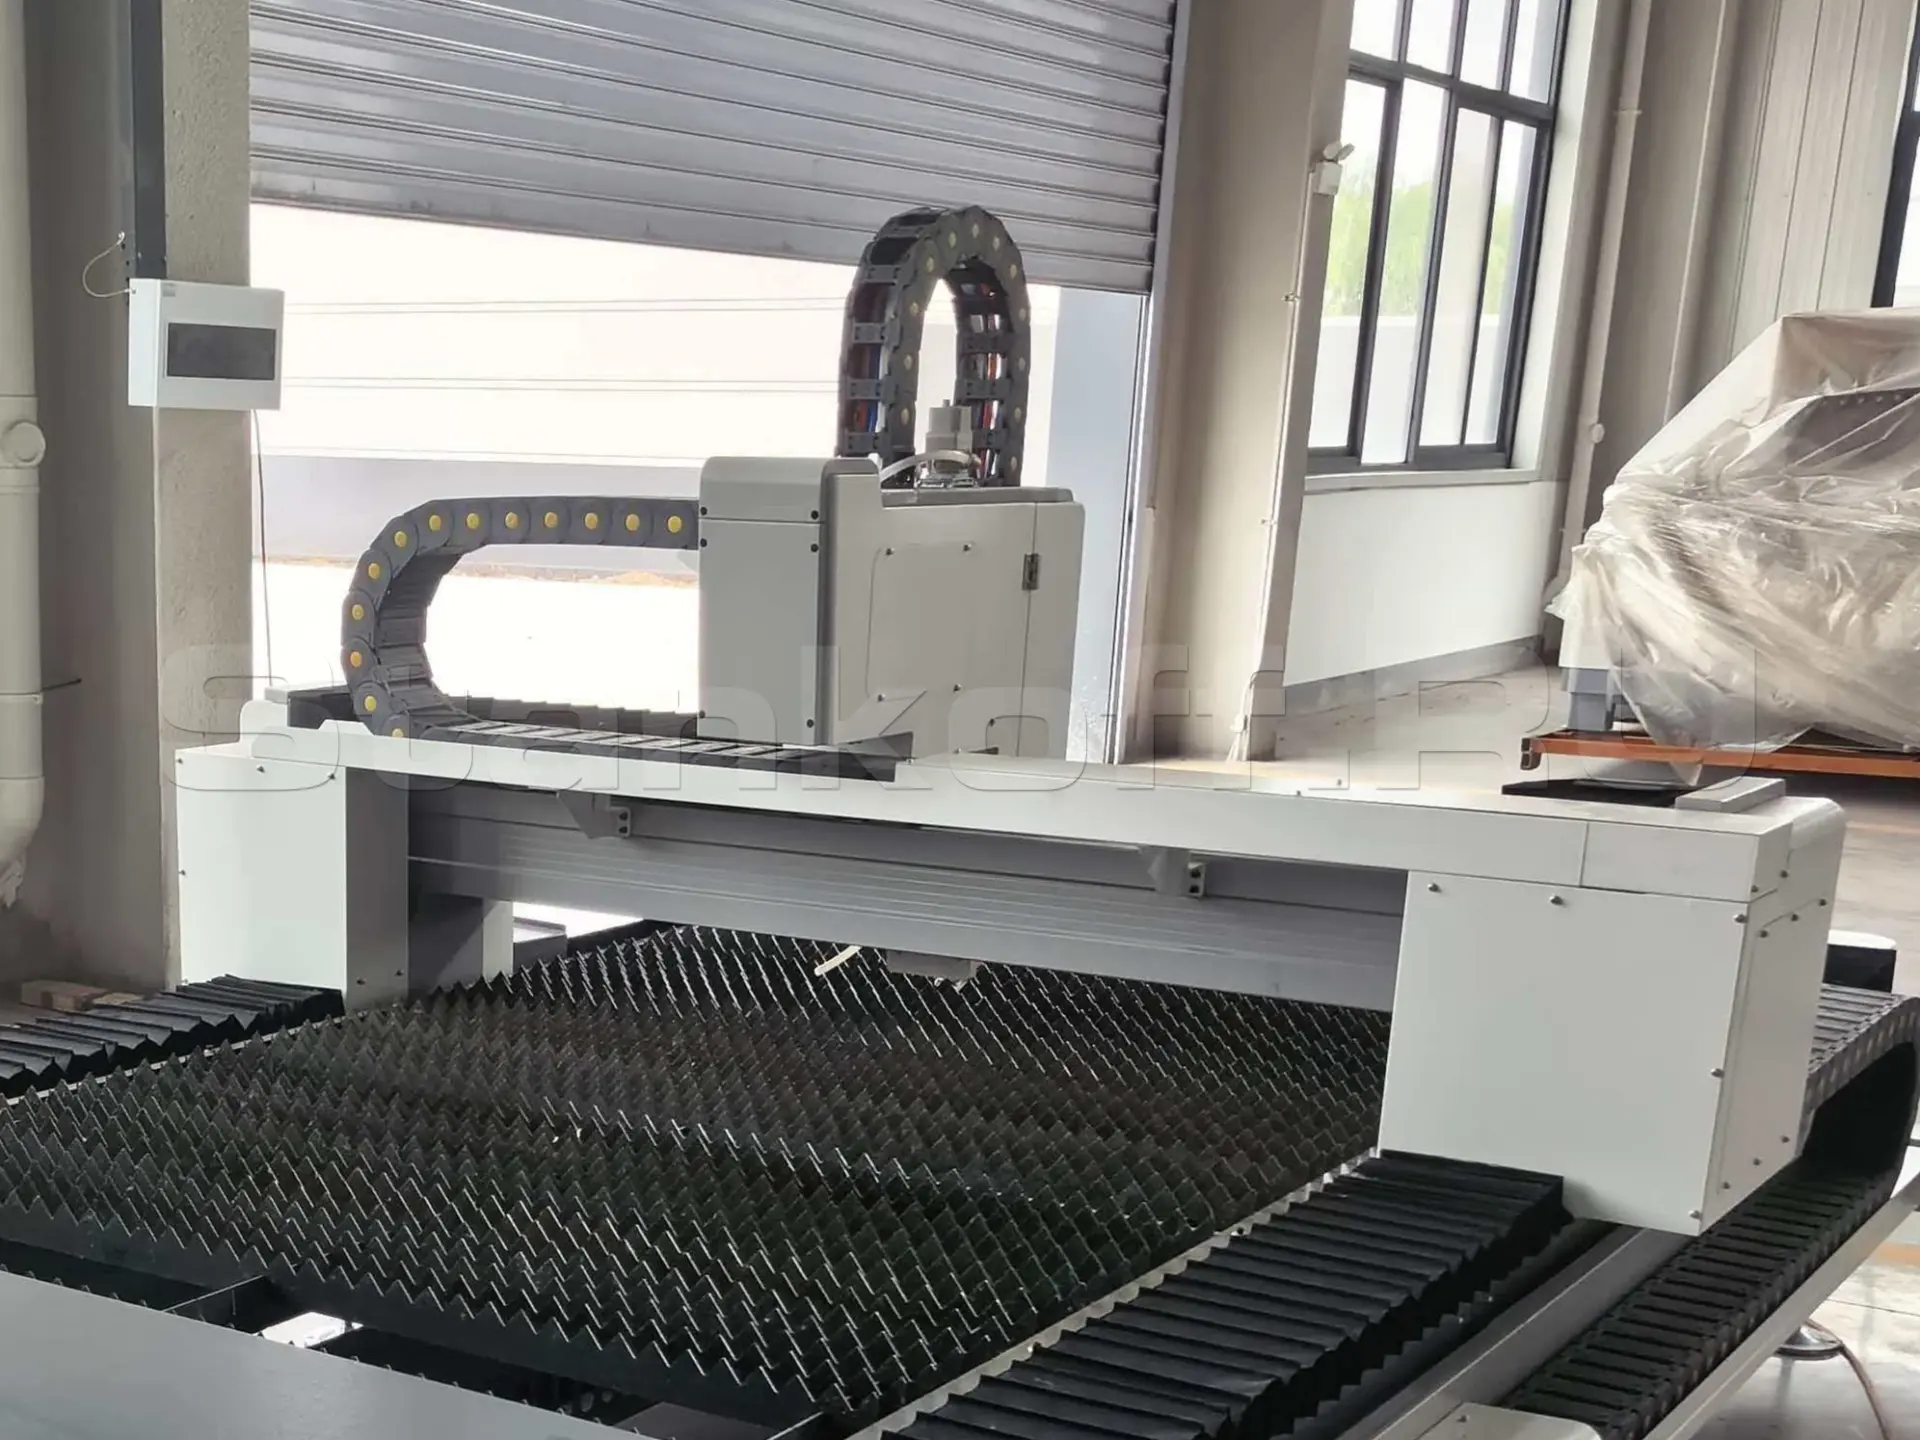
Алюминиевый портал

Портал изготовлен из авиационного алюминиевого сплава методом экструзионного прессования с усилием 4300 тонн. После искусственного старения материал достигает прочностных характеристик сплава 6061-Т6. Портал из высокопрочного алюминиевого сплава сочетает малую массу и высокую жёсткость конструкции. Такое исполнение обеспечивает отличные динамические характеристики и позволяет стабильно работать при высоких нагрузках и ускорениях.

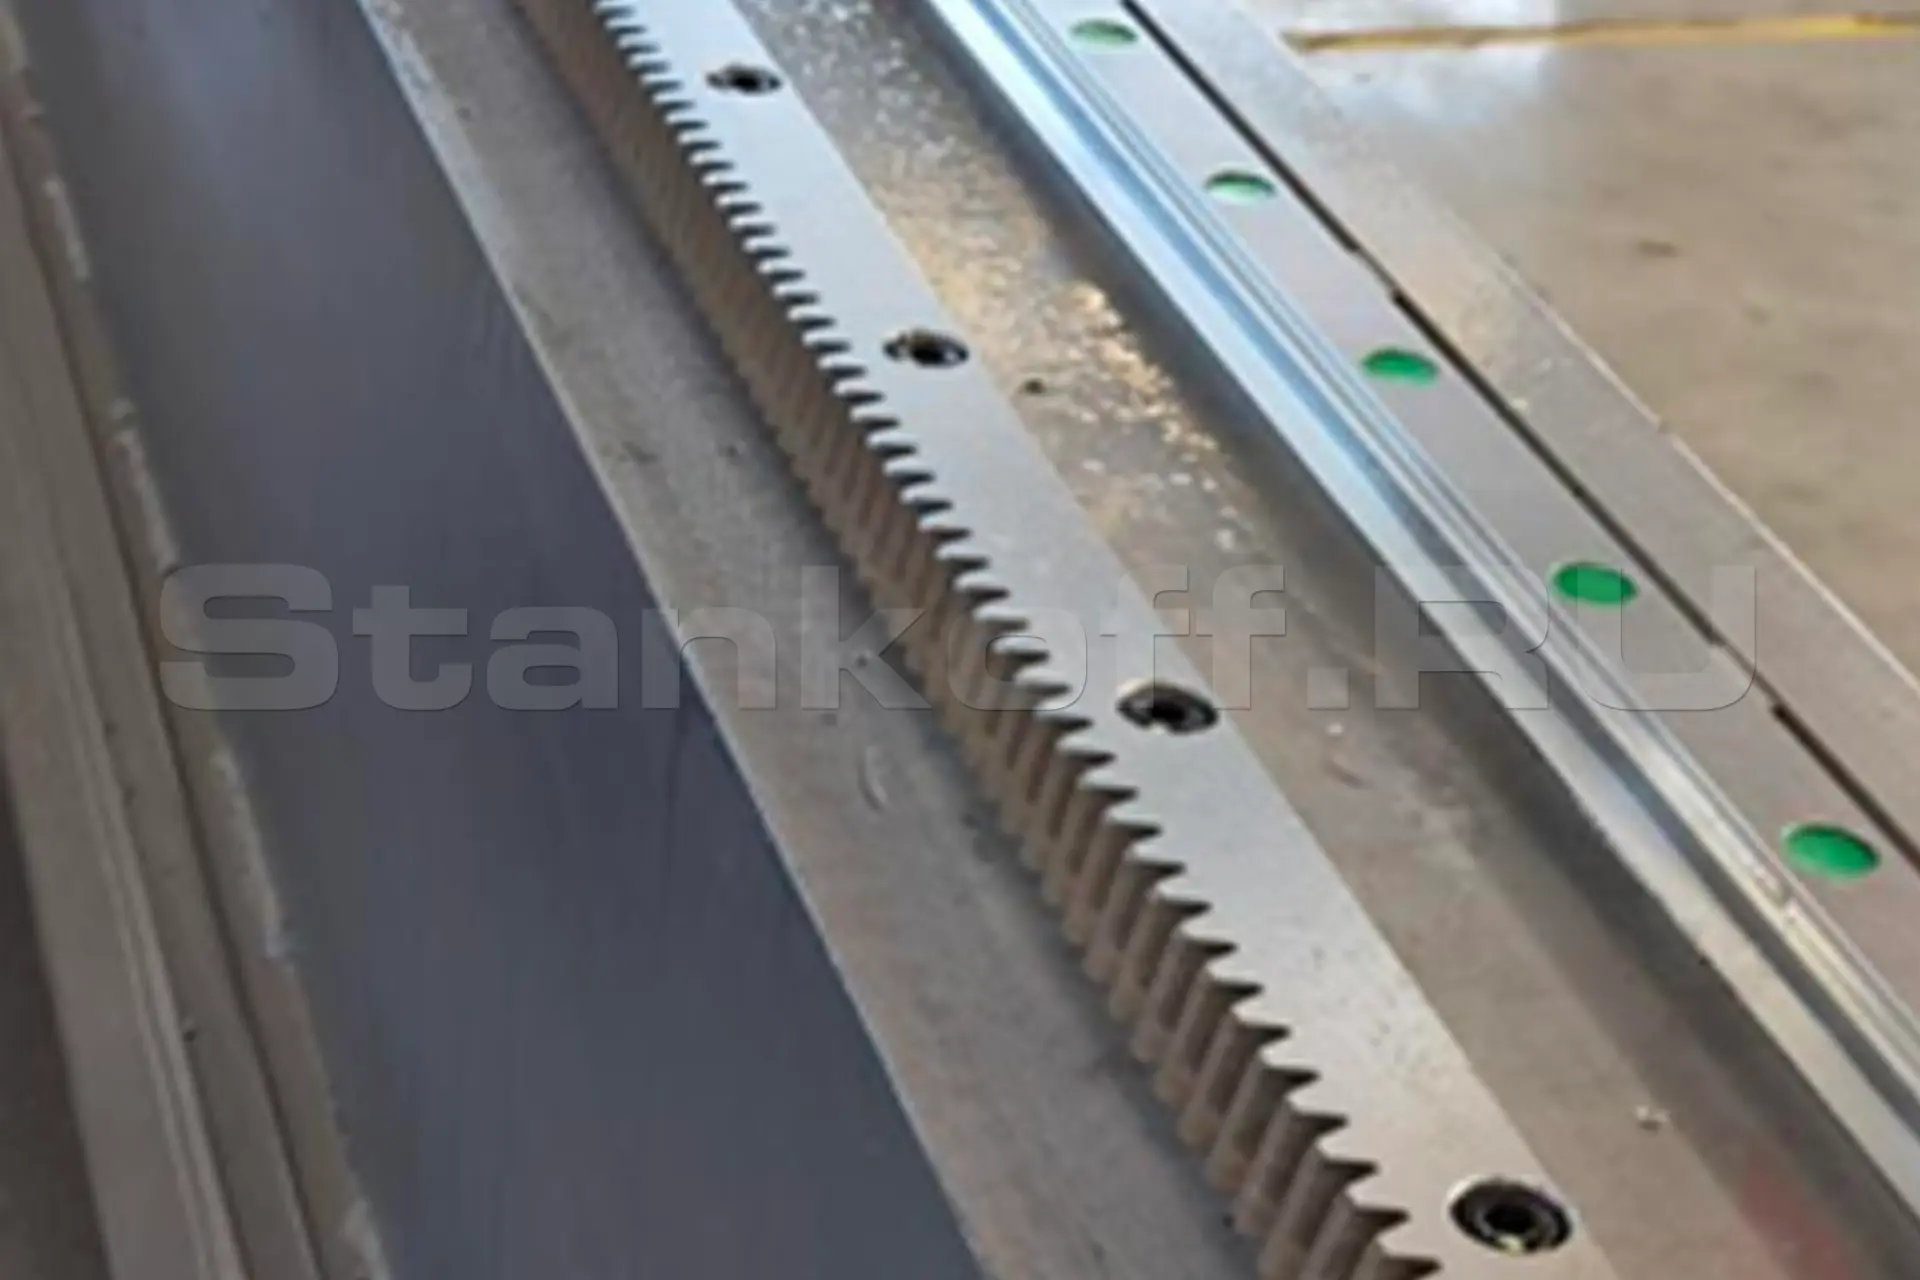
Зубчатая шестерня-рейка и направляющие

• Шестерня T-WIN, 5-й класс точности;
• Зубчатая рейка T-WIN, 6-й класс точности;
• Линейные направляющие PEK, Италия, класс точности P/H, при монтаже выверяются лазерным коллиматором, что обеспечивает точность позиционирования до 0,05 мм.

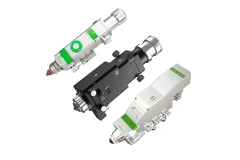
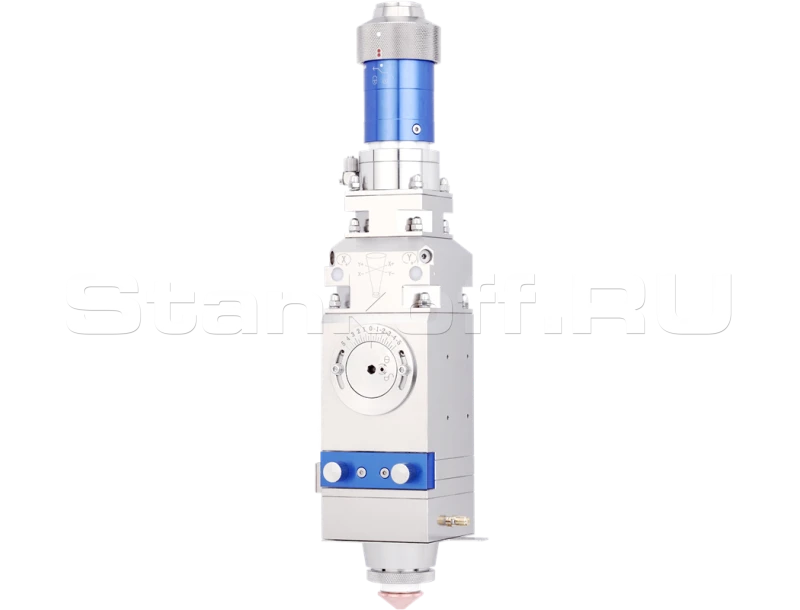
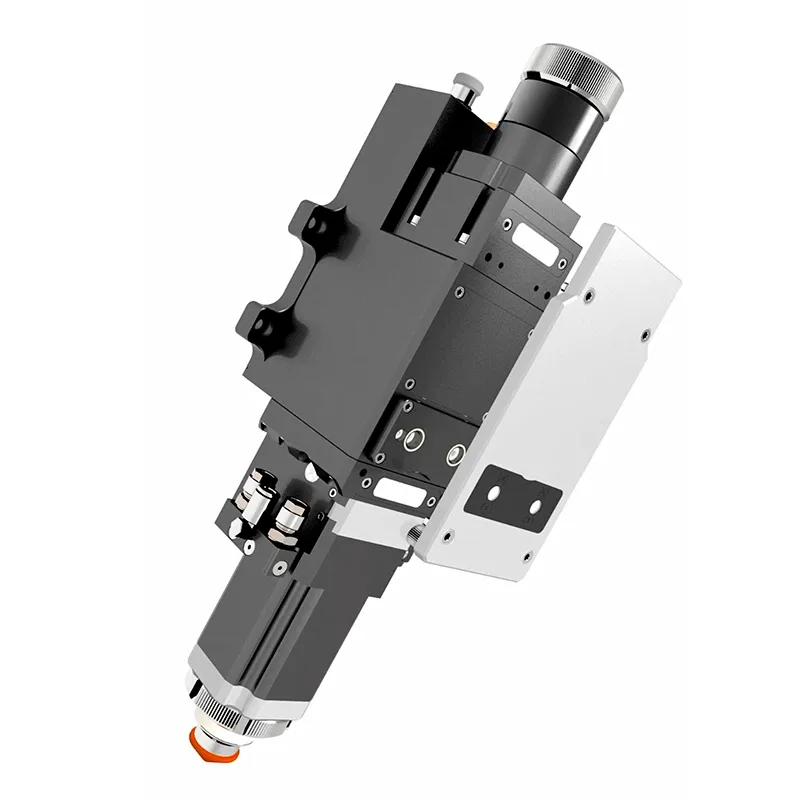
Лазерная голова с автофокусом BOCI BLT 310

Станок оснащён лазерной головой с автофокусом, которая автоматически настраивает положение фокуса под тип и толщину материала, повышая скорость и стабильность резки. Эффективная система охлаждения линз и сопла обеспечивает надёжную работу на высоких режимах, а четыре защитные линзы снижают загрязнение оптики и увеличивают срок службы головы. Герметичная конструкция и совместимость с интерфейсами QBH, QD и G5 повышают надёжность и универсальность оборудования.

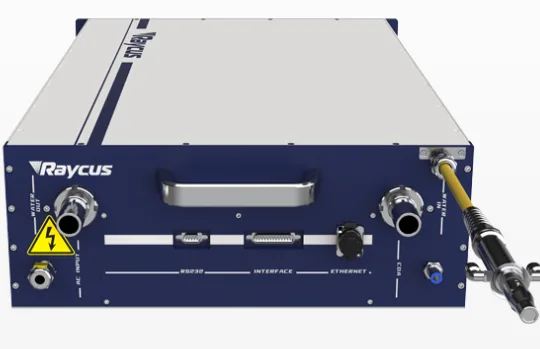
Лазерный источник Raycus

Совместная разработка HGTECH и Raycus обеспечивает высокую производительность и стабильную резку. Одномодульный волоконный лазерный источник третьего поколения с высокой эффективностью электрооптического преобразования и стабильными оптическими характеристиками. Устойчивый к суровым условиям окружающей среды. Синхронизированное управление лазерным источником. Прямое управление всеми функциями оптоволоконного лазера. Ресурс работы 100 000 моточасов.

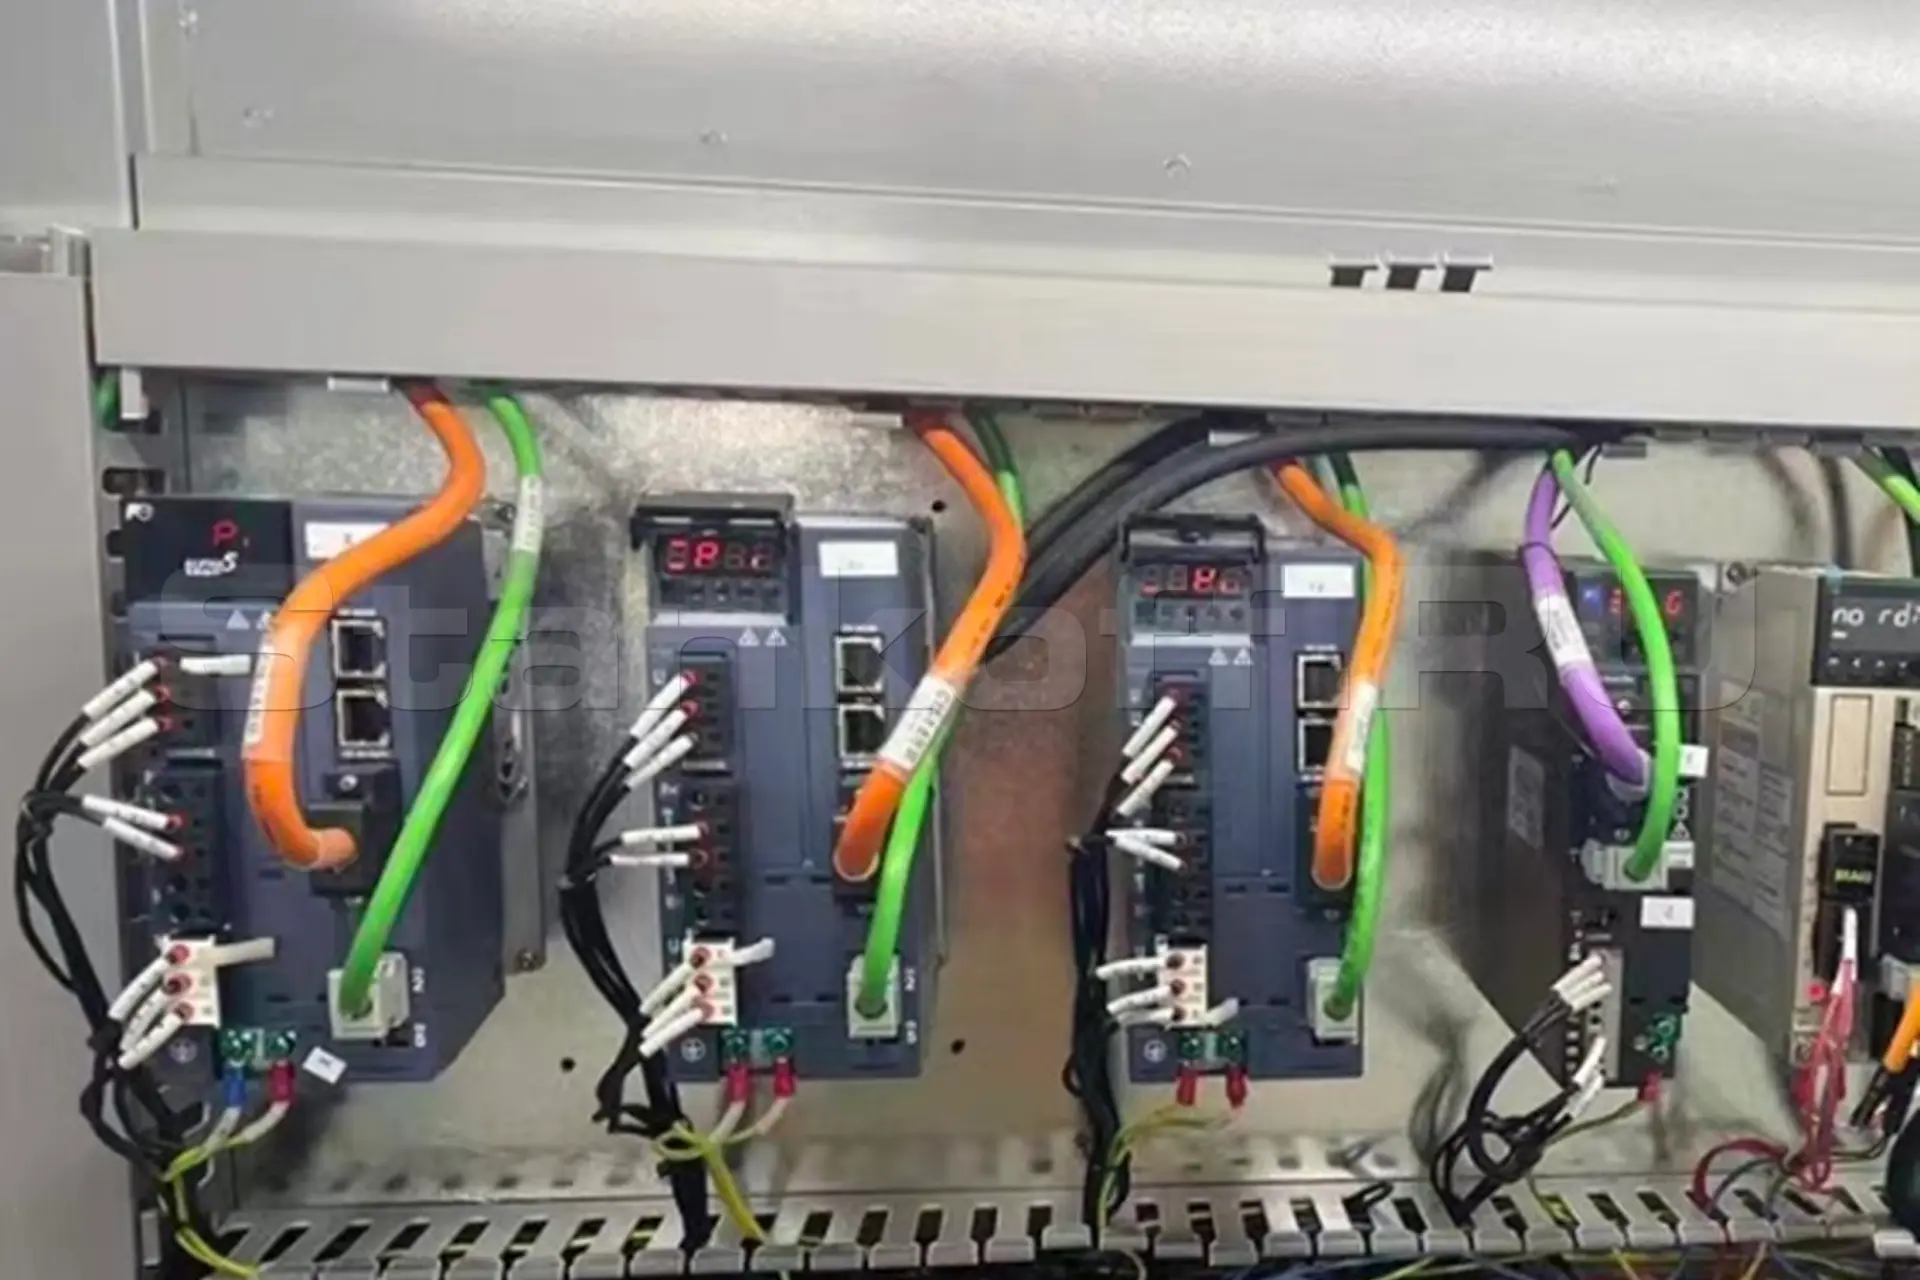
Серводрайверы INOVANCE

Серводрайверы INOVANCE обеспечивают точное управление серводвигателями, быстрый отклик и стабильное перемещение портала при высоких скоростях и динамических нагрузках.

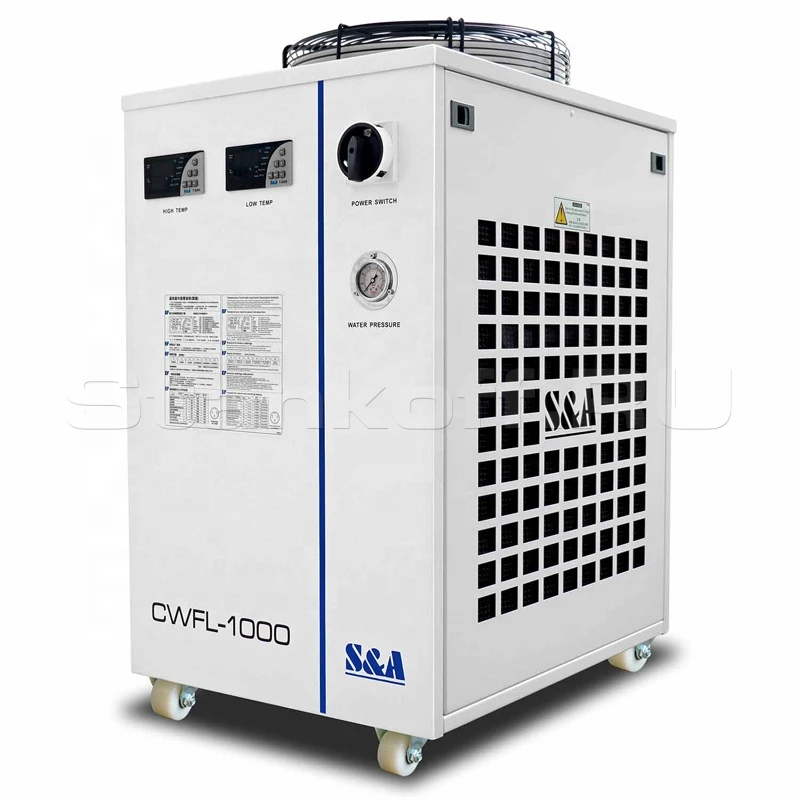
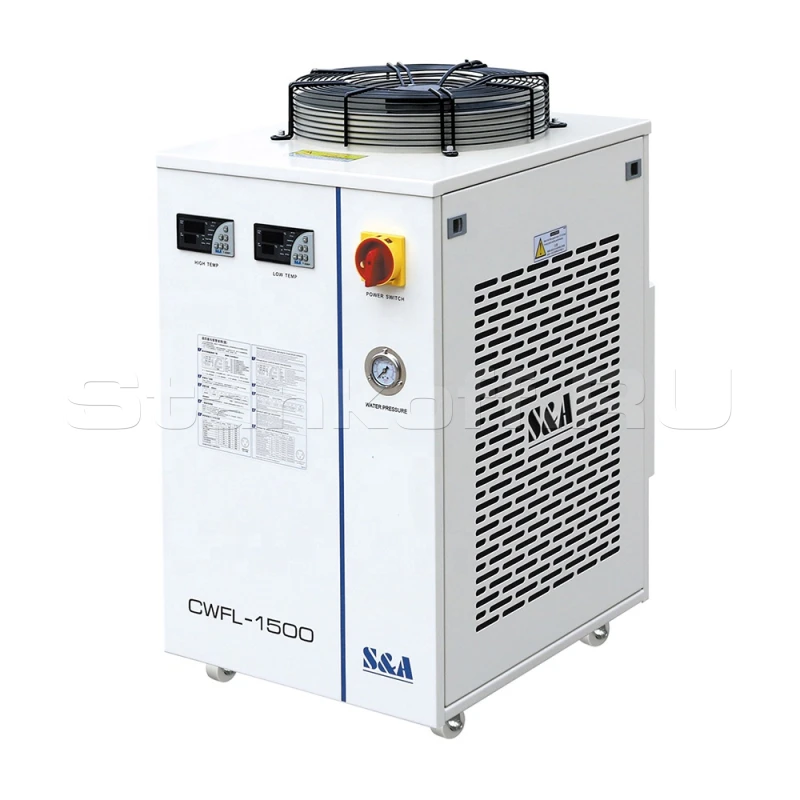
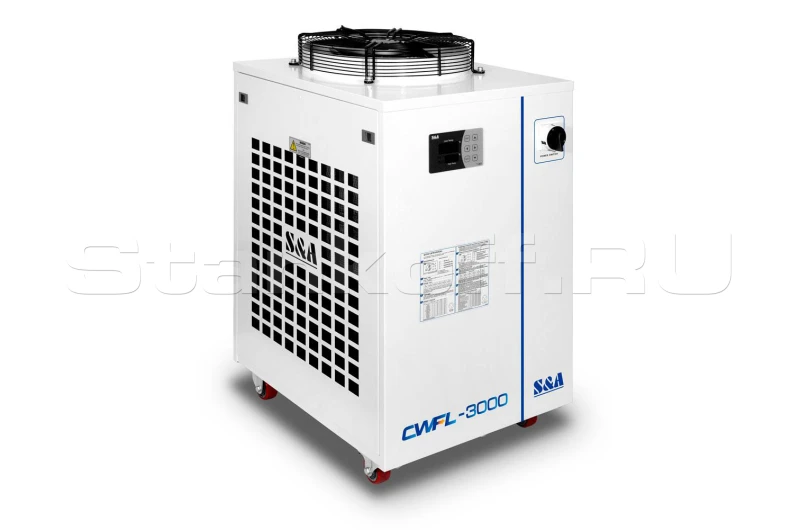
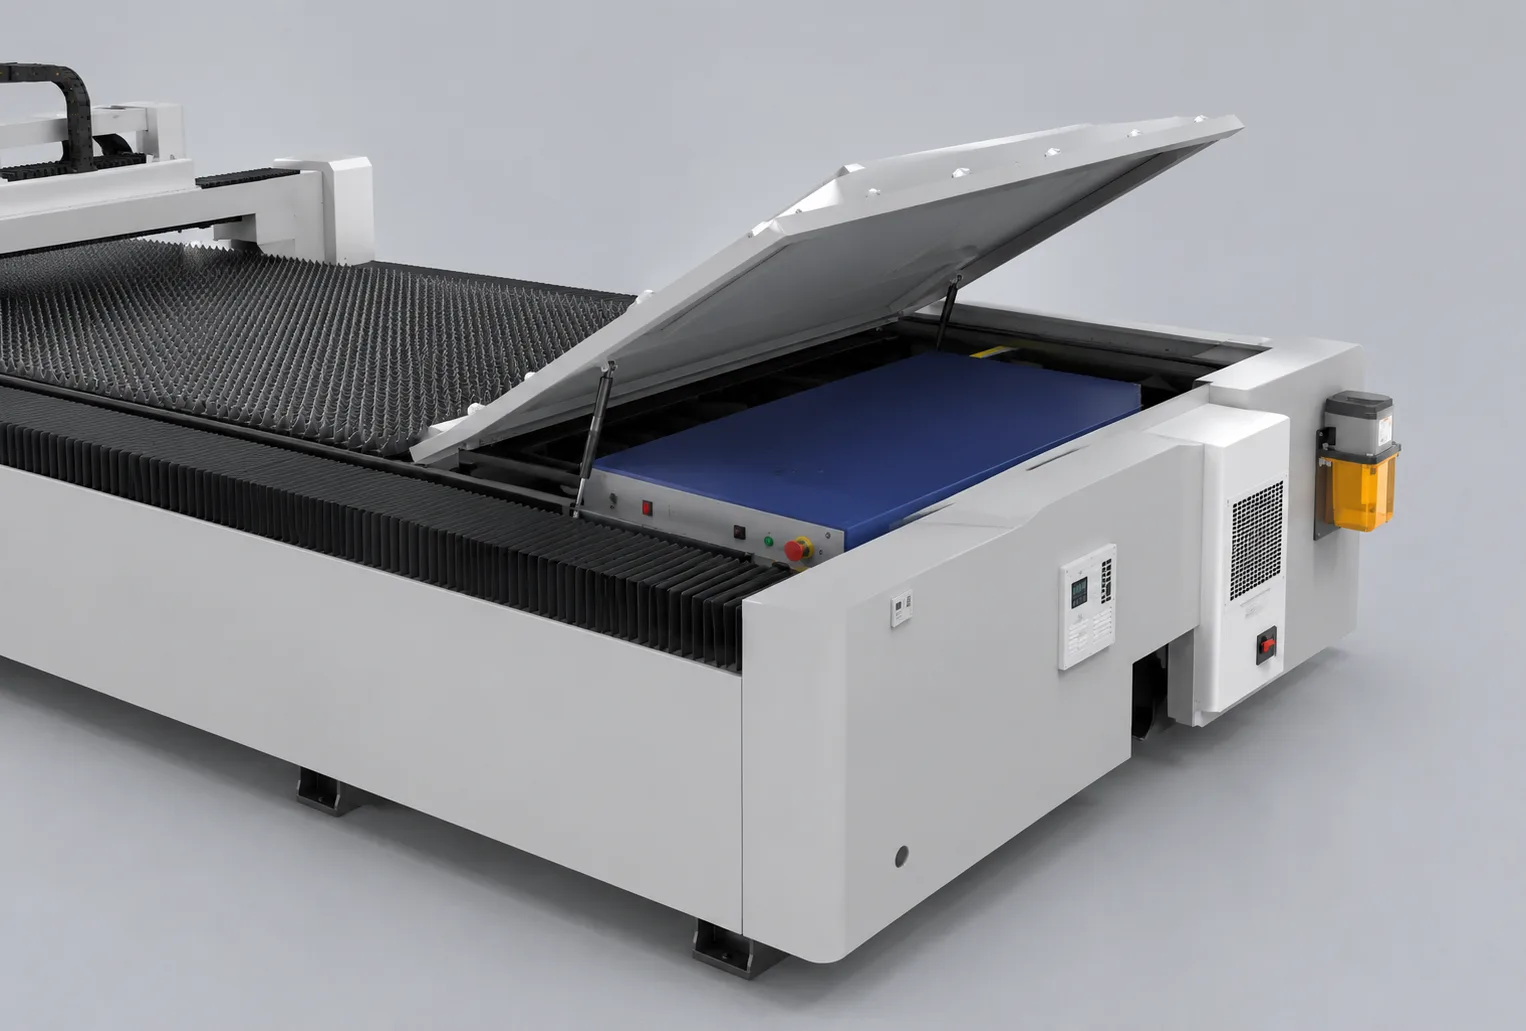
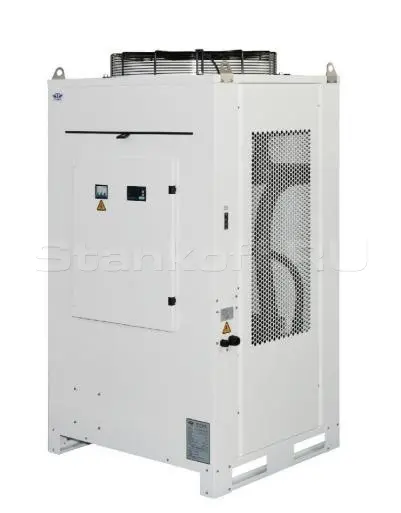
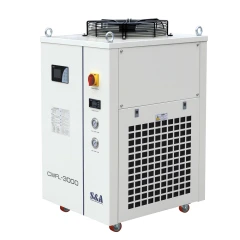
Водяной чиллер

Автоматический чиллер для охлаждения излучателей лазерных станков.
Этот чиллер имеет большую мощность, что позволяет непрерывно охлаждать лазерную систему. Регулировка температуры осуществляется в автоматическом режиме.

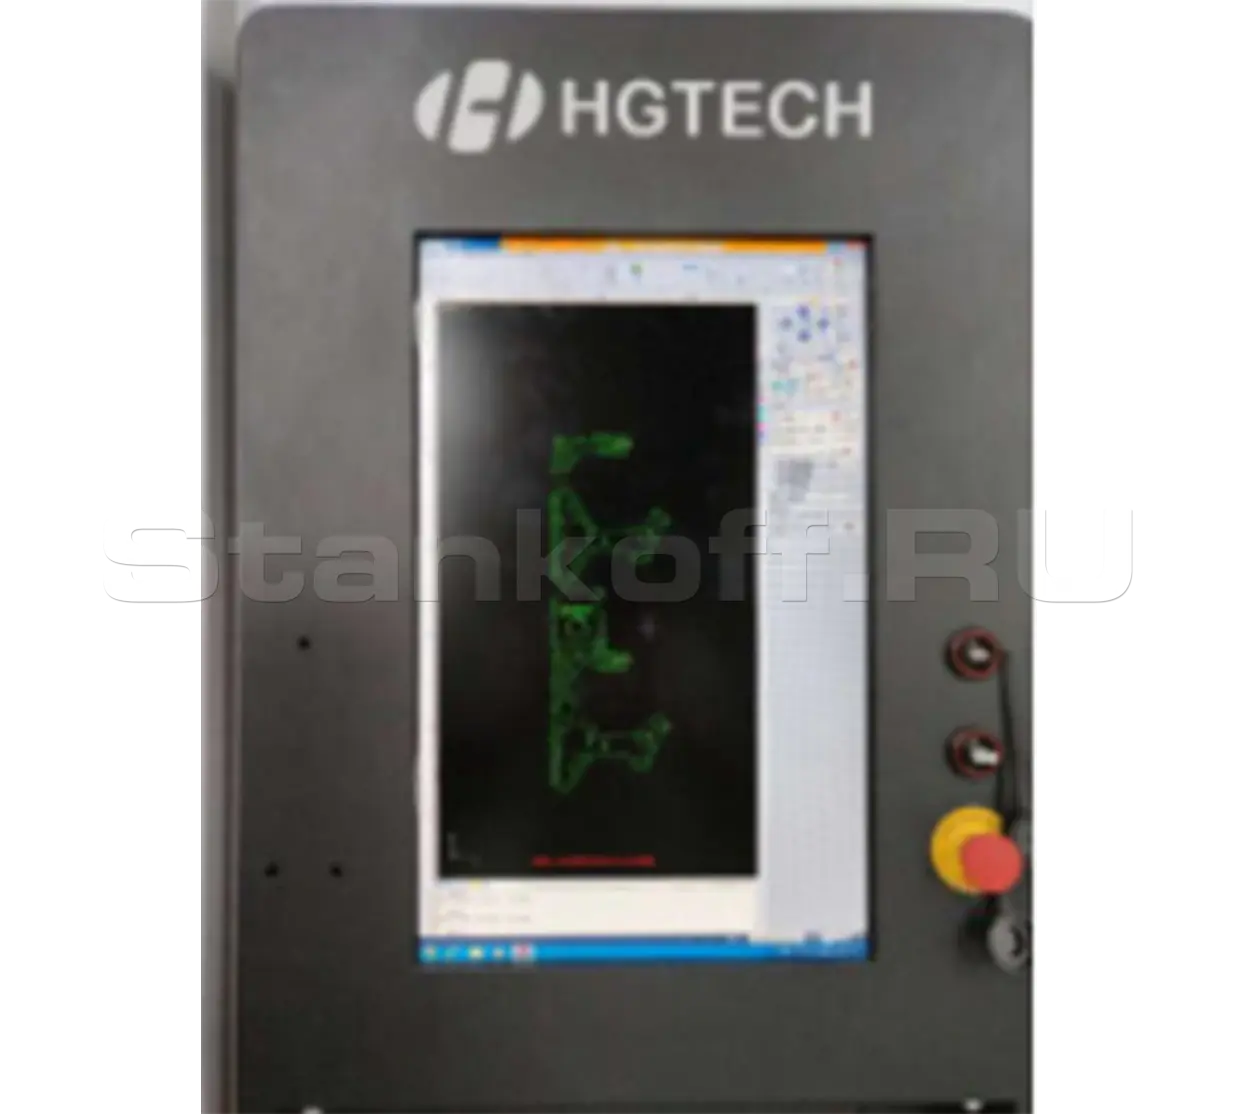
Система управления CYPCUT (FSCUT2000)

• Интуитивно понятное управление без ручного написания управляющих программ;
• Непрерывная резка на лету;
• Непрерывный прожиг на лету;
• Встроенная база технологических параметров лазерной резки HGTECH;
• Возврат к непрорезанному или дефектному участку для повторной резки;
• Контроль высоты режущей головы.

Интегрированный электрошкаф

Силовые и слаботочные цепи разделены. Защита от пыли и поддержание стабильной температуры снижают риск перегрева и износа электроники и лазерного источника.

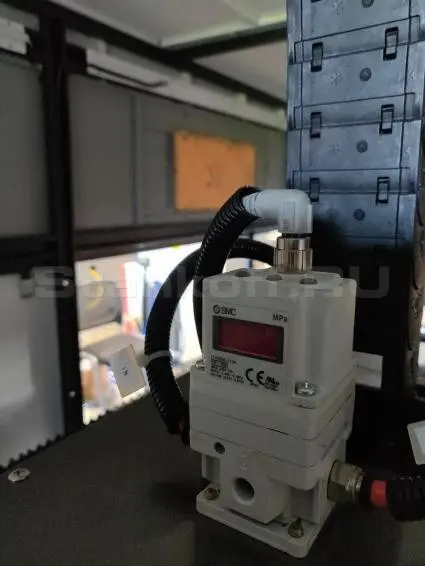
Пропорциональный клапан SMC

Станок оснащен высокоточным пропорциональным клапаном SMC для автоматического регулирования давления кислорода. Управление осуществляется программным обеспечением станка в соответствии с заданными параметрами технологического процесса, обеспечивая точную и стабильную подачу режущего газа.

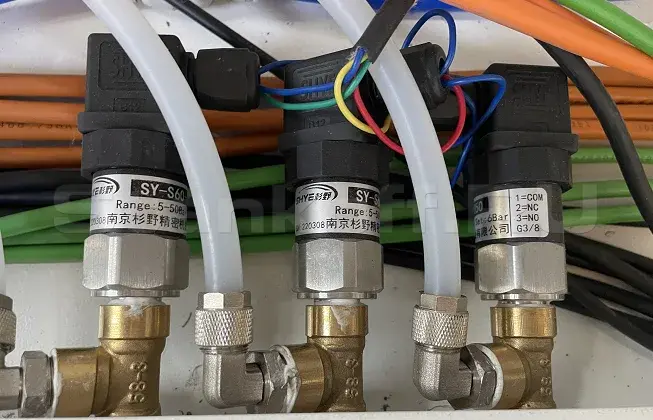
Датчики низкого давления на 3 магистрали

Датчики обеспечивают независимый контроль давления в магистралях сжатого воздуха, кислорода и азота. При прекращении подачи газа, снижении давления в баллоне или неисправности компрессора система формирует аварийный сигнал и автоматически приостанавливает обработку. Это предотвращает повреждение режущей головы, ухудшение качества реза и порчу заготовки.

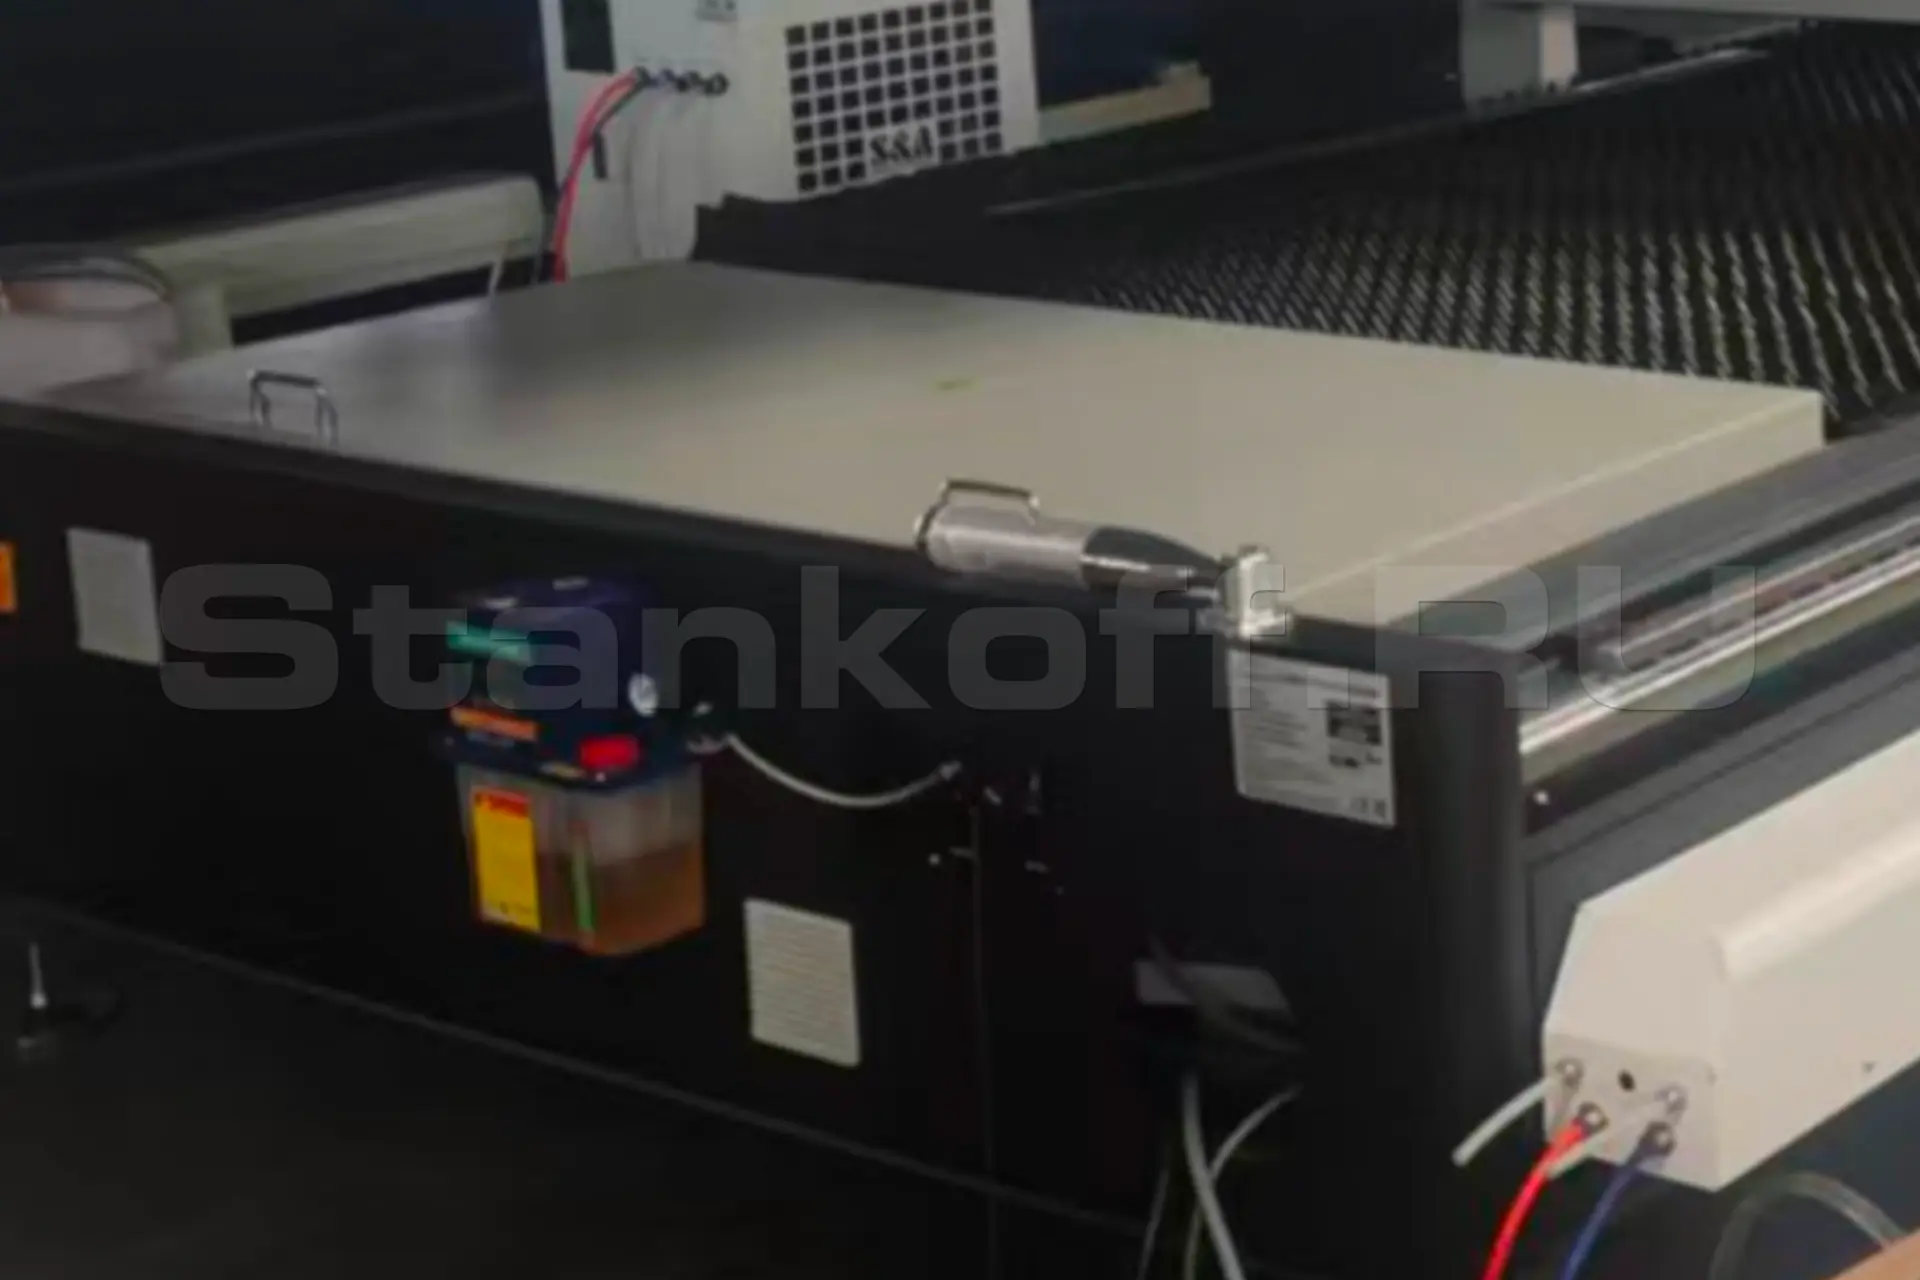
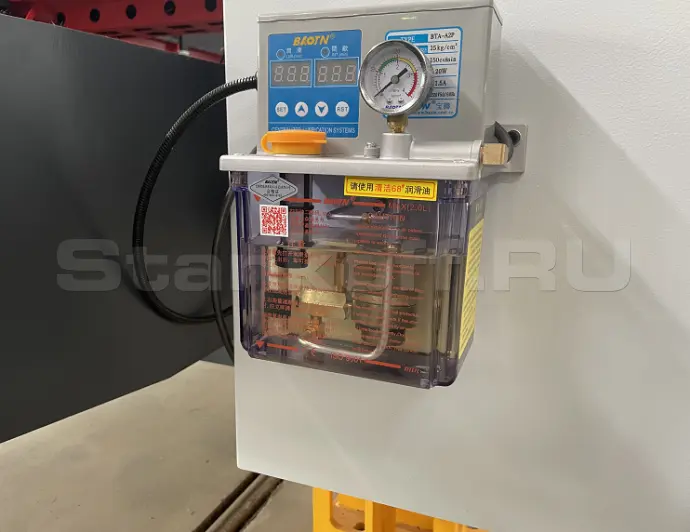
Система автоматической смазки

Подаёт масло к направляющим и подвижным узлам с заданным интервалом и давлением, снижая износ и поддерживая точность перемещений.

Дополнительные опции

Мы убрали из процесса всё, что напрягало.

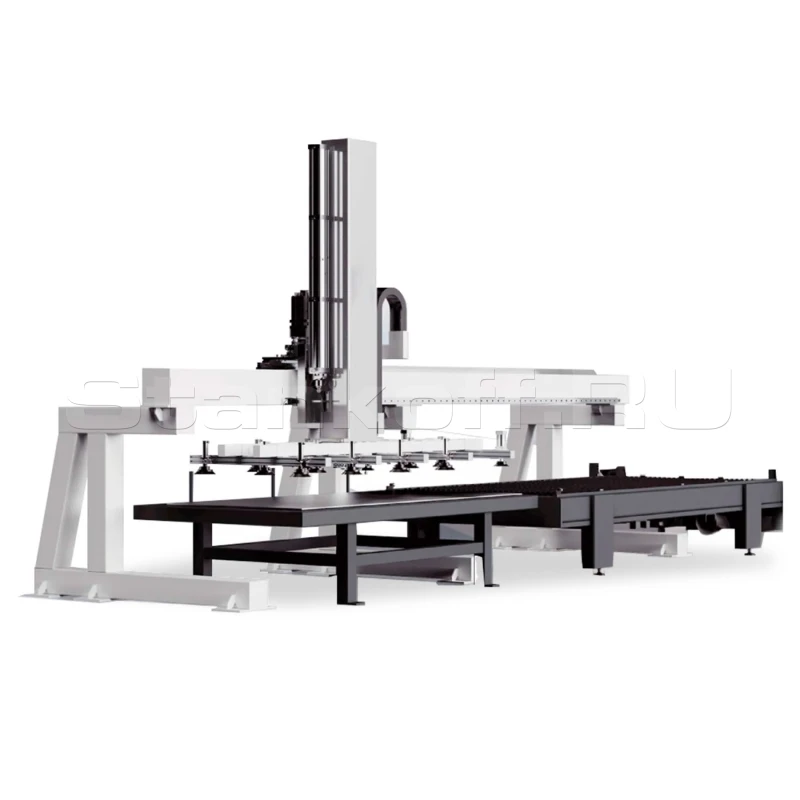
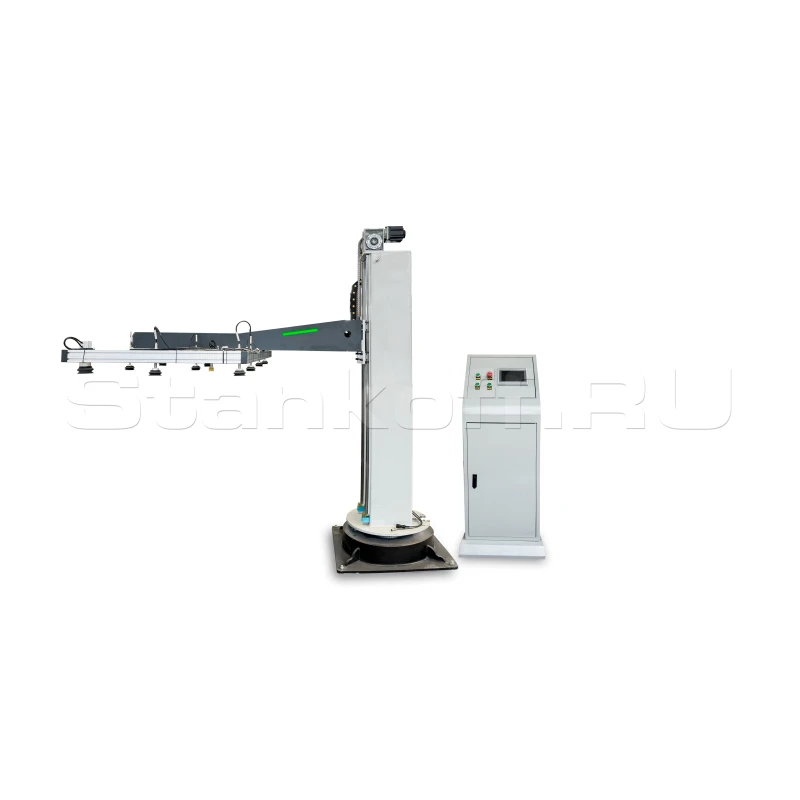
  • Робот-погрузчик – не нужно звать второго человека и рисковать спиной.
  • Криобак – не нужно возиться с баллонами и газом.
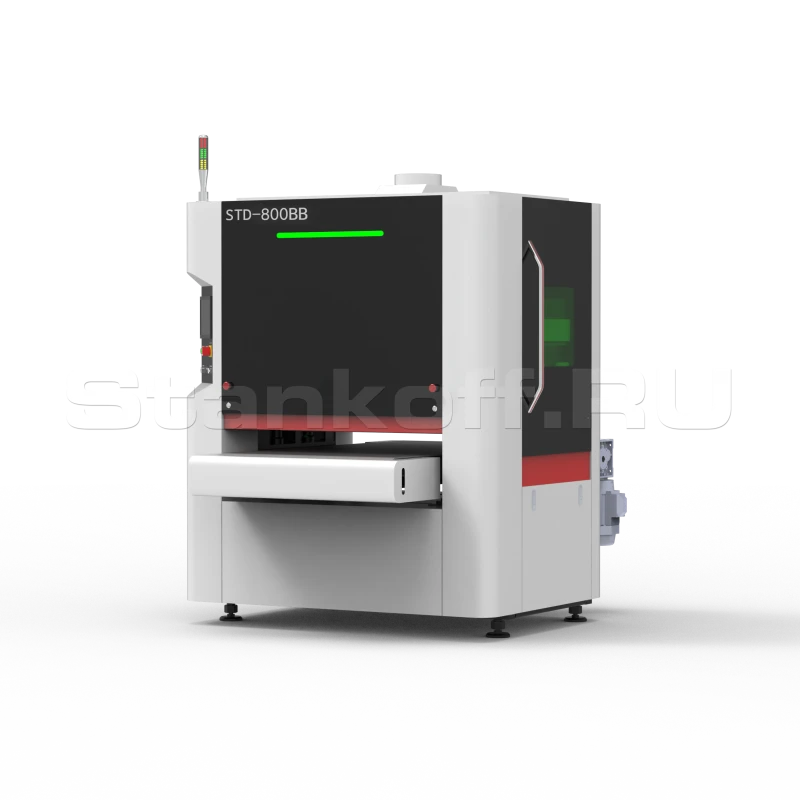
  • Станок снятия грата – не нужно чистить детали вручную. Всё для того, чтобы лазерный станок работал максимально эффективно, а ваши трудовые будни стали проще.

Один оператор управляет всем, а на выходе – готовые детали без грата и со стабильным качеством.


О заводе HGTECH

Оптоволоконный лазерный станок HGTECH SMART-3015A/3000 Raycus

Оптоволоконный лазерный станок HGTECH SMART-3015A/3000 Raycus

Характеристики

Лазерный источник
Мощность лазера, Вт3000
Источник излученияRaycus
Обрабатываемые материалы
Ширина листа (X), мм1500
Длина листа (Y), мм3000
Толщина резки нержавеющей стали, мм8
Толщина резки углеродистой стали, мм16
Максимальная нагрузка на стол, кг1000
Ход по оси X, мм1524
Ход по оси Y, мм3048
Ход по оси Z, мм120
Исполнение
Внешнее исполнениеОткрытое
Скоростные характеристики
Скорость холостого хода, м/мин60
Макс. скорость согласованного позиционирования, м/мин80
Ускорение, G0,8
Мощность сервопривода по оси X, Вт850
Мощность сервоприводов по оси Y × 2, Вт850
Мощность сервопривода по оси Z, Вт400
Точность позиционирования по осям X/Y, мм±0,05
Точность повторного позиционирования по осям X/Y, мм±0,025
Программно-аппаратные характеристики
Программное обеспечениеCypCut (FSCUT 2000)
Диагональ монитора, дюйм21,5
Электропитание
Напряжение, В380
Частота напряжения, Гц50
Мощность вытяжного вентилятора, кВт2,2
Рабочие условия
Рабочая температура, °С5-40
Рабочая влажность, %<70
Габаритные параметры
Габариты, мм4500 × 3000 × 2100
Вес нетто, кг1900

Комплектация

  • Режущая голова с автофокусом BOCI BLT310 (Китай)
  • Зубчатая передача «шестерня-рейка» T-WIN (Тайвань)
  • Линейные направляющие PEK (Италия)
  • Сервопривод и драйвер INOVANCE (Китай)
  • Редуктор Motoreducer (Франция)
  • Источник излучения Raycus (Китай)
  • Система ЧПУ и софт CypСut - FSCUT 2000 (Китай)
  • Вытяжной вентилятор 2,2 кВт HGTECH (Китай)
  • Водяное охлаждение - чиллер S&A (Китай)
  • Пропорциональный клапан SMC (Япония)
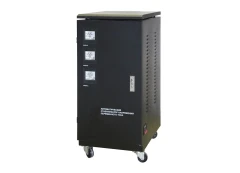
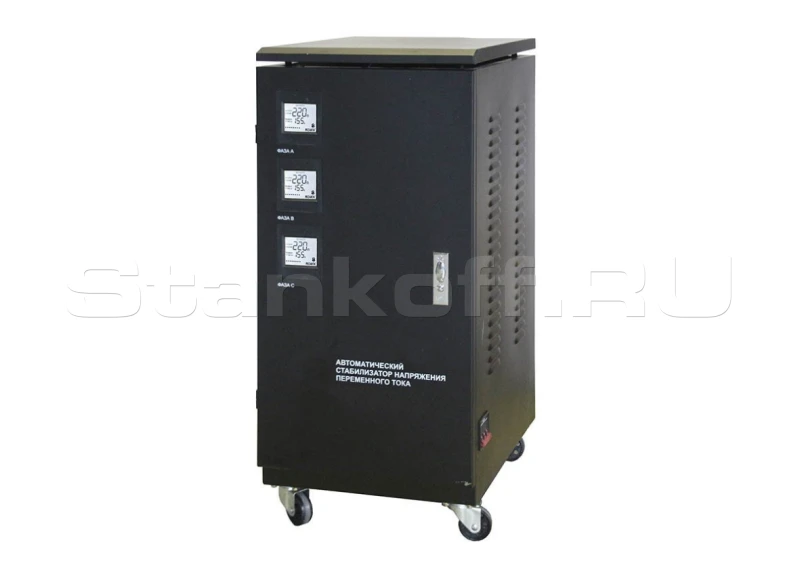
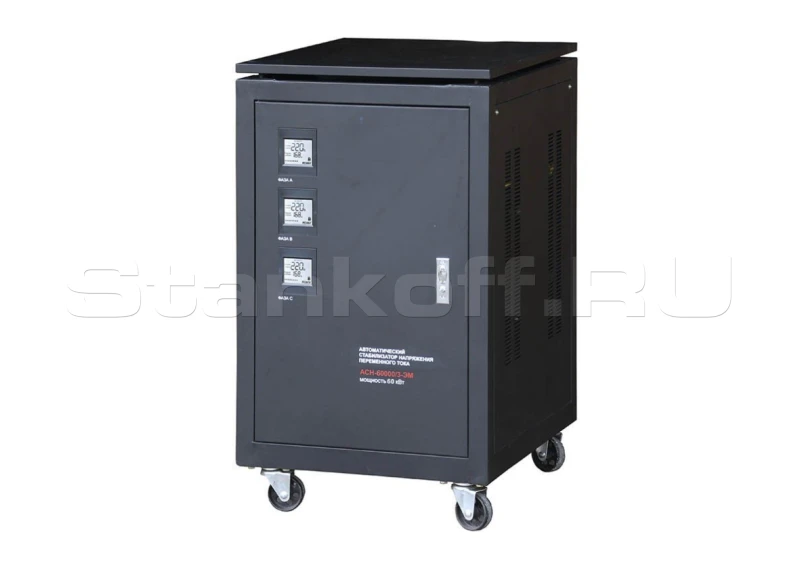
  • Стабилизатор напряжения
  • Автоматическая система смазки
Пока нет отзывов об этом товаре. Будьте первым.

Оставить свой отзыв

Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!

В отзывах запрещены нецензурная лексика, реклама, контакты и оффтоп — такие отзывы удаляются.

Выбор между излучателем Raycus и IPG

Багров Дмитрий Новичок
Руководитель настаивает, что лучше брать излучатель IPG, а не Raycus. Насколько это оправдано, с учетом того что алюминий у нас используется редко, в основном сталь и нержавейка до 10 мм
0 0
Альберт Эксперт Stankoff.RU Ведущий специалист по оптоволоконным лазерным станкам

IPG (ныне VPG) это действительно хороший и надёжный источник. И я бы настаивал на нём, если бы у вас регулярно была медь/латунь или алюминий как основной металл. Вы как компания нацелены на получение прибыли и разумной минимизации расходов. Отсюда и будем исходить. Raycus 3квт нормально справляется с алюминием до 3-4х мм. Стоимость источника IPG 3квт равно стоимости 2х станков 1,5*3м/3квт Raycus. В вашем случае дешевле взять 1 станок на райкусе и для избавления от страха простоев из-за поломки купить на запас 1-2 источника Raycus 3квт. Это всё равно будет дешевле и вам этого комплекта хватит на долгие годы. p.s. Чернина и нержавейка - вообще безопасны для Raycus при соблюдении обычных параметров реза.

Ответ был полезен? |

Требования к помещению и электричеству под станок

Юдин Кирилл Новичок
Поместится ли лазерный станок в помещение 5 на 15 метров и сколько электричества ему нужно для работы?
0 0
Альберт Эксперт Stankoff.RU Ведущий специалист по оптоволоконным лазерным станкам

Поместится, у меня есть клиенты и с меньшими размерами помещения, там прямо все впритык стоит. Трехкиловатный станок с учетом всей периферии, вытяжного вентилятора, чиллера и прочего, потребляет пиковую мощность где-то 25 киловатт, от этого надо отталкиваться с запасом в 10-20%.

Ответ был полезен? |

Антифриз в чиллере лазерного станка

Мартынов Олег Новичок
Можно ли заливать в чиллер лазерного станка антифриз вместо воды, чтобы зимой не переживать за замерзание, если оставлю станок работать ночью без отключения?
0 0
Альберт Эксперт Stankoff.RU Ведущий специалист по оптоволоконным лазерным станкам

Заливать антифриз в чиллер лазерного трубореза я не рекомендую. Cистема охлаждения на этих станках рассчитана на дистилированную воду, а не на автомобильный антифриз, и как он себя поведет во внутреннем контуре, в трубках и соединениях, никто не проверял. Есть риск, что со временем эти узлы выйдут из строя раньше срока, а ремонт контура охлаждения или залитого лазерного источника обойдется дороже, чем решить вопрос с температурой в помещении. Чиллер сам поддерживает нужную температуру теплоносителя, нагревая и охлаждая его, но только в пределах рабочего диапазона, если в цеху стабильно тепло. Если у вас температура зимой ночью может проваливаться очень низко, правильнее не менять теплоноситель, а обеспечить станку локально стабильную температуру, например отдельным утепленным боксом или обогревом именно в зоне станка, как делают на других производствах в похожей ситуации.

Ответ был полезен? |

Хранение станка с водяной системой зимой без отопления

Овчинников Виктор Новичок
В цеху нет отопления. Можно ли на зиму слить воду из системы очистки и оставить станок без обогрева, он так не сломается?
0 0
Маргарита Эксперт Stankoff.RU Ведущий специалист по оптоволоконным лазерным станкам

Одного слива воды через краник чиллера мало, остатки могут замёрзнуть и повредить систему. Нужно от чиллера отключить магистраль источника (холодная) и её продуть, а потом тоже самое сделать с магистралью для режущей головы. Так остатки воды протолкнуться сжатым воздухом и выйдут в чиллер через горячую магистраль (та, где вода идёт от источника/головы к чиллеру). Продувать аккуратно, по чуть-чуть, не более 4х баров.

Ответ был полезен? |

Выбор мощности лазера 1.5 или 3 кВт

Ярцев Олег Новичок
Смотрел станки и на 1.5 кВт, и на 3 кВт, цены между ними почти не отличаются, есть ли смысл вообще брать 1.5 кВт или надо сразу брать 3
0 0
Альберт Эксперт Stankoff.RU Ведущий специалист по оптоволоконным лазерным станкам

Сейчас большинство поставщиков привозят станки от 3 кВт, это уже стандарт. С 1.5 кВт могут быть проблемы даже по запчастям на лазерный источник. У дистрибьютора, который занимается гарантией и ремонтом, по 1.5 кВт практически ничего нет на складе. С точки зрения производительности 3 кВт также дает запас по толщине и скорости на будущее, если номенклатура у вас расширится. Серьезных минусов у 3 кВт при близкой цене я не вижу, кроме чуть большего энергопотребления.

Ответ был полезен? |

Чистка направляющих от абразивной пыли

Гуляев Юрий Новичок
Как часто нужно чистить и смазывать направляющие лазерного станка, если рядом на производстве идет абразивная резка и пыль от нее оседает на оборудовании, как это было у меня на гибочнике и плазме, где подшипники разбирали раз в месяц?
0 0
Альберт Эксперт Stankoff.RU Ведущий специалист по оптоволоконным лазерным станкам

Чистка и смазка раз в месяц по тому же графику, что у вашего остального оборудования, снимает основную часть риска. В идеале лазер стоит размещать отдельно от абразивных постов, но если это невозможно, то регулярное ТО по регламенту снизит риск поломки. Плюс очень советую следить за сохранностью гофрокоробов (гармошка), которые закрывают направляющие и косозубую рейку. От искр они со временем покрываются дырочками, а в целом виде очень хорошо защищают от пыли.

Ответ был полезен? |

Подготовка к разгрузке и сборке станка на производстве

Борис Мартынов Новичок
В каком виде станок придёт к нам на производство? Сейчас находимся на завершающей стадии планирования открытия производства и есть задача установить, запустить, протестировать станок и в последствии донабрать штат людей. Так вот, нужно ли обеспечить шеф-монтаж 3-5 человеками для ПРР и сборки или одного будущего старшего сотрудника достаточно?
0 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

Станок приедет частично собранным. После доставки вы его располагаете на месте постоянного проживания, а дальше наши инженеры его распакуют, соберут, запустят, протестируют и научат вас работать. На первом этапе может понадобится электрик (если электричество не подведено к станку) и, возможно, рохли или кран-балка с человеком (зависит от вашего цеха). На втором этапе желательно присутствие сотрудника, который будет на нём резать и его начальника. Если это невозможно, то можно разделить установку и обучение. Последнее проведём при найме персонала.

Ответ был полезен? |
Какую площадь помещения нужно под станок?

Леонид Новичок
Габариты 4,5×3 м это только сам станок. Сколько места нужно оставить вокруг для загрузки листов, обслуживания, системы охлаждения и вытяжки? И какие коммуникации обязательны, сколько розеток, какое давление воздуха?
Ответов пока нет
0 0

Влияние сервоприводов мощностью 850W и 1000W на скорость работы лазера

Василий Новичок
На сколько важно смотреть на мощность сервоприводов при выборе первого станка под загрузку максимум в одну смену. Вот у вас тут 850W, многие конкуренты предлагают 1000W и более. Это значит, что у них скорость работы на 17% выше?
0 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

Скорость выполнения задания на станке зависит от скорости реза (мощность луча, а не серваков) и скорости холостых перемещений. Последнее зависит от бренда серваков (ровность их работы), мощности серваков, веса и конструкции портала, качества направляющих, подшипников и ровности расположения всех этих компонентов. В итоге, нельзя сказать, что на станке с приводами 850W задача делается медленнее, чем на станке с приводами 1000W. При прочих равных, в идеальных условиях да, но в реальном мире такого не бывает. Важно заметить, что надёжность и отказоустойчивость станка иногда может дать больше производительности в год, чем станок, который собран плохо, но в качестве маркетингового хода, оснащён приводами дешёвого сегментами, но с высокой мощностью. На бумаге красиво, а в жизни - один станок весь год проработал стабильно, а второй вставал на ремонт два раза в сумме на месяц.

Ответ был полезен? |
Обслуживание лазерного станка в холодное время года

Сергей Новичок
Здравствуйте настала осень, а скоро и зима, нужно ли как-то по особому ухаживать за лазером?
0 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

Да, зимой есть несколько критичных моментов: 1. Конденсат — главный враг. При перепаде температур на защитном стекле и линзах оседает влага, а это прогар оптики. Утром не запускайте резку сразу — дайте станку прогреться 20–30 минут на холостом ходу. 2. Чиллер. Проверьте, что охлаждающая жидкость не замёрзнет. Если чиллер в неотапливаемом помещении — залейте антифриз или перенесите в тепло. Оптимальная температура жидкости +20…+25 °C. 3. Температура в цеху. Держите не ниже +15 °C. Резкие перепады вредят и источнику, и волокну. 4. Пыль и фильтры. Зимой из-за отопления воздух суше, пыли больше. Чаще продувайте направляющие и чистите фильтры вытяжки.

Ответ был полезен? |
Можно ли использовать источник из этого станка для лазерной сварки?

Богдан Новичок
Можно ли использовать источник из этого станка для лазерной сварки? Например, мы заморочимся и отключим голову с волоконным кабелем от станка и закрепим всё это в манипуляторе. Это рабочая тема или там физика луча иная?
0 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

Волоконные кабели у лазерной резки и сварки немного отличаются, но не это будет проблемой. Вопрос настроек и управления самим лучом + вытаскивание волокна из головы — это каждый раз риск очень дорогой поломки. Пара таких случаев, и вы уже окупите стоимость отдельной лазерной сварки. Если кратко, то физически можно, на практике очень трудно, а риск огромный. Лазерная сварка нынче вполне себе доступна, если для неё есть постоянная работа.

Ответ был полезен? |
Почему на одном станке рез чистый, а на другом с гратом

Тимур Е. Новичок
Доброго дня. Купили станок, пока учимся, но уже есть проблема, которую не знаем как решить. Есть компрессор 16бар с баком на 500л. К нему подключено 2 станка, работают строго по очереди. Один старенький, слабенький (для 0,8-1,5мм чернины), на нём воздушный рез хороший, а вот на втором станке всегда с гратом, хотя мощность лазера 3квт и режем воздухом 2-3мм. Компрессор один, линия одна, на капельки воды и масла проверяли, оптика вся чистая. Компрессор тоже исправный.
1 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

Сталкивались с такими жалобами и каждый раз выяснялось, что компрессор находится рядом с одним лазером и потом длинная линия тянется ко второму лазеру. Это потери. Решается установкой дополнительного рессивера перед вторым лазером или бустера (поднятие давления) и рессивера. Начните с проверки и исключения возможных проблем. Рез на кислороде, рез на мощности первого станка того же металла с теми же параметрами. Если всё исключаете, а проблема остаётся, то скорее всего дело в длине линии от компрессора к станку.

Ответ был полезен? |
Есть ли зональное дымоудаление?

Михаил Быков Новичок
На станке есть зональное дымоудаление? Если нет, то нужно ли оно или нет. Каждый поставщик разное утверждает
1 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

Нет, на этой модели оно не предусмотрено. Рекомендуем присмотреться к станку Smart 3015E/3000 Raycus – там есть и зоналка, и более мощный вытяжной вентилятор, да и сервоприводы сильнее. Касательно необходимости зонального дымоудаления. Представим ситуацию: небольшой цех, ворота чаще закрыты, движения воздуха почти нет, открытый без кабины лазерный станок, и режете вы оцинковку или, например, 4-ку 09Г2С на кислороде. Дыма будет много, и он никуда не будет уходить. Для таких условий идеален станок с защитной кабиной. Если он не подходит по размеру или цене, то второй способ удалять больше дыма – зональное дымоудаление. Если и его нет, хотя бы вытяжной вентилятор помощнее. Или другая ситуация: большой цех, ворота с обеих сторон, режете на воздухе тонкий лист. Дыма почти нет, можно и без зоналки обойтись. В общем, всё от ситуации зависит. Эффективность удаления дыма от большей к меньшей: станок в кабине с зоналкой; станок в кабине; открытый станок с зоналкой; открытый станок без зоналки; открытый станок с вентилятором 1-1,5 кВт.

Ответ был полезен? 1 |

Можно ли самостоятельно запустить станок?

Ярослав Новичок
Мы можем сами запустить этот станок без вас (есть большой опыт работы на фрезерах) или нам в Омск нужно приглашать ваших специалистов и отгружать много денег?
1 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

Теоретически — да, однако на практике это очень часто приводит к: «Упс, а мы на 5‑й день запуска увидели, что от вас пришёл сломанный станок». Дабы не было таких споров и поломок вследствие неправильного запуска станка, мы предпочитаем приезжать сами и запускать руками опытных специалистов. В случае отдалённых регионов и/или ограниченных бюджетов мы можем сделать подготовку на складе. К примеру, продавая станок в очень отдалённый регион, мы провели запуск и настройку на своей территории, после чего минимально разобрали (для безопасной транспортировки) и наклеили ярлычки на каждый элемент для облегчения обратной сборки. Вопрос решаемый — обращайтесь.

Ответ был полезен? |

Зеркальный гладкий рез или нужна будет ручная обработка?

Лариса Новичок
Я бы хотела узнать как точно режет станочек? Зеркальный гладкий рез или нужна ручная обработка?
1 0
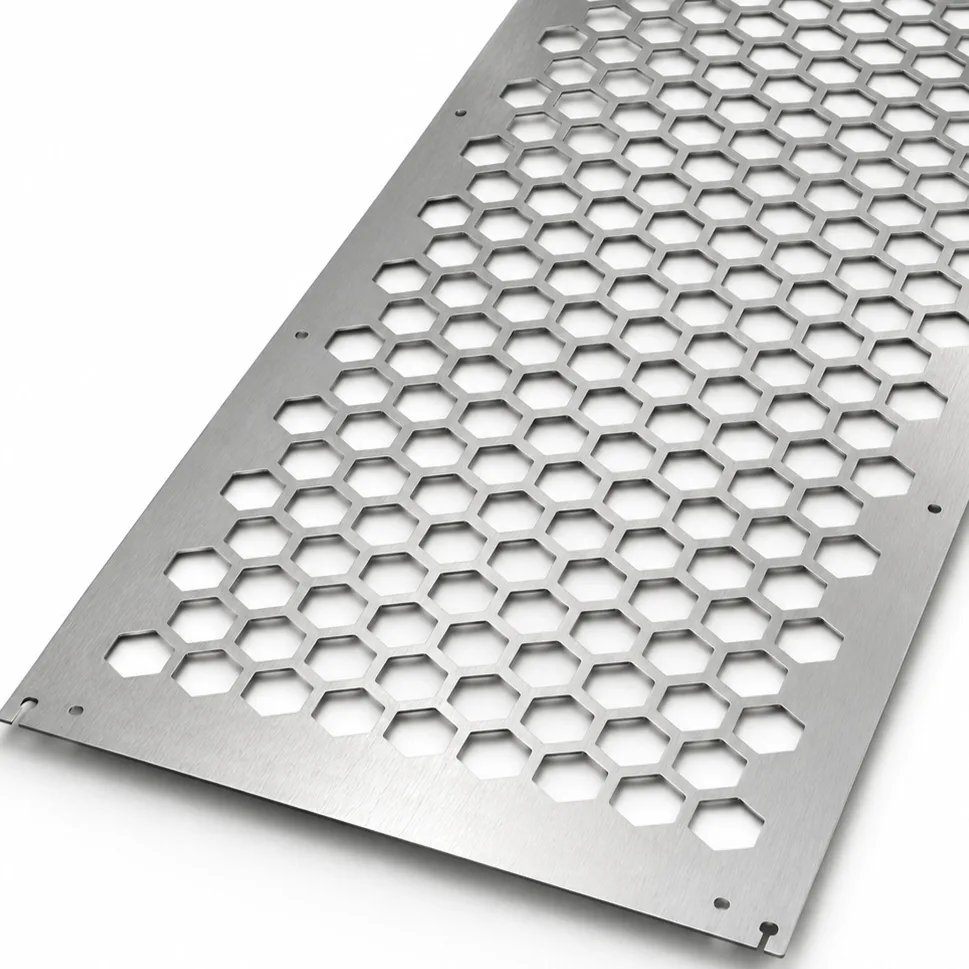
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

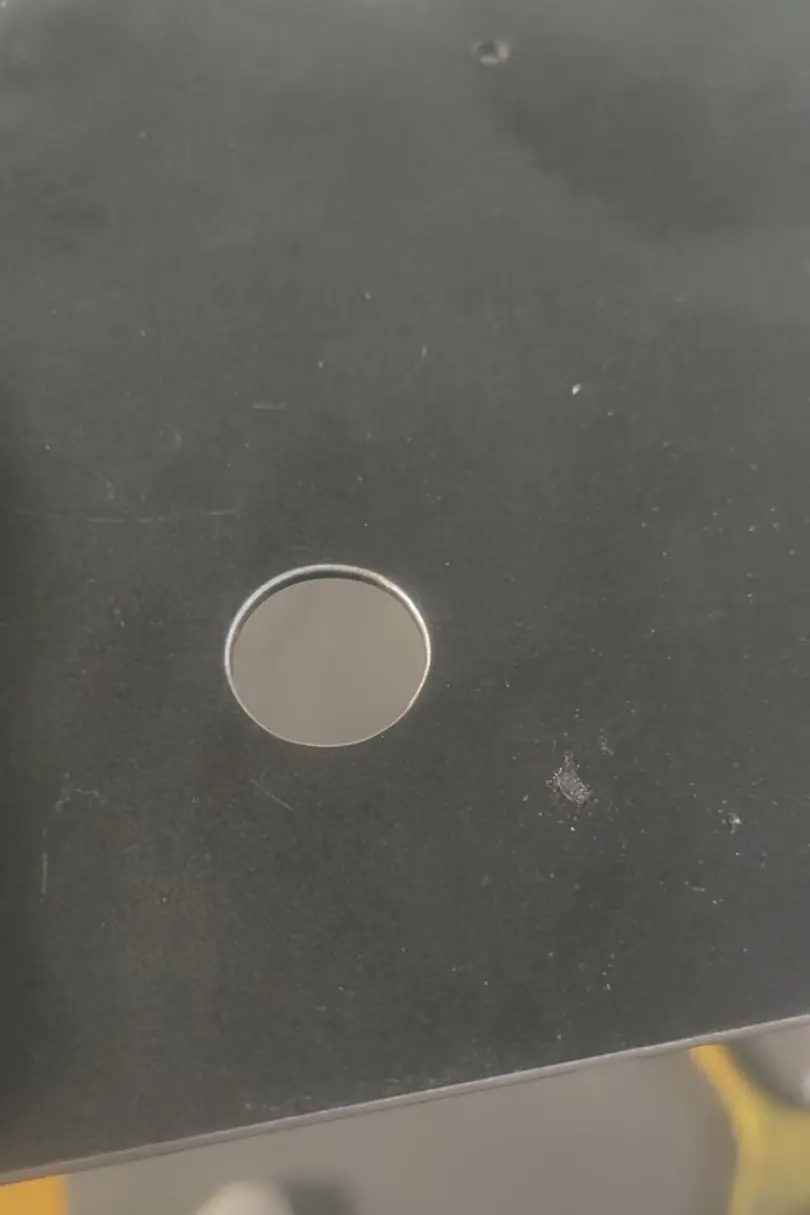
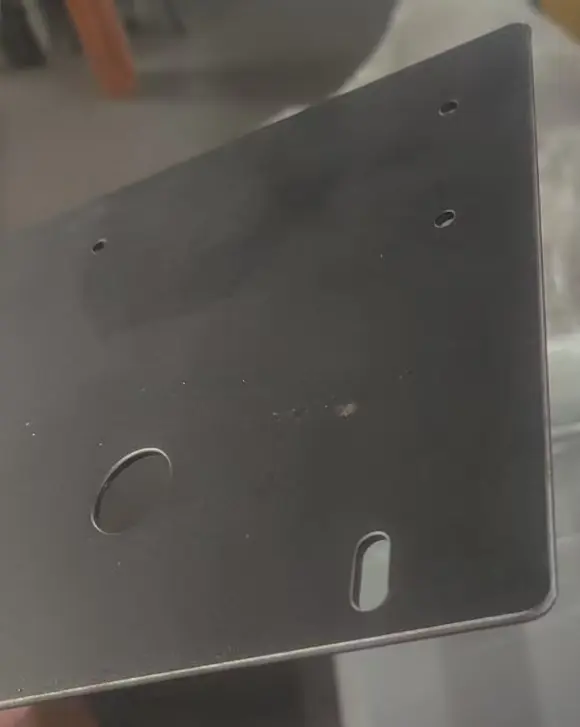
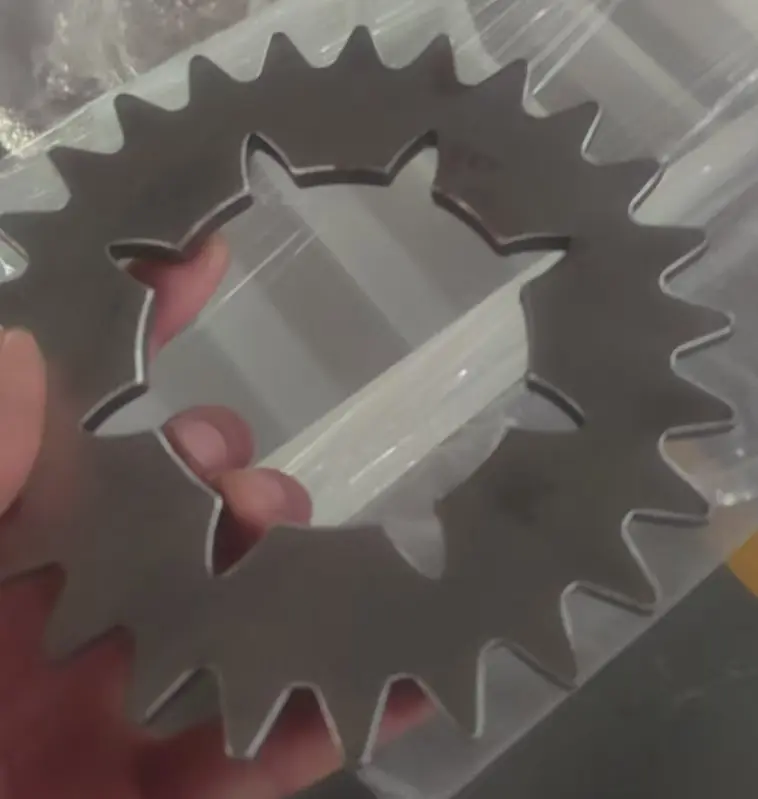
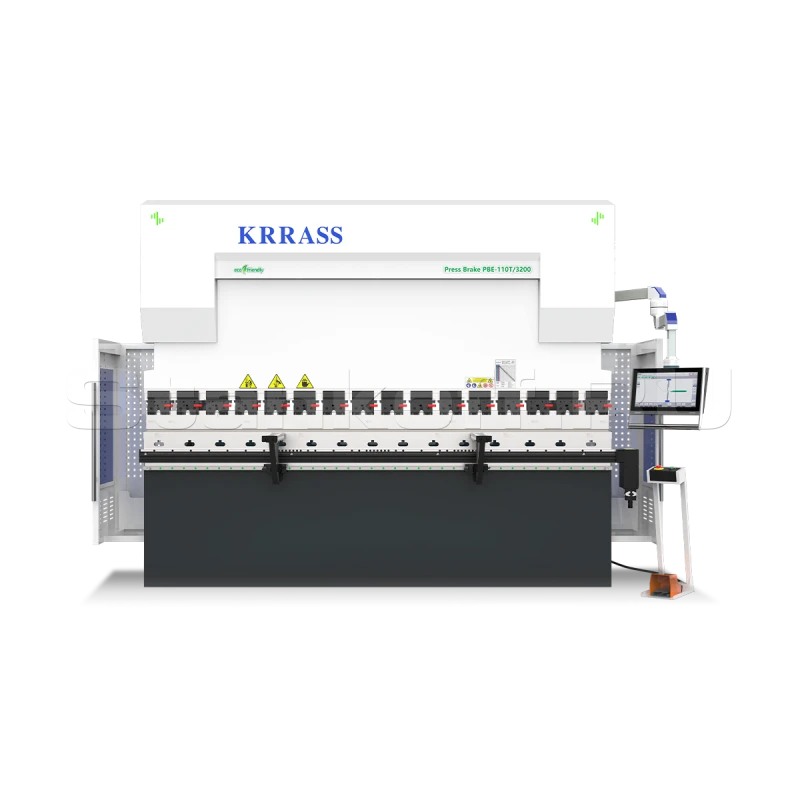
Тут несколько переменных: правильность настроек, чистота и давление газа, соответствие мощности лазерного источника толщине металла. Как ориентир: на источнике 3 кВт металл толщиной до 5–6 мм режется чисто, гладким резом без дополнительной ручной обработки – кромка получается ровной и острой. Если же нужно «завалить» кромку, то есть сделать угол между кромкой и плоскостью (фаску со скруглением), это уже отдельная операция. Для неё используют станок снятия грата и фаски: он скругляет острую кромку и убирает заусенцы. На картинках примерное изображение, чтобы было понятно о чём говорю.

Ответ был полезен? 1 | | Лучший ответ
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

В зависимости от момента покупки. Если станок в наличии, то до 3-5 дней после аванса. Вы спрашивате про тип станка, который относится к складской программе. Как правило такие станки либо в наличии, либо уже едут на склад. Если станок полностью заказной, то максимум до 4х месяцев.

Ответ был полезен? |

Как устроить вентиляцию для работы с резкой металла?

Даниил Новичок
У меня небольшой цех и немного страшно организовывать резку металла у себя, говорят, что будет много дыма. Поэтому вопрос, как устроить вентиляцию, чтобы рабочие не задохнулись от дыма?
0 0
Алексей Эксперт Stankoff.RU Руководитель направления оптоволоконных лазерных станков

От резки лазером действительно есть дым и в зависимости от того, что и чем режете, количество дыма отличается. Если в общих чертах, то все лазерные станки комплектуются своим центробежным вытяжным вентилятором, который обычно подключают к форточке на улицу. Иногда люди лазерный станок подключают к фильтро-вентиляционной установке. Однако, если лазерный станок открытого типа (без кабины), то ни одна вытяжка на 100% не высасывает весь дым, поэтому в цеху желательно организовать постоянный воздухообмен. Если это не возможно, то лучше брать лазерный станок в кабине, а при ограниченном бюджете или пространстве, хотя бы открытый, но с зональной системой дымоудаления.

Ответ был полезен? |
Задать вопрос

Есть вопросы по SMART-3015A/3000 Raycus?

Куда вам ответить?
Оптоволоконный лазерный станок по металлу SENFENG SF6015N/6000 Raycus
Предыдущий товар
Оптоволоконный лазерный станок по металлу SENFENG SF6015N/6000 Raycus
Оптоволоконный лазерный станок HGTECH SMART-3015A/6000 Raycus
Следующий товар
Оптоволоконный лазерный станок HGTECH SMART-3015A/6000 Raycus
Teyu (Китай)
Чиллер CWFL-1000AN
Охлаждение
фреоновое
Хладопроизводительность
4,14 кВт
Teyu (Китай)
Чиллер CWFL-1500AN
Охлаждение
фреоновое
Хладопроизводительность
5,17 кВт
Teyu (Китай)
Чиллер S&A CWFL-2000ANS
Охлаждение
фреоновое
Хладопроизводительность
6,75 кВт
Teyu (Китай)
Чиллер CWFL-3000ANS
Охлаждение
фреоновое
Хладопроизводительность
7,5 кВт

Рекомендуют пользователи

Вход для пользователей
Восстановление пароля

Для восстановления пароля введите Ваш Email адрес — на него придёт инструкция.