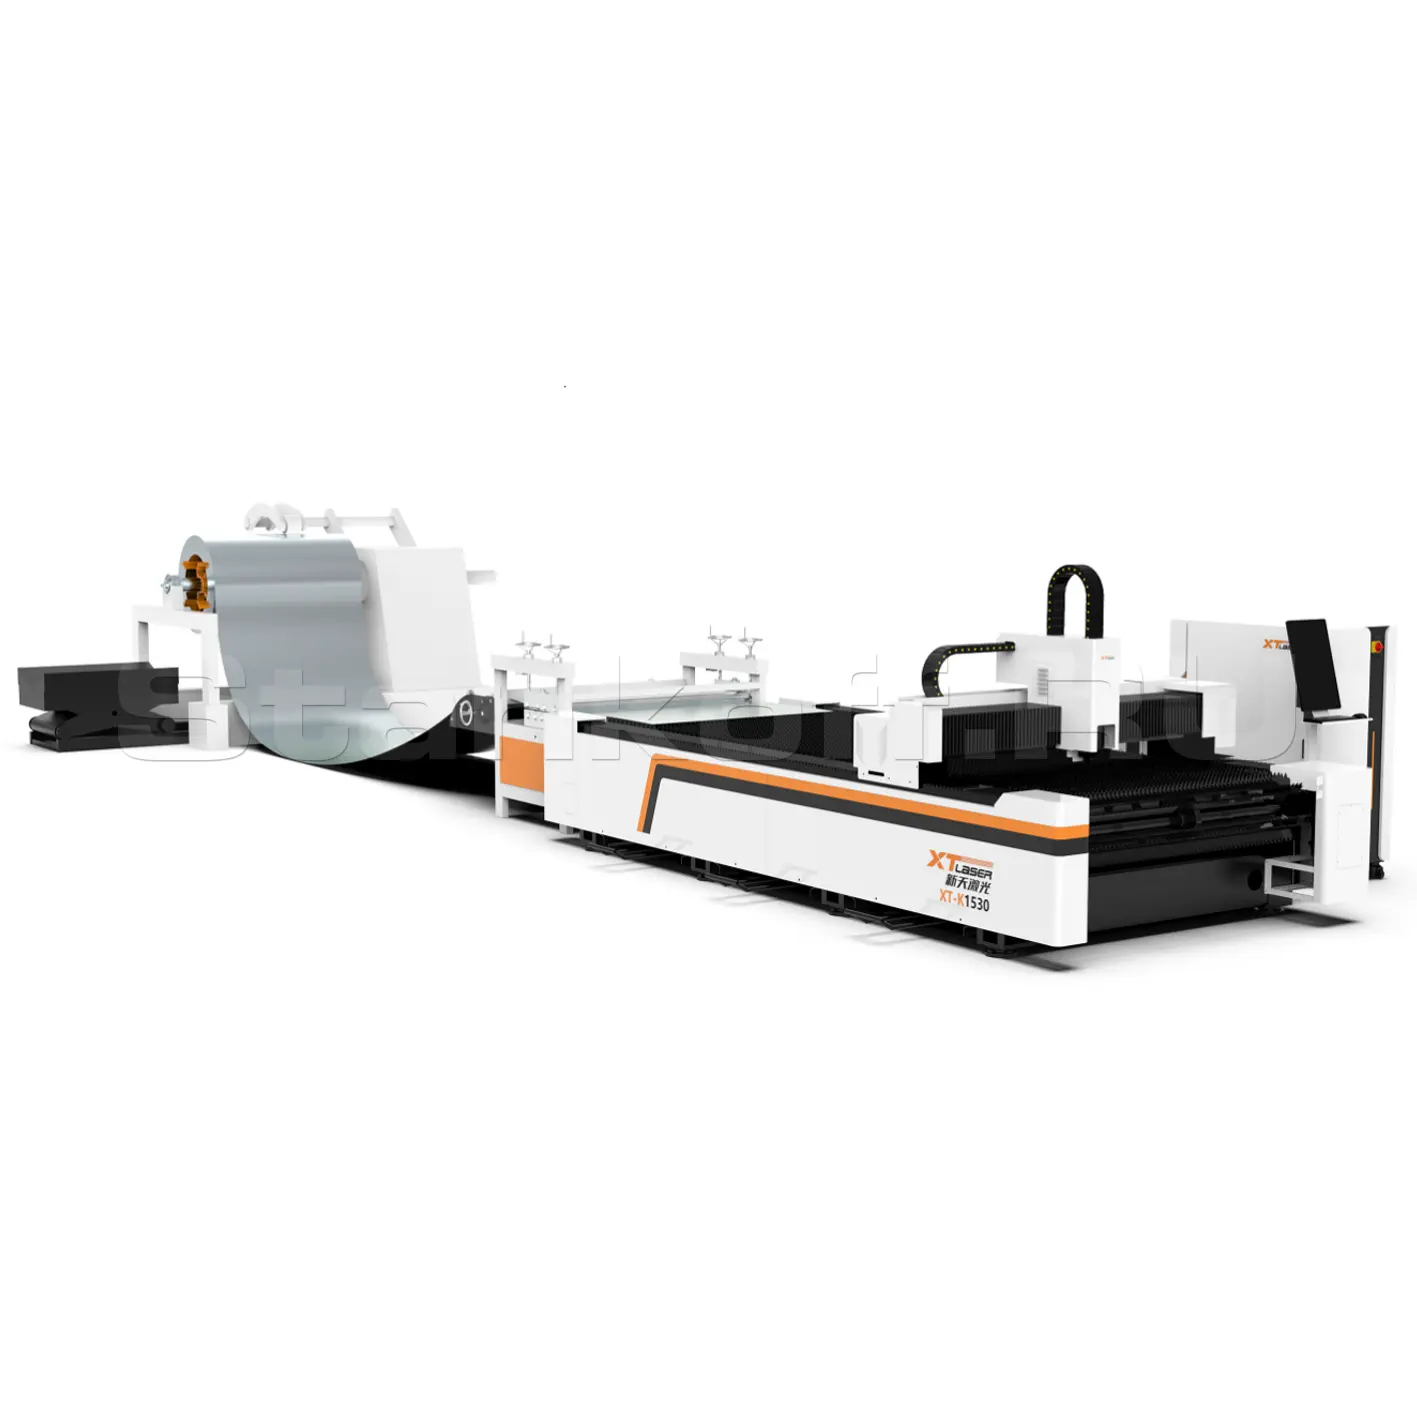
Оптоволоконный лазерный станок с автоматической рулонной подачей и конвейерным столом XTC-1560K/3000 Raycus/Reci

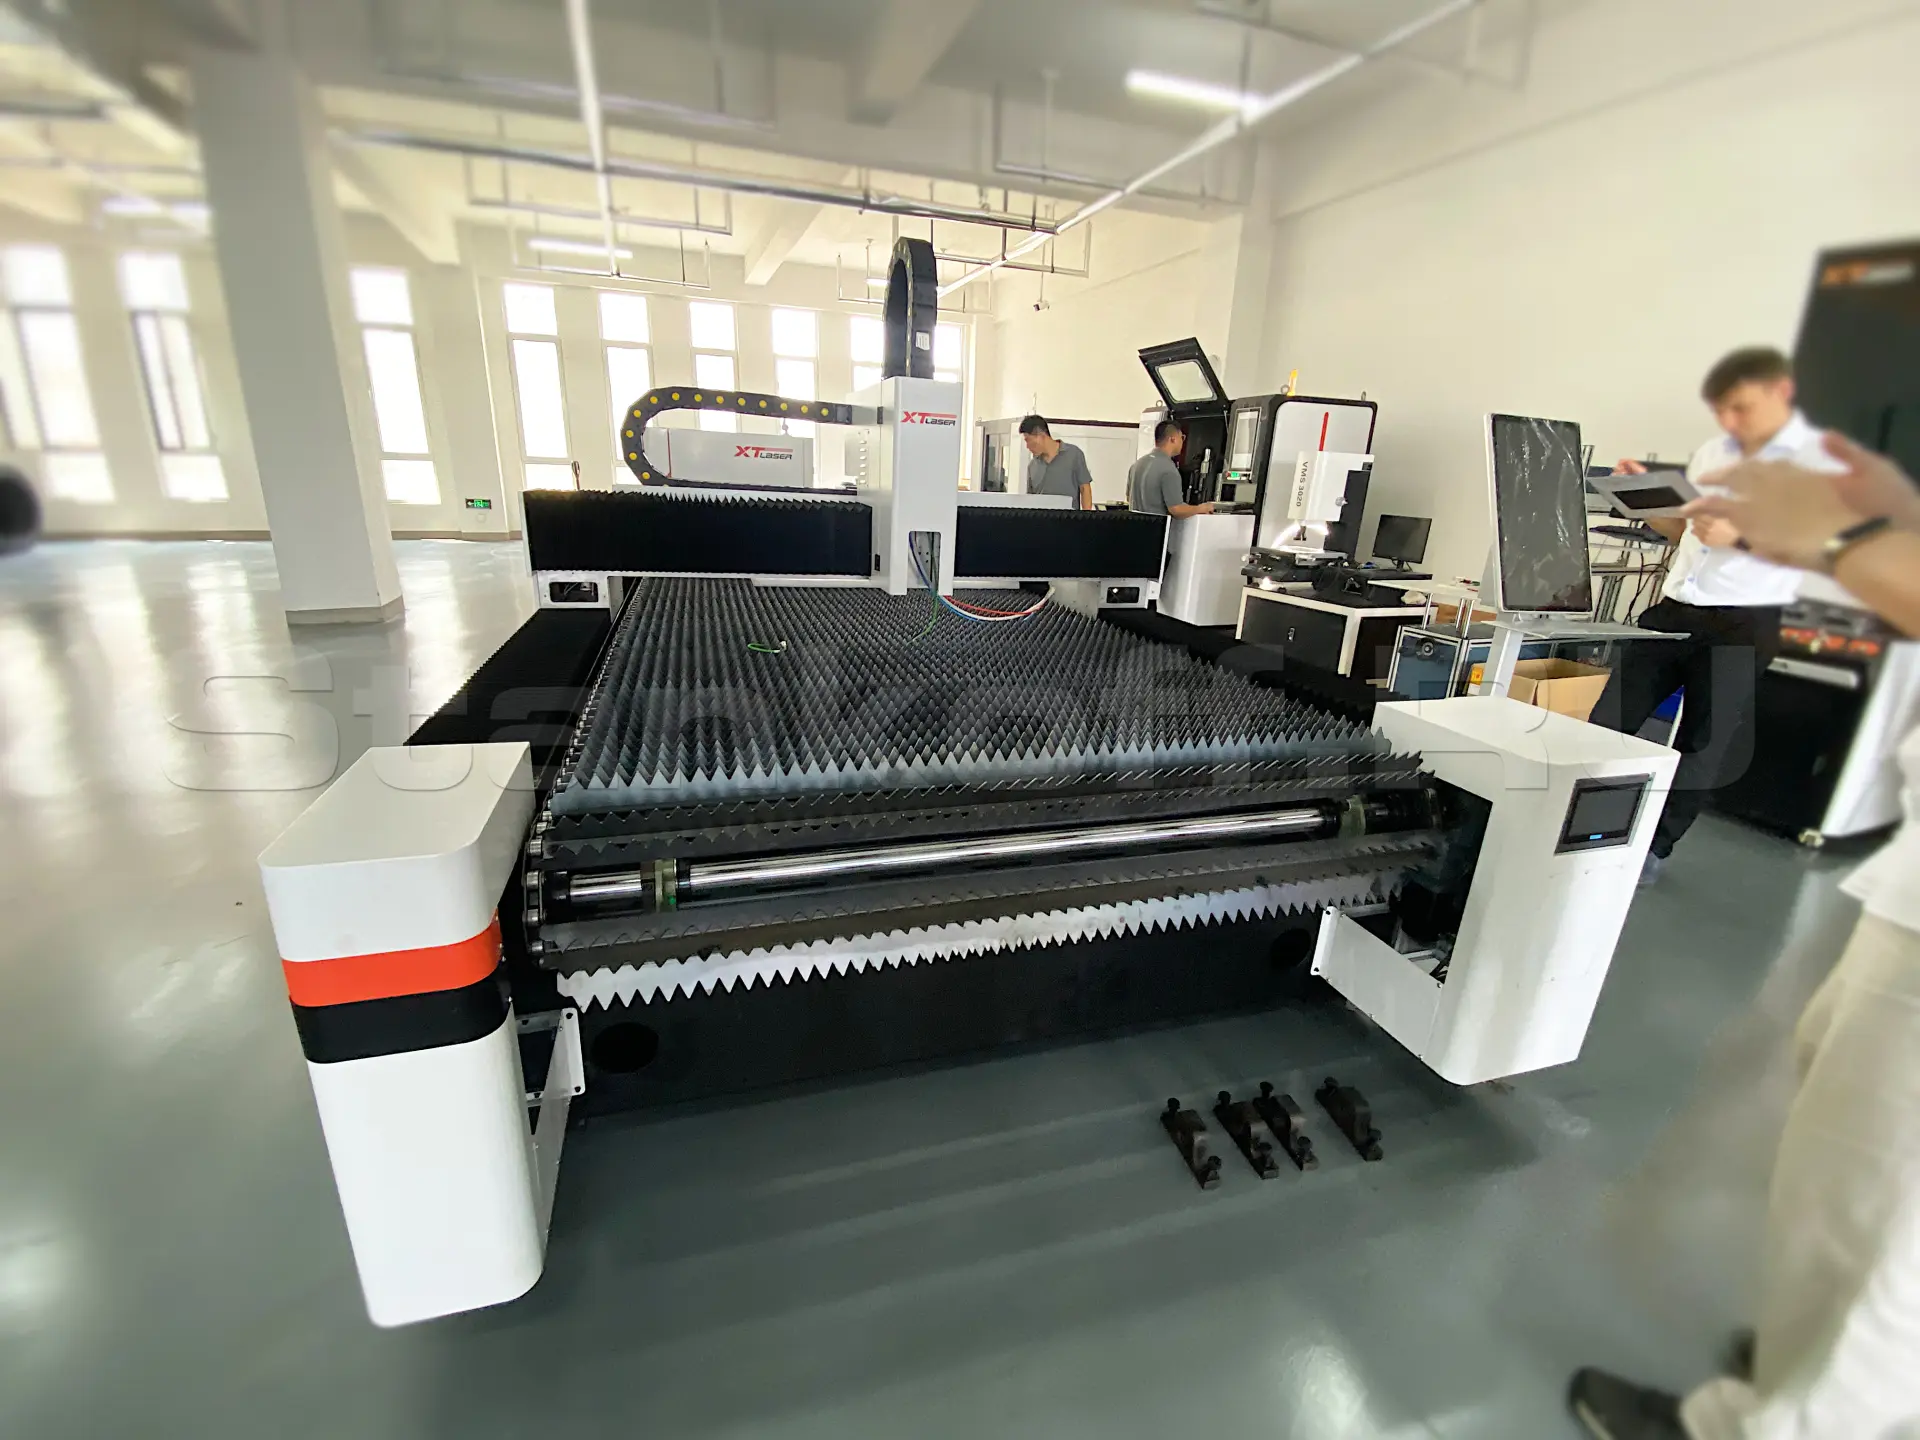
| Мощность лазера | 3000 Вт |
| Лазерный источник | Raycus
|
| Длина волн | 1080 Нм |
| Качество луча | <0,373 мрад |
| Срок службы лазерного источника | 100 000 моточасов |
| Обрабатываемая площадь (X,Y,Z)
|
1530x6050x120 мм |
| Макс. скорость холостого хода | 120 м/мин |
| Макс. вес рулона металла |
350 кг |
| Макс. нагрузка на стол | 350 кг |
| Ускорение | 1.2G |
| Точность позиционирования (X,Y,Z) | ±0,03 мм |
| Точность повторного позиционирования (X,Y,Z) | ±0,03 мм |
| Питание | 3 фазы 380В 50Гц/60Гц |
| Мощность сервоприводов | ось X - 1100Вт, ось Y - 1700Вт, ось Z - 400Вт |
| Уровень шума | ﹤75 дБ |
| Рабочая температура | 15 - 35 °C |
| Рабочая влажность | <75 % |
| Графические форматы | DXF, PLT, Ai, LXD, GBX и др |
| Исполнение | открытое |
| Габаритные размеры линии | 7959х2276х1878 мм |
| Вес | 4000 кг |

Конструктив

Применение
Оптоволоконные лазеры на сегодняшний день являются очень популярным и высокоэффективным оборудованием для резки металла. Они применяются для резки различных металлов, таких как нержавеющая, углеродистая сталь. В настоящее время оптоволоконные лазеры широко применяются в индустриях производства кухонной утвари, стальной мебели, лифтов и подъемников, автозапчастей и так далее.
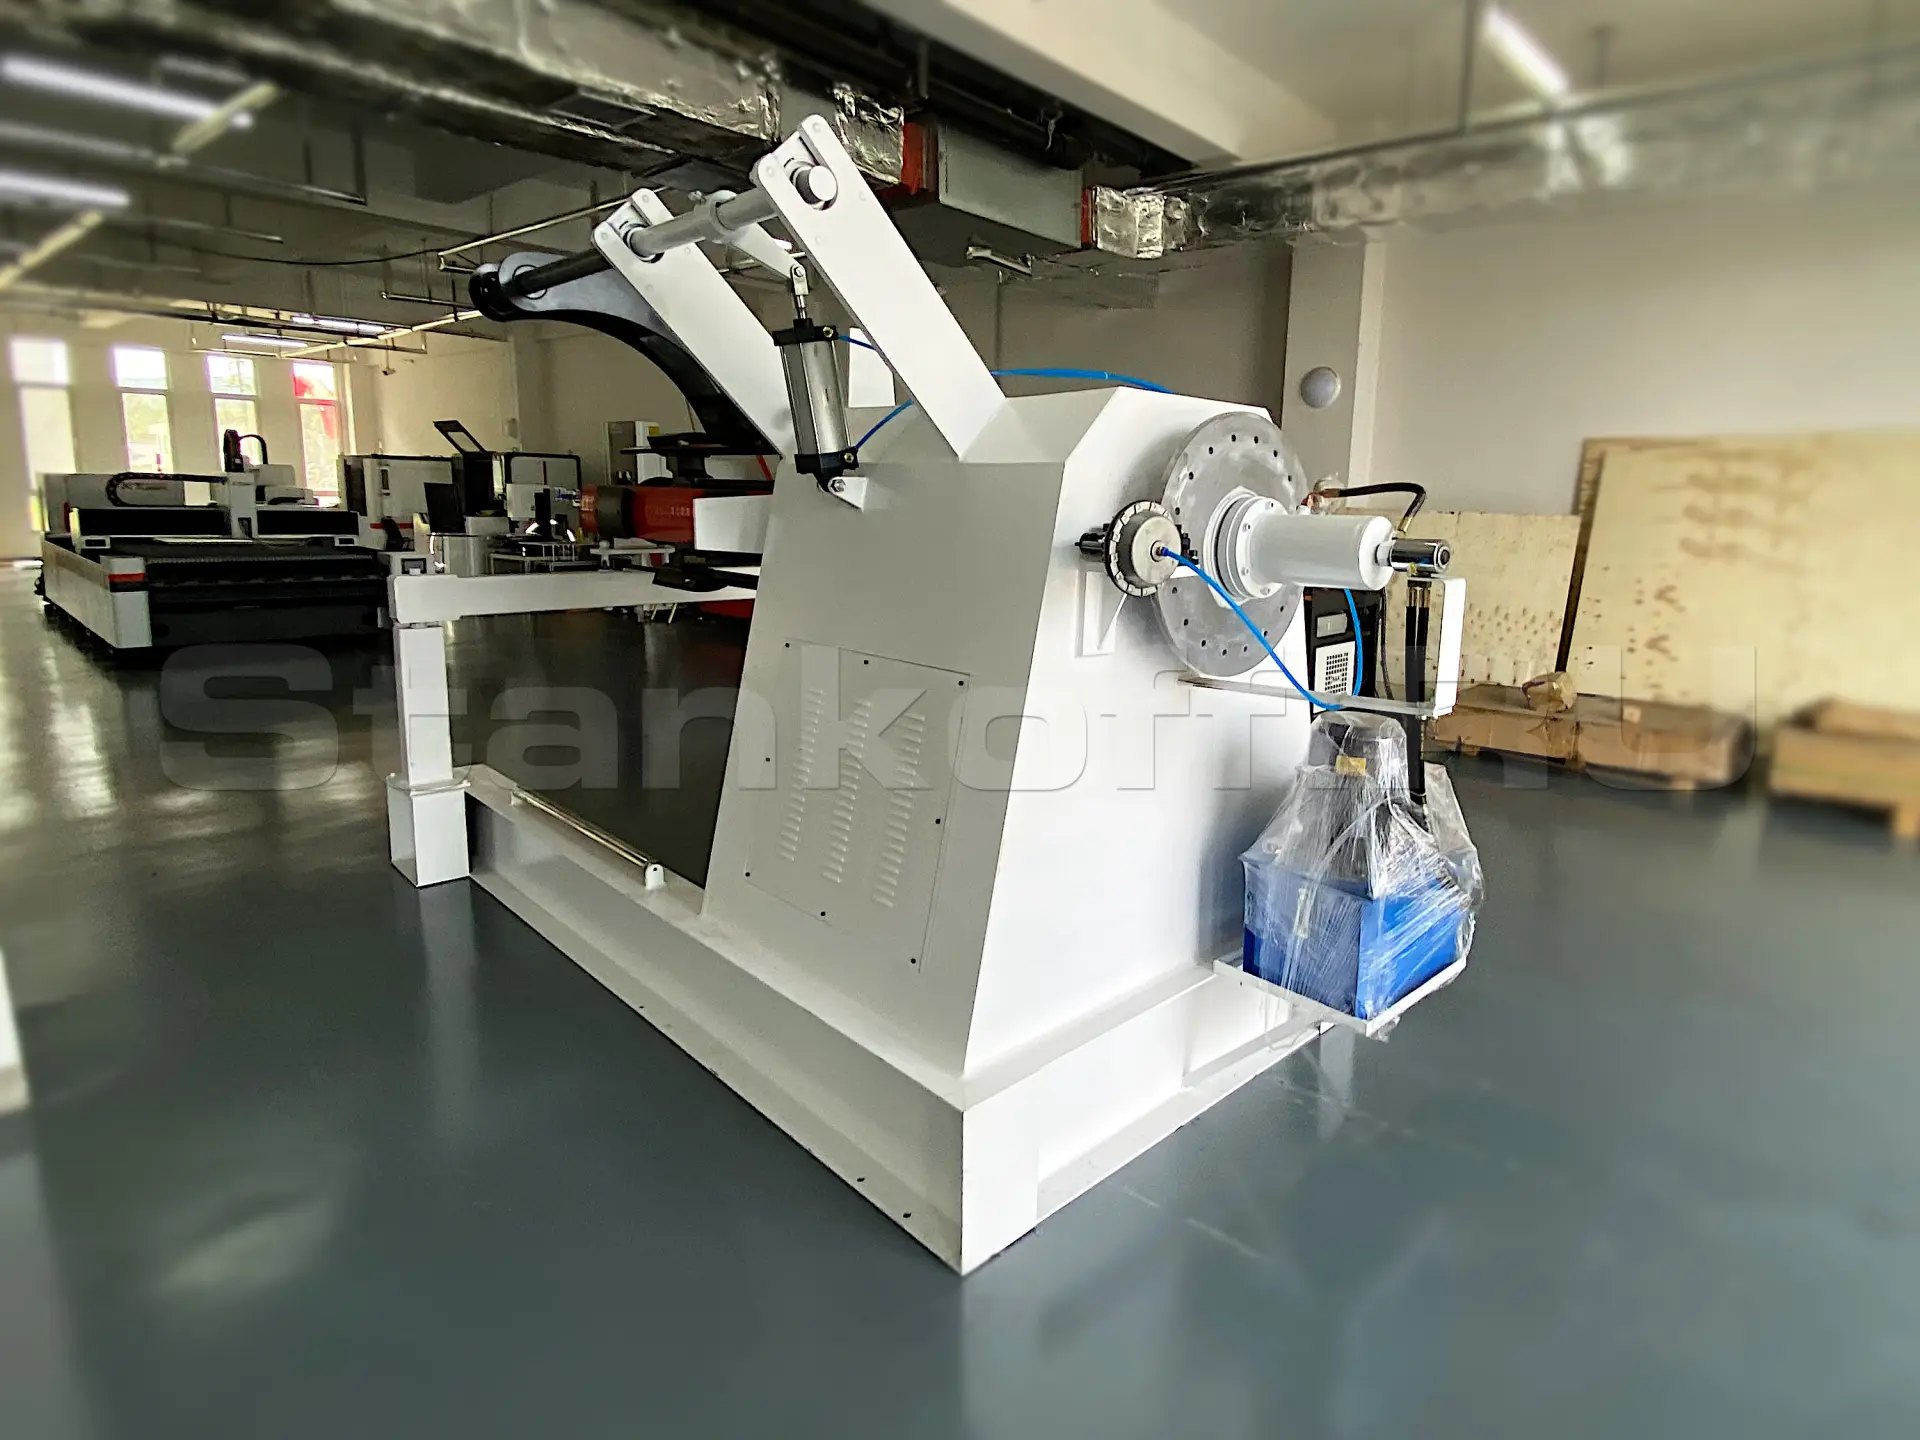
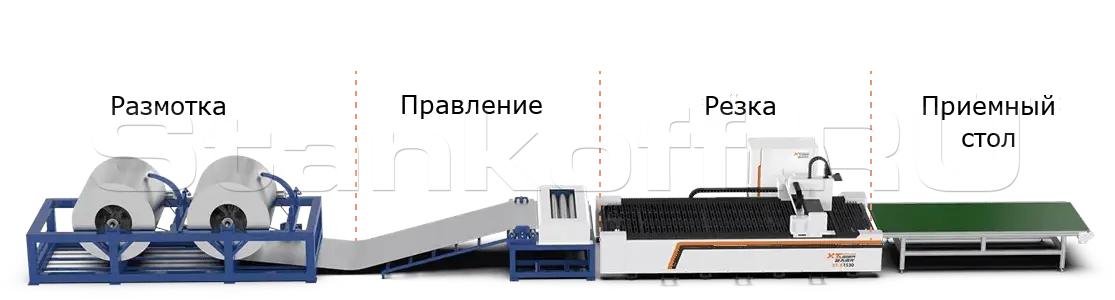
Станки серии XTC-K с рулонной подачей волокна состоят из подающей тележки, разматывателя с одной опорой, вспомогательной опоры, механизма подачи, выравнивающего подающего устройства, устройства позиционирования и коррекции листового металла, устройства лазерной резки, гидравлической системы и электронного управления.
Применение комплексов лазерной резки рулонного металла позволяет достичь коэффициента использования металла (КИМ) до 99%, гарантируя высокую эффективность работы, производительность и экономию средств.
Комплектация
| Режущая голова |
BOCI (Китай) |
| Зубчатая передача «шестерня-рейка» | PEK (Италия) |
| Высокоточные направляющие | PEK (Италия) |
| Сервопривод и привод |
VEICHI (Китай) |
| Редуктор | Erefat (Германия) |
| Источник излучения | Raycus (Китай)/Reci (Китай) |
| Система ЧПУ и софт | Cypcut (Китай) |
| Водяное охлаждение - чиллер |
Нanli (Китай) |
| Пропорциональный клапан | Aventics ED05 (Германия) |
| Воздушный клапан | Aventics ED05 (Германия) |
| Электрические компоненты | Schneider (Франция) |
| Вентилятор | |
| Стабилизатор напряжения |
Особенности конструкции

Станина из листовой стали
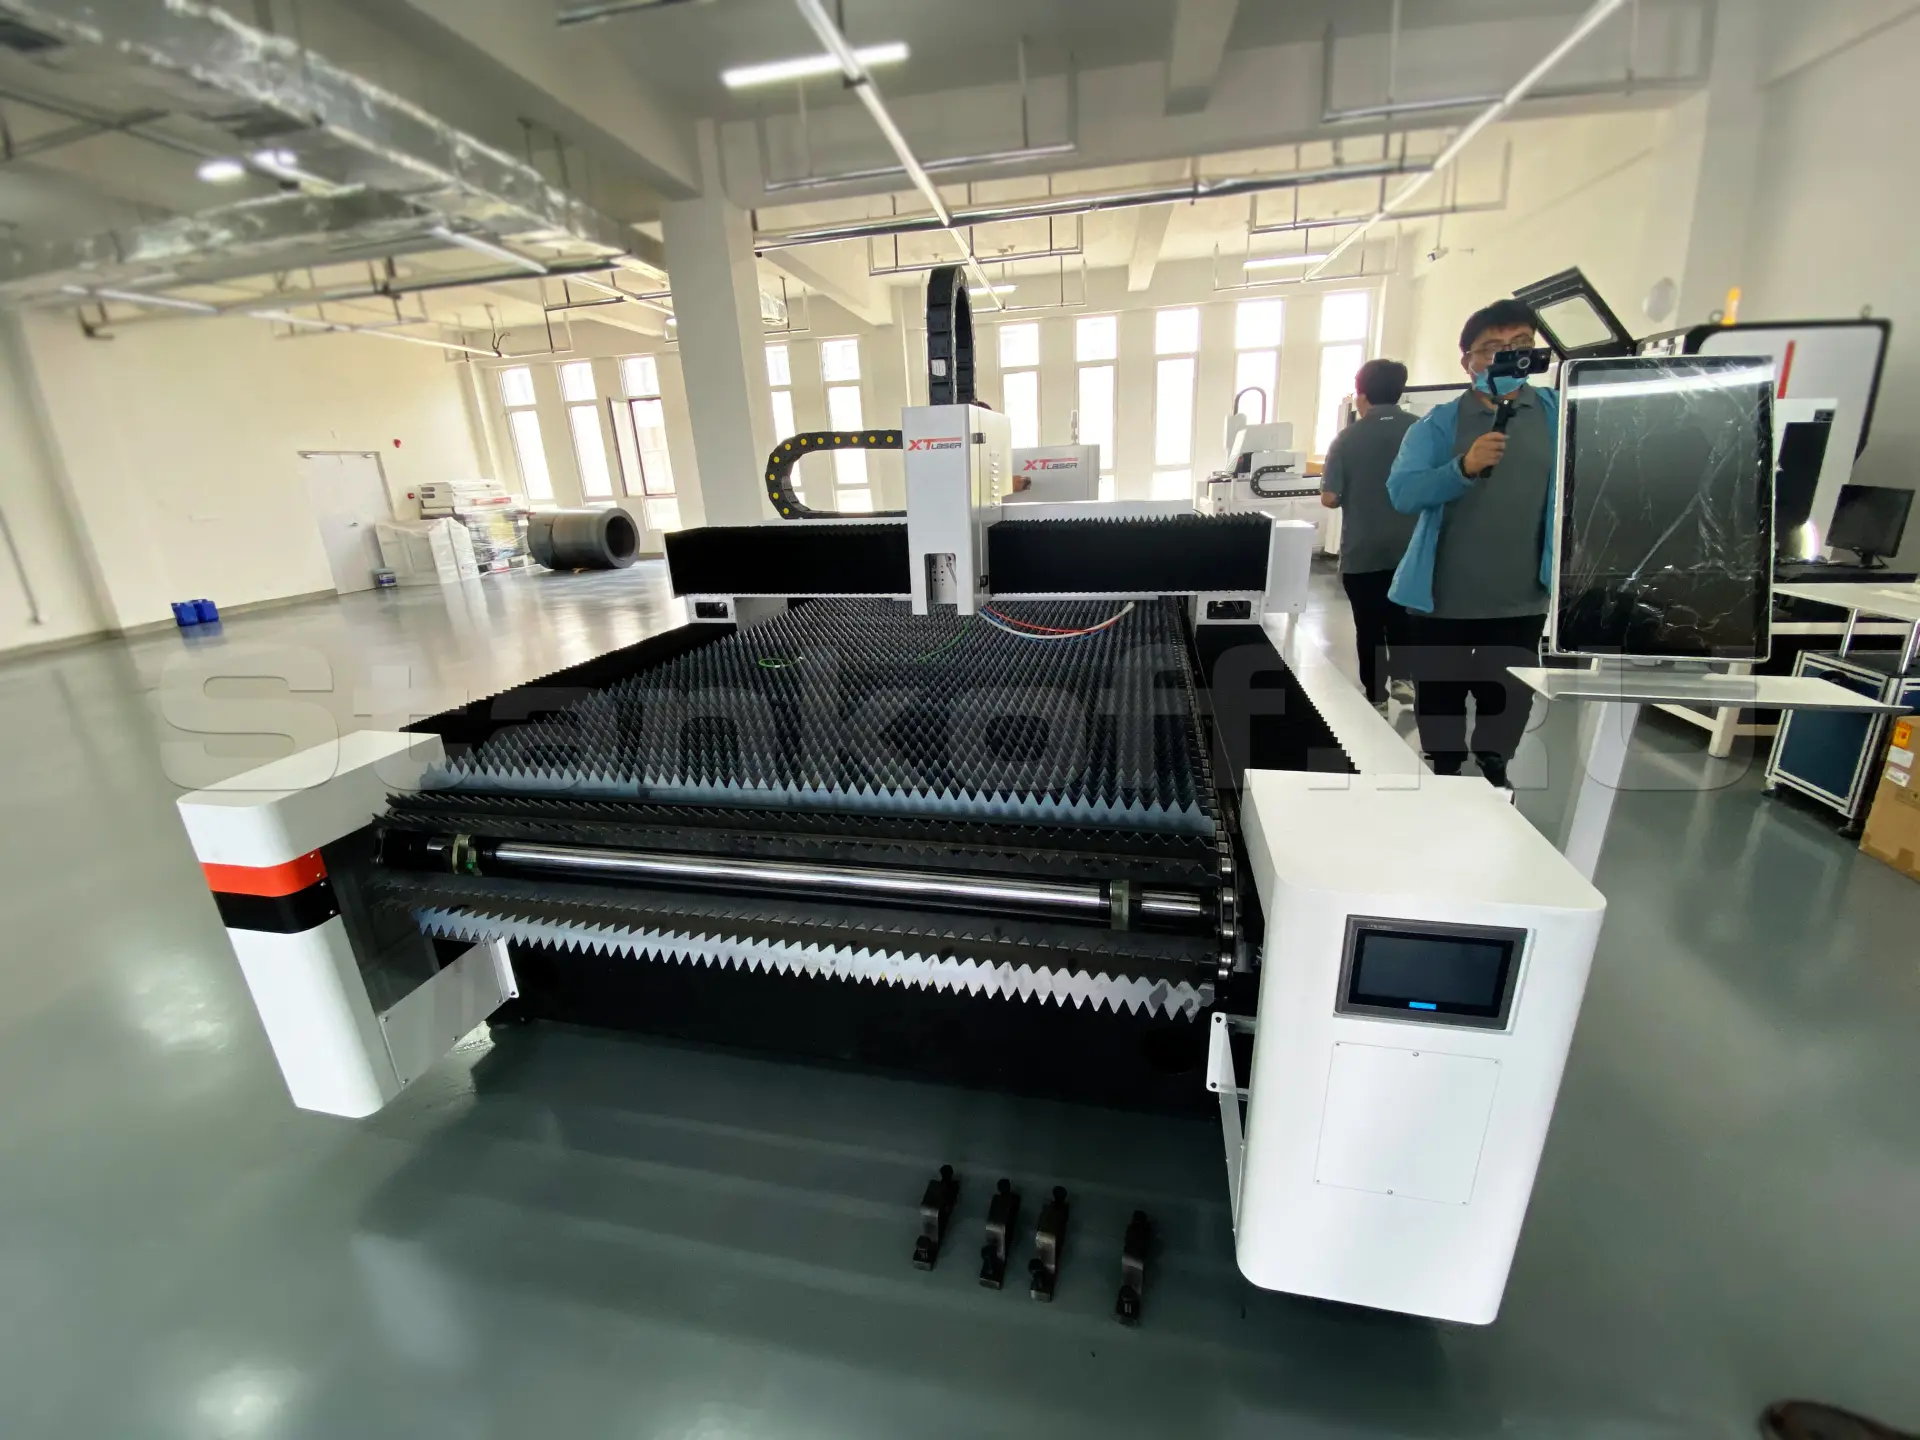
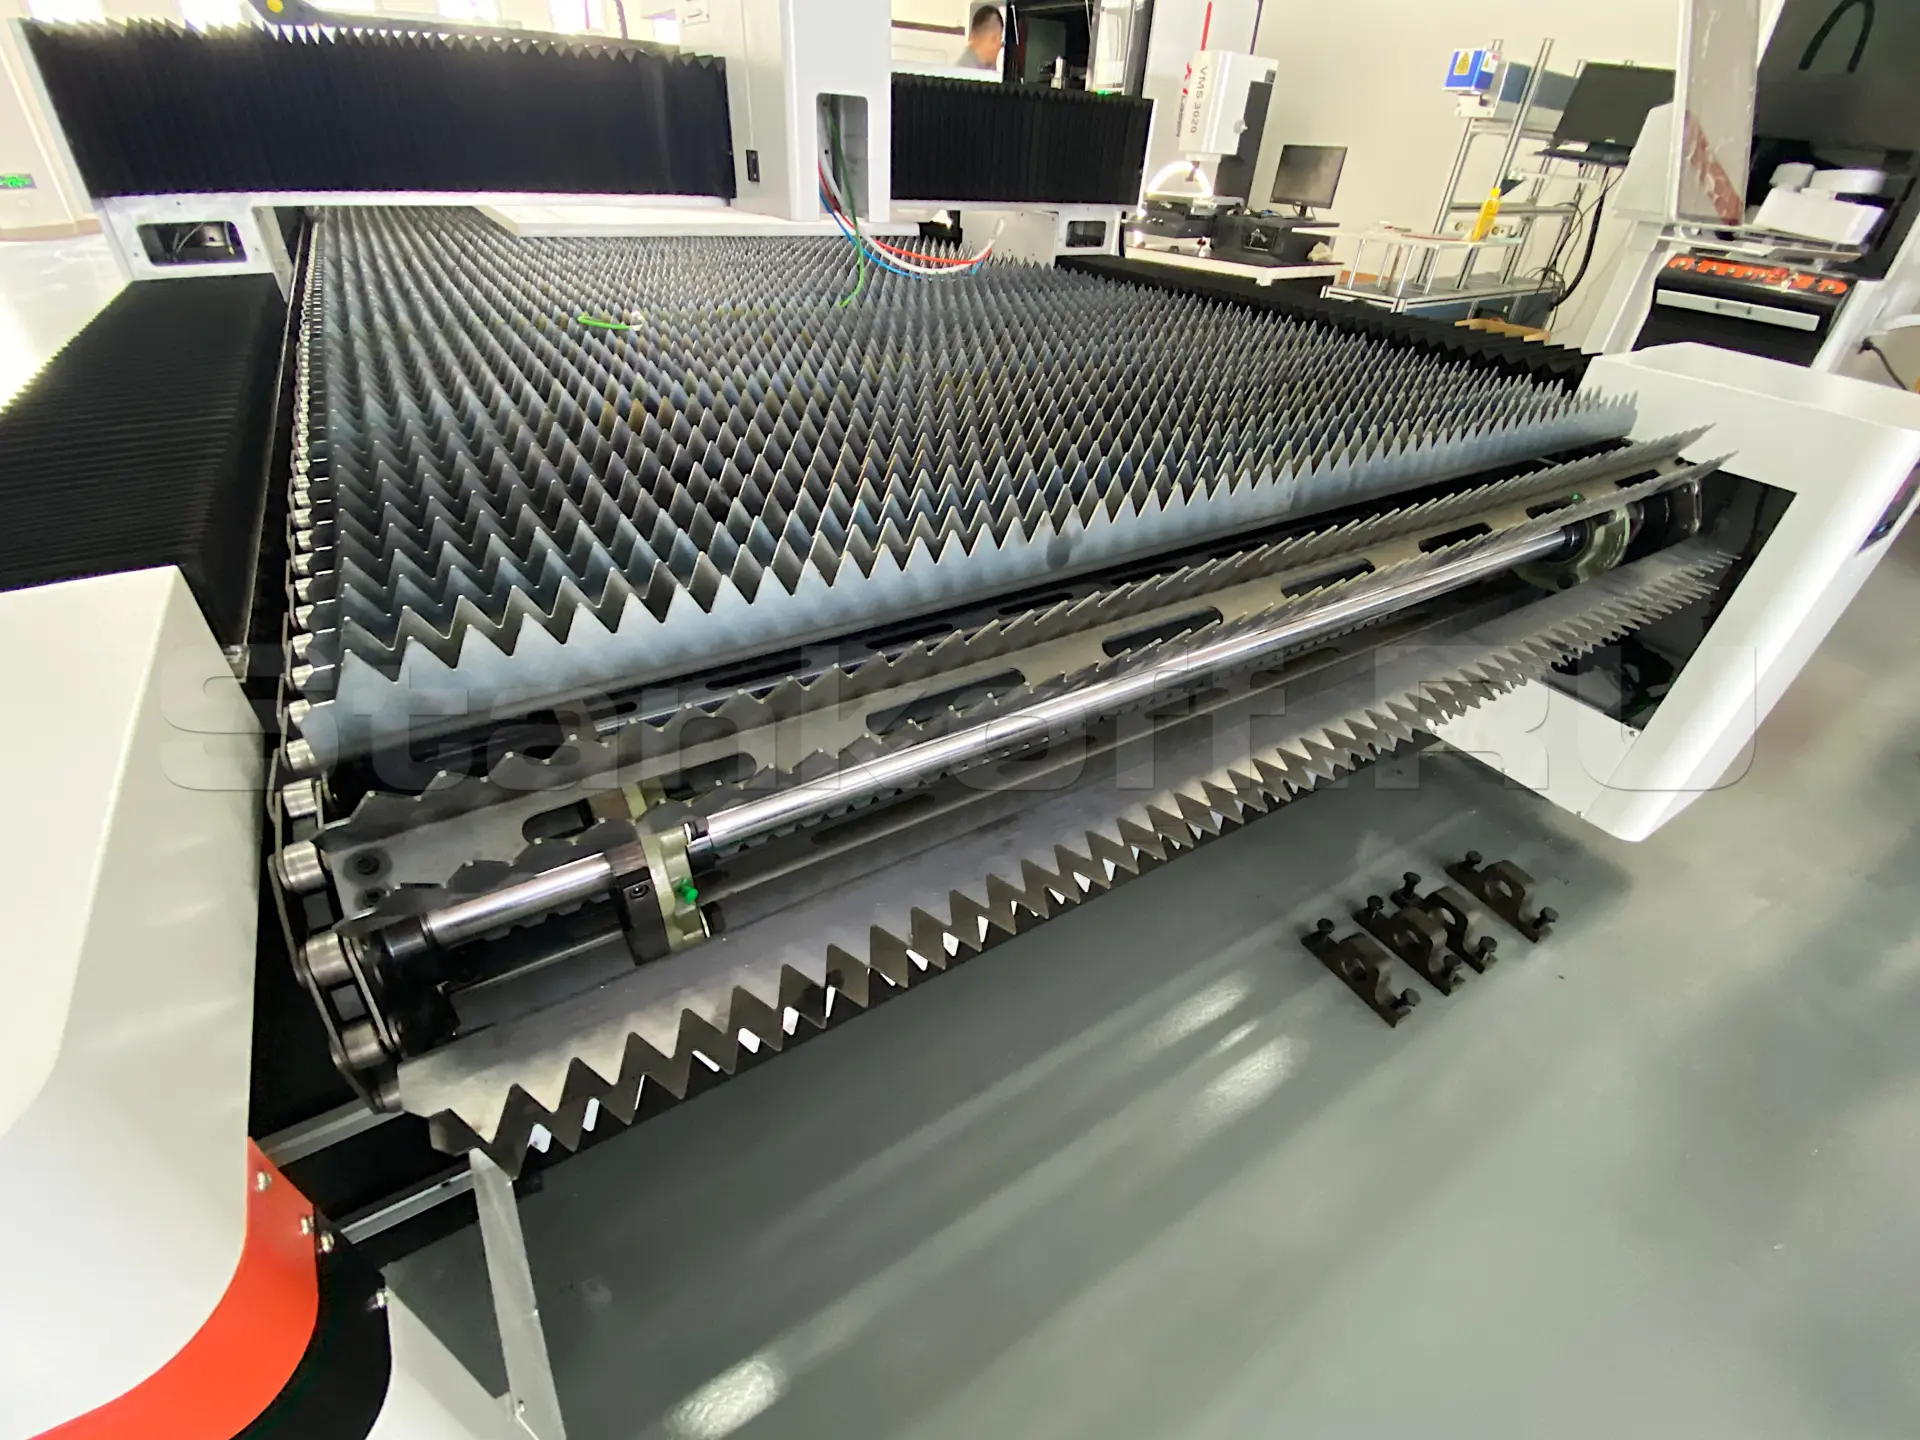
Конвейерный стол
Автоматический размотчик металла
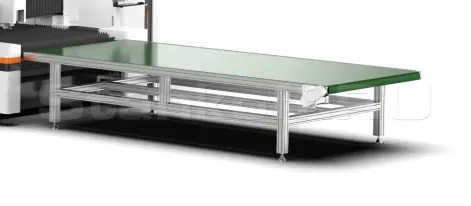
Приемный стол
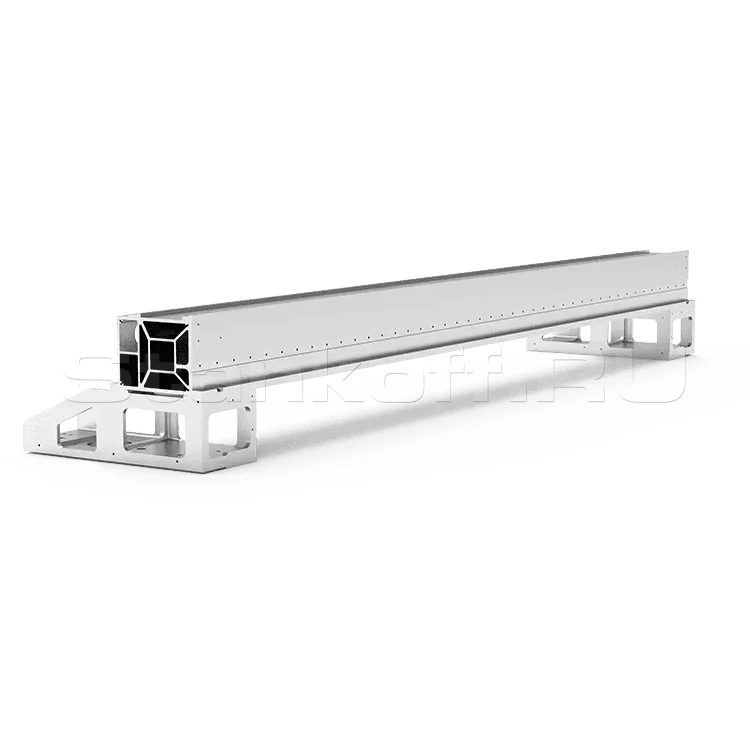
Литой алюминиевый портал
Металл портала подвергается прессованию весом в 4300т. После закалки его прочность может достигать класса T6, что является показателем максимальной твердости и прочности сплава. Характеристики сплава не только существенно увеличивают срок эксплуатации портала, но и значительно увеличивают скорость обработки материала.

Металлическая гофрозащита и кабельные цепи
Все кабели уложены в гибкие кабельные цепи.
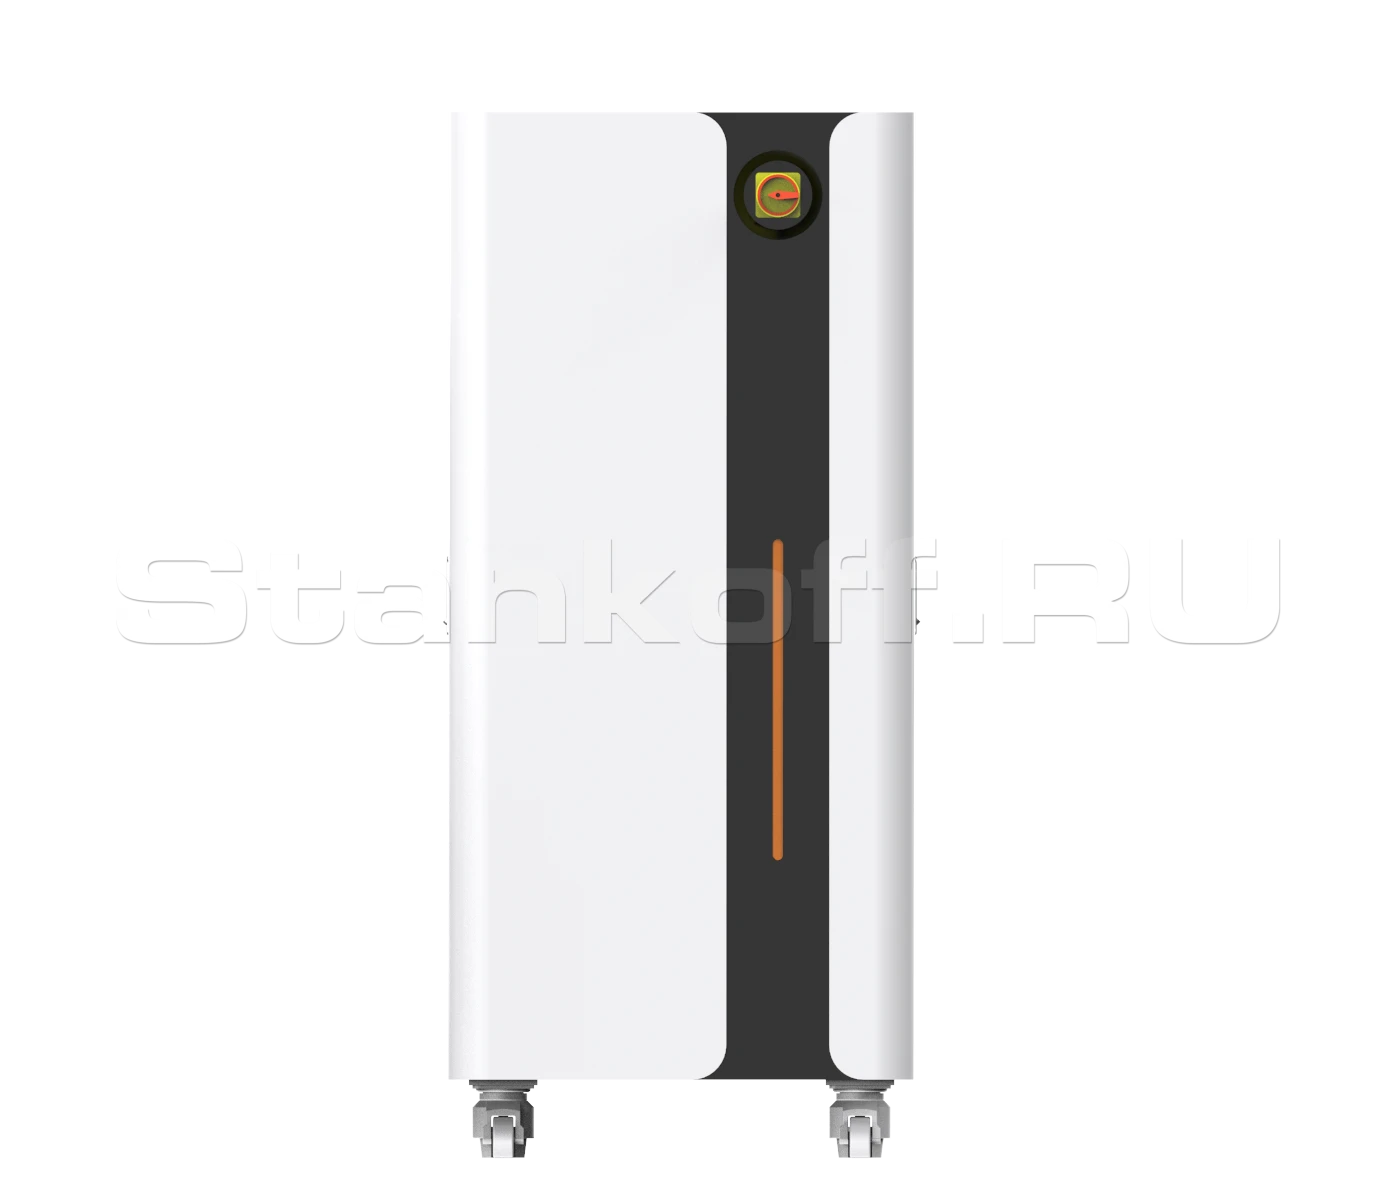
Отдельностоящий электрошкаф
Все электрические компоненты и лазерный источник встроены в шкаф с пыленепроницаемой конструкцией для продления срока службы электрических компонентов.
• Автоматический термостат
Электрошкаф оборудован кондиционером для автоматического поддержания постоянной температуры. Это может предотвратить чрезмерное температурное повреждение компонентов в летнее время.

Режущая голова BOCI
• Интерфейс волокна: QBH, EOC
• Диапазон регулировки фокуса: ±50мм
• Рабочая температура: 5~55℃
• Температура хранения: -25~+55 ℃
• Размер: 405 x 119
• Вес: 5кг

Лазерный источник Raycus

Лазерный источник Reci
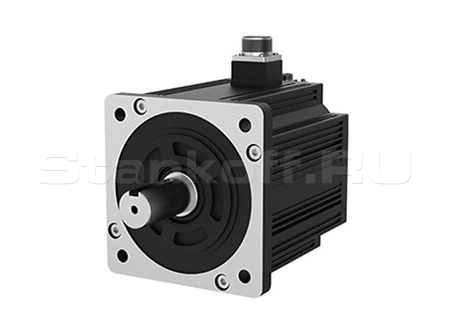
Сервоприводы VEICHI
• Энкодер с высоким разрешением;
• Высокая скорость до 6000 об/мин;
• Низкий уровень шума и вибраций;
• Скорость теплоотдача выше, а распределение тепла более равномерное;
• Высокая надежность и высокая стабильность;
• Объем сокращен на 20%;
• Степень защиты IP65.

Редуктор Erefat
В серии KTP присутствует зубчатая передача с двойной поддержкой на закаленных и отшлифованных валах с полностью укомплектованными игольчатыми подшипниками, за счет этого увеличивается крутильная жесткость. Зазор ≤ 3 минут. Срок службы > 20000 часов. Стандартный операционный диапазон температур -10℃ до 45℃. Стандарт защиты классифицирован IP 65.

Зубчатая передача «шестерня-рейка» PEK

Высокоточные направляющие PEK

Датчик низкого давления
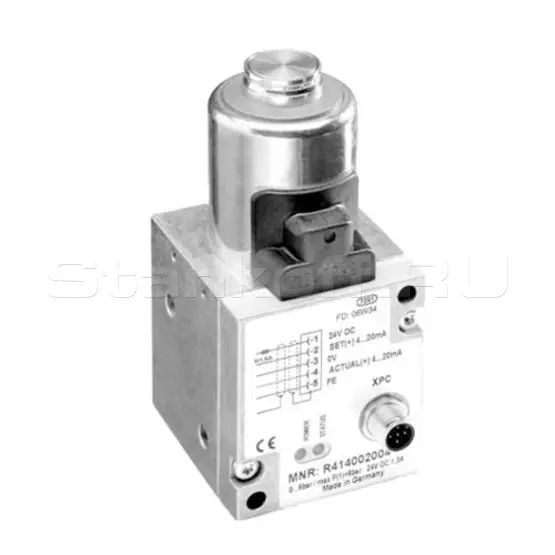
Пропорциональный клапан AVENTICS ED05
• Настраиваемое регулирование давления по запросу;
• Надежная технология тарельчатых клапанов гарантирует длительный срок службы;
• Высокий расход для широкого диапазона задач;
• Высокодинамичная технология прямого действия;
• Непортативные управляемые клапаны или мембрана;
• Различные варианты электрического подключения.

Автоматическая система смазки
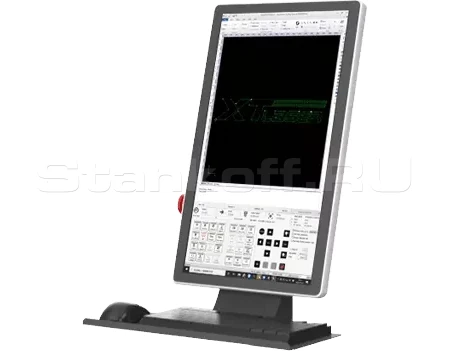
Современный вертикально-ориентированный экран

Дистанционный пульт управления

Водяной чиллер
Этот чиллер имеет большую мощность, что позволяет непрерывно охлаждать лазерную систему. Регулировка температуры осуществляется в автоматическом режиме.
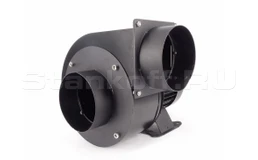
Вытяжной вентилятор
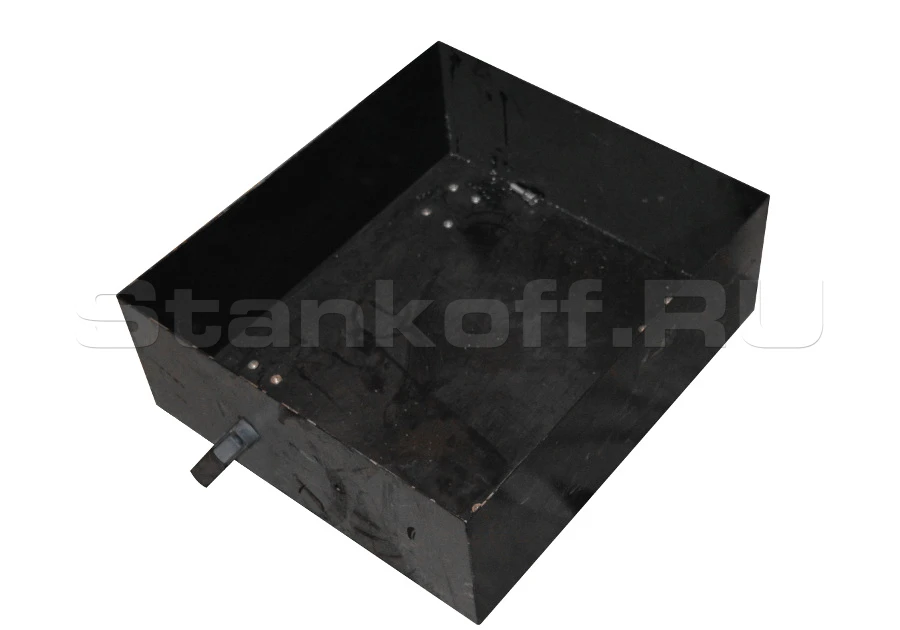
Поддон для сбора продуктов резки
Система управления Cypcut2000E
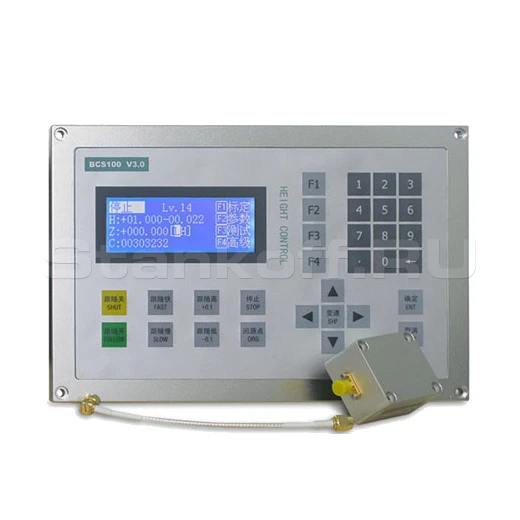
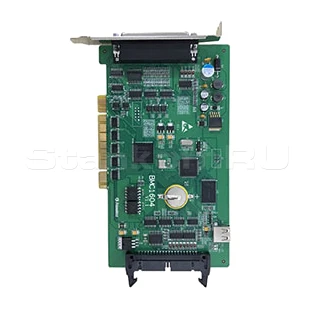


Все электрические компоненты от производителя SCHNEIDER ELECTRONIC интегрированны в стойку управления ЧПУ. Из предустановленного П.О. происходит управление лазерным комплексом, а также калибровка необходимых узлов перед запуском в работу оборудования.
Программное обеспечение CypCut имеет простое управление, ориентированное на пользователя. Реализованы функции, существенно упрощающие и оптимизирующие процесс раскроя. Это такие функции как:
- пауза,
- обратный ход по контуру,
- быстрый переход к любой врезке,
- быстрое изменение точки врезки,
- начало резки с любого места контура,
- оптимальный выбор начала резки контура,
- расчёт динамических параметров перемещений,
- контроль соответствия обрабатываемой детали исходному чертежу,
- быстрая загрузка готовых чертежей и программ и пр.
Режимы прожига, гравировки и резки настраиваются оператором по отдельности до начала резки. Оператору не придется останавливать процесс обработки материала, чтобы перенастроить станок и ввести новые установки, т.к. переключение между режимами происходит автоматически, что увеличивает производительность раскройного комплекса.
Для получения качественных острых и прямых углов мощность лазерного излучения автоматически регулируется в зависимости от скорости передвижения оптической головки. При нулевой скорости движения оптической головки (в момент остановки на углу) выходная мощность излучения равняется минимальной мощности, заданной в настройках, что предотвращает выгорание углов.
Для указанных в библиотеке материалов ПО CypCut производит автоматический расчет времени обработки деталей, полезного использования материала, количества деталей; стоимости одного часа резки, одного метра реза, одной пробивки. Полученные данные существенно упрощают расчет стоимости отдельных деталей и сборок, например, при резке сторонних заказов и расчете себестоимости продукции и отходов.
Функция перемещения прыжками в процессе резки, функция обратной резки, позволяющая вернуться к не прорезанному участку в случае нарушения условий процесса, линейная /круговая интерполяция и функция компенсации ширины реза, функция автоматического или ручного комбинирования.
Во встроенной библиотеке материалов хранятся рекомендуемые настройки станка под определенный материал. Есть функция создания новых материалов. При выборе материала из библиотеки происходит автоматическая загрузка параметров в модули станка. Таким образом, вы избавляетесь от необходимости рутинного ввода различных значений и экономите своё время, повышая производительность.
Функция дистанционной диагностики неисправностей систем станка позволяет свести к минимуму время простоя станка и исключить выездные расходы в случае решения сервисных вопросов, связанных с неправильной настройкой оборудования.
Следует выделить ряд преимуществ П.О:
- Управление и настройка необходимых узлов лазерного комплекса;
- Отдельные параметры режимов раскроя и врезки;
- Автоматическая оптимизация задания раскроя;
- Улучшенная функция перфорации - FLYCUT;
- Оптимальное расположение деталей - NESTING;
- Функция охлаждения контура реза - LEAD POS;
- Функция микро-перемычек - MICRO JOINT;
- Функция обработки сложных контуров - PULSECUT;
- Функция вырезки контуров, лежащих на одной прямой - LINESECUT;
- Управление параметрами лазерного источника;
- Защита режущей головы;
- Дистанционная диагностика;
- Дружелюбный интерфейс.
Автоматическая оптимизация задания раскроя включает в себя ряд автоматических функций П.О:
Технология FLYCUT
Данная технология оптимизирует обработку тонких металлов. Система осуществляет раскрой не отдельными объектами, а распознает все контуры, лежащие на одной прямой и после режущая голова в высоком темпе проходит весь лист по определённой прямой. Данная функция значительно экономит время обработки при перфорации листа.
Технология NESTING
Позволяет разместить, максимально необходимое количество деталей на обрабатываемом листе, также учитывается параметр минимизации отходов. Таким образом, экономится время на подготовке задания. Также опция высчитывает время обработки данного задания. Это позволяет точно высчитать себестоимость готового изделия.
Технология LEAD POS
Обеспечивает расстановку охлаждающих точек по контуру детали для предотвращения перегрева обрабатываемой поверхности и облоя в зоне реза. Данная функция актуальна для раскроя металла на низких скоростях, углах и мелких элементах.
Технология MICRO JOINT
Автоматическое размещение перемычек по контуру раскроя. Благодаря данной опции готовое изделие не выпадает после раскроя, а также предотвращает разворот детали перпендикулярно заготовке. Актуально для изготовления декоративных деталей из нержавеющей стали, где царапины недопустимы.
Технология PULSECUT
Технология PulSeCut предназначена для высококачественной обработки сложных контуров. Функция позволяет обрабатывать определённые участки контуров (углы, близко расположенные участки) в импульсном режиме. Переключение между PulSeCut и обычным режимом осуществляется автоматически в соответствии с настройками. PulSeCut позволяет установке переключаться между непрерывным и импульсными режимами резки даже в пределах одного контура.
Технология LINESECUT
LineSeCut осуществляет вырезку не каждой детали по отдельности, а всех контуров, лежащих на одной прямой, что существенно сокращает время обработки тонколистовых металлов. Оптическая головка в высоком темпе построчно проходит весь лист, производя вырезку контуров на соответствующем отрезке. Экономия времени особенно заметна при резке перфорированных решеток.
Также доступны функции компенсации толщины лазерного луча, для достижения абсолютно точных размеров изготавливаемой продукции. Возможность выставлять точки вреза вне контура обработки заготовки под произвольным углом и на разных расстояниях, как в автоматическом так и в ручном режимах.
Управление координатной системой обеспечивается как со стойки ЧПУ, так и с помощью беспроводного пульта, что значительно облегчает позиционирование режущей головы по отношению к заготовке, а также упрощает работу оператора станка.
Безопасность
Функция определения положения листа
Эта функция позволяет автоматически определять позиционные выступы и угол поворота заготовки на столе станка и скорректировать программу резки, если это потребуется. Если материал расположен на паллете не ровно, то кромки материала будут определены с помощью детектора и материал будет программно повёрнут в необходимые координаты.
Новое поколение модулей безопасного следования
Режущая головка сохраняет постоянное расстояние с заготовкой в процессе резания, это снижает риск столкновений. Станок перестанет резать при малейшем столкновении с препятствием. Это снижает уровень аварийности и улучшает производительность резания.
Система автоматического отслеживания зазора
Система автоматически отслеживает зазор между лазерной головой и листом металла, предотвращает пропуски при раскрое тонких металлов. Позволяет раскраивать даже «горбыль».
Интеллектуальная система сигнализации
Сигналы со всех узлов, имеющих обратную связь, поступают на интерфейс через центр управления, когда оборудование работает с ошибкой, и по коду ошибки можно определить неисправность.

Качество газов
| Тип газа | Качество | Чистота газа,% | Содерж-е азота и аргона(N2 +Ar),‰ | Содерж-е воды (H2O),‰ |
| Кислород O2 | 3,5 | ≥99,95 | ≤500 | ≤5 |
| Тип газа | Качество | Чистота газа,% | Содерж-е кислорода(O2),‰ | Содерж-е воды (H2O),‰ |
| Азот N2 | 4,5 | ≥99,995 | ≤10 | ≤5 |
| Азот N2 | 5 | ≥99,999 | ≤3 | ≤5 |
Получаемые изделия
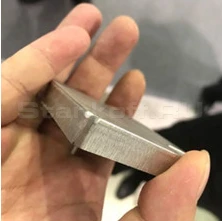
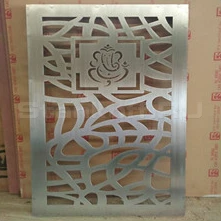
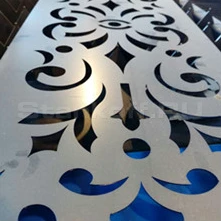

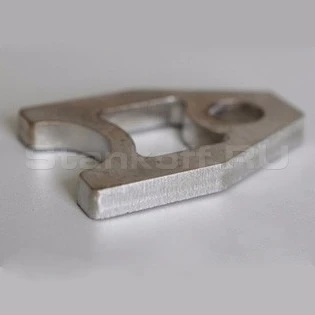


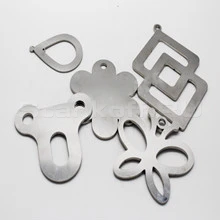
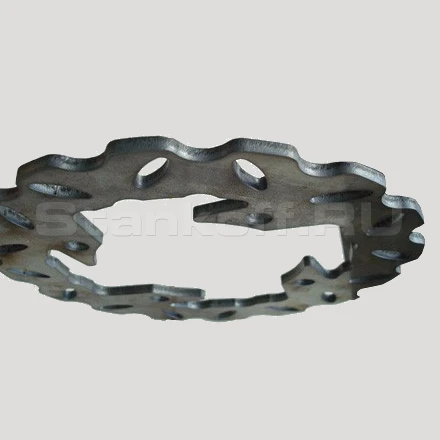
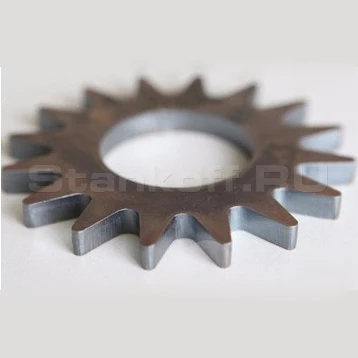

Преимущества
- Низкая стоимость и низкие эксплуатационные расходы:
экономия энергии и экологичность. Коэффициент фотоэлектрического преобразования составляет 25% — 30%. Расход электроэнергии составляет 20%—30% от общего расхода станка с СО2 лазерами. Волоконная линия передачи не требует отражающей линзы, тем самым снижая расходы на техобслуживание и текущий ремонт;
- Идеальный промышленный дизайн
в соответствии с современными требованиями эргономики. Компактная конструкция, легко адаптируемая к производственным требованиям. Все установки спроектированы с помощью CAD, CAM и CAE – это технологии, состоящие в использовании компьютерных систем для анализа геометрии, моделирования и изучения поведения продукта для усовершенствования и оптимизации его конструкции;
- Простая программа
для чертежей резки с автоматически регулируемой скоростью подачи и выходной мощностью для каждого изготавливаемого с помощью ЧПУ изделия;
- Высокая производительность
высокая скорость резки, качественный рез, быстрая перенастройка на различные толщины;
- Легкость в использовании и безопасность:
простая и безопасная система смены сопел с сохранением центрирования луча, быстрая замена защитного стекла, автоматический контроль высоты резки, система аварийного оповещения;
- Доступность запасных частей
Факторы, влияющие на процесс резки
-
Мощность лазера
Мощность лазера является одним из самых важных факторов в процессе лазерной обработки материалов.Снижение мощности лазерного луча используется, когда нам необходима высокая точность вырезывания. С другой стороны, более толстые и прочные материалы требуют более высокой мощности лазерного луча.
-
Частота импульса
Частота импульса - это некоторая величина, пропорциональная мощности лазера. Современные лазеры обладают усовершенствованными функциями управления процессом резки, которые позволяют автоматически повышать или понижать частоту импульса в зависимости от обрабатываемого материала.
-
Тип газа, используемого при резке
Для того, чтобы процесс резки был эффективным и безопасным, для резки различных видов материалов требуются определенные типы газа. Древесина, например, является воспламеняющимся материалом и исключает применение кислорода при резке во избежании пожаров. С другой стороны, кислород можно использовать при резке металлических поверхностей, не содержащих оксиды.
Тип газа не является единственным фактором, влияющим на процесс. Качество газа не менее важно. один и тот же газ с различной частотой будет по-разному влиять на процесс резки (как на время, так и качество резки).
-
Давление газа
Давление газа в лазере является еще одним важным фактором. От давления газа зависит толщина разрезаемого материала. Чем тоньше материал, тем ниже должно быть давление газа, в противном случае существует риск повреждения материала и лазерного устройства.
-
Диаметр сопла
Режущие сопла существенно влияют на процесс резки лазером. Например, когда мы имеем дело с низким давлением лазерной резки, требуются сопла меньшего диаметра. И наоборот, когда обрабатываемый материал требует более высокого давления для резки, тогда нужно использовать сопла более крупного диаметра.
-
Расстояние от сопла до поверхности обрабатываемого материала
Расстояние от сопла до разрезаемой поверхности очень важно для качественного результата лазерной резки. Как правило, чем меньше расстояние между соплом и поверхностью, тем точнее и качественнее результат резки. Но в ряде случаев рекомендуется увеличить это расстояние для того, чтобы предотвратить повреждение оборудования.
Характеристики
| Мощность лазера | 3000 Вт |
| Лазерный источник | Raycus
|
| Длина волн | 1080 Нм |
| Качество луча | <0,373 мрад |
| Срок службы лазерного источника | 100 000 моточасов |
| Обрабатываемая площадь (X,Y,Z)
|
1530x6050x120 мм |
| Макс. скорость холостого хода | 120 м/мин |
| Макс. вес рулона металла |
350 кг |
| Макс. нагрузка на стол | 350 кг |
| Ускорение | 1.2G |
| Точность позиционирования (X,Y,Z) | ±0,03 мм |
| Точность повторного позиционирования (X,Y,Z) | ±0,03 мм |
| Питание | 3 фазы 380В 50Гц/60Гц |
| Мощность сервоприводов | ось X - 1100Вт, ось Y - 1700Вт, ось Z - 400Вт |
| Уровень шума | ﹤75 дБ |
| Рабочая температура | 15 - 35 °C |
| Рабочая влажность | <75 % |
| Графические форматы | DXF, PLT, Ai, LXD, GBX и др |
| Исполнение | открытое |
| Габаритные размеры линии | 7959х2276х1878 мм |
| Вес | 4000 кг |
Оставить свой отзыв
Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!
Вопросов пока нет. Будьте первым!
Задать вопрос
Выполненные проекты и статьи о XTC-1560K/3000


Есть вопросы по XTC-1560K/3000?


Подборки товаров
Вам также пригодится
Дополните заказ сразу
Сопутствующие товары
- Грузоподъёмность
- 25 кг
- Радиус рабочей зоны
- 1850 мм
- Грузоподъёмность
- 12 кг
- Радиус рабочей зоны
- 1604 мм

- Грузоподъёмность
- 12 кг
- Радиус рабочей зоны
- 2025 мм

- Грузоподъёмность
- 15 кг
- Радиус рабочей зоны
- 1479 мм
- Грузоподъёмность
- 150 кг
- Радиус рабочей зоны
- 1900 мм
- Грузоподъёмность
- 800 кг
- Грузоподъёмность
- 300 кг

- Усилие
- 30 тонн
- Длина стола
- 1600 мм
- Макс. мощность двигателя
- 3 кВт (л.с.)

- Усилие
- 100 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 63 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 5,5 кВт (л.с.)

- Усилие
- 125 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 63 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 5,5 кВт (л.с.)
- Усилие
- 125 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 160 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 11 кВт (л.с.)

- Усилие
- 125 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 160 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 11 кВт (л.с.)

- Усилие
- 160 тонн
- Длина стола
- 3200 мм
- Ширина стола
- 210 мм
- Передние поддержка листа
- 2 шт
- Макс. мощность двигателя
- 11 кВт (л.с.)

- Усилие
- 100 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 30 тонн
- Длина стола
- 1600 мм
- Макс. мощность двигателя
- 4 кВт (л.с.)
- Узлы
- Лента грубой очистки, Лента чистовой очистки
- Ширина обработки
- 800 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента чистовой очистки, Лента грубой очистки
- Ширина обработки
- 1000 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Ролики для фаски, Лента чистовой очистки
- Ширина обработки
- 1000 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Ролики для фаски, Лента чистовой очистки
- Ширина обработки
- 1300 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Ролики для фаски, Лента чистовой очистки
- Ширина обработки
- 1600 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Чашечный модуль
- Ширина обработки
- 30-610 мм
- Скорость шлифовальной ленты
- 3-16 м/сек
- Узлы
- Лента грубой очистки, Чашечный модуль
- Ширина обработки
- 1000 мм
- Скорость шлифовальной ленты
- 1-15 м/сек

- Усилие
- 175 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 545 мм
- Макс. мощность двигателя
- 16,7 кВт (л.с.)
- Усилие
- 250 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 525 мм
- Макс. мощность двигателя
- 2x5,5 кВт (л.с.)
- Усилие
- 110 тонн
- Длина гиба
- 2500 мм
- Расст. между колоннами
- 2000 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 10,8 кВт (л.с.)
- Усилие
- 110 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 10,8 кВт (л.с.)

- Усилие
- 135 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 13,2 кВт (л.с.)
- Усилие
- 175 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 16,7 кВт (л.с.)
- Усилие
- 210 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 21,4 кВт (л.с.)
- Усилие
- 250 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 620 мм
- Макс. мощность двигателя
- 21,4 кВт (л.с.)
- Усилие
- 320 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 450 мм
- Макс. раскрытие
- 670 мм
- Макс. мощность двигателя
- 21,4 кВт (л.с.)
- Усилие
- 400 тонн
- Длина гиба
- 6000 мм
- Расст. между колоннами
- 5100 мм
- Глубина зева
- 500 мм
- Макс. раскрытие
- 670 мм
- Макс. мощность двигателя
- 26,9 кВт (л.с.)
- Усилие
- 80 тонн
- Длина гиба
- 2500 мм
- Расст. между колоннами
- 2000 мм
- Глубина зева
- 350 мм
- Макс. раскрытие
- 540 мм
- Макс. мощность двигателя
- 8,7 кВт (л.с.)
- Усилие
- 50 тонн
- Длина гиба
- 1600 мм
- Расст. между колоннами
- 1250 мм
- Глубина зева
- 205 мм
- Макс. раскрытие
- 500 мм
- Макс. мощность двигателя
- 4,4 кВт (л.с.)
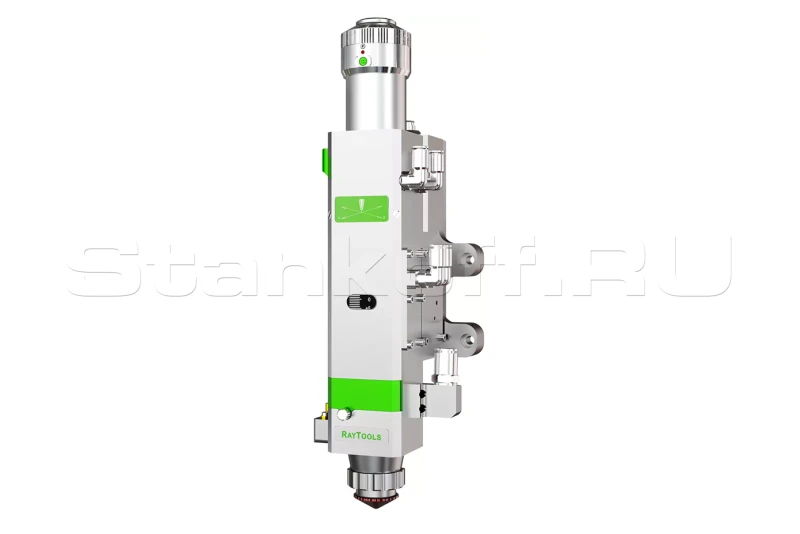
- Фокусировка
- автоматическая
- Макс. мощность
- 1500 Вт

- Фокусировка
- автоматическая
- Макс. мощность
- 3300 Вт

- Фокусировка
- ручная
- Макс. мощность
- 1500 Вт

- Фокусировка
- ручная
- Макс. мощность
- 3300 Вт
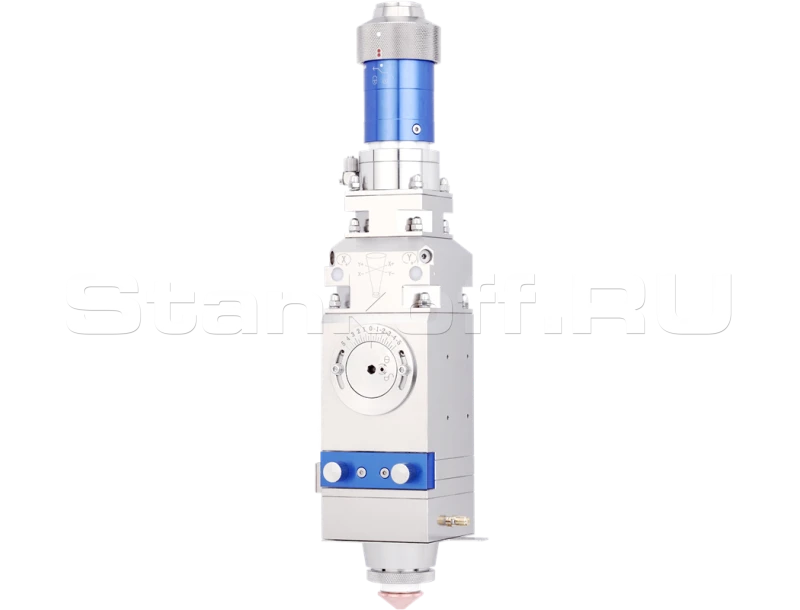
- Фокусировка
- ручная
- Макс. мощность
- 2000 Вт

- Фокусировка
- автоматическая
- Макс. мощность
- 3000 Вт
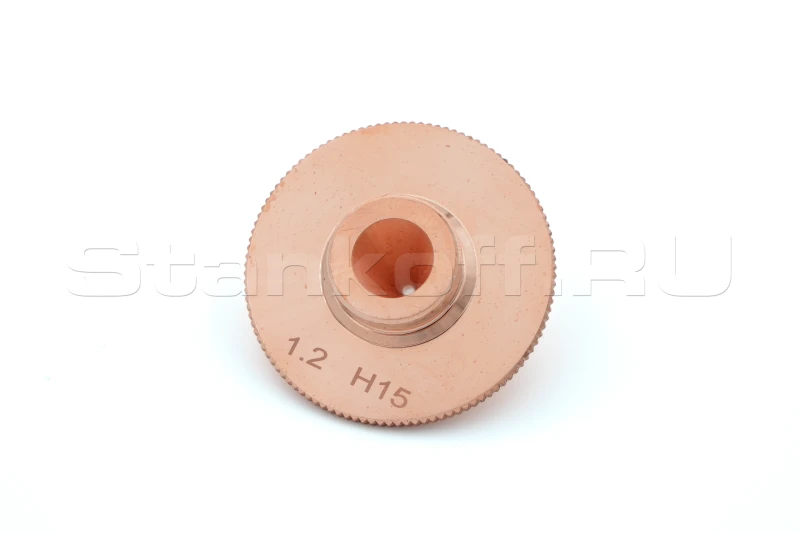
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1,2 мм
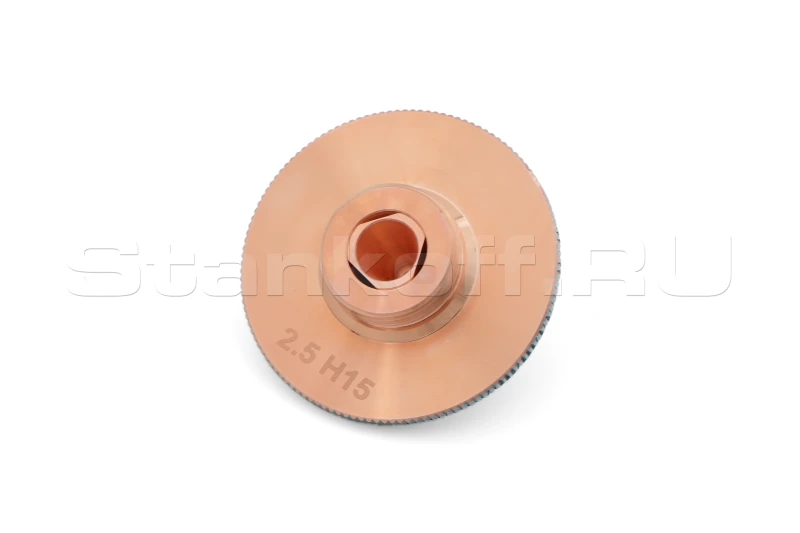
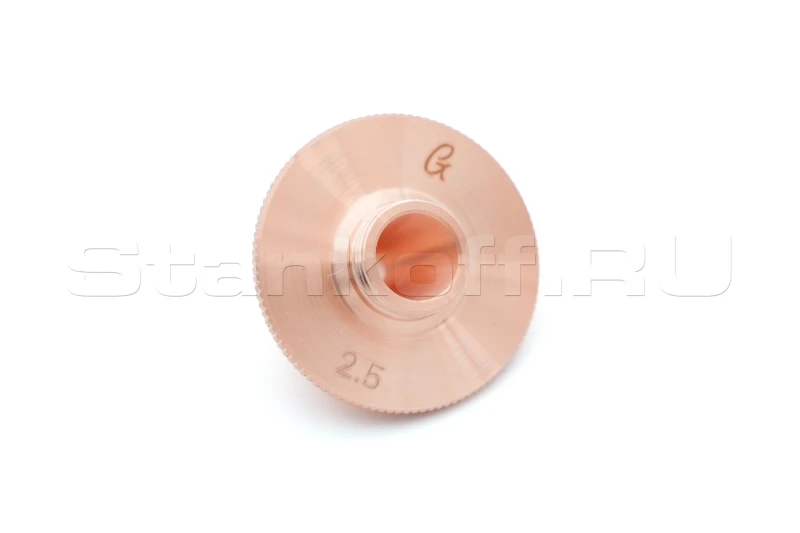
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 2,5 мм
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 2,5 мм

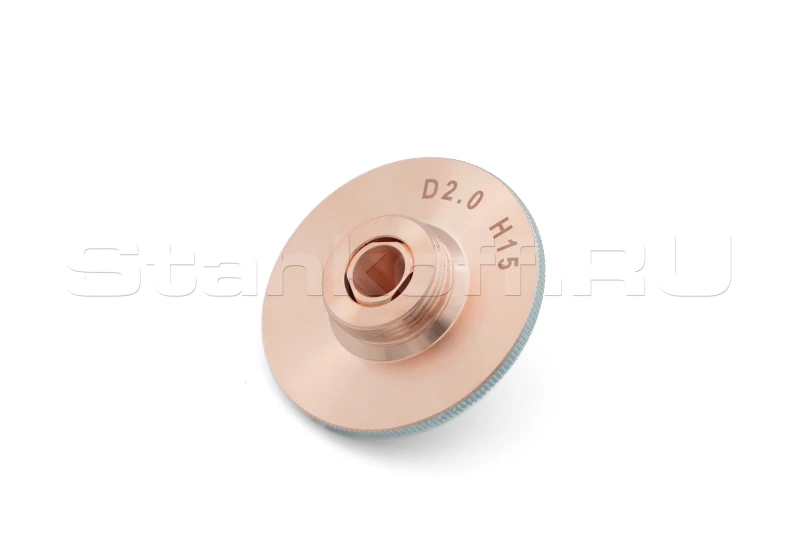
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 10 мм
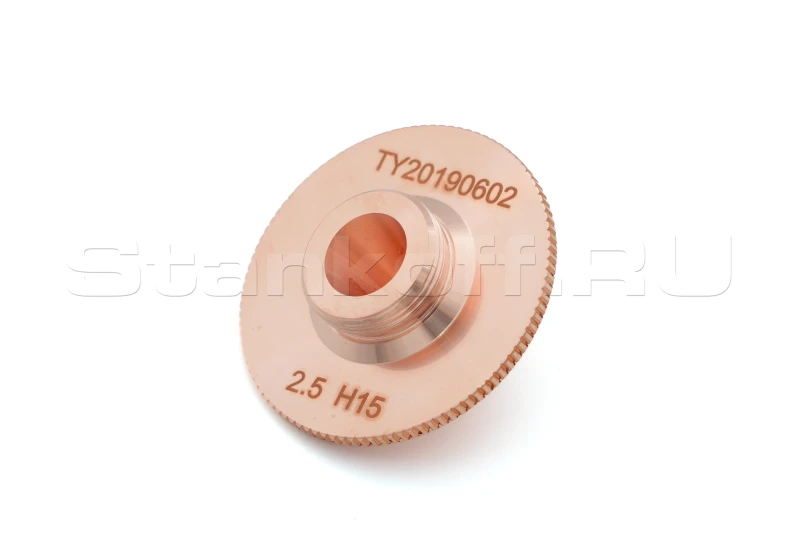
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 2 мм
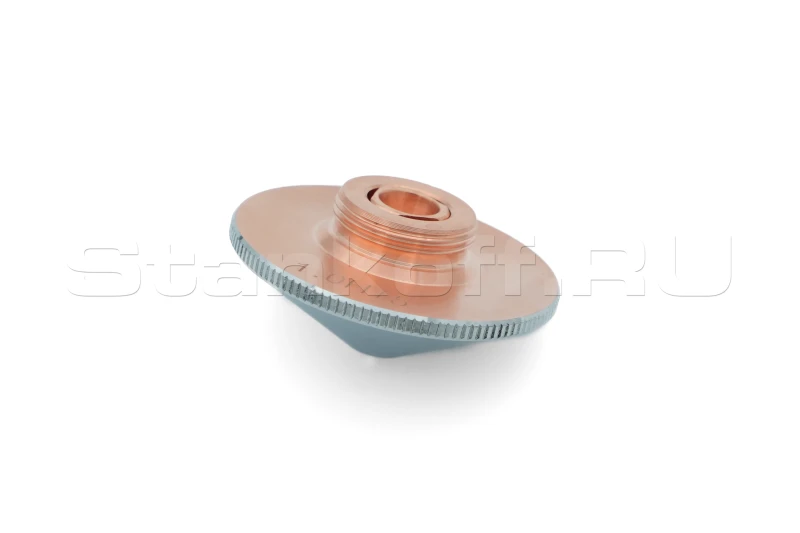
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 2,5 мм
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1 мм
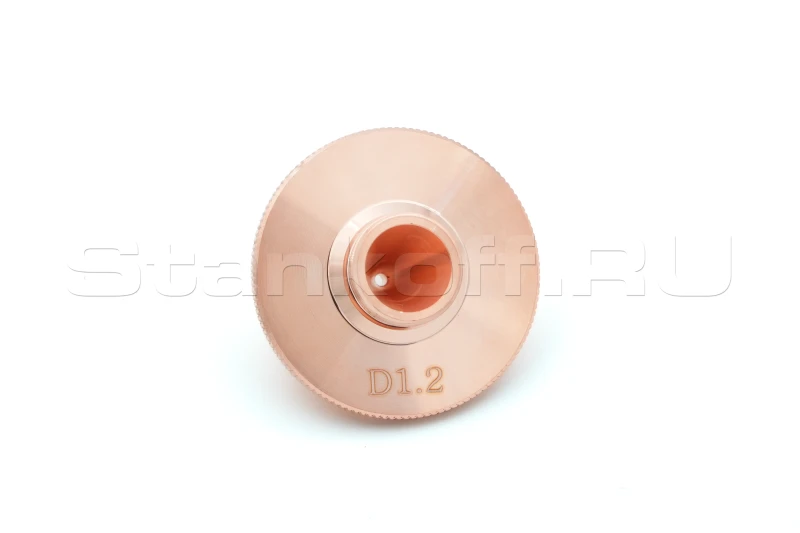
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 1,2 мм

- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 3 мм
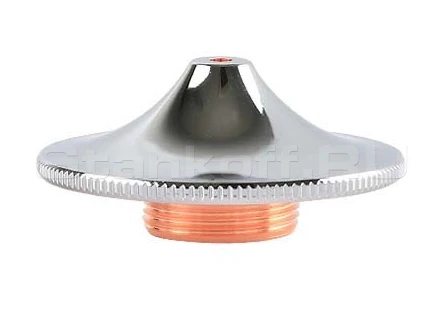
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 1,2 мм
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1,2 мм
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1,4 мм
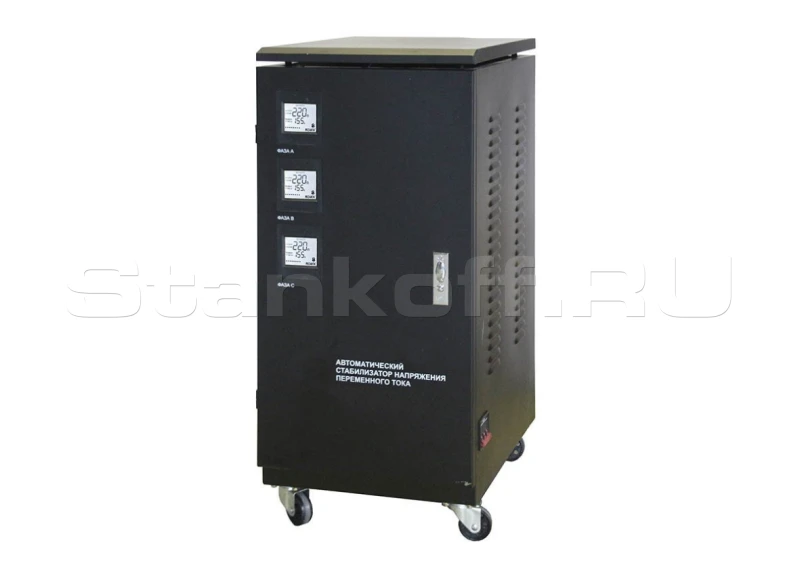
- Тип напряжения
- Трехфазное
- Мощность
- 20000 Вт
- Скорость стабилизации
- 10 В/с

- Тип напряжения
- Трехфазное
- Мощность
- 30000 Вт
- Скорость стабилизации
- 10 В/с

- Тип напряжения
- Трехфазное
- Мощность
- 45000 Вт
- Скорость стабилизации
- 10 В/с
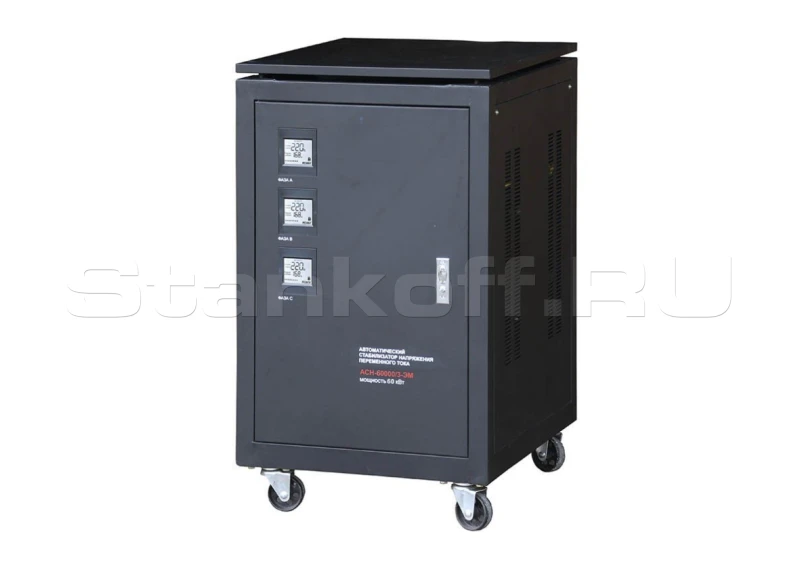
- Тип напряжения
- Трехфазное
- Мощность
- 60000 Вт
- Скорость стабилизации
- 10 В/с

Рекомендуют пользователи




 XTLASER (Китай)
- Мощность лазера
- 1500 Вт



 XTLASER (Китай)
- Мощность лазера
- 12000 Вт


 XTLASER (Китай)
- Мощность лазера
- 3000 Вт


 XTLASER (Китай)
- Мощность лазера
- 20000 Вт