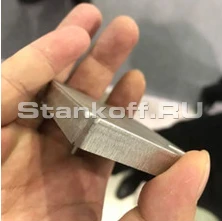
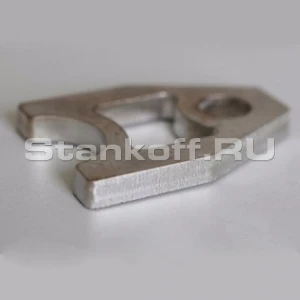
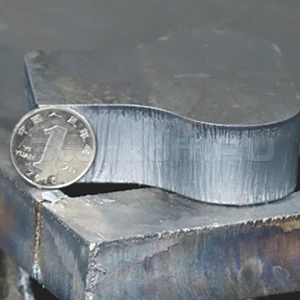
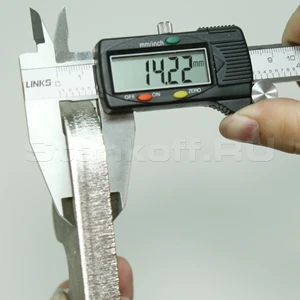
- Узлы
- Лента грубой очистки, Лента чистовой очистки
- Ширина обработки
- 1000 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек
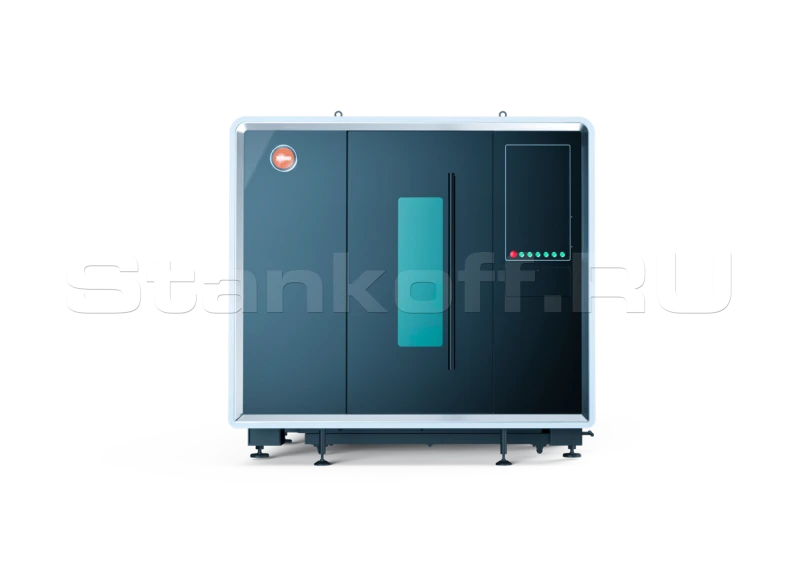
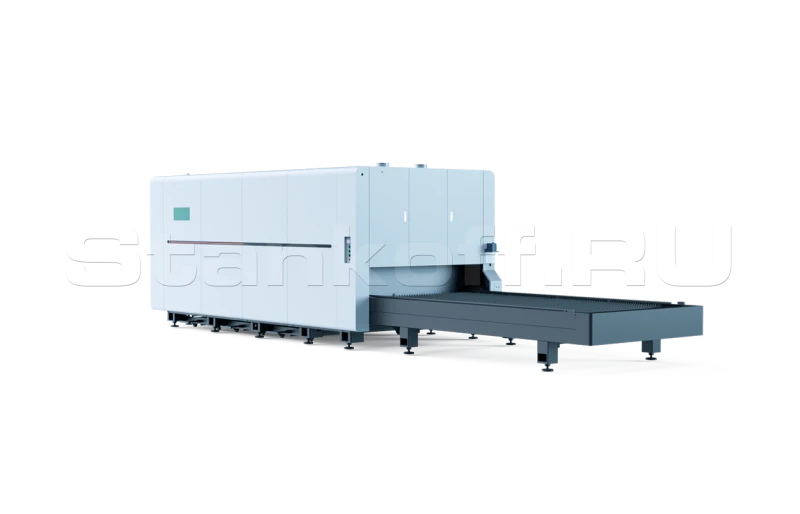
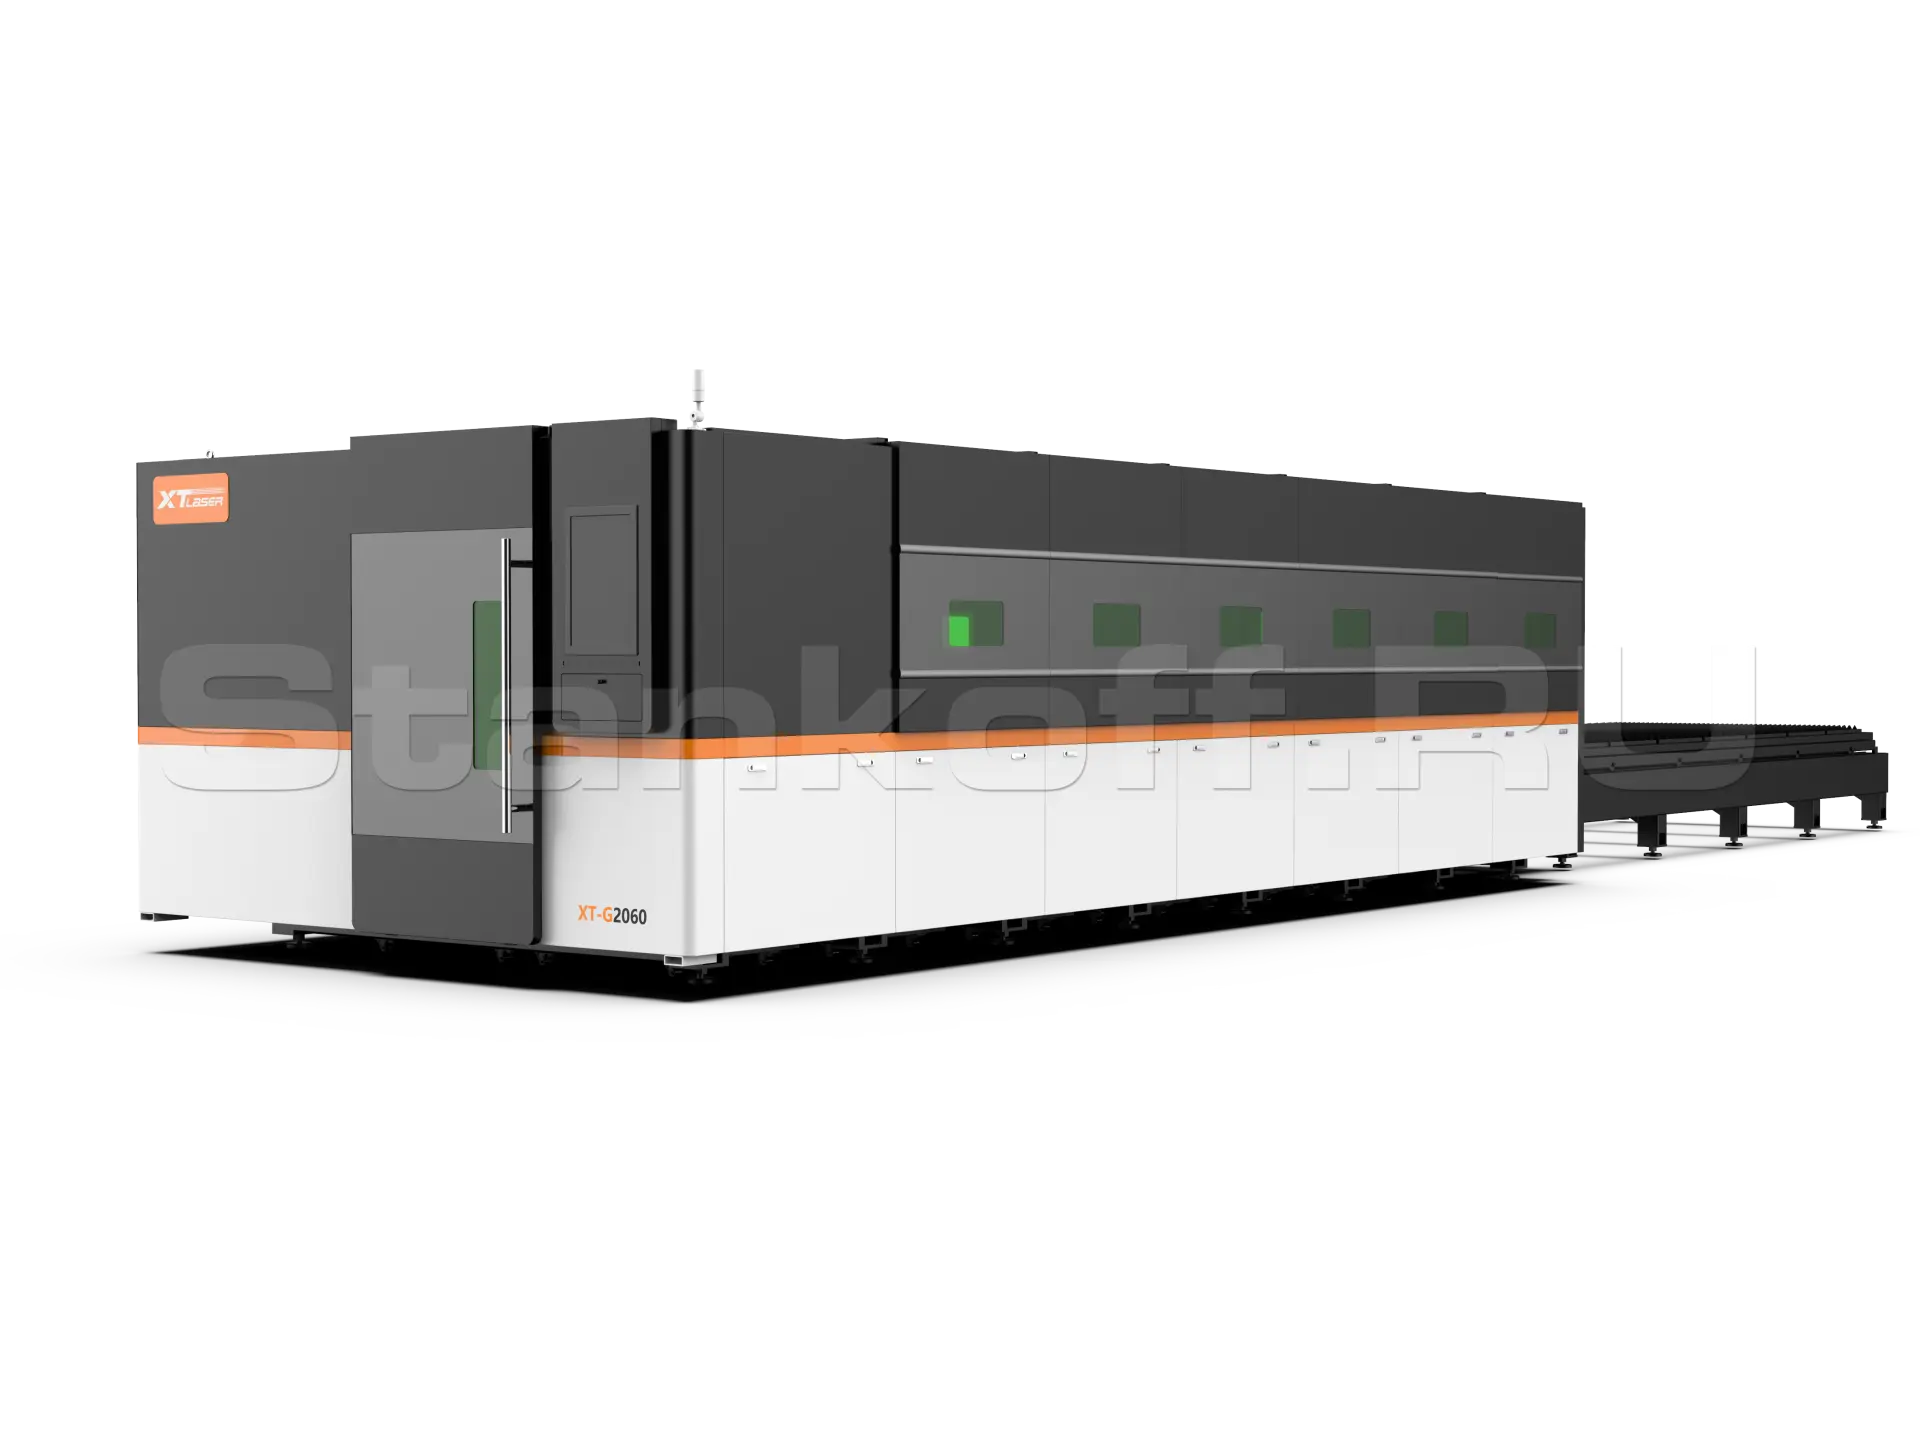
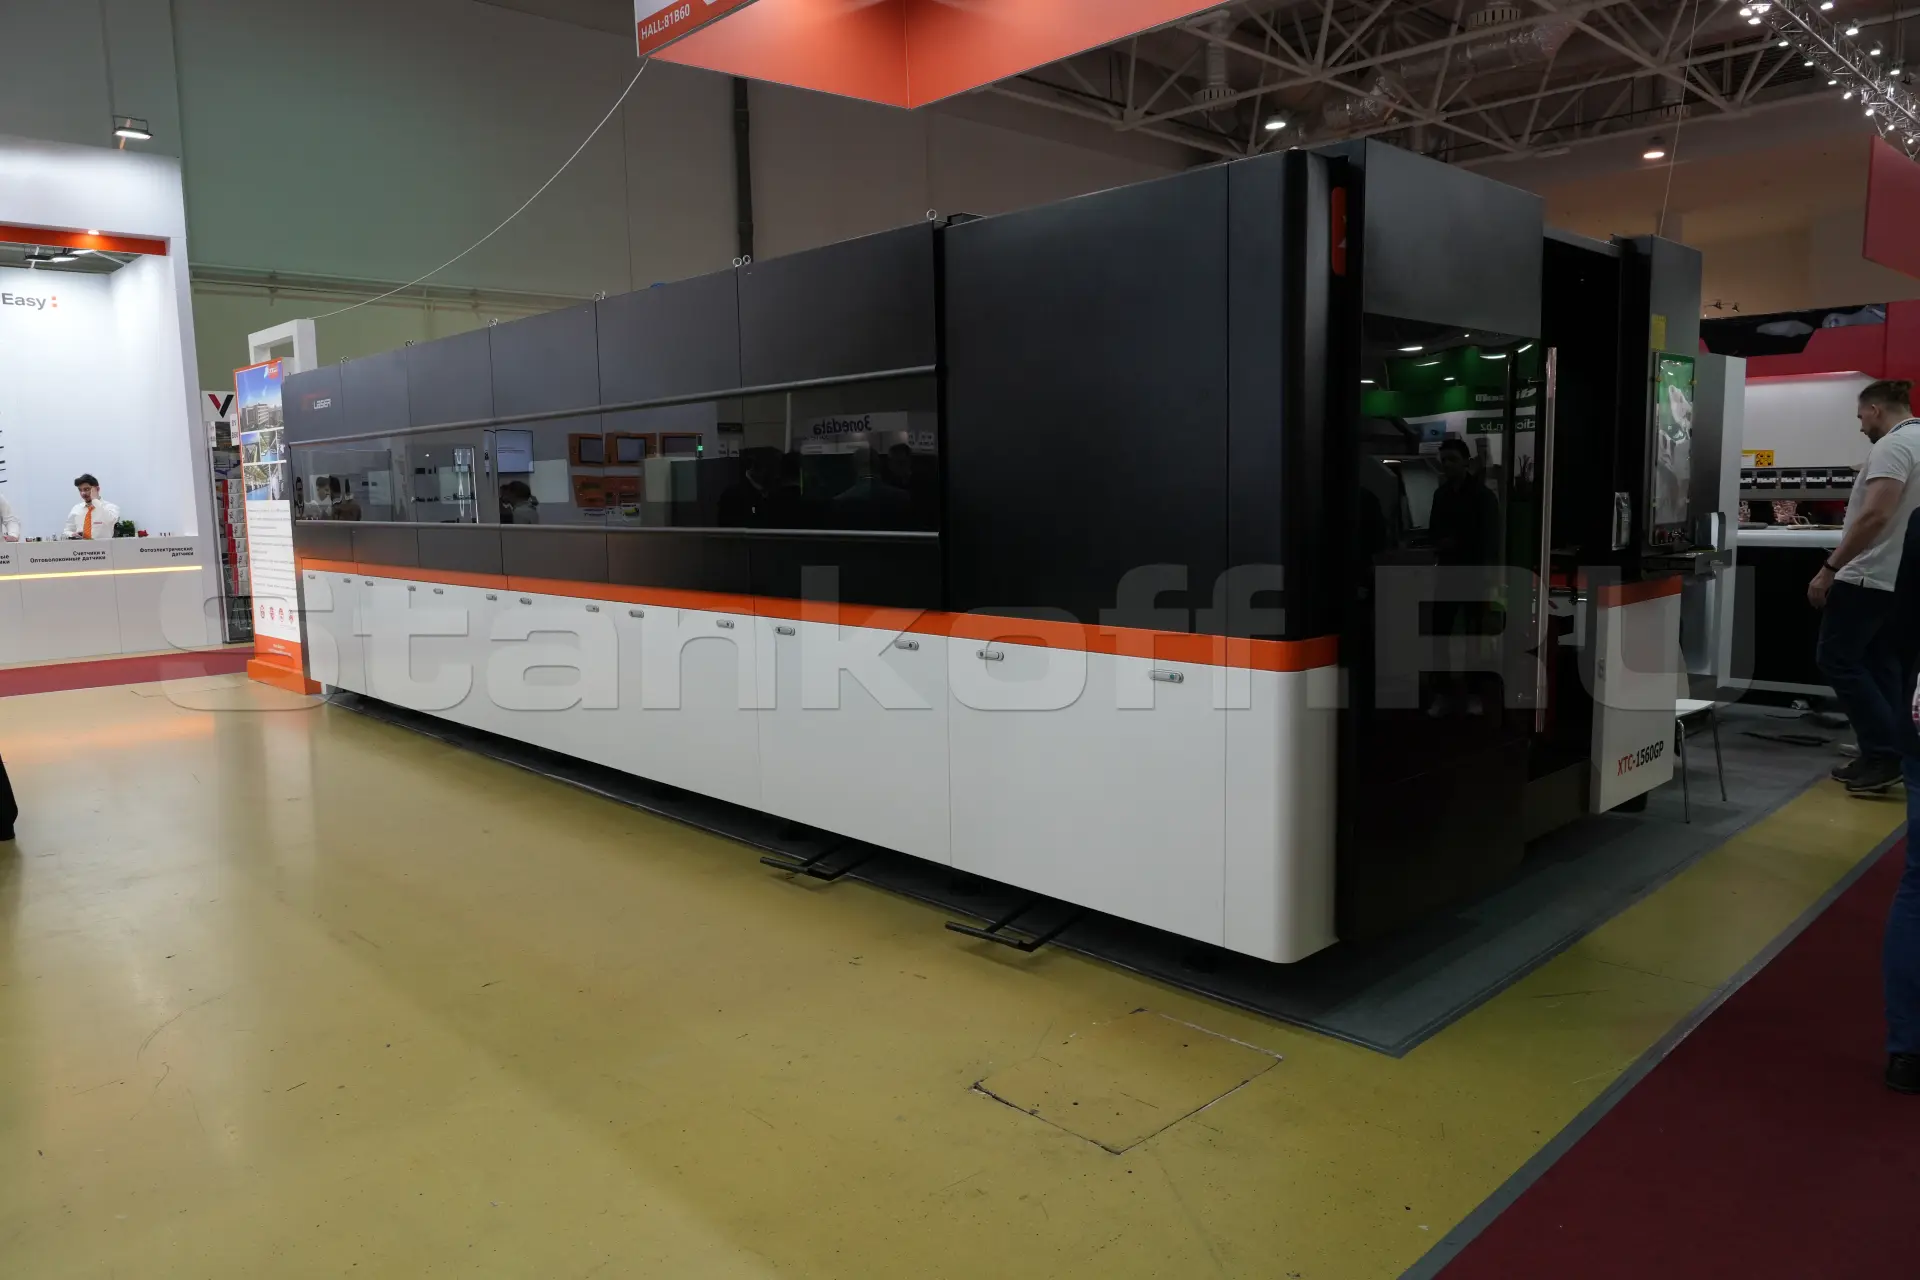
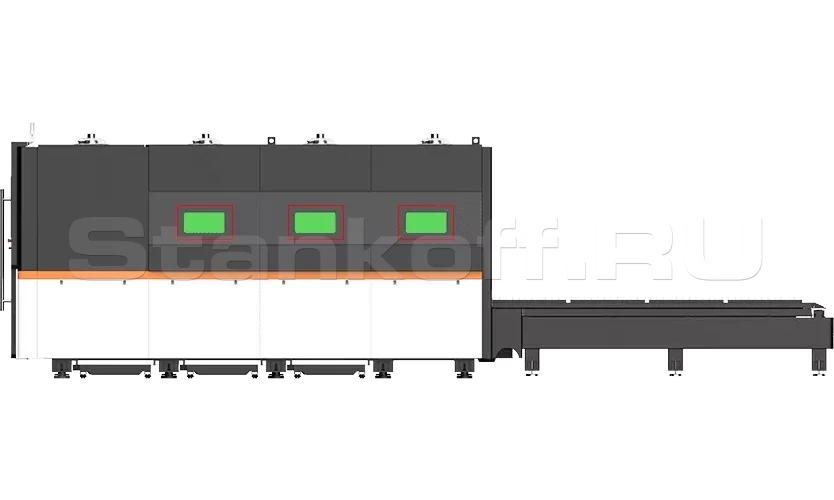
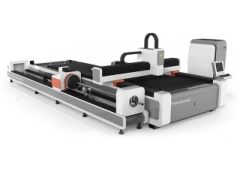
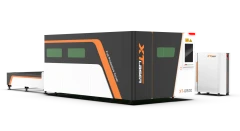
Высокомощный оптоволоконный лазерный станок с труборезом в защитной кабине XTC-GP2060T-60035/12000 Raycus
| Мощность лазера | 12 000 Вт |
| Лазерный источник | Raycus |
| Длина волн | 1080 Нм |
| Качество луча | <0,373 мрад |
| Срок службы лазерного источника | 100 000 моточасов |
| Обрабатываемая площадь (X,Y,Z) |
6050x2010x300 мм |
| Нагрузка на стол | 4700 кг |
| Макс. скорость холостого хода | 180 м/мин |
| Время смены рабочих столов | 35 сек |
| Ускорение | 1.8G |
| Точность позиционирования |
±0,03 мм |
| Точность повторного позиционирования |
±0,02 мм |
| Мощность сервоприводов | лист: ось X - 1200Вт, ось Y - 2х2900Вт, ось Z - 750Вт труба: передний патрон - 2000Вт; задний патрон - 1500Вт; подача трубы - 1500Вт |
| Рабочая температура | 15 - 35 °C |
| Рабочая влажность | <75 % |
| Графические форматы | DXF, PLT, Ai, LXD, GBX и др |
| Исполнение | закрытое |
| Питание | 3 фазы 380В 50Гц |
| Потребляемая мощность | 80 КВа / 105A |
| Габаритные размеры | 14660х3640х2350 |
| Вес | ~15000 кг |
Конструктив
Применение
Оптоволоконные лазеры на сегодняшний день являются очень популярным и высокоэффективным оборудованием для резки металла. Они применяются для резки различных металлов, таких как нержавеющая сталь, углеродистая сталь, алюминиевые листы, латунь, медь, оцинкованные пластины и т.д. В настоящее время оптоволоконные лазеры широко применяются в индустриях производства кухонной утвари, стальной мебели, лифтов и подъемников, автозапчастей и так далее.
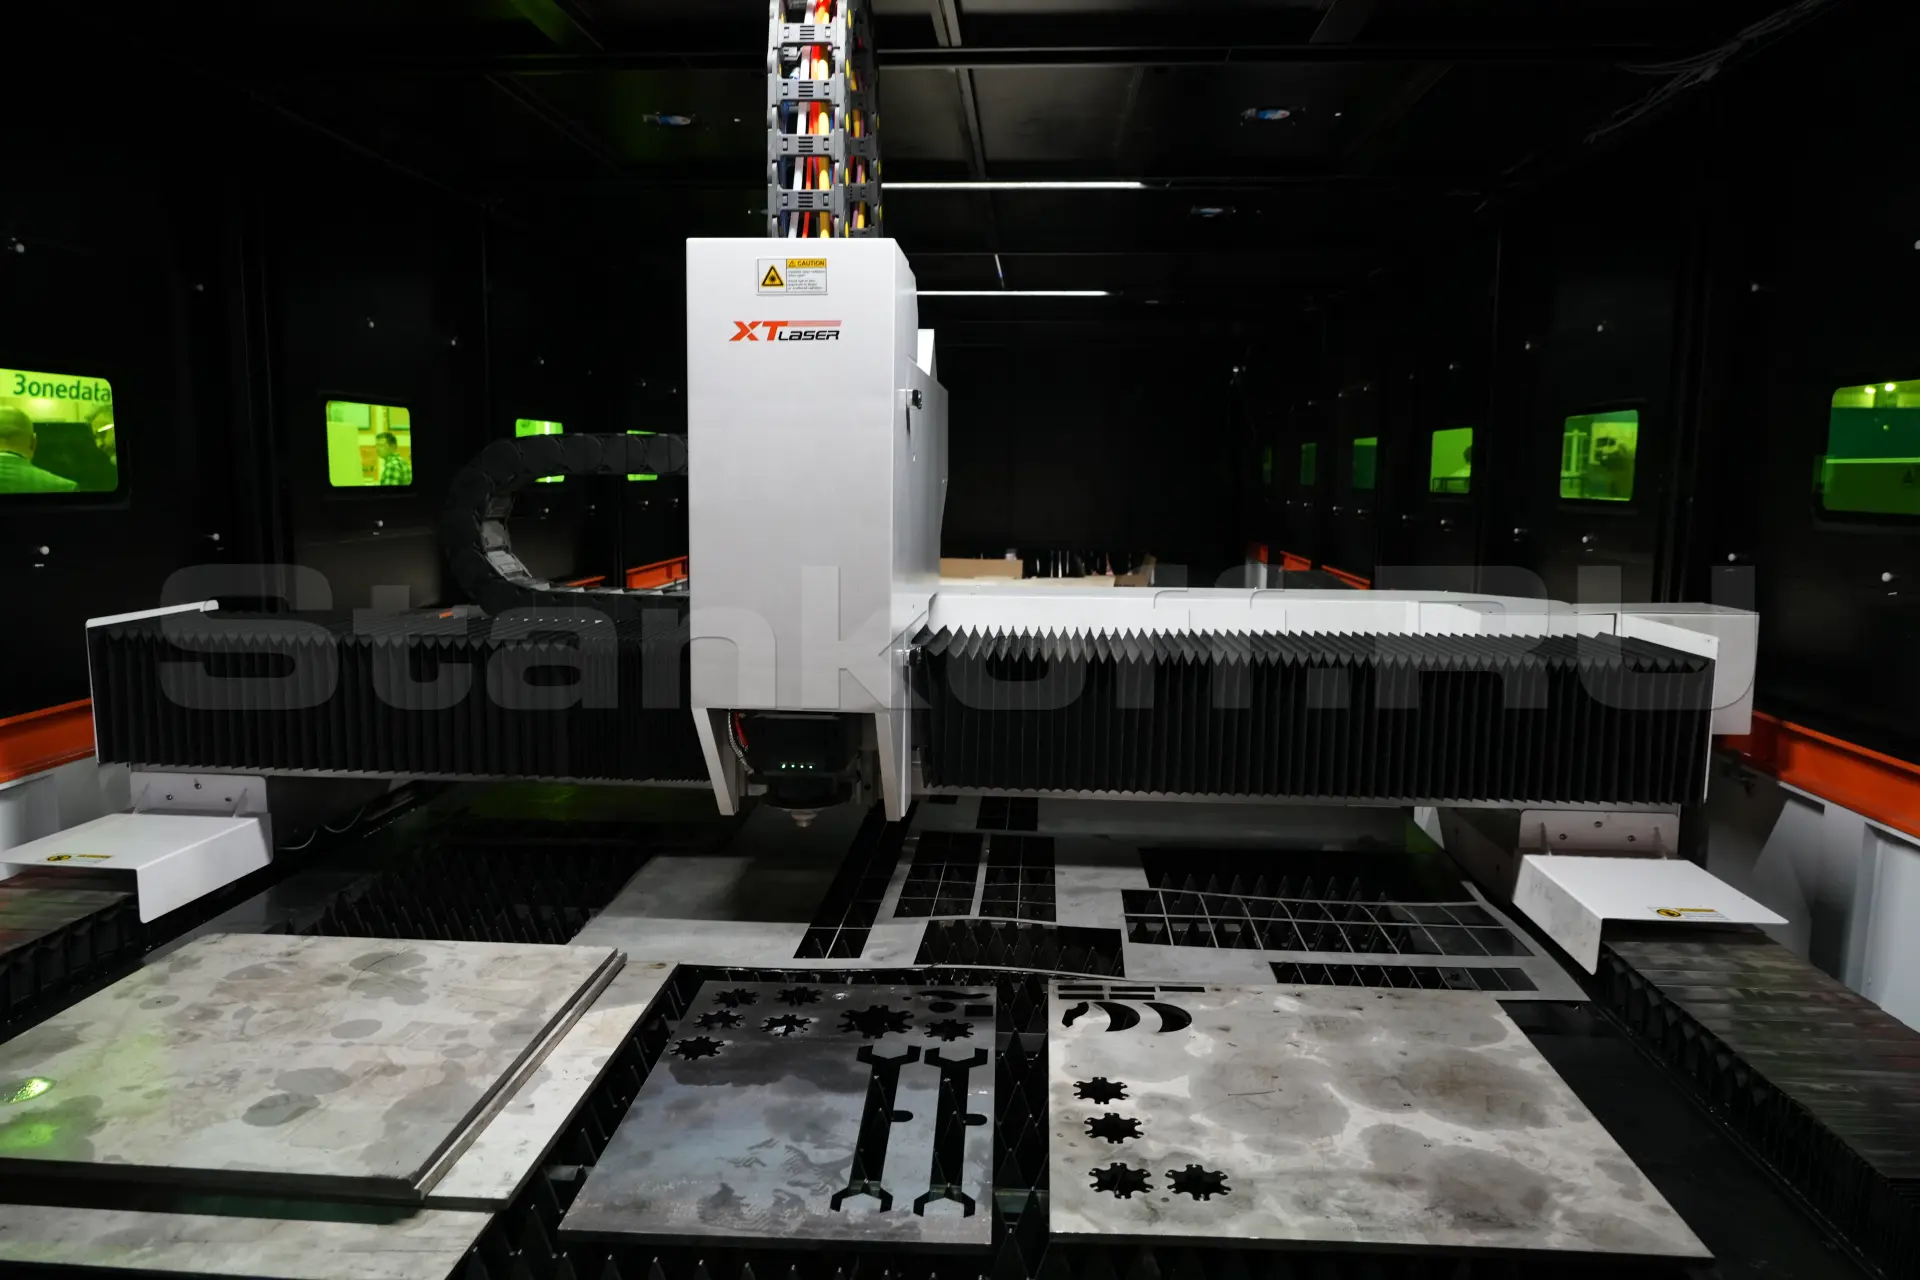
Оптоволоконный станок лазерной резки является интегрированным комплектным оборудованием лазерной резки с источником Raycus. Данное оборудование состоит из волоконной лазерной установки, холодильной камеры, волоконной режущей головки, отрезного станка, контрольной системы, системы водного и газового тракта, вытяжной системы и других деталей. Все узлы станка (оптические резонаторы, система управления ЧПУ, программное обеспечение, система перемещения и др.) поставляются всемирно известными своим качеством и разработками производителями.
Комплектация
| Режущая голова с автофокусом
|
BOCI (Китай) |
| Зубчатая передача «шестерня-рейка» | T-win (Тайвань) |
| Высокоточные направляющие | T-win (Тайвань) |
| Сервопривод и привод | Yaskawa / Fuji (Япония) |
| Редуктор | Motoreducer (Франция) |
| Источник излучения | Raycus (Китай) |
| Система ЧПУ и софт | FSCUT5000B-H (HYPCUT/TubePro) (Китай) |
| Водяное охлаждение - чиллер | Hanli (Китай) |
| Пневматические компоненты | Aventics (Германия)
|
| Электрические компоненты | Schneider(Германия) |
| Вентилятор |
Особенности конструкции
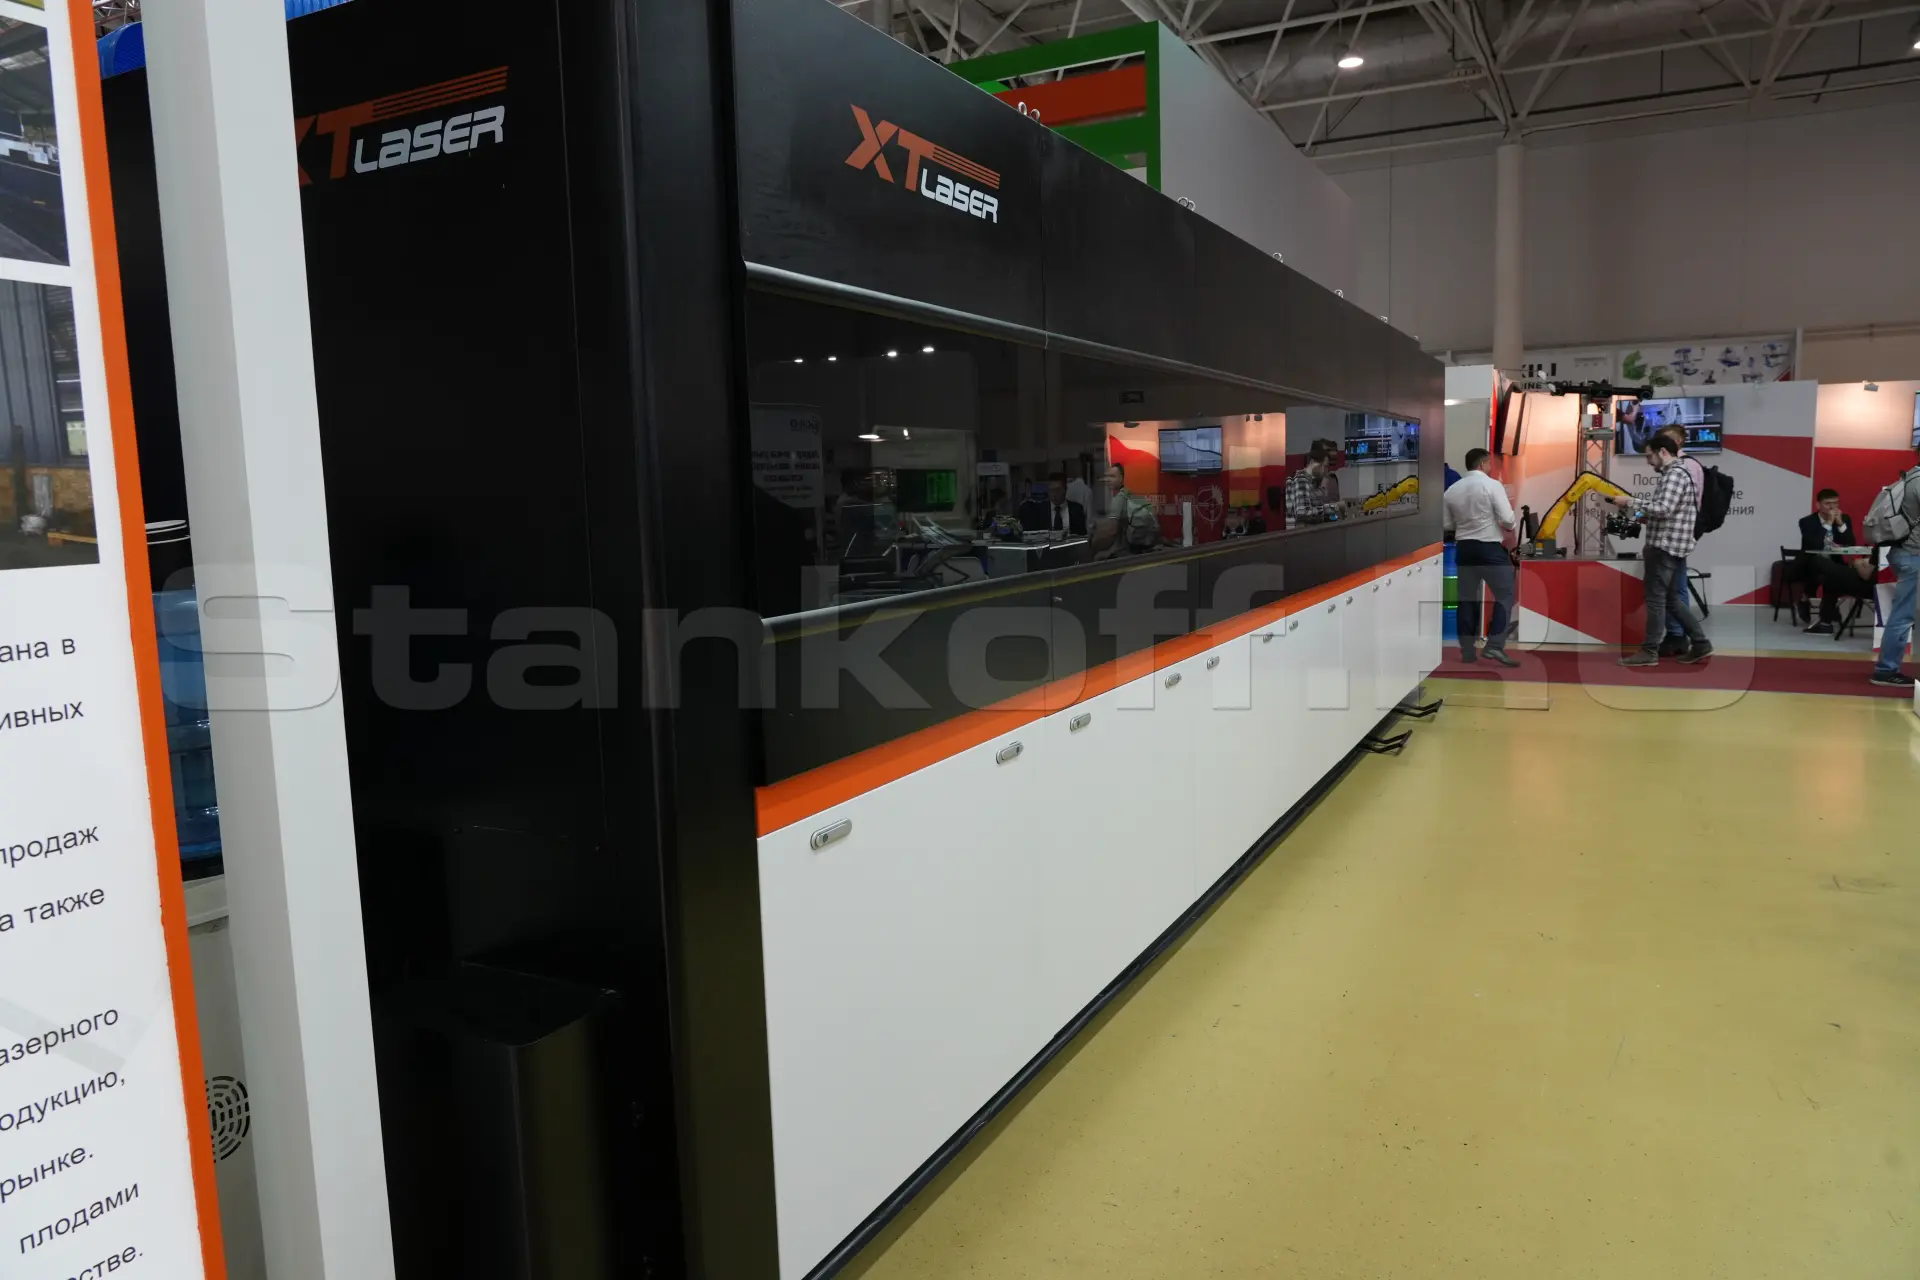
Защитная кабина
Смотровое окно выполнено из специального защитного стекла по европейским стандартам CE.
Дым, образующийся в результате резки, проходит через систему фильтров внутри кабины, тем самым обеспечивается экологически чистая резка без загрязнения внешней среды.
Тяжелая станина из листовой стали
Сменный стол
Автоматизированная зональная система дымоудаления
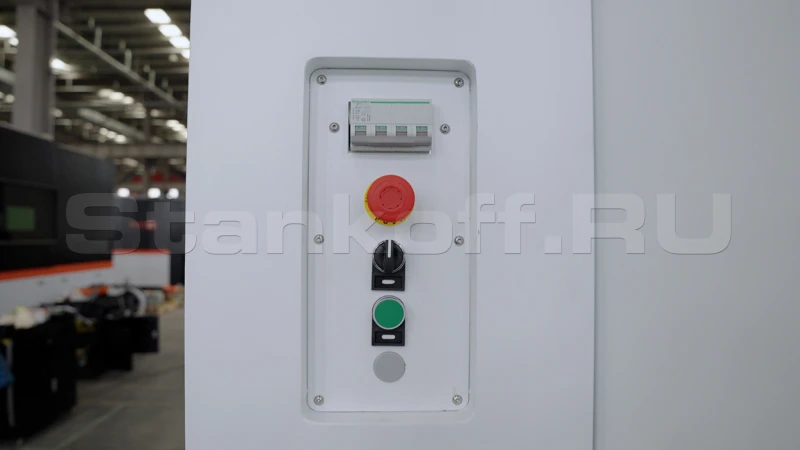
Встроенный электрический шкаф
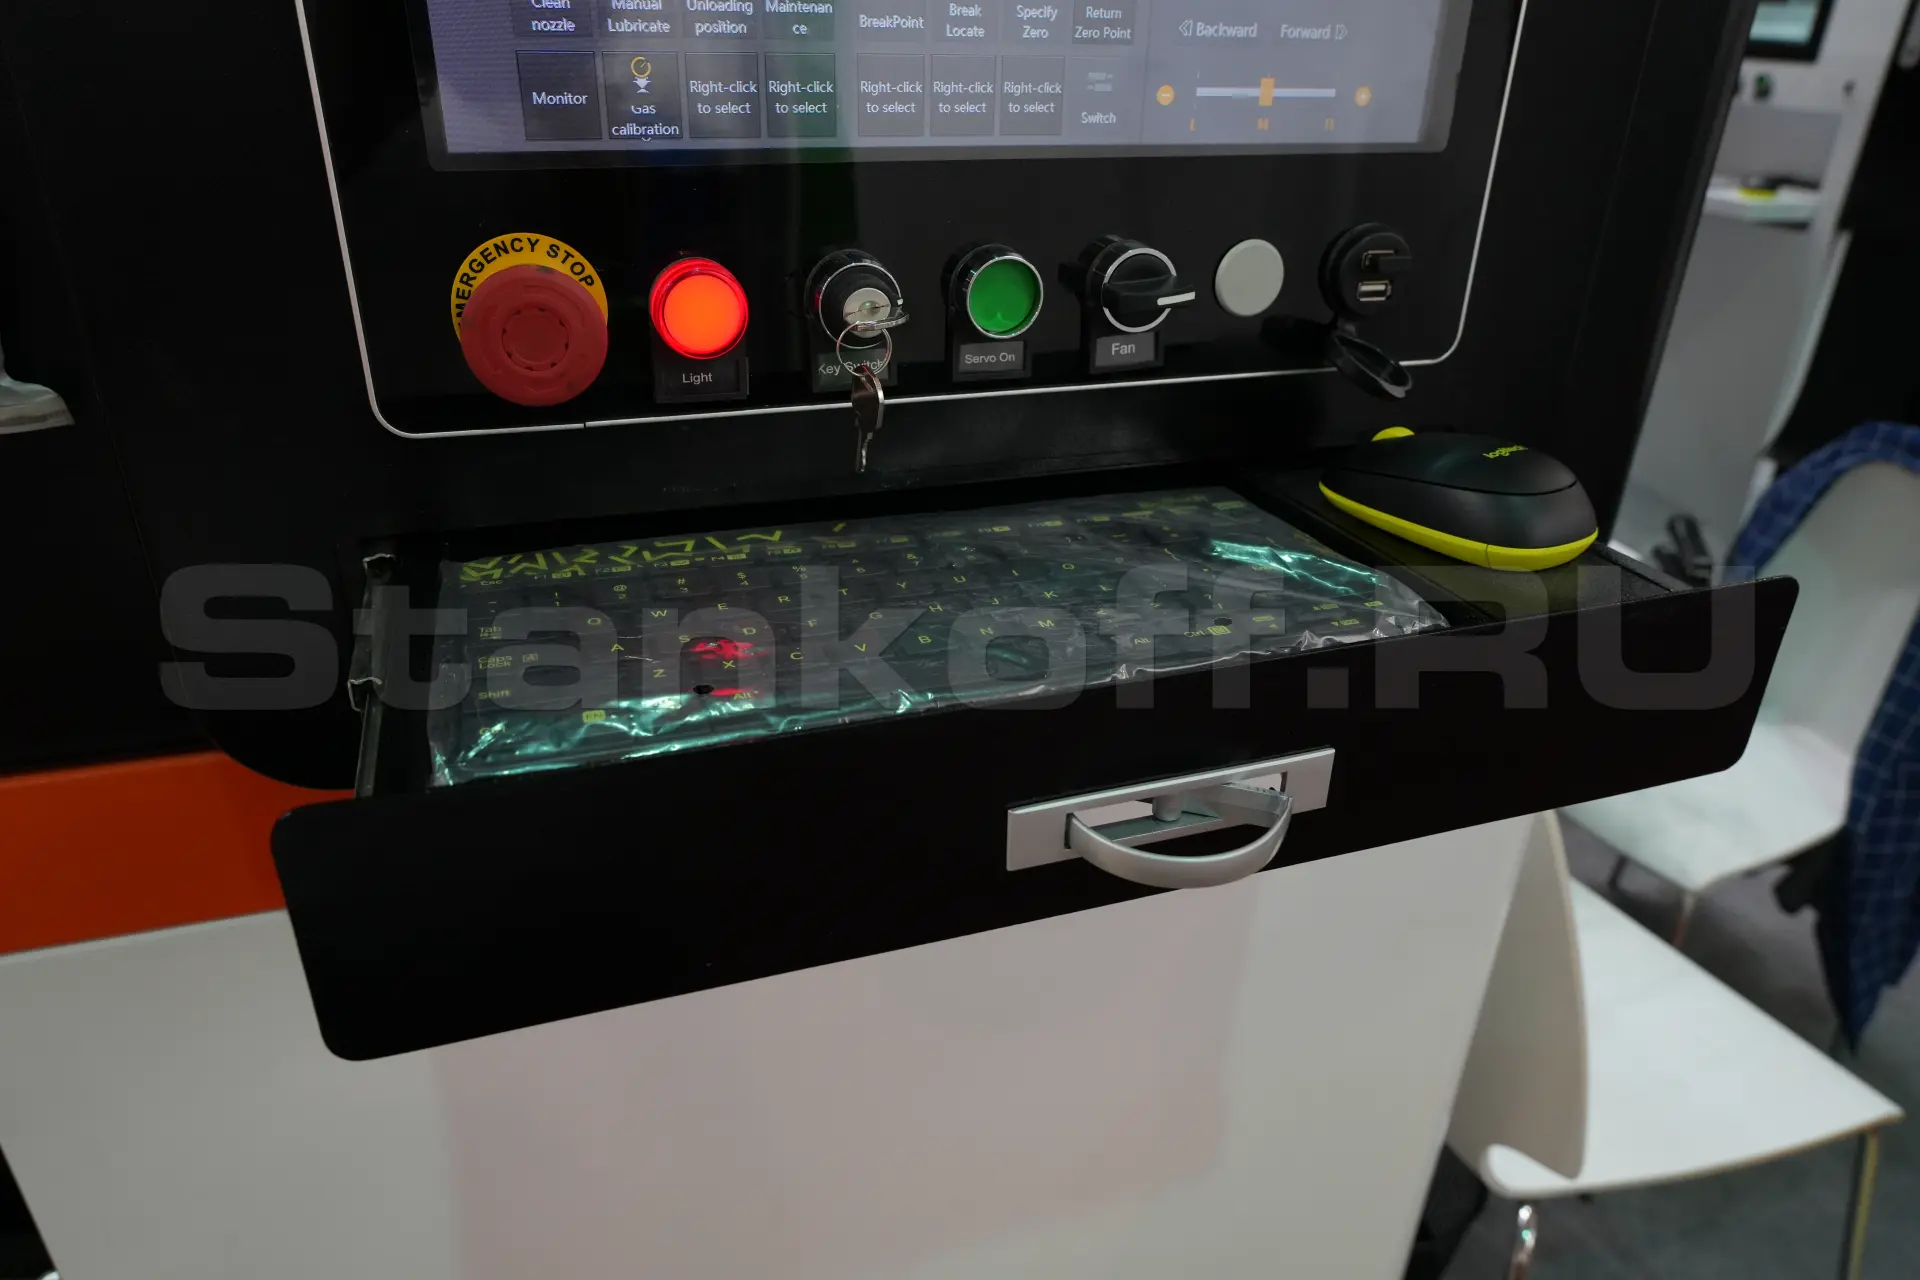
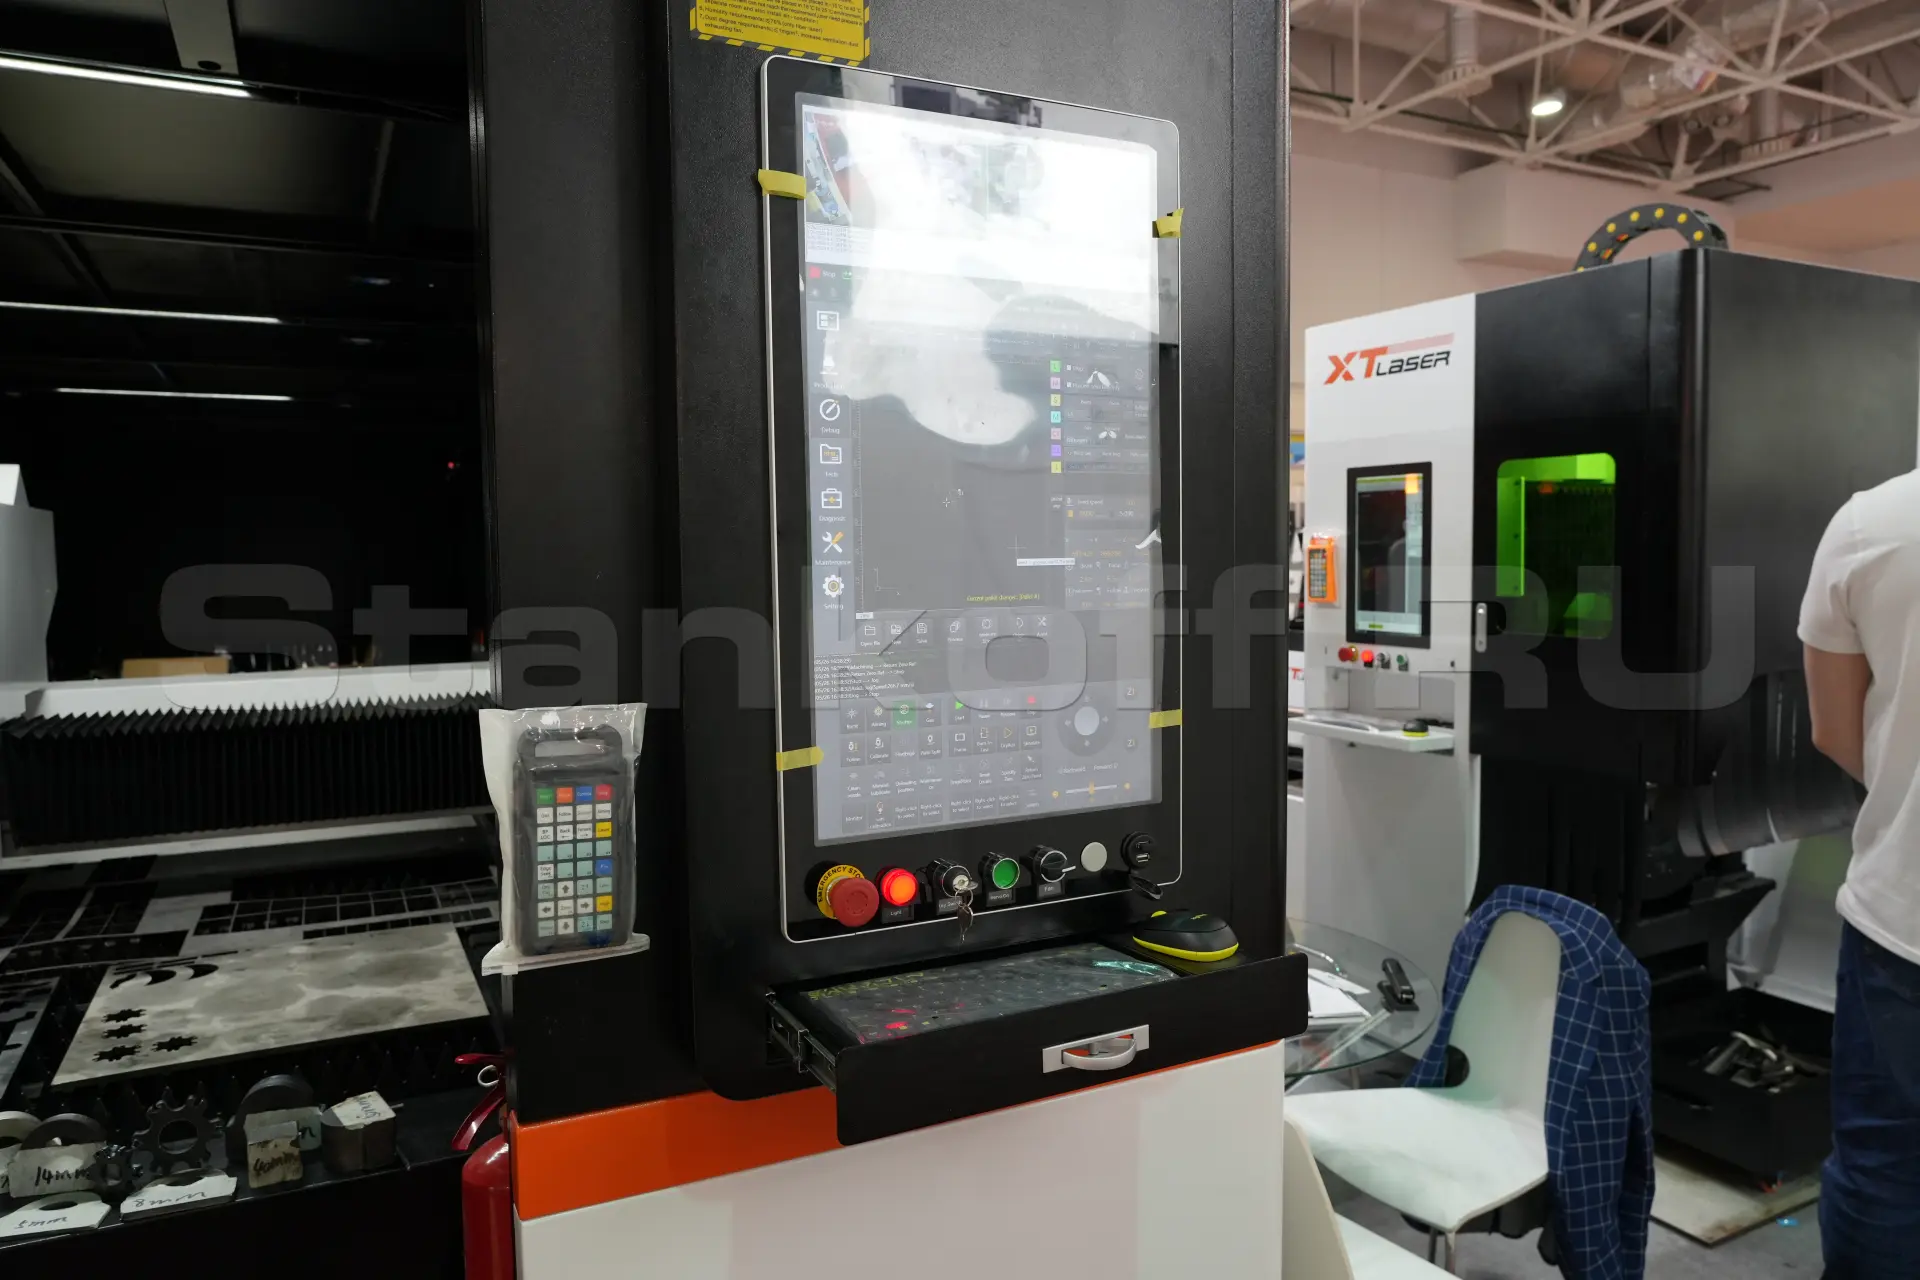
Интеллектуальная система ЧПУ
Поддержка множества видов графических файлов, включая DXF, PLT, DWG, AI, G-code, IGS (резка труб).
Поддержка нескольких языков.
Сигнализация низкого давления вспомогательного газа и ошибок резки.
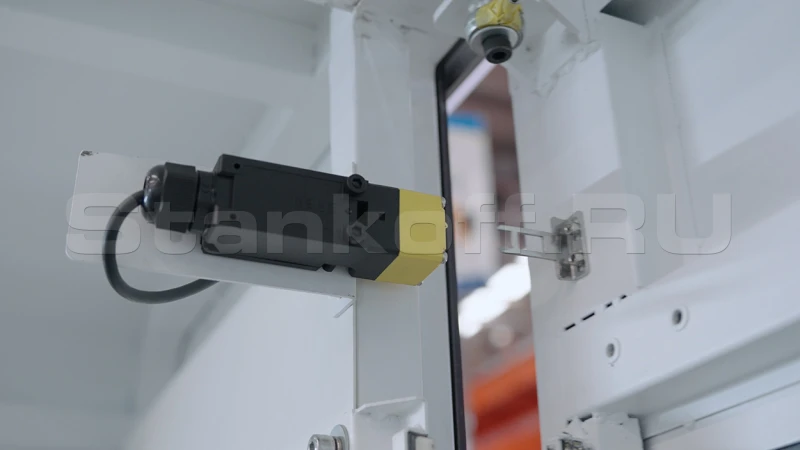
Сигнальная лампа безопасности.
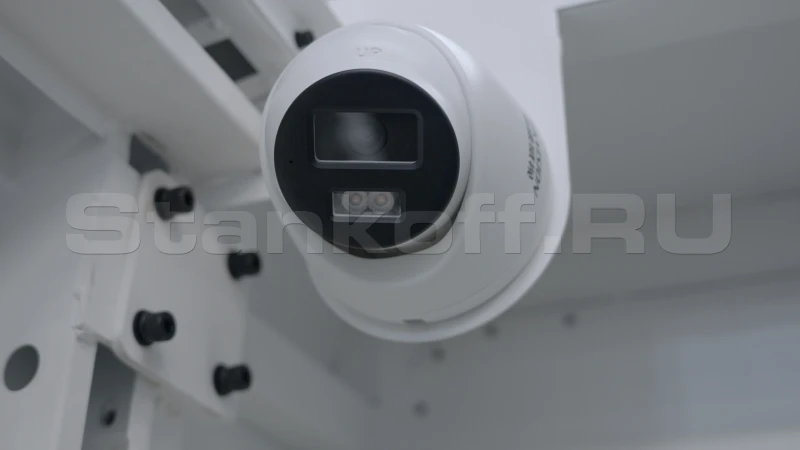
Камера с высоким разрешением
Литой алюминиевый портал
Металл портала подвергается прессованию весом в 4300т. После закалки его прочность может достигать класса T6, что является показателем максимальной твердости и прочности сплава. Характеристики сплава не только существенно увеличивают срок эксплуатации портала, но и значительно увеличивают скорость обработки материала.
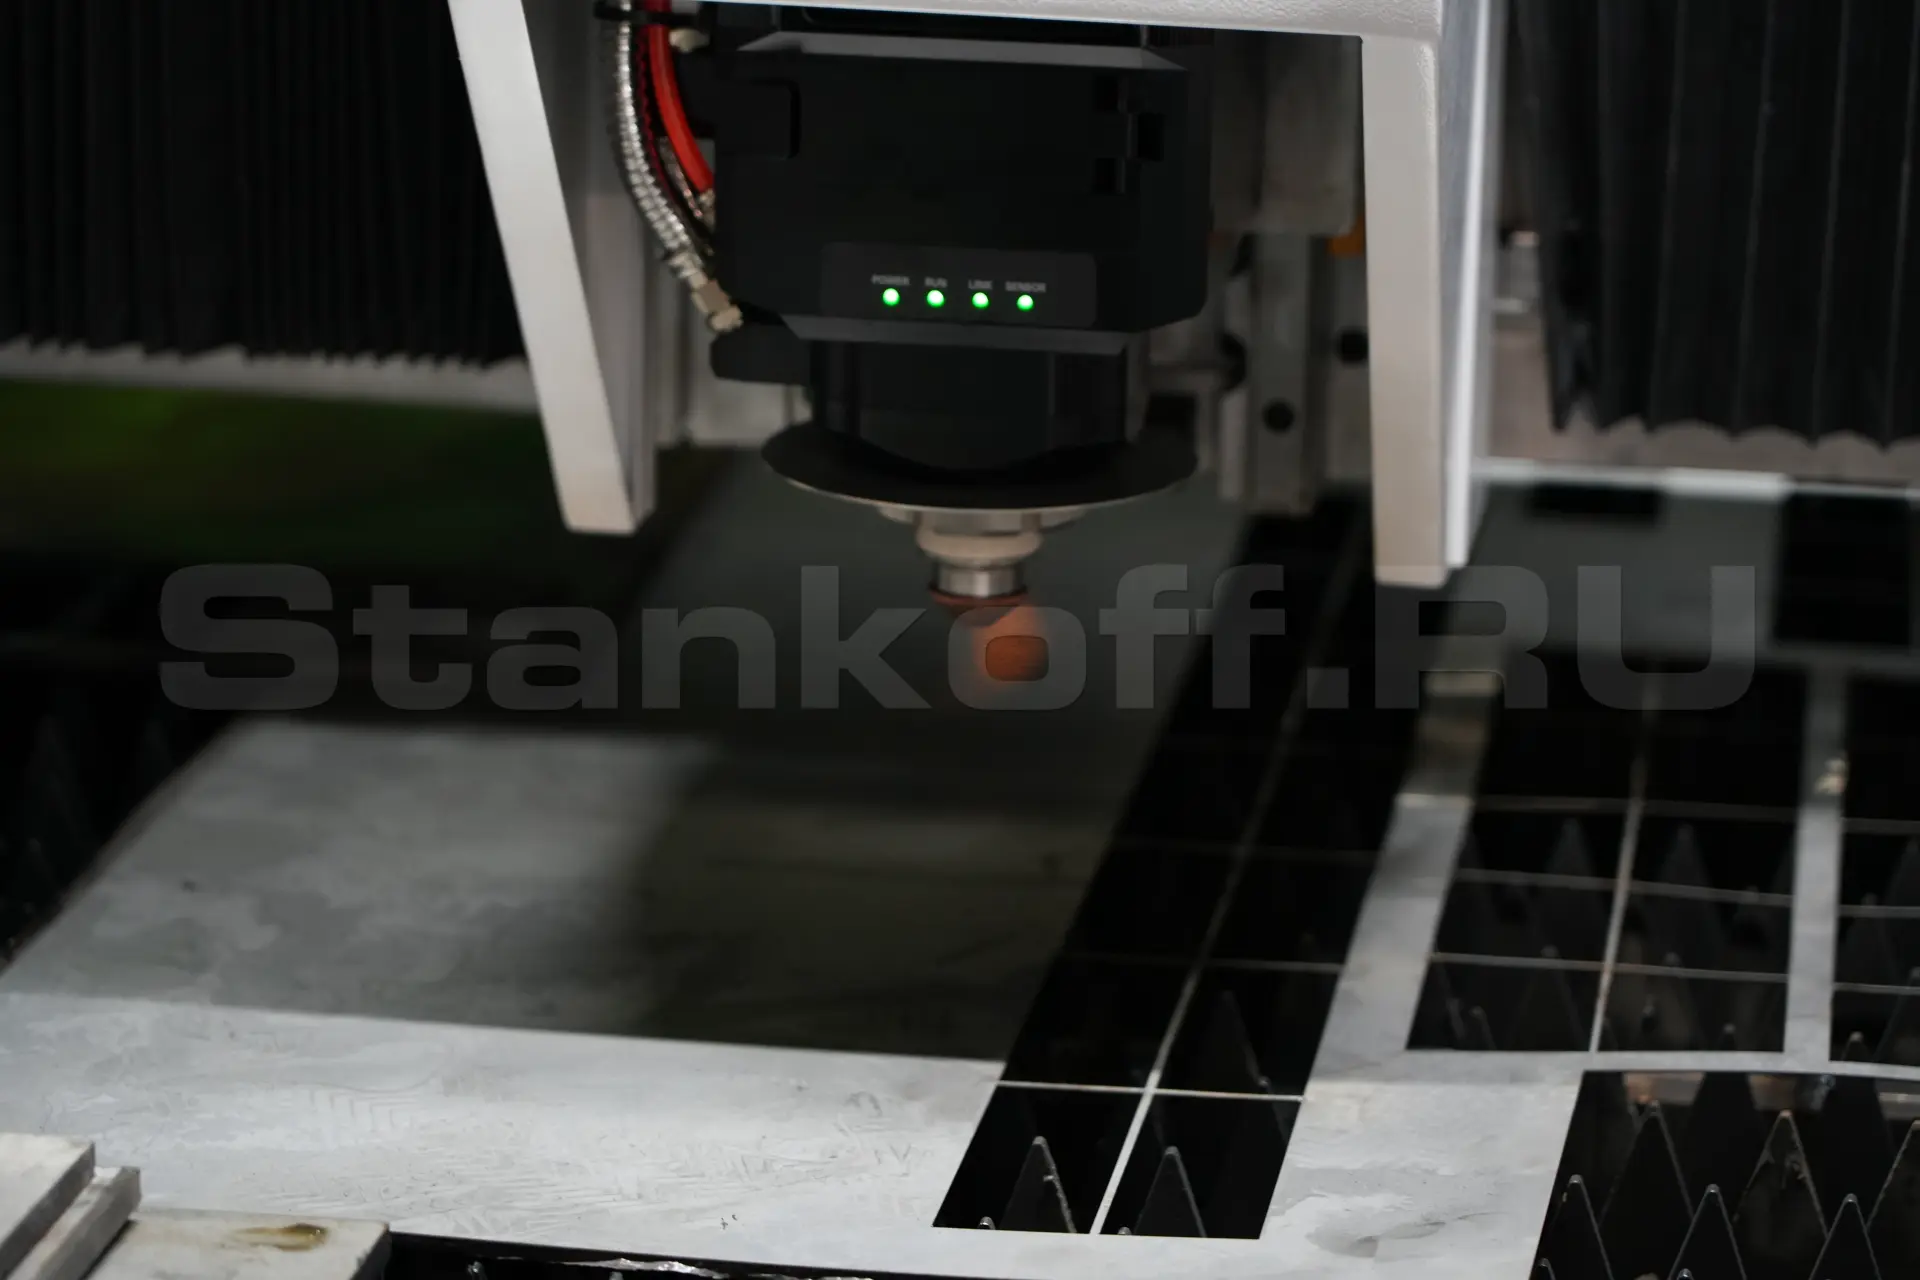
Режущая головка BOCI BLT 642H
• Инновационная система обратной связи позволяет отслеживать качество резки в реальном времени. Так, если система зафиксирует непрорез металла, головка автоматически возвращается в место начала непрореза и повторно проходит данный участок. Также система обратной связи выводит на экран все показатели головки и способна полностью приостановить процесс резки при отсутствии или недостаточном давлении режущего газа, а при ухудшении качества резки, система самостоятельно скорректирует давление режущего газа в ту или иную сторону.
• Система умного прокола, в совокупности с увеличенной скоростью изменения фокусного расстояния, значительно ускоряет процесс врезания в металл и позволяет головке приступить к процессу резки мгновенно после прокола.
• Система слежения за астигматизмом позволяет фиксировать любые рассеивания луча в зоне коллиматорных или фокусных линз. Данная система безошибочно сообщит о загрязнении оптического элемента, будь то фокусная или колииматорная линза. Такой подход избавляет пользователя от трудоемкой процедуры диагностики оптических элементов путем разбора головки.
• Система слежения за загрязнением защитного стекла вместе с температурным датчиком немедленно выведет предупреждение о необходимости чистки или замены защитного стекла. А система слежения за корректным зажатием защитного стекла сообщит оператору о некорректности установки стекла. В совокупности, перечисленные системы защиты предотвращают преждевременный износ защитных стекол и сводят порчу оптических элементов головки из – за человеческого фактора к минимуму.
• Новая конструкция усилителя сигнала емкостного датчика позволяет отслеживать металлические детали на 360 градусов от головки, что позволяет скорректировать ее положение при переезде между деталями в случае, если возможно столкновение. На случай, если столкновение произошло при ручном перемещении головки, конструкция нижней части спроектирована с применением специальных винтов. При столкновении нижняя часть головки безопасно отсоединяется, тем самым, снижая урон для всей головки до минимальных значений.
• Контур охлаждающей жидкости охватывает 90% всей головки, что значительно улучшает охлаждение оптических элементов, а значит, повышает качество резки.
• Конструкция головок данной серии предусматривает корпус с повышенной пылезащитой и наличие четырех защитных стекол, что сводит шанс загрязнения фокусных и коллиматорных линз к минимуму.
• Новый подход к обслуживанию оптических элементов. Замена фокусных и коллиматорных линз стала гораздо проще и доступнее. Больше нет необходимости в полном разборе головки. Доступ к коллиматорным и фокусным линзам обеспечивается напрямую через переднюю панель.
Система управления Hypcut
Несколько решений для прокалывания металлических листов различной толщины, удаление шлаков при прокалывании, подавление вибрации, контроль газа с замкнутым контуром, технология "раздельного слоя" для резки больших, средних и малых контуров.
Возможно повторное использование материалов с высокой эффективностью.
Поиск края при высокой скорости до 5 м/сек.
Поддержка DXF и G-кода, LXDS и NRP, сгенерированных CypNest.
Возможность доступа с помощью Laser Cloud и MES для сбора данных о состоянии машины и информирования о необходимости технического обслуживания.
Вспомогательные функции: быстрое отсечение остатков листа, автоматическая очистка сопла, автоматическая смазка, смена поддонов.
Специально разработанная технология BC-Link для передачи сигналов дисплея, ввода-вывода и USB на большие расстояния.
Блок регулировки высоты EtherCAT BCS100-E обеспечивает надежную работу при отслеживании и контроле расстояния до заготовки.
Лазерный источник Raycus
Сервоприводы Yaskawa
Редуктор Motoreducer
Зубчатая передача «шестерня-рейка» T-win
• геометрическая точность всех размеров,
• прямизна, параллельность и перпендикулярность поверхностей,
• твердость закаленной поверхности, а также глубокий слой закалки.
Зубчатая рейка в отличие от шарико-винтовой пары дает инженерам больше возможностей для создания длинных дистанций перемещения, так как винтовая пара имеет ограничения по длине, ввиду провисания, профиль же зубчатых реек позволяет избежать провисания на больших длинах. Возможно как перемещение рейки относительно неподвижной шестерни, так и шестерни (вместе с приводом) относительно рейки.
Высокоточные направляющие Hiwin
Электрические компоненты Schneider
Пропорциональный клапан Aventics
Автоматическая система смазки
Гофрозащита и кабельные цепи
Поддон для сбора продуктов резки
Дистанционный пульт управления
Водяной чиллер
Этот чиллер имеет большую мощность, что позволяет непрерывно охлаждать лазерную систему. Регулировка температуры осуществляется в автоматическом режиме.
Вытяжной вентилятор
Безопасность
Функция определения положения листа
Эта функция позволяет автоматически определять позиционные выступы и угол поворота заготовки на столе станка и скорректировать программу резки, если это потребуется. Если материал расположен на паллете не ровно, то кромки материала будут определены с помощью детектора и материал будет программно повёрнут в необходимые координаты.
Новое поколение модулей безопасного следования
Режущая головка сохраняет постоянное расстояние с заготовкой в процессе резания, это снижает риск столкновений. Станок перестанет резать при малейшем столкновении с препятствием. Это снижает уровень аварийности и улучшает производительность резания.
Система автоматического отслеживания зазора
Система автоматически отслеживает зазор между лазерной головой и листом металла, предотвращает пропуски при раскрое тонких металлов. Позволяет раскраивать даже «горбыль».
Интеллектуальная система сигнализации
Сигналы со всех узлов, имеющих обратную связь, поступают на интерфейс через центр управления, когда оборудование работает с ошибкой, и по коду ошибки можно определить неисправность.
Дополнительные опции
| Труборезный модуль | для труб длиной 3000/6000 мм |
| Криогенный газификатор | для снижения расходов на газ |
Расходники
| Название | Расход, шт./месяц | Срок службы, моточасы | В комплекте, шт. |
| Сопло | 1-2 | 500 | 10 |
| Защитное стекло | 2 | 500 | 4 |
| Фокусирующая линза | 0,1 | 1000-1500 | 1 |
| Керамическое кольцо | 0,08 | 3000-4000 | 1 |
Таблица зависимости скорости резания от выходной мощности волоконного лазера, используемых газов, вида материала и толщины заготовки.
| Мощность источника | 4000Вт | 6000Вт | 8000Вт | 10000Вт | 12000Вт | 15000Вт | 20000Вт | |||
| Материал / Газ | Толщина, мм | Скорость, м/мин | ||||||||
Углеродистая (O2/N2) |
1 | 30 – 35 | 38 – 45 | 40 – 45 | 50 – 60 | 50 – 80 | 50 – 80 | |||
| 2 | 13 – 15 | 21 – 25 | 30 – 35 | 35 – 40 | 45 – 48 | 45 – 48 | ||||
| 3 | 8,5 – 10 | 12 – 14 | 20 – 25 | 25 – 30 | 30 – 38 | 30 – 38 | ||||
| 4 | 3,0 – 3,5 | 6,8 – 8 | 15 – 18 | 18 – 20 | 20 – 26 | 26 – 29 | ||||
| 5 | 2,7 – 3 | 5,4 – 6,4 | 10 – 12 | 13 – 15 | 15 – 20 | 20 – 23 | 25 – 28 | |||
| 6 | 2,4 –2,8 | 2,7 – 3,2 | 8 – 9 | 10 – 12 | 10 – 13 | 17 – 19 | 21 – 25 | |||
| 8 | 2 – 2,3 | 2,3 – 2,5 | 5 – 5,5 | 7 – 8 | 7 – 10 | 10 – 12 | 13 – 15 | |||
| 10 | 1,7 – 2 | 2 – 2,3 | 2 – 2,3 | 3,5 – 4,5 | 5 – 6,5 | 7 – 8 | 10 – 13 | |||
| 12 | 1 – 1,2 | 1,9 – 2,1 | 1,9 – 2,1 | 2,1 – 2,3 | 2 – 2,3 | 5 – 6 | 8 – 9 | |||
| 14 | 0,85 – 1 | 1,4 – 1,7 | 1,5 – 1,8 | 1,6 – 1,8 | 1,7 – 1,8 | 4,5 – 5,5 | 6 – 7 | |||
| 16 | 0,7 – 0,8 | 1,2 – 1,4 | 1,4 – 1,6 | 1,5 – 1,6 | 1,6 – 1,6 | 3 – 3,5 | 5 – 6 | |||
| 18 | 0,6 – 0,7 | 0,6 – 0,75 | 1,2 – 1,4 | 1,4 – 1,5 | 1,4 – 1,5 | 1,5 – 1,6 | 3,2 – 4 | |||
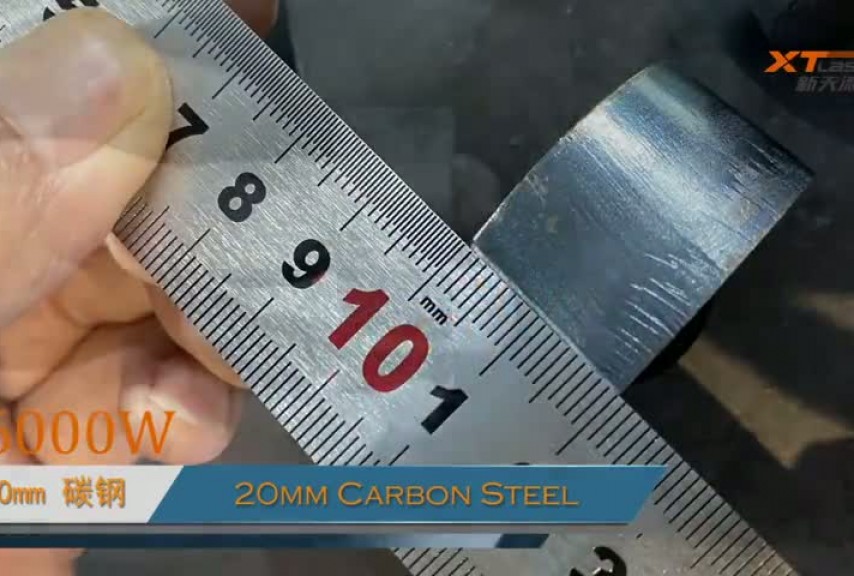
| 20 | 0,6 – 0,7 | 0,6 – 0,7 | 1,1 – 1,3 | 1,2 – 1,4 | 1,2 – 1,4 | 1,4 – 15 | 2,7 – 3,2 | |||
| 22 | 0,5 – 0,6 | 0,5 – 0,65 | 0,5 – 0,65 | 0,8 – 1 | 1 – 1,2 | 1,1 – 1,3 | 1,2 – 1,4 | |||
| 25 | 0,4 – 0,5 | 0,43 – 0,5 | 0,43 – 0,5 | 0,5 – 0,6 | 0,85 – 1 | 1 – 1,2 | 1,1 – 1,3 | |||
| 30 |
0,2 – 0,25 | 0,3 – 0,4 | 0,68 – 0,8 | 0,7 – 0,85 | 1 – 1,2 | |||||
| 40 |
0,1 – 0,15 | 0,15 – 0,2 | 0,2 – 0,3 | 0,38 – 0,45 | 0,72 – 0,85 | |||||
| 50 |
0,2 – 0,3 | 0,3 – 0,4 | ||||||||
| 60 |
0,1 – 0,2 | 0,21 – 0,25 | ||||||||
| 70 |
0,15 – 0,2 | |||||||||
| 80 |
0,1 – 0,15 | |||||||||
| 4000Вт | 6000Вт | 8000Вт | 10000Вт | 12000Вт | 15000Вт | 20000Вт | ||||
Нержавеющая (N2) |
1 | 34 – 40 | 51 – 60 | 50 – 60 | 50 – 60 | 54 – 63 | 57 – 65 | 60 – 70 | ||
| 2 | 17 – 20 | 25 – 30 | 30 – 35 | 35 – 40 | 36 – 42 | 38 – 42 | 40 – 45 | |||
| 3 | 10 – 12 | 15 – 18 | 20 – 24 | 25 – 30 | 28 – 33 | 30 – 35 | 32 – 38 | |||
| 4 | 6 – 7 | 10 – 12 | 13 – 15 | 18 – 20 | 23 – 27 | 24 – 29 | 27 – 32 | |||
| 5 | 3,8 – 4,5 | 6,8 – 8 | 8,5 – 10 | 13 – 15 | 15 – 18 | 17 – 22 | 21 – 25 | |||
| 6 | 3 – 3,5 | 4,2 – 5 | 6,8 – 8 | 7,6 – 9 | 13 – 15 | 15 – 18 | 18,5 – 22 | |||
| 8 | 1,5 – 1,8 | 3,2 – 3,8 | 4,2 – 5 | 5,1 – 6 | 8,5 – 10 | 10 – 12 | 14,5 – 17 | |||
| 10 | 1 – 1,2 | 1,7 – 2 | 3 – 3,5 | 3,7 – 4 | 6,3 – 7,5 | 7,6 – 9 | 12 – 14 | |||
| 12 | 0,7 – 0,8 | 1 – 1,2 | 2,1 – 2,5 | 2,6 – 3 | 4,6 – 5,5 | 6 – 7 | 9,3 – 11 | |||
| 14 | 0,85 – 1 | 1,7 – 2 | 2,2 – 2,4 | 3 – 3,5 | 3,5 – 4,2 | 6 – 7 | ||||
| 16 | 0,5 – 0,6 | 1,3 – 1,5 | 1,7 – 2 | 1,7 – 2,3 | 2,4 – 2,8 | 5 – 5,8 | ||||
| 18 | 0,4 – 0,5 | 0,85 – 1 | 1,3 – 1,5 | 1,3 – 1,5 | 2 – 2,3 | 3,4 – 4 | ||||
| 20 | 0,25 – 0,3 | 0,7 – 0,8 | 1 – 1,2 | 1,1 – 1,45 | 1,5 – 2 | 2,5 – 3 | ||||
| 25 | 0,3 – 0,4 | 0,5 – 0,6 | 0,75 – 0,9 | 0,9 – 1,1 | 1,3 – 1,6 | |||||
| 30 | 0,15 – 0,2 | 0,2 – 025 | 0,2 – 0,26 | 0,6 – 0,7 | 0,9 – 1,1 | |||||
| 40 | 0,1 – 0,15 | 0,1 – 0,15 | 0,3 – 0,4 | 0,4 – 0,5 | ||||||
| 50 | 0,15 – 0,2 | 0,17 – 0,2 | ||||||||
| 60 | 0,12 – 0,15 | |||||||||
| 70 | 0,1 – 0,12 | |||||||||
| 80 | 0,08 – 0,1 | |||||||||
| 90 | 0,06 – 0,8 | |||||||||
| 100 | 0,04 – 0,05 | |||||||||
Качество газов
| Тип газа | Качество | Чистота газа,% | Содерж-е азота и аргона(N2 +Ar),‰ | Содерж-е воды (H2O),‰ |
| Кислород O2 | 3,5 | ≥99,95 | ≤500 | ≤5 |
| Тип газа | Качество | Чистота газа,% | Содерж-е кислорода(O2),‰ | Содерж-е воды (H2O),‰ |
| Азот N2 | 4,5 | ≥99,995 | ≤10 | ≤5 |
| Азот N2 | 5 | ≥99,999 | ≤3 | ≤5 |
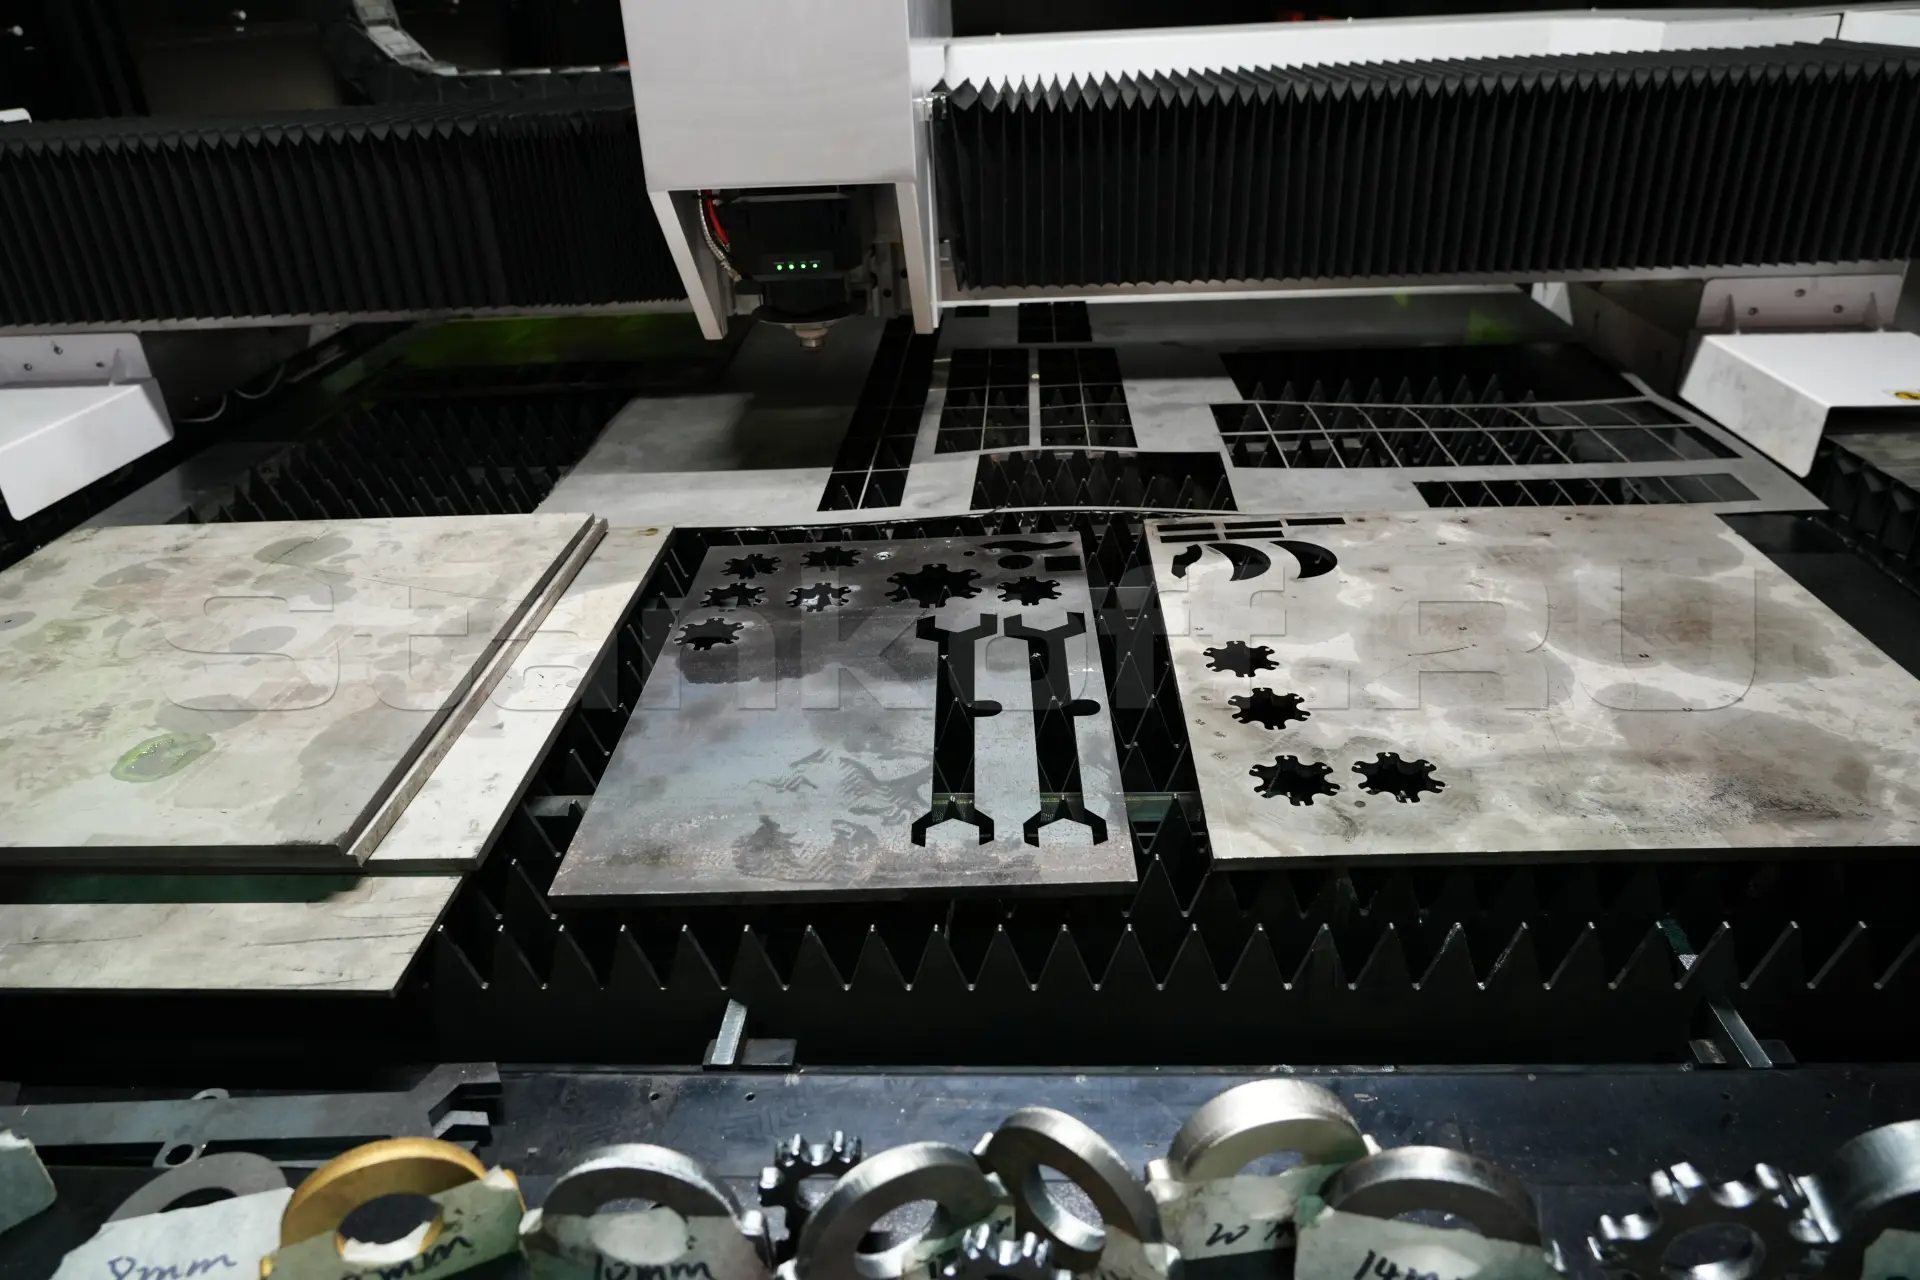
Получаемые изделия
Преимущества
- Низкая стоимость и низкие эксплуатационные расходы:
экономия энергии и экологичность. Коэффициент фотоэлектрического преобразования составляет 25% — 30%. Расход электроэнергии составляет 20%—30% от общего расхода станка с СО2 лазерами. Волоконная линия передачи не требует отражающей линзы, тем самым снижая расходы на техобслуживание и текущий ремонт;
- Идеальный промышленный дизайн
в соответствии с современными требованиями эргономики. Компактная конструкция, легко адаптируемая к производственным требованиям. Все установки спроектированы с помощью CAD, CAM и CAE – это технологии, состоящие в использовании компьютерных систем для анализа геометрии, моделирования и изучения поведения продукта для усовершенствования и оптимизации его конструкции;
- Простая программа
для чертежей резки с автоматически регулируемой скоростью подачи и выходной мощностью для каждого изготавливаемого с помощью ЧПУ изделия;
- Высокая производительность
высокая скорость резки, качественный рез, быстрая перенастройка на различные толщины;
- Легкость в использовании и безопасность:
простая и безопасная система смены сопел с сохранением центрирования луча, быстрая замена защитного стекла, автоматический контроль высоты резки, система аварийного оповещения;
- Доступность запасных частей
Требования к условиям работы
| Электричество | Напряжение тока: 380V Частота: 50 Гц Стабильность напряжения + 5% Регулирование напряжения: <2% |
| Вспомогательный газ | Очищенный сухой сжатый воздух: Кислород (O2) особой чистоты и Азот (N2) чистотой не менее 99,9% |
| Прибор для сжатия воздуха | Давление 14 бар Объем 1 м³ |
| Температура | Диапазон температур в пределах 15-35°C. Компоненты системы не должны подвергаться воздействию прямых солнечных лучей. В случае тропических климатических условий или если температура на рабочем месте поднимается выше 35°С, рекомендуется размещать оборудование в помещении с кондиционером. |
| Влажность | Температура точки росы воздуха должна быть менее 10° для предотвращения процессов конденсации в охлажденных частях машины. |
| Фундамент | Фундамент для станка должен быть ровным и без вибраций |
| Листовой металл | Однородный, ровный и чистый |
Факторы, влияющие на процесс резки
-
Мощность лазера
Мощность лазера является одним из самых важных факторов в процессе лазерной обработки материалов.Снижение мощности лазерного луча используется, когда нам необходима высокая точность вырезывания. С другой стороны, более толстые и прочные материалы требуют более высокой мощности лазерного луча.
-
Частота импульса
Частота импульса - это некоторая величина, пропорциональная мощности лазера. Современные лазеры обладают усовершенствованными функциями управления процессом резки, которые позволяют автоматически повышать или понижать частоту импульса в зависимости от обрабатываемого материала.
-
Тип газа, используемого при резке
Для того, чтобы процесс резки был эффективным и безопасным, для резки различных видов материалов требуются определенные типы газа. Древесина, например, является воспламеняющимся материалом и исключает применение кислорода при резке во избежании пожаров. С другой стороны, кислород можно использовать при резке металлических поверхностей, не содержащих оксиды.
Тип газа не является единственным фактором, влияющим на процесс. Качество газа не менее важно. один и тот же газ с различной частотой будет по-разному влиять на процесс резки (как на время, так и качество резки).
-
Давление газа
Давление газа в лазере является еще одним важным фактором. От давления газа зависит толщина разрезаемого материала. Чем тоньше материал, тем ниже должно быть давление газа, в противном случае существует риск повреждения материала и лазерного устройства.
-
Диаметр сопла
Режущие сопла существенно влияют на процесс резки лазером. Например, когда мы имеем дело с низким давлением лазерной резки, требуются сопла меньшего диаметра. И наоборот, когда обрабатываемый материал требует более высокого давления для резки, тогда нужно использовать сопла более крупного диаметра.
-
Расстояние от сопла до поверхности обрабатываемого материала
Расстояние от сопла до разрезаемой поверхности очень важно для качественного результата лазерной резки. Как правило, чем меньше расстояние между соплом и поверхностью, тем точнее и качественнее результат резки. Но в ряде случаев рекомендуется увеличить это расстояние для того, чтобы предотвратить повреждение оборудования.
Характеристики
| Мощность лазера | 12 000 Вт |
| Лазерный источник | Raycus |
| Длина волн | 1080 Нм |
| Качество луча | <0,373 мрад |
| Срок службы лазерного источника | 100 000 моточасов |
| Обрабатываемая площадь (X,Y,Z) |
6050x2010x300 мм |
| Нагрузка на стол | 4700 кг |
| Макс. скорость холостого хода | 180 м/мин |
| Время смены рабочих столов | 35 сек |
| Ускорение | 1.8G |
| Точность позиционирования |
±0,03 мм |
| Точность повторного позиционирования |
±0,02 мм |
| Мощность сервоприводов | лист: ось X - 1200Вт, ось Y - 2х2900Вт, ось Z - 750Вт труба: передний патрон - 2000Вт; задний патрон - 1500Вт; подача трубы - 1500Вт |
| Рабочая температура | 15 - 35 °C |
| Рабочая влажность | <75 % |
| Графические форматы | DXF, PLT, Ai, LXD, GBX и др |
| Исполнение | закрытое |
| Питание | 3 фазы 380В 50Гц |
| Потребляемая мощность | 80 КВа / 105A |
| Габаритные размеры | 14660х3640х2350 |
| Вес | ~15000 кг |
Оставить свой отзыв
Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!
Вопросов пока нет. Будьте первым!
Задать вопрос
Подборки товаров
Сопутствующие товары
Рекомендуют пользователи
XTLASER (Китай)
- Мощность лазера
- 12000 Вт
- Ширина листа (X)
- 1500 мм
- Длина листа (Y)
- 6000 мм
XTLASER (Китай)
- Мощность лазера
- 20000 Вт
- Ширина листа (X)
- 2000 мм
- Длина листа (Y)
- 6000 мм
XTLASER (Китай)
- Мощность лазера
- 12000 Вт
- Ширина листа (X)
- 1500 мм
- Длина листа (Y)
- 3000 мм
XTLASER (Китай)
- Мощность лазера
- 12000 Вт
- Ширина листа (X)
- 2000 мм
- Длина листа (Y)
- 6000 мм