

Оптоволоконный лазерный станок малого формата для резки металла XTC-6060Q/3000 Raycus

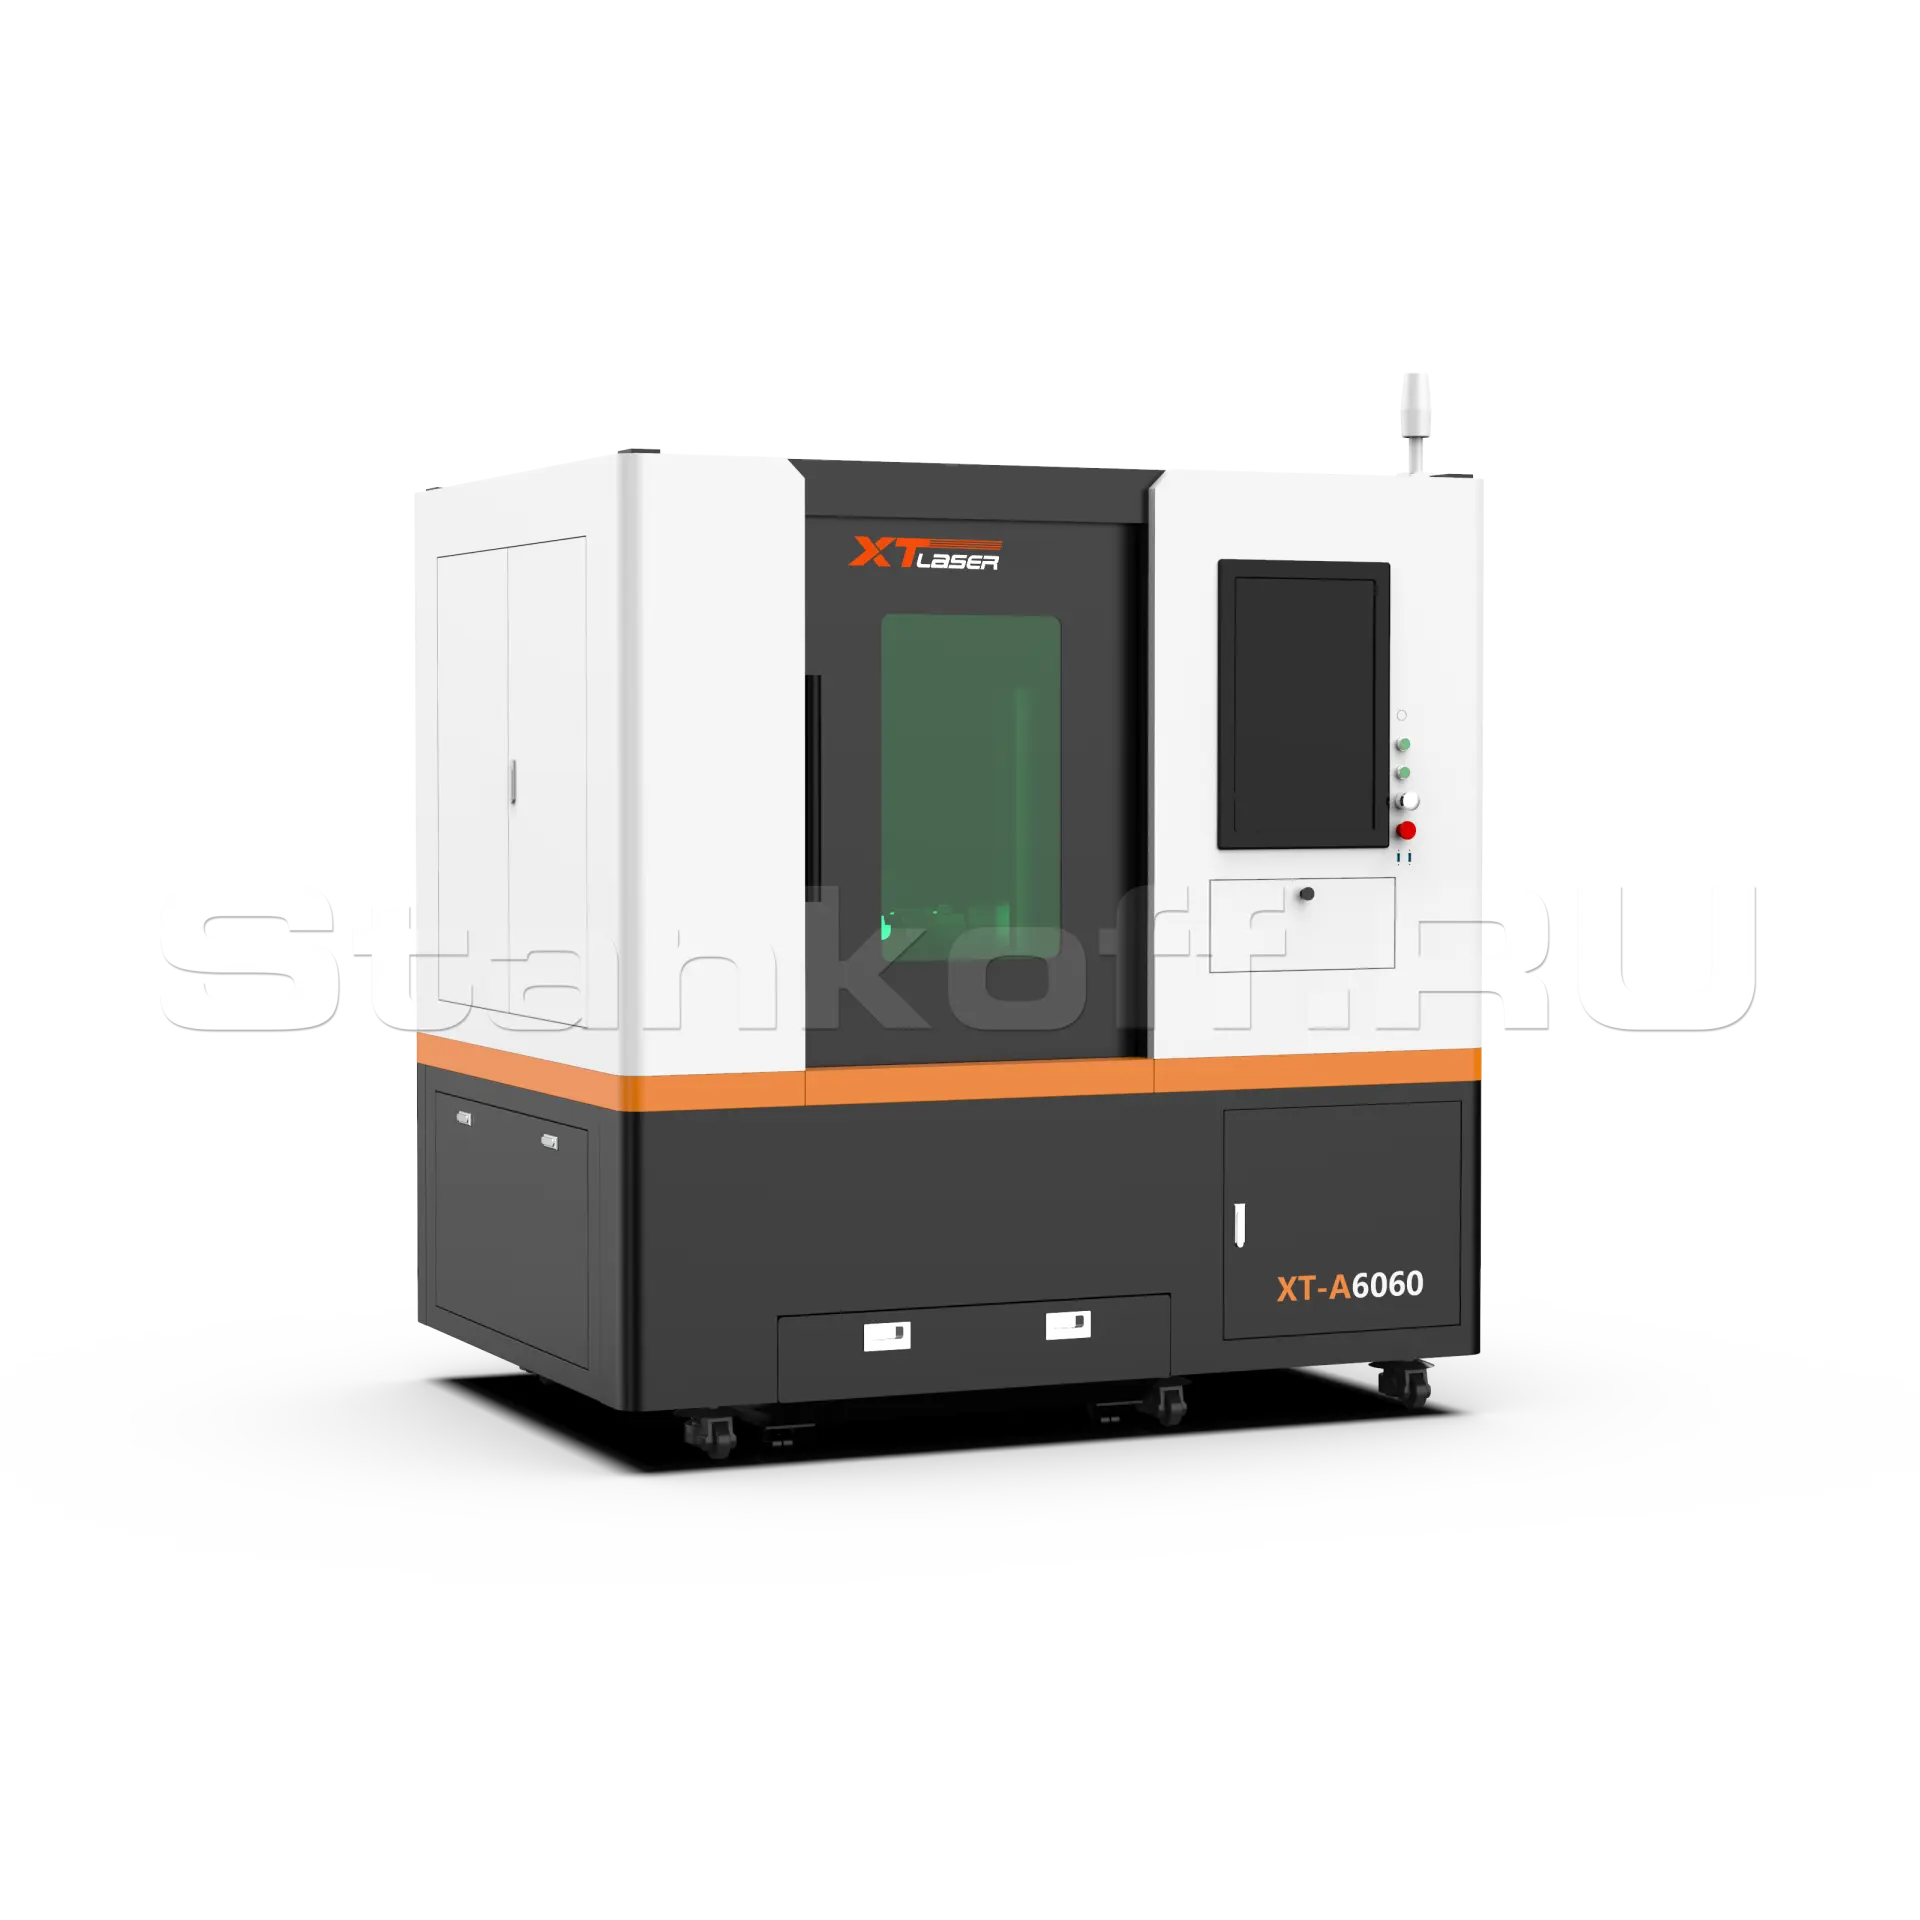
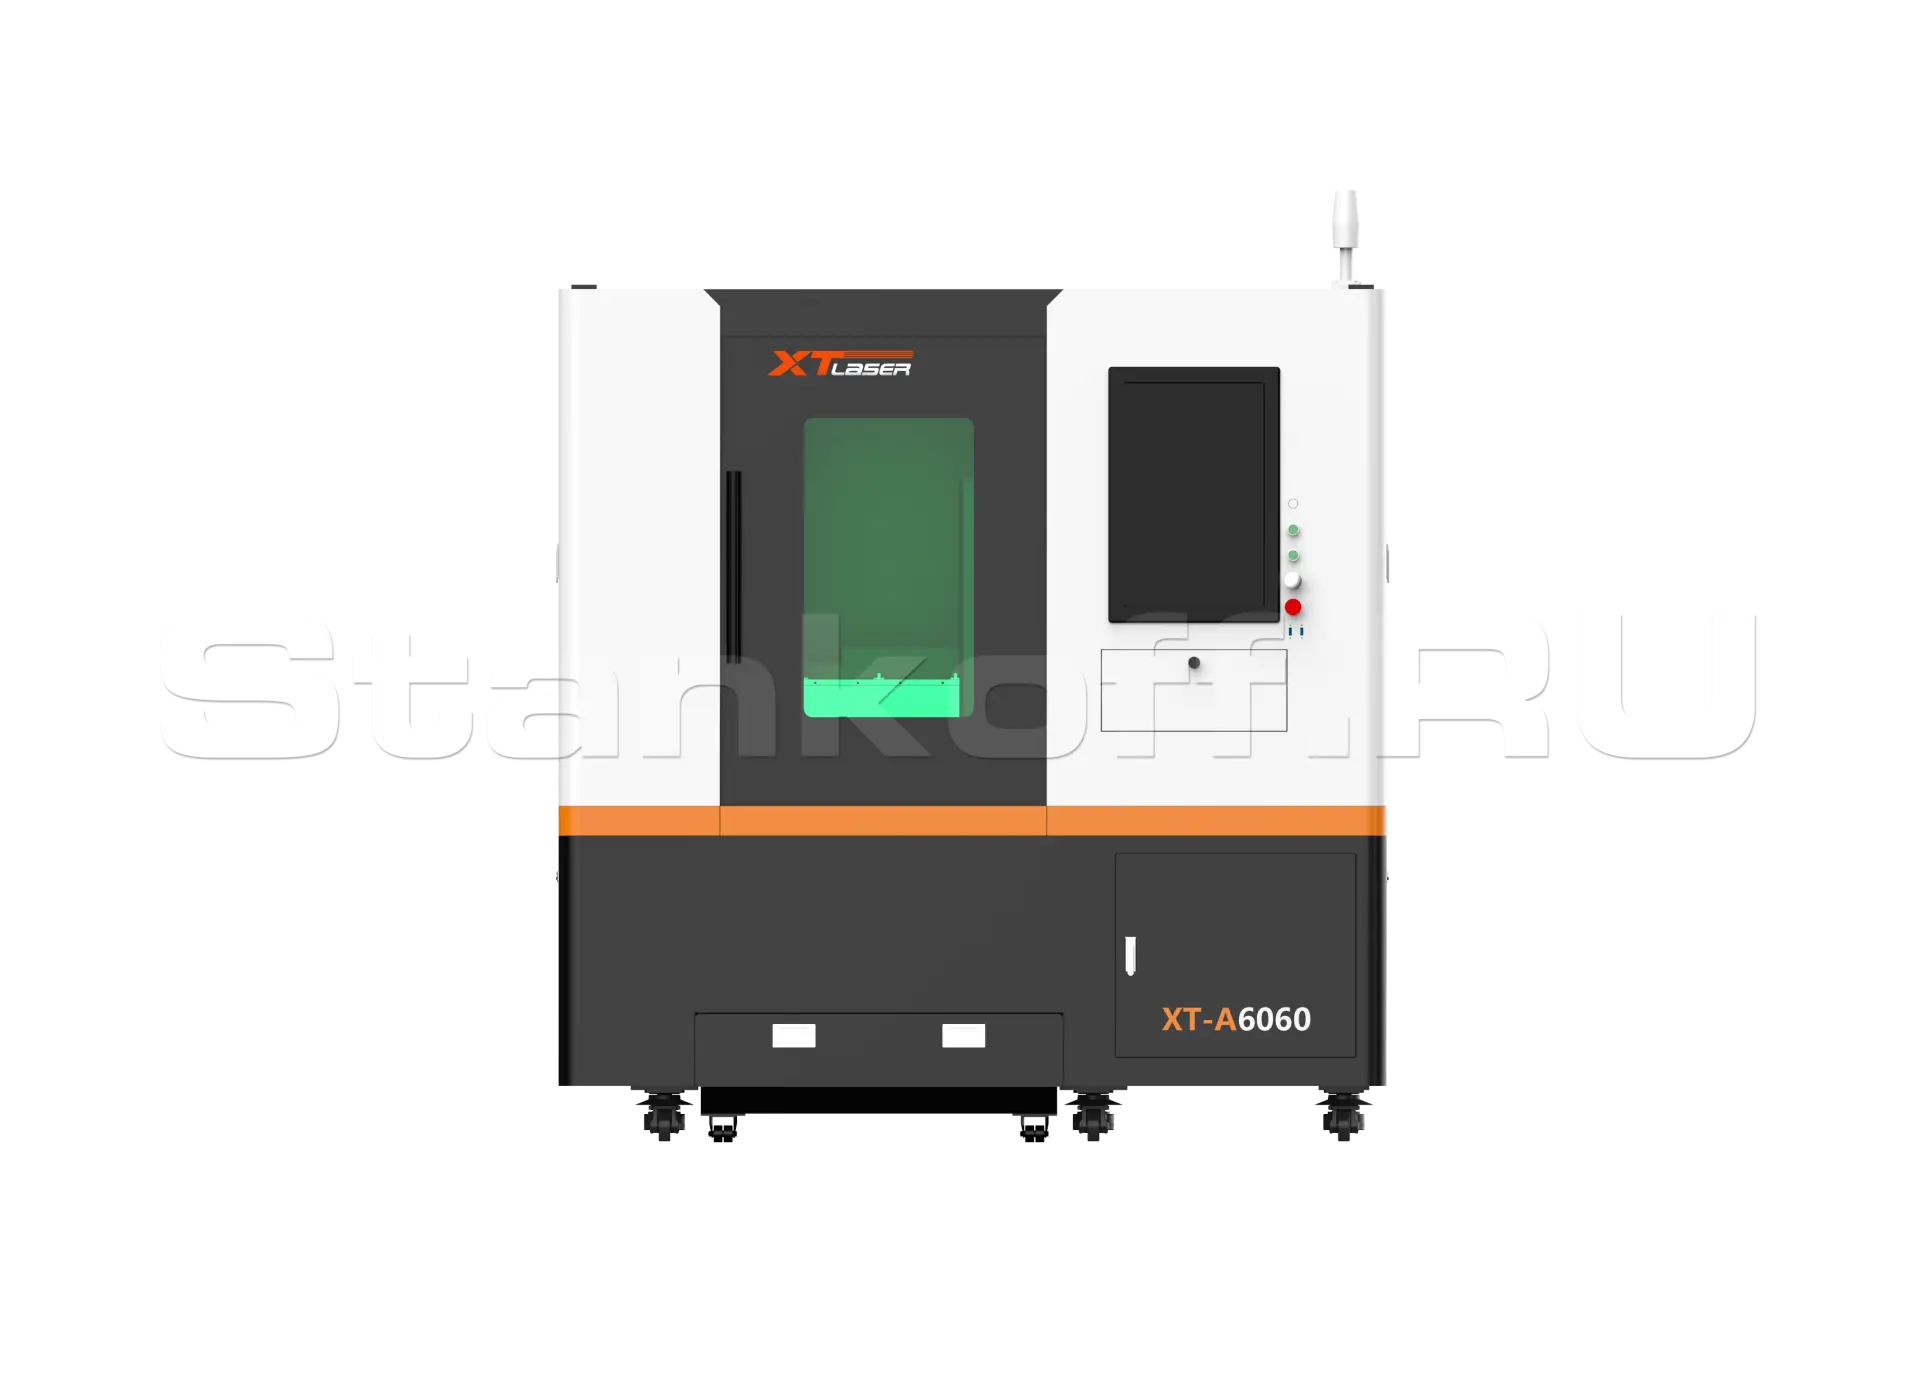


| Мощность лазера | 3000 Вт |
| Лазерный источник | Raycus |
| Длина волн | 1080 Нм |
| Качество луча | <0,373 мрад |
| Срок службы лазерного источника | 100 000 моточасов |
| Обрабатываемая площадь (X,Y) | 610x610 мм |
| Ход по оси Z | 50 мм |
| Макс. скорость холостого хода | 60 м/мин |
| Ускорение | 1.0G |
| Точность позиционирования (X,Y,Z) | ±0,003 мм |
| Питание | 3 фазы 380В 50/60 Гц |
| Рабочая температура | 15 - 35 °C |
| Рабочая влажность | <75 % |
| Мощность сервоприводов | X - 780 Вт, Y - 750 Вт, Z - 300 Вт |
| Графические форматы | DXF, PLT, Ai, LXD, GBX и др |
| Исполнение | закрытое |
| Габариты | 2180×1610×2000 мм |
| Вес | 1800 кг |
Конструктив

Применение
Станок прецизионной лазерной резки металла XTC-6060Q представляет собой компактный моноблок, в котором объединены прецизионный стол с приводами, лазерный излучатель и система управления и питания. Небольшие размеры позволяют использовать станок в небольших производствах и лабораториях для точной резки металлических изделий различного назначения. Применяется для изготовления корпусных панелей телефонов, фрез, кухонных плит, осветительных приборов, деталей мебели, а также аксессуаров и комплектующих прочего мелкого и крупного оборудования.
Комплектация
| Режущая голова с автофокусом |
BOCI BLT310 (Китай) |
| Сервопривод и привод |
VEICHI (Китай) |
| Источник излучения | Raycus (Китай) |
| Система ЧПУ и софт | Cypcut 2000E (Китай) |
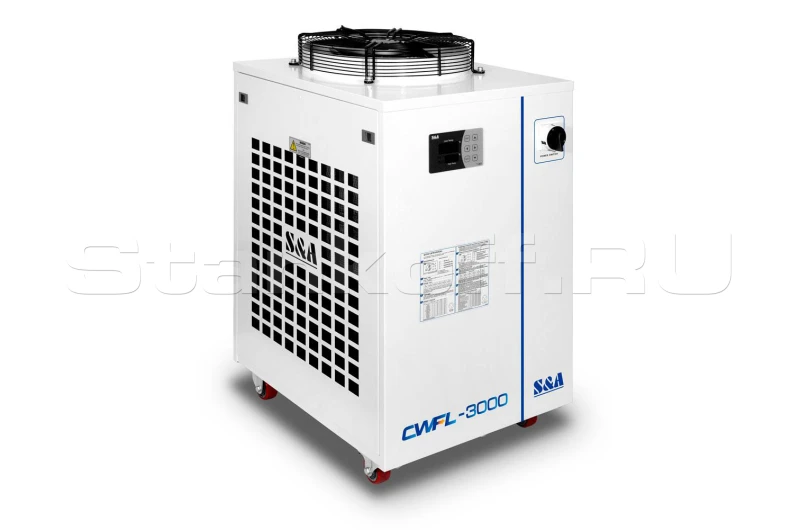
| Водяное охлаждение - чиллер |
Hanli / S&A (Китай) |
| Пропорциональный клапан |
Aventics (Германия) |
| Электрические компоненты | Schneider (Франция) |
| Пневматические компоненты | Schneider (Франция) |
| Вентилятор |
Особенности конструкции

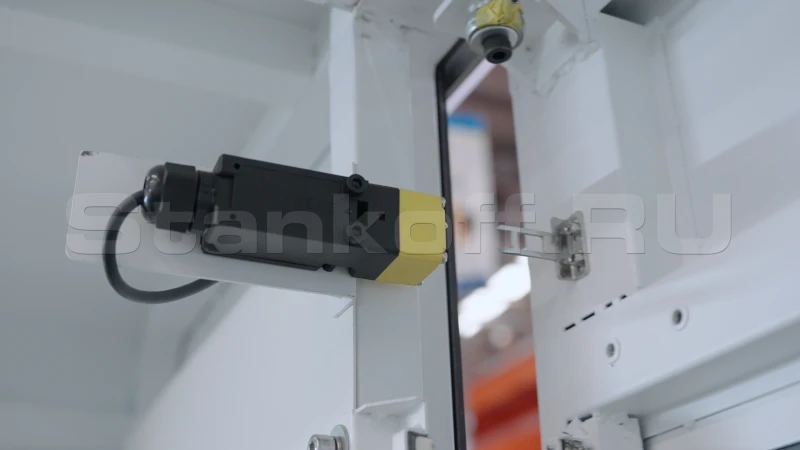
Защитная кабина
Смотровое окно выполнено из специально защитного стекла по европейским стандартам.
Станок полностью экологичен. Дым удаляется через систему фильтров, не загрязняя атмосферу.
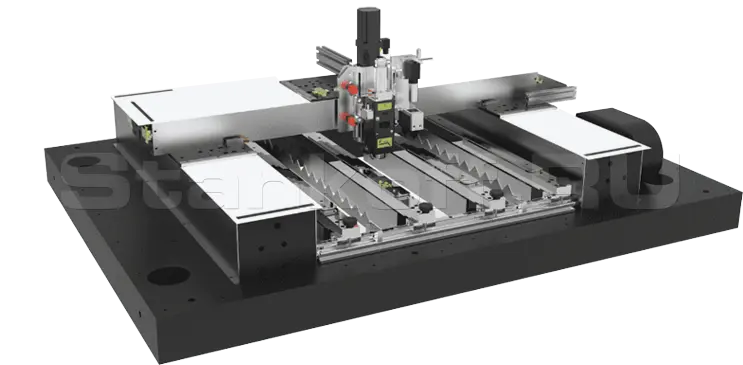
Мраморная столешница
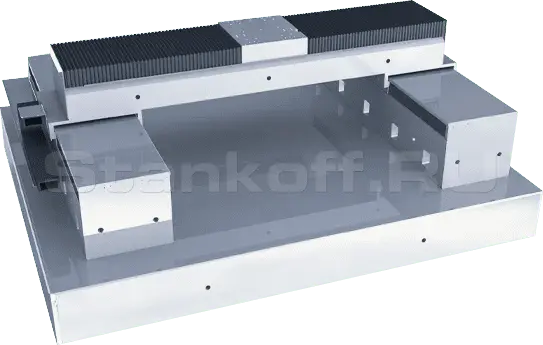
Литой алюминиевый портал
Металл портала подвергается прессованию весом в 4300т. После закалки его прочность может достигать класса T6, что является показателем максимальной твердости и прочности сплава. Характеристики сплава не только существенно увеличивают срок эксплуатации портала, но и значительно увеличивают скорость обработки материала.
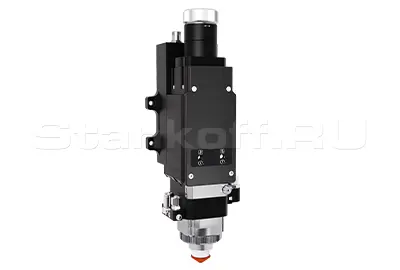
Режущая голова с автофокусом BOCI BLT310
Мощность: до 4 кВт
Волоконный интерфейс: QBH, EOC
Фокусное расстояние: 150 или 200 мм
Длина волны: 1030-1090 нм
Вес: 4,5 кг
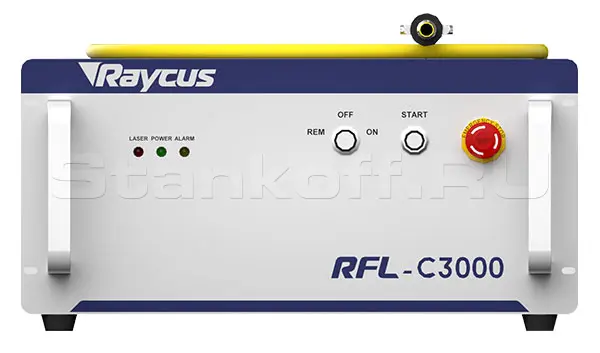
Лазерный источник Raycus
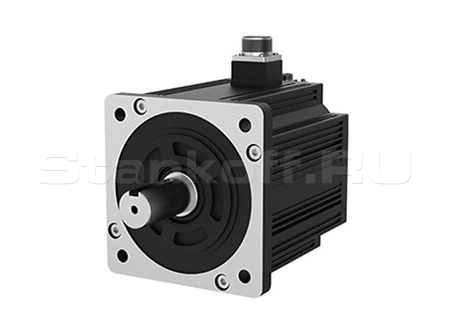
Сервоприводы VEICHI
• Энкодер с высоким разрешением;
• Высокая скорость до 6000 об/мин;
• Низкий уровень шума и вибраций;
• Скорость теплоотдача выше, а распределение тепла более равномерное;
• Высокая надежность и высокая стабильность;
• Объем сокращен на 20%;
• Степень защиты IP65.
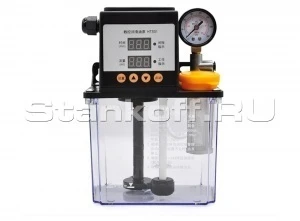
Автоматическая система смазки
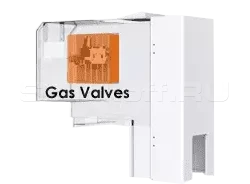
Пропорциональный клапан Aventics
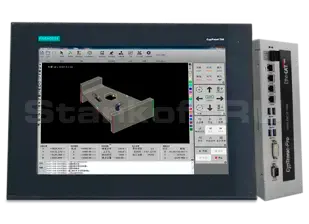
Система управления FSCUT2000E

Дистанционный пульт управления

Водяной чиллер
Этот чиллер имеет большую мощность, что позволяет непрерывно охлаждать лазерную систему. Регулировка температуры осуществляется в автоматическом режиме.
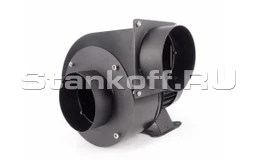
Вытяжной вентилятор
Расходники
| Название | Расход, шт./месяц | Срок службы, моточасы | В комплекте, шт. |
| Сопло | 1-2 | 500 | 10 |
| Защитное стекло | 2 | 500 | 1 |
| Фокусирующая линза | 0,1 | 1500-2000 | 1 |
| Керамическое кольцо | 0,08 | 4000 | 1 |
Получаемые изделия

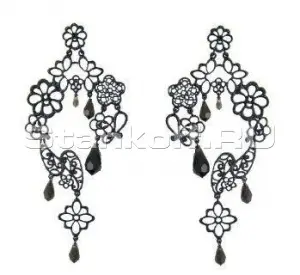

Преимущества
- Низкая стоимость и низкие эксплуатационные расходы:
экономия энергии и экологичность. Коэффициент фотоэлектрического преобразования составляет 25% — 30%. Расход электроэнергии составляет 20%—30% от общего расхода станка с СО2 лазерами. Волоконная линия передачи не требует отражающей линзы, тем самым снижая расходы на техобслуживание и текущий ремонт;
- Идеальный промышленный дизайн
в соответствии с современными требованиями эргономики. Компактная конструкция, легко адаптируемая к производственным требованиям. Все установки спроектированы с помощью CAD, CAM и CAE – это технологии, состоящие в использовании компьютерных систем для анализа геометрии, моделирования и изучения поведения продукта для усовершенствования и оптимизации его конструкции;
- Простая программа
для чертежей резки с автоматически регулируемой скоростью подачи и выходной мощностью для каждого изготавливаемого с помощью ЧПУ изделия;
- Высокая производительность
высокая скорость резки, качественный рез, быстрая перенастройка на различные толщины;
- Легкость в использовании и безопасность:
простая и безопасная система смены сопел с сохранением центрирования луча, быстрая замена защитного стекла, автоматический контроль высоты резки, система аварийного оповещения;
- Доступность запасных частей
Таблица зависимости скорости резания от выходной мощности волоконного лазера, используемых газов, вида материала и толщины заготовки.
| Мощность источника | 1500Вт | 2000Вт | 3000Вт | |
| Материал / Газ | Толщина, мм | Скорость, м/мин | ||
Углеродистая (Кислород) |
1 | 20 | 25 | 28-35 |
| 2 | 5 | 9 | 16-20 | |
| 3 | 3,6 | 4,2 | 3,2-3,6 | |
| 4 | 2,5 | 3 | 3-3,2 | |
| 5 | 1,8 | 2,2 | 2,7-3 | |
| 6 | 1,4 | 1,8 | 2,2-2,25 | |
Нержавеющая (Азот) |
1 | 20 | 28 | 28-35 |
| 2 | 7 | 10 | 18-24 | |
| 3 | 4,5 | 5 | 7-8 | |
| 4 | 2,5 | 3 | 5-6,5 | |
| 5 | 1,5 | 2 | 3-3,6 | |
| 6 | 0,8 | 1,5 | 2-2,7 | |
Качество газов
| Тип газа | Качество | Чистота газа,% | Содерж-е азота и аргона(N2 +Ar),‰ | Содерж-е воды (H2O),‰ |
| Кислород O2 | 3,5 | ≥99,95 | ≤500 | ≤5 |
| Тип газа | Качество | Чистота газа,% | Содерж-е кислорода(O2),‰ | Содерж-е воды (H2O),‰ |
| Азот N2 | 4,5 | ≥99,995 | ≤10 | ≤5 |
| Азот N2 | 5 | ≥99,999 | ≤3 | ≤5 |
Требования к условиям работы
| Электричество | Напряжение тока: 380V Частота: 50 Гц Стабильность напряжения + 5% Регулирование напряжения: <2% |
| Вспомогательный газ | Очищенный сухой сжатый воздух: Кислород (O2) особой чистоты и Азот (N2) чистотой не менее 99,9% |
| Прибор для сжатия воздуха | Давление 14 бар Объем 1 м³ |
| Температура | Диапазон температур в пределах 15-35°C. Компоненты системы не должны подвергаться воздействию прямых солнечных лучей. В случае тропических климатических условий или если температура на рабочем месте поднимается выше 35°С, рекомендуется размещать оборудование в помещении с кондиционером. |
| Влажность | Температура точки росы воздуха должна быть менее 10° для предотвращения процессов конденсации в охлажденных частях машины. |
| Фундамент | Фундамент для станка должен быть ровным и без вибраций |
| Листовой металл | Однородный, ровный и чистый |
Факторы, влияющие на процесс резки
-
Мощность лазера
Мощность лазера является одним из самых важных факторов в процессе лазерной обработки материалов.Снижение мощности лазерного луча используется, когда нам необходима высокая точность вырезывания. С другой стороны, более толстые и прочные материалы требуют более высокой мощности лазерного луча.
-
Частота импульса
Частота импульса - это некоторая величина, пропорциональная мощности лазера. Современные лазеры обладают усовершенствованными функциями управления процессом резки, которые позволяют автоматически повышать или понижать частоту импульса в зависимости от обрабатываемого материала.
-
Тип газа, используемого при резке
Для того, чтобы процесс резки был эффективным и безопасным, для резки различных видов материалов требуются определенные типы газа. Древесина, например, является воспламеняющимся материалом и исключает применение кислорода при резке во избежании пожаров. С другой стороны, кислород можно использовать при резке металлических поверхностей, не содержащих оксиды.
Тип газа не является единственным фактором, влияющим на процесс. Качество газа не менее важно. один и тот же газ с различной частотой будет по-разному влиять на процесс резки (как на время, так и качество резки).
-
Давление газа
Давление газа в лазере является еще одним важным фактором. От давления газа зависит толщина разрезаемого материала. Чем тоньше материал, тем ниже должно быть давление газа, в противном случае существует риск повреждения материала и лазерного устройства.
-
Диаметр сопла
Режущие сопла существенно влияют на процесс резки лазером. Например, когда мы имеем дело с низким давлением лазерной резки, требуются сопла меньшего диаметра. И наоборот, когда обрабатываемый материал требует более высокого давления для резки, тогда нужно использовать сопла более крупного диаметра.
-
Расстояние от сопла до поверхности обрабатываемого материала
Расстояние от сопла до разрезаемой поверхности очень важно для качественного результата лазерной резки. Как правило, чем меньше расстояние между соплом и поверхностью, тем точнее и качественнее результат резки. Но в ряде случаев рекомендуется увеличить это расстояние для того, чтобы предотвратить повреждение оборудования.
Характеристики
| Мощность лазера | 3000 Вт |
| Лазерный источник | Raycus |
| Длина волн | 1080 Нм |
| Качество луча | <0,373 мрад |
| Срок службы лазерного источника | 100 000 моточасов |
| Обрабатываемая площадь (X,Y) | 610x610 мм |
| Ход по оси Z | 50 мм |
| Макс. скорость холостого хода | 60 м/мин |
| Ускорение | 1.0G |
| Точность позиционирования (X,Y,Z) | ±0,003 мм |
| Питание | 3 фазы 380В 50/60 Гц |
| Рабочая температура | 15 - 35 °C |
| Рабочая влажность | <75 % |
| Мощность сервоприводов | X - 780 Вт, Y - 750 Вт, Z - 300 Вт |
| Графические форматы | DXF, PLT, Ai, LXD, GBX и др |
| Исполнение | закрытое |
| Габариты | 2180×1610×2000 мм |
| Вес | 1800 кг |
Оставить свой отзыв
Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!
Вопросов пока нет. Будьте первым!
Задать вопрос
Подборки товаров
Вам также пригодится
Дополните заказ сразу
Сопутствующие товары
- Грузоподъёмность
- 25 кг
- Радиус рабочей зоны
- 1850 мм
- Грузоподъёмность
- 12 кг
- Радиус рабочей зоны
- 1604 мм

- Грузоподъёмность
- 12 кг
- Радиус рабочей зоны
- 2025 мм

- Грузоподъёмность
- 15 кг
- Радиус рабочей зоны
- 1479 мм
- Грузоподъёмность
- 150 кг
- Радиус рабочей зоны
- 1900 мм
- Грузоподъёмность
- 800 кг
- Грузоподъёмность
- 300 кг

- Усилие
- 30 тонн
- Длина стола
- 1600 мм
- Макс. мощность двигателя
- 3 кВт (л.с.)

- Усилие
- 100 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 63 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 5,5 кВт (л.с.)

- Усилие
- 125 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 63 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 5,5 кВт (л.с.)
- Усилие
- 125 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 160 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 11 кВт (л.с.)

- Усилие
- 125 тонн
- Длина стола
- 2500 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 160 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 11 кВт (л.с.)

- Усилие
- 160 тонн
- Длина стола
- 3200 мм
- Ширина стола
- 210 мм
- Передние поддержка листа
- 2 шт
- Макс. мощность двигателя
- 11 кВт (л.с.)

- Усилие
- 100 тонн
- Длина стола
- 3200 мм
- Макс. мощность двигателя
- 7,5 кВт (л.с.)

- Усилие
- 30 тонн
- Длина стола
- 1600 мм
- Макс. мощность двигателя
- 4 кВт (л.с.)
- Узлы
- Лента грубой очистки, Лента чистовой очистки
- Ширина обработки
- 800 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Лента чистовой очистки
- Ширина обработки
- 1000 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Ролики для фаски, Лента чистовой очистки
- Ширина обработки
- 1000 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Ролики для фаски, Лента чистовой очистки, Лента грубой очистки
- Ширина обработки
- 1300 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Ролики для фаски, Лента чистовой очистки
- Ширина обработки
- 1600 мм
- Скорость шлифовальной ленты
- 2,2-11 м/сек

- Узлы
- Лента грубой очистки, Чашечный модуль
- Ширина обработки
- 30-610 мм
- Скорость шлифовальной ленты
- 3-16 м/сек
- Узлы
- Лента грубой очистки, Чашечный модуль
- Ширина обработки
- 1000 мм
- Скорость шлифовальной ленты
- 1-15 м/сек

- Усилие
- 175 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 545 мм
- Макс. мощность двигателя
- 16,7 кВт (л.с.)
- Усилие
- 250 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 525 мм
- Макс. мощность двигателя
- 2x5,5 кВт (л.с.)
- Усилие
- 110 тонн
- Длина гиба
- 2500 мм
- Расст. между колоннами
- 2000 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 10,8 кВт (л.с.)
- Усилие
- 110 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 10,8 кВт (л.с.)

- Усилие
- 135 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 13,2 кВт (л.с.)
- Усилие
- 175 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 16,7 кВт (л.с.)
- Усилие
- 210 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 570 мм
- Макс. мощность двигателя
- 21,4 кВт (л.с.)
- Усилие
- 250 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 410 мм
- Макс. раскрытие
- 620 мм
- Макс. мощность двигателя
- 21,4 кВт (л.с.)
- Усилие
- 320 тонн
- Длина гиба
- 3200 мм
- Расст. между колоннами
- 2700 мм
- Глубина зева
- 450 мм
- Макс. раскрытие
- 670 мм
- Макс. мощность двигателя
- 21,4 кВт (л.с.)
- Усилие
- 400 тонн
- Длина гиба
- 6000 мм
- Расст. между колоннами
- 5100 мм
- Глубина зева
- 500 мм
- Макс. раскрытие
- 670 мм
- Макс. мощность двигателя
- 26,9 кВт (л.с.)
- Усилие
- 80 тонн
- Длина гиба
- 2500 мм
- Расст. между колоннами
- 2000 мм
- Глубина зева
- 350 мм
- Макс. раскрытие
- 540 мм
- Макс. мощность двигателя
- 8,7 кВт (л.с.)
- Усилие
- 50 тонн
- Длина гиба
- 1600 мм
- Расст. между колоннами
- 1250 мм
- Глубина зева
- 205 мм
- Макс. раскрытие
- 500 мм
- Макс. мощность двигателя
- 4,4 кВт (л.с.)
- Фокусировка
- автоматическая
- Макс. мощность
- 1500 Вт

- Фокусировка
- автоматическая
- Макс. мощность
- 3300 Вт

- Фокусировка
- ручная
- Макс. мощность
- 1500 Вт

- Фокусировка
- ручная
- Макс. мощность
- 3300 Вт
- Фокусировка
- ручная
- Макс. мощность
- 2000 Вт

- Фокусировка
- автоматическая
- Макс. мощность
- 3000 Вт
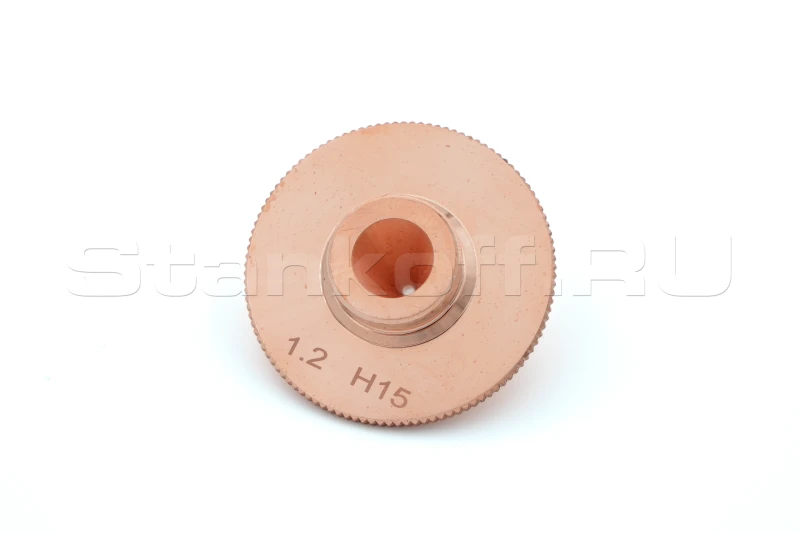
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1,2 мм
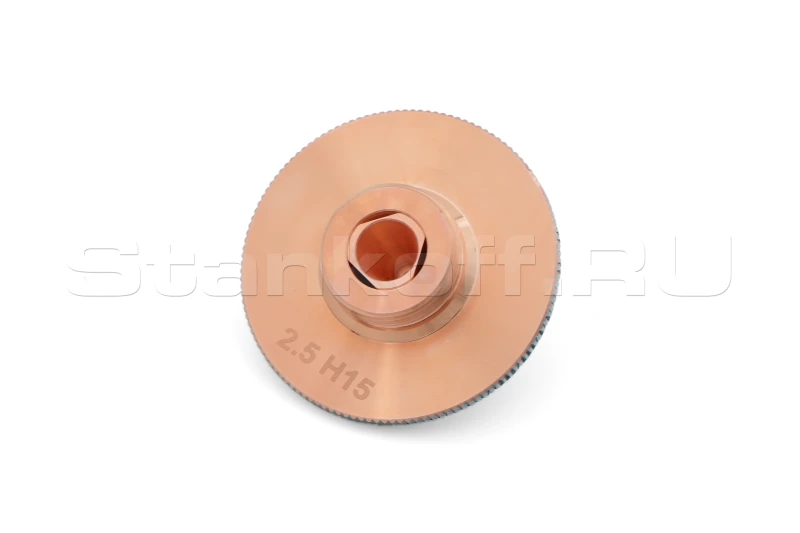
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 2,5 мм
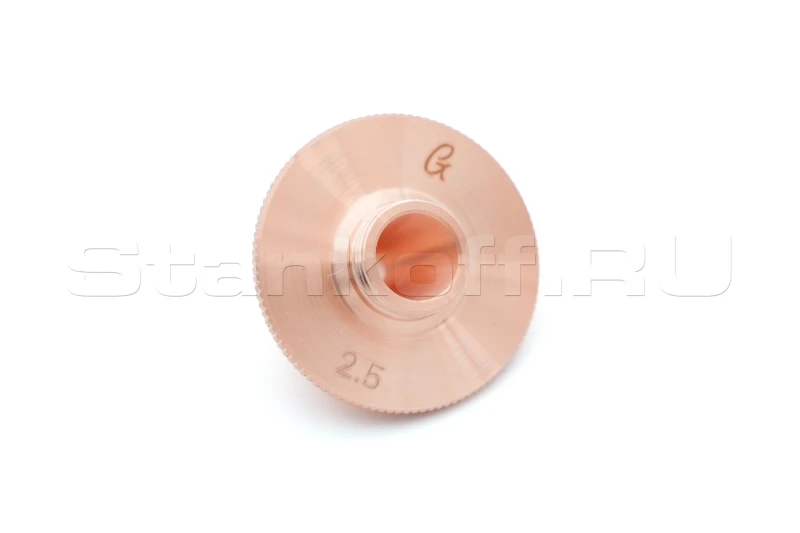
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 2,5 мм

- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 10 мм
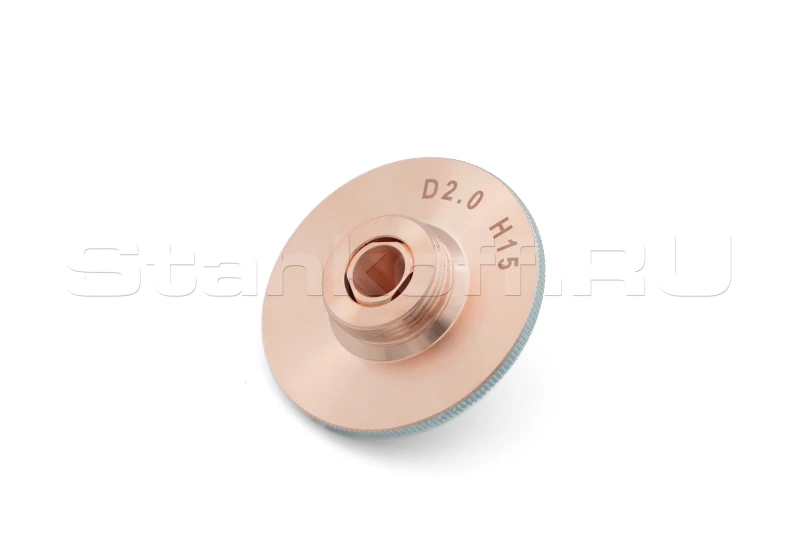
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 2 мм
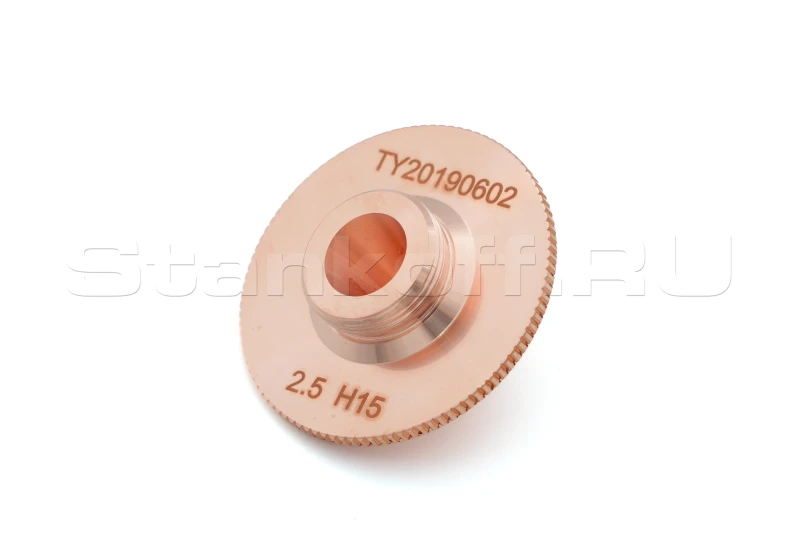
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 2,5 мм
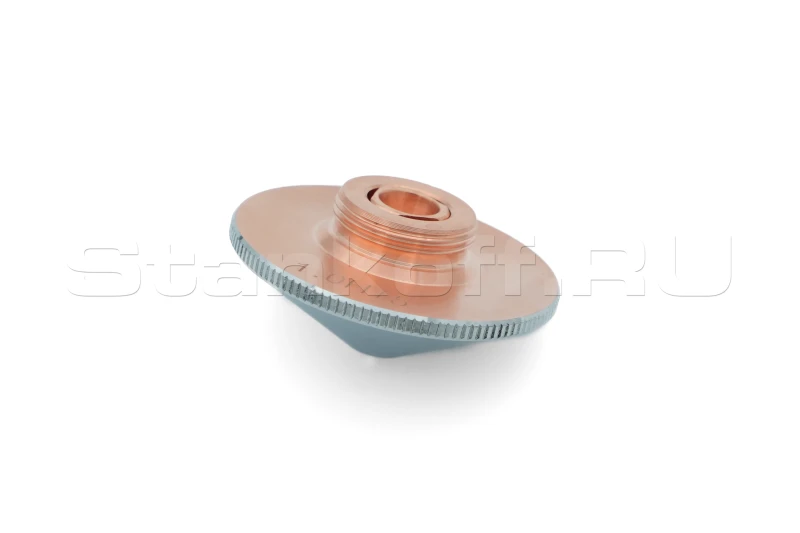
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1 мм
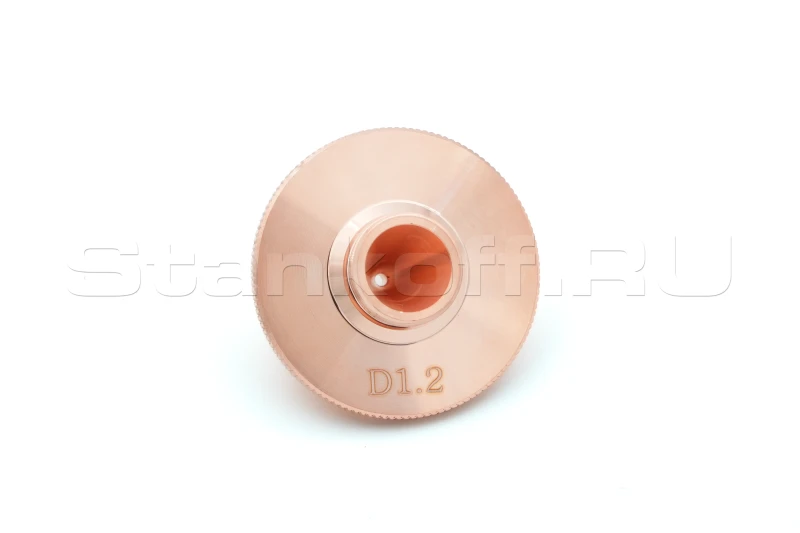
- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 1,2 мм

- Тип
- одинарное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 3 мм
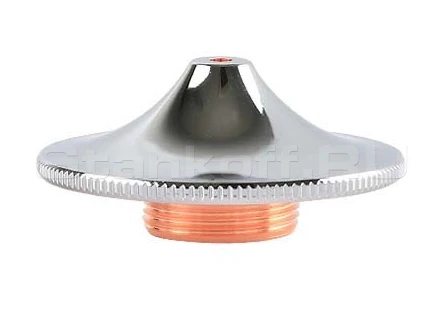
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 28 мм
- Внутренний диаметр
- 1,2 мм
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1,2 мм
- Тип
- двойное
- Высота
- 15 мм
- Внешний диаметр
- 32 мм
- Внутренний диаметр
- 1,4 мм
- Тип напряжения
- Трехфазное
- Мощность
- 20000 Вт
- Скорость стабилизации
- 10 В/с

- Тип напряжения
- Трехфазное
- Мощность
- 30000 Вт
- Скорость стабилизации
- 10 В/с

- Тип напряжения
- Трехфазное
- Мощность
- 45000 Вт
- Скорость стабилизации
- 10 В/с
- Тип напряжения
- Трехфазное
- Мощность
- 60000 Вт
- Скорость стабилизации
- 10 В/с

Рекомендуют пользователи




 XTLASER (Китай)
- Мощность лазера
- 1500 Вт



 XTLASER (Китай)
- Мощность лазера
- 12000 Вт


 XTLASER (Китай)
- Мощность лазера
- 3000 Вт


 XTLASER (Китай)
- Мощность лазера
- 20000 Вт