- Грузоподъёмность
- 25 кг
- Радиус рабочей зоны
- 1850 мм
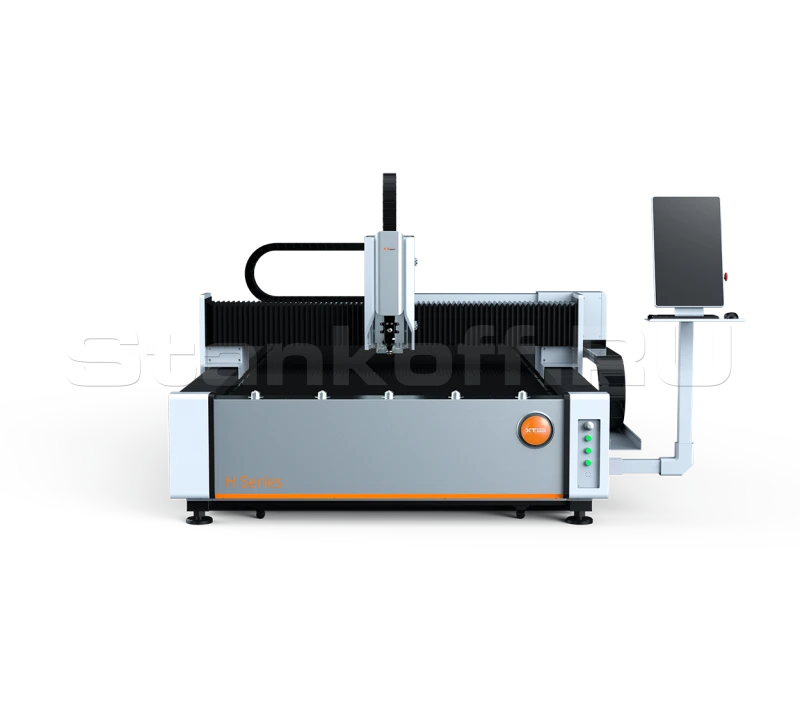
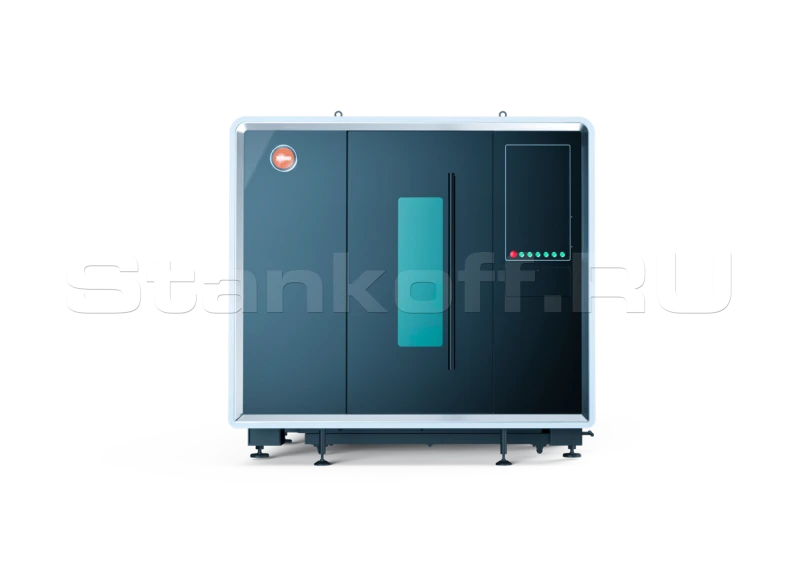
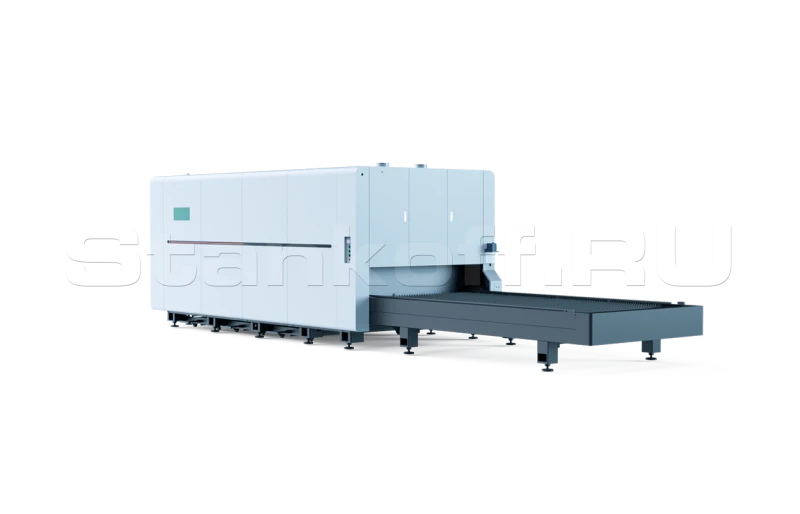
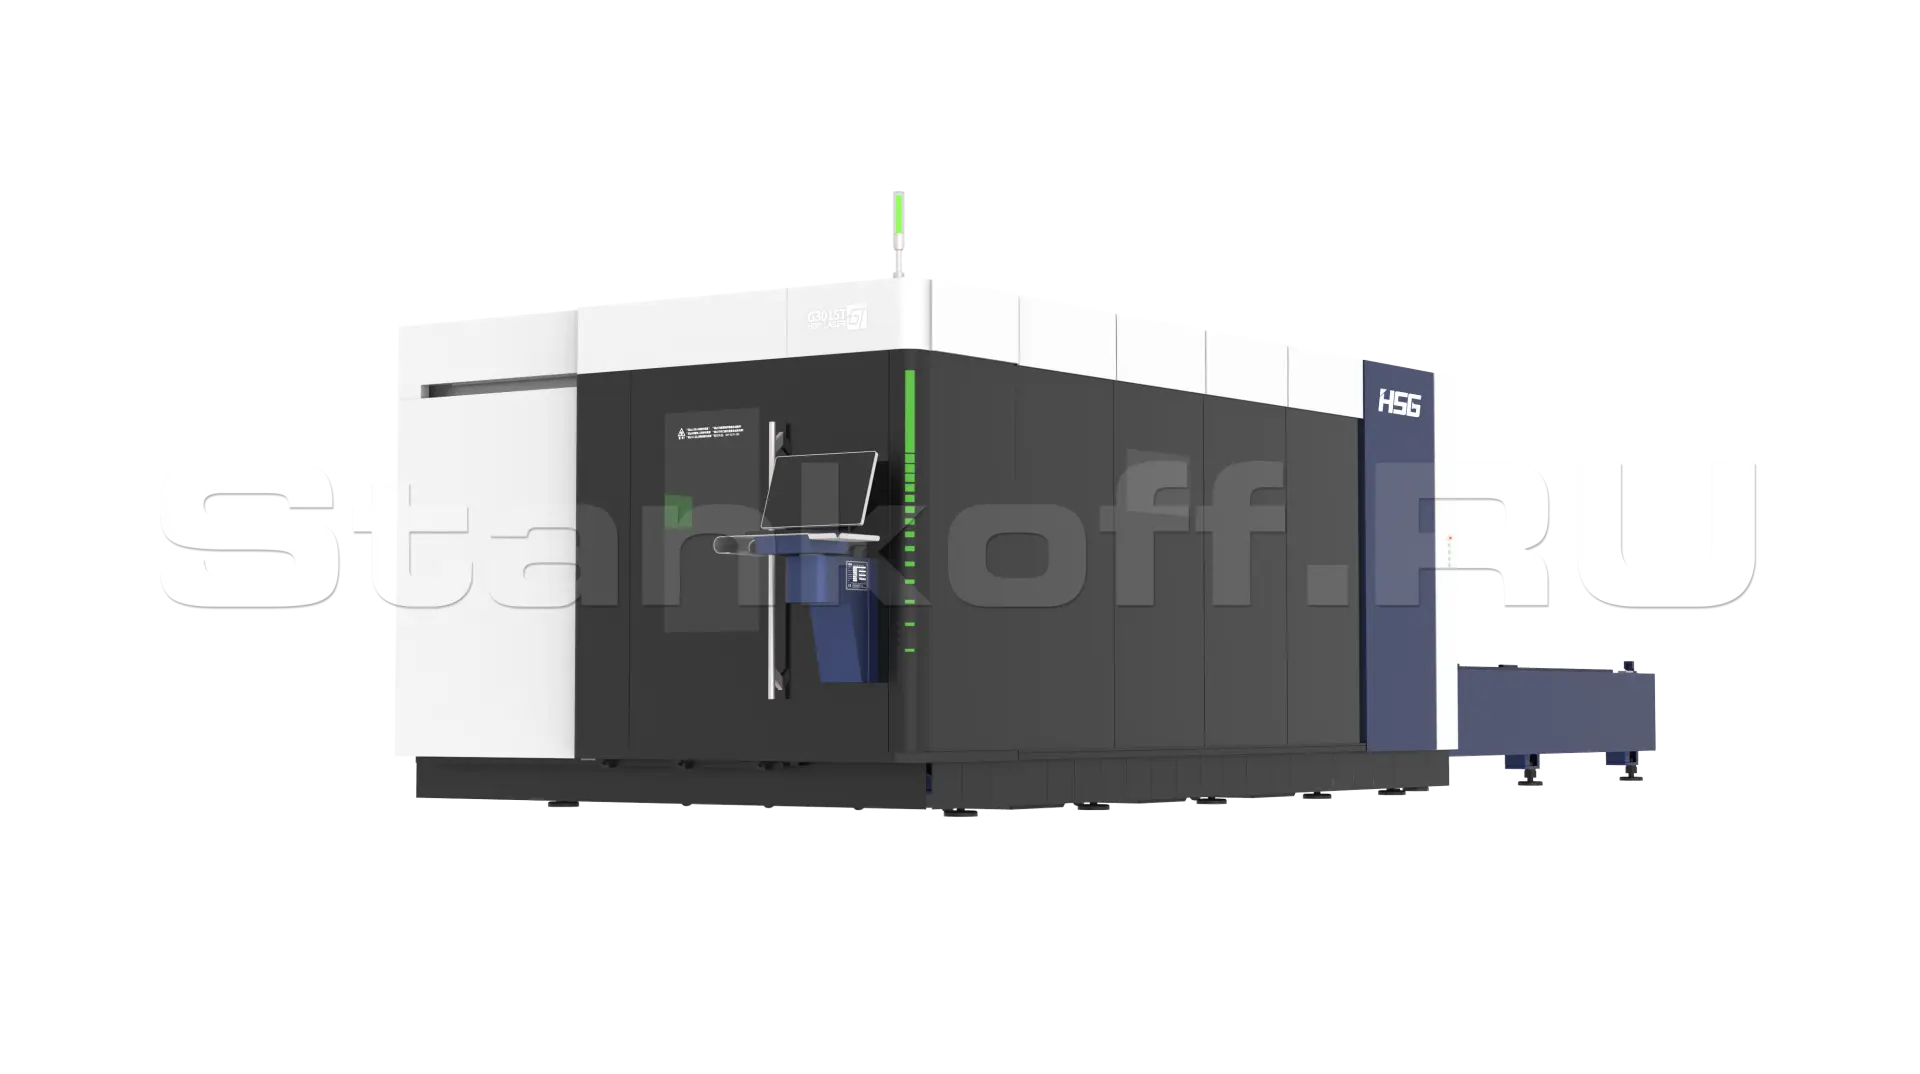
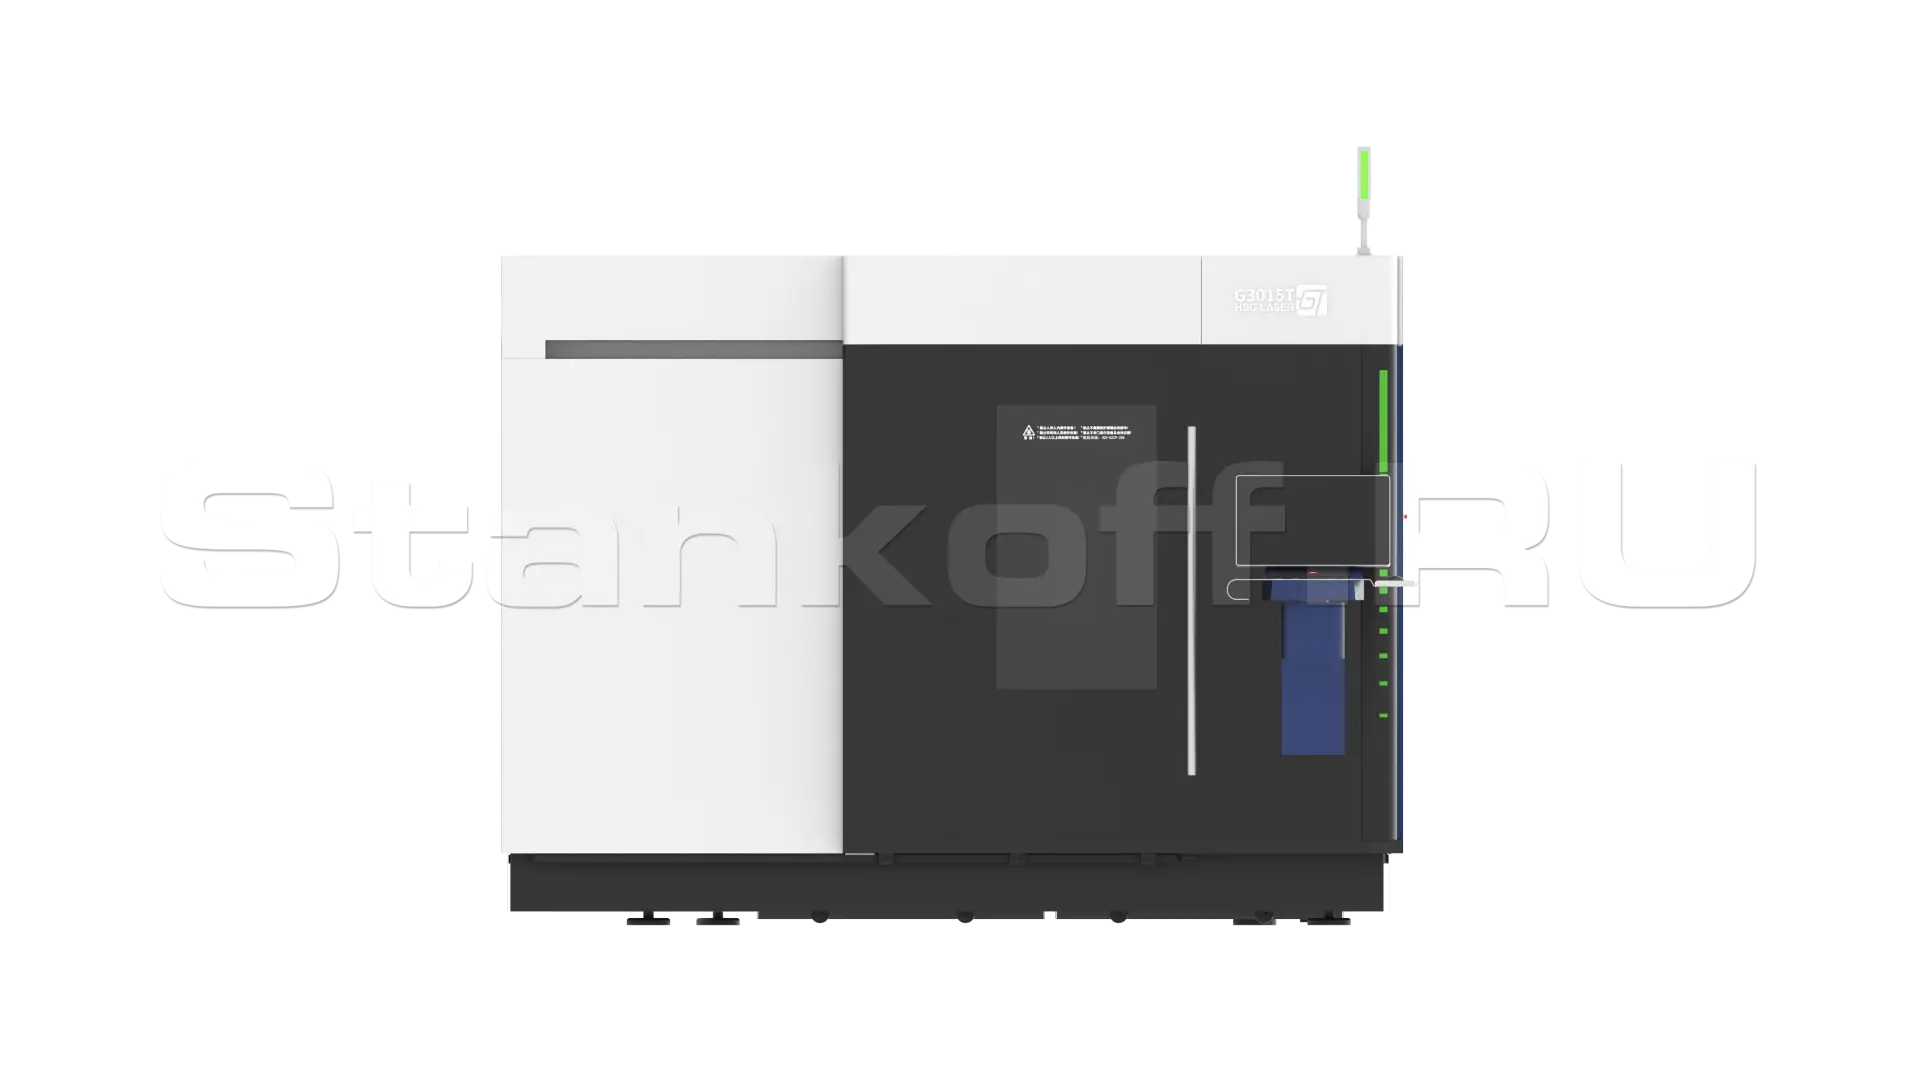
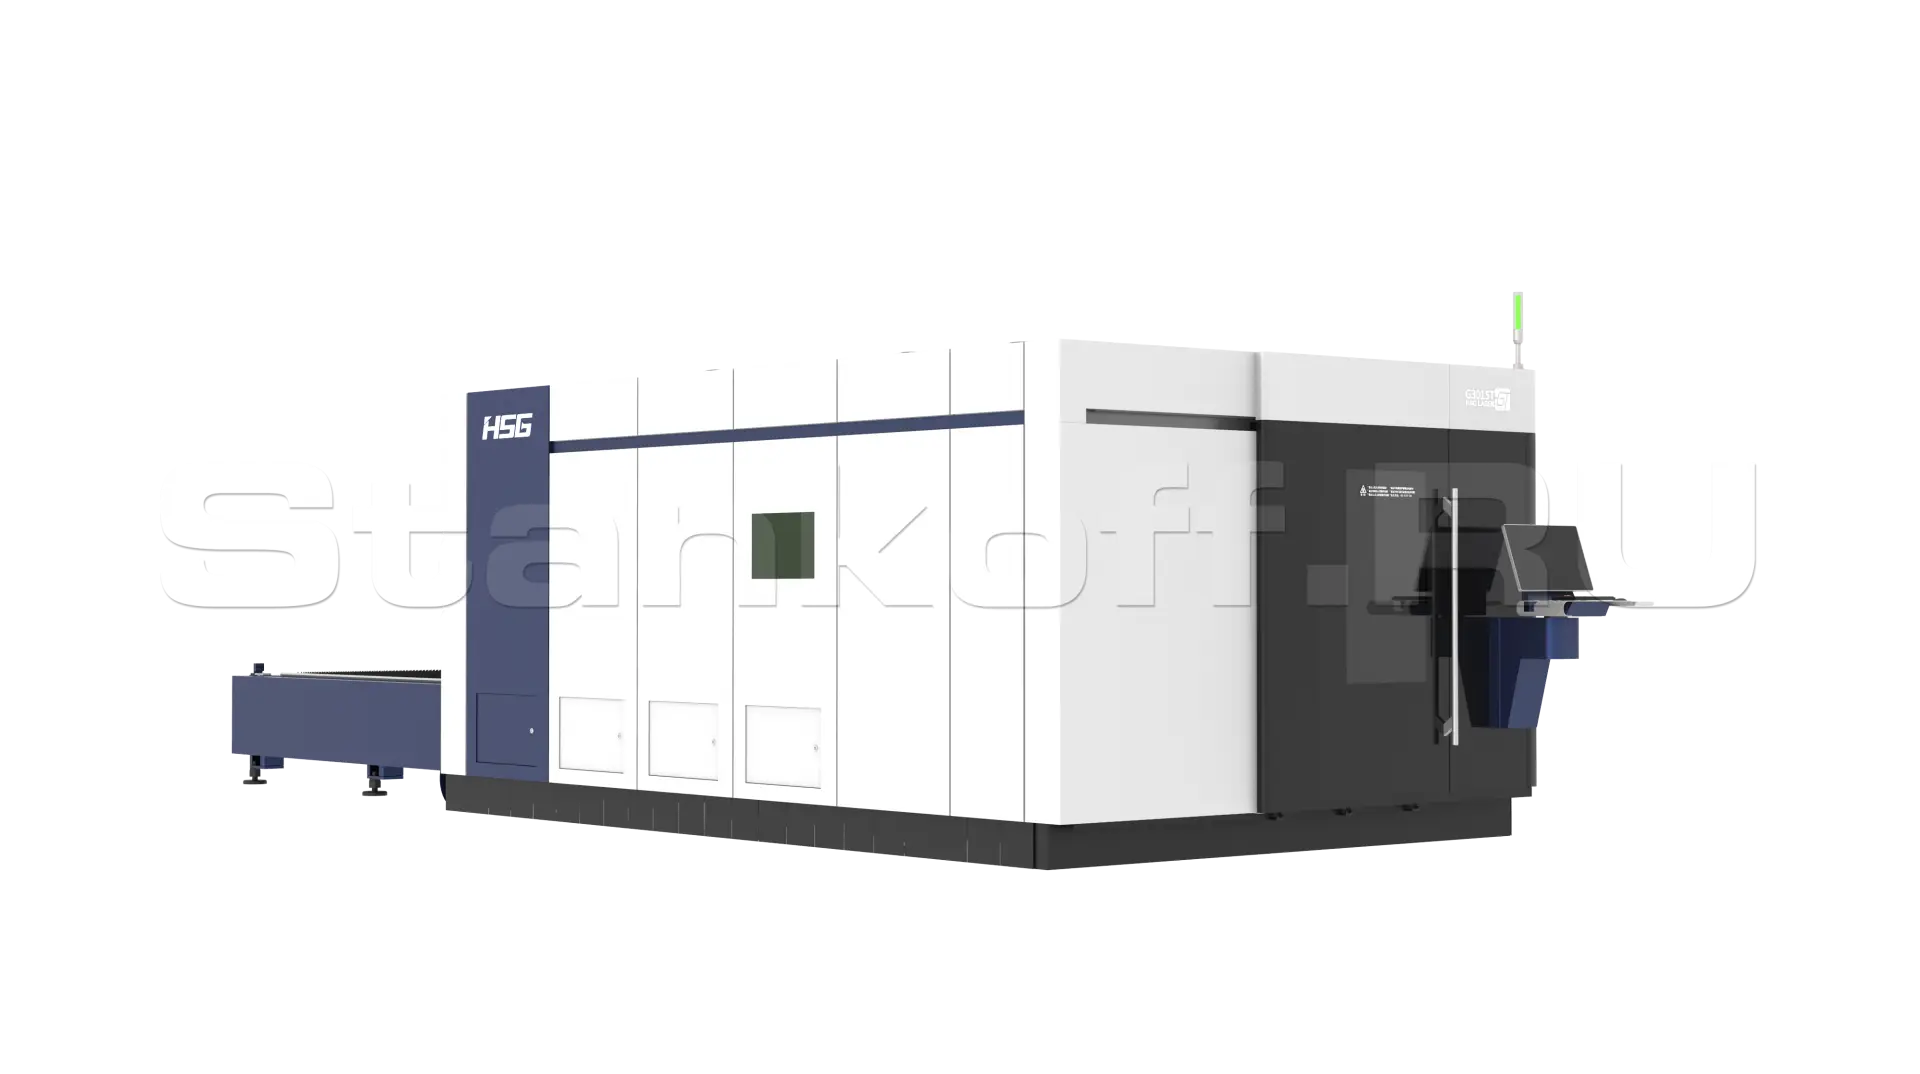
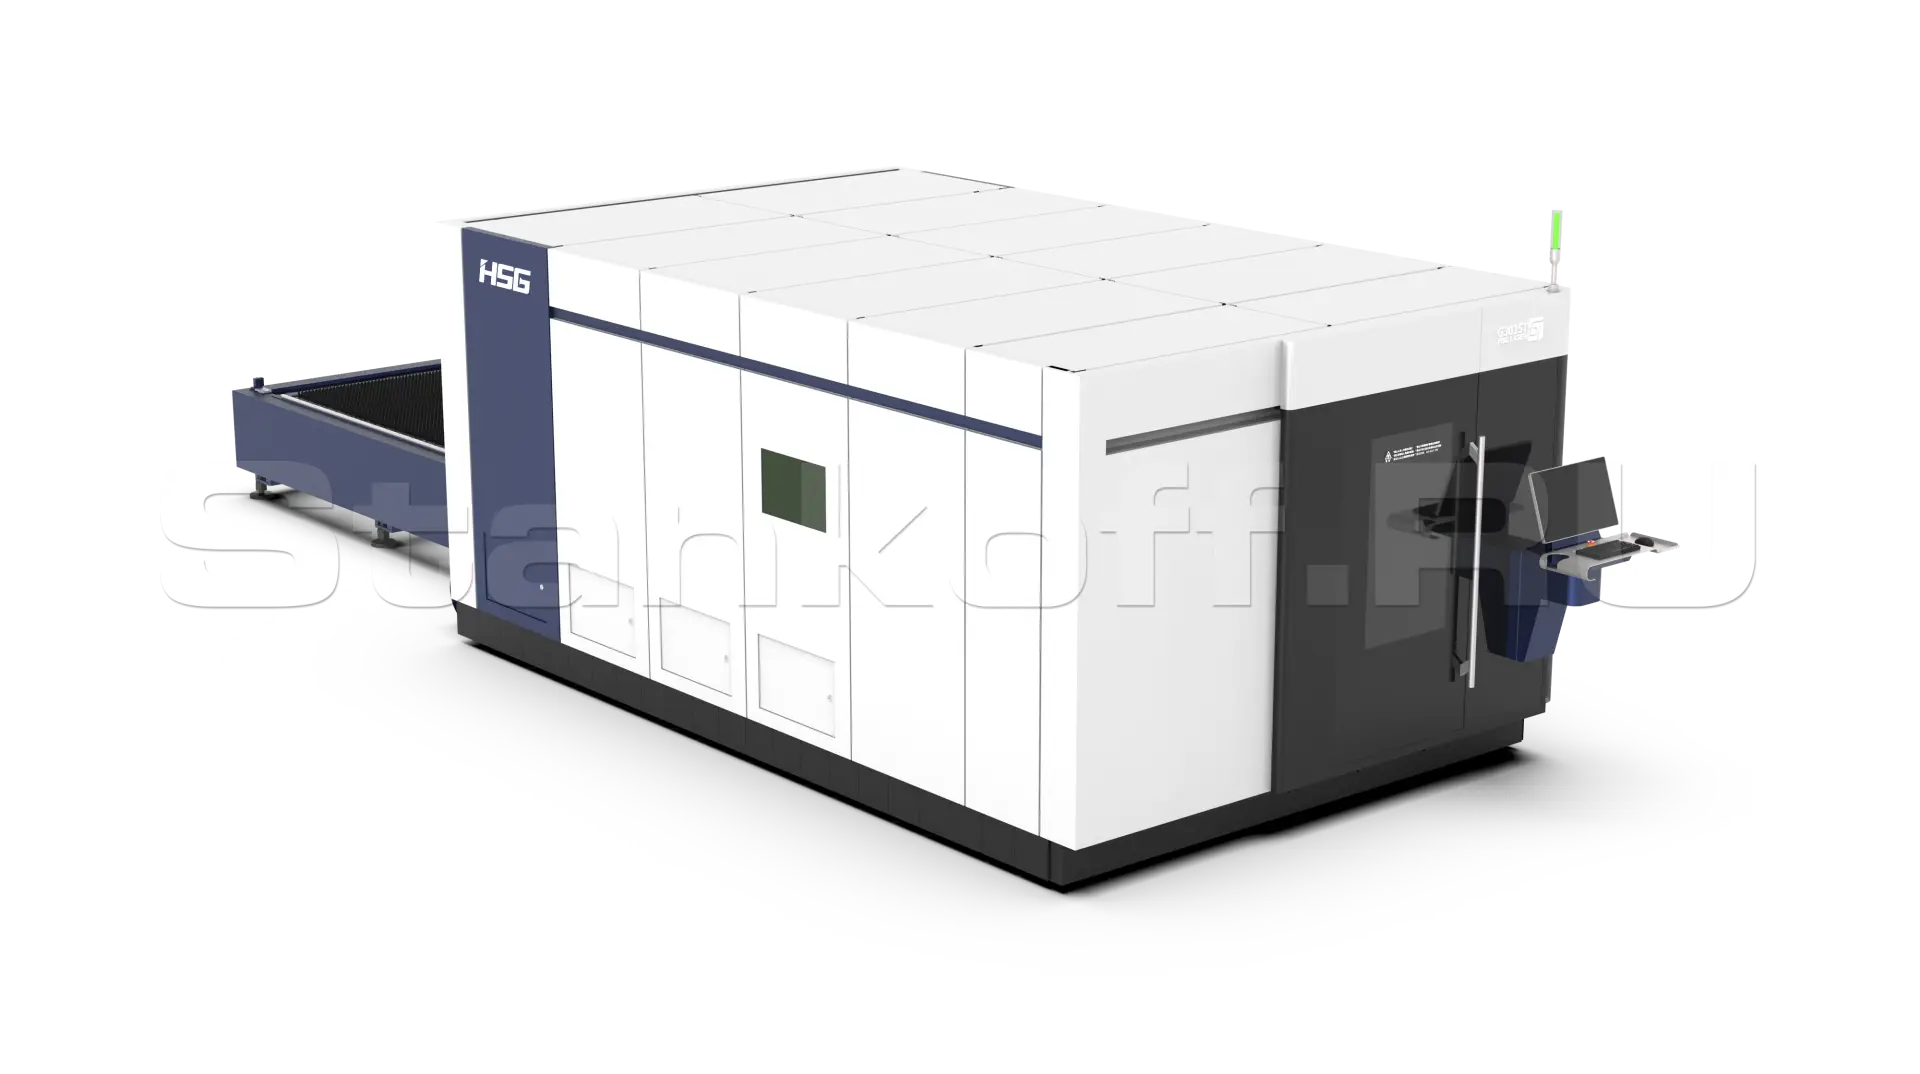
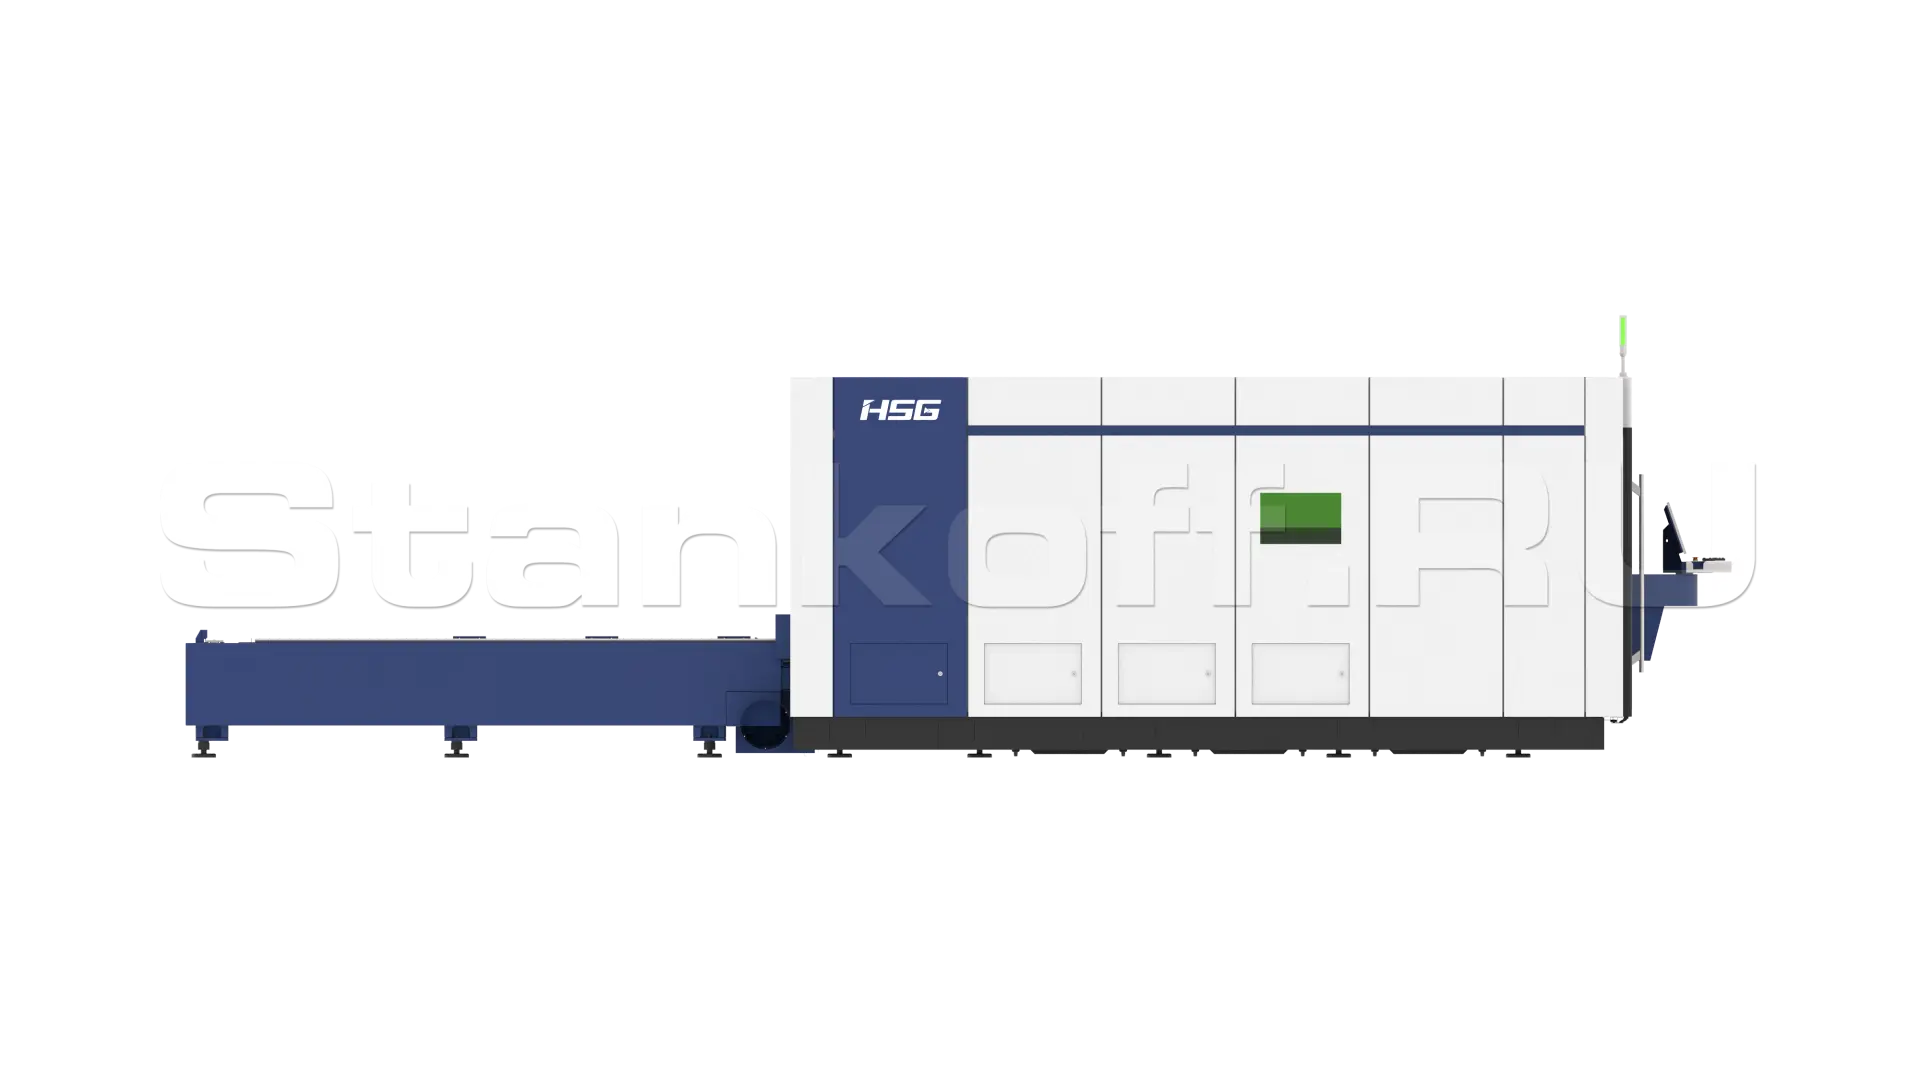
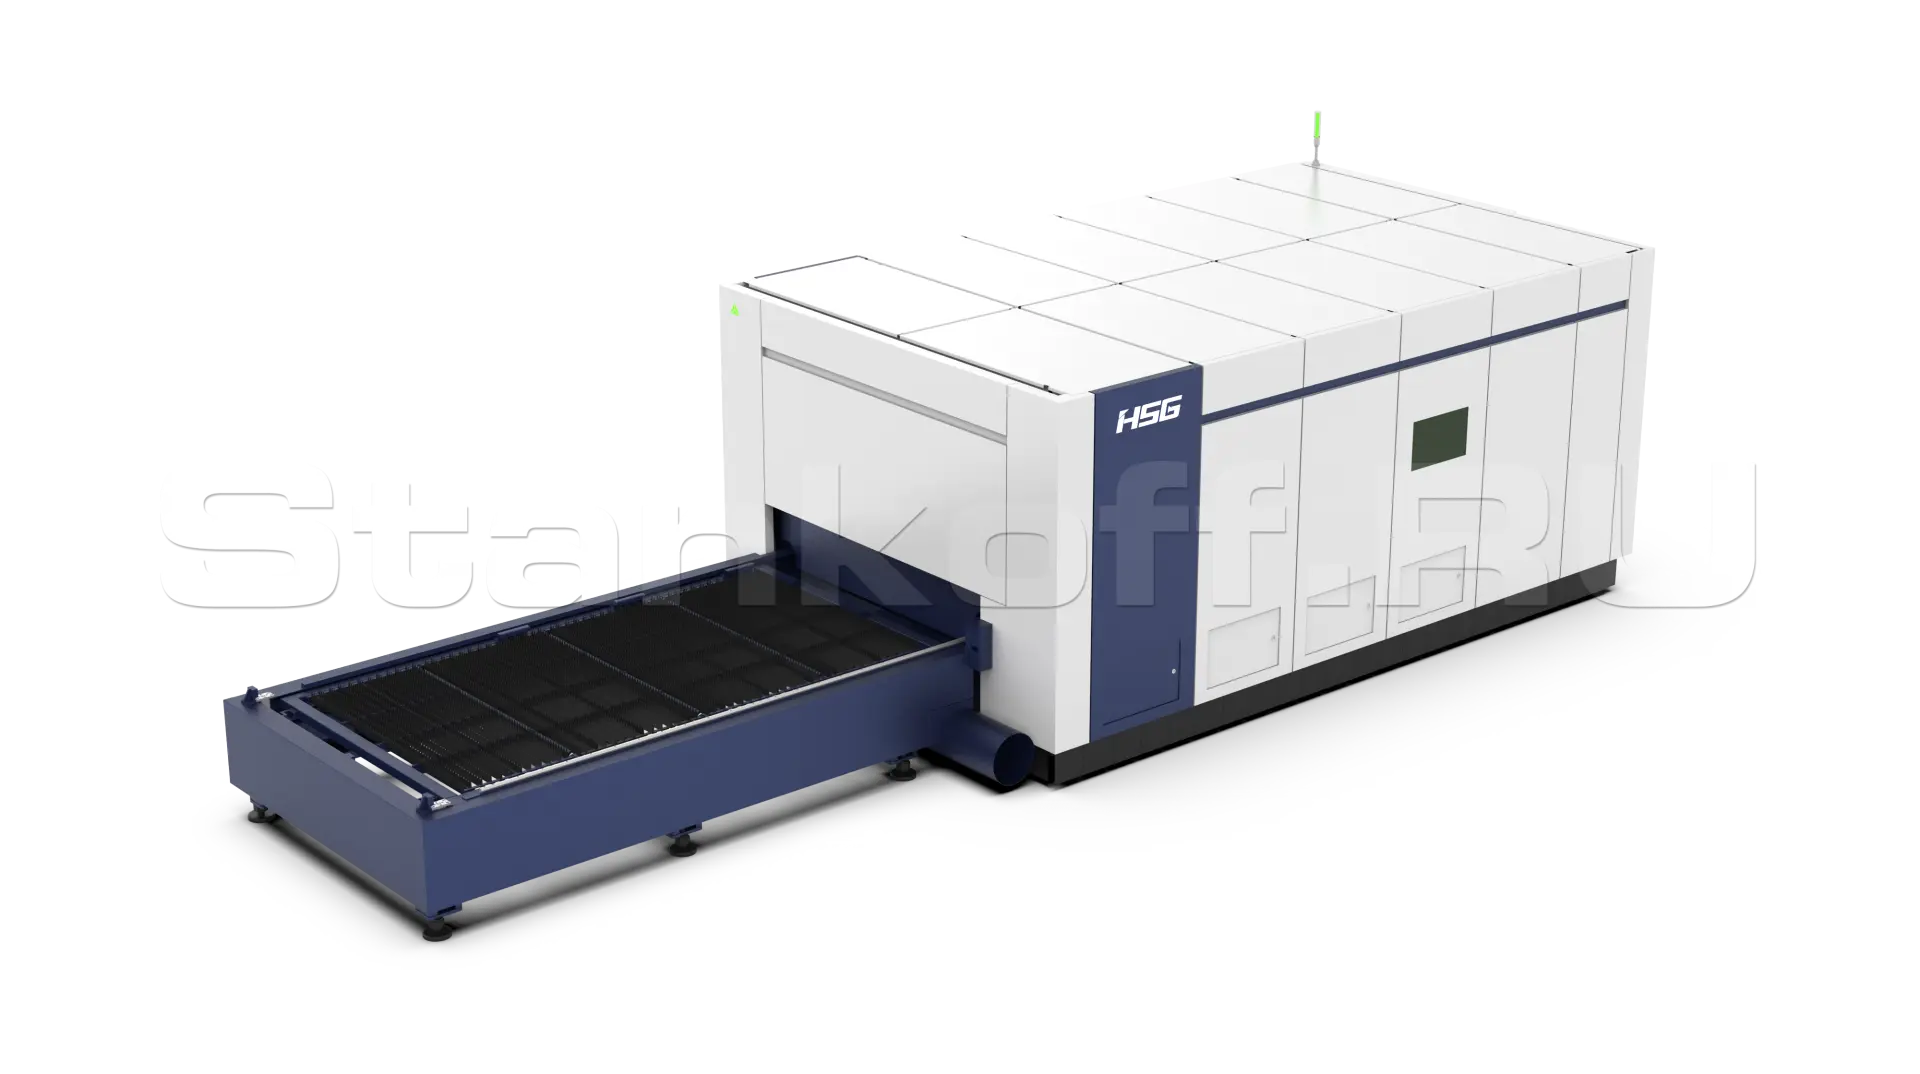
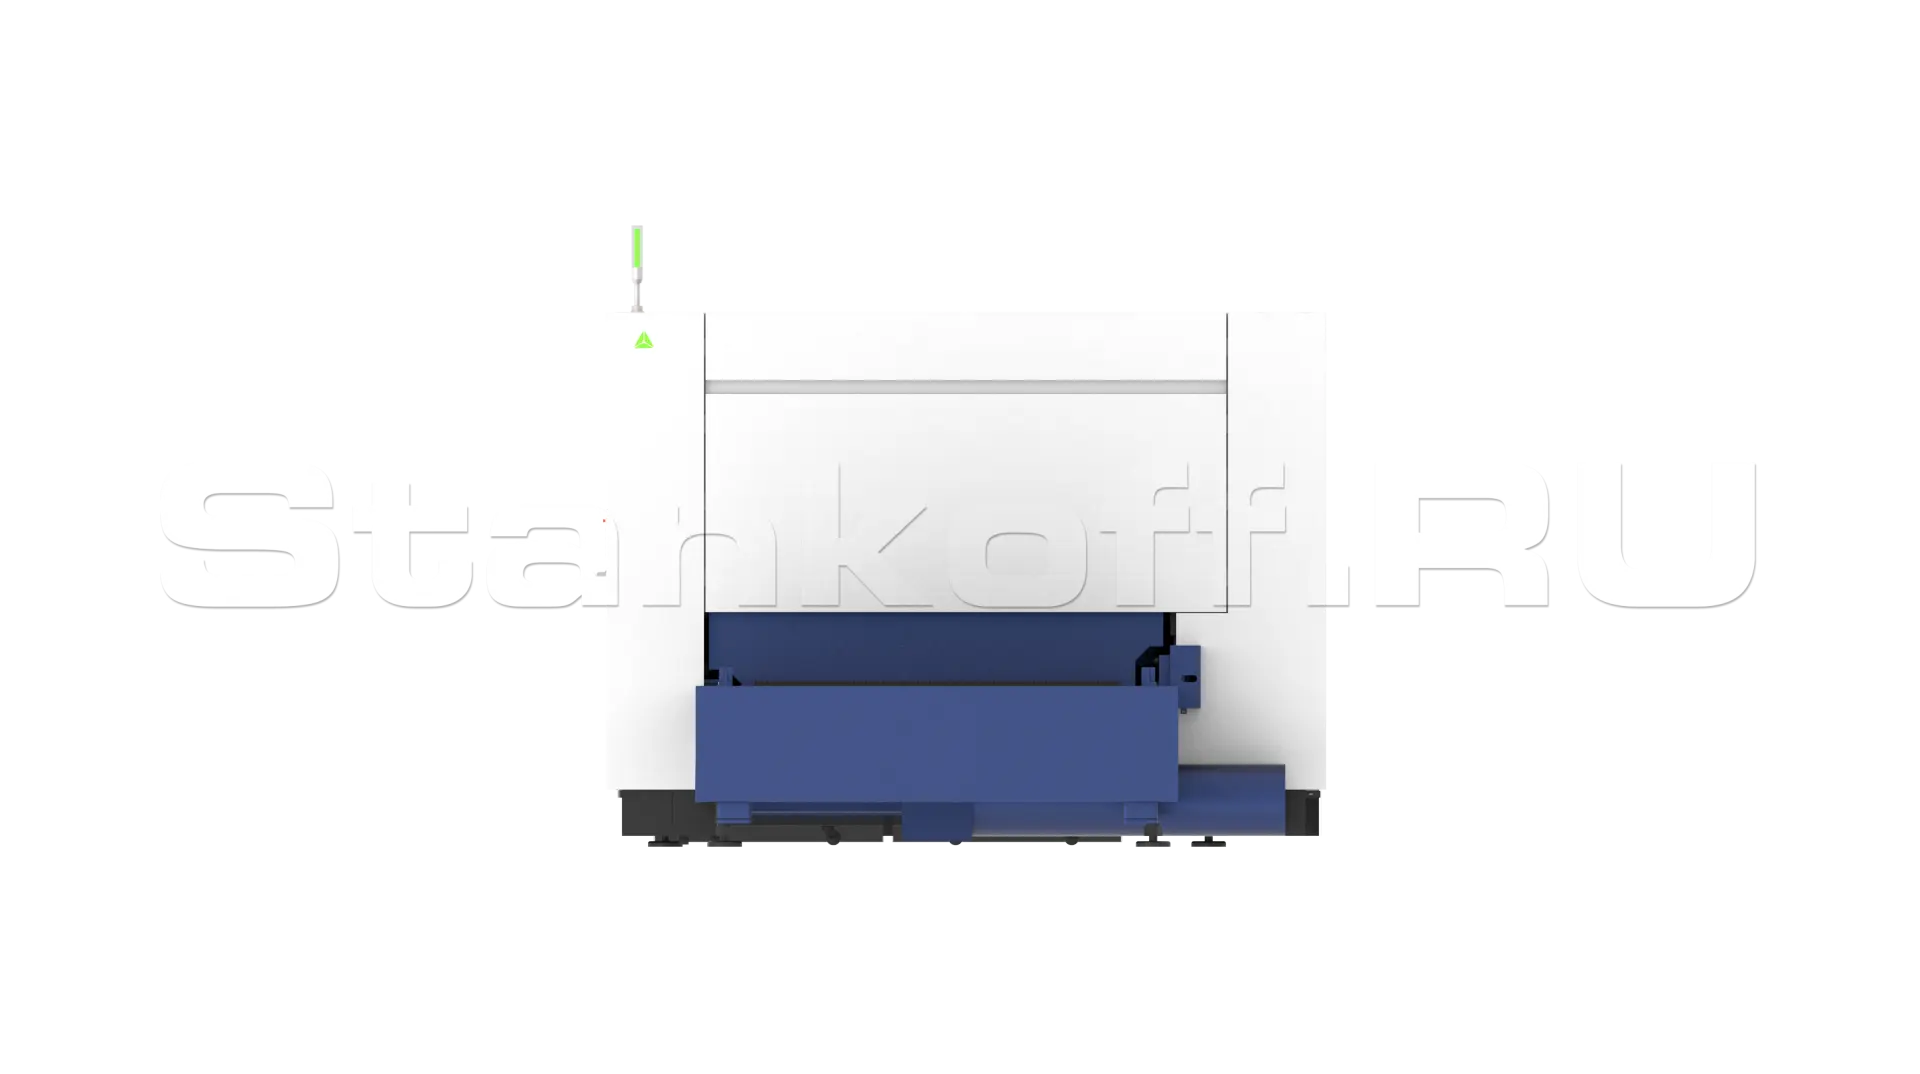
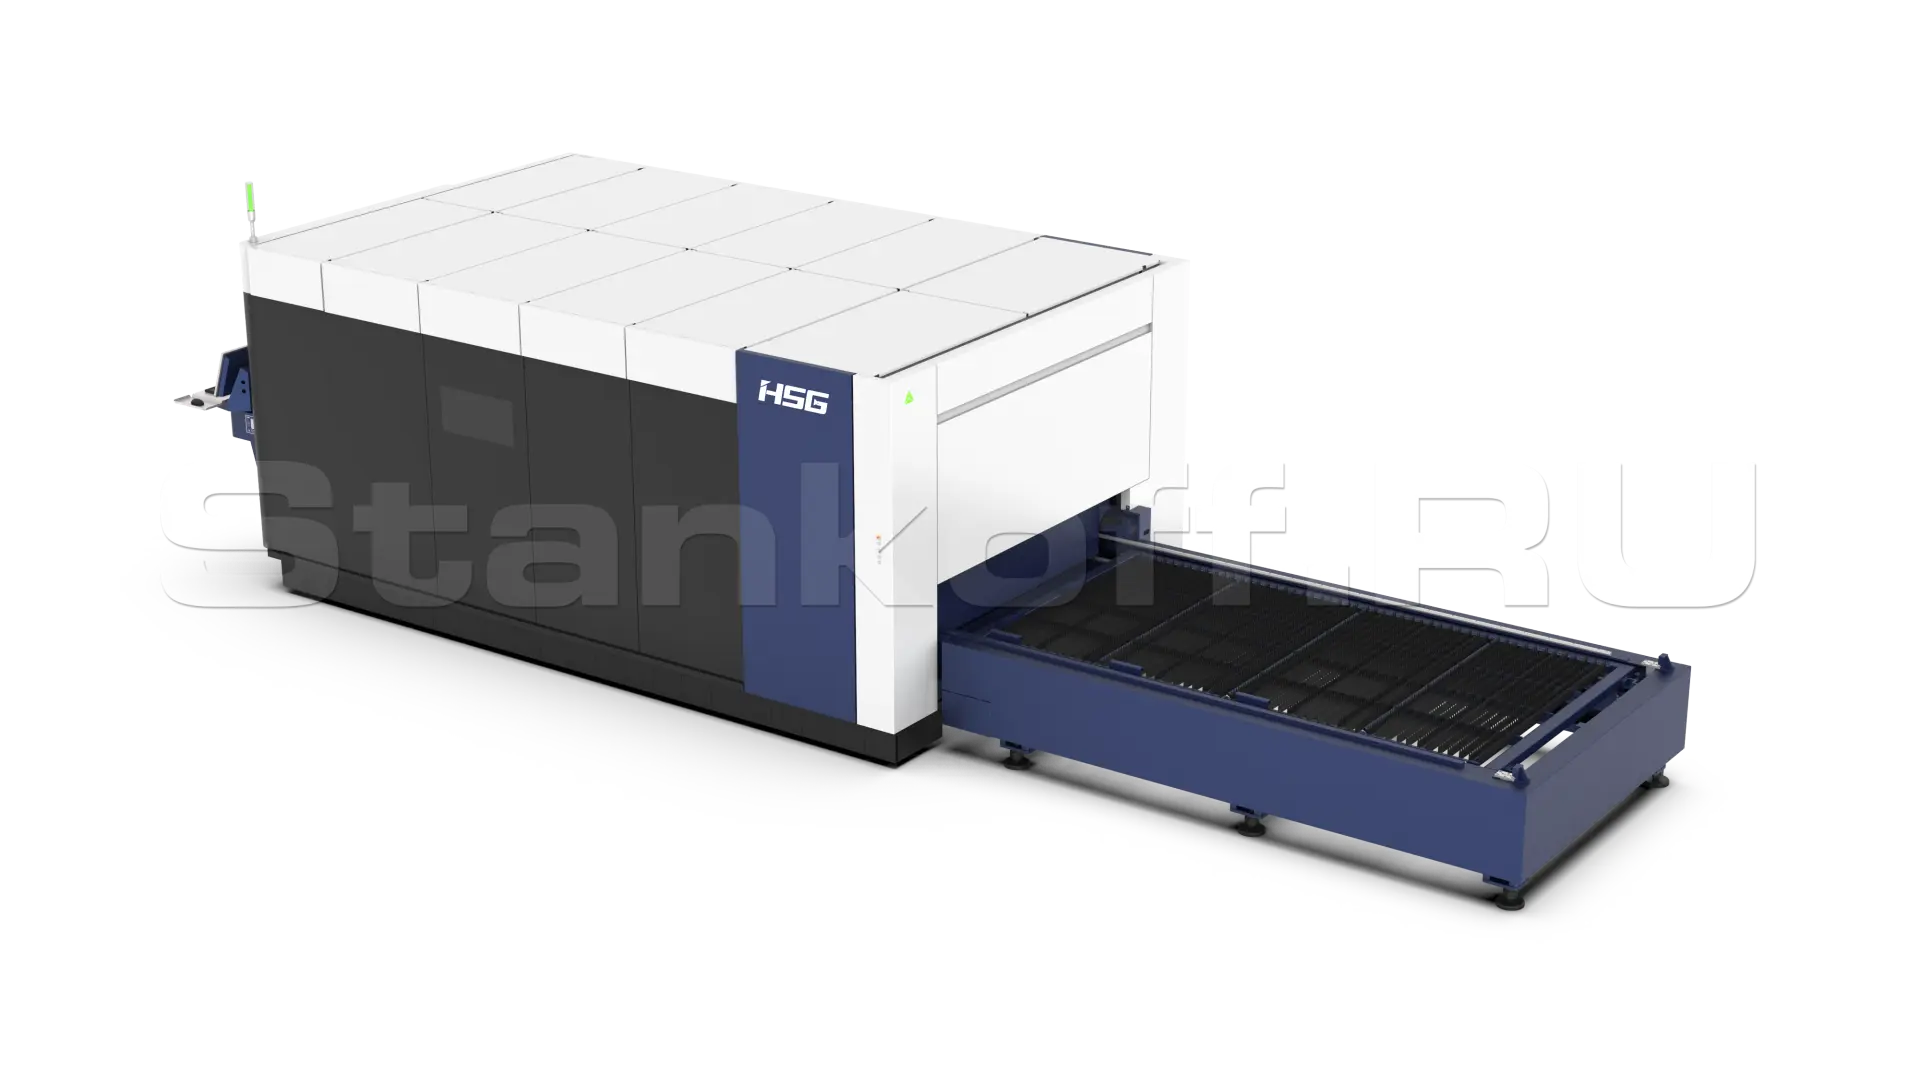
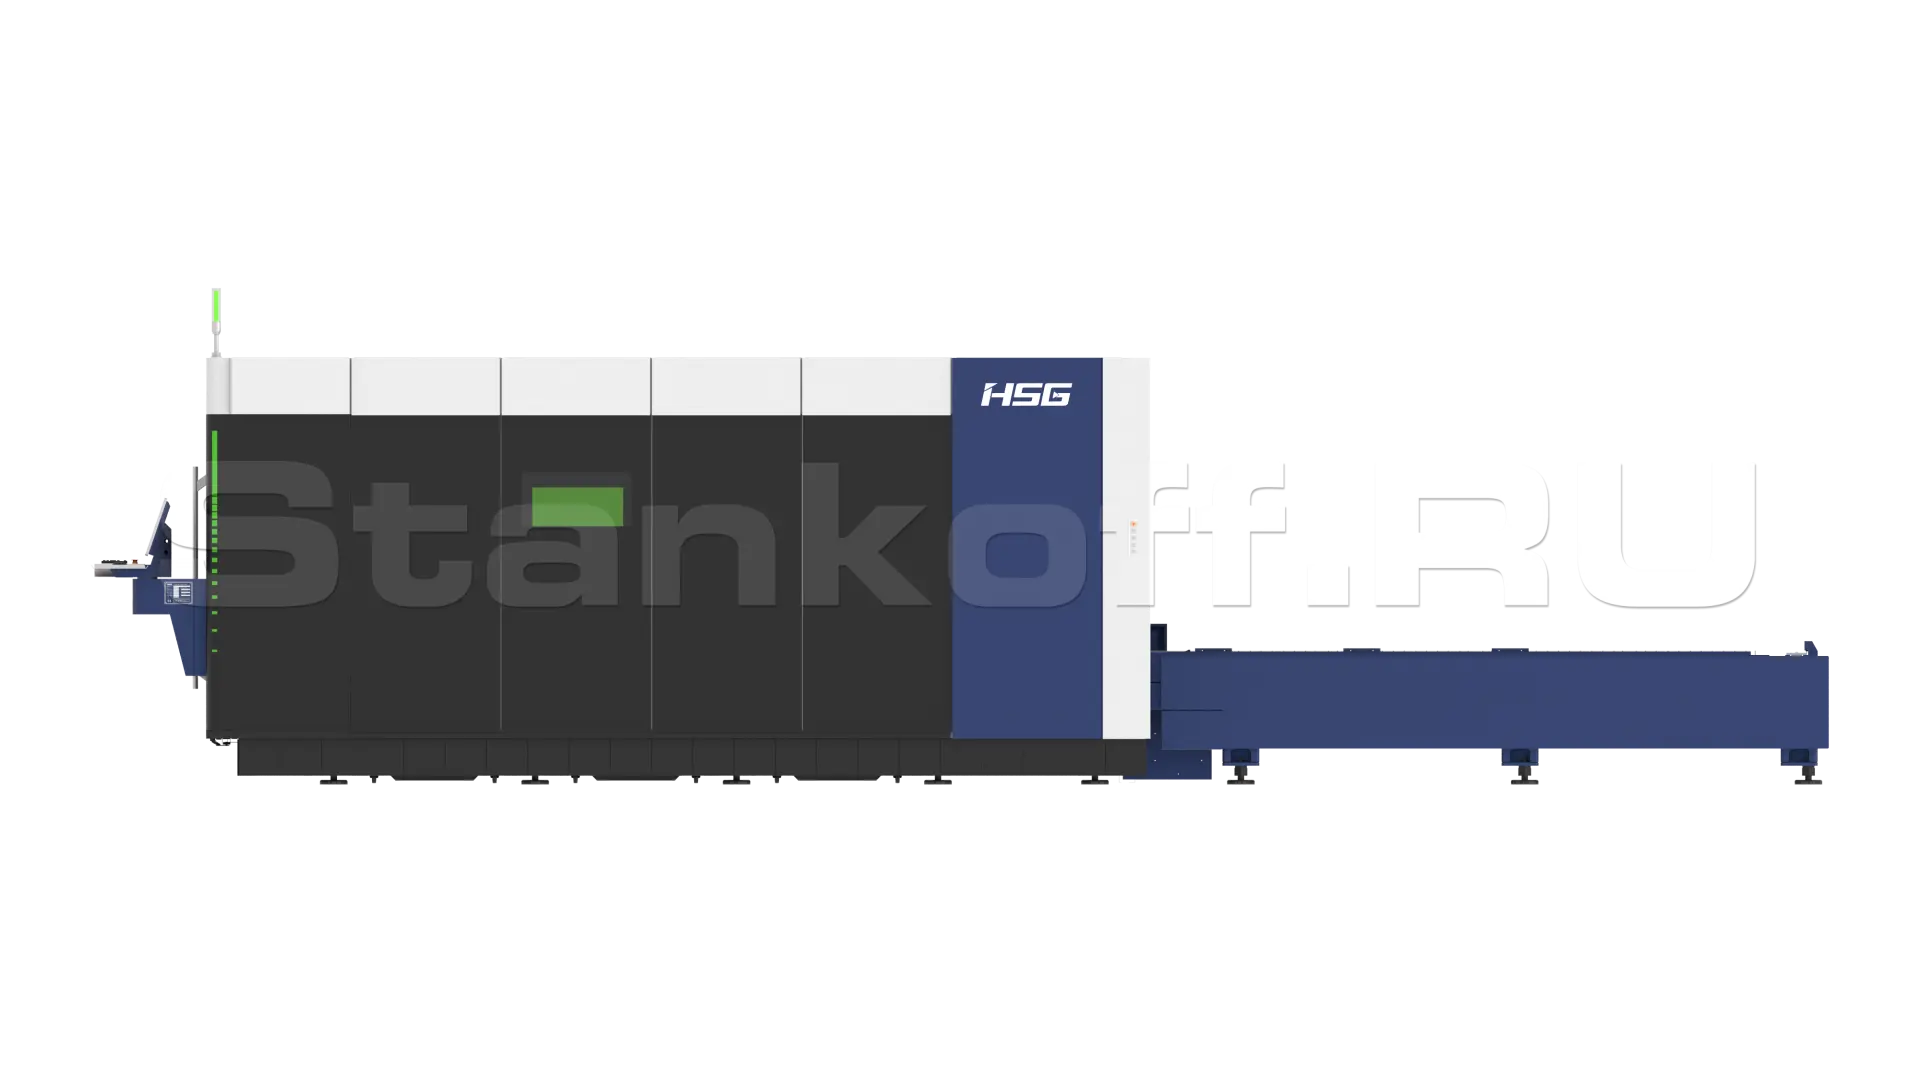
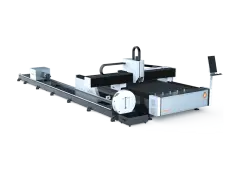
Оптоволоконный лазерный станок высокой мощности HS-G3015T/6000 IPG
| Лазерный источник | |
| Мощность лазера | 6000 Вт |
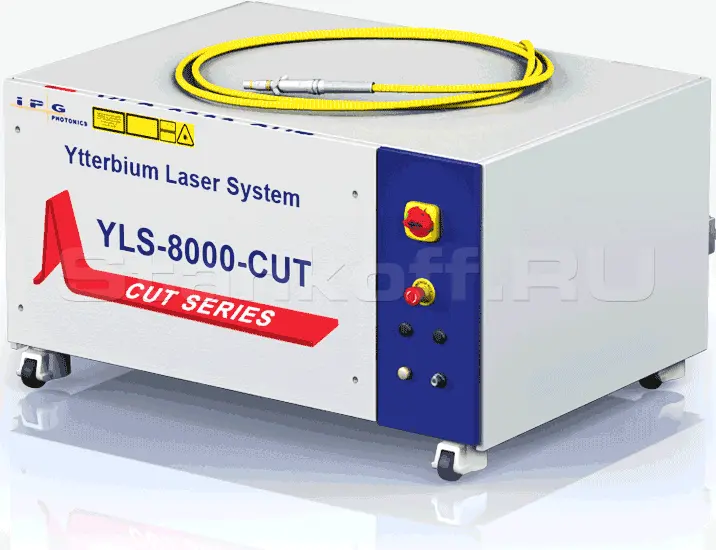
| Лазерный источник | IPG
|
| Длина волны | 1065 Нм |
| Потребляемая мощность
|
50 кВт |
| Срок службы | 100 000 моточасов |
| Станок | |
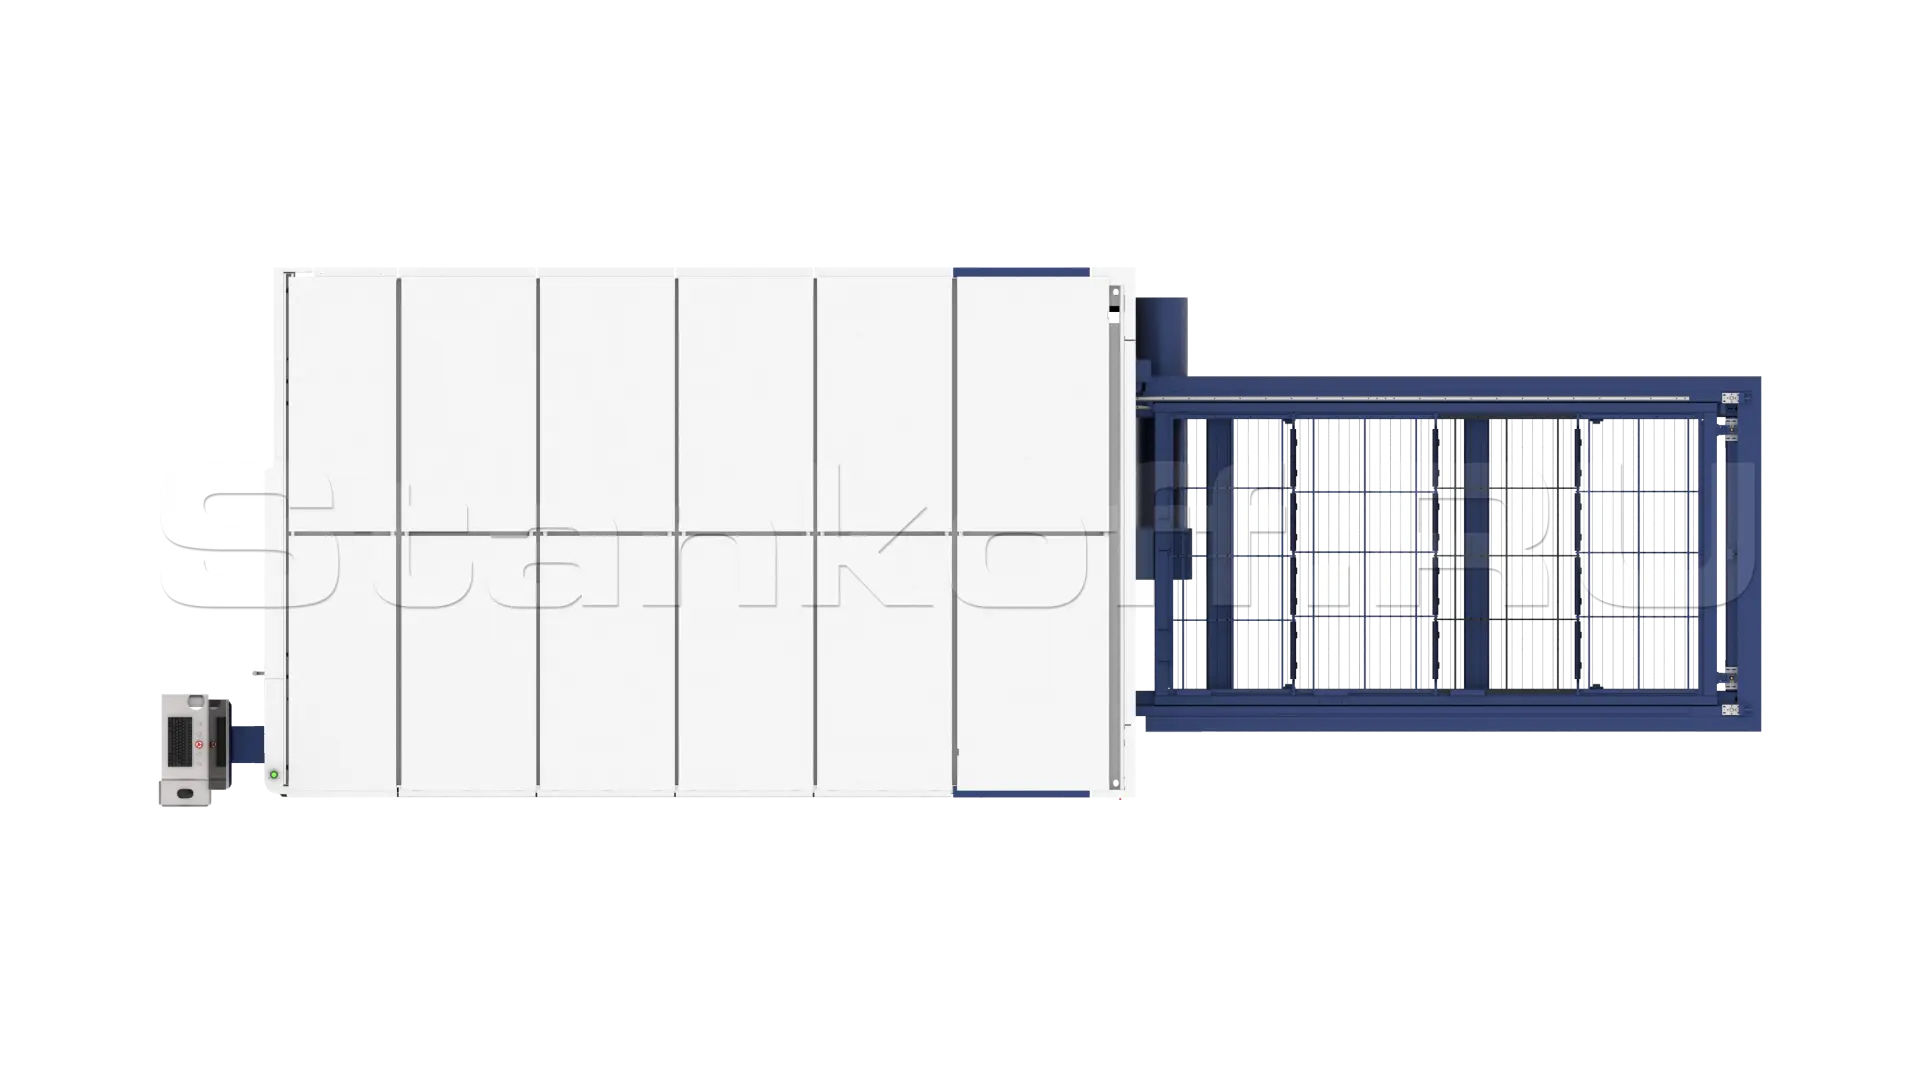
| Обрабатываемая площадь | 1500x3000 мм |
| Ход по оси X | 1525 мм |
| Ход по оси Y | 3 050 мм |
| Ход по оси Z | 320 мм |
| Мощность сервоприводов | X 1000 Вт, Y 2х2000 Вт, Z 750 Вт |
| Макс. скорость холостого хода | 140 м/мин |
| Ускорение | 1.5G |
| Точность позиционирования
|
±0,03 мм |
| Потребление электроэнергии без лазерного источника | 13,2 кВт |
| Напряжение | 380В 3 фазы |
| Частота тока | 50 Гц |
| Рабочая температура | 15 - 40 °C |
| Рабочая влажность | <75 %90> |
| Программное обеспечение | CypCUT Laser |
| Графические форматы | DXF, PLT, Ai, LXD, GBX, NC G-kod |
| Исполнение | защитный кожух |
| Максимальная нагрузка на стол | 900 кг |
| Вес станка | 9000 кг |
| Габариты | 9400×3100×2370 мм |
Конструктив
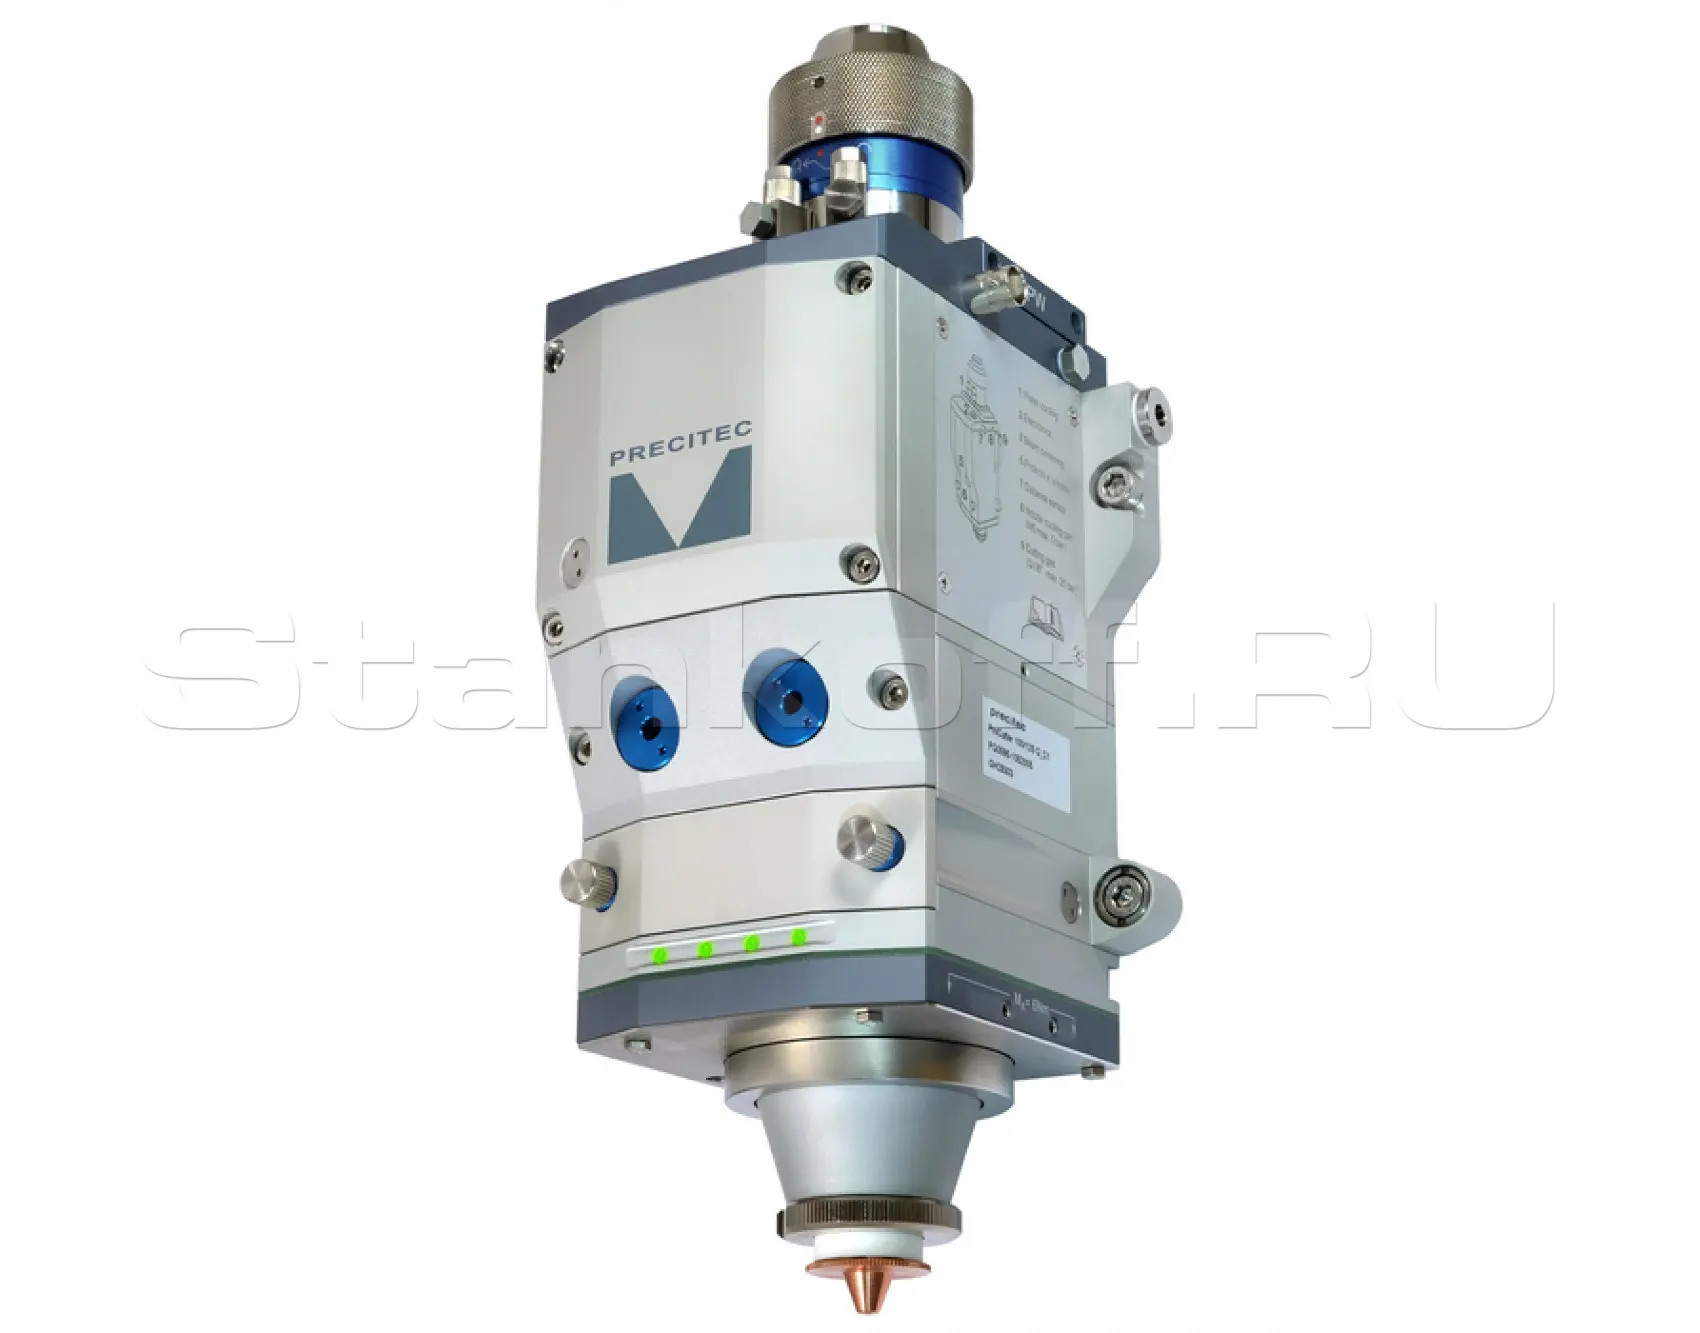
Профессиональные лазерные станки для резки металла HS-G3015T относятся к самым мощным лазерам в ассортименте компании HSG. Благодаря облегченной конструкции портала скорость резки данных станков достигает 140 м/мин. На лазерных станках устанавливаются источники лазерного излучения мощностью 4000 - 12000 Вт IPG. Станки оснащены сменными столами и закрытой кабиной. При мощности лазера более 4000Вт используется режущая головка PRECITEC - серия ProCutter.
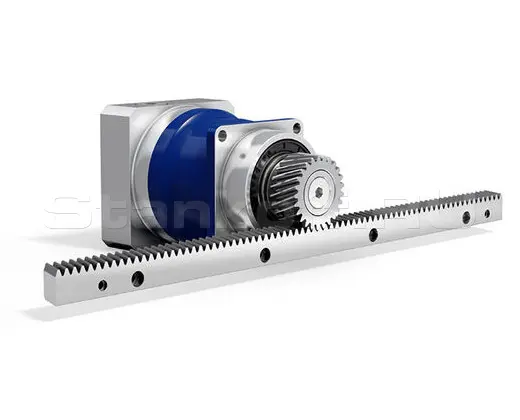
Профессиональные станки серии HS-G4020T компании HSG Laser оснащены сервоприводами и зубчатой передачей «шестерня-рейка». Двухсторонний привод оси Y, мощные сервоприводы и зубчатая передача «шестерня-рейка» в сочетании с облегченным порталом позволяют осуществлять резку с максимальной скоростью 140 м/мин с ускорением 1.5G. Высокий уровень допустимого ускорения станка положительно отражается на скорости обработки объектов сложной формы.
В комплект лазерного станка входит вся электроника управления и остальные компоненты, необходимые для работы лазера, например, компьютер управления, программное обеспечение, охлаждение, отвод продуктов сгорания, дистанционное управление и т.п.
По сравнению с остальными типами лазеров волоконные лазеры имеют самую высокую эффективность (CO2 лазер – 10 %, YAG лазер – 2 %, волоконные лазер – 30~35 %).
Преимущества
- Возможность предварительной маркировки деталей;
- Режим повторной трассировки, позволяющий контролировать процесс резки при возникновении ошибок;
- Контроль расстояния между соплом и поверхностью листа;
- Возможность компенсации ширины «реза» для обеспечения высокой точности;
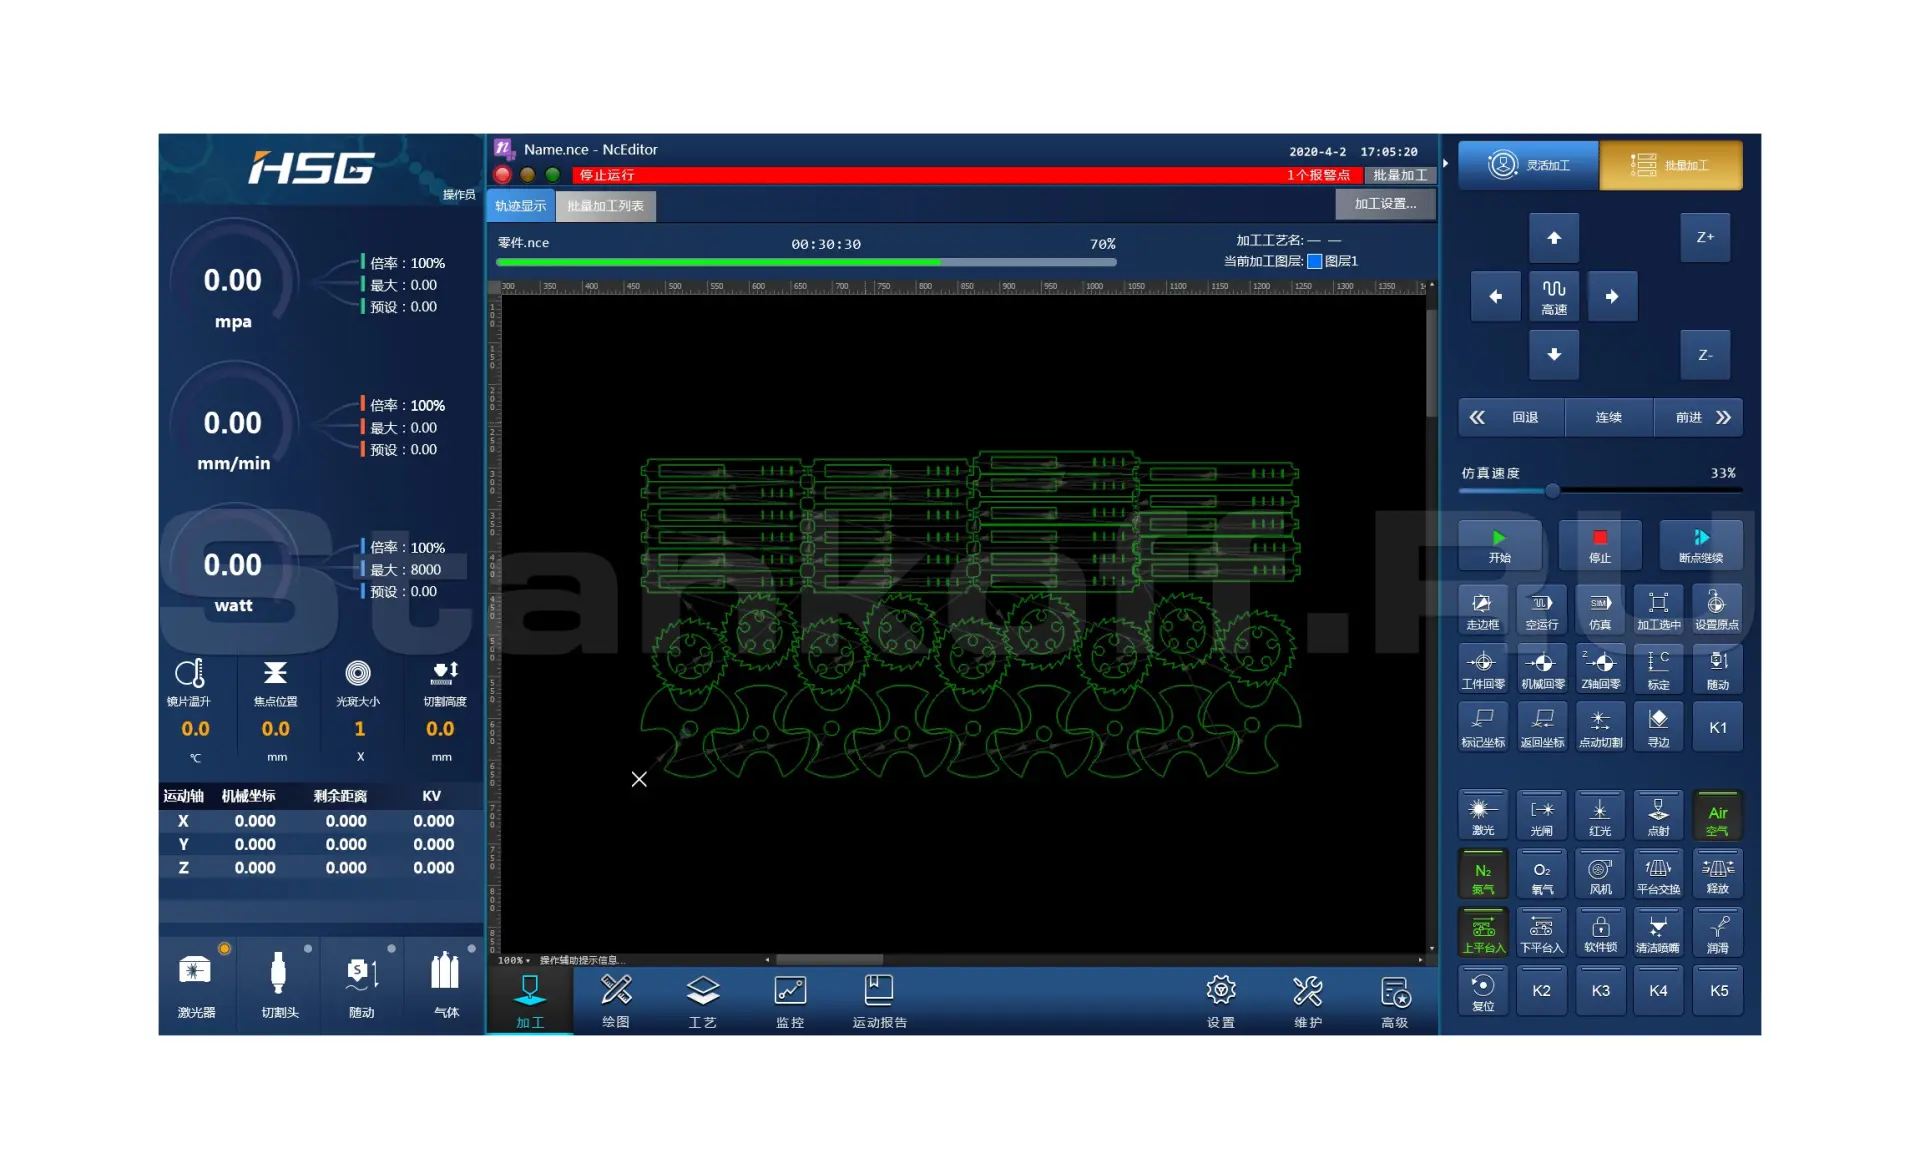
- Удобный и простой в управлении интерфейс системы ЧПУ;
- Различные режимы переходов между деталями для повышения эффективности резки;
- Наличие режима «быстрой врезки» при резке тонких листов;
- Автоматическая оптимизация задания резки для увеличения производительности;
- Автоматическое обнаружение края листа для более быстрой настройки.
Комплектация
| Лазерный источник | IPG |
| Режущая головка с температурным контролем | Precitec (Германия) |
| Зубчатая передача шестерня-рейка | Alpha (Германия) |
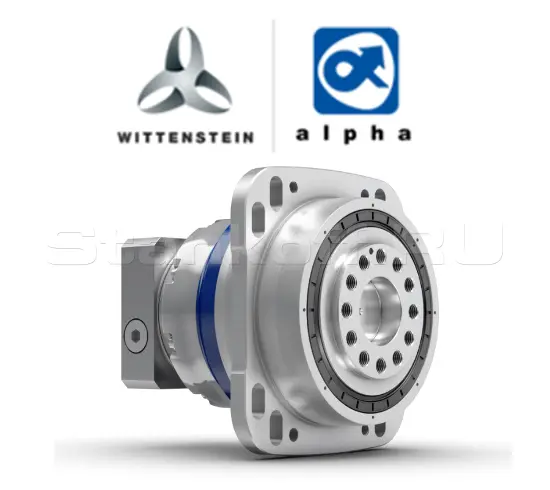
| Редуктор | Alpha (Германия) |
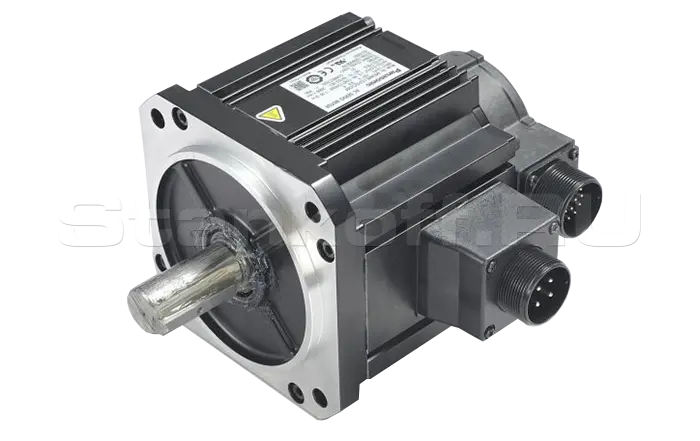
| Высокоскоростные сервоприводы | Panasonic (Япония) |
| Высокоточные направляющие | HIWIN/PMI (Тайвань) |
| Шарико-винтовая пара | HIWIN/TBI (Тайвань) |
| Система ЧПУ | AlphaT (Китай) |
| Электрические элементы | Schneider (Франция) |
| Пневмоуправление | Aventics/Hoerbiger (Германия) |
Особенности конструкции
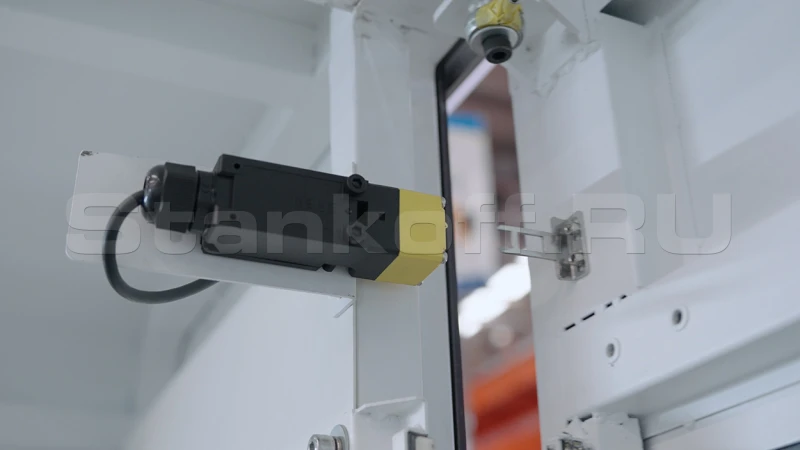
Защитная кабина
Смотровое окно выполнено из специального защитного стекла по европейским стандартам CE.
Дым, образующийся в результате резки, проходит через систему фильтров внутри кабины, тем самым обеспечивается экологически чистая резка без загрязнения внешней среды.
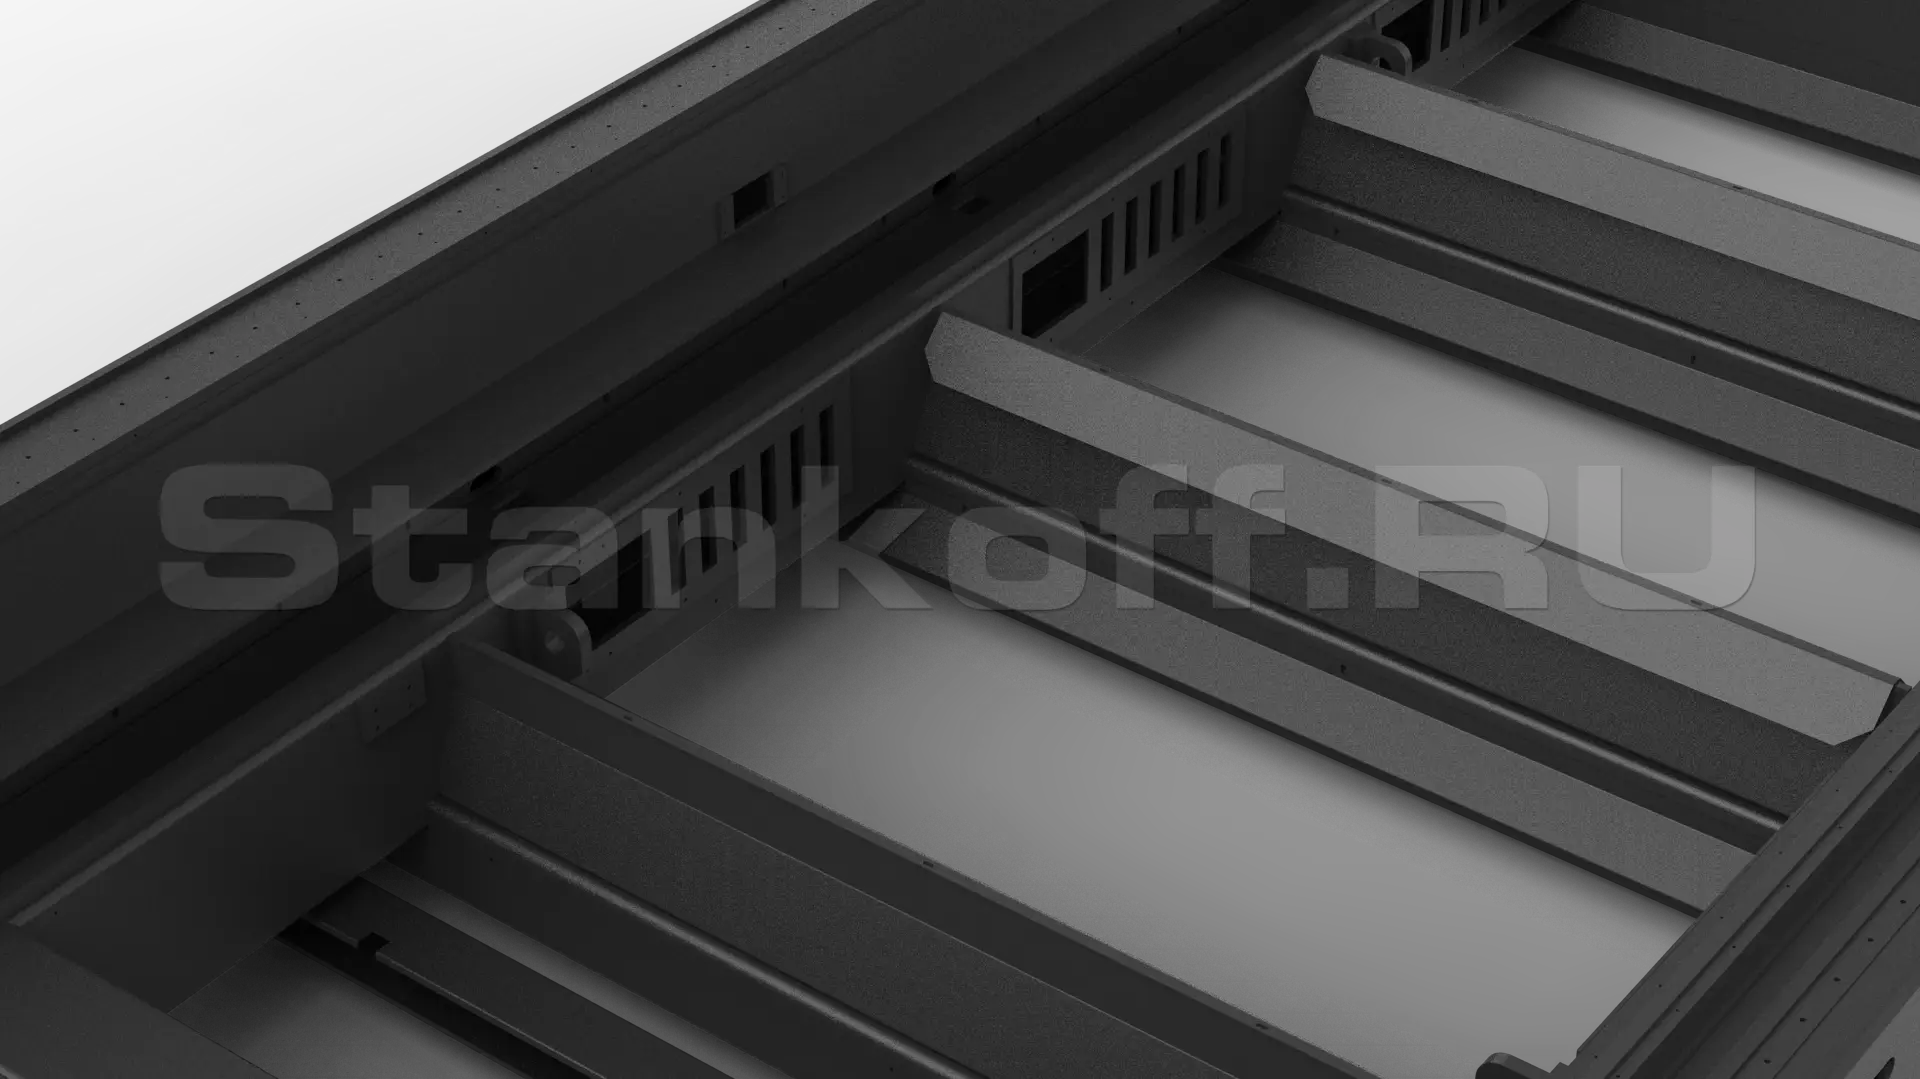
Тяжелая сварная станина
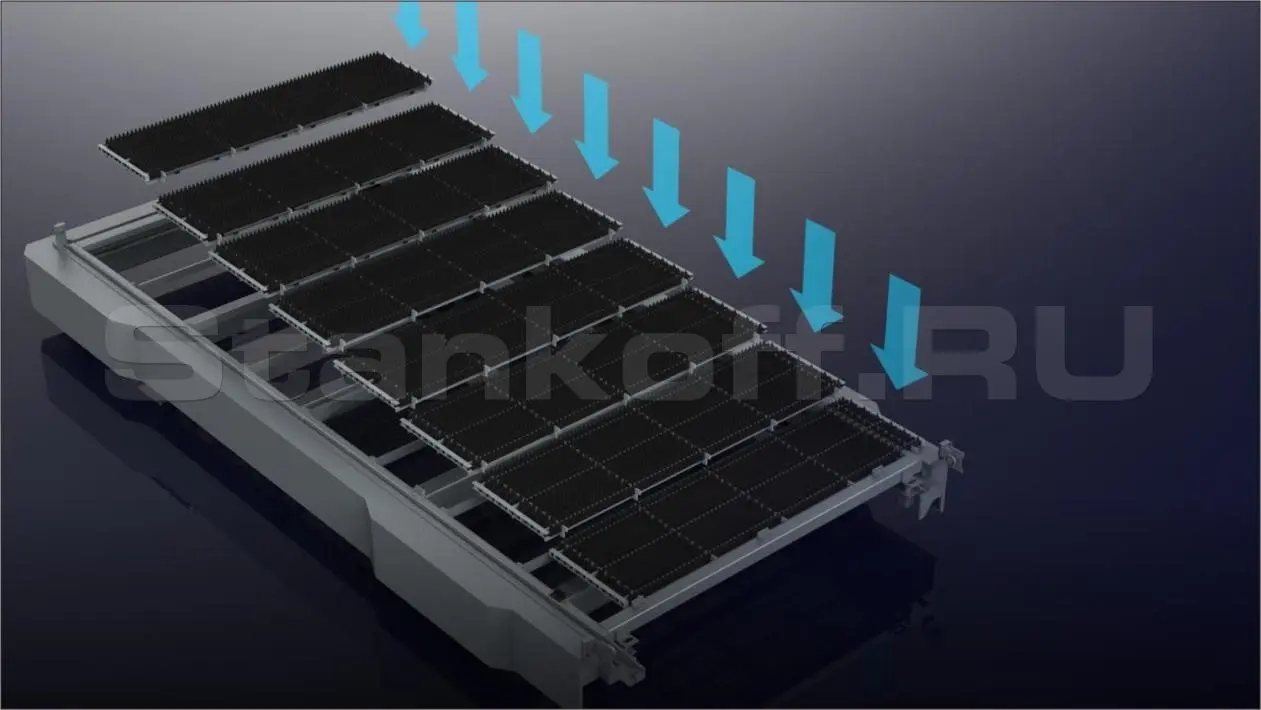
Модульный рабочий стол
- Низкая стоимость замены модуля, более высокая эффективность и легкая очистка шлака;
- Низкие затраты на обслуживание;
- Модульная конструкция не влияет на точность или производительность установки;
- Нет необходимости останавливать производство для очистки станка;
- Нет необходимости использовать вибрационное оборудование для очистки.
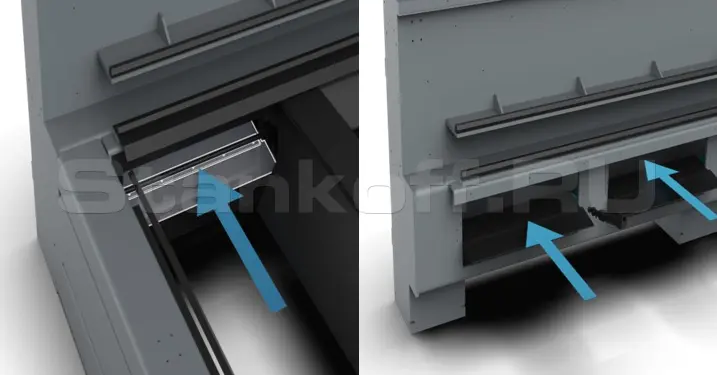
Автоматизированная зональная система дымоудаления
Преимущества:
- Отсутствие утечки воздуха за счет разделения левой и правой сторон регулирующей заслонкой;
- Обеспечение секционного удаления дыма;
- Запатентованный демпфер дроссельной заслонки, отсутствие шума при открытии и закрытии;
- Плавный отвод дыма благодаря использованию труб большого диаметра.
Система защиты избыточным давлением
- Высокая экологичность, отсутствуют выбросы продуктов горения за пределы герметичной кабины;
- Постоянное положительное давление воздуха, позволяет удалять все продукты лазерной обработки.
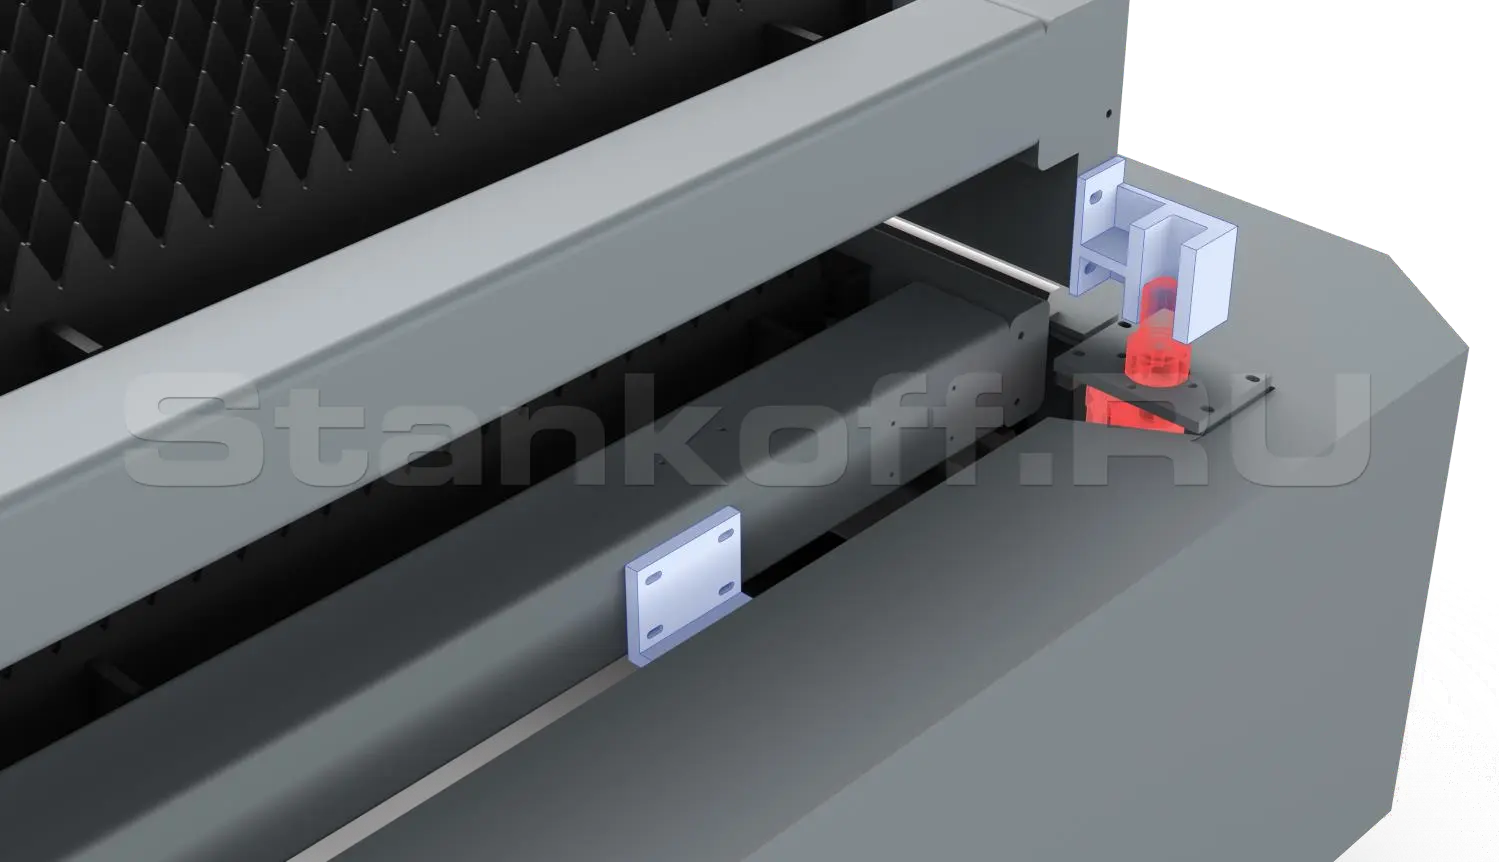
Технология высокоточного позиционирования
- Конические запирающие элементы позволяют точно определять положение нуля даже при многократной смене столов;
- Шестигранный штифт имеет больше стыковых поверхностей, за счет этого достигается высокая скорость и стабильная работа платформы.
Экструдированный алюминиевый портал
Нагревательный алюминиевый стержень - Экструзия - Термообработка - Оксидирование - Обработка - Аэрозольная окраска.
Материал 6061 авиационный алюминий. Термообработка Т6. Твердость НВ95.
Режущая головка Precitec Procutter c автофокусом
Лазерный источник IPG
Серводвигатели и драйверы Panasonic
Немецкие редукторы Alpha
Зубчатая передача Alpha
Высокоточные направляющие HIWIN/PMI
Автоматическая система смазки
Система управления ЧПУ AlphaT
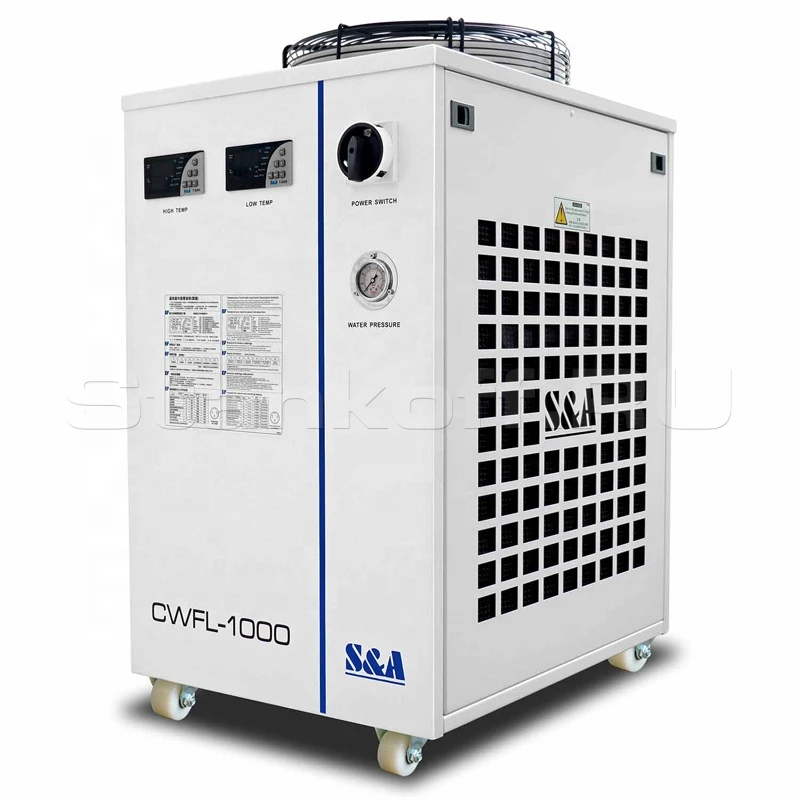
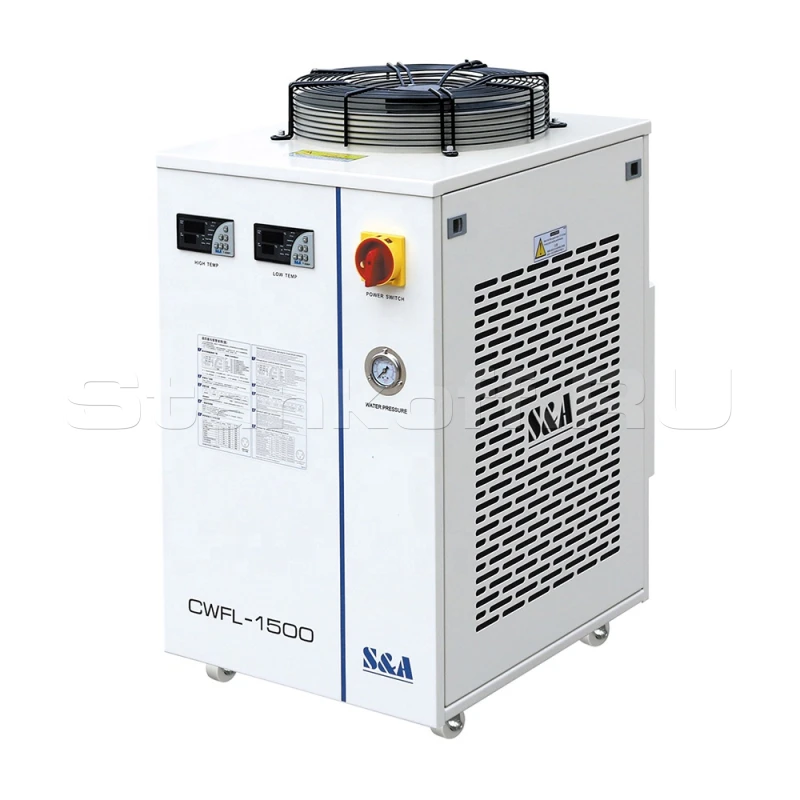
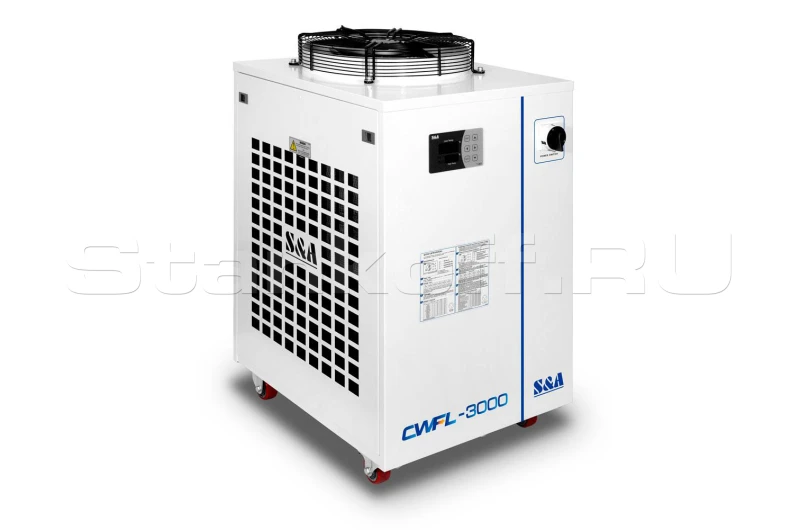
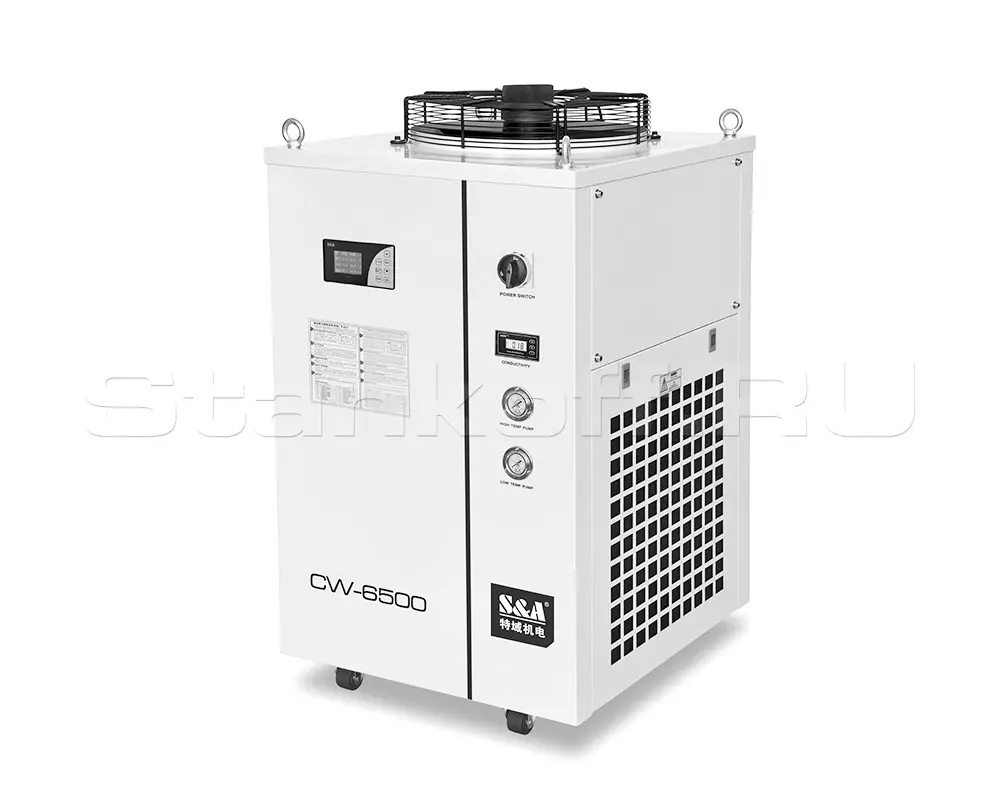
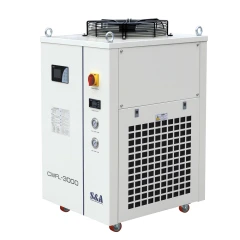
Водяной чиллер
• Внешняя система водяного охлаждения оснащена деионизатором, фильтром, регулятором температуры и позволяет снизить частоту замены воды.
• Используется безопасный для окружающей среды хладагент.
• Точность регулировки температуры: ±1°С.
• Интеллектуальный контроллер температуры обеспечивает работу в 2 режимах, настройку различных параметров и оповещение о неисправности.
• Устройство оснащено рядом защит: от неисправности компрессора, от перегрузки компрессора по току, от протечки хладагента, от чрезмерного повышения/понижения температуры.
• Совместимость с источниками питания различных стандартов, сертифицировано CE/RoHS.
• Длительный срок службы, простота эксплуатации.
• Возможна установка нагревателя и очистителя воды.
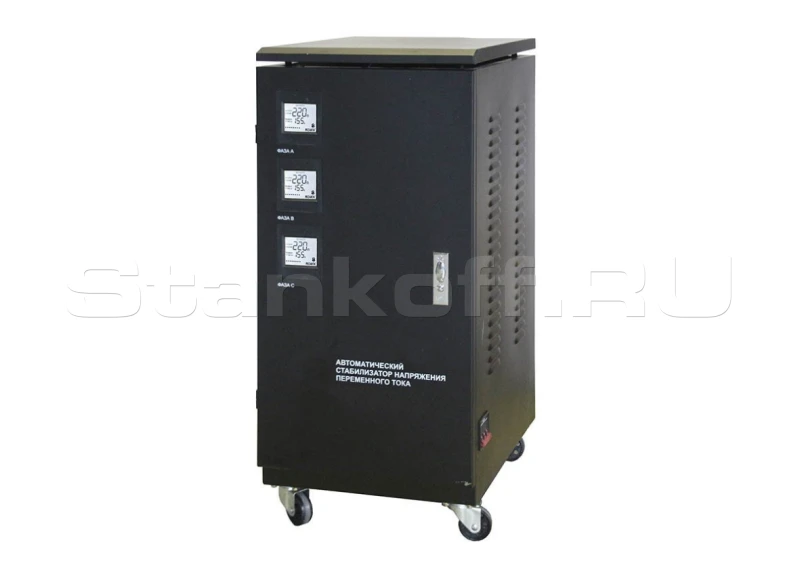
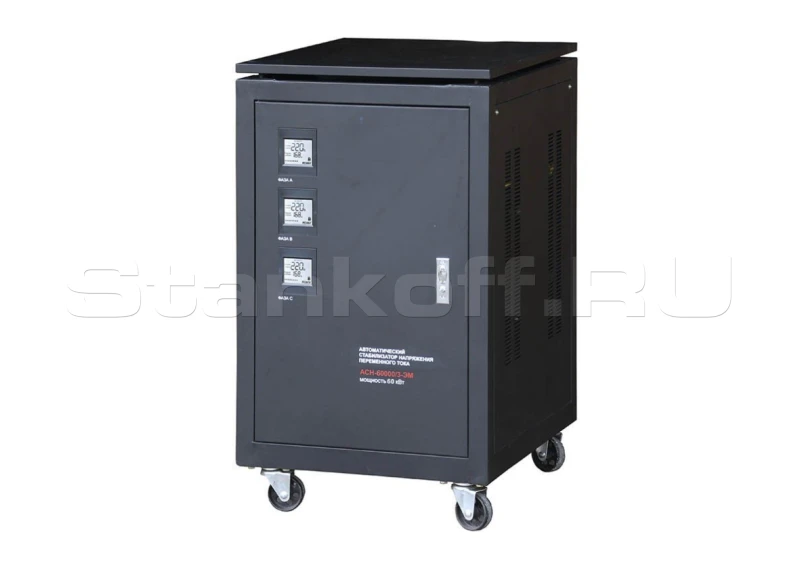
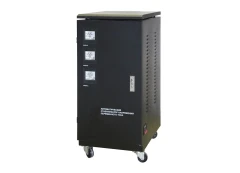
Стабилизатор напряжения
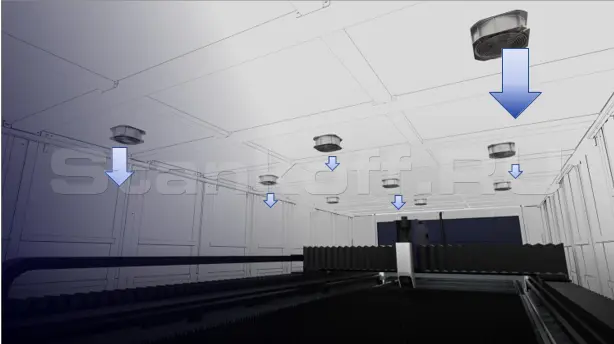
Вытяжной вентилятор
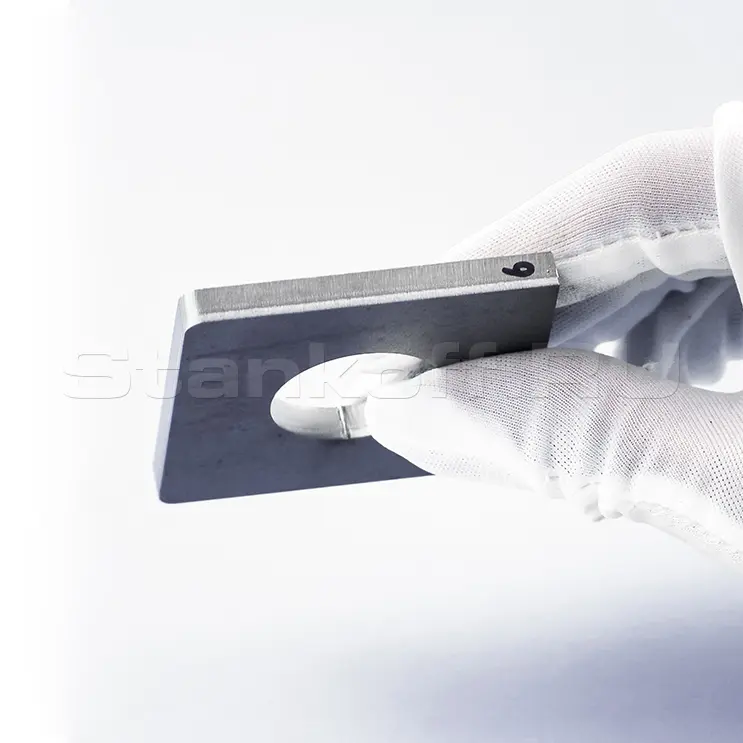
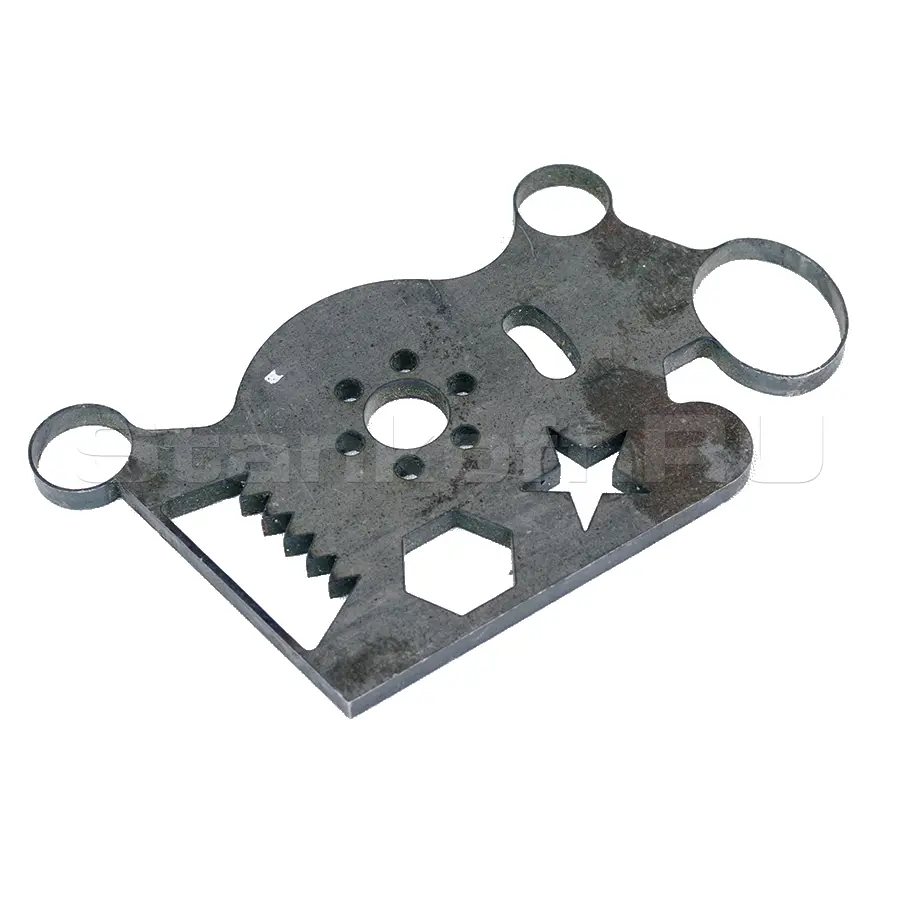
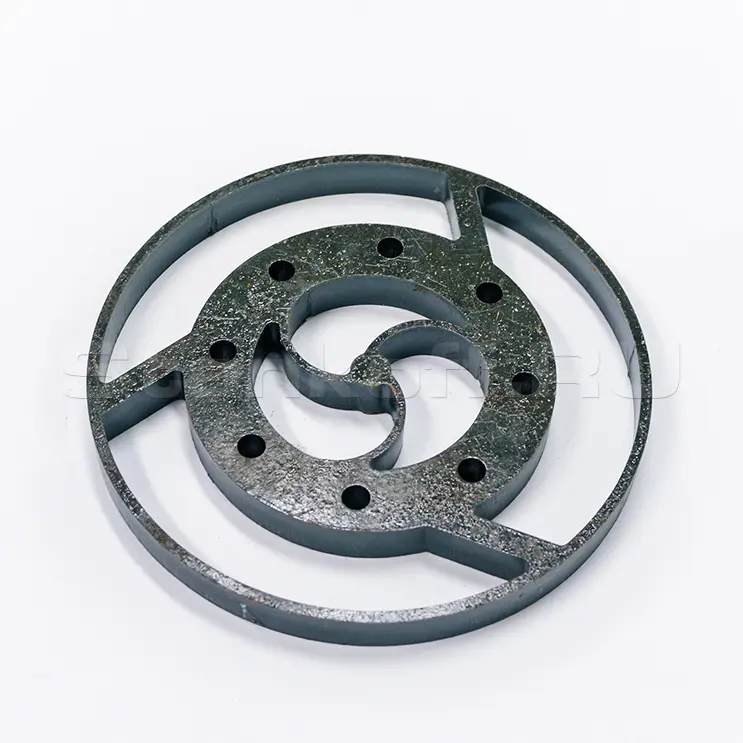
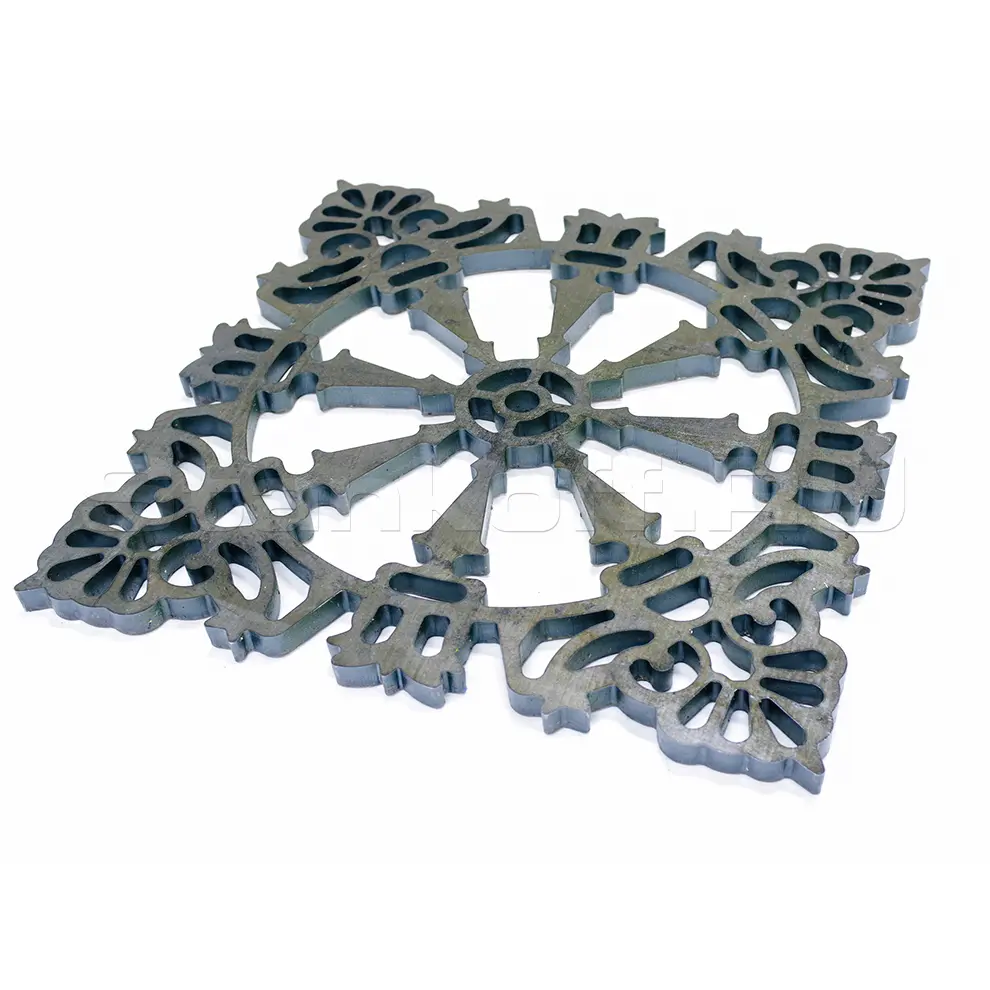
Получаемые изделия
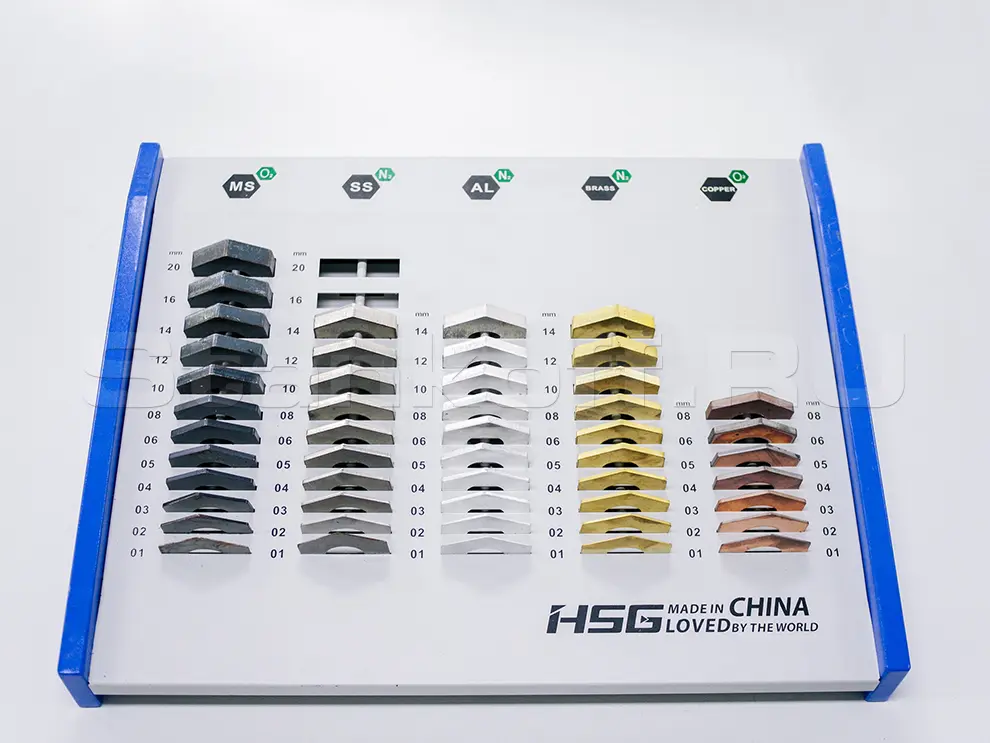
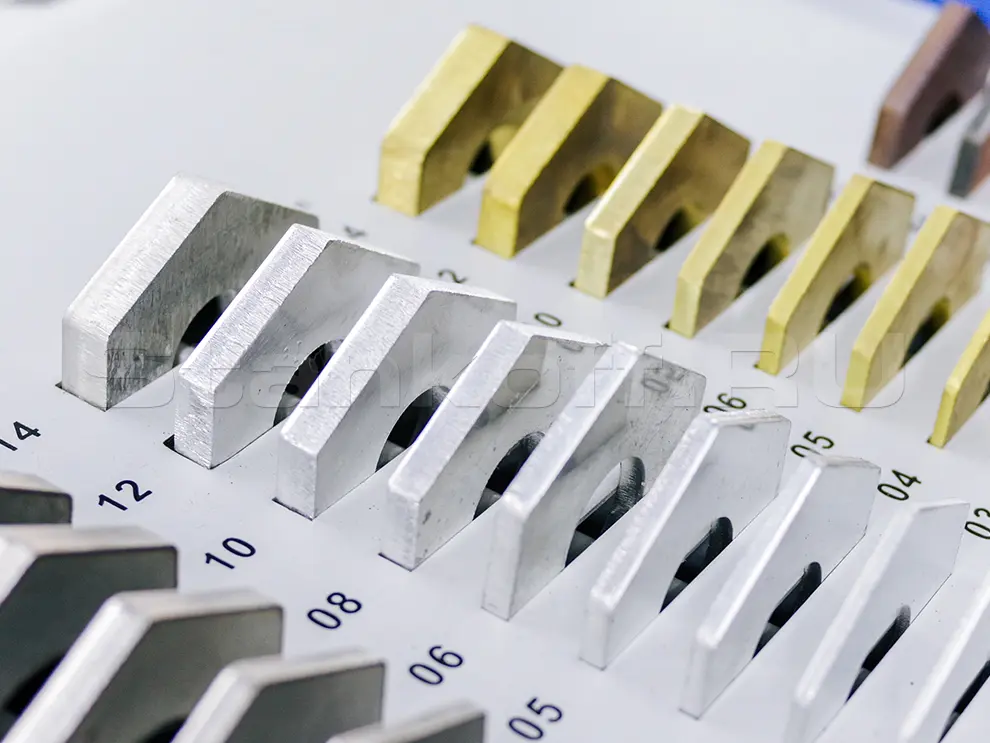
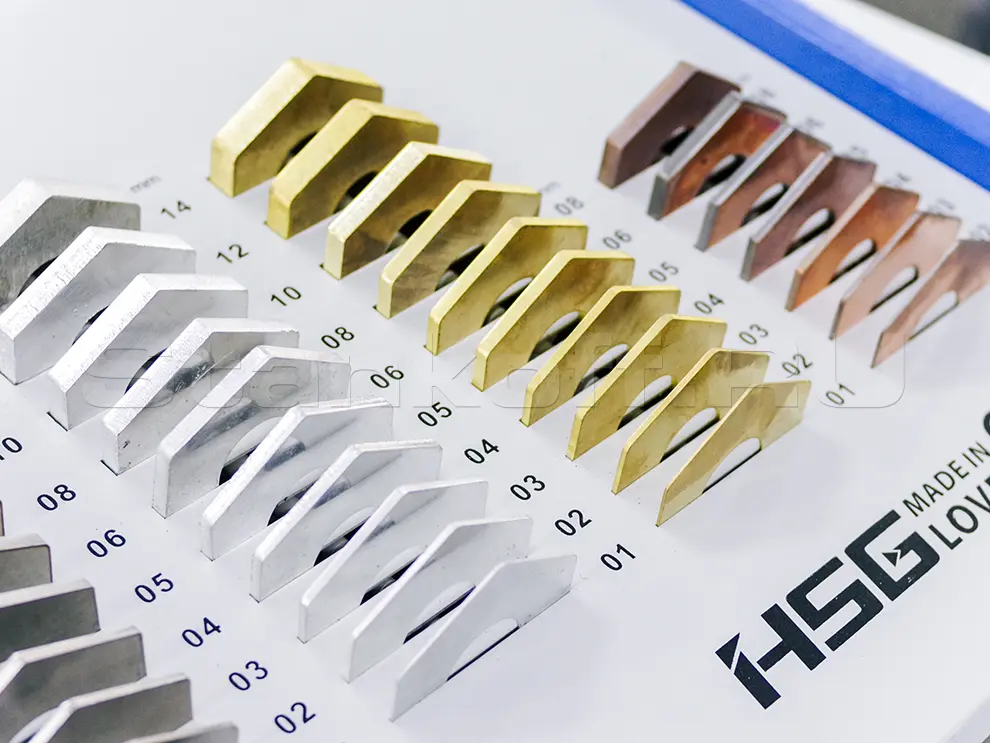
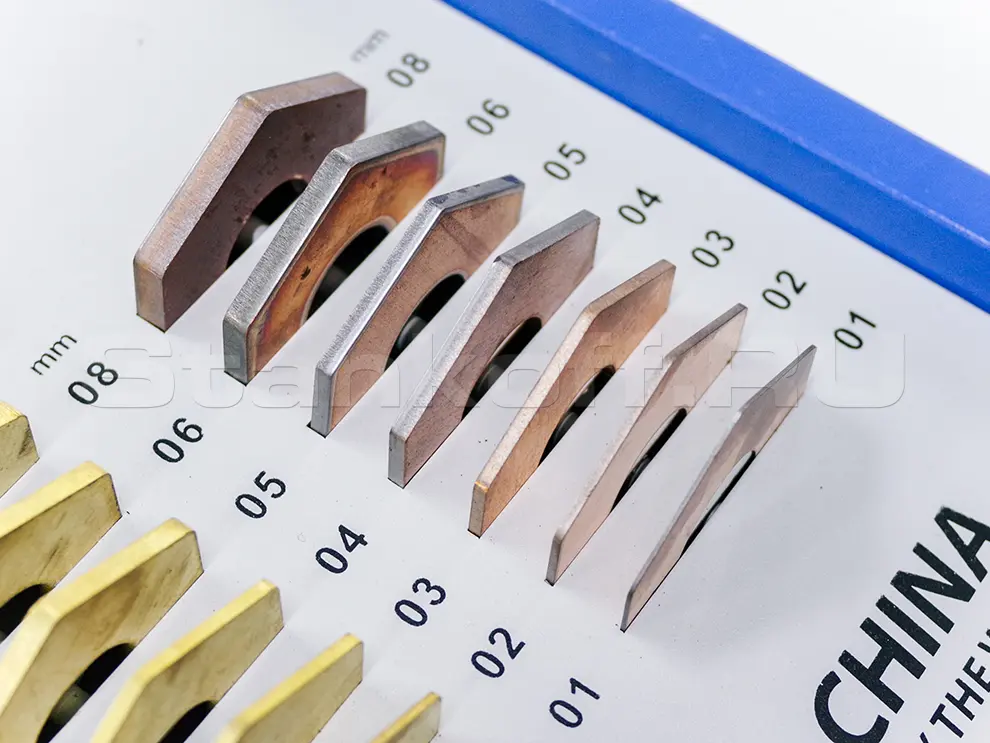
Станки используются для резки таких материалов, как углеродистая сталь, нержавейка, латунь, алюминий, медь, оцинкованный лист, кремнистая сталь и других видов металлов (толщина и материал резки зависит от мощности лазера).
Таблица зависимости скорости резания от выходной мощности волоконного лазера, используемых газов, вида материала и толщины заготовки
| Мощность источника | 4000Вт | 6000Вт | 8000Вт | 10000Вт | 12000Вт | 15000Вт | 20000Вт | |||
| Материал / Газ | Толщина, мм | Скорость, м/мин | ||||||||
Углеродистая (O2/N2) |
1 | 30 – 35 | 38 – 45 | 40 – 45 | 50 – 60 | 50 – 80 | 50 – 80 | |||
| 2 | 13 – 15 | 21 – 25 | 30 – 35 | 35 – 40 | 45 – 48 | 45 – 48 | ||||
| 3 | 8,5 – 10 | 12 – 14 | 20 – 25 | 25 – 30 | 30 – 38 | 30 – 38 | ||||
| 4 | 3,0 – 3,5 | 6,8 – 8 | 15 – 18 | 18 – 20 | 20 – 26 | 26 – 29 | ||||
| 5 | 2,7 – 3 | 5,4 – 6,4 | 10 – 12 | 13 – 15 | 15 – 20 | 20 – 23 | 25 – 28 | |||
| 6 | 2,4 –2,8 | 2,7 – 3,2 | 8 – 9 | 10 – 12 | 10 – 13 | 17 – 19 | 21 – 25 | |||
| 8 | 2 – 2,3 | 2,3 – 2,5 | 5 – 5,5 | 7 – 8 | 7 – 10 | 10 – 12 | 13 – 15 | |||
| 10 | 1,7 – 2 | 2 – 2,3 | 2 – 2,3 | 3,5 – 4,5 | 5 – 6,5 | 7 – 8 | 10 – 13 | |||
| 12 | 1 – 1,2 | 1,9 – 2,1 | 1,9 – 2,1 | 2,1 – 2,3 | 2 – 2,3 | 5 – 6 | 8 – 9 | |||
| 14 | 0,85 – 1 | 1,4 – 1,7 | 1,5 – 1,8 | 1,6 – 1,8 | 1,7 – 1,8 | 4,5 – 5,5 | 6 – 7 | |||
| 16 | 0,7 – 0,8 | 1,2 – 1,4 | 1,4 – 1,6 | 1,5 – 1,6 | 1,6 – 1,6 | 3 – 3,5 | 5 – 6 | |||
| 18 | 0,6 – 0,7 | 0,6 – 0,75 | 1,2 – 1,4 | 1,4 – 1,5 | 1,4 – 1,5 | 1,5 – 1,6 | 3,2 – 4 | |||
| 20 | 0,6 – 0,7 | 0,6 – 0,7 | 1,1 – 1,3 | 1,2 – 1,4 | 1,2 – 1,4 | 1,4 – 15 | 2,7 – 3,2 | |||
| 22 | 0,5 – 0,6 | 0,5 – 0,65 | 0,5 – 0,65 | 0,8 – 1 | 1 – 1,2 | 1,1 – 1,3 | 1,2 – 1,4 | |||
| 25 | 0,4 – 0,5 | 0,43 – 0,5 | 0,43 – 0,5 | 0,5 – 0,6 | 0,85 – 1 | 1 – 1,2 | 1,1 – 1,3 | |||
| 30 |
0,2 – 0,25 | 0,3 – 0,4 | 0,68 – 0,8 | 0,7 – 0,85 | 1 – 1,2 | |||||
| 40 |
0,1 – 0,15 | 0,15 – 0,2 | 0,2 – 0,3 | 0,38 – 0,45 | 0,72 – 0,85 | |||||
| 50 |
0,2 – 0,3 | 0,3 – 0,4 | ||||||||
| 60 |
0,1 – 0,2 | 0,21 – 0,25 | ||||||||
| 70 |
0,15 – 0,2 | |||||||||
| 80 |
0,1 – 0,15 | |||||||||
| 4000Вт | 6000Вт | 8000Вт | 10000Вт | 12000Вт | 15000Вт | 20000Вт | ||||
Нержавеющая (N2) |
1 | 34 – 40 | 51 – 60 | 50 – 60 | 50 – 60 | 54 – 63 | 57 – 65 | 60 – 70 | ||
| 2 | 17 – 20 | 25 – 30 | 30 – 35 | 35 – 40 | 36 – 42 | 38 – 42 | 40 – 45 | |||
| 3 | 10 – 12 | 15 – 18 | 20 – 24 | 25 – 30 | 28 – 33 | 30 – 35 | 32 – 38 | |||
| 4 | 6 – 7 | 10 – 12 | 13 – 15 | 18 – 20 | 23 – 27 | 24 – 29 | 27 – 32 | |||
| 5 | 3,8 – 4,5 | 6,8 – 8 | 8,5 – 10 | 13 – 15 | 15 – 18 | 17 – 22 | 21 – 25 | |||
| 6 | 3 – 3,5 | 4,2 – 5 | 6,8 – 8 | 7,6 – 9 | 13 – 15 | 15 – 18 | 18,5 – 22 | |||
| 8 | 1,5 – 1,8 | 3,2 – 3,8 | 4,2 – 5 | 5,1 – 6 | 8,5 – 10 | 10 – 12 | 14,5 – 17 | |||
| 10 | 1 – 1,2 | 1,7 – 2 | 3 – 3,5 | 3,7 – 4 | 6,3 – 7,5 | 7,6 – 9 | 12 – 14 | |||
| 12 | 0,7 – 0,8 | 1 – 1,2 | 2,1 – 2,5 | 2,6 – 3 | 4,6 – 5,5 | 6 – 7 | 9,3 – 11 | |||
| 14 | 0,85 – 1 | 1,7 – 2 | 2,2 – 2,4 | 3 – 3,5 | 3,5 – 4,2 | 6 – 7 | ||||
| 16 | 0,5 – 0,6 | 1,3 – 1,5 | 1,7 – 2 | 1,7 – 2,3 | 2,4 – 2,8 | 5 – 5,8 | ||||
| 18 | 0,4 – 0,5 | 0,85 – 1 | 1,3 – 1,5 | 1,3 – 1,5 | 2 – 2,3 | 3,4 – 4 | ||||
| 20 | 0,25 – 0,3 | 0,7 – 0,8 | 1 – 1,2 | 1,1 – 1,45 | 1,5 – 2 | 2,5 – 3 | ||||
| 25 | 0,3 – 0,4 | 0,5 – 0,6 | 0,75 – 0,9 | 0,9 – 1,1 | 1,3 – 1,6 | |||||
| 30 | 0,15 – 0,2 | 0,2 – 025 | 0,2 – 0,26 | 0,6 – 0,7 | 0,9 – 1,1 | |||||
| 40 | 0,1 – 0,15 | 0,1 – 0,15 | 0,3 – 0,4 | 0,4 – 0,5 | ||||||
| 50 | 0,15 – 0,2 | 0,17 – 0,2 | ||||||||
| 60 | 0,12 – 0,15 | |||||||||
| 70 | 0,1 – 0,12 | |||||||||
| 80 | 0,08 – 0,1 | |||||||||
| 90 | 0,06 – 0,8 | |||||||||
| 100 | 0,04 – 0,05 | |||||||||
Факторы, влияющие на процесс резки
-
Мощность лазера
Мощность лазера является одним из самых важных факторов в процессе лазерной обработки материалов.Снижение мощности лазерного луча используется, когда нам необходима высокая точность вырезывания. С другой стороны, более толстые и прочные материалы требуют более высокой мощности лазерного луча.
-
Частота импульса
Частота импульса - это некоторая величина, пропорциональная мощности лазера. Современные лазеры обладают усовершенствованными функциями управления процессом резки, которые позволяют автоматически повышать или понижать частоту импульса в зависимости от обрабатываемого материала.
-
Тип газа, используемого при резке
Для того, чтобы процесс резки был эффективным и безопасным, для резки различных видов материалов требуются определенные типы газа. Древесина, например, является воспламеняющимся материалом и исключает применение кислорода при резке во избежании пожаров. С другой стороны, кислород можно использовать при резке металлических поверхностей, не содержащих оксиды.
Тип газа не является единственным фактором, влияющим на процесс. Качество газа не менее важно. один и тот же газ с различной частотой будет по-разному влиять на процесс резки (как на время, так и качество резки).
-
Давление газа
Давление газа в лазере является еще одним важным фактором. От давления газа зависит толщина разрезаемого материала. Чем тоньше материал, тем ниже должно быть давление газа, в противном случае существует риск повреждения материала и лазерного устройства.
-
Диаметр сопла
Режущие сопла существенно влияют на процесс резки лазером. Например, когда мы имеем дело с низким давлением лазерной резки, требуются сопла меньшего диаметра. И наоборот, когда обрабатываемый материал требует более высокого давления для резки, тогда нужно использовать сопла более крупного диаметра.
-
Расстояние от сопла до поверхности обрабатываемого материала
Расстояние от сопла до разрезаемой поверхности очень важно для качественного результата лазерной резки. Как правило, чем меньше расстояние между соплом и поверхностью, тем точнее и качественнее результат резки. Но в ряде случаев рекомендуется увеличить это расстояние для того, чтобы предотвратить повреждение оборудования.
Характеристики
| Лазерный источник | |
| Мощность лазера | 6000 Вт |
| Лазерный источник | IPG
|
| Длина волны | 1065 Нм |
| Потребляемая мощность
|
50 кВт |
| Срок службы | 100 000 моточасов |
| Станок | |
| Обрабатываемая площадь | 1500x3000 мм |
| Ход по оси X | 1525 мм |
| Ход по оси Y | 3 050 мм |
| Ход по оси Z | 320 мм |
| Мощность сервоприводов | X 1000 Вт, Y 2х2000 Вт, Z 750 Вт |
| Макс. скорость холостого хода | 140 м/мин |
| Ускорение | 1.5G |
| Точность позиционирования
|
±0,03 мм |
| Потребление электроэнергии без лазерного источника | 13,2 кВт |
| Напряжение | 380В 3 фазы |
| Частота тока | 50 Гц |
| Рабочая температура | 15 - 40 °C |
| Рабочая влажность | <75 %90> |
| Программное обеспечение | CypCUT Laser |
| Графические форматы | DXF, PLT, Ai, LXD, GBX, NC G-kod |
| Исполнение | защитный кожух |
| Максимальная нагрузка на стол | 900 кг |
| Вес станка | 9000 кг |
| Габариты | 9400×3100×2370 мм |
Оставить свой отзыв
Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!
Вопросов пока нет. Будьте первым!
Задать вопрос
Подборки товаров
Сопутствующие товары
Рекомендуют пользователи
XTLASER (Китай)
- Мощность лазера
- 1500 Вт
XTLASER (Китай)
- Мощность лазера
- 12000 Вт
XTLASER (Китай)
- Мощность лазера
- 3000 Вт
XTLASER (Китай)
- Мощность лазера
- 12000 Вт