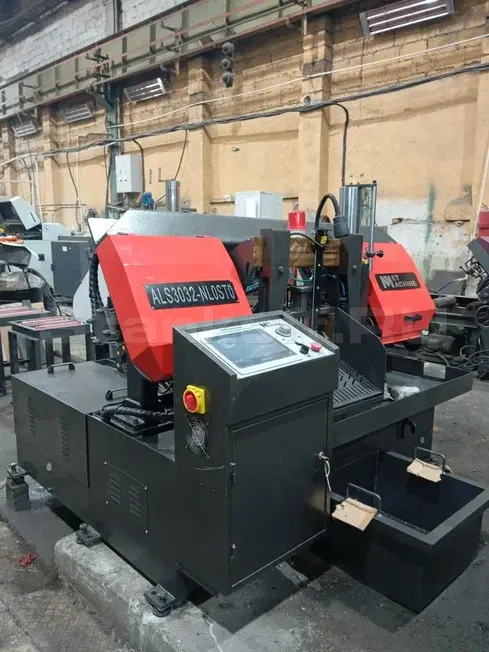
Автоматический ленточнопильный станок KMT 600 WOS - M2
| Вид | Двухколонный |
| Тип | Автоматический |
| Пильная рама | Неповоротная |
| Тиски | Неповоротные |
| Подъем пильной рамы | Гидравлический |
| Опускание пильной рамы | Гидравлический |
| Зажим заготовки | Гидравлические тиски |
| Подача заготовки в зону резания | Автоматическая/Вручную |
| Натяжение пильного полотна | Гидравлическое |
| Скорость ленты, м/мин | 18 -75 |
| Мощность главного электродвигателя, кВт | 5,5 |
| Мощность двигателя гидростанции, кВт | 1,5 |
| Мощность двигателя помпы СОЖ, кВт | 0,25 |
| Мощность двигателя привода щетки полотна, кВт | 0,18 |
| Общая потребляемая мощность, кВт | 8
|
| Размеры полотна пильной ленты, мм | 6580x54x1,6 |
| Габаритные размеры станка, Д*Ш*В, мм | 2255x3185x2140 |
| Масса, кг | 3800 |


Конструктив

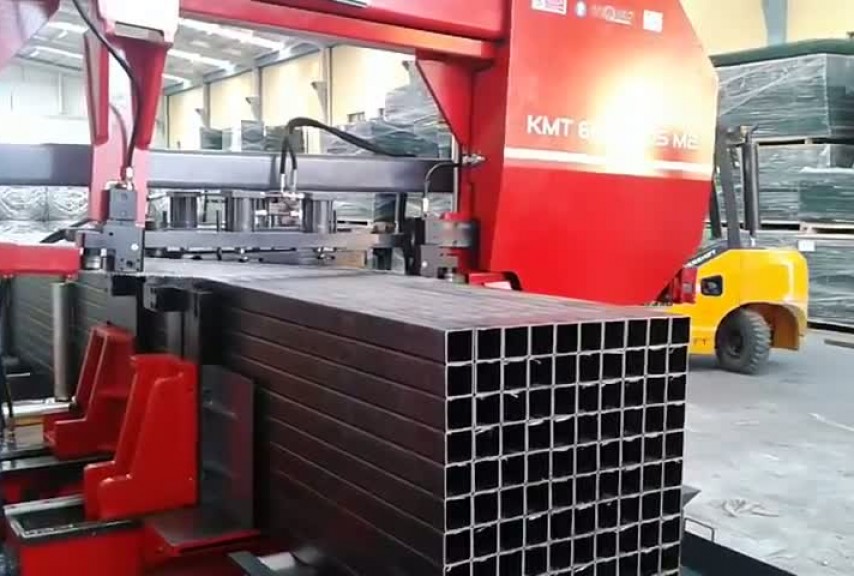
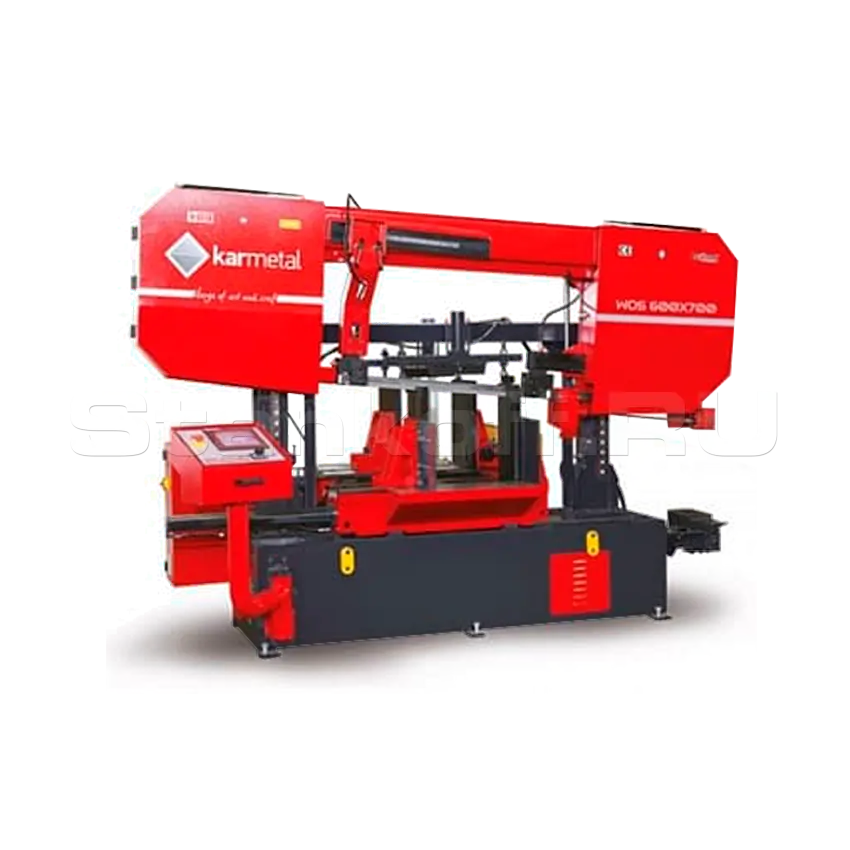
Станок KMT 600 WOS M2 относится к классу автоматических, комплектуются гидростанцией, что позволяет максимально автоматизировать рабочий процесс (зажим заготовок в тисках, подъем и опускание рамы), а также создать необходимое усилие резания. Для работы с пакетом заготовок на тиски станков предусмотрена установка вертикальных гидравлических прижимов. Станок оснащен инвертором, что позволяет плавно регулировать скорость резания ленточной пилы, а регулирование подачи позволяет оптимально подобрать скорость подачи полотна в заготовке. Для точного позиционирования детали в зоне резания станок оснащен лазерным указателем линии реза.
Особенности конструкции
По конструктивному исполнению из горизонтальных станков к первому классу относятся только портальные (станки, у которых пильная рама перемещается вдоль подвижного портала) и двух стоечные (станки, у которых пильная рама опускается вдоль вертикальных стоек). При этом главным критерием двухстоечного станка, по которому его можно отнести к станкам первого класса является конструкция направляющих, по которым перемещается пильная рама во время рабочего хода. Направляющие обязательно должны быть рассчитаны на сверхвысокие нагрузки, возникающие при резке поковок большого диаметра из труднообрабатываемых материалов. В процессе резания появляются усилия, которые стремятся деформировать пильную раму, направляющие стойки и станину. Это приводит к возникновению микродеформаций пильной рамы, которые могут передаваться на остальные несущие части конструкции станка. В станках первого класса эта проблема решается за счет или применения призматических направляющих с линейными подшипниками, которые компенсируют деформации, или за счет развития диаметра цилиндрических направляющих, которые имеют достаточную жесткость, чтобы воспринимать все усилия. Относительный коэффициент жесткости стоек должен быть не менее 0,28 (относительный коэффициент жесткости равен отношению диаметра направляющей пильной рамы к максимальному диаметру заготовки).
Комплектация
- Замкнутая система охлаждения эмульсией (СОЖ);
- Гидравлическое натяжение полотна пилы с функциями:
- Автоматический контроль натяжения;
- Контроль и изменения периода и времени натяжения в процессе работы.
- Индикатор натяжения полотна пилы – манометр;
- Гидравлические тиски с функциями:
- Автоматический контроль давления в процессе работы;
- Контроль и изменение периода и времени функции увеличения давления в процессе работы;
- Гидравлические подающие тиски с сервоприводом и встроенным энкодером для измерения длины заготовки;
- Частотный преобразователь (инвертор) – бесступенчатая регулировка скорости полотна пилы;
- Датчик контроля высоты поднятия пильной рамы;
- Панель управления с возможностью регулировки корпуса, установленная на поворотном кронштейне, с функциями:
- Управления всеми параметрами режимов резания;
- Программирования работы станка и установка программ резания;
- Отображение всех систем на панели управления.
- Функция защиты полотна пилы после отрезания заготовки («отход» подающих гидравлических тисков от линии реза после завершения процесса резки);
- Датчик увода полотна пилы от прямолинейности с функцией остановки работы;
- Съемные вертикальные гидравлические прижимы для резки «пакетом» (2шт.);
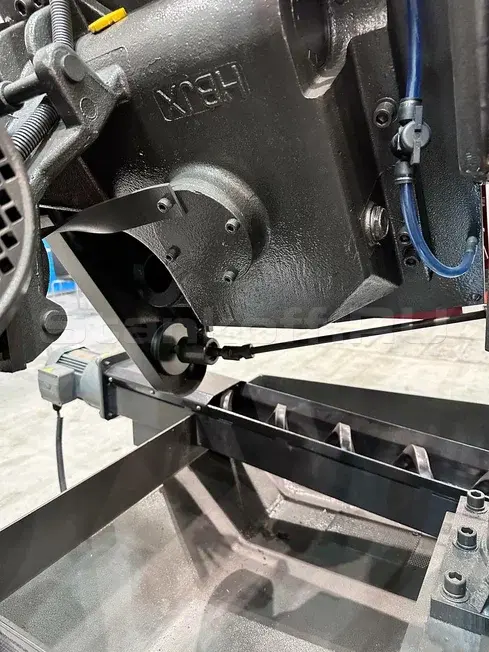
- Приводная щетка очистки полотна;
- Встроенный в станину приводной конвейер сбора стружки шнекового типа;
- Рольганг, подающий/принимающий неприводной с боковыми поддерживающими роликами (габариты: 730*700*2000 мм).
Размеры резания материалов
| Угол, ° | Круг, мм | Квадрат, мм | Прямоугольник, мм | «Пакет, мм |
| 0 (90) | 600 | 600 | 560х700 | 380х700 |
Функции автоматической остановки
- Открытые кожухи;
- Разрыв полотна;
- Малое натяжение полотна.
Характеристики
| Вид | Двухколонный |
| Тип | Автоматический |
| Пильная рама | Неповоротная |
| Тиски | Неповоротные |
| Подъем пильной рамы | Гидравлический |
| Опускание пильной рамы | Гидравлический |
| Зажим заготовки | Гидравлические тиски |
| Подача заготовки в зону резания | Автоматическая/Вручную |
| Натяжение пильного полотна | Гидравлическое |
| Скорость ленты, м/мин | 18 -75 |
| Мощность главного электродвигателя, кВт | 5,5 |
| Мощность двигателя гидростанции, кВт | 1,5 |
| Мощность двигателя помпы СОЖ, кВт | 0,25 |
| Мощность двигателя привода щетки полотна, кВт | 0,18 |
| Общая потребляемая мощность, кВт | 8
|
| Размеры полотна пильной ленты, мм | 6580x54x1,6 |
| Габаритные размеры станка, Д*Ш*В, мм | 2255x3185x2140 |
| Масса, кг | 3800 |
Оставить свой отзыв
Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!
Вопросов пока нет. Будьте первым!
Задать вопрос
Есть вопросы по 600 WOS - M2?


Из этой же категории
Дополните заказ сразу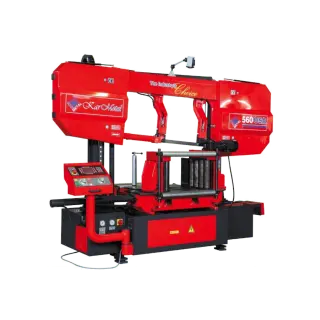


Рекомендуют пользователи

 Karmetal (Турция)
- Скорость резки
- 20 м/мин
- Резка круглого профиля под 90°
- 550 мм


 Karmetal (Турция)
- Скорость резки
- 25 м/мин
- Резка круглого профиля под 90°
- 350 мм
- Резка прямоугольного профиля под 90°
- 320 × 430 мм


 KESMAK (Турция)
- Резка круглого профиля под 90°
- 280 мм
- Резка прямоугольного профиля под 90°
- 240 × 380 мм
- Длина подачи заготовки
- 6000 мм
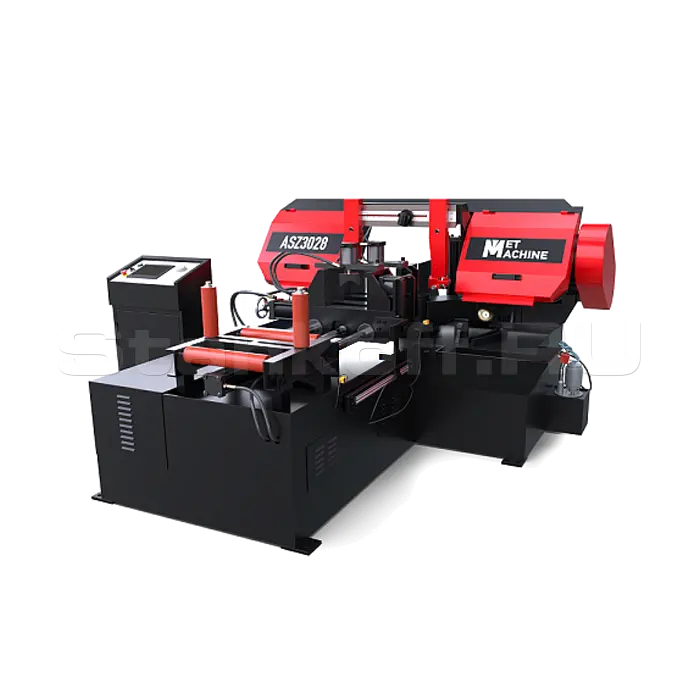
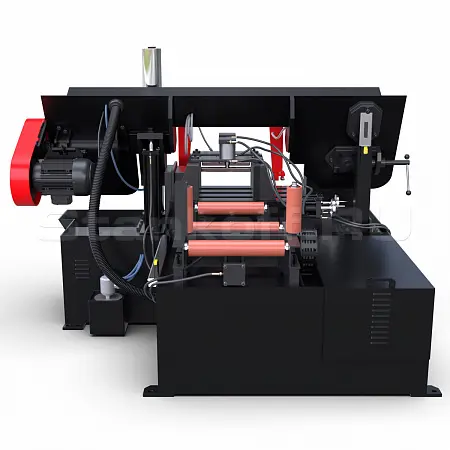
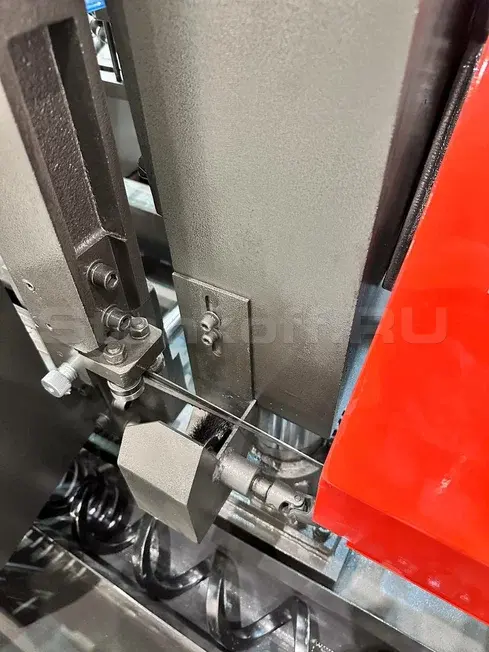

- Скорость резки
- 40 – 80 м/мин
- Резка круглого профиля под 90°
- 320 мм
- Резка прямоугольного профиля под 90°
- 320 × 320 мм