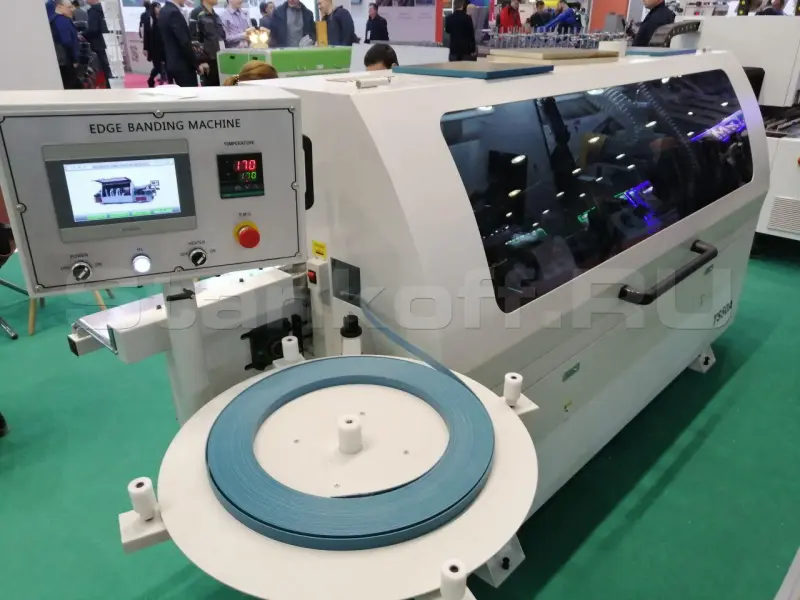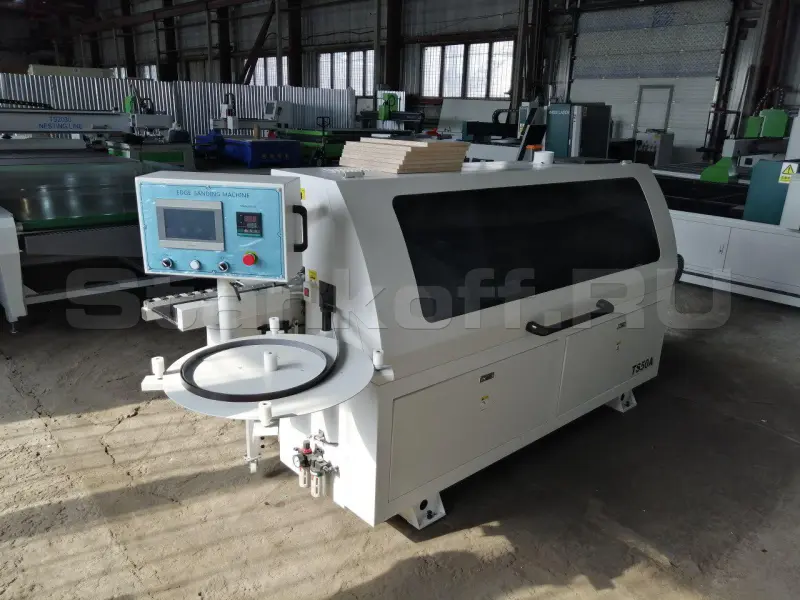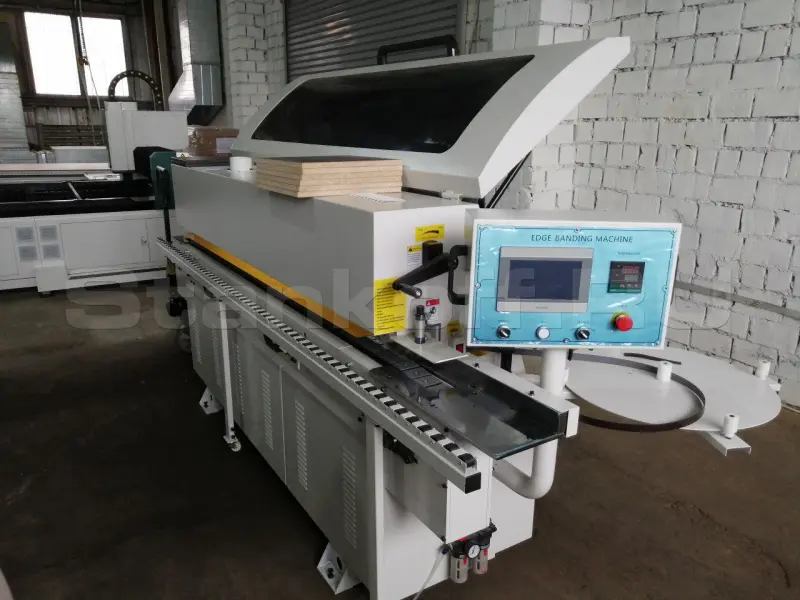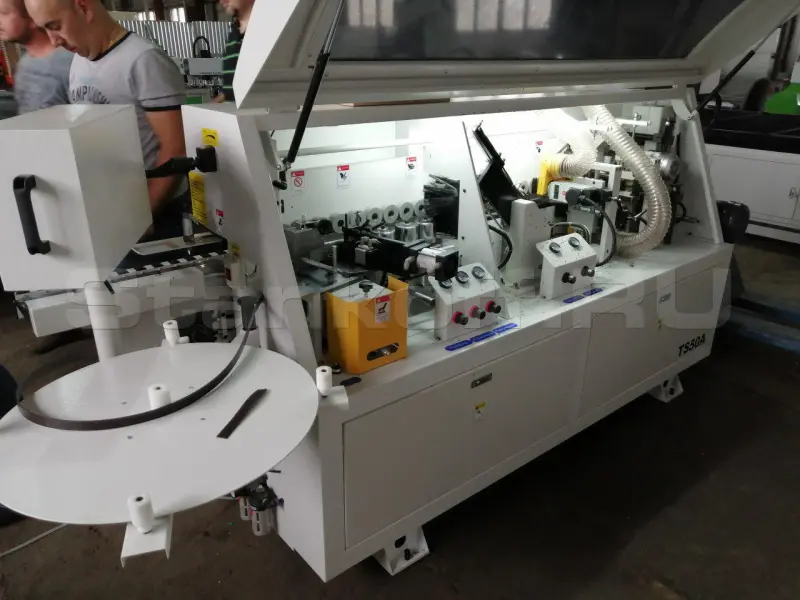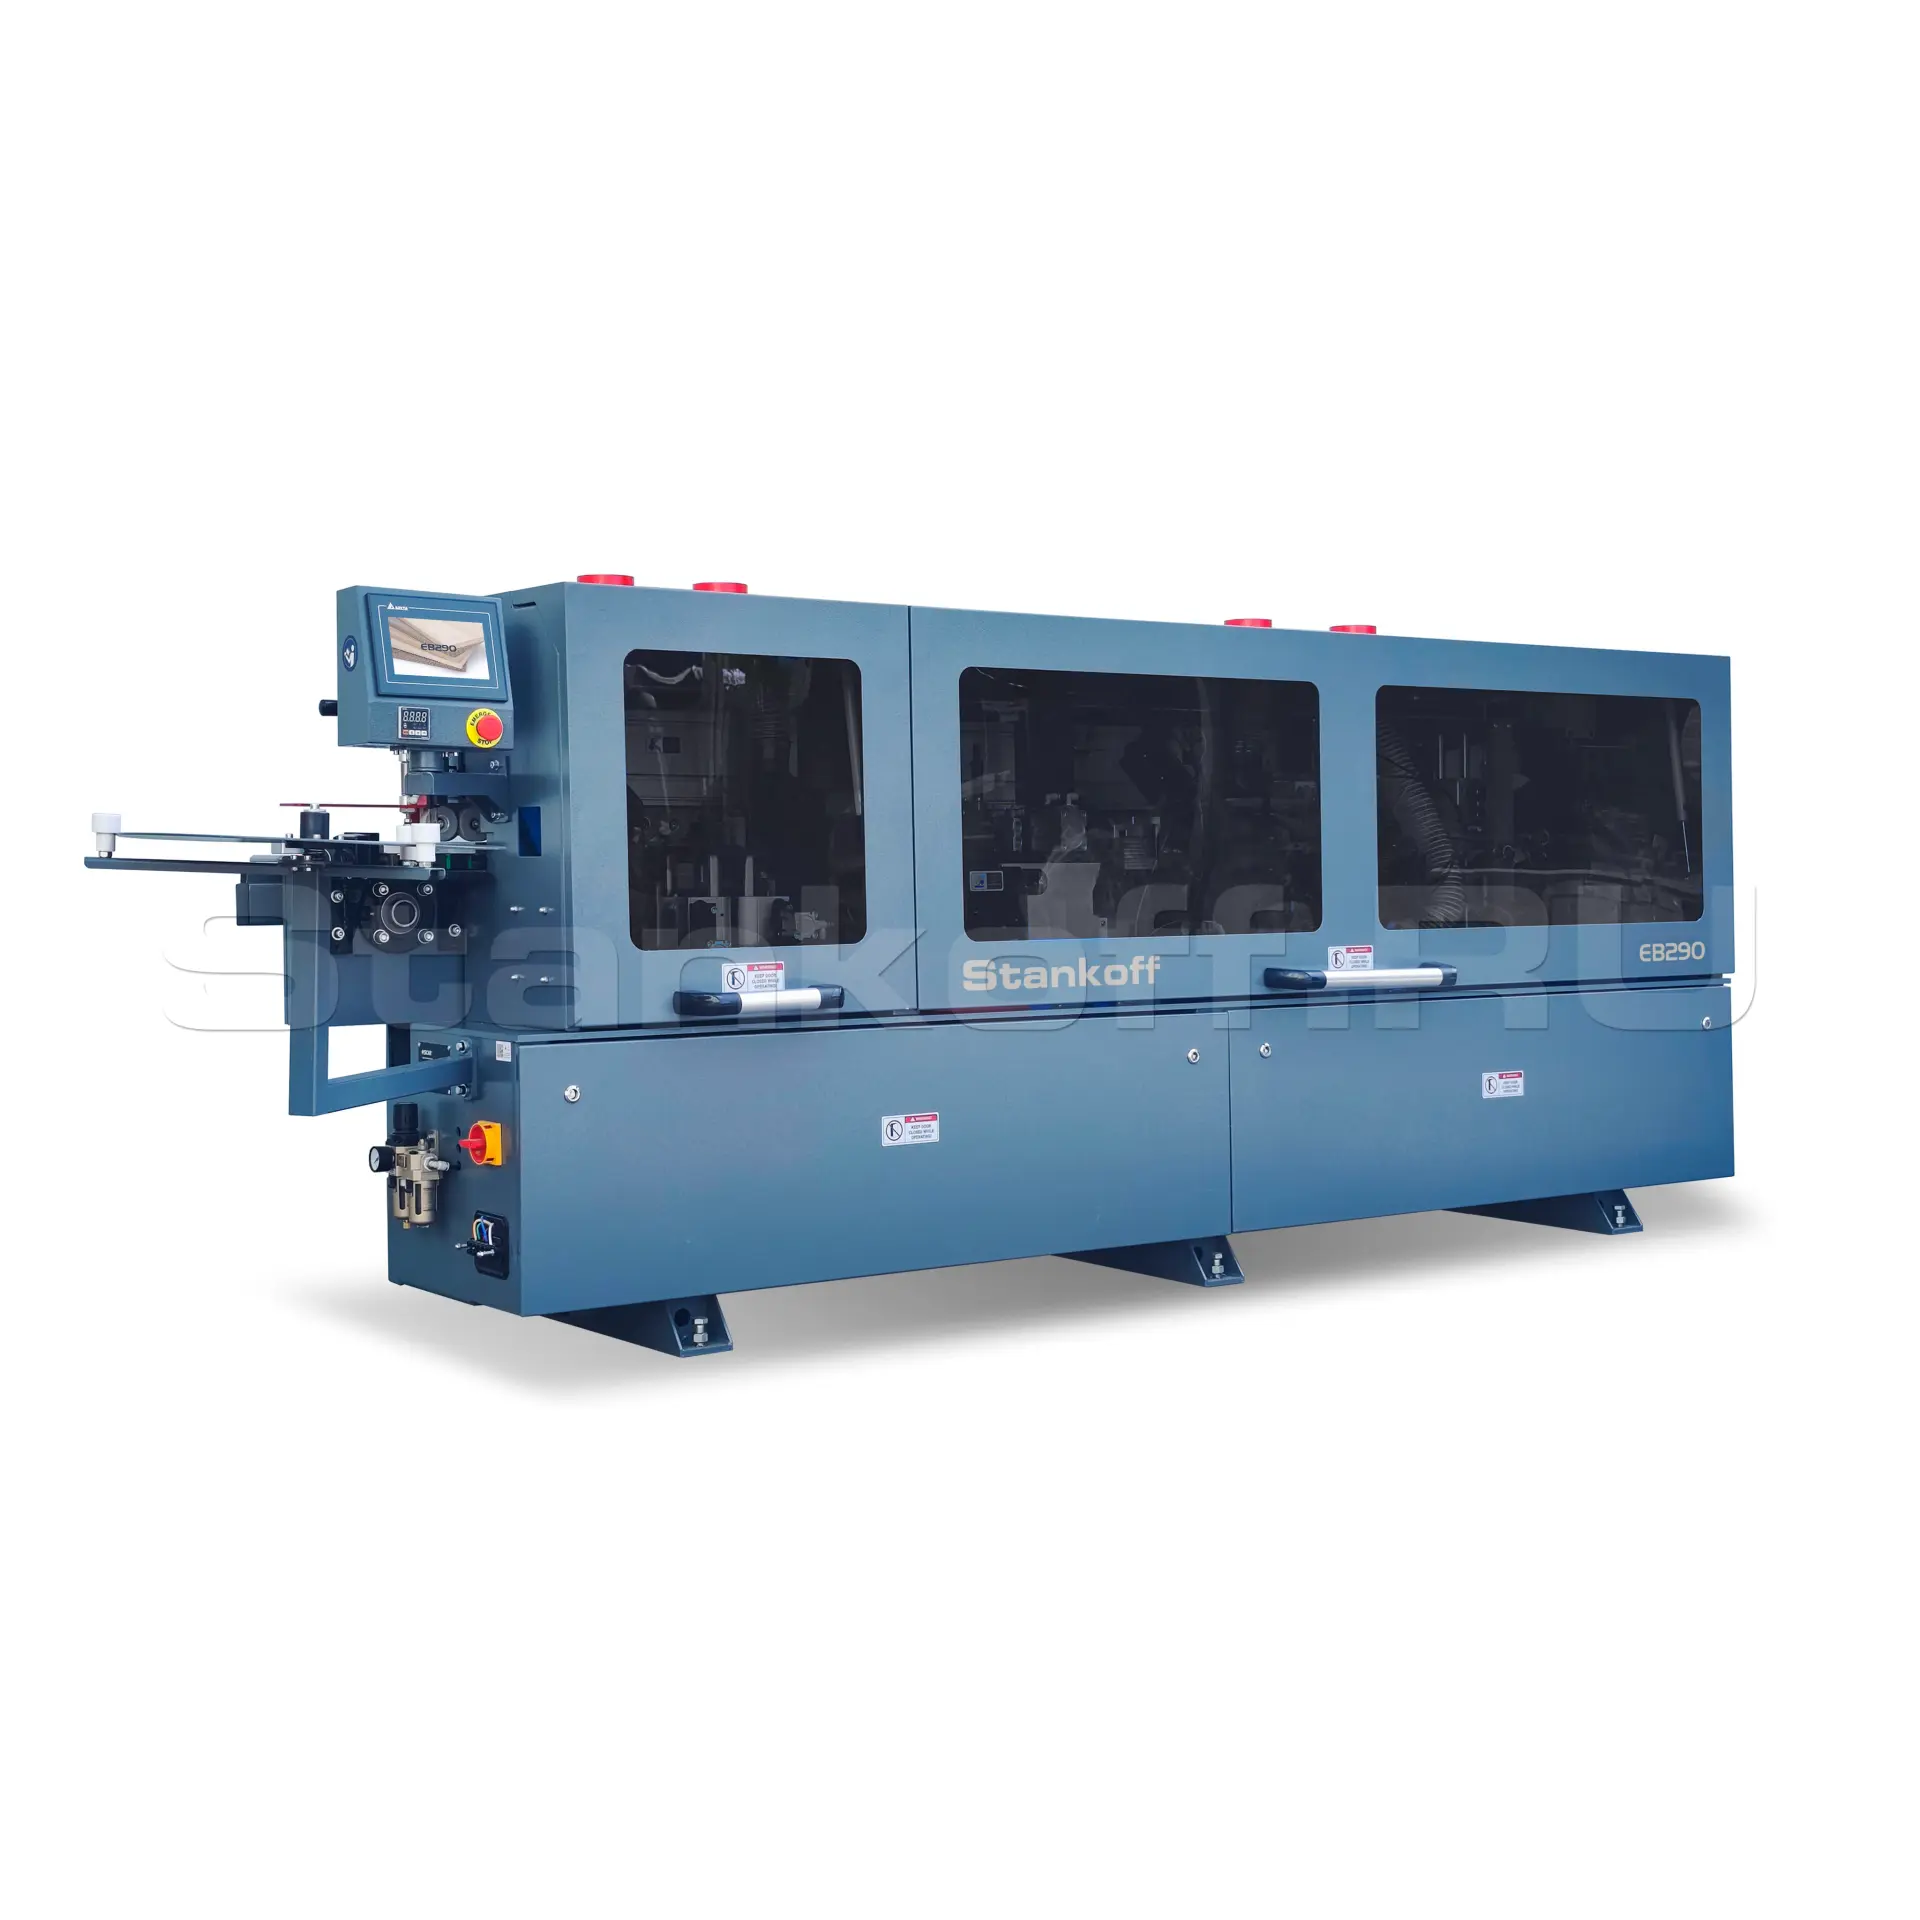
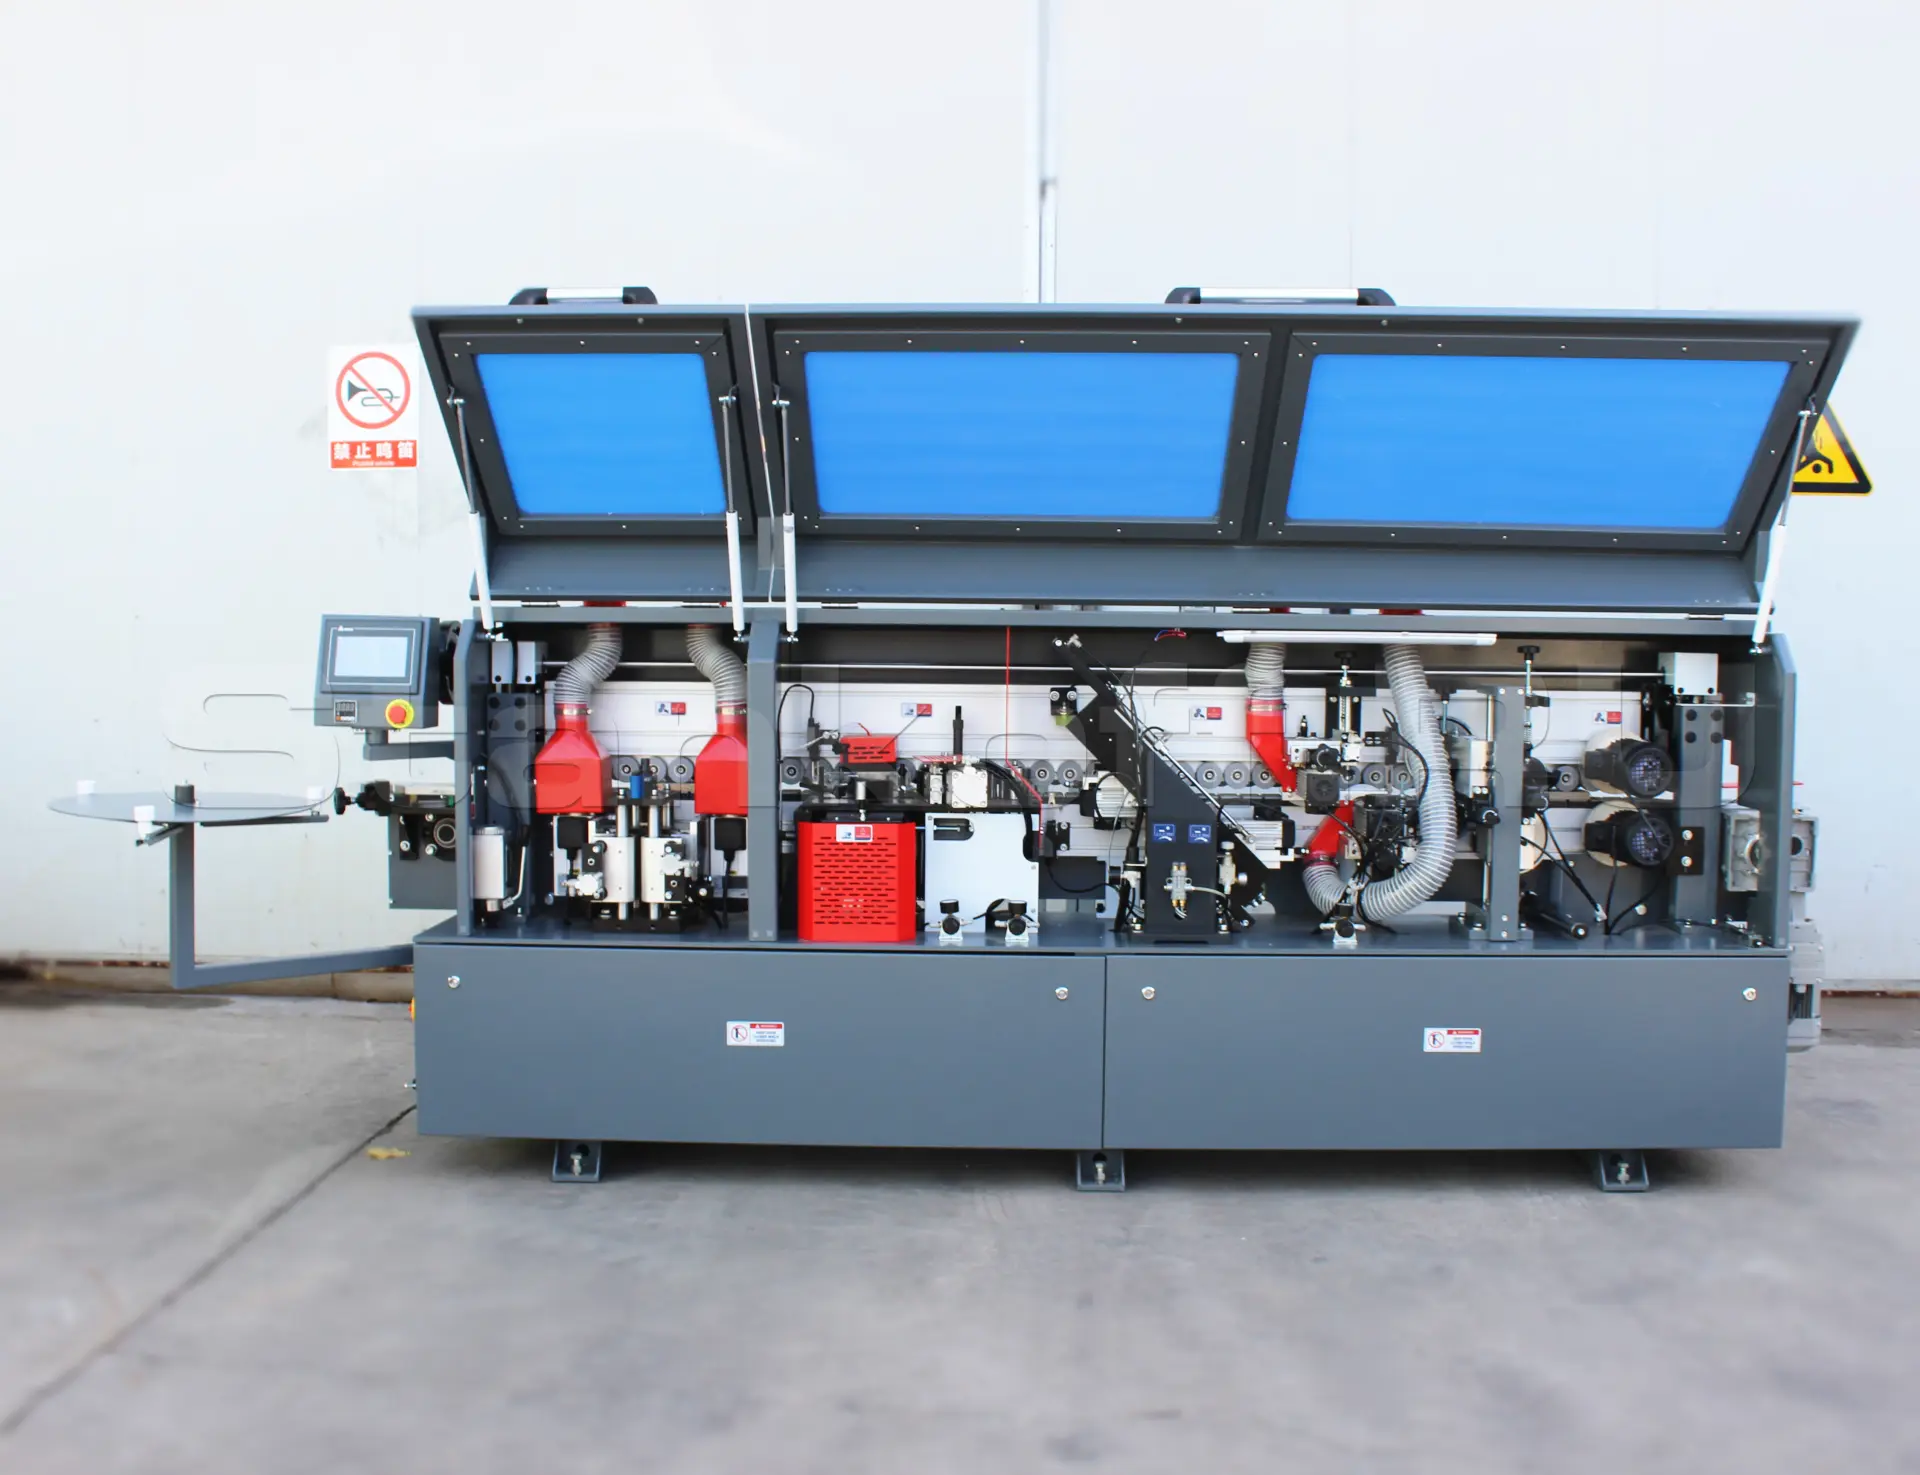
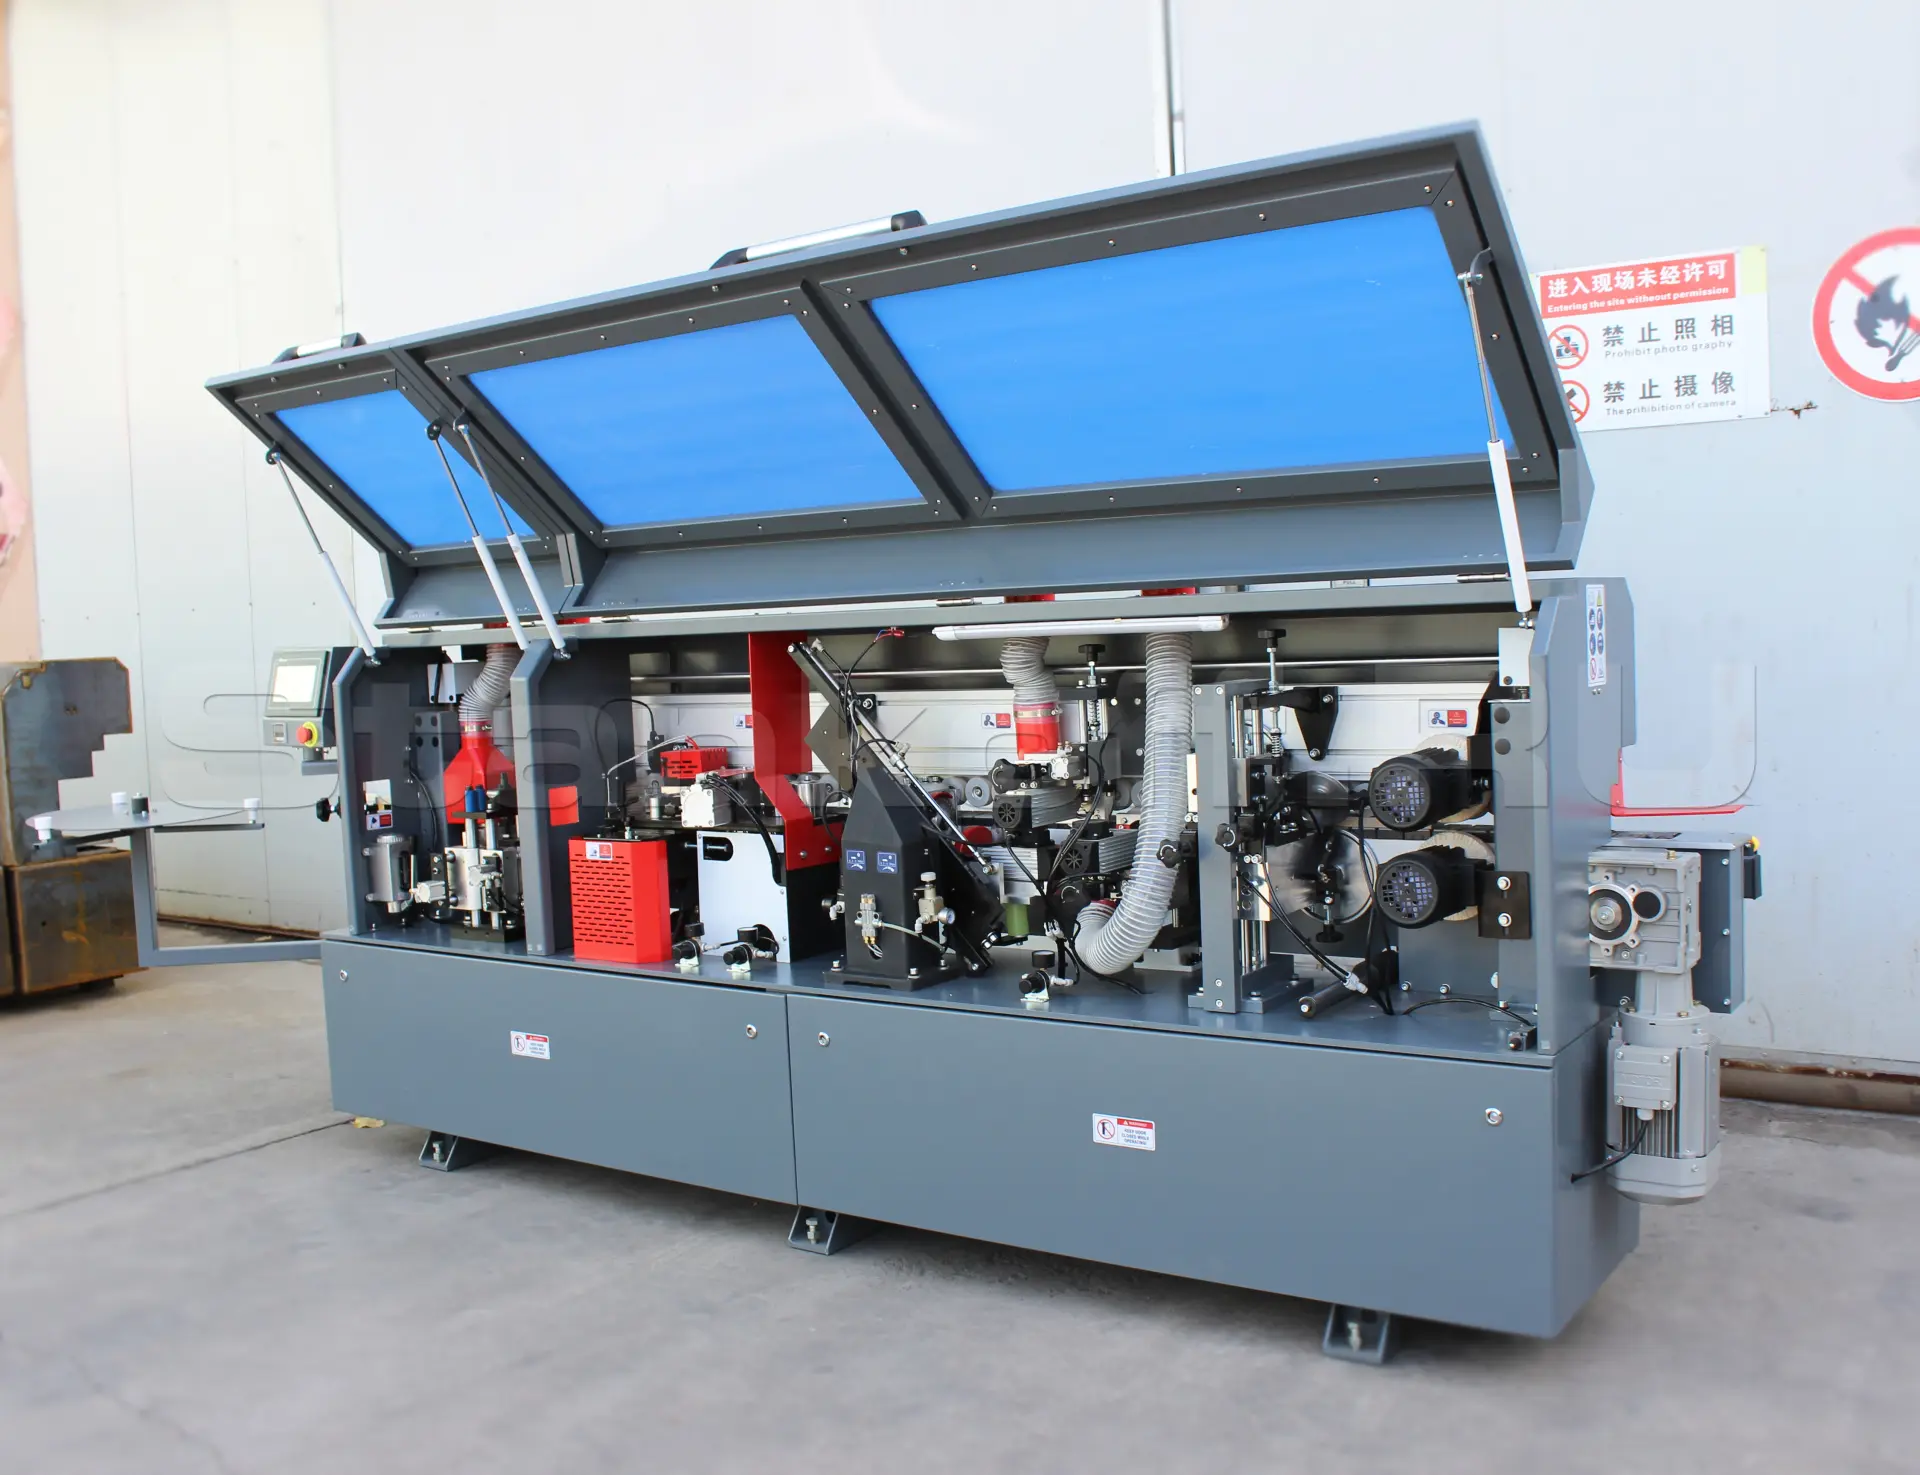
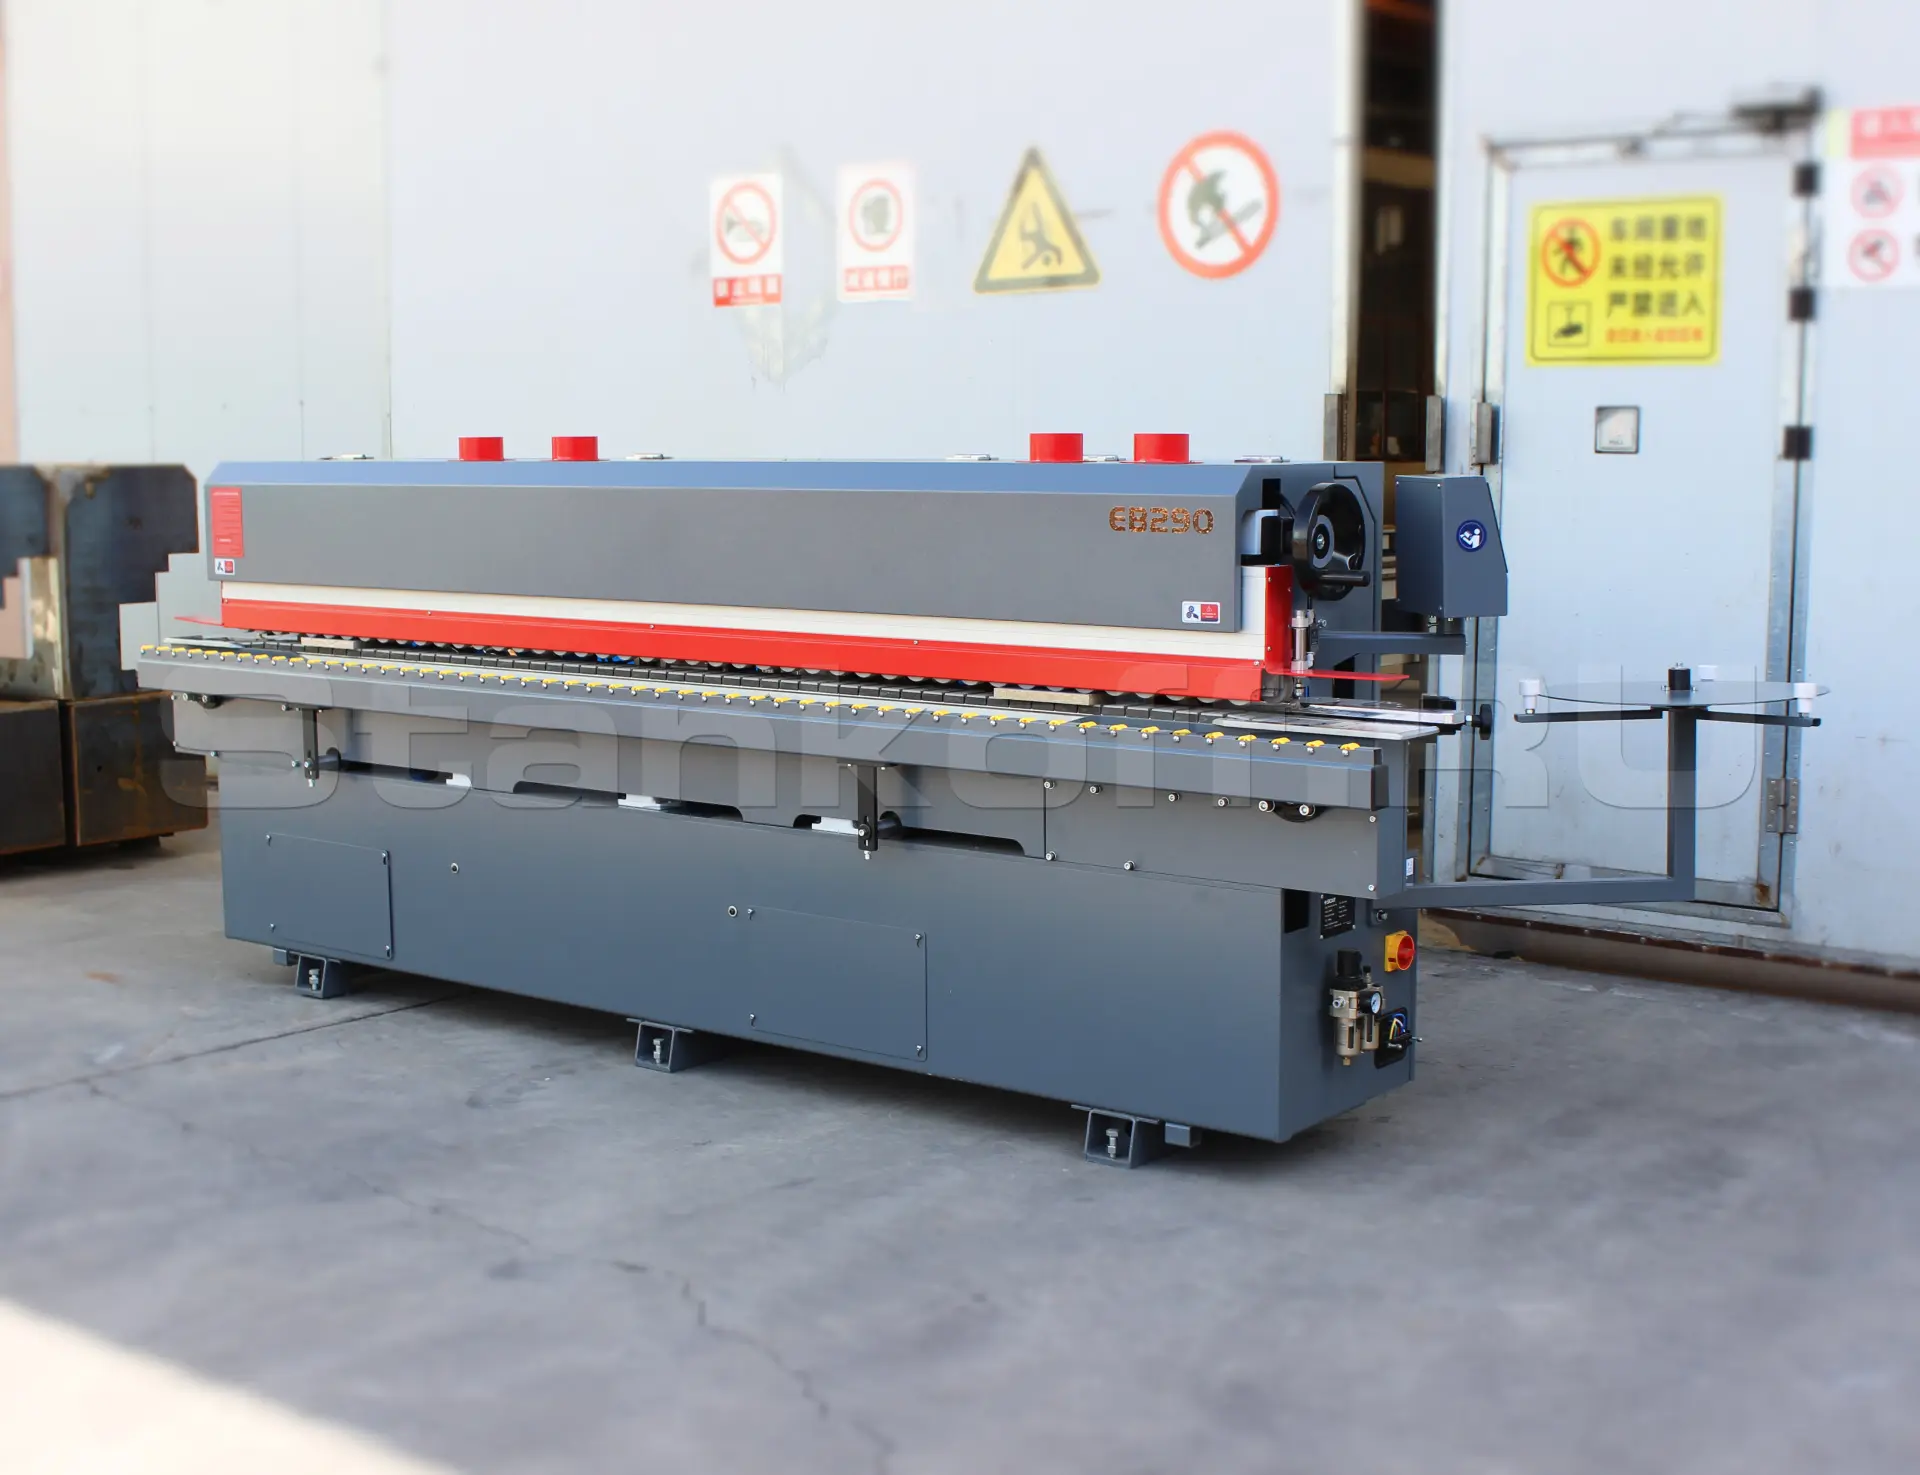
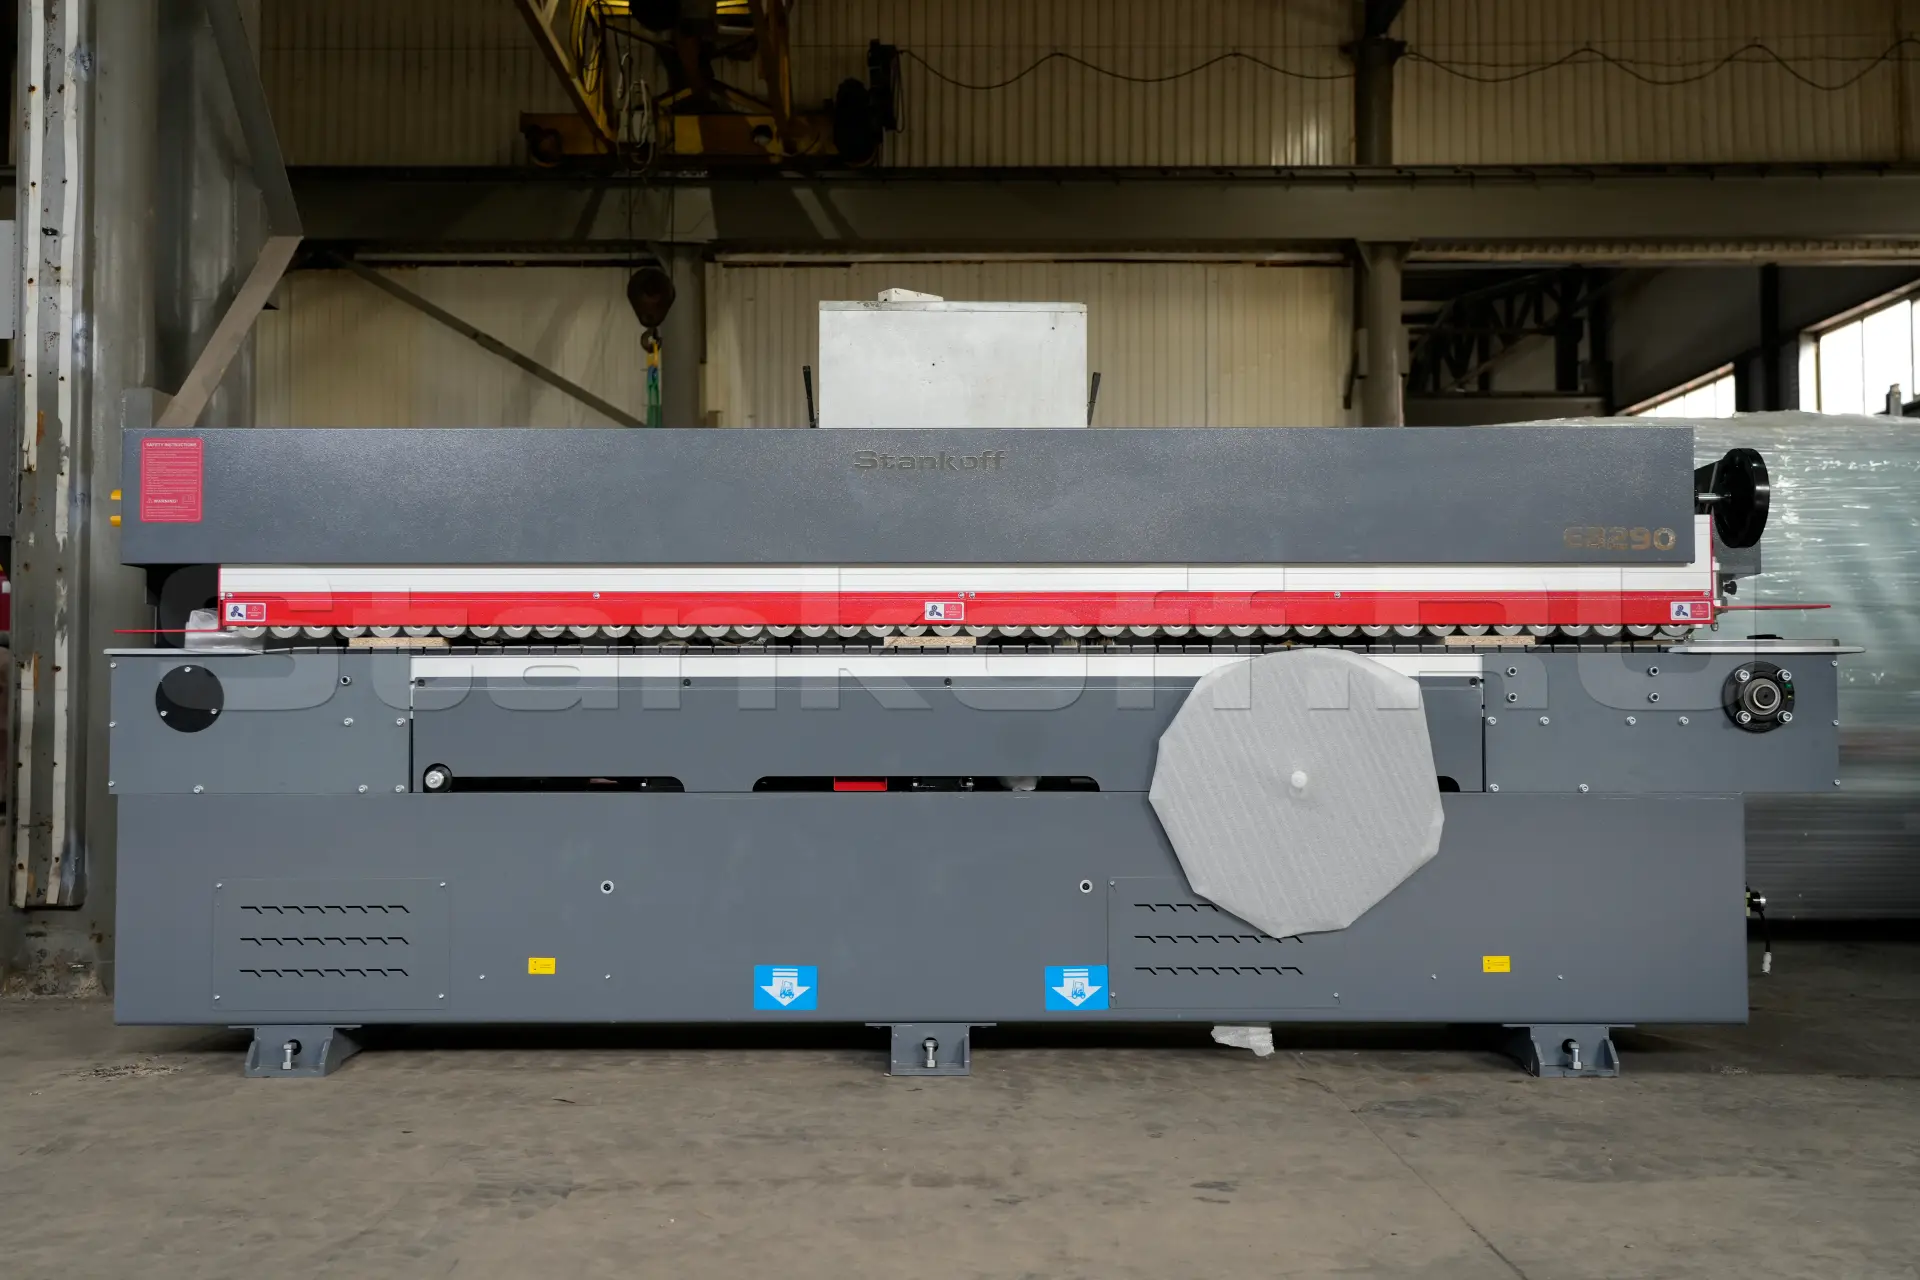
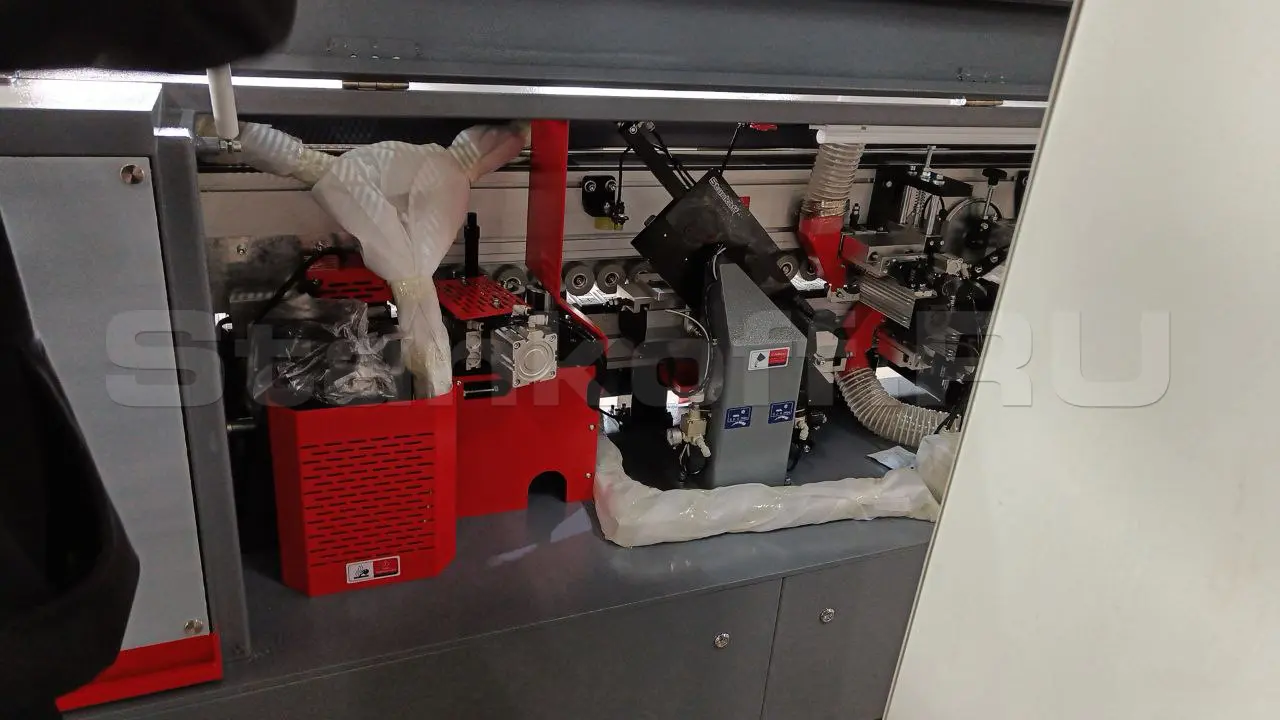
Автоматический кромкооблицовочный станок Sicar EB-290 (6 операций)

Конструктив

Предназначен для облицовывания прямолинейных кромок плитных материалов рулонными кромками АБС, ПВХ и полосовым кромочным шпоном толщиной до 3 мм.

Идеально подходит для применения на небольших предприятиях по производству корпусной мебели (офисная, кухонные модули, корпусные шкафы, мебель для гостиных и прихожих, а также мебель, изготавливаемая по индивидуальным заказам).

Рабочие узлы

1. Разделительная жидкость
2. Прифуговочный узел
3. Лампа предварительного нагрева торца
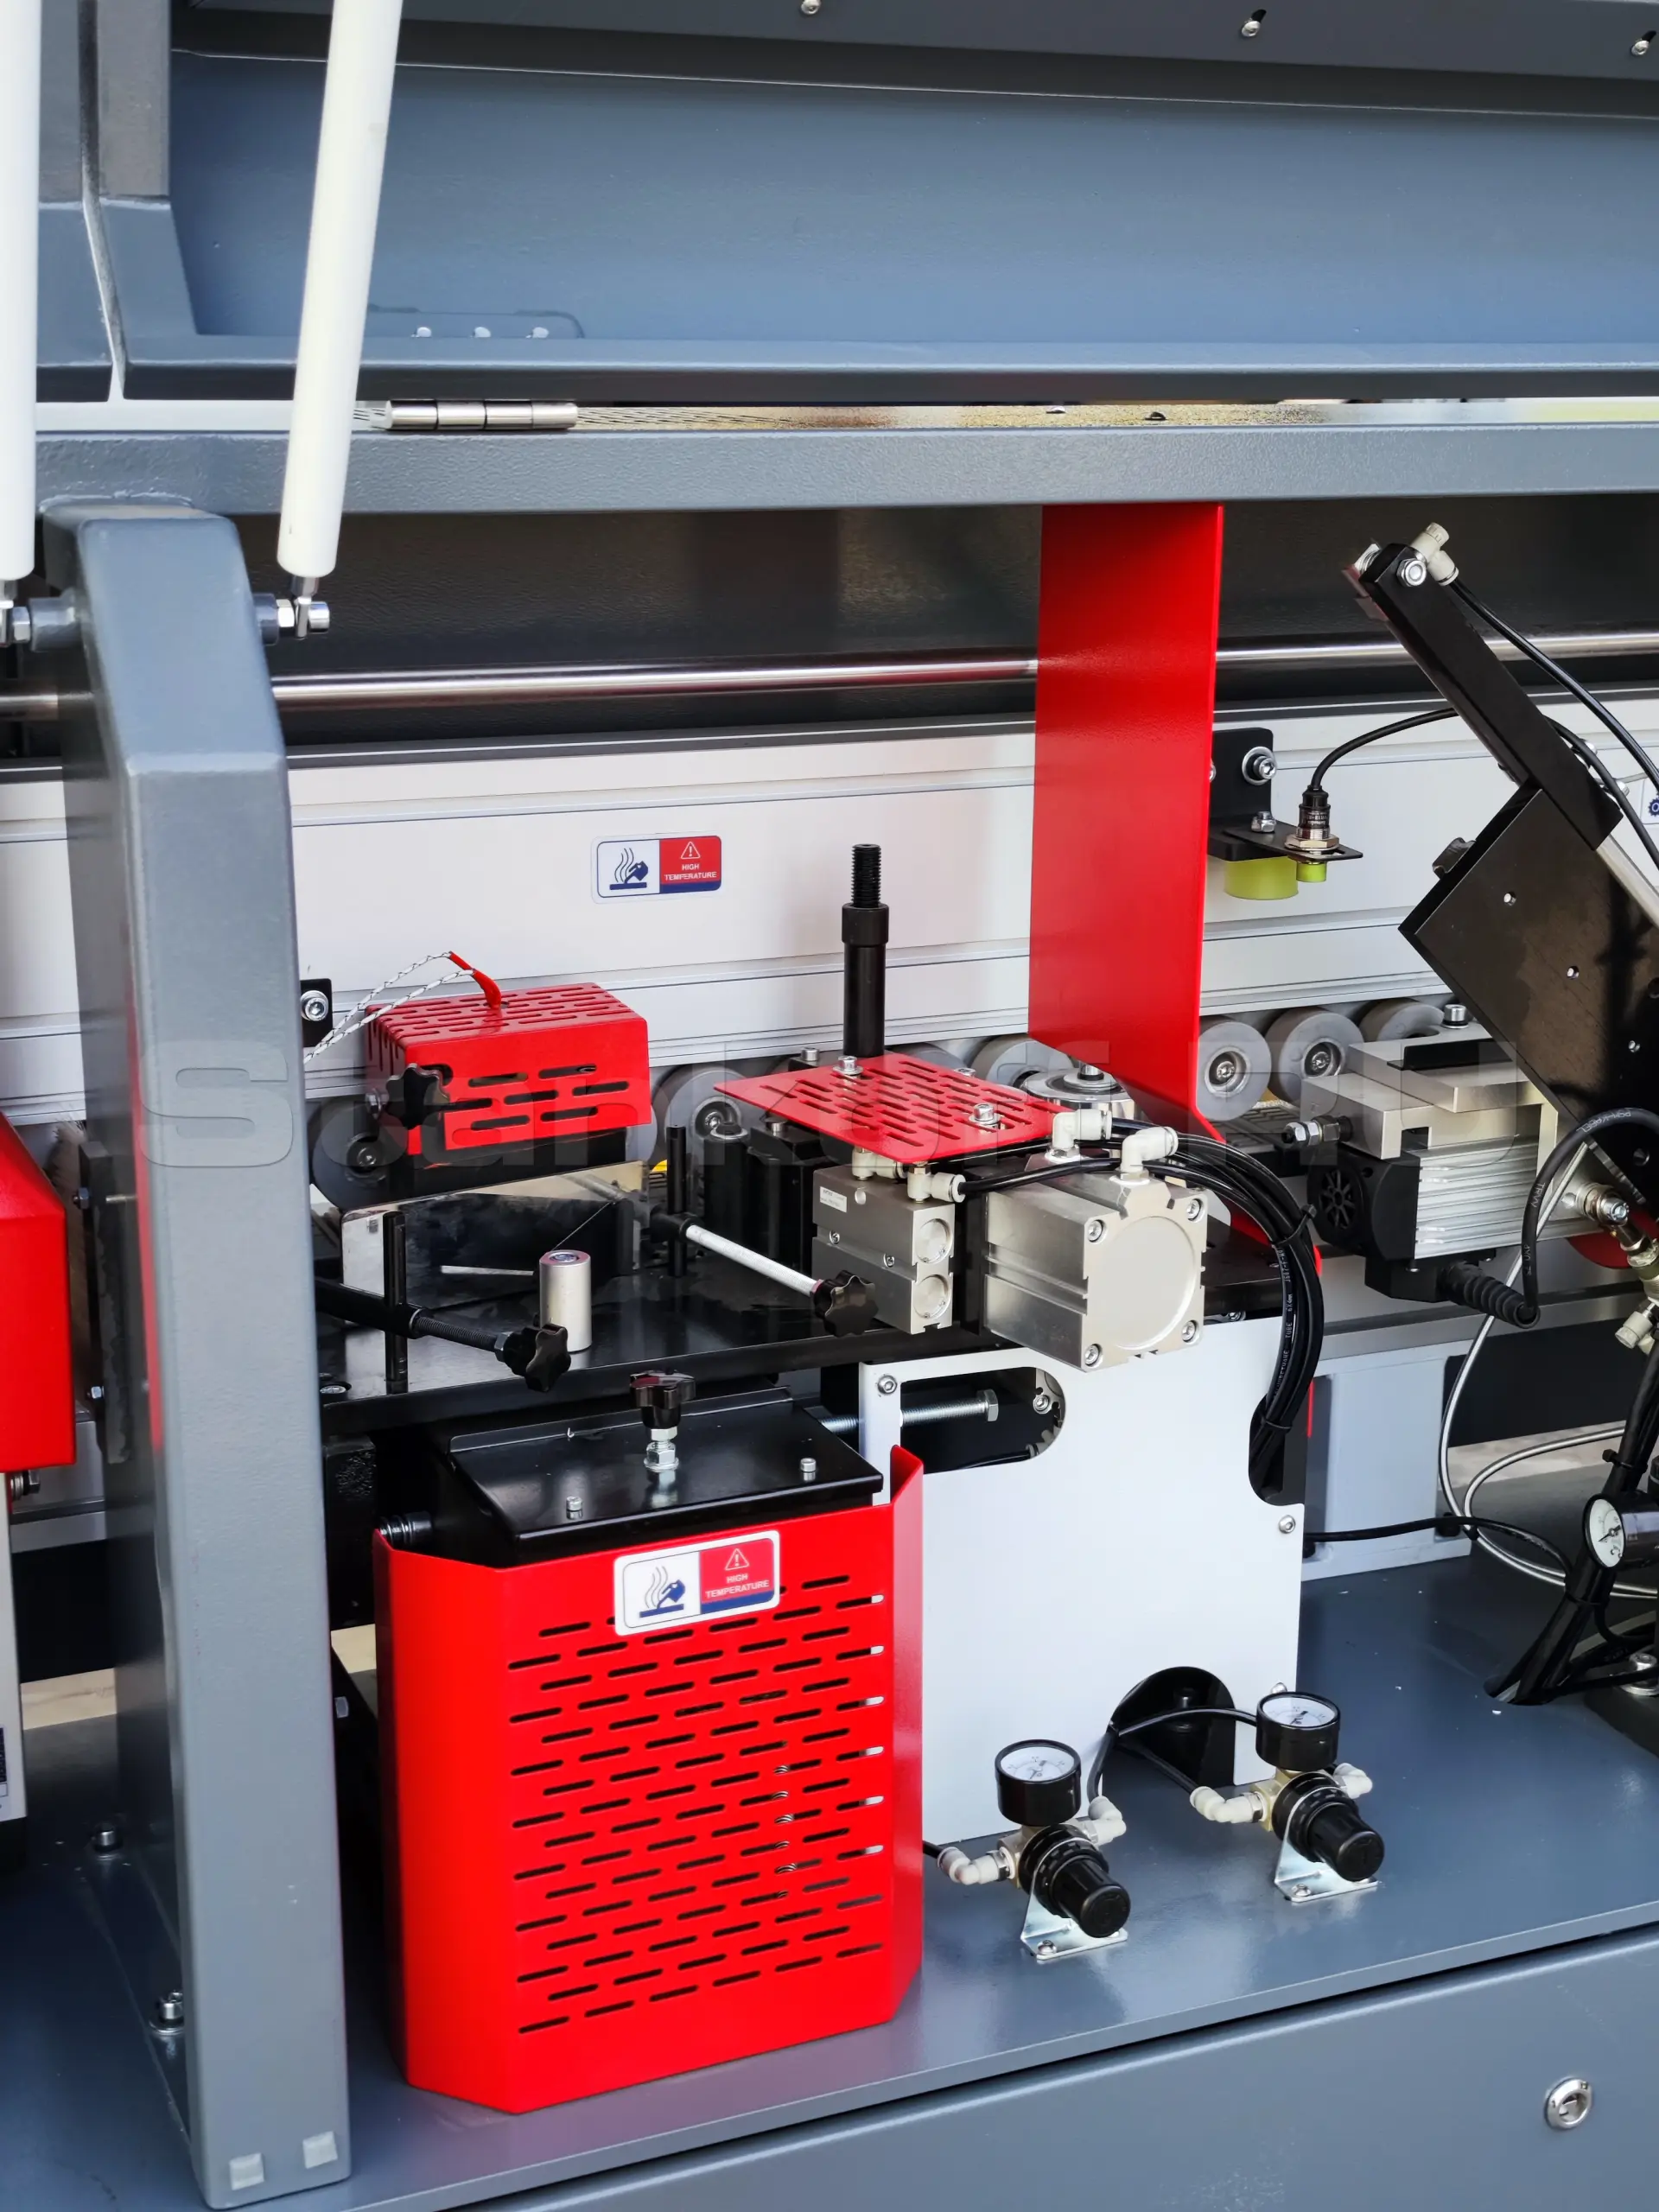
4. Нанесение клея
4. Нанесение клея
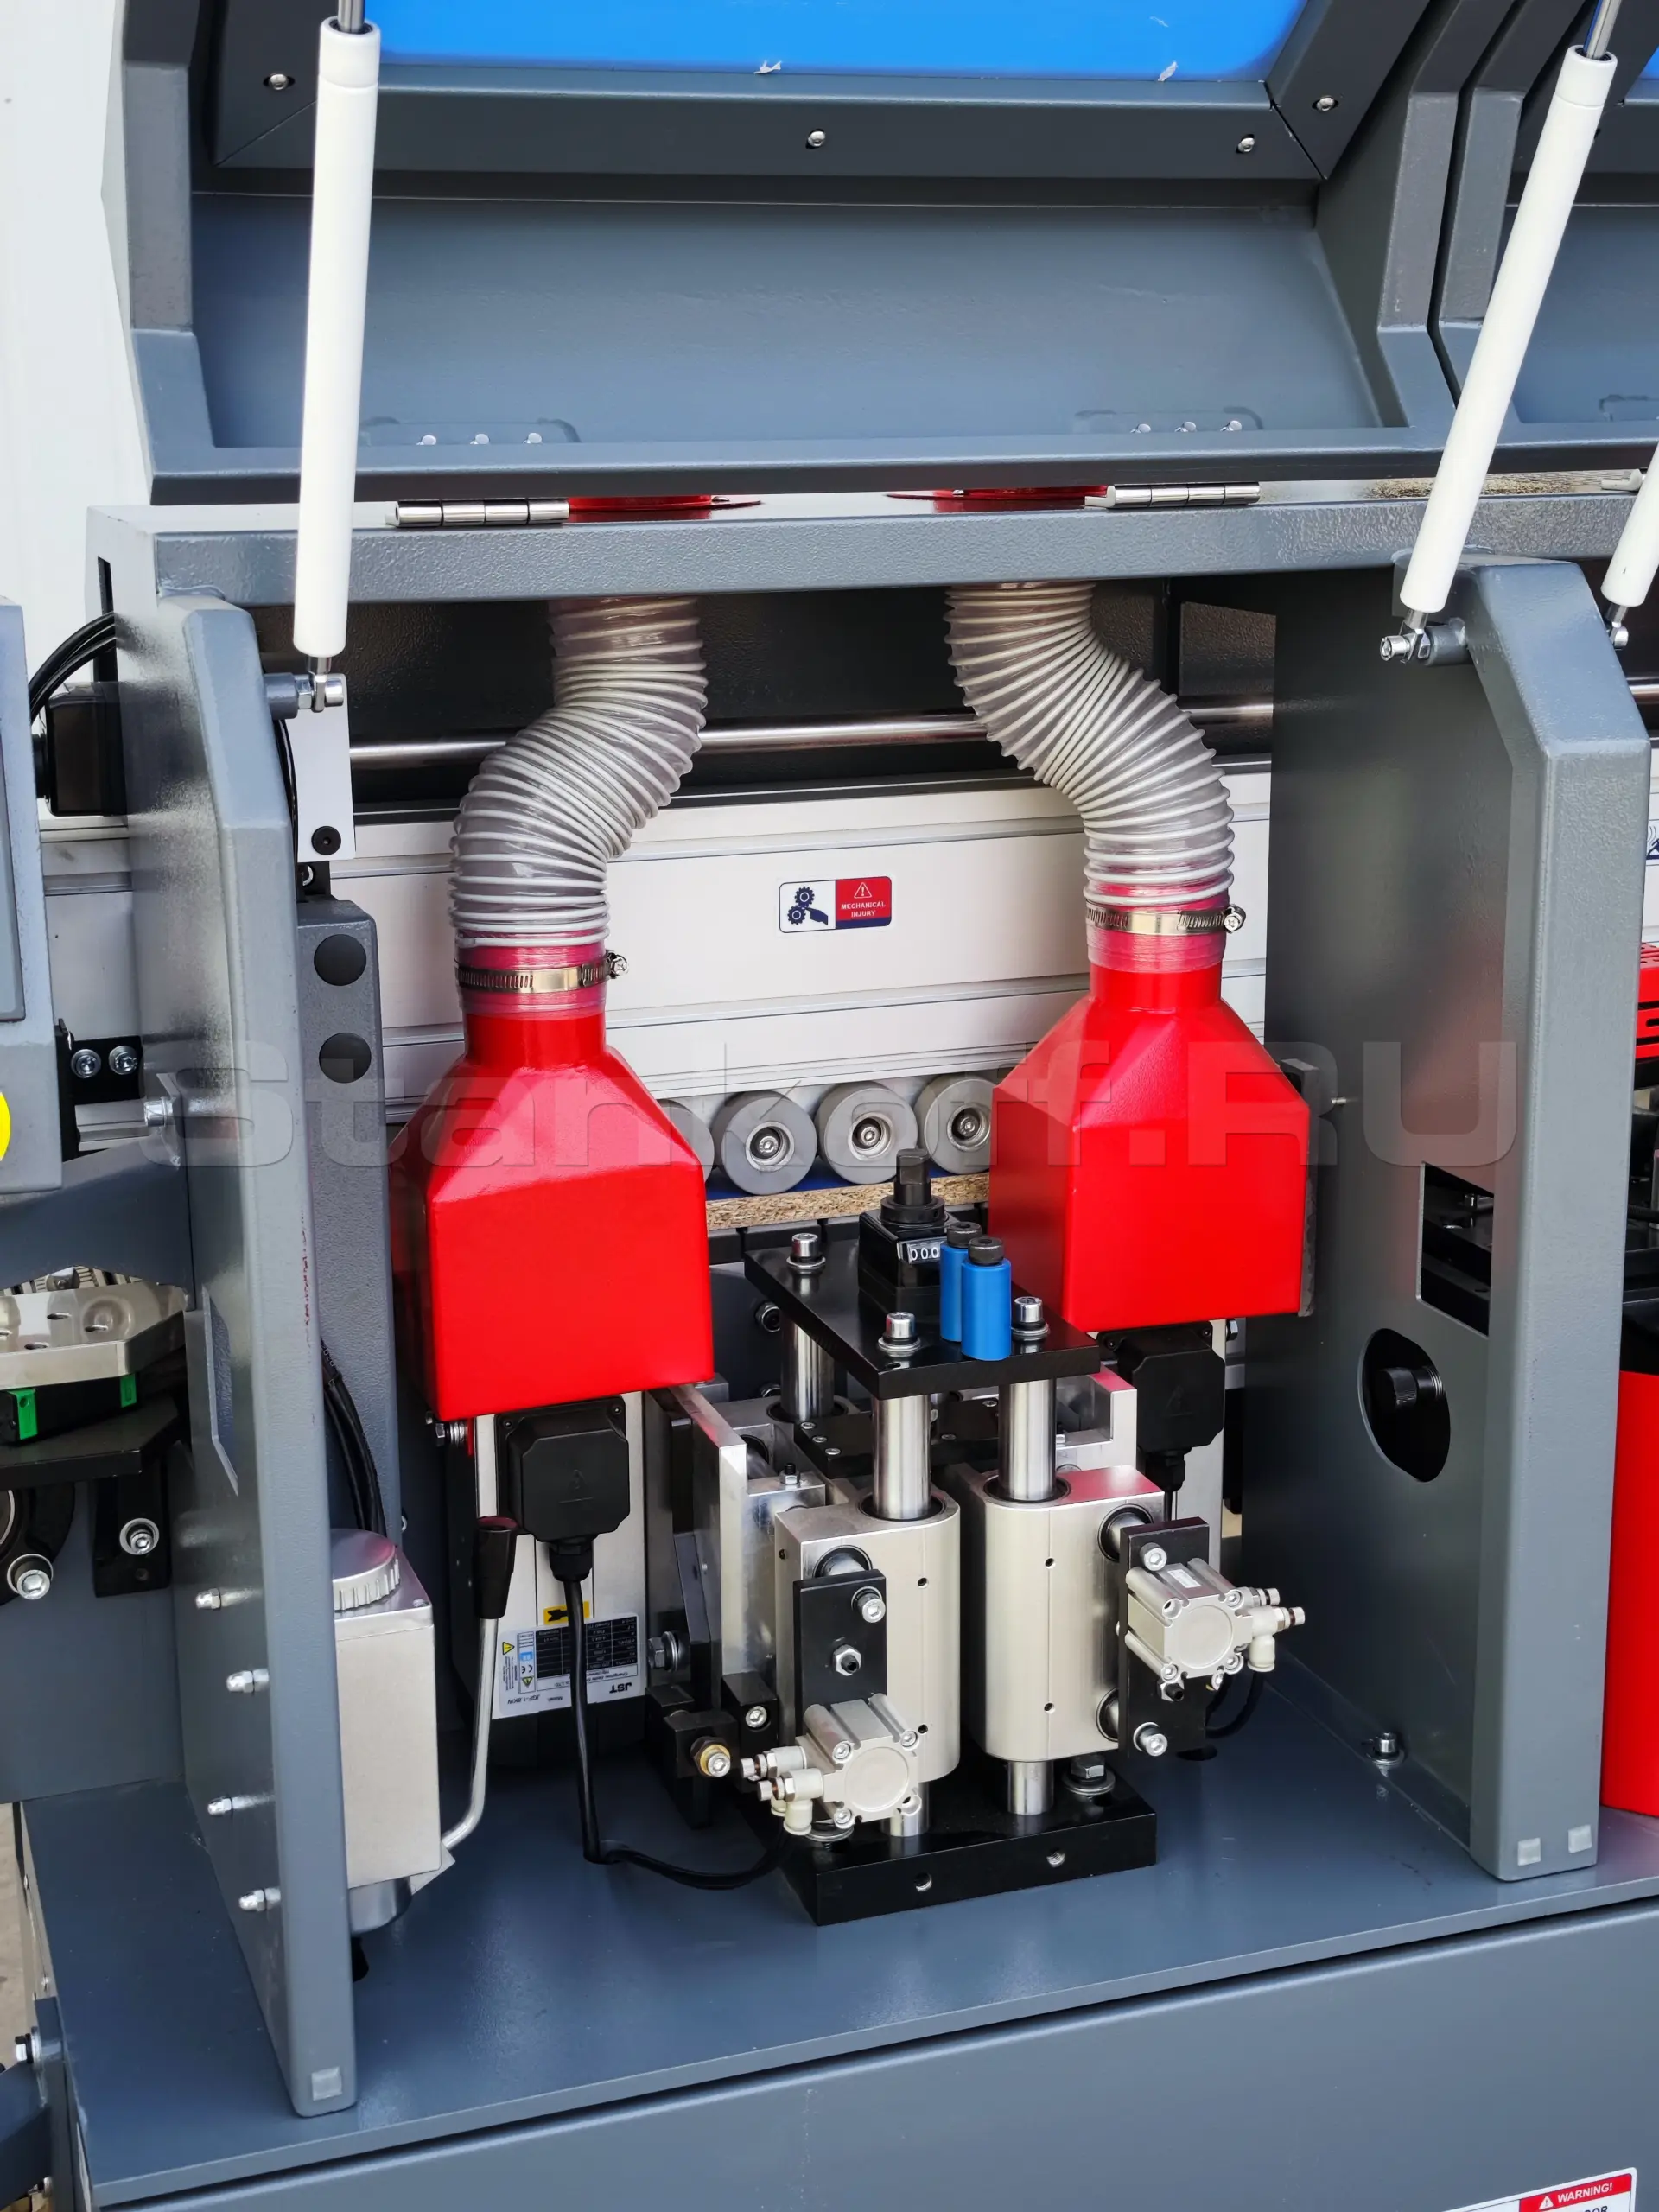
5. Торцевые снятия свесов
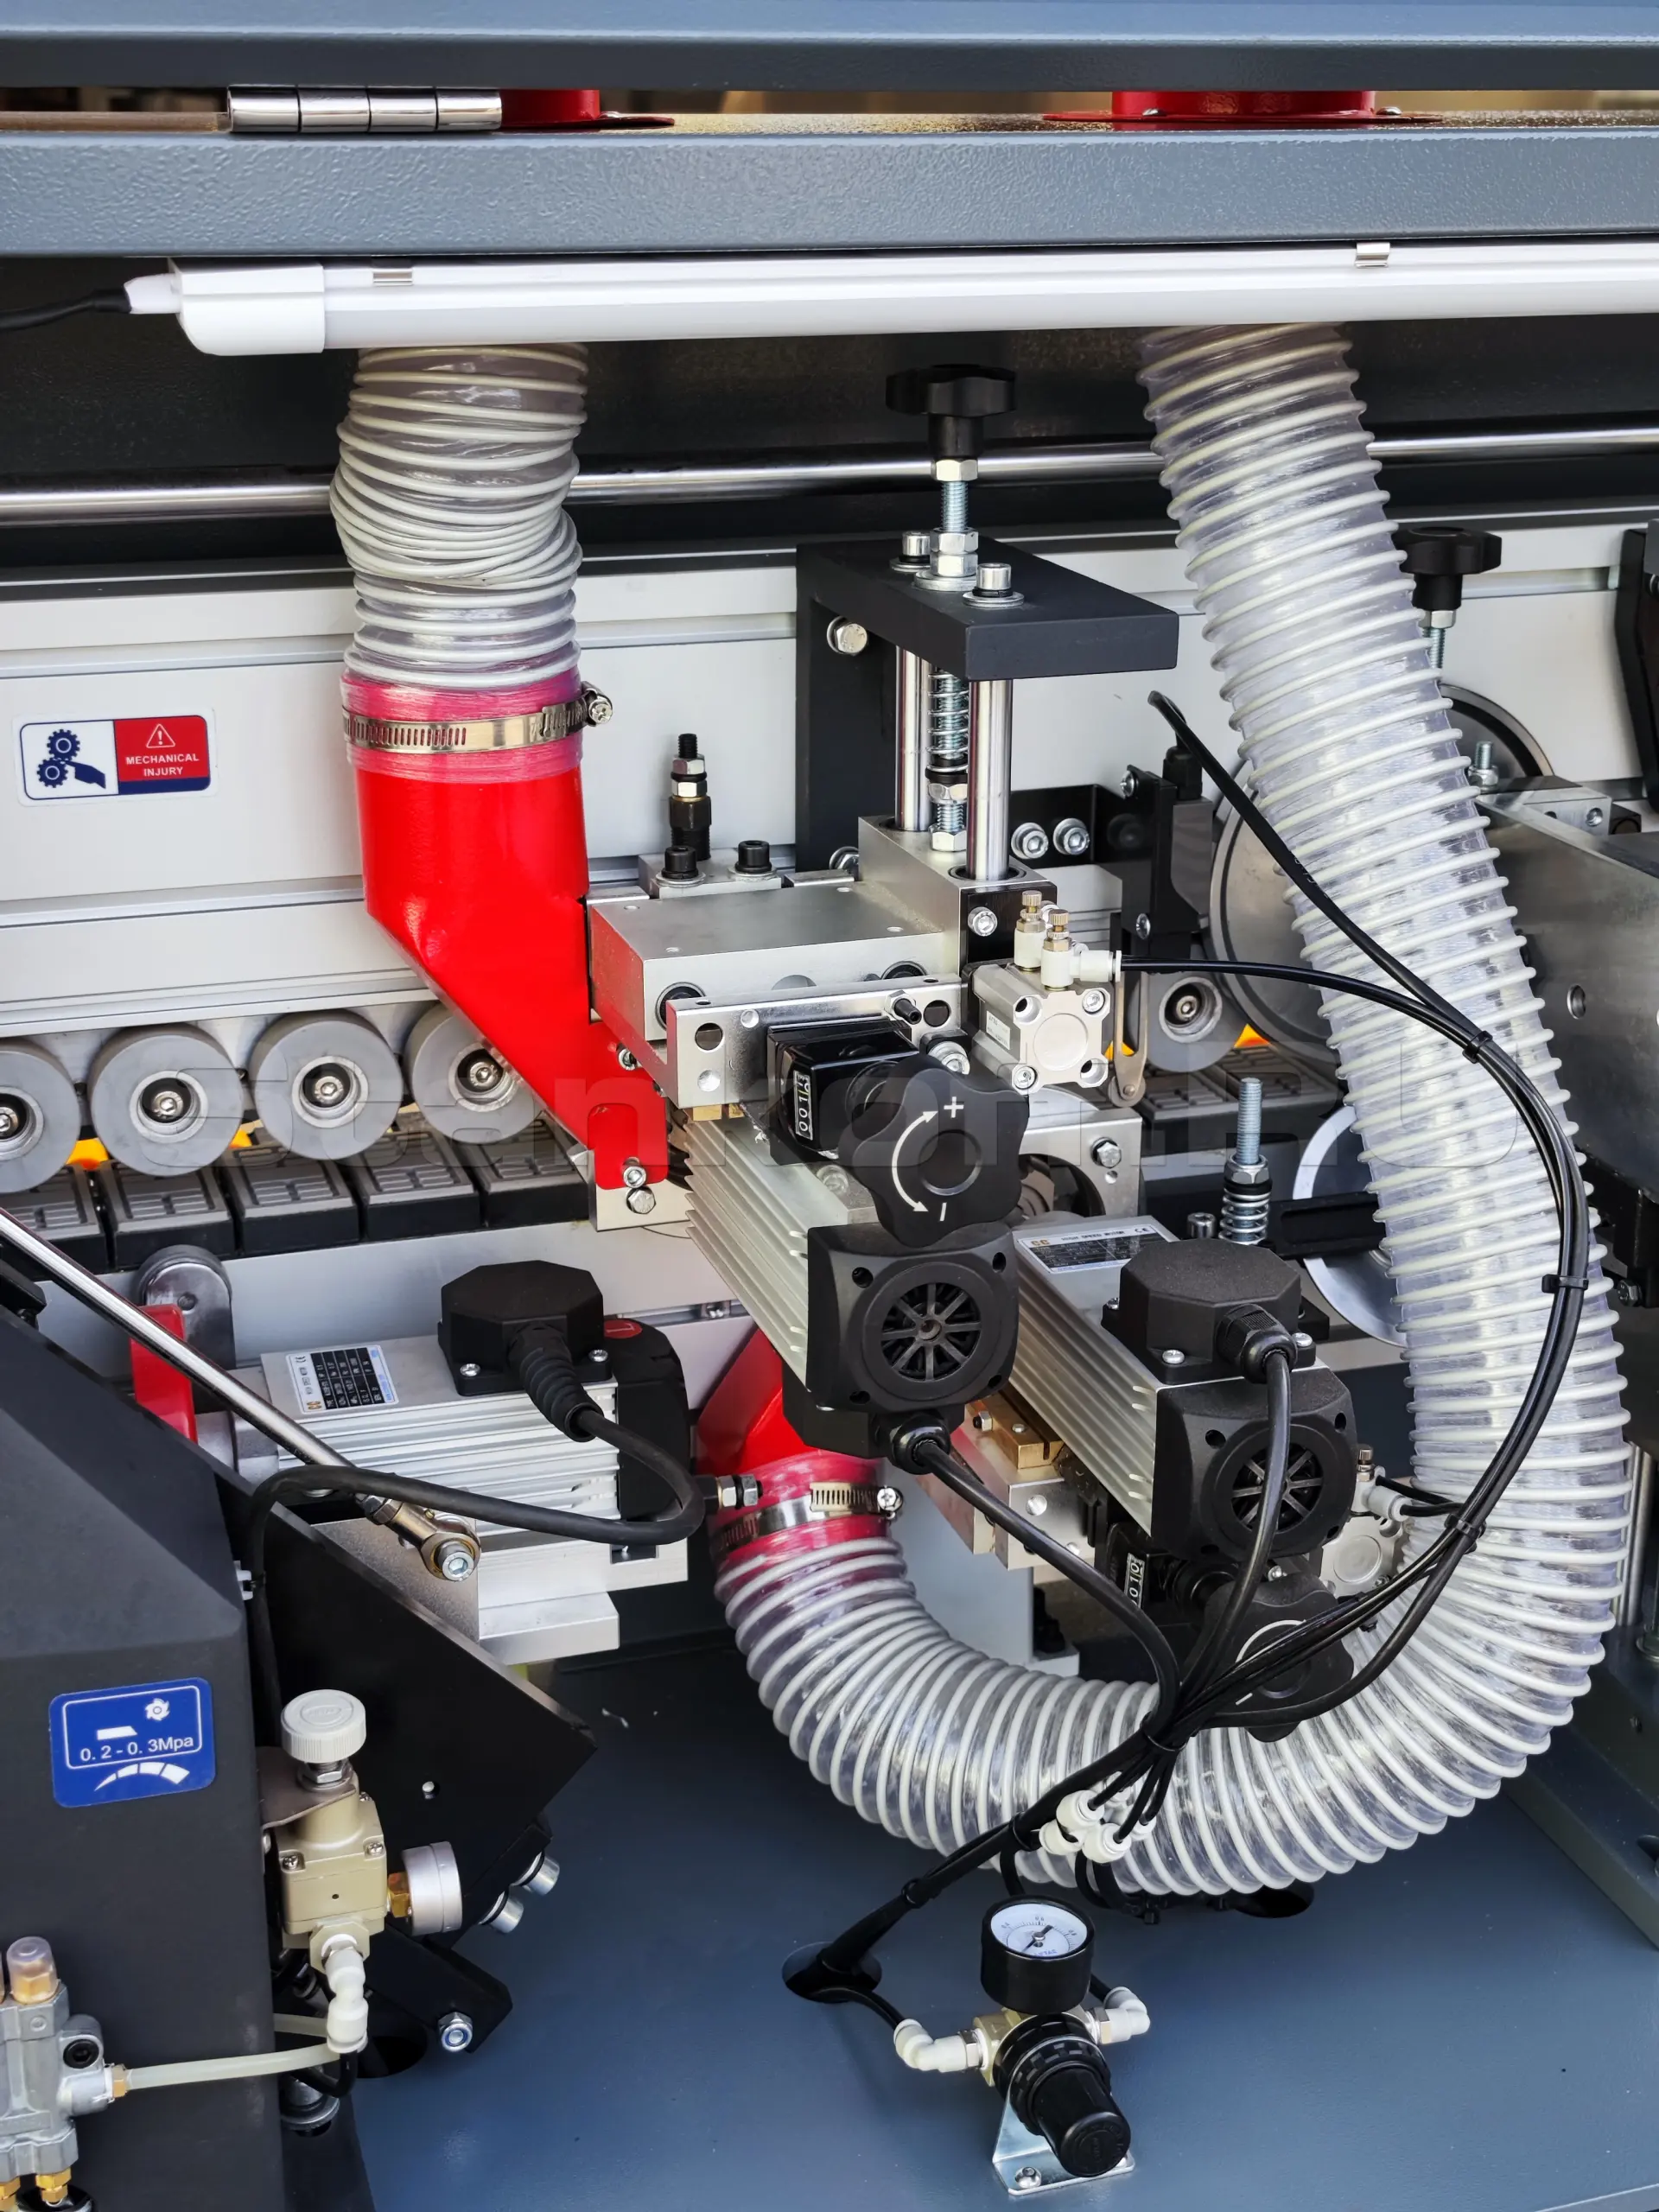
6. Черновые снятия свесов
7. Радиусная циклевка
8. Очистительная жидкость
9. Узел полировки
9. Узел полировки

Конструктивные особенности


Настройка на толщину детали

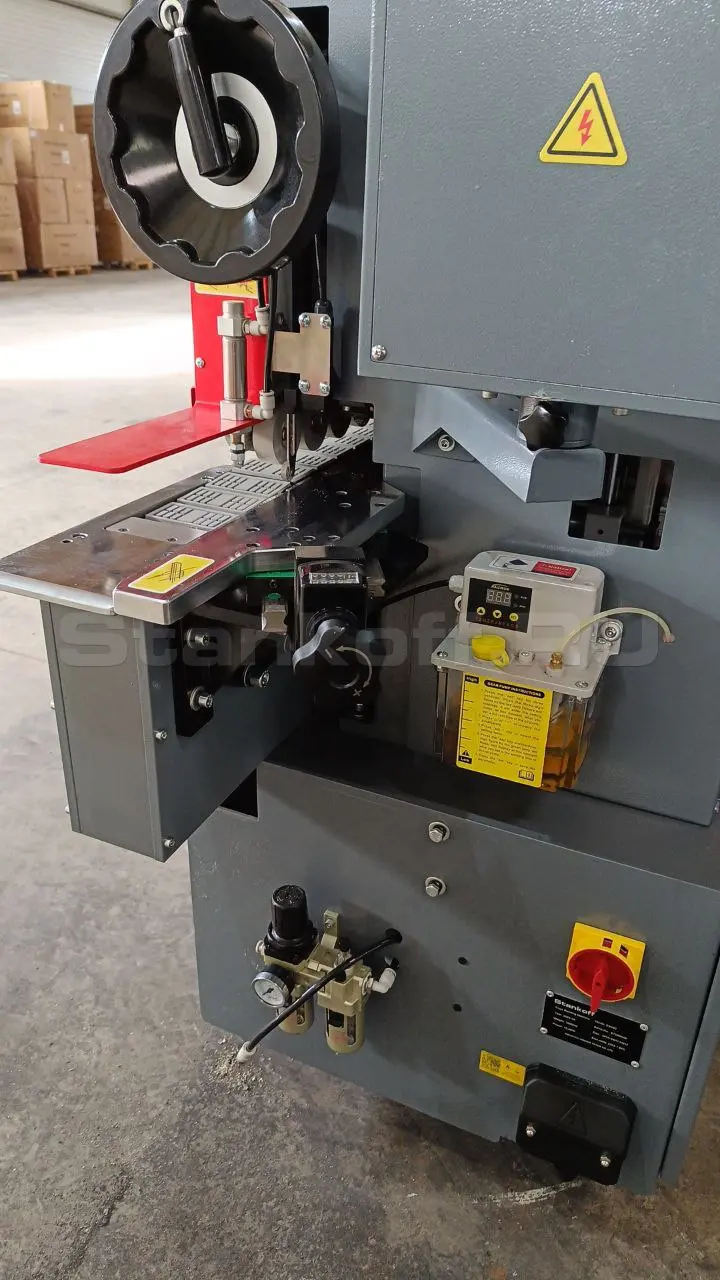
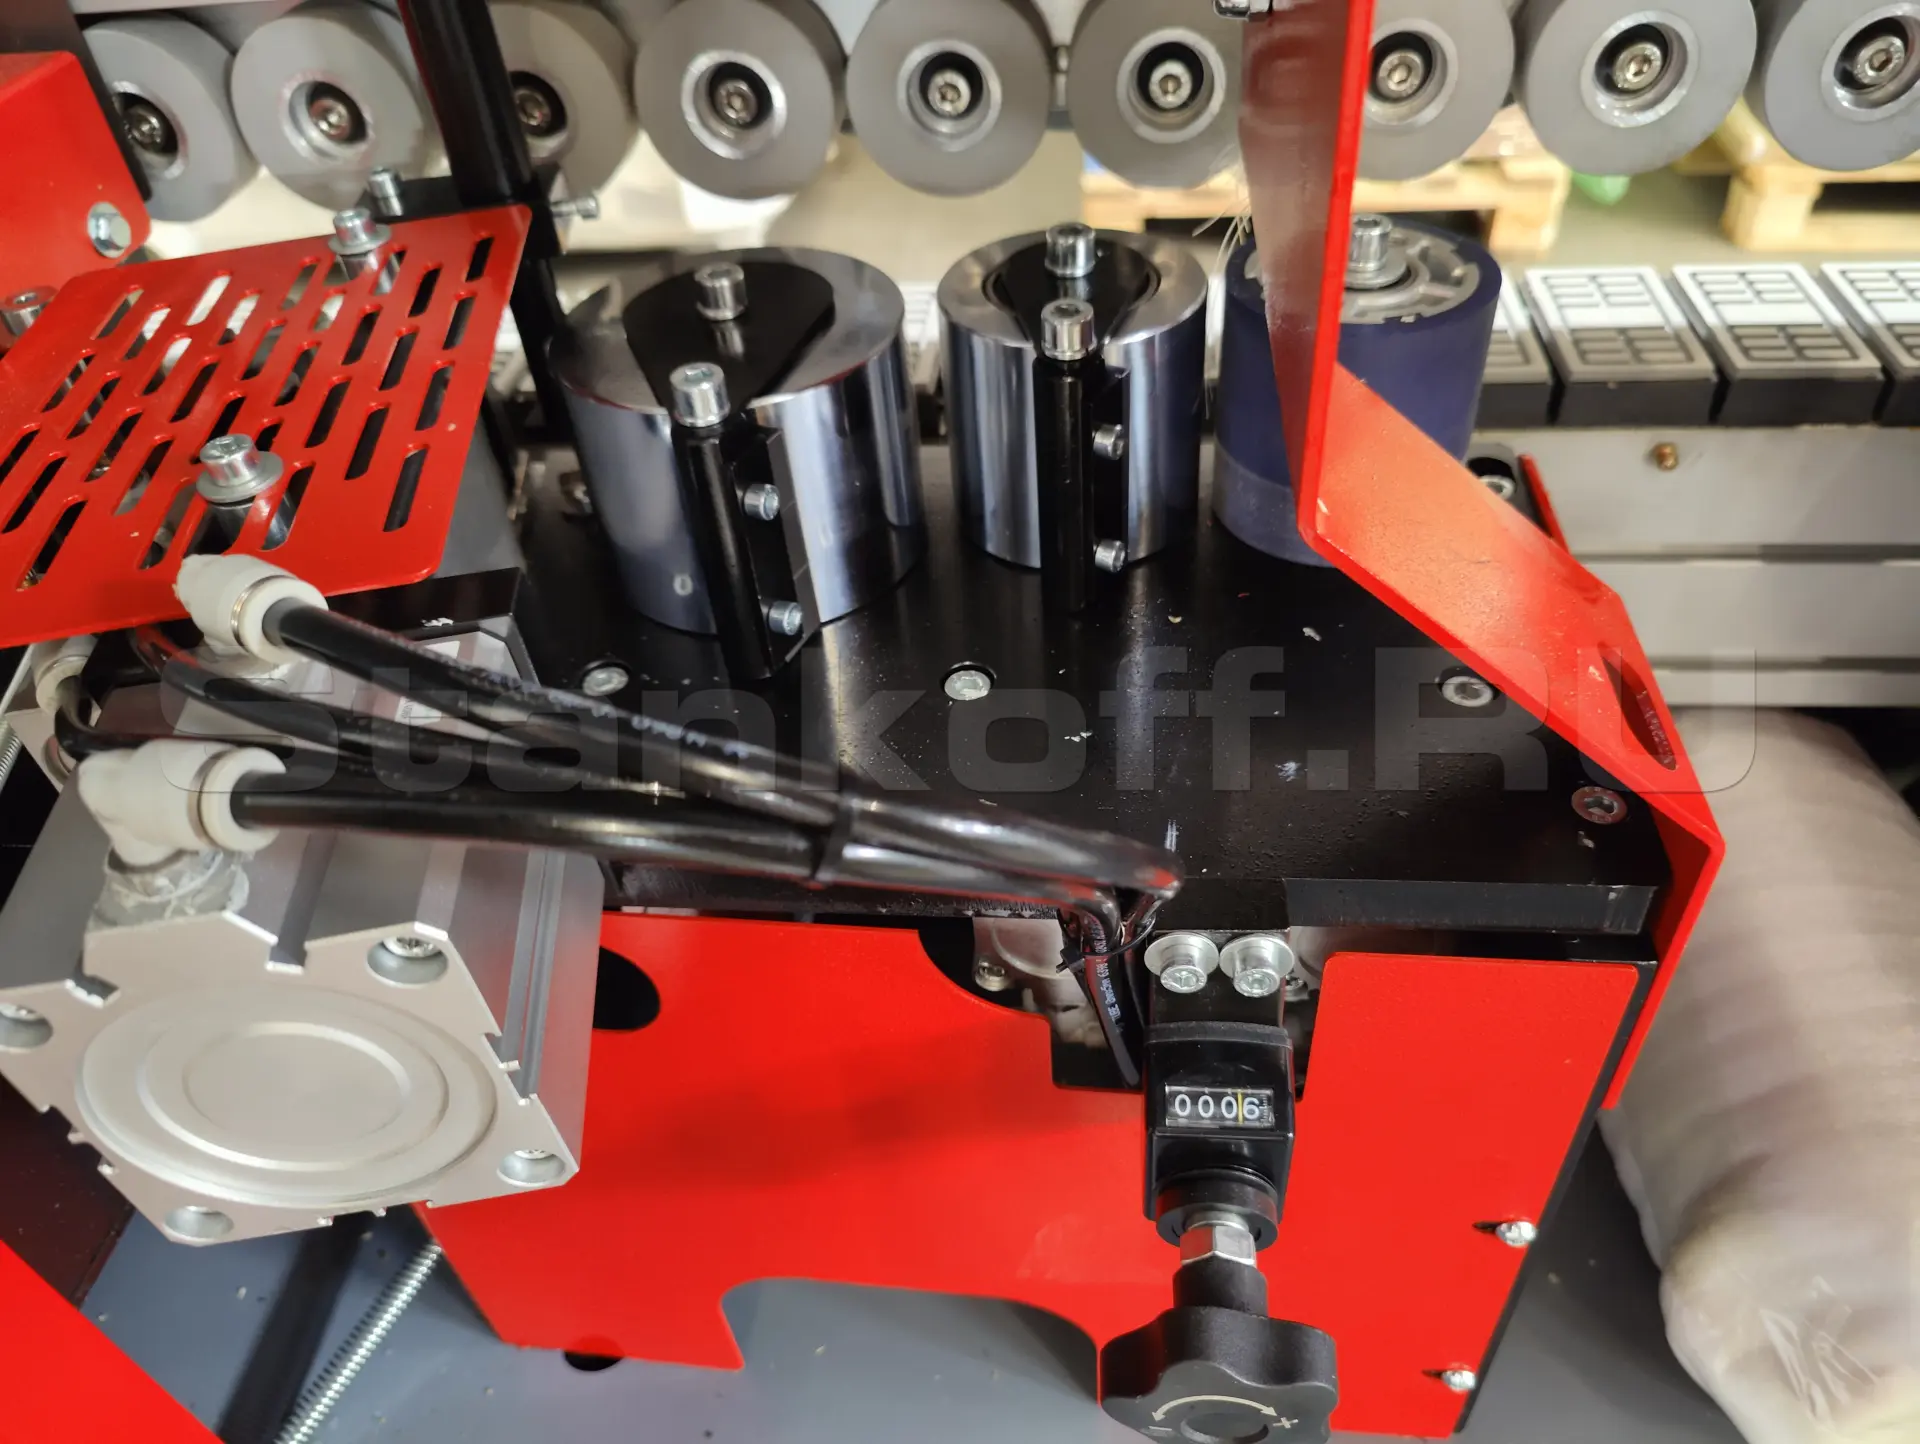
С помощью рукоятки с цифровым счетчиком производится настройка на толщину детали. Не требуется дополнительной фиксации.

Выдвижная опора

Выдвижная роликовая опора, предназначена для поддержки длинных деталей, что предотвращает перекос панели в зоне обработки. А система перемещения, позволяет легко установить опору на необходимую ширину детали.

Пневмошток

Предназначен для ограничения преждевременной подачи заготовки в зону обработки.

Автоматическая система смазки

Обеспечивает подачу смазки к узлу торцевых пил в соответствии с установленными таймерами и скоростью подачи.

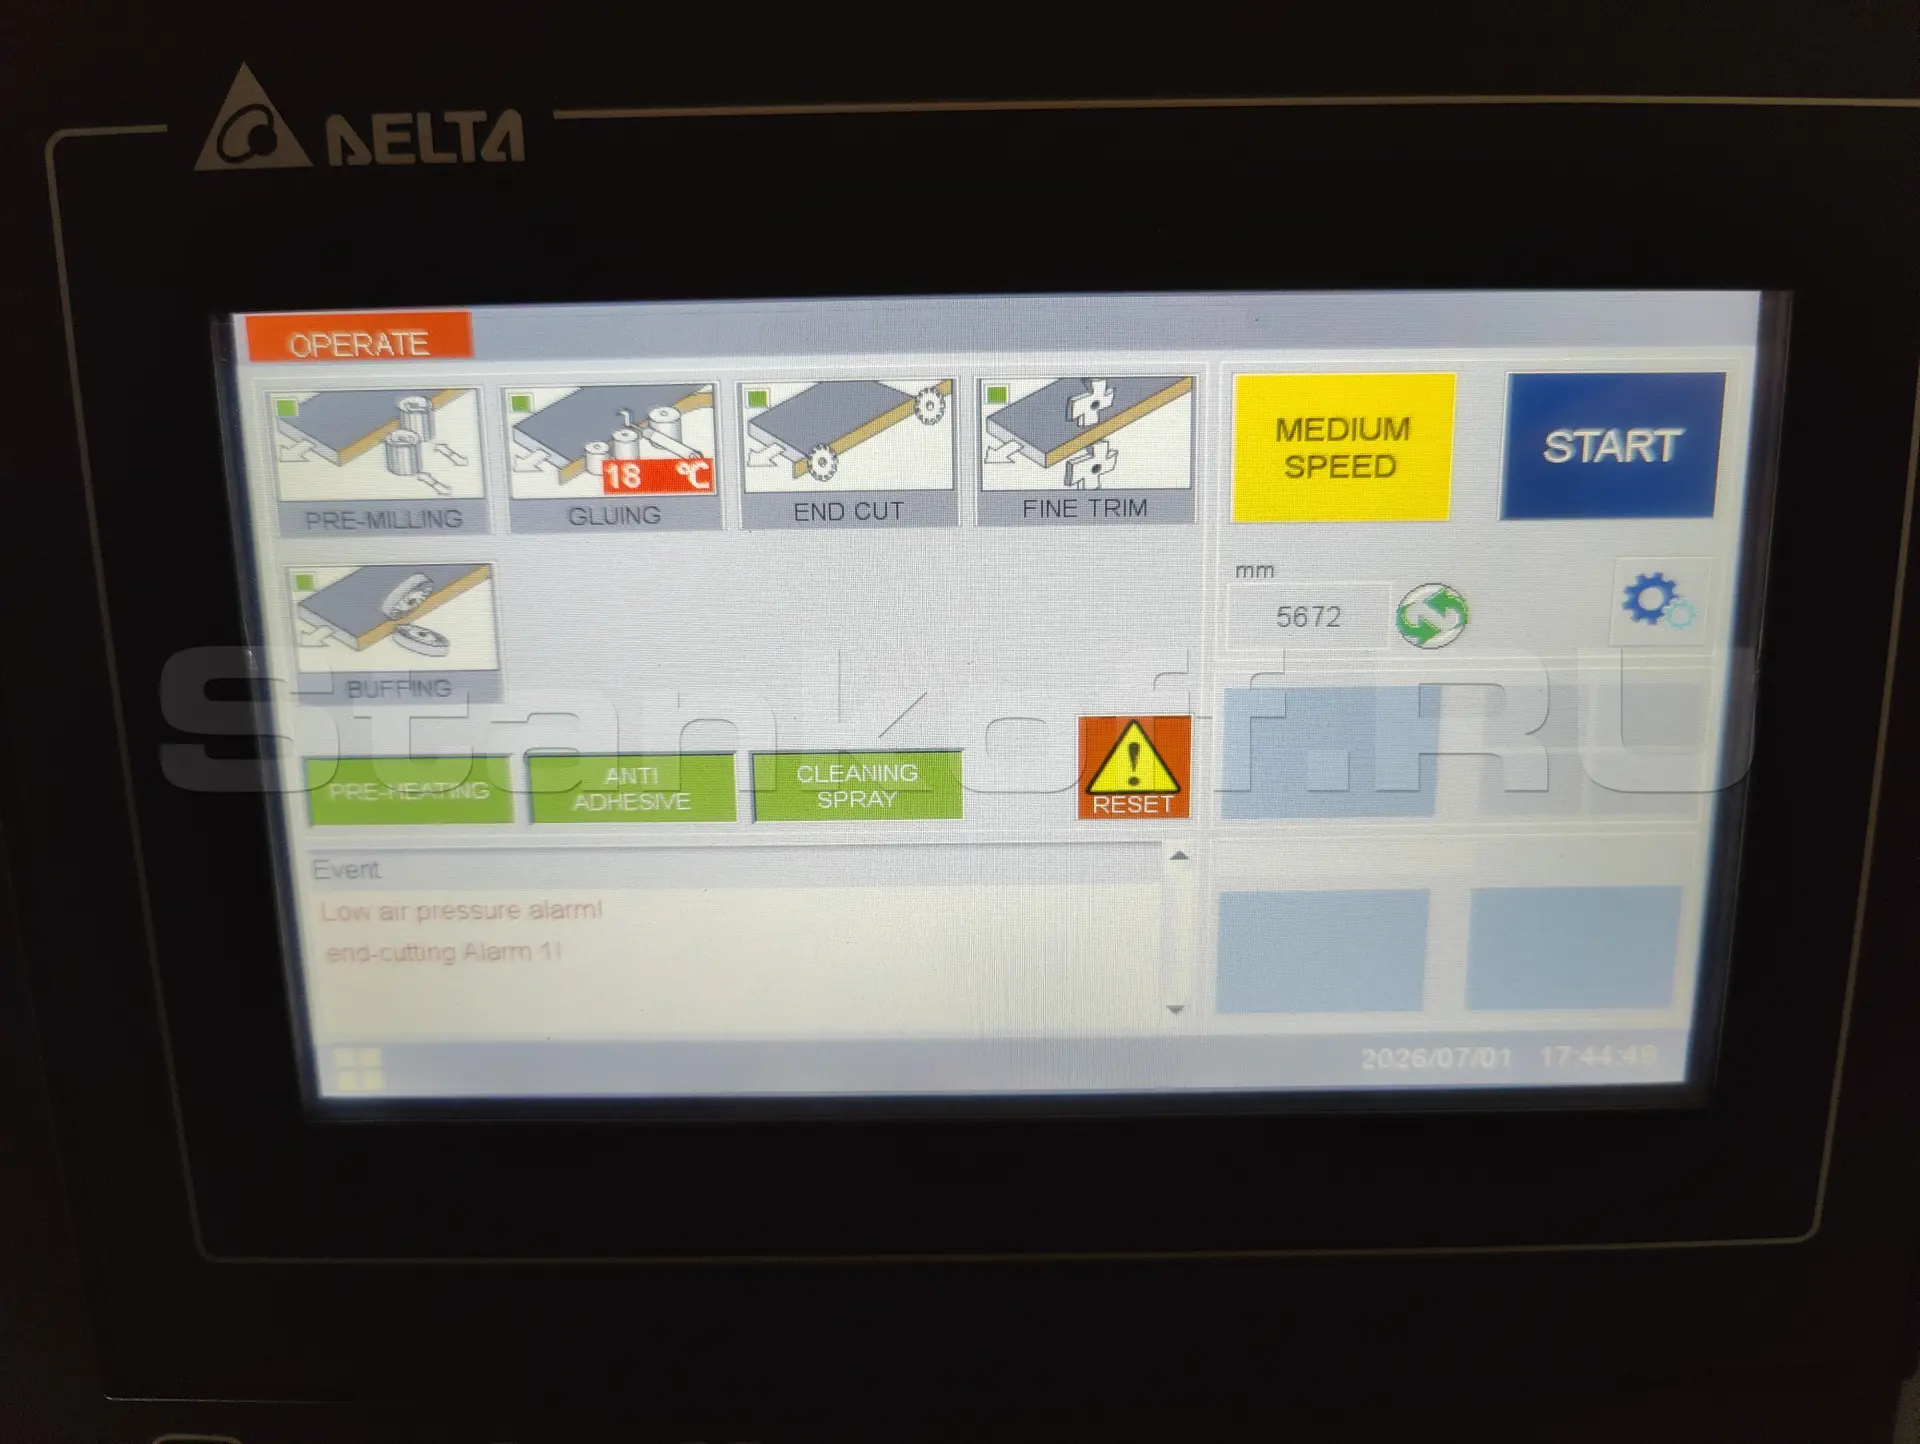
Пульт управления Touch Screen

Управление станком происходит с центрального пульта управления с Touch screen дисплеем. С пульта происходит запуск основных узлов. Электронный датчик контроля температуры, расположенный на панели управления, позволяет осуществлять контроль установленной и текущей температуры на станке. Регулировка скорости и подсчет количества метров кромки, нанесенной за смену.

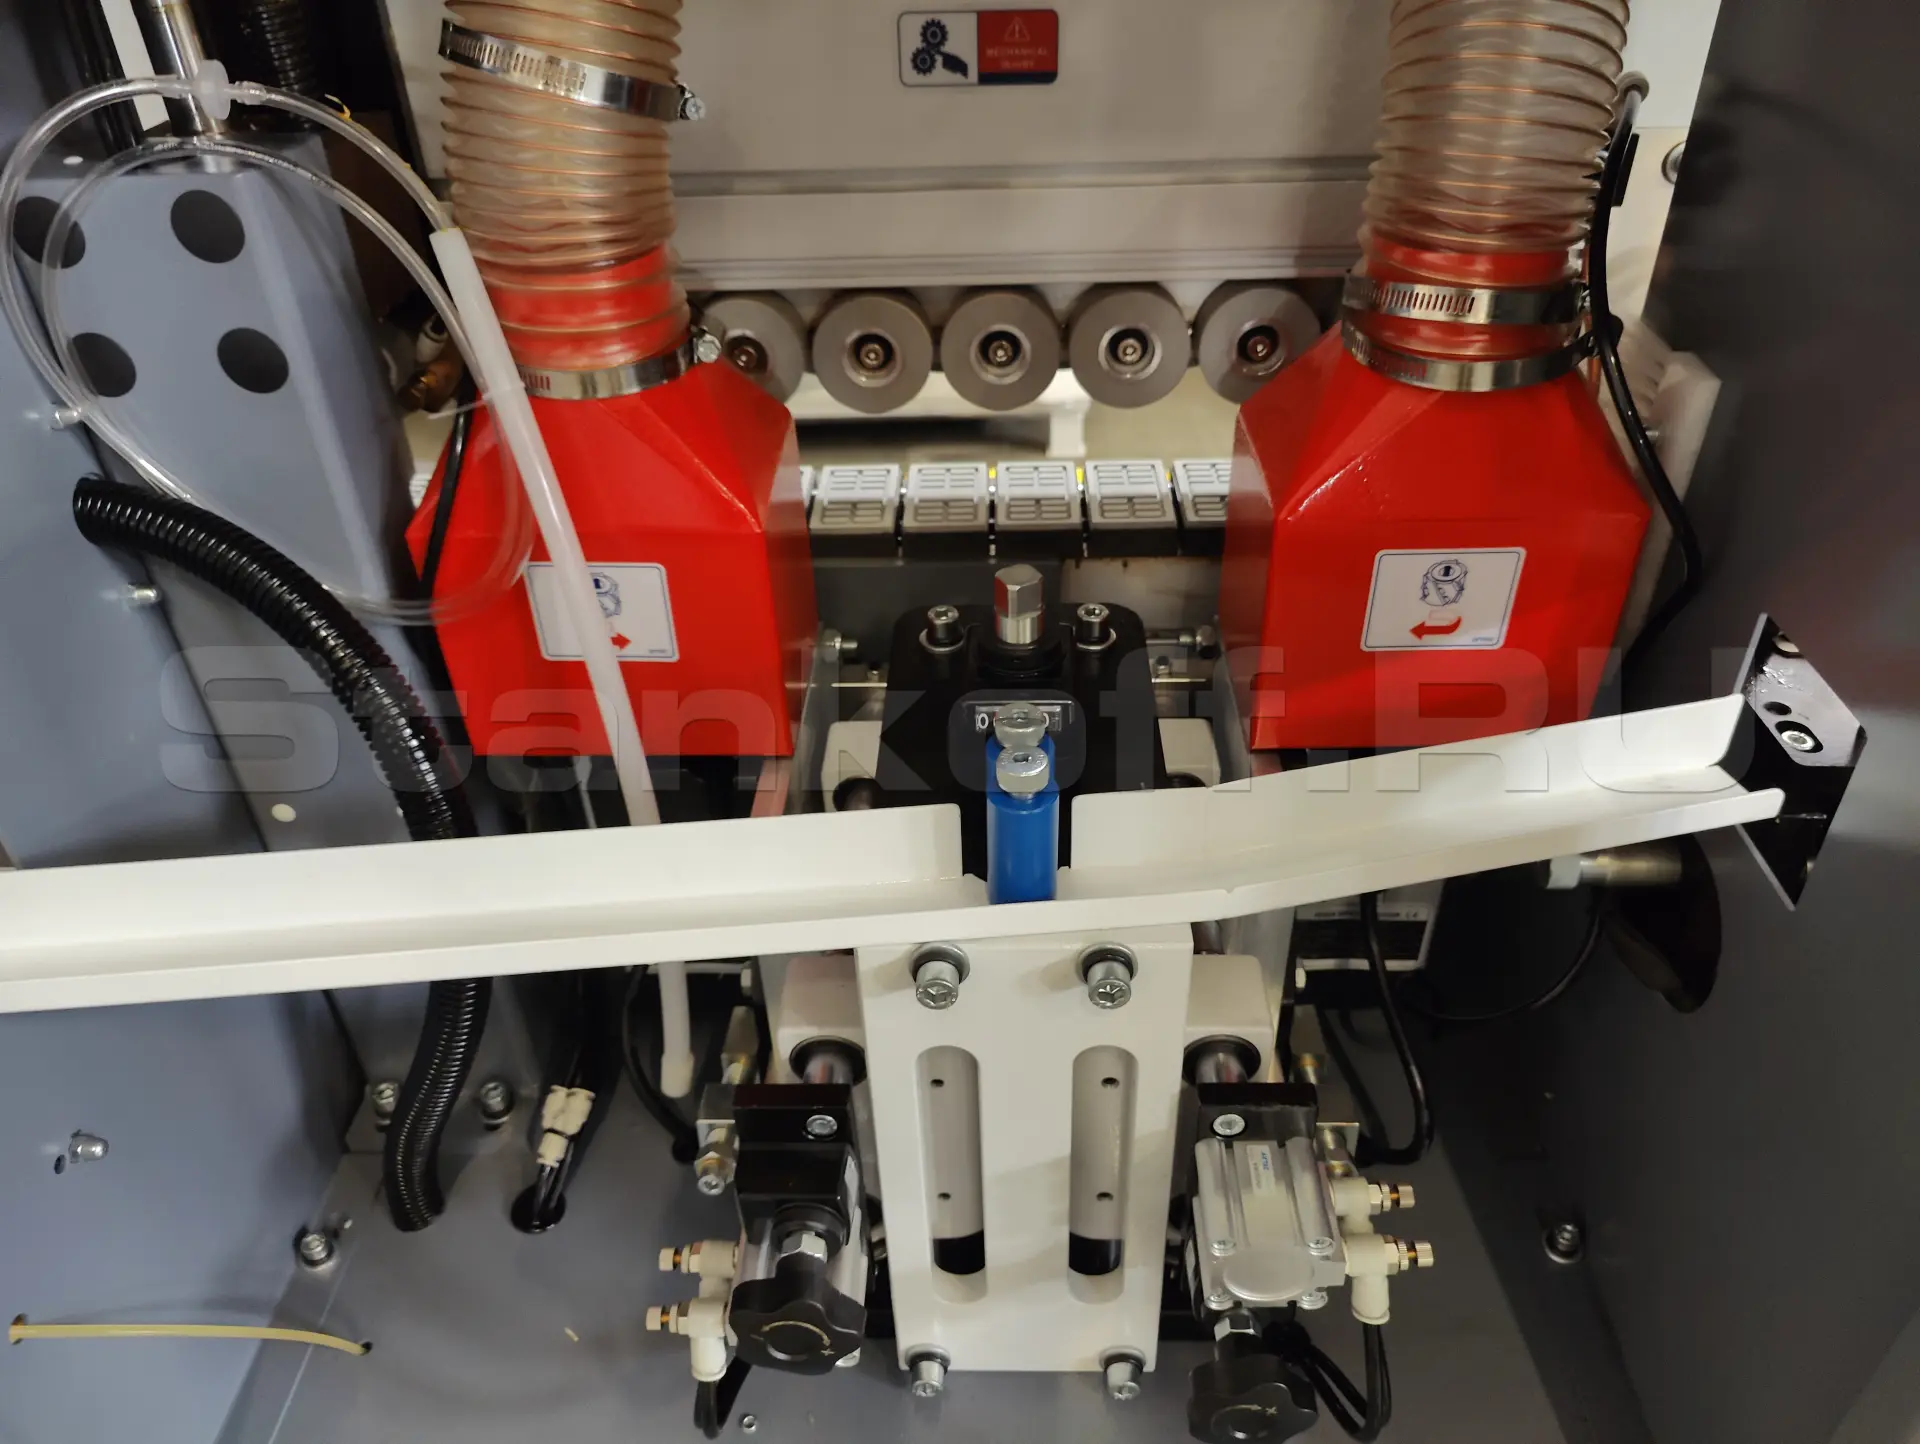
Прифуговочный узел

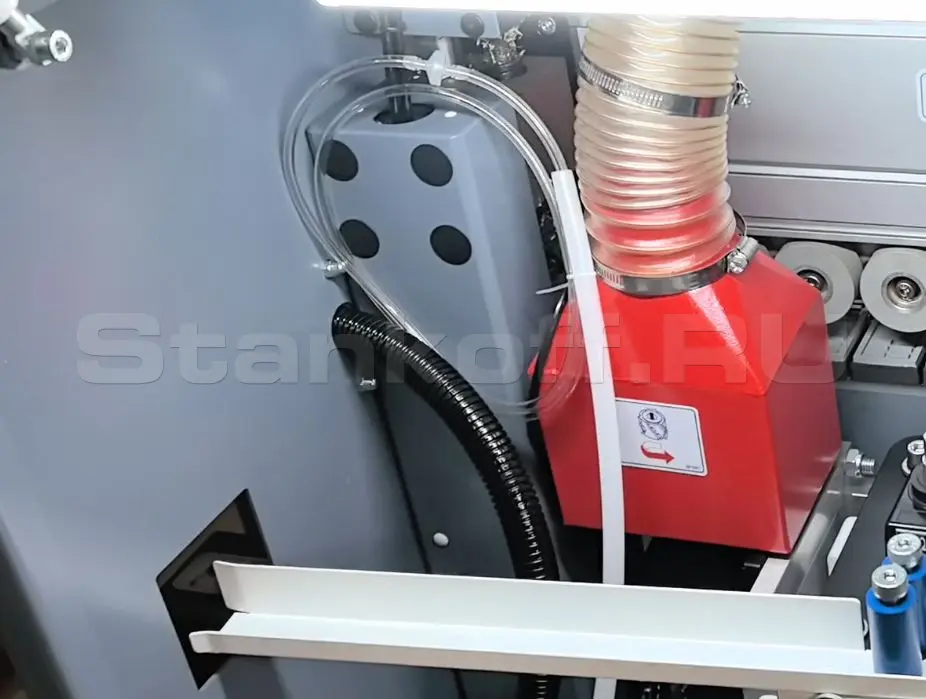
Узел предварительного фрезерования панели предназначен для устранения дефектов раскроя (микросколов, ступеньки от подрезной пилы) и гарантирует обработку с минимальным съёмом материала, поэтому геометрия и заданный размер детали сохраняются.
Кромка подается по лотку во избежании деформации материала.

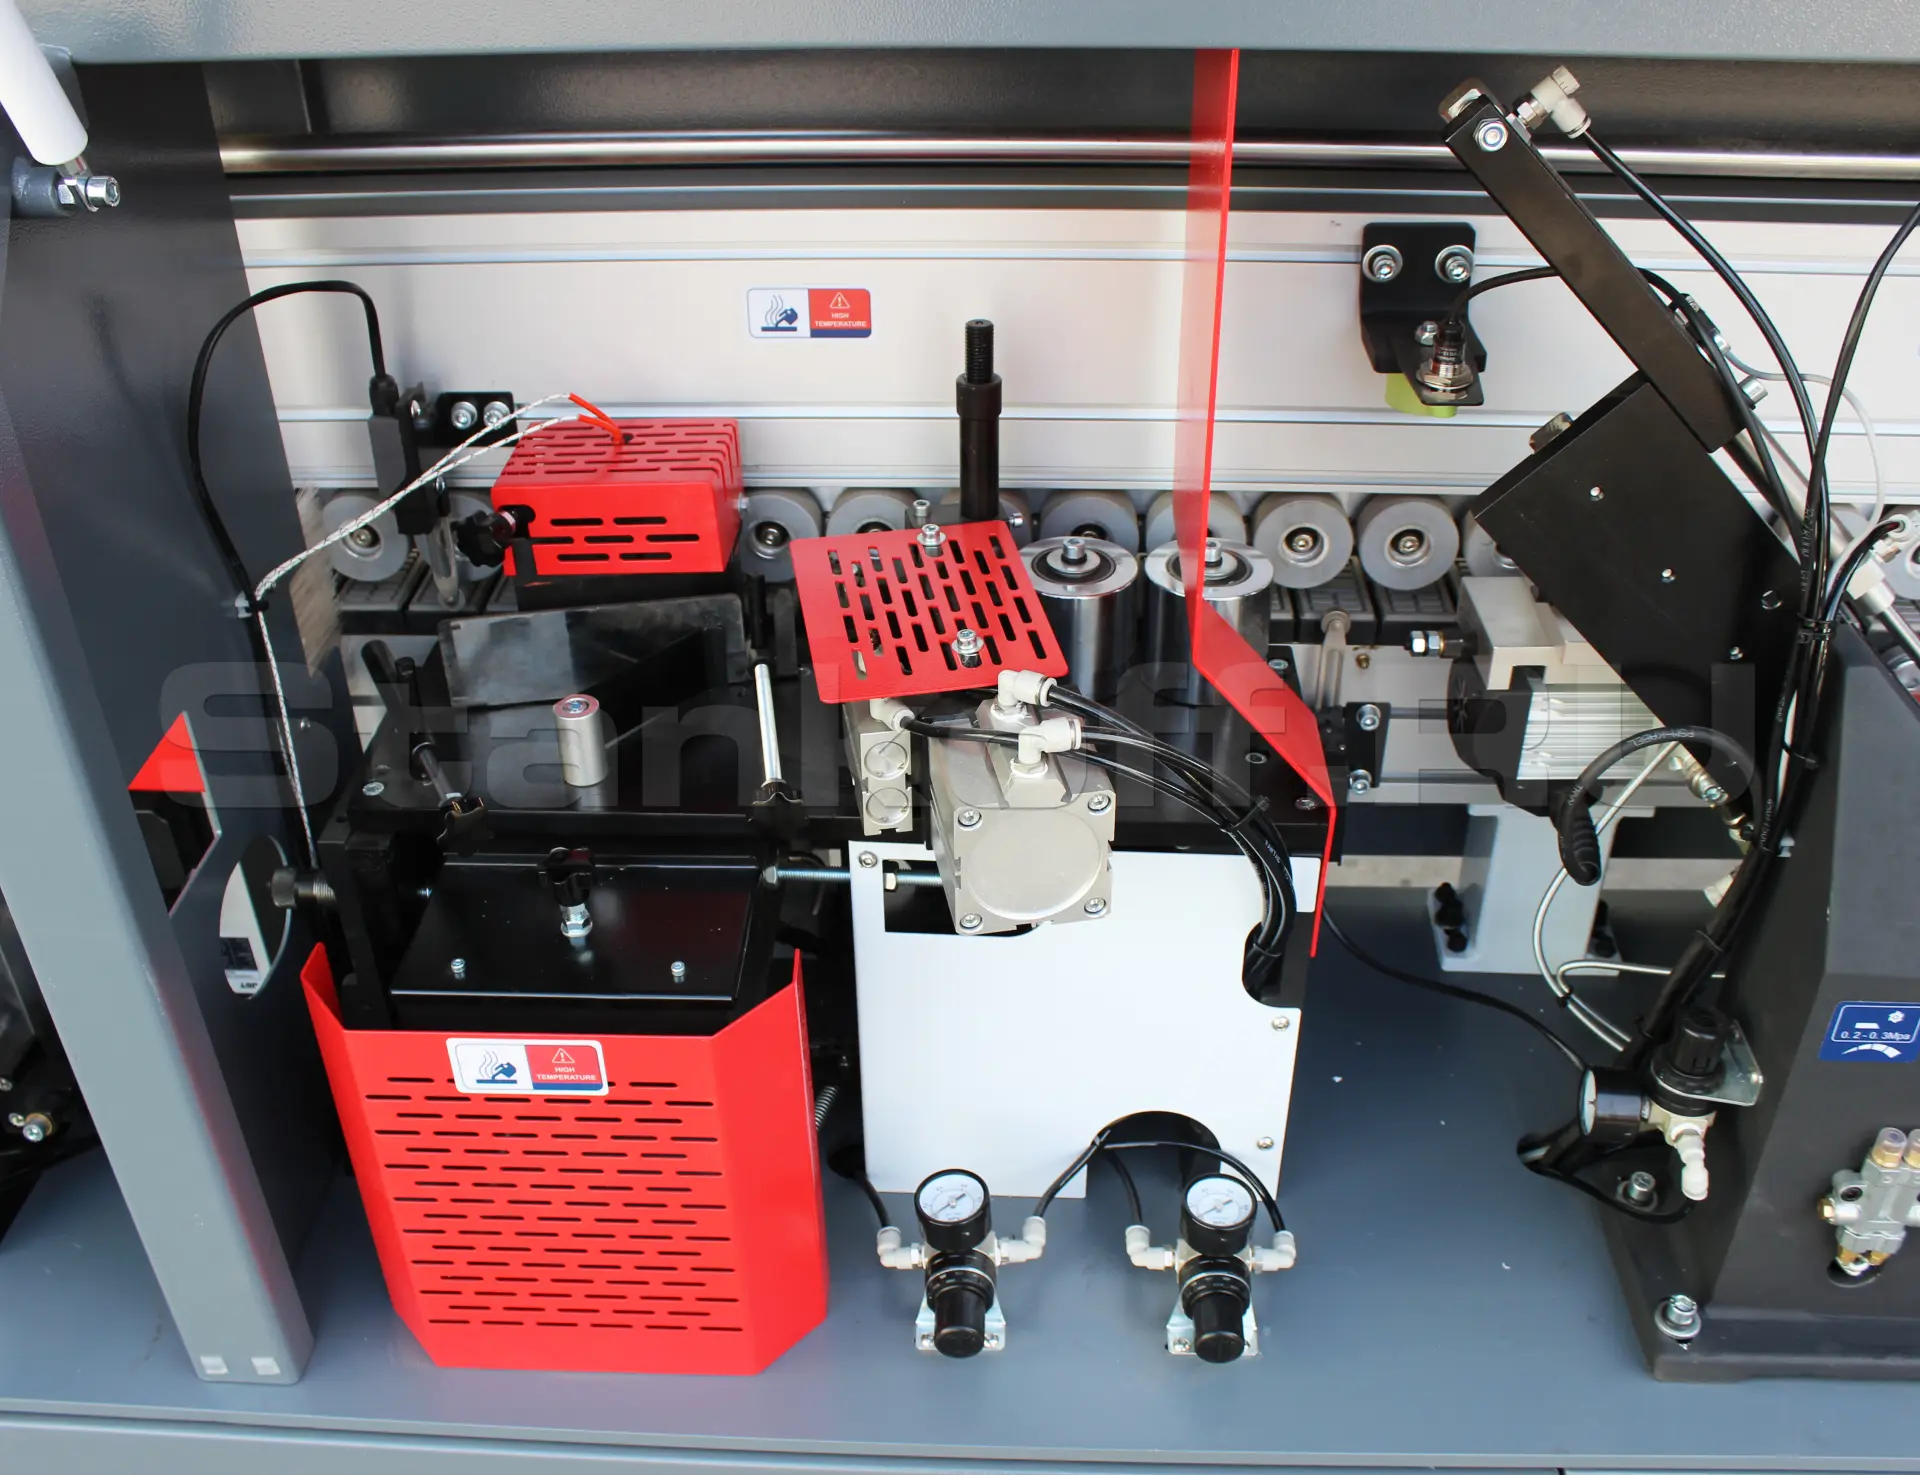
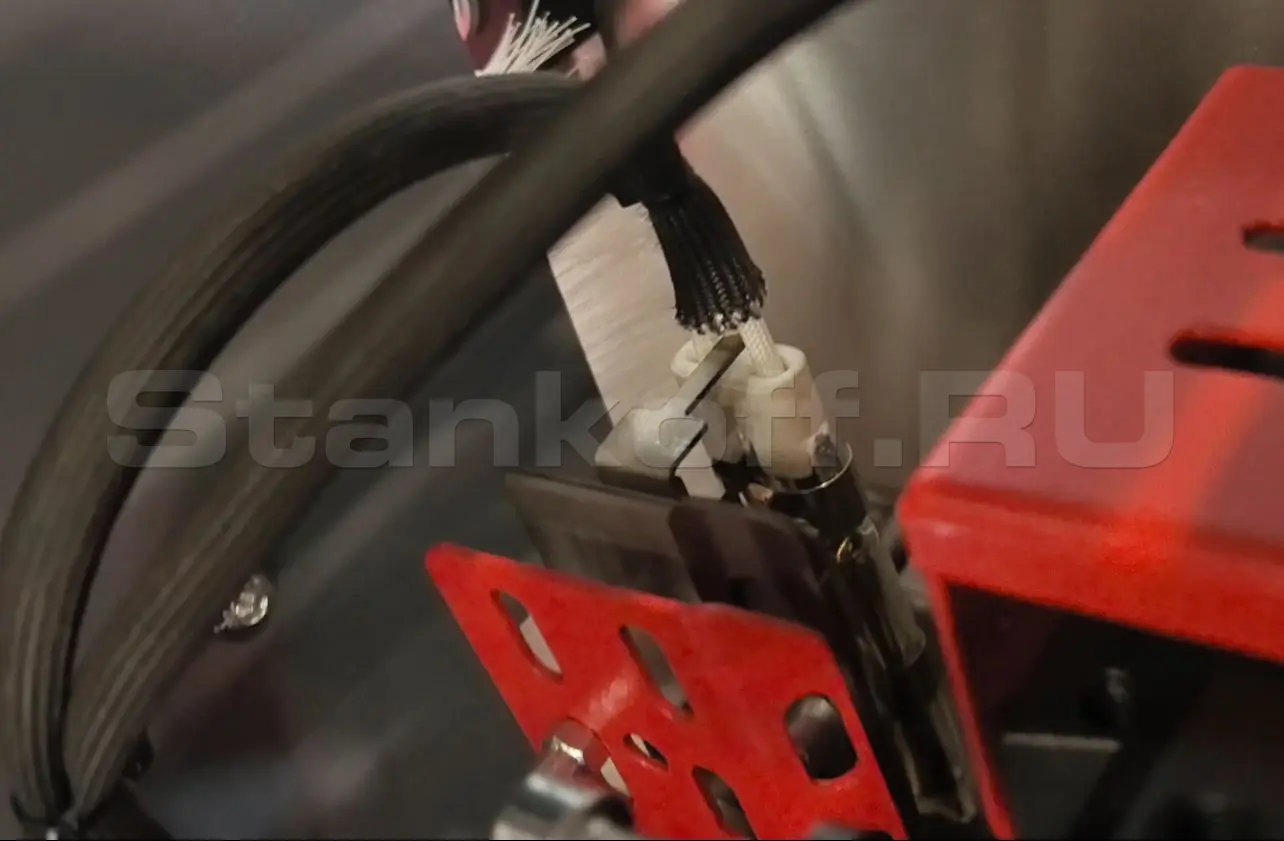
Лампа предподогрева

Нагревательная лампа торца заготовки создает нужную основу для качественной приклейки кромки и разогревает материал по всей длине. Возможность включения в любое время отдельным выключателем. Улучшает адгезию с материалом.

Клеевой узел

Клеевая ванна маятникового типа с антипригарным покрытием. Точная регулировка наносимого клея позволяет легко настроить станок под различные материалы, в том числе под ЛДСП и МДФ различной плотности. Клеевой узел станка позволяет добиться качественного приклеивания, и настроить оптимальный клеевой шов, в зависимости от типа панелей.

Пресс группа

Давление в пресс-группе регулируется пневматически, что обеспечивает равномерный прижим кромки по всей зоне приклеивания. Возможность настройки усилия прижимных роликов позволяет адаптировать давление под материал и получить стабильное качество.

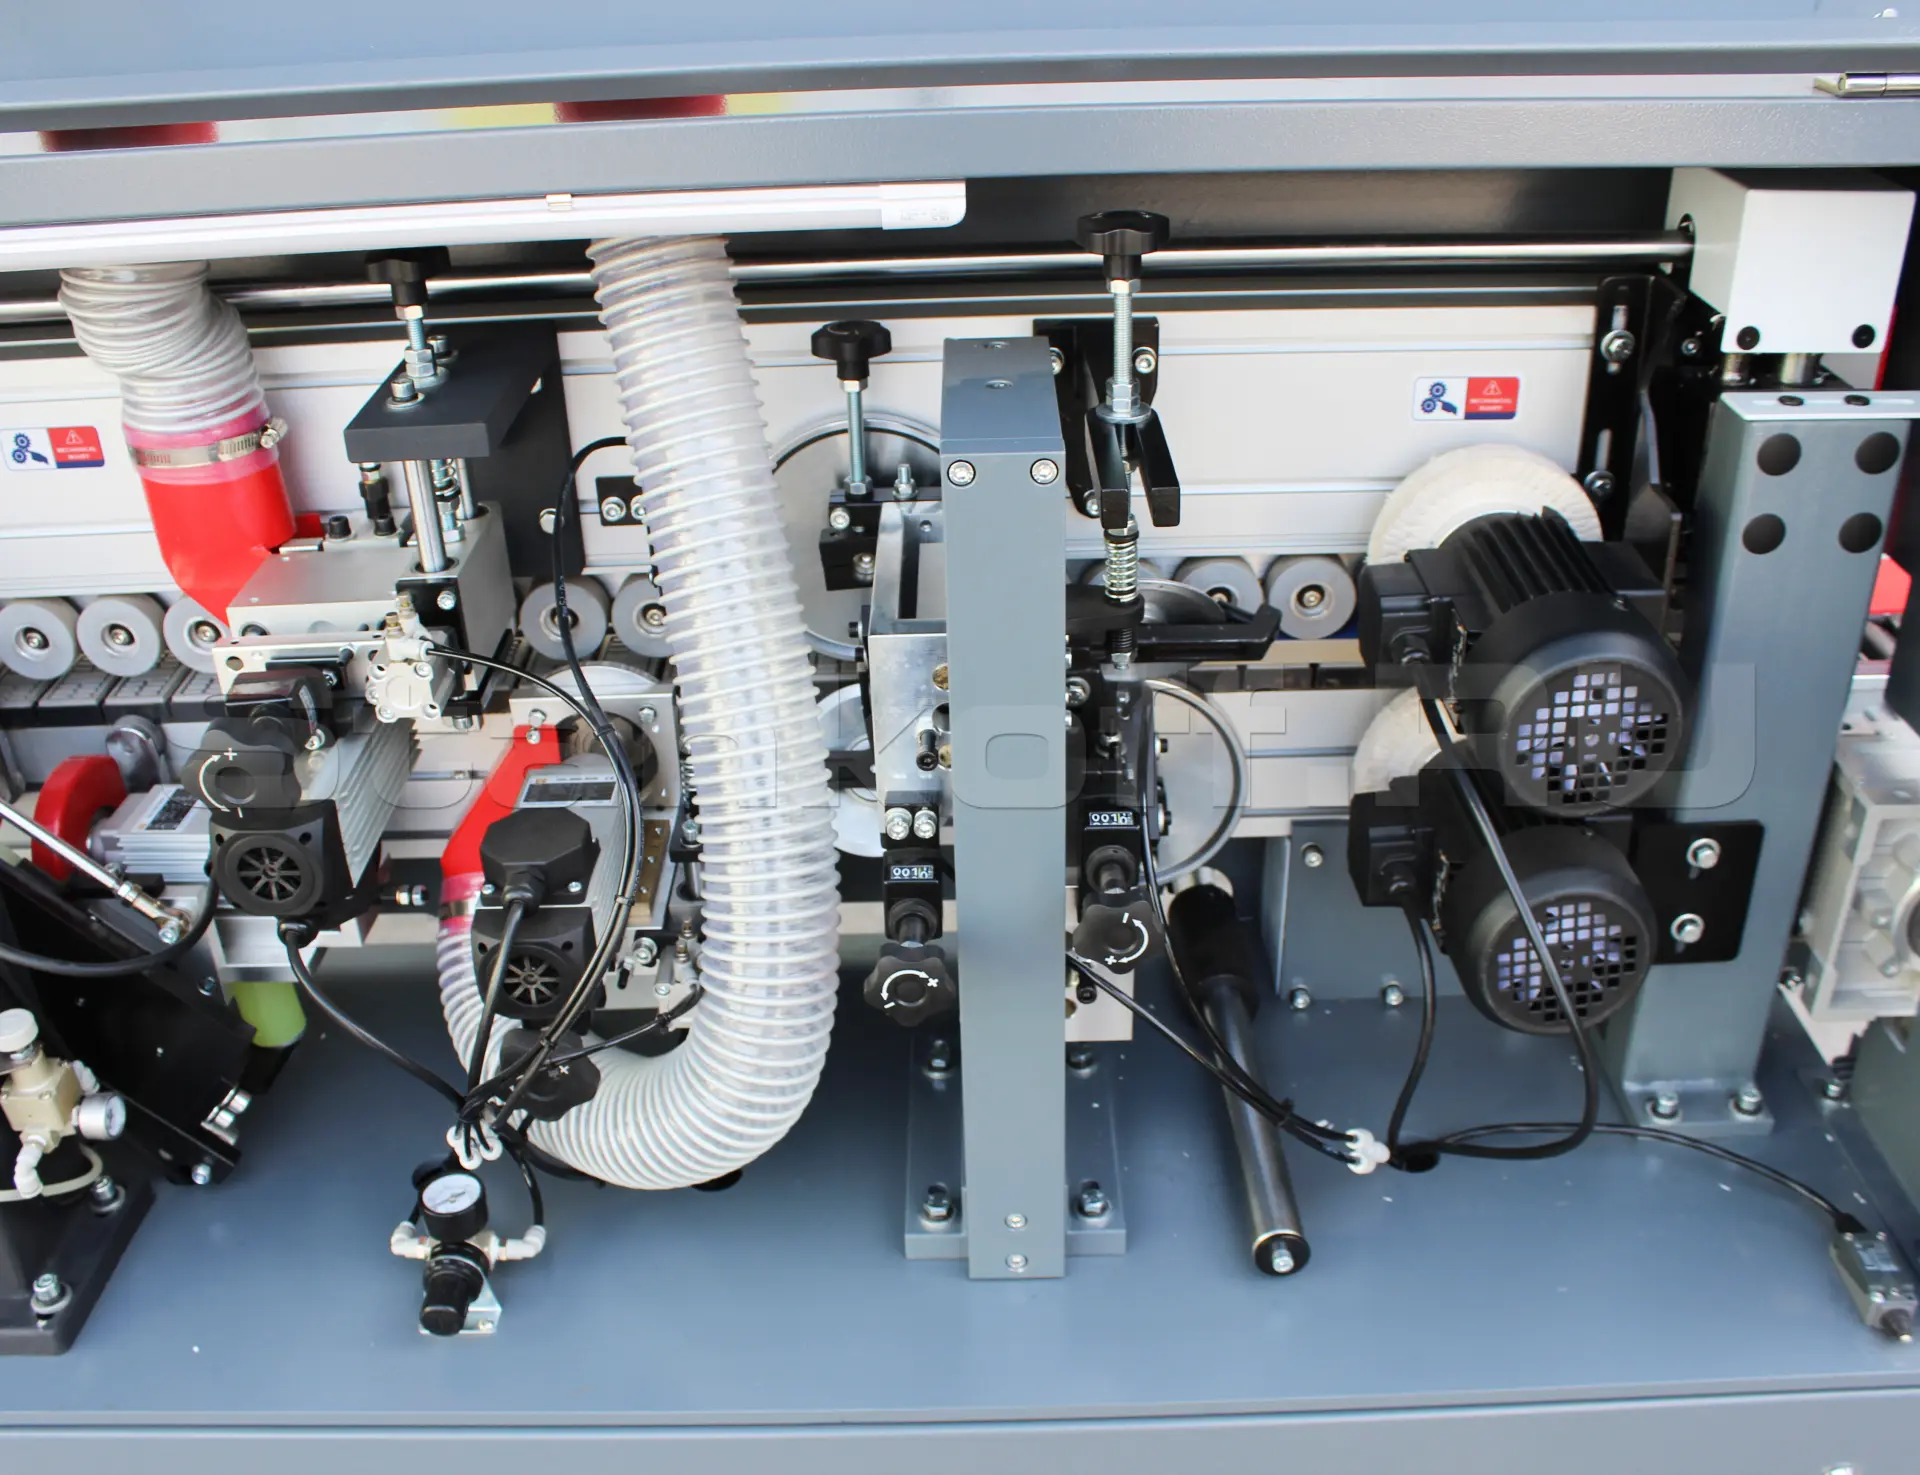
Торцевые снятия свесов

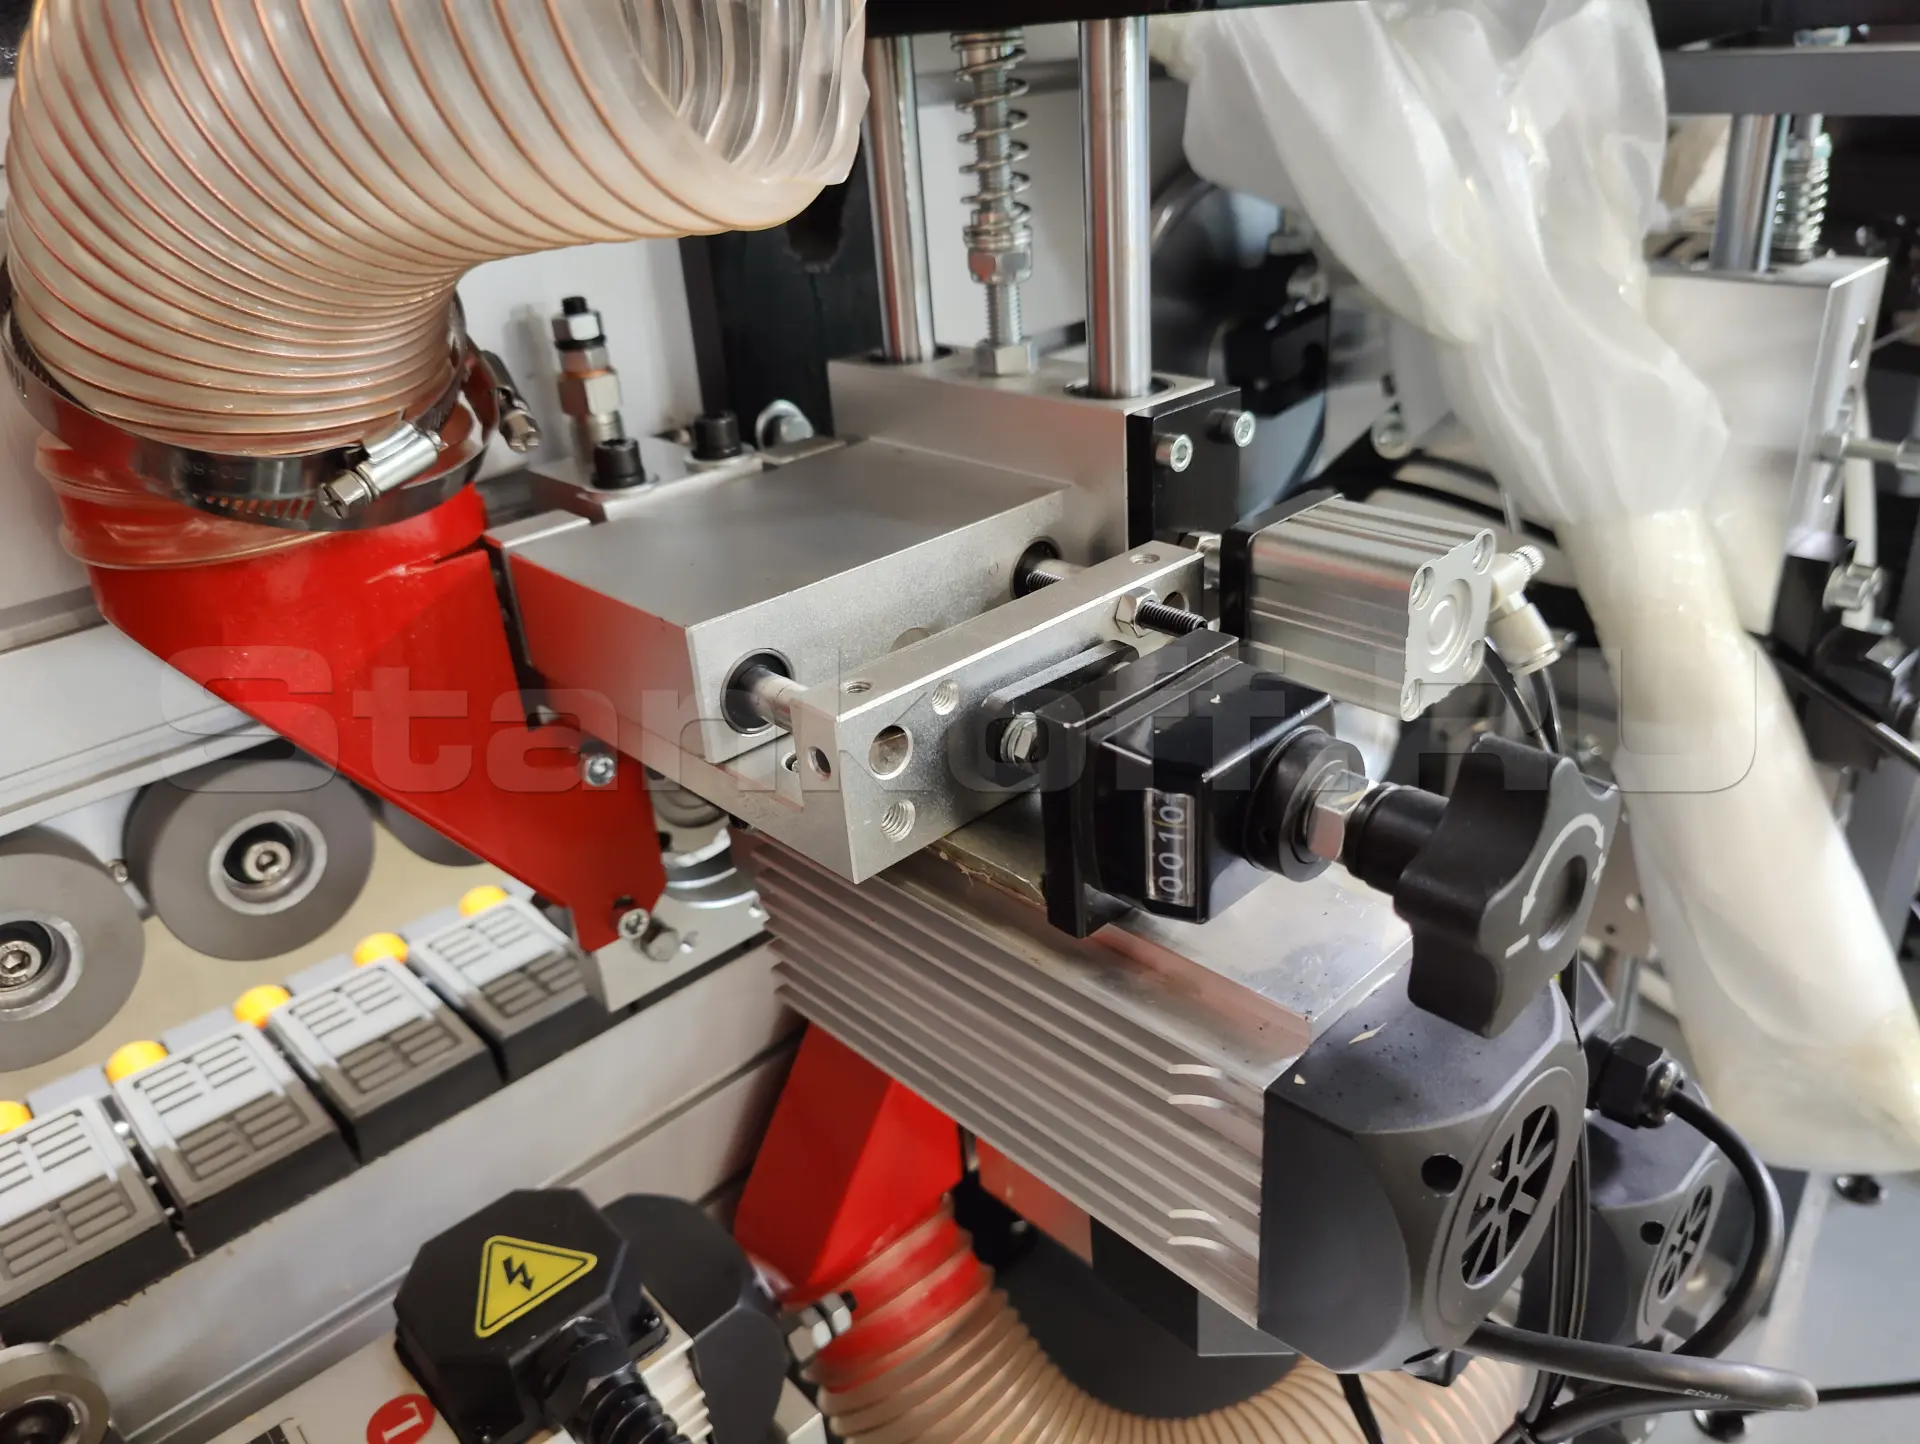
Узел оснащён двумя высокочастотными двигателями для торцовки переднего и заднего свесов. Платформы пил перемещаются по линейным направляющим, обеспечивая чистый и стабильный рез. В работе можно использовать обе пилы или только одну – переднюю либо заднюю. Торцевые пилы имеют регулировку угла 3-15°С.

Система нанесения разделительной жидкости

Установленная форсунка создает слой, который предотвращает прилипания клея во внутреннюю структуру ламинации.

Черновые снятия свесов

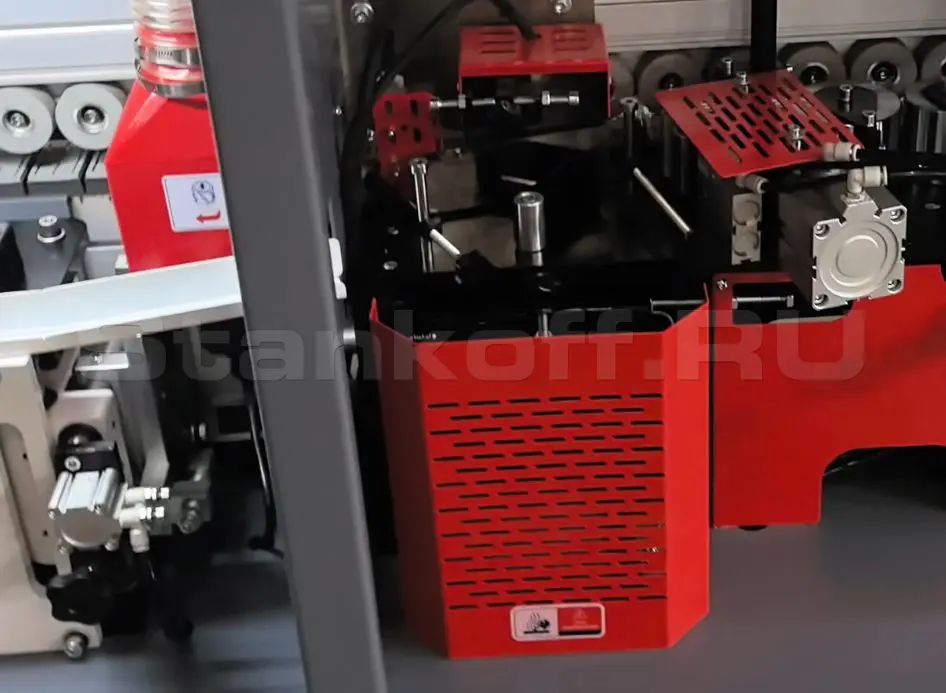
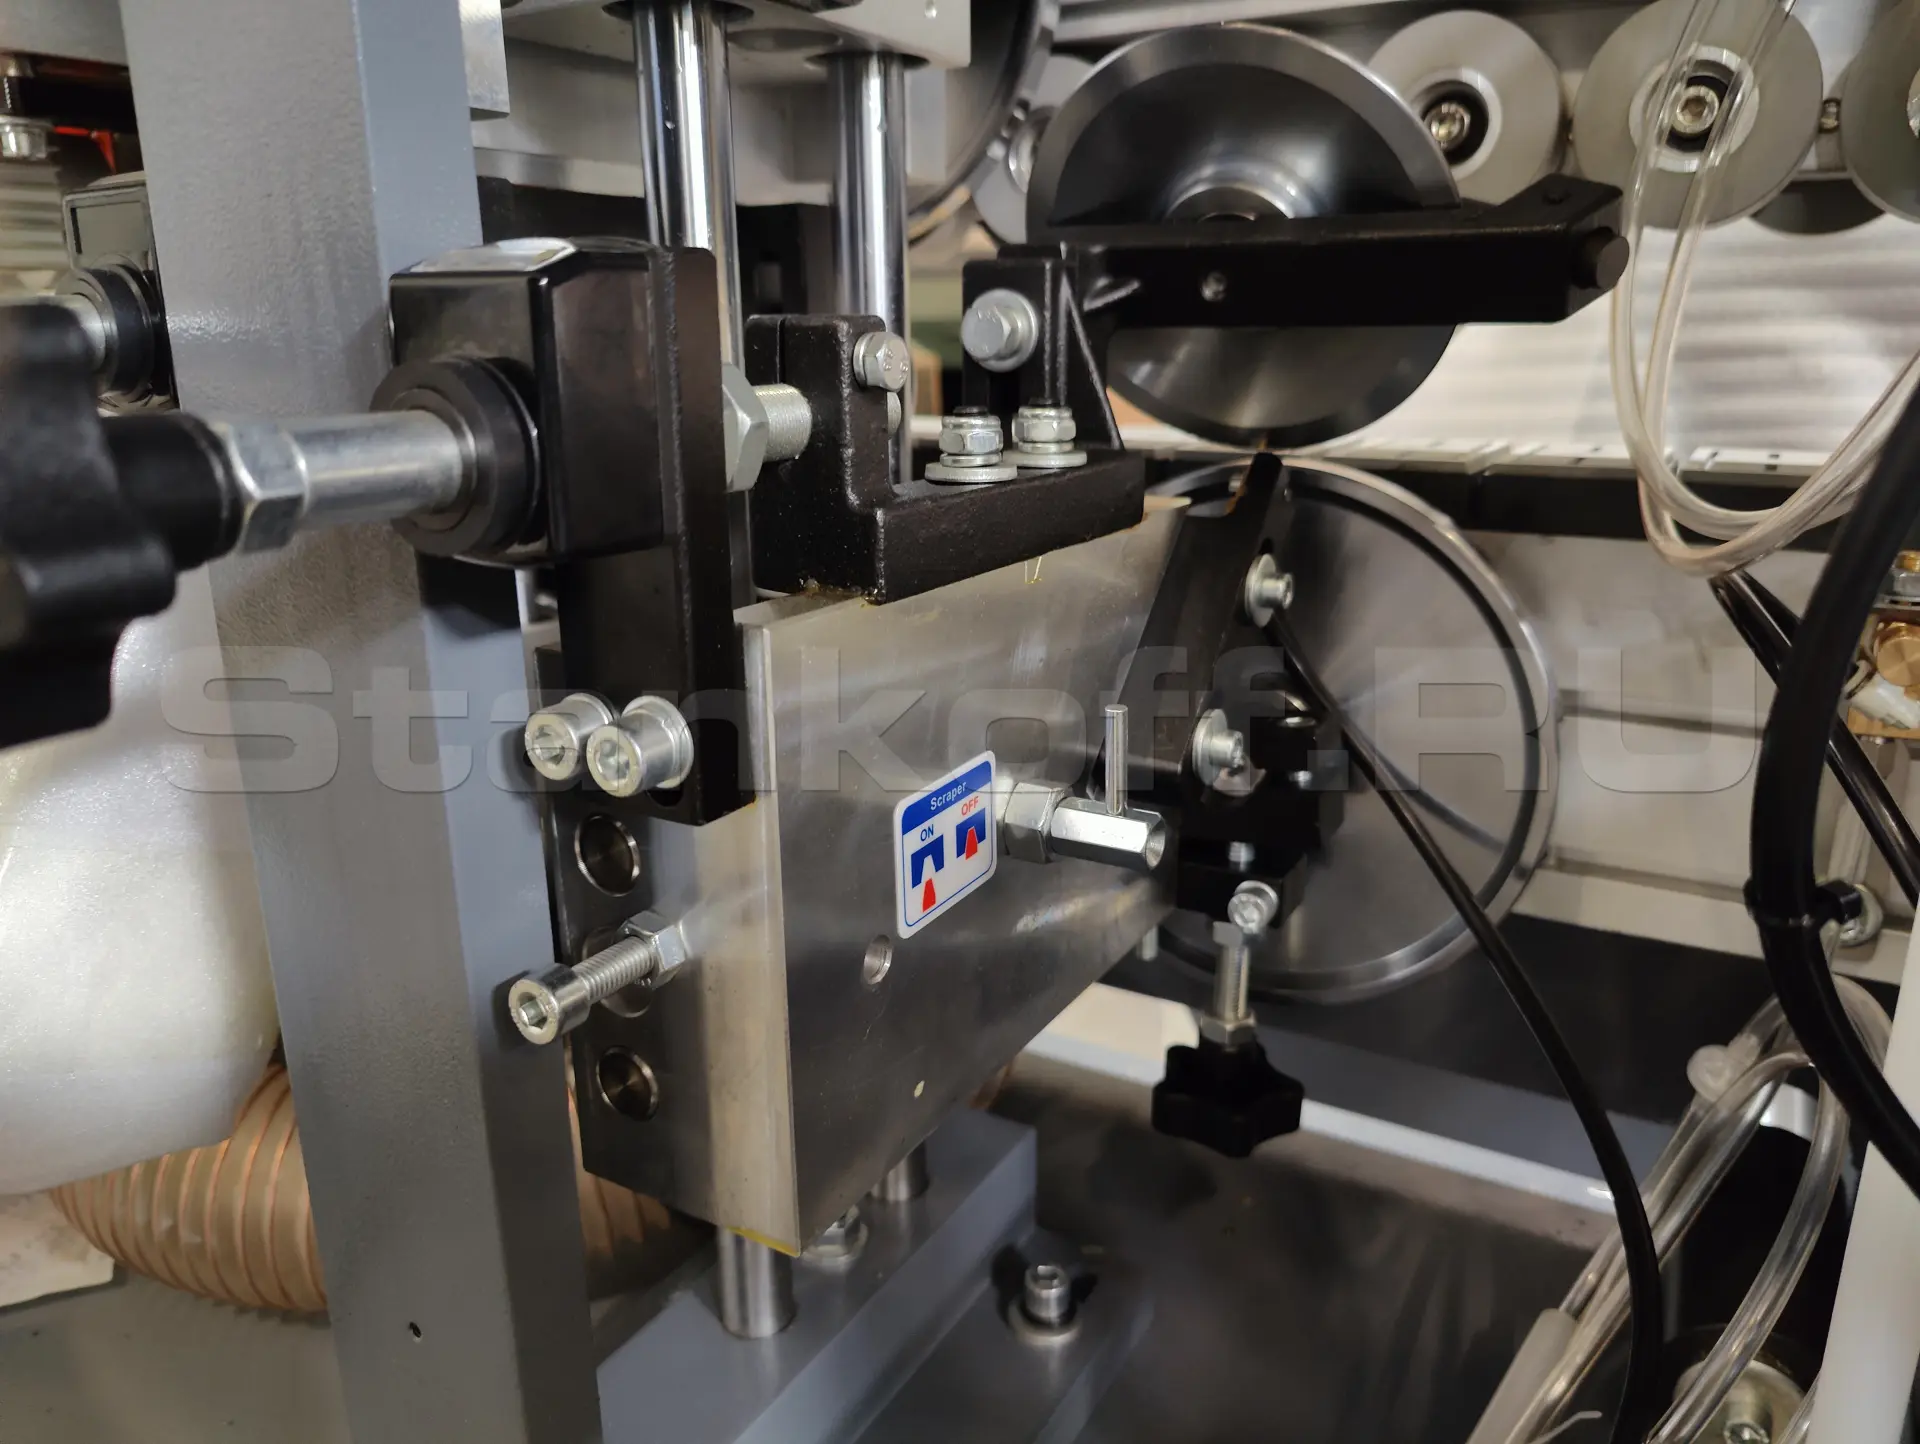
Регулировка осуществляется при помощи дубль колеса и роликового копира. Отвод узла, который не используется при помощи пневмоцилиндра.

Узел радиусной циклевки

Узел циклевания с роликовыми копирами выполняет чистовую обработку кромки после фрезерования: радиусные твердосплавные ножи снимают тонкий слой с кромки и устраняют динамическую волну, оставленную узлом чернового снятия свесов, а прямые ножи клеевой цикли удаляют излишки клея и микронеровности в зоне стыка кромки с деталью

Система нанесения очистительной жидкости

Разделительная жидкость наносится перед узлом предварительного фрезерования и предотвращает прилипание излишков клея к поверхности детали.

Узел полировки

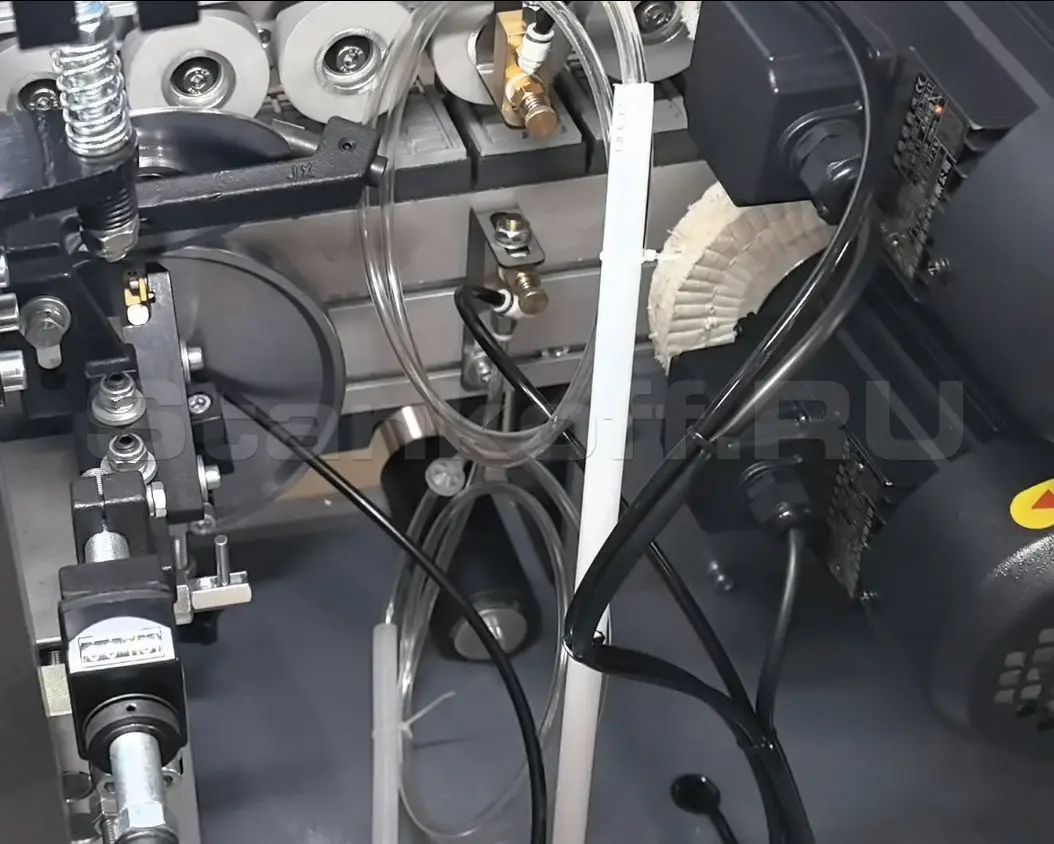
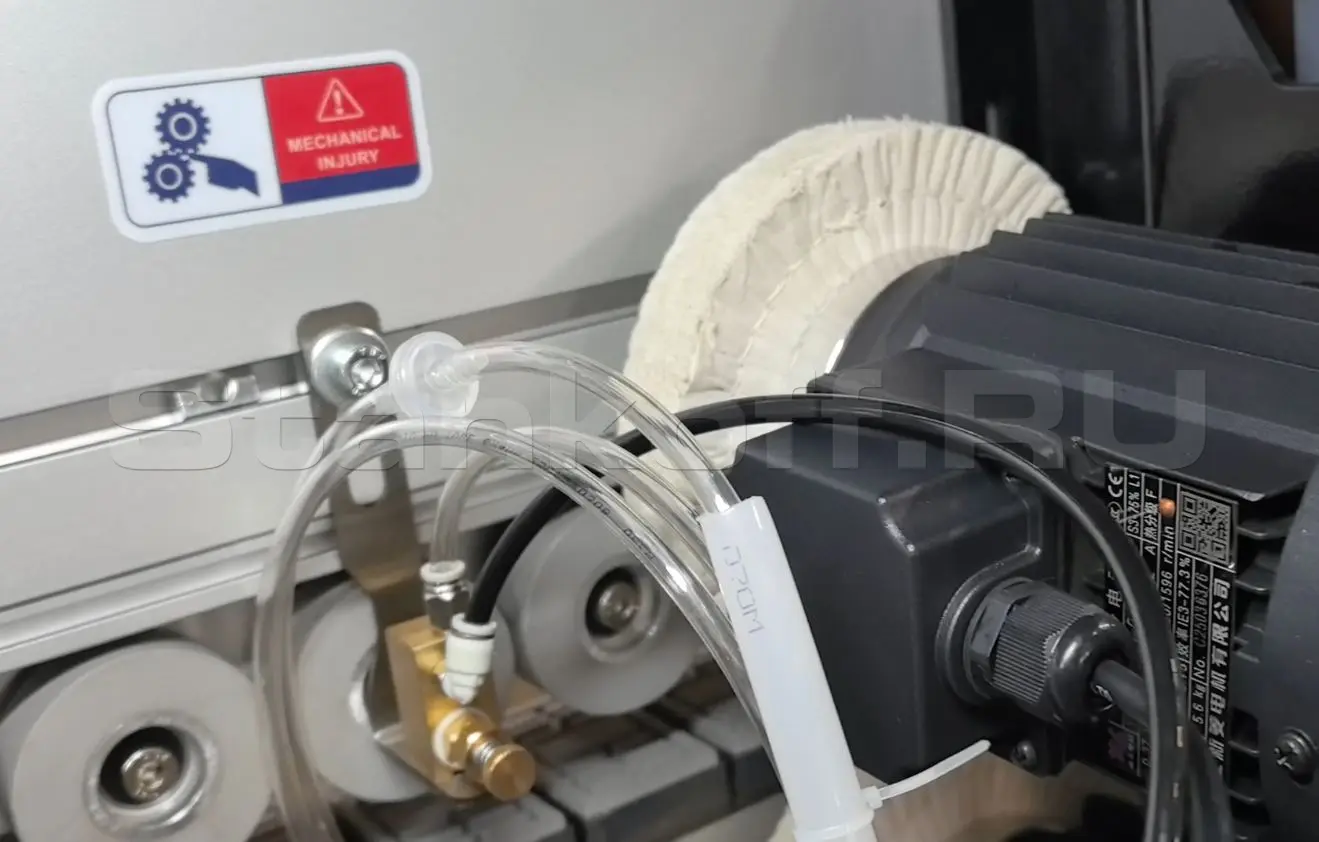
Финальный узел кромкооблицовочного станка, создающий исходный глянец кромки.

Характеристики

Параметры обработки
Мин. длина панели, мм 80
Мин. ширина панели, мм 60
Толщина панели, мм 10 – 45
Толщина кромочного материала, мм 0,4-3
Общие характеристики
Операции полировка; приклеивание; прифуговка; снятие свесов; торцовка; циклевка
Рабочее давление воздуха, МПа 0,6-0,8
Мощность нагревательного элемента, кВт 1,5
Мощность привода подачи ленты, кВт 1,5
Макс. мощность, кВт 10
Узел фрезерования свесов
Мощность главного мотора, кВт 0,37
Узел полировки
Кол-во операций, шт. 2
Габаритные размеры
Габаритные размеры станка, мм 3850 × 700 × 1300
Габаритные размеры в упаковке
Вес, кг 1000
Пока нет отзывов об этом товаре. Будьте первым.

Оставить свой отзыв

Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!

В отзывах запрещены нецензурная лексика, реклама, контакты и оффтоп — такие отзывы удаляются.

Как понять, что проблема в клее, а не в кромочном станке?

Виталий С. Новичок
0 0
Артём Эксперт Stankoff.RU Руководитель направления фрезерных и лазерных станков с ЧПУ, переработки отходов

Признаки: 1. Клей темнеет и появляется запах перегрева. Это означает деградацию EVA-клея из-за температуры выше ~200°C или длительного нагрева без работы. 2.Клеевой шов становится хрупким При попытке отрыва кромки клей ломается и крошится, отсутствует «вязкость» Это типичный признак перегретого или старого клея. 3.Появляются включения и неровный слой клея В шве видны: - точки - комки - грязь Причина — нагар или загрязнение клеевой ванны. Эти три признака напрямую связаны с состоянием клея и его температурным режимом.

0 |

Как часто нужно чистить клеевую ванну на кромочном станке?

Андрей Новичок
Работаем в две смены, клей меняем регулярно, но на стенках всё равно копится налёт. Это нормально? И когда лучше чистить клеевую ванну, по расписанию или по мере необходимости?
0 0
Артём Эксперт Stankoff.RU Руководитель направления фрезерных и лазерных станков с ЧПУ, переработки отходов

Зависит от загрузки и качества клея: активная работа → каждые 2–3 дня средняя загрузка → раз в 3–5 дней редкая работа → перед каждой новой партией

1 |

Как влияет износ фрез на качество кромки?

Сергей Новичок
Стал замечать, что качество кромки ухудшилось, появляются шероховатости. Замена фрез поможет? И как вообще понять, когда их менять?
0 0
Артём Эксперт Stankoff.RU Руководитель направления фрезерных и лазерных станков с ЧПУ, переработки отходов

Износ меняет геометрию кромки. Фреза перестает «резать» и начинает «рвать». Фрезы нужно точить или менять если: - появляется шероховатость на обработанной кромке - усиливается шум при работе - требуется увеличивать давление/подстройку для «дотягивания» качества

2 |

Влияет ли температура в цехе на работу кромочного станка?

Максим Юдин Новичок
Станок стоит в холодном цехе, и после выходных, когда включаю станок с утра, клей плохо плавится. Это нормально?
0 0
Артём Эксперт Stankoff.RU Руководитель направления фрезерных и лазерных станков с ЧПУ, переработки отходов

В холодном помещении клей густеет. А также после простоя на стенках ванны может пригорать старая масса, загрязняя свежий клей. Рекомендации: Включайте станок за 30–60 мин до работы, установите рабочую температуру по типу клея (EVA: 160–200°C, PUR: 120–150°C) Перед стартом сделайте 2–3 холостых прогона на тестовой детали для обновления клеевого слоя и очистки валика. Снизьте скорость подачи на 20–30% в первые 10–15 мин, проверьте давление прижимных валиков (4–6 атм) и температуру деталей

1 |

Как работает прифуговка на кромкооблицовке

Марсель АртДизайн Новичок
Здравствуйте! Я в целом понимаю суть процесса. Но хотелось бы узнать подробности по толщине съема и сколько мм закладывать на припуск при раскрое. Как часто надо точить ножи на фрезе? И сразу еще вопрос - перпендикулярность прифуговки как то настраивается?
1 0
Артём Эксперт Stankoff.RU Руководитель направления фрезерных и лазерных станков с ЧПУ, переработки отходов

Прифуговка - это ключевой узел, который напрямую определяет качество кромки. Она снимает тонкий слой (0,1–0,3 мм) с торца детали и убирает дефекты после распила: микросколы, волны и отклонение от 90°. Без прифуговки кромка повторяет неровности плиты - появляется «ступенька», нестабильный клеевой шов и выше риск отслоения. Особенно это заметно на ЛДСП и при серийном производстве. В станке Sicar EB-290 прифуговка обеспечивает ровную геометрию торца перед нанесением клея, плотный и равномерный клеевой шов и стабильное качество на всей партии независимо от оператора. На практике это снижает брак в 2–3 раза и убирает необходимость ручной доработки.

1 |

Задать вопрос

Есть вопросы по Sicar EB-290?

Куда вам ответить?
Автоматический кромкооблицовочный станок WoodTec Compact F Plus
Предыдущий товар
Автоматический кромкооблицовочный станок WoodTec Compact F Plus
Автоматический кромкооблицовочный станок WoodTec Compact H355 F
Следующий товар
Автоматический кромкооблицовочный станок WoodTec Compact H355 F

Рекомендуют пользователи

WoodTec (Китай) WoodTec (Китай)
Станок для облицовывания кромок WoodTec Compact
Операции
полировка, торцовка, снятие свесов, циклевка
Мин. длина панели
120 мм
Мин. ширина панели
80 мм
Толщина панели
12 – 55 мм
Макс. мощность
5.5 кВт
Sicar (Италия, Китай) Sicar (Италия, Китай)
Автоматический кромкооблицовочный станок Sicar EB-280 (5 операций)
Операции
полировка, приклеивание, торцовка, снятие свесов, циклевка
Мин. длина панели
80 мм
Мин. ширина панели
60 мм
Толщина панели
10 – 45 мм
Макс. мощность
6 кВт
620 000 ₽ 715 000 ₽
Вход для пользователей
Восстановление пароля

Для восстановления пароля введите Ваш Email адрес — на него придёт инструкция.