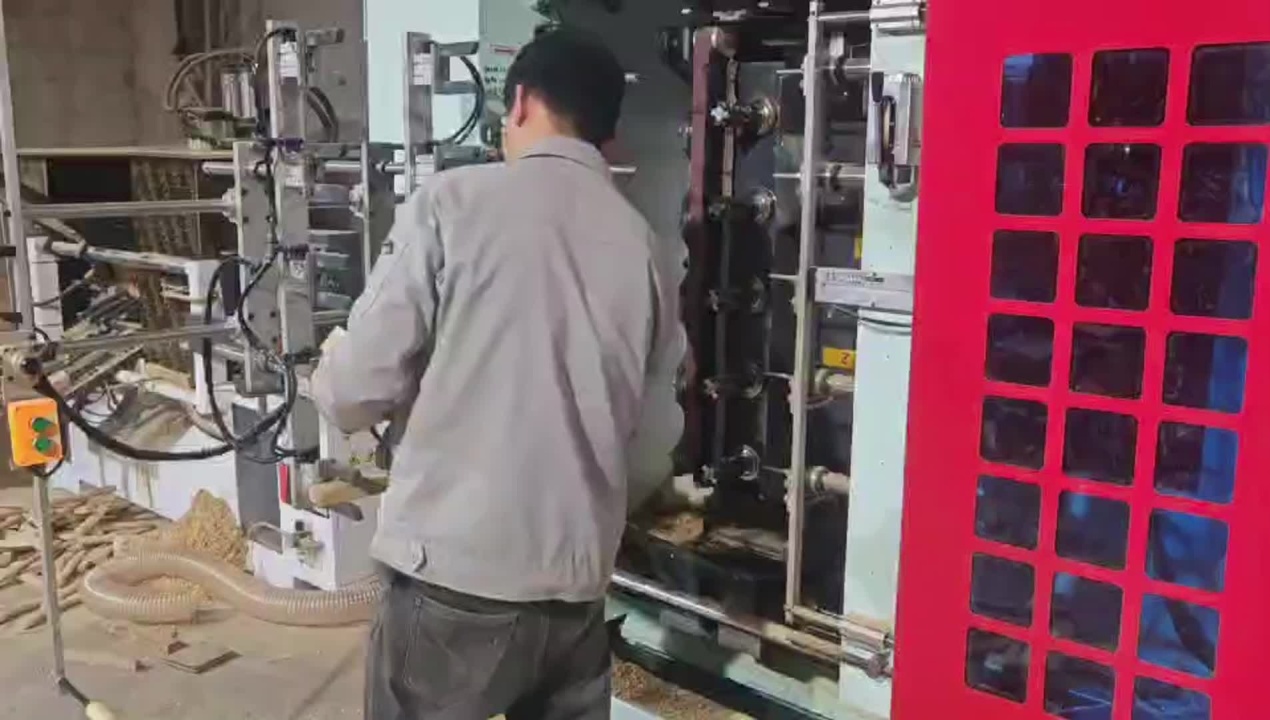
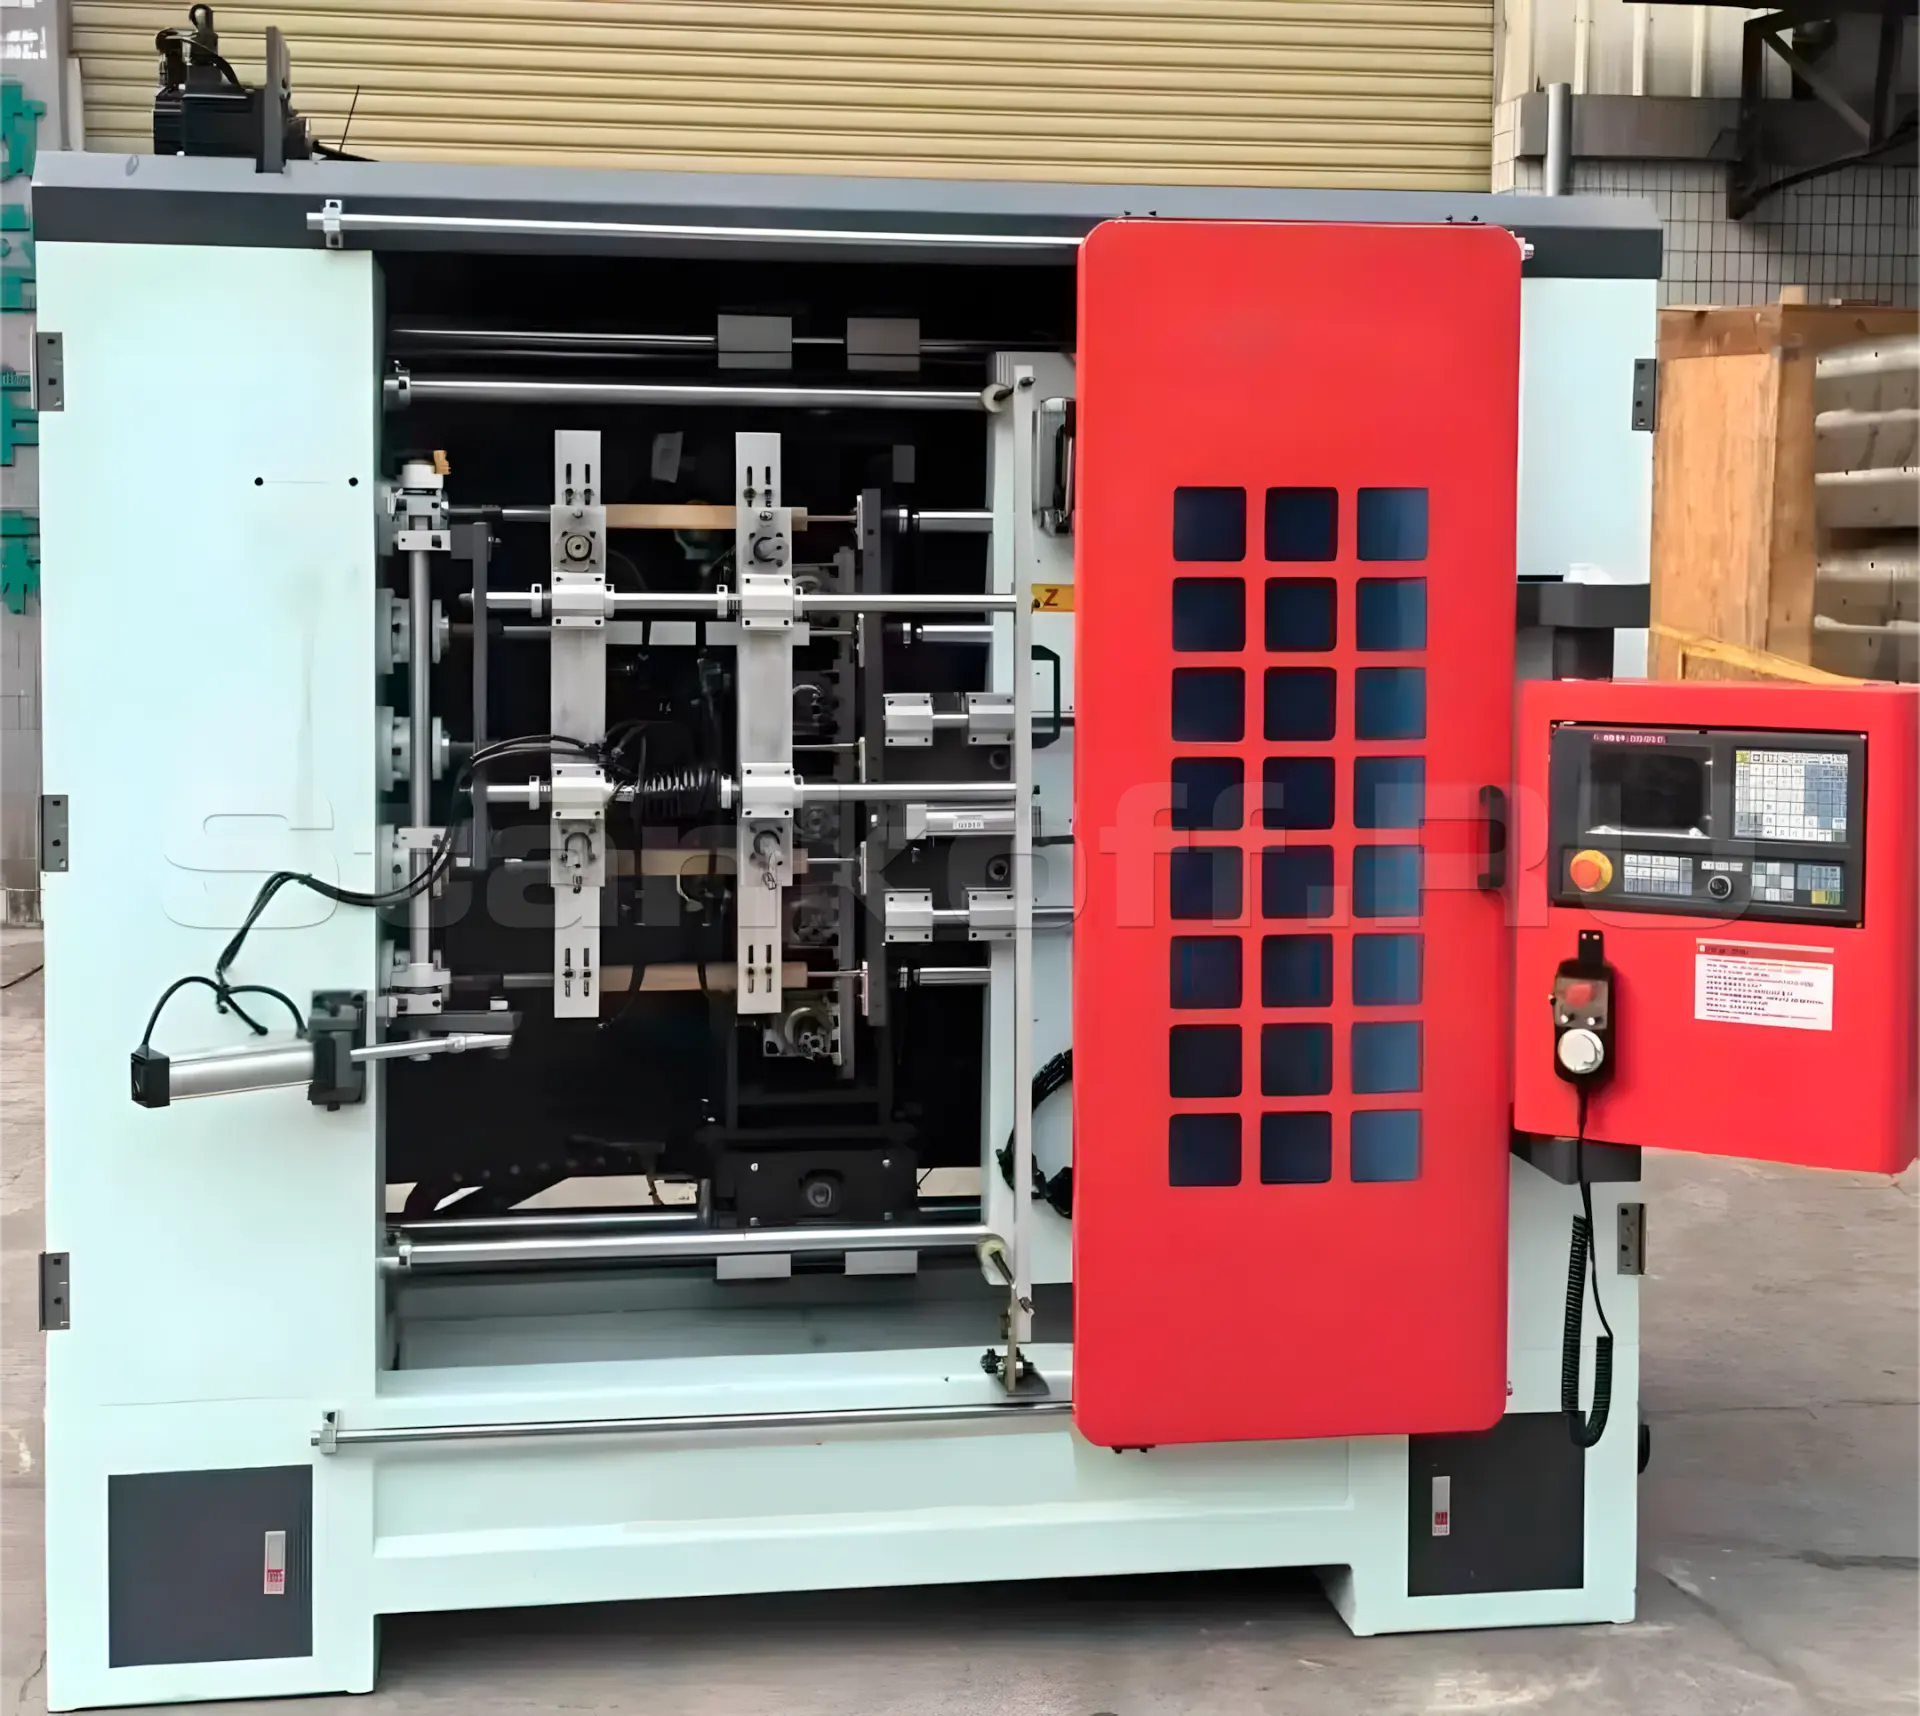
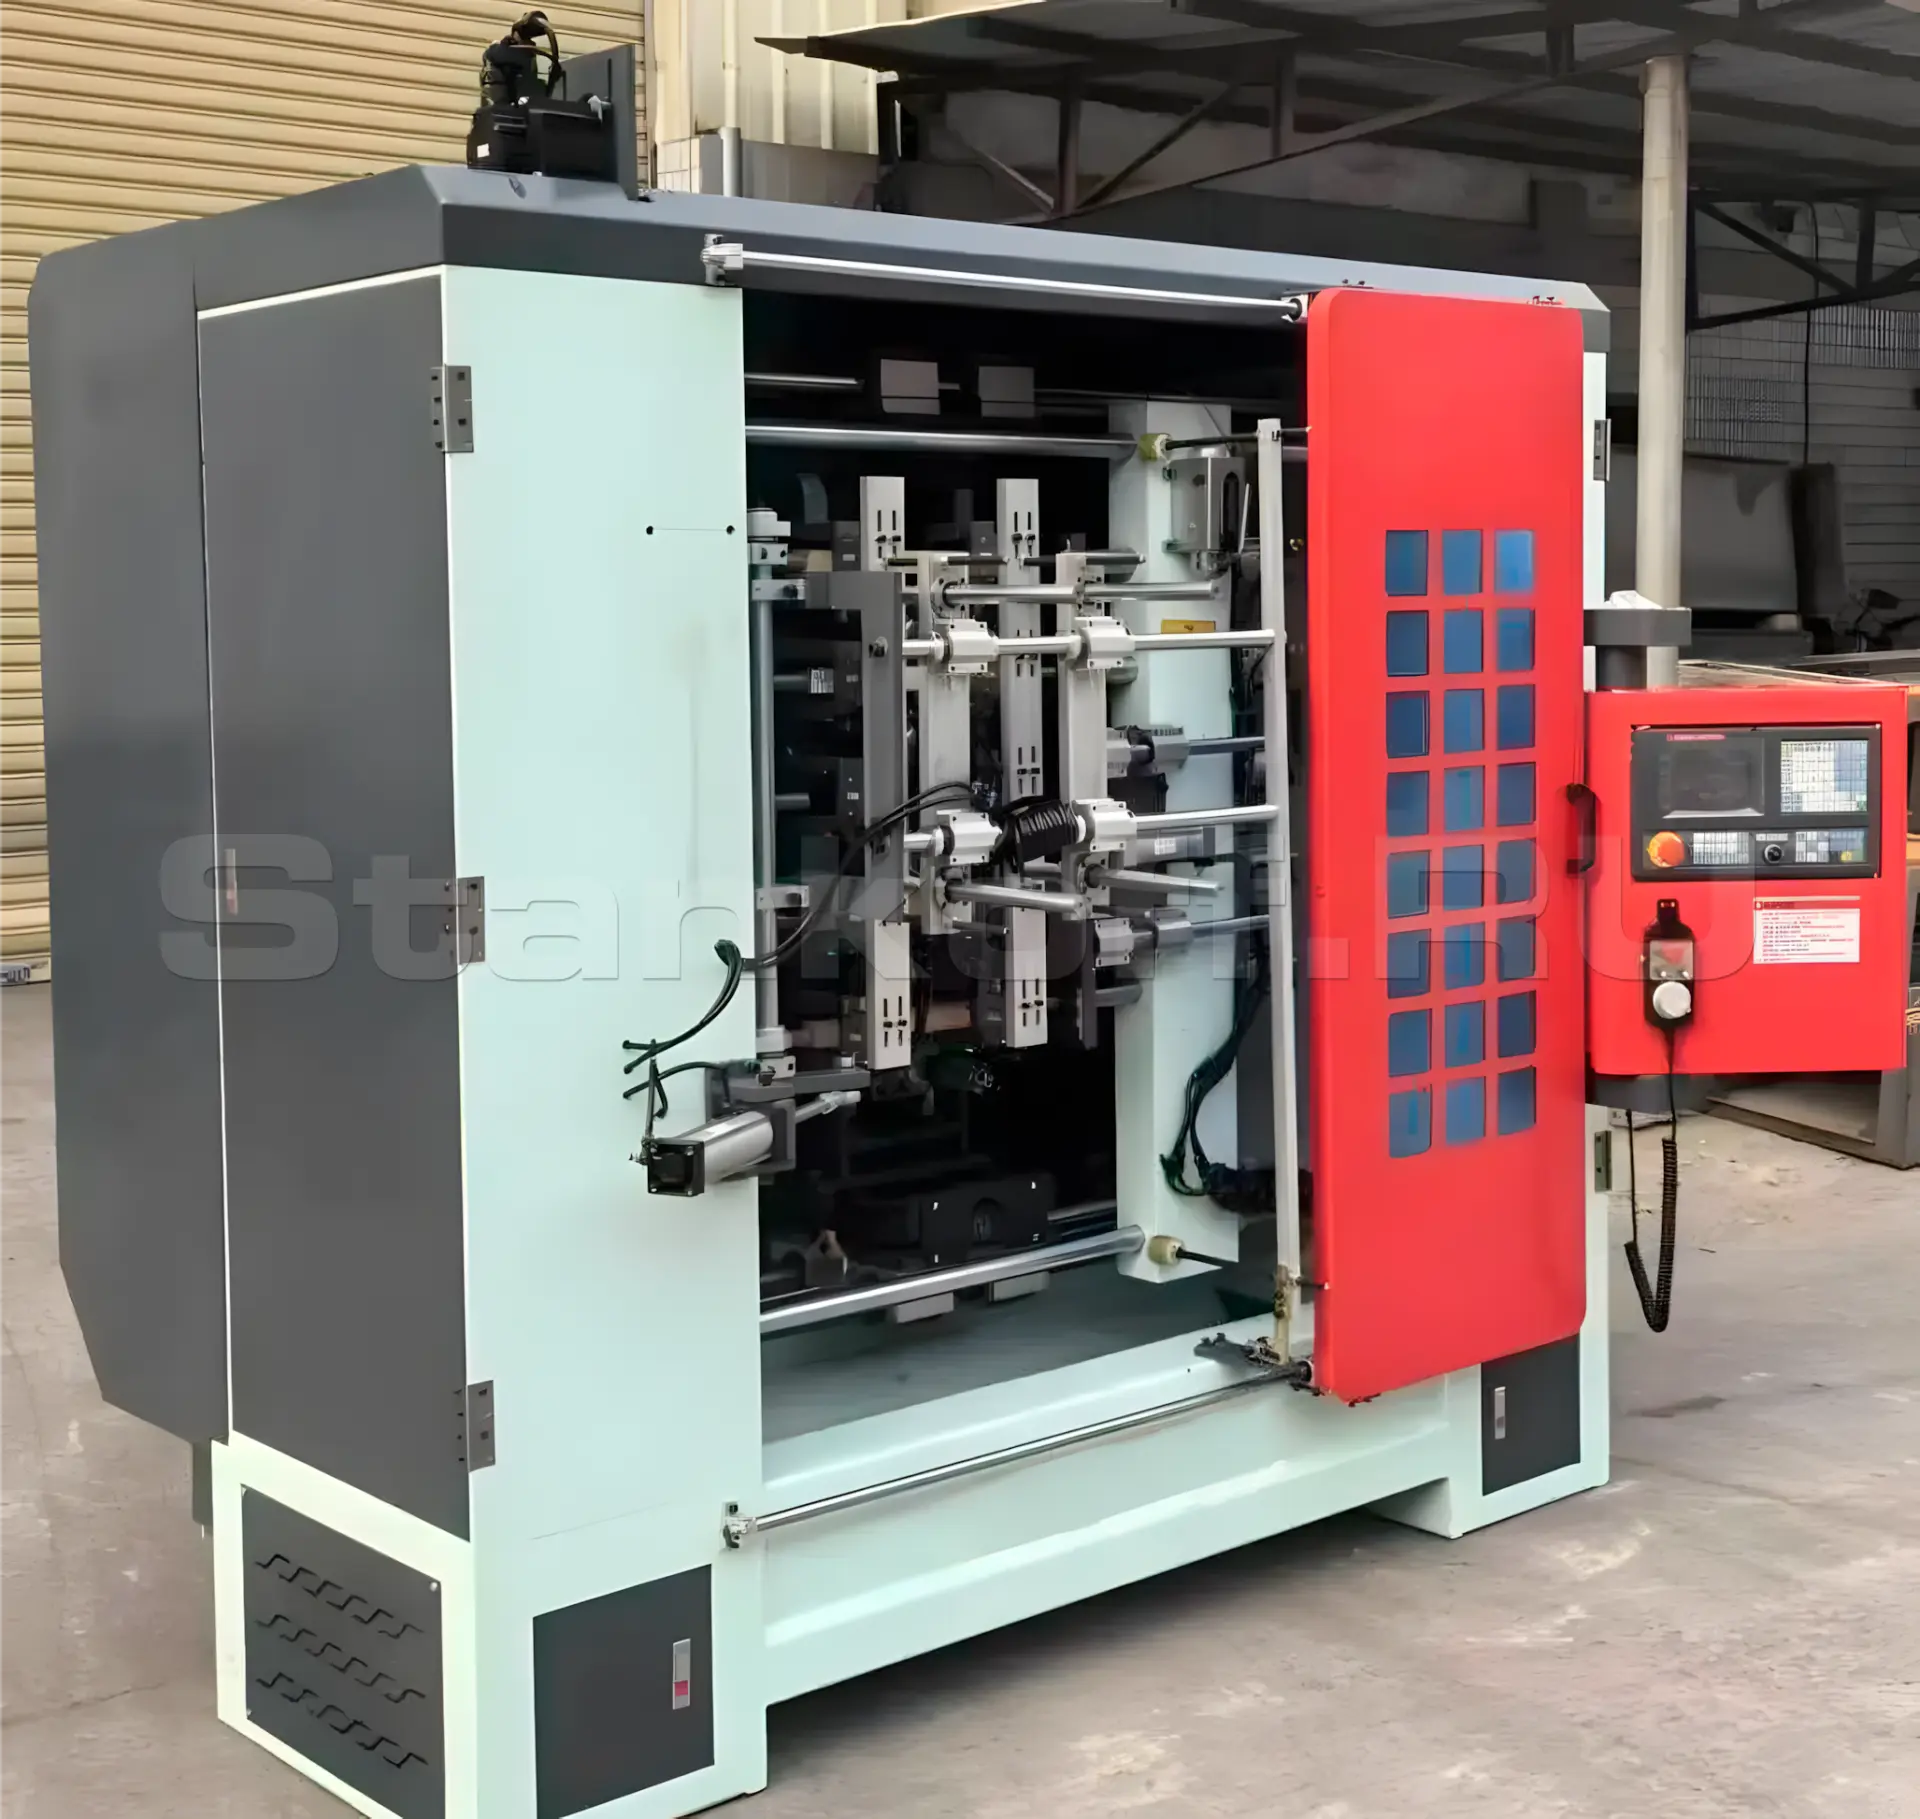
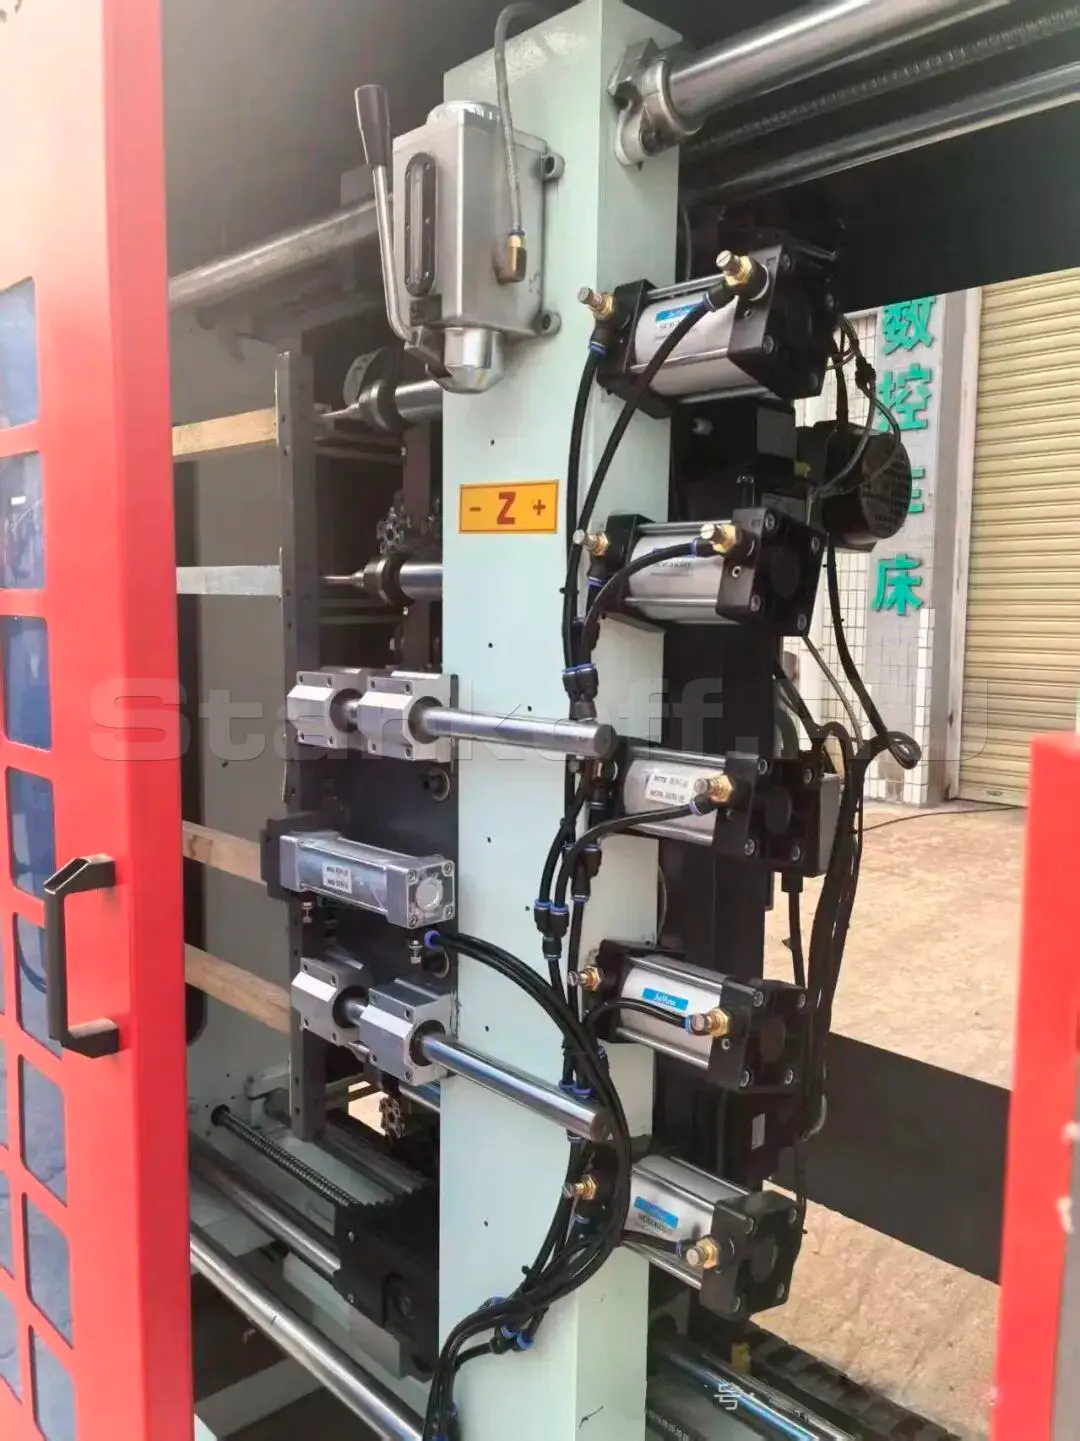
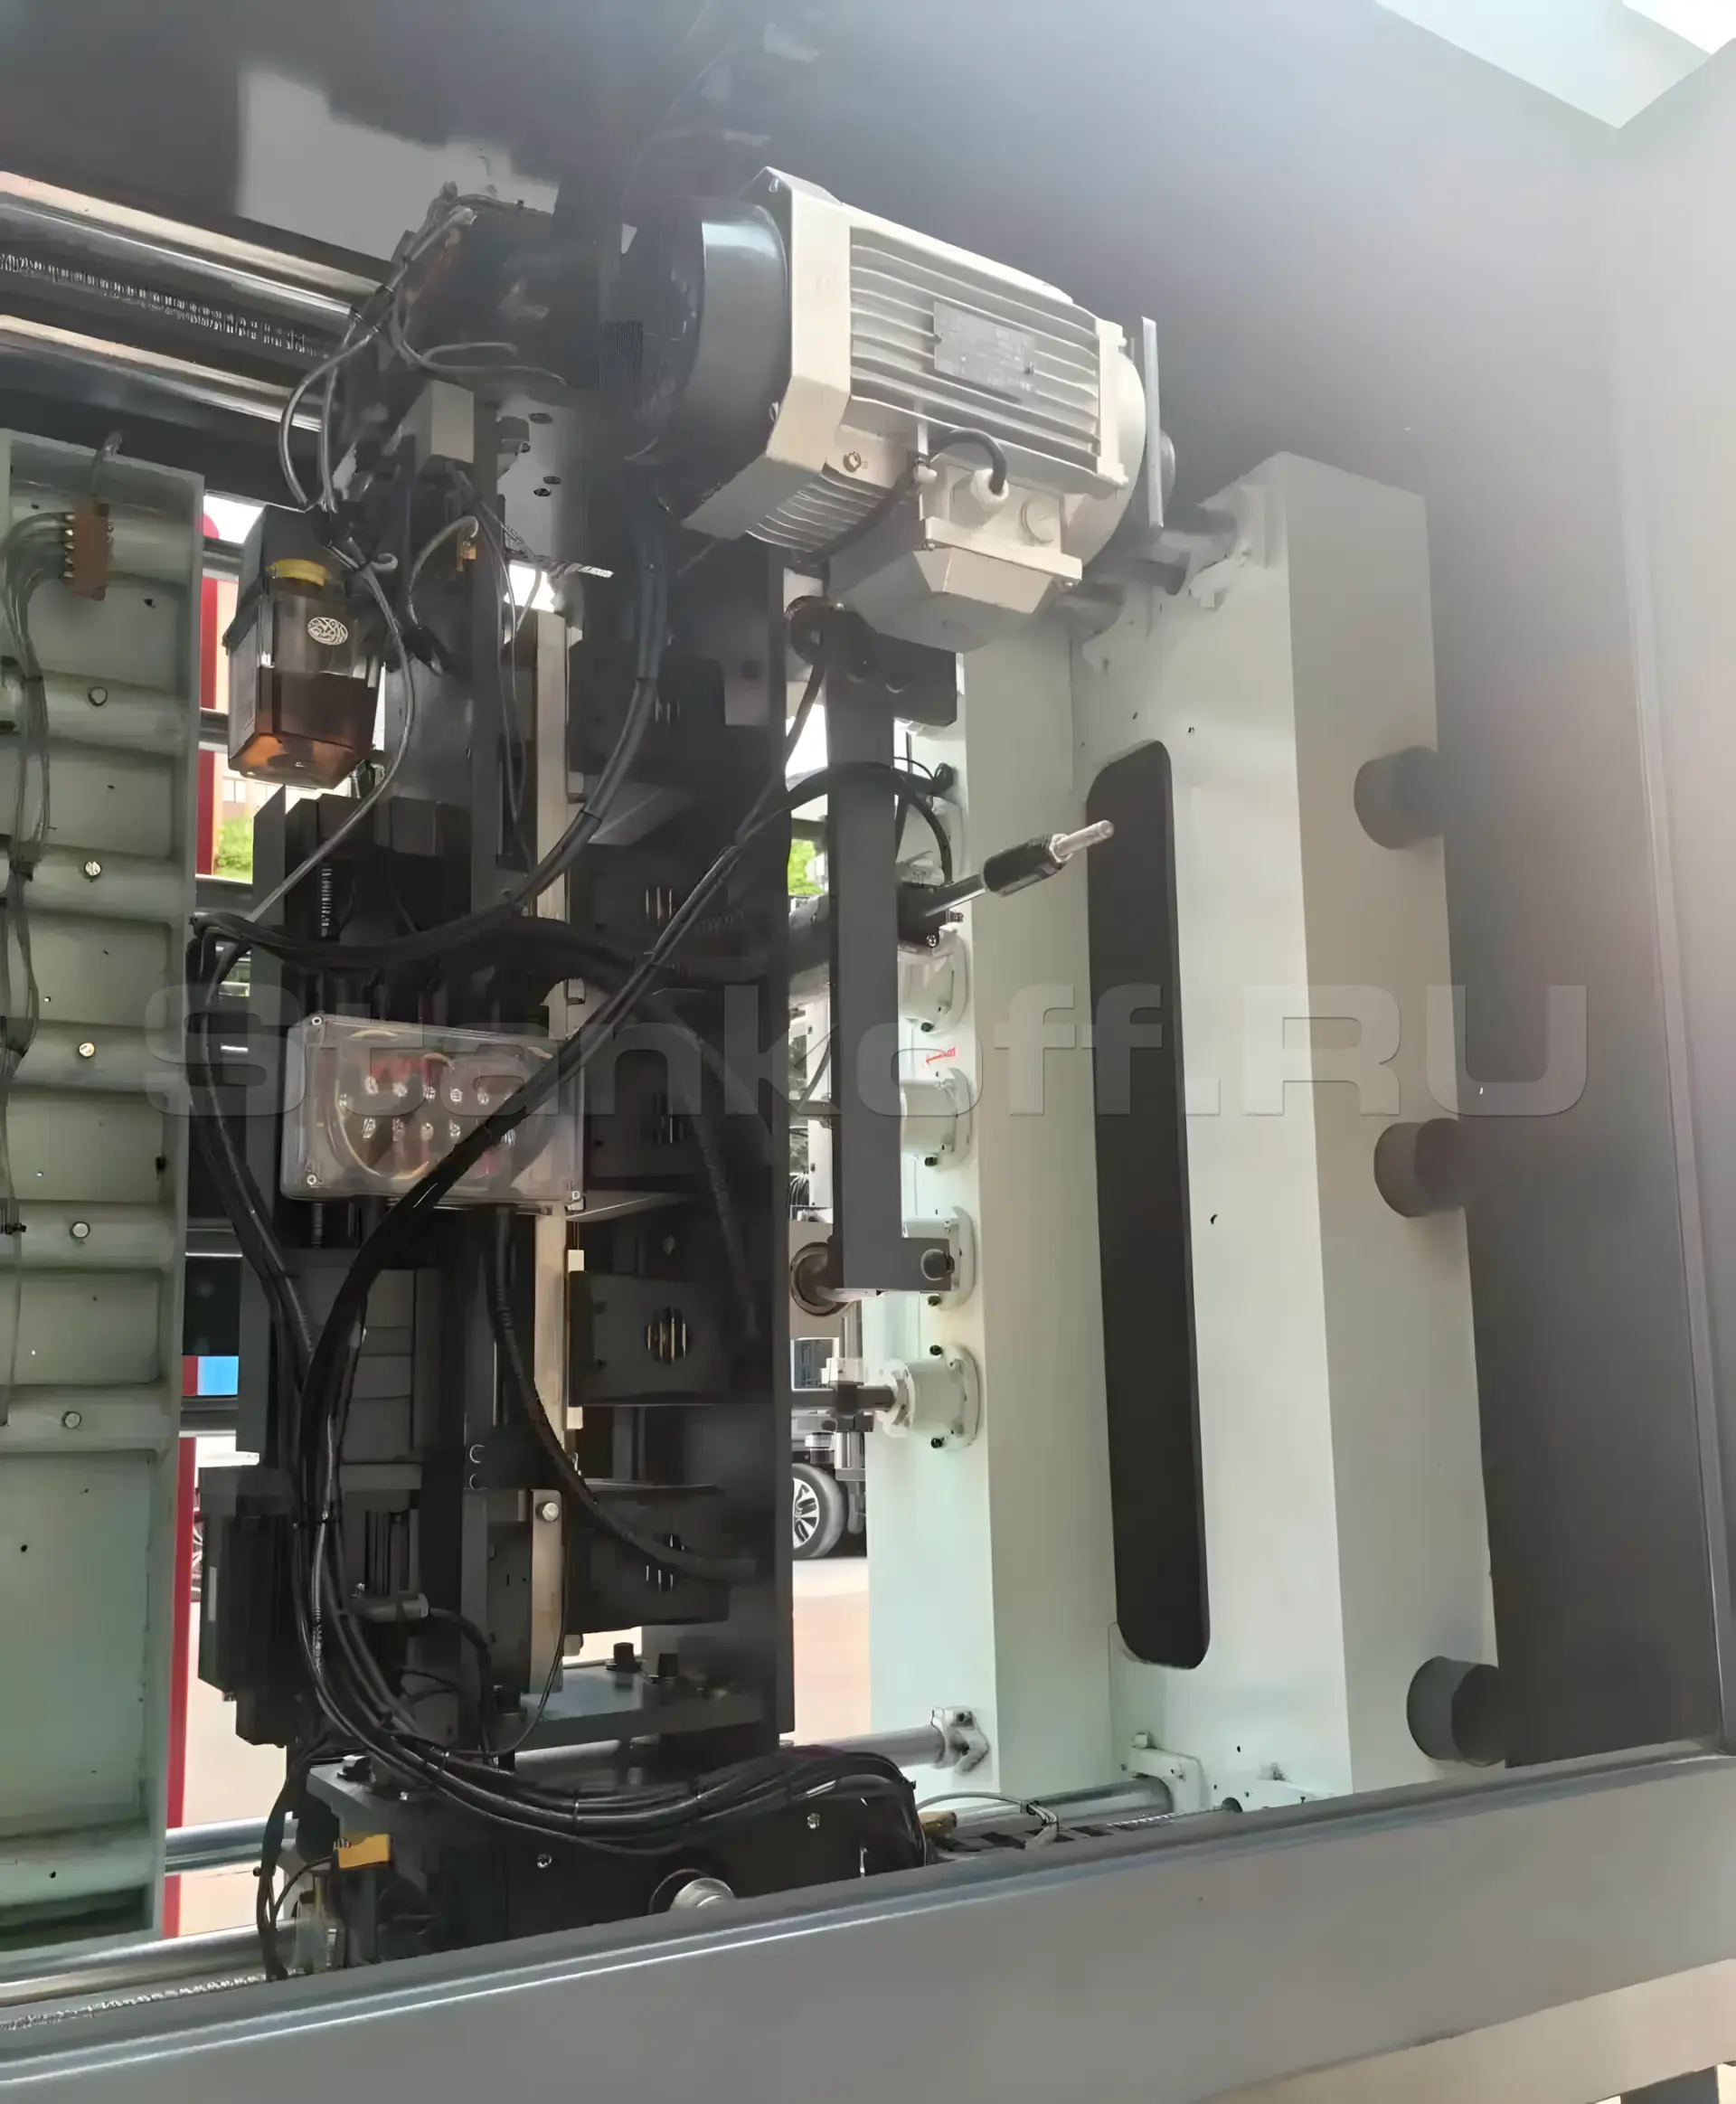
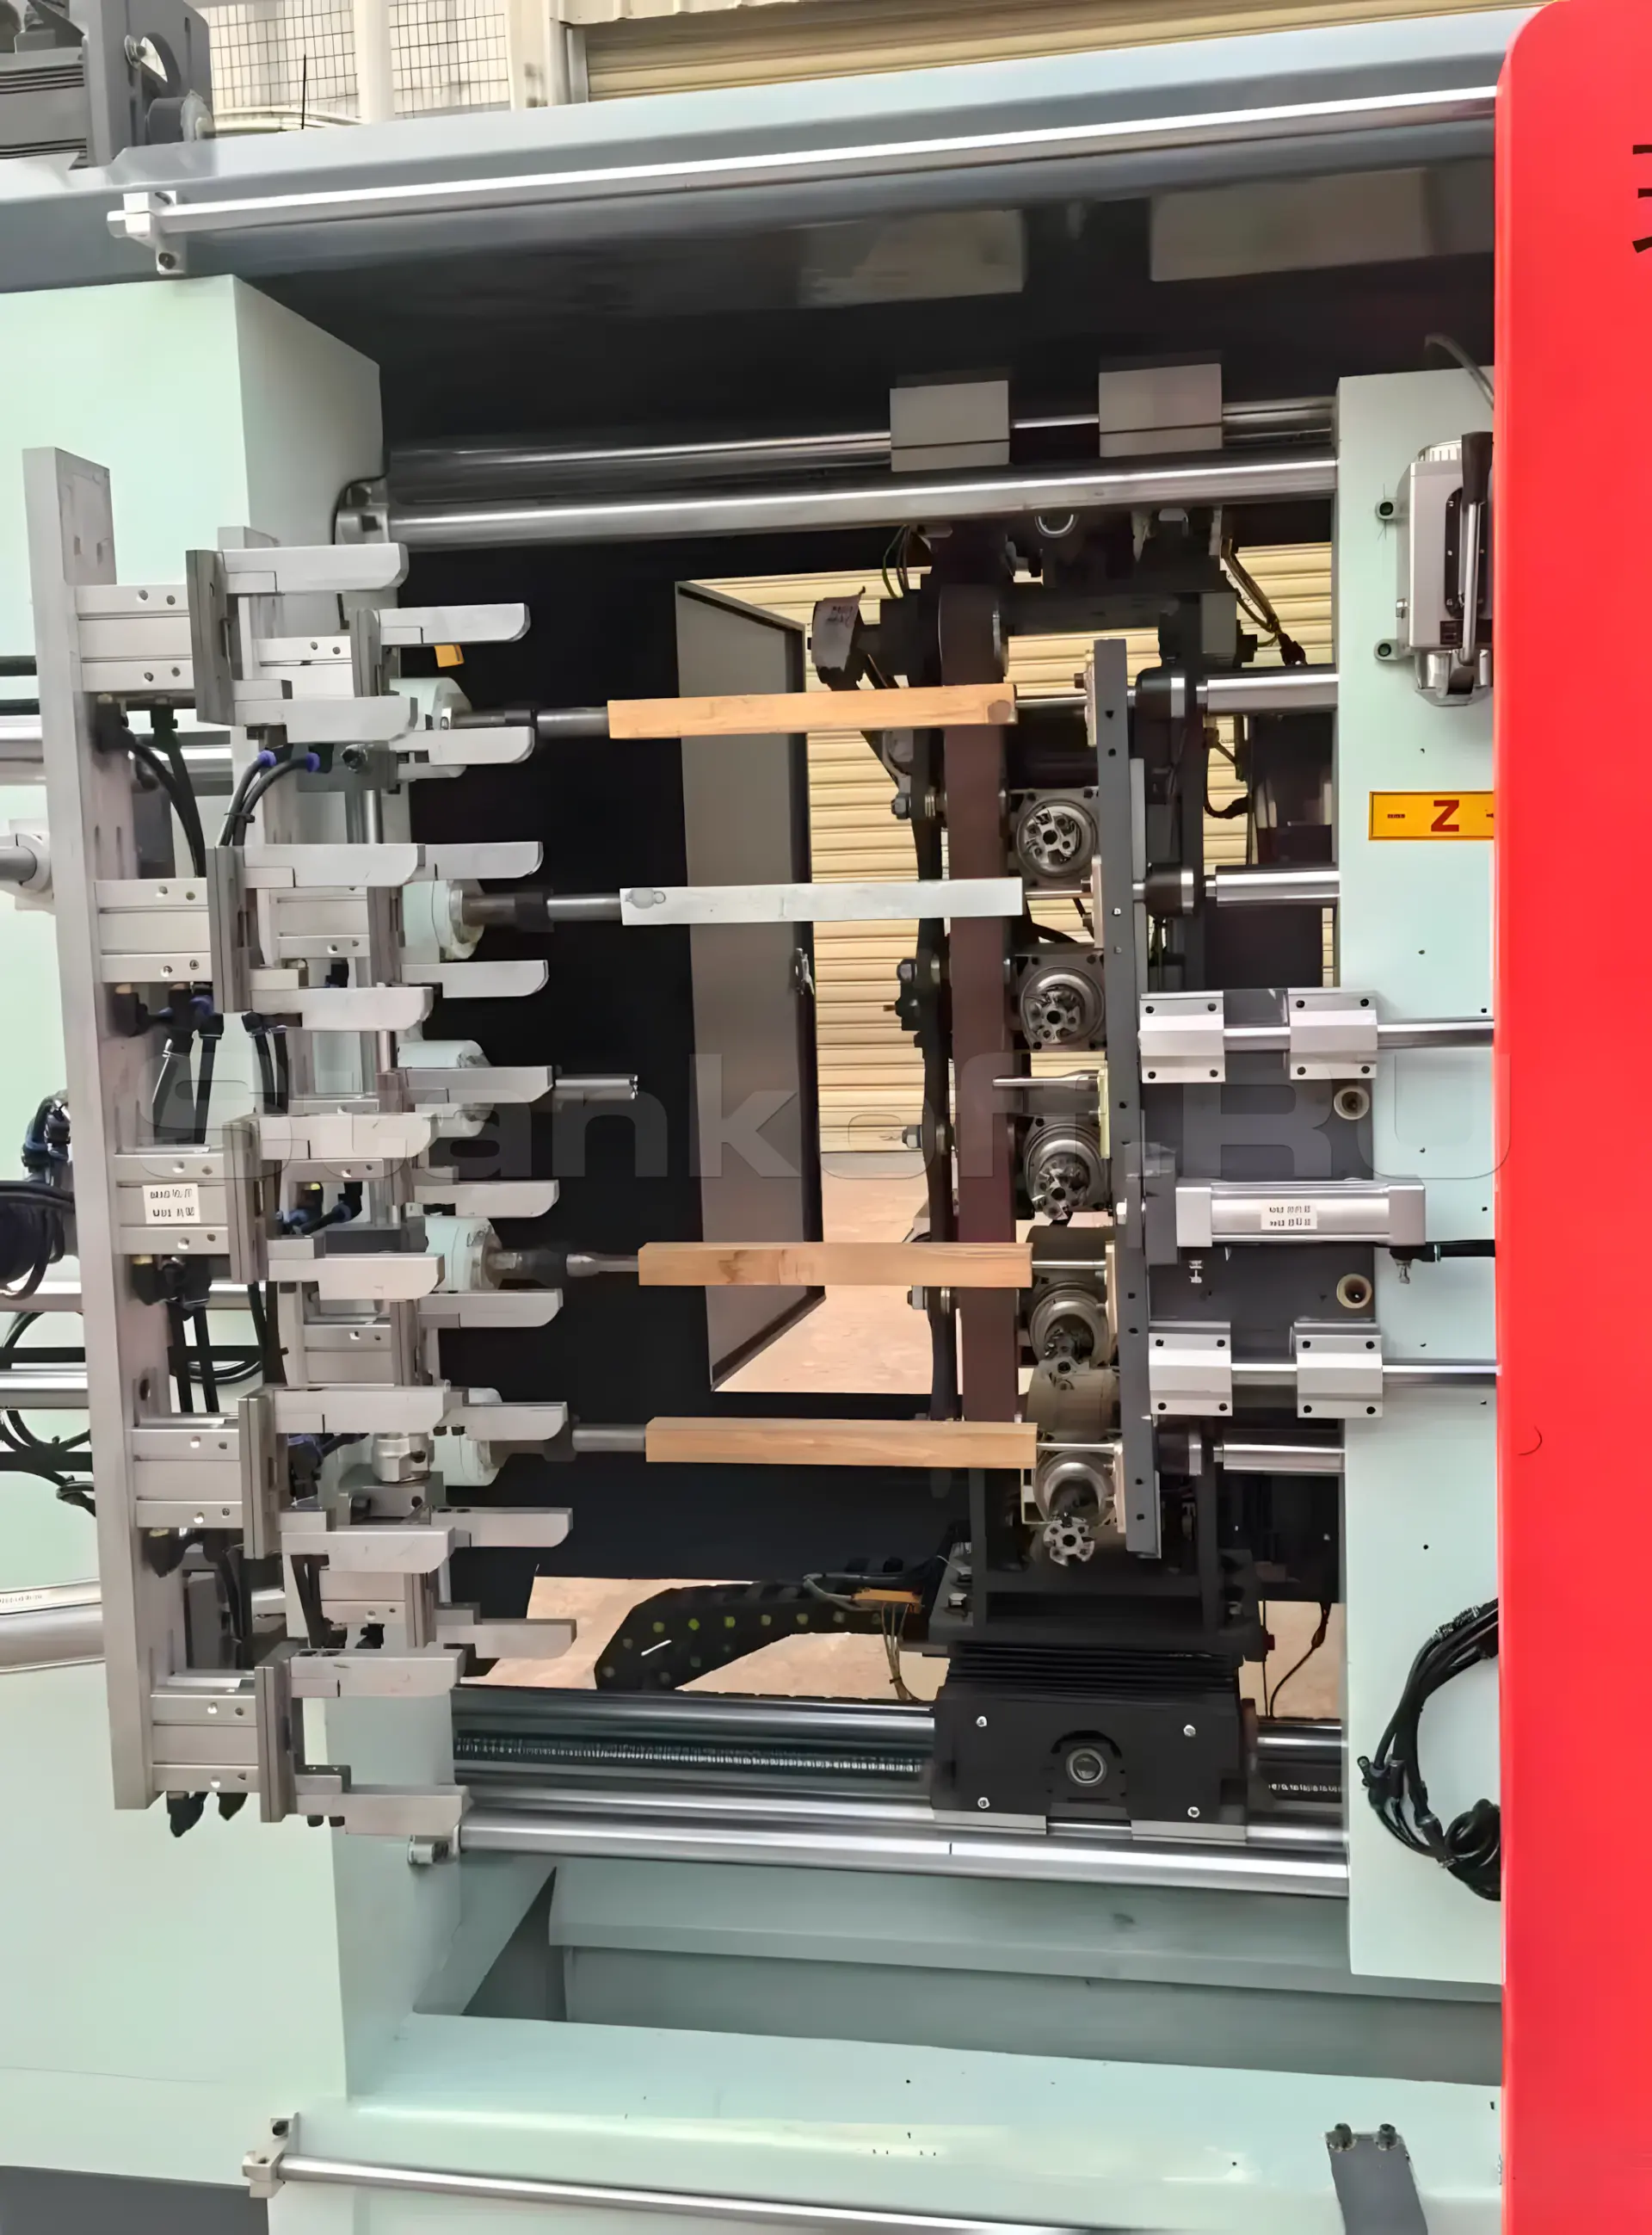
Станок для фрезерования, сверления и шлифования массива дерева с ЧПУ MXZ1510-5 представляет собой многофункциональный обрабатывающий центр, предназначенный для комплексной обработки деревянных заготовок. Оборудование объединяет в одном устройстве функции фрезерования, гравировки, сверления, прорезания пазов и шлифования поверхности, что позволяет выполнять полный цикл обработки без переналадки на другом оборудовании.
1. Подключение коммуникаций: подключите источник питания и источник воздуха;
2. Настройка загрузочной стойки и центрирование заготовки: отрегулируйте загрузочную стойку так, чтобы она совпадала с центральной точкой заготовки;
• Вручную загрузите заготовку, поместив ее центр на левую центрирующую вилку;
• Вручную отрегулируйте положение заднего цилиндра с помощью ручного выталкивателя;
• Убедитесь, что правый выталкивающий штифт совпадает с центром заготовки;
• Нажмите кнопку выталкивателя, чтобы зафиксировать заготовку с помощью пневматического давления;
• Убедитесь, что заготовка надежно закреплена.
3. Система координат станка
• Ось X: подача инструмента в продольном направлении;
• Ось Z: длина обработки;
• Ось A: вертикальное перемещение инструмента;
• Ось B: поворот и смена инструмента;
• Ось C: делительная (индексная) ось.
4. Настройка инструментов
4.1. Фреза (T0101)
• Нажмите кнопку "Ручной режим" на экране, затем кнопку маховика;
• С помощью ручки выбора оси выберите нужную ось, например ось B;
• Нажмите кнопку с левой стороны маховика (индикатор оси B начнет мигать);
• Поверните ручку индексации для выполнения операции подачи;
• Поверните маховик на ось B, выберите инструмент;
• Запишите данные оси B, отображаемые на экране, как точку выбора инструмента;
• Расположите инструмент так, чтобы одна режущая кромка проходила над древесиной в точке X0;
• Нажмите кнопку F6 на экране для перехода в режим настройки инструмента;
• Нажмите букву X и введите данные 0, нажмите "Подтвердить";
• Поворачивайте ось A, пока инструмент не коснется поверхности древесины в точке A0;
• Нажмите кнопку F6 на экране для перехода в режим настройки инструмента;
• Нажмите кнопку "Вверх", выберите букву A и введите 0, нажмите "Подтвердить";
• Настройка длины инструмента по оси Z: с левой стороной бруса в качестве нуля;
• Переместите инструмент так, чтобы он только выходил из левой стороны бруса для установки нулевой точки;
• Нажмите F6 для входа в режим настройки инструмента;
• Выберите букву Z, введите 0, затем нажмите "Подтвердить";
• После завершения настройки инструмента отведите его от древесины.
4.2. Токарный инструмент (T0202)
• С помощью маховика выберите ось B;
• Поверните инструмент к токарному инструменту;
• Запишите текущие данные оси B как точку выбора инструмента ;
• Нажмите букву S на экране, введите скорость вращения S500 для активации режима вращения шпинделя;
• С помощью маховика прижмите инструмент к дереву;
• Продвиньте ось X для прорезания 5 миллиметров в дереве;
• Переместите ось Z влево для прорезания 100 миллиметров;
• Заблокируйте любое движение инструмента;
• Измерьте размеры бруса для данных по оси X;
• При измерении размеров бруса 60 нажмите кнопку F6 на экране для перехода в режим настройки инструмента;
• Нажмите букву X, введите радиус 30, затем нажмите кнопку подтверждения;
• С помощью рулетки запишите данные о положении крайнего левого резака на дереве;
• При показании рулетки 265 нажмите F6 на экране для входа в режим настройки инструмента;
• Нажмите букву Z, введите данные 265, затем нажмите кнопку подтверждения;
• После завершения настройки инструмента отведите инструмент от дерева.
4.3. Инструмент для пазования (T0303)
• Перед настройкой инструмента сначала обработайте внешнюю форму канавки;
• В режиме ручного управления сначала выберите инструмент по оси B;
• Запишите текущие данные по оси B как точку выбора инструмента;
• После вертикального перемещения центра инструмента по оси A установите нулевую точку;
• Поворачивайте маховик по оси Z, пока инструмент не коснется левой или правой стороны положения, требующего паза;
• Установите длину, равную нулю;
• Поворачивайте маховик по оси X, пока инструмент не коснется поверхности древесины;
• Установите показание равным 0;
• При выполнении регулировки размера можно колебать инструмент, наблюдая за данными на экране для программирования;
• После завершения настройки инструмента отодвиньте его от древесины.
4.4. Шлифовальная лента
• В режиме ручного управления сначала выберите шлифовальную ленту для оси B;
• Сохраните текущие данные оси B как точку выбора инструмента;
• Расположите ось Z близко к древесине для проверки места шлифования;
• Установите смещение инструмента на ноль;
• Расположите ось X близко к древесине так, чтобы шлифовальная лента соприкасалась с поверхностью;
• Установите эту точку как X0;
• После завершения настройки инструмента отодвиньте его от древесины.
5. Завершение подготовки: после настройки всех инструментов станок готов к работе в автоматическом режиме по управляющей программе.