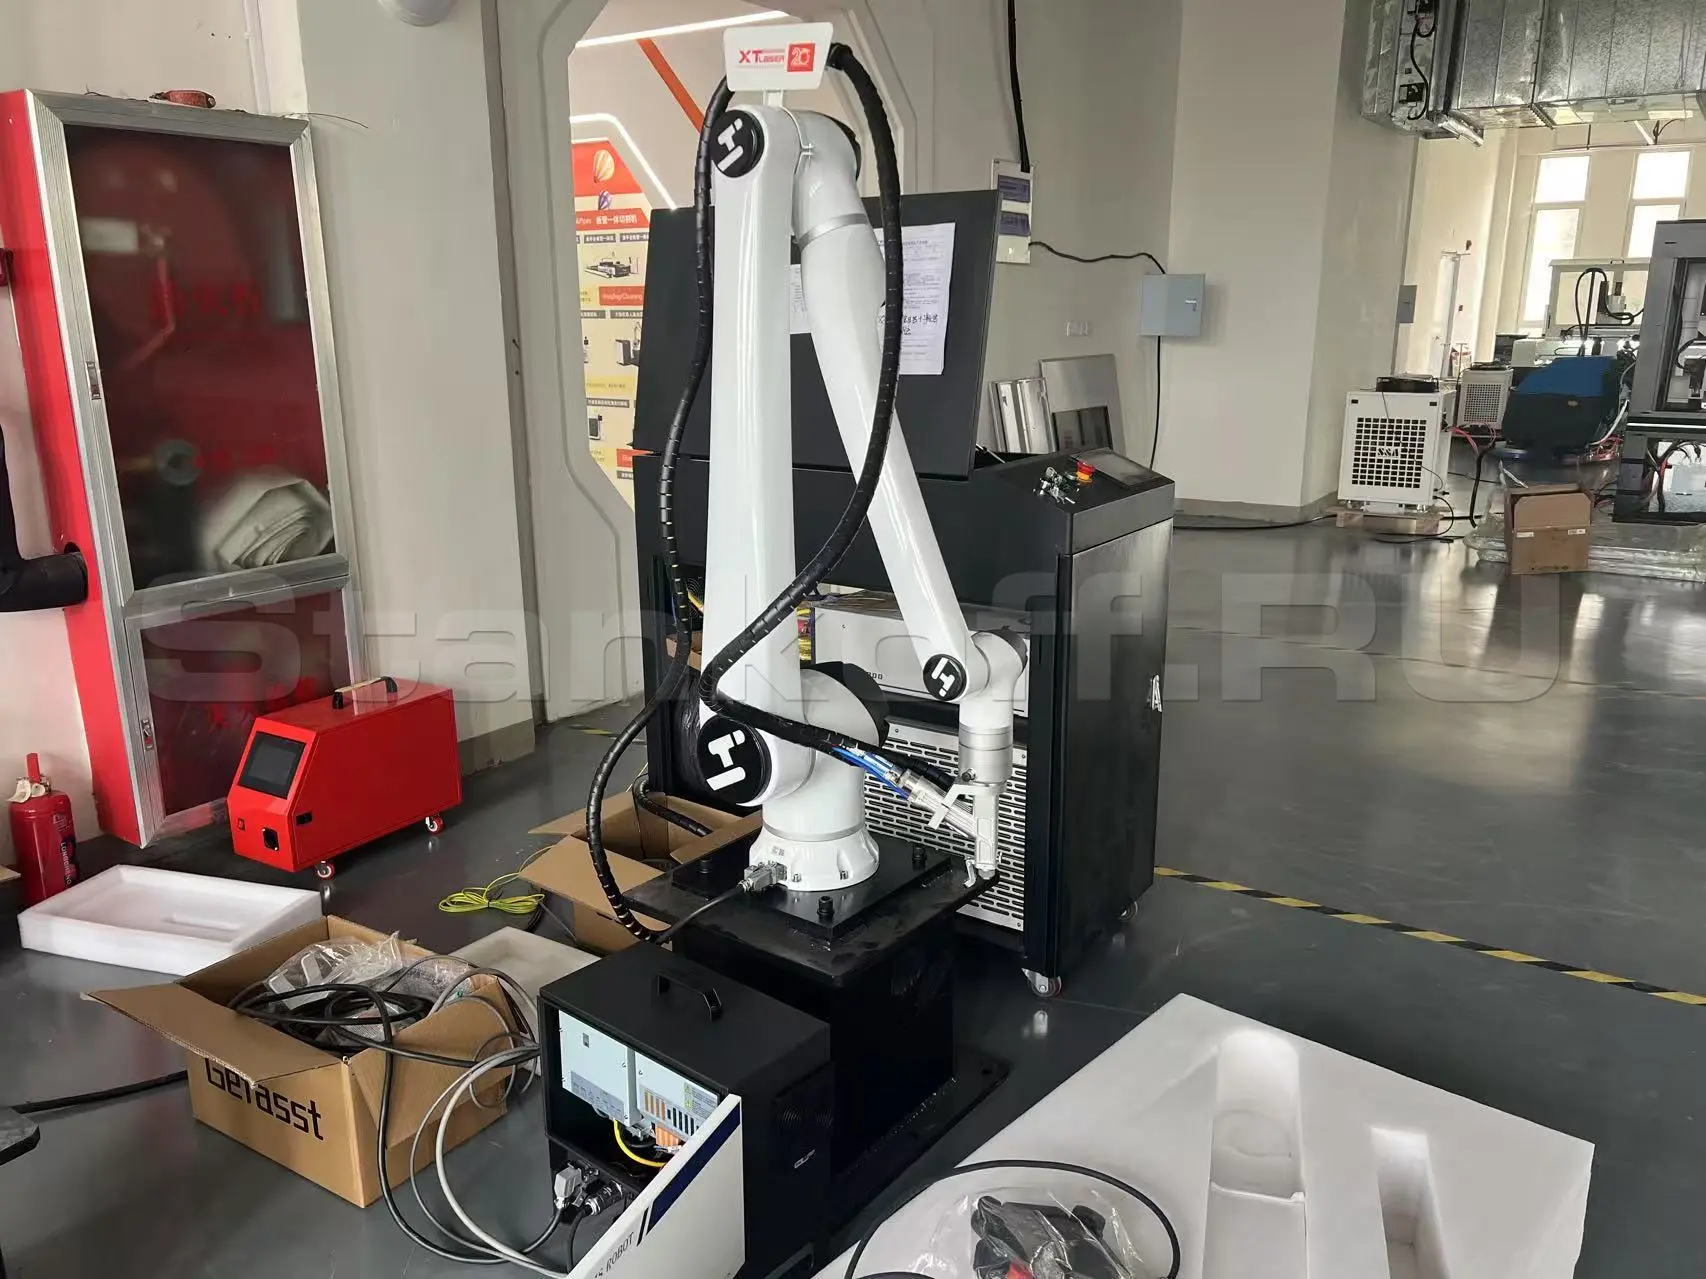
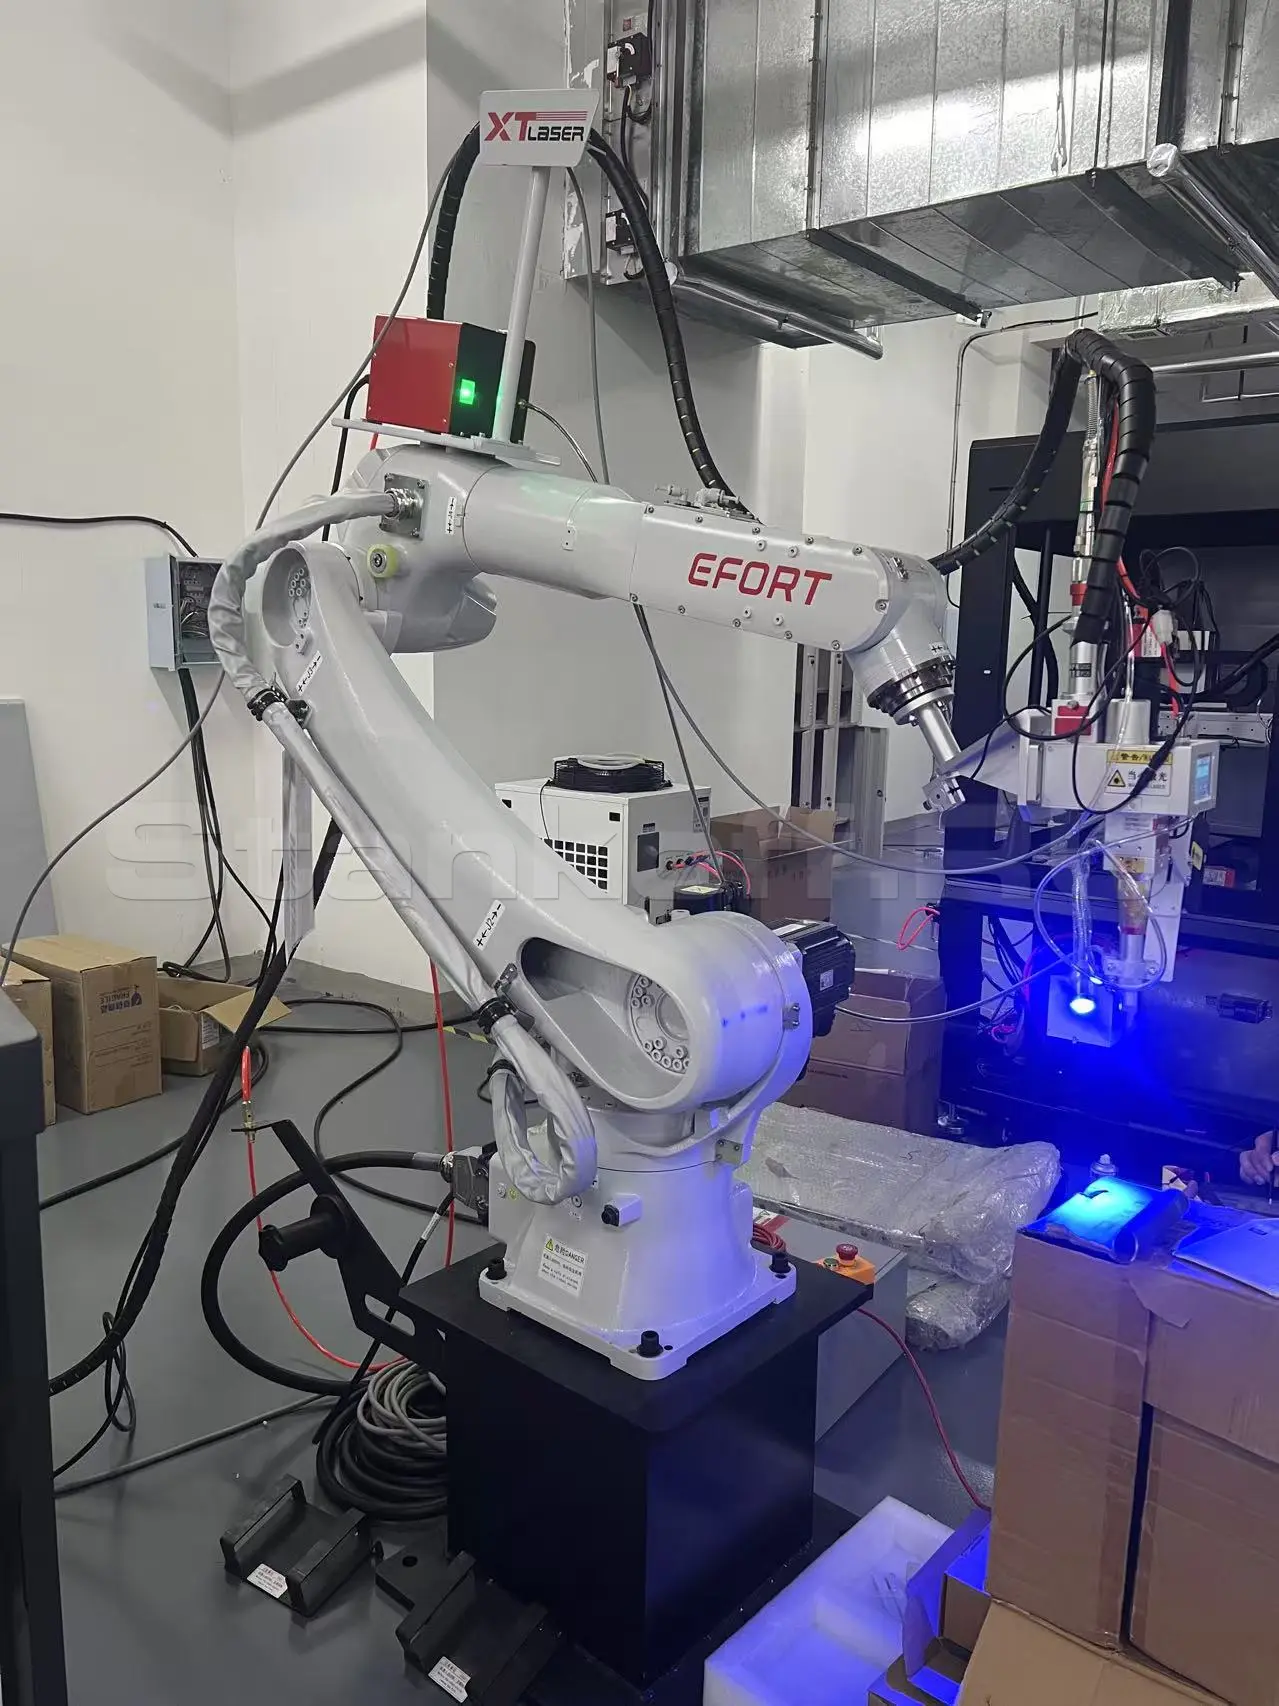
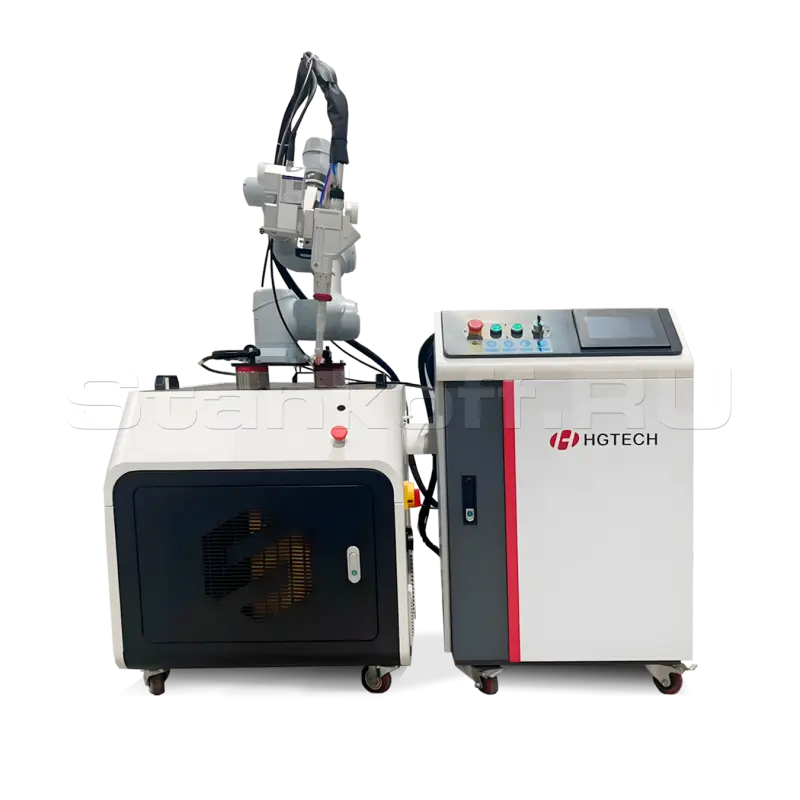
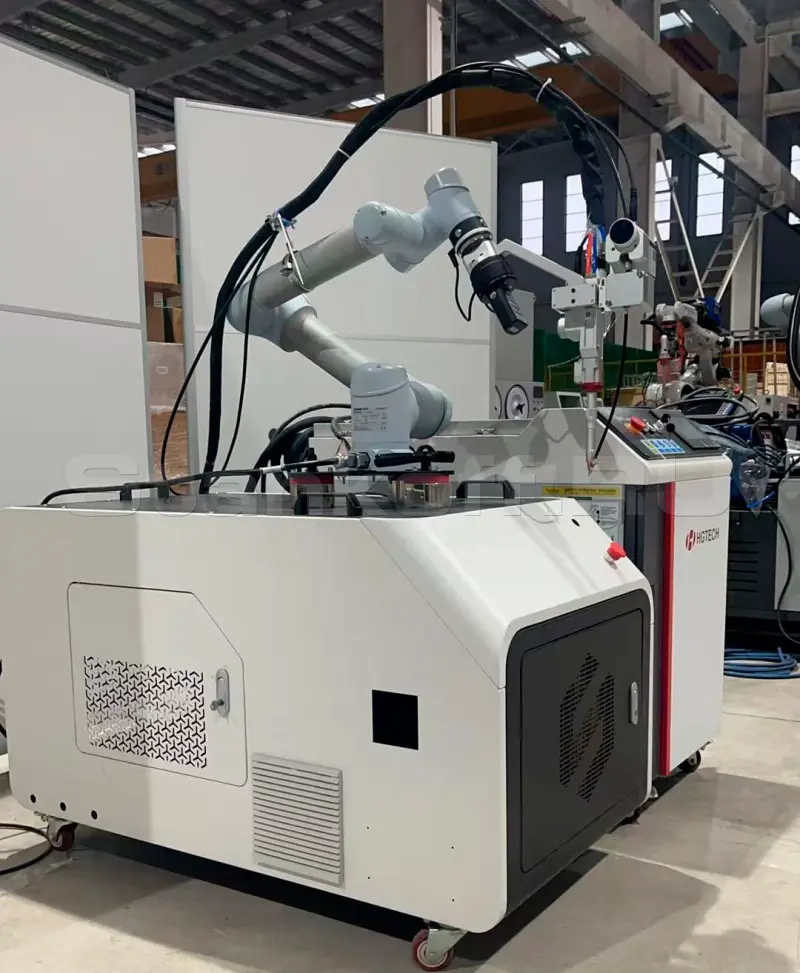
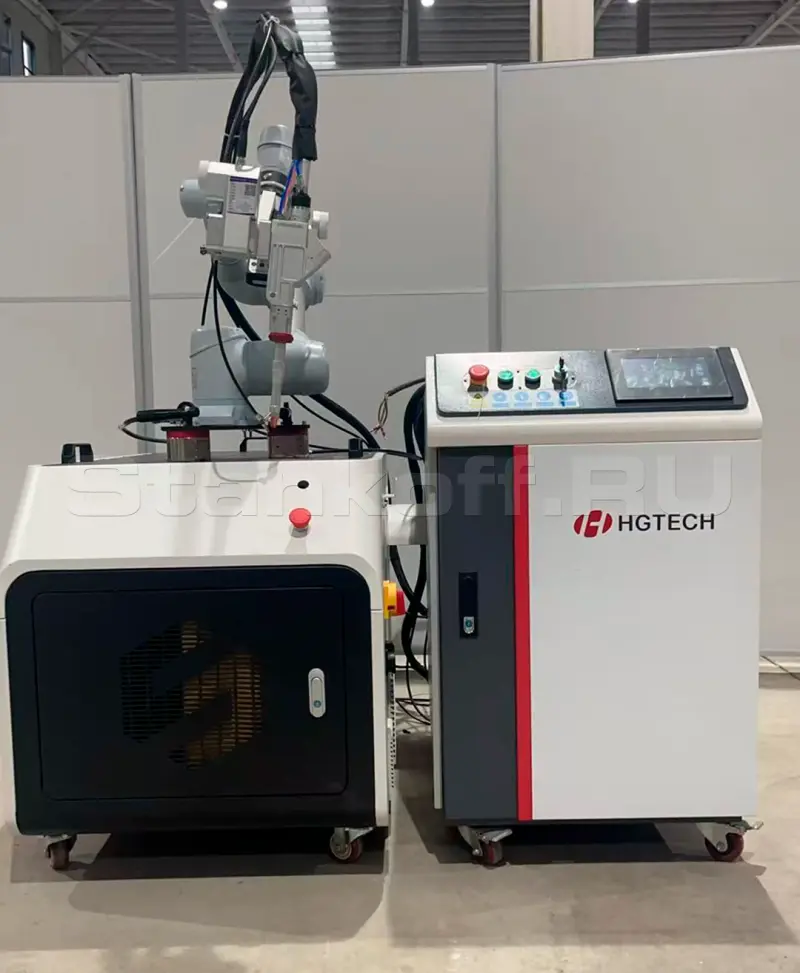
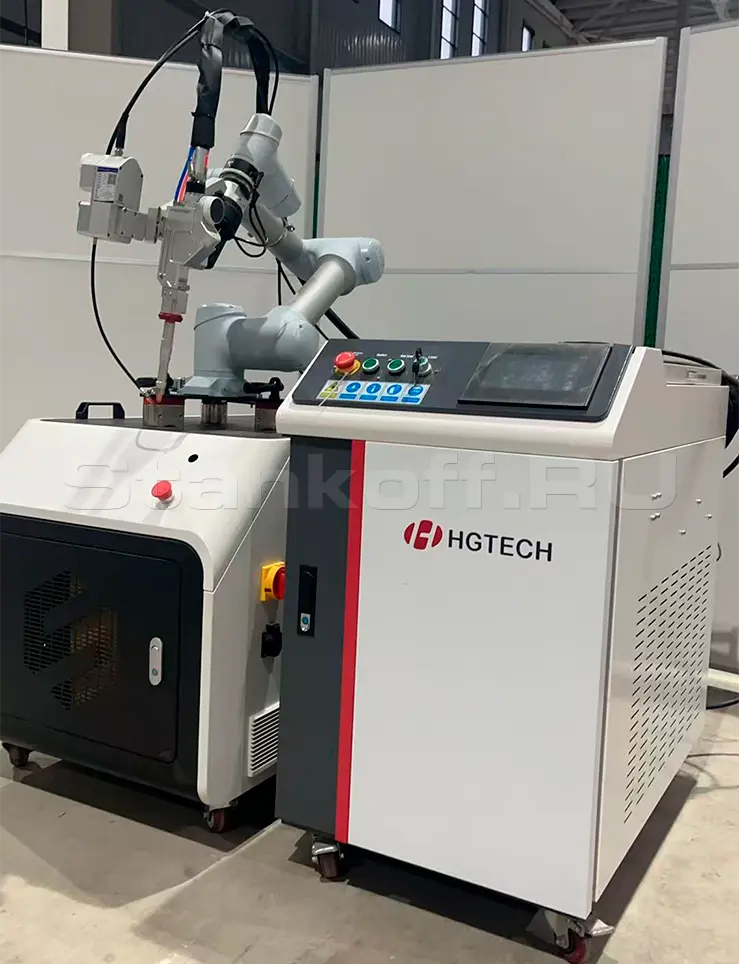
Роботизированный комплекс лазерной сварки металла ROBOT XTW-3000/Raycus
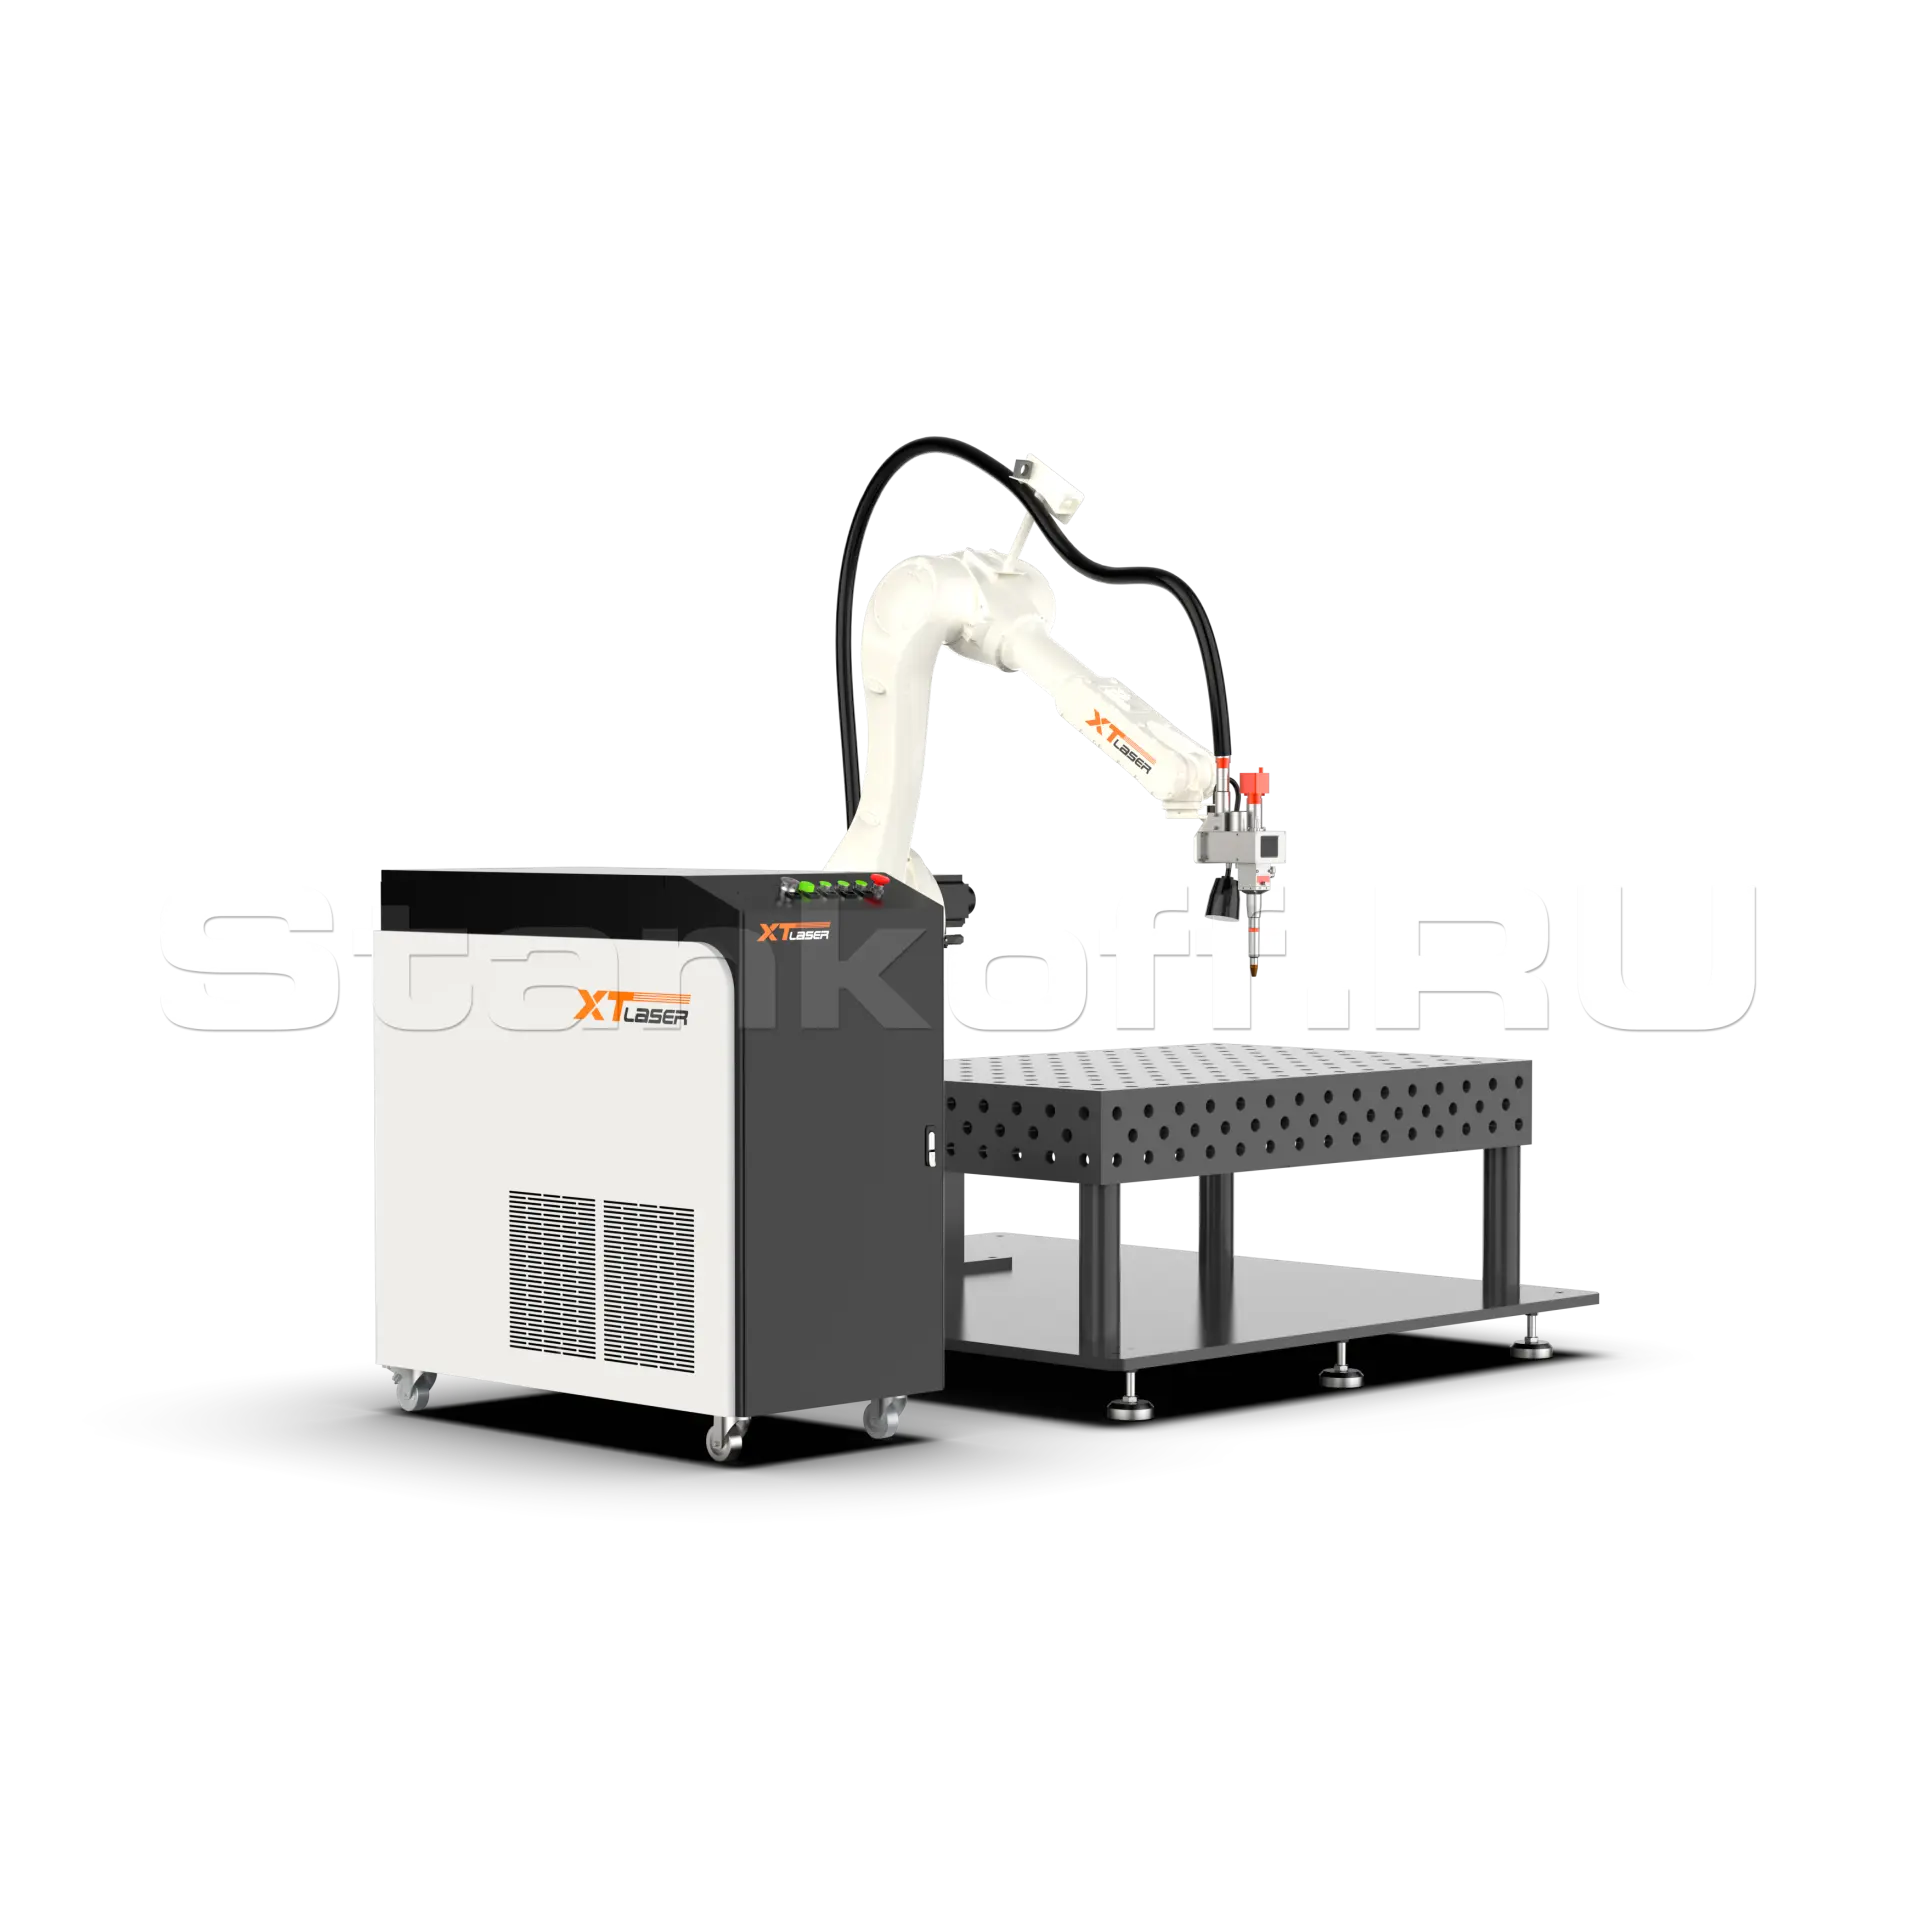

| Оптическая конфигурация | Источник лазерного излучения | Raycus |
| Мощность лазера, Вт | 3000 | |
| Срок службы, моточасы | 100 000 | |
| Длина волны, Нм | 1080±5 | |
| Диаметр лазерного луча, μm | 50μm | |
| Сварочная голова | ZBTK SW3000S |
|
| ЛЦУ (красная точка) | есть | |
| Манипулятор | ||
| Радиус досягаемости, мм | 1850 | |
| Количество осей, шт | 6 | |
| Максимальный вес, кг | 25 | |
| Точность позиционирования, мм | ±0,05 | |
| Вес манипулятора, кг | 175 | |
| Степень защиты | IP54/IP67 | |
| Степень защиты (шкаф управления) | IP20/IP54 | |
| Сервопривод | AC | |
| Температура, ℃ | 0-45 | |
| Влажность (без конденсации), % | ≤80 | |
| Ускорение, м/с² | 4,9 (< 0,5 G) | |
| Движение оси 1, ° | ± 170 | |
| Движение оси 2, ° | +77/-160 | |
| Движение оси 3, ° | +165/-85 | |
| Движение оси 4, ° | ±190 | |
| Движение оси 5, ° | ±130 | |
| Движение оси 6, ° | ±360 | |
| Макс. скорость движения оси 1, °/сек | 220 | |
| Макс. скорость движения оси 2, °/сек | 180 | |
| Макс. скорость движения оси 3, °/сек | 200 | |
| Макс. скорость движения оси 4, °/сек | 360 | |
| Макс. скорость движения оси 5, °/сек | 360 | |
| Макс. скорость движения оси 6, °/сек | 410 | |
| Макс. крутящий момент оси 4, Hm | 50 | |
| Макс. крутящий момент оси 5, Hm | 50 | |
| Макс. крутящий момент оси 6, Hm | 30 | |
| Макс.момент инерции оси 4, кг/м 2 | 2,2 | |
| Макс.момент инерции оси 5, кг/м 2 | 2,2 | |
| Макс.момент инерции оси 6, кг/м 2 | 1,5 | |
| Общие характеристики | Импульсный источник питания | HF |
| Устройство охлаждения | Водяной чиллер |
|
| Потребляемая мощность, кВт | 13 | |
| Напряжение, В | AC380 | |
| Ток, A | 31 | |
| Вес (шкаф + робот + основание робота, без учета сварочной платформы), кг | 700 |
Конструктив

Роботизированная сварка - это процесс автоматической сварки, при котором металлические детали соединяются вместе посредством сплавления металла за счет высокой температуры. При сварке роботом сварочный аппарат не управляется вручную рабочим, он управляется программой робота. Рука робота свободно перемещается в ячейке и может выполнять сварку в труднодоступных местах.
Сварочный робот в первую очередь используется, когда необходима высокая точность и качество сварных швов, а также производительность процесса. Несмотря на то, что сварочный робот изначально должен быть запрограммирован, этот процесс в настоящее время занимает минимально короткое время, в связи с чем процесс тех. переналадки занимает значительно сокращается.
Применение
Роботизированная сварка особенно важна при производстве серийных заказов. Однако даже с небольшими сериями роботизированная сварка уже может быть выгоднее в сравнении с ручной сваркой. При больших, повторяющихся заказах на работу в массовом производстве металлических деталей, автоматическая сварка роботами подходит больше всего. В дополнение к экономическим преимуществам роботизированная сварка также гарантирует максимальную точность сварных швов, которую не смогли бы достичь даже опытные сварщики.
Преимущества
Применение сварочных роботизированных помощников в производстве уже стало важнейшим фактором конкурентоспособности предприятий. Гораздо выгоднее передать часть работы автоматизированным помощникам, ведь это ускоряет технологический процесс, экономит ресурсы и позволяет наладить крупное конвейерное производство.
Один робот для сварки способен заменить целый штат специалистов, при этом он обладает высочайшей квалификацией и способен бесперебойно работать даже в самых тяжелых условиях.
Промышленный сварочный робот обладает следующими преимуществами:
- Автоматизированная машина работает больше и лучше специалиста-сварщика. Современные машины спроектированы таким образом, чтобы бесперебойно работать в режиме 24/7 на протяжении нескольких лет. Они не берут отгулы и не уходят в отпуск.
- Робот для сварки действует гораздо быстрее – те операции, на которые человек тратит час, агрегат может выполнить за пару минут. Соответственно, увеличивается объем свариваемых изделий, при этом снижается себестоимость единицы производимой продукции. За счёт эффекта масштаба предприятие получает дополнительную прибыль.
- Манипулятор работает точнее – он не допускает ошибку из-невнимательности или усталости. Робот выполняет действие в соответствии с запрограммированным алгоритмом, не отклоняясь от траектории. Это позволяет получать стабильно высокое качество сварочного шва, расходуя на выполнение операций меньше материала.
- Роботизированный помощник избавляет человека от вредной для организма работы. Автоматизированный помощник берет на себя самые сложные, монотонные и физически тяжёлые операции, оставляя за оператором функции программирования и контроля. Роботизация уже позволила тысячам предприятий улучшить условия труда и переориентировать рабочую силу на более интеллектуально сложные задачи.
- Промышленные роботы, которые загружены работой, а не простаивают на производстве, – это выгодная инвестиция в развитие предприятия. Они окупаются в достаточно короткие сроки, а затем довольно быстро начинают приносить прибыль.
- Универсальность. Гибкие настройки позволяют производить шовную и точечную сварку.
- Экономия в обслуживании. Отсутствие расходных материалов, низкое электропотребление, стабильность работы и длительный срок службы снизят затраты на обслуживание.
- Экологичность. Надежная и экологически чистая технология без загрязнения окружающей среды.
Основные режимы работы лазера
- Непрерывный режим (Continuous mode). Лазер излучает свет непрерывно, пока нажата кнопка запуска. Настраивается время нарастания и спада мощности (например, 1000 мс = 1 секунда). Также задается время продувки газом до и после включения лазера — не менее 50 мс, чтобы защитить сварочную головку, линзы и шов.
- Точечный режим (Dot mode). Осуществляется однократная вспышка при каждом срабатывании. Указывается продолжительность точки: от 0.1 до 9.9 секунд. Импульсный режим (Pulse mode) Лазер работает импульсно. Время задается в миллисекундах (1 сек = 1000 мс). После каждого импульса лазер отключается.
- QCW режим (Quasi Continuous Wave). Лазер работает в режиме, симулирующем непрерывное излучение с импульсными характеристиками. Настраиваются мощность, ширина импульса и другие параметры. Используется для точной сварки с контролем глубины проплавления.
Особенности конструкции
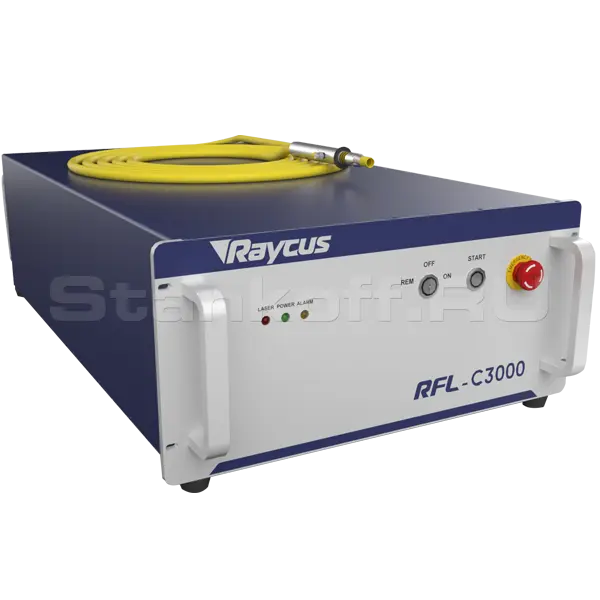
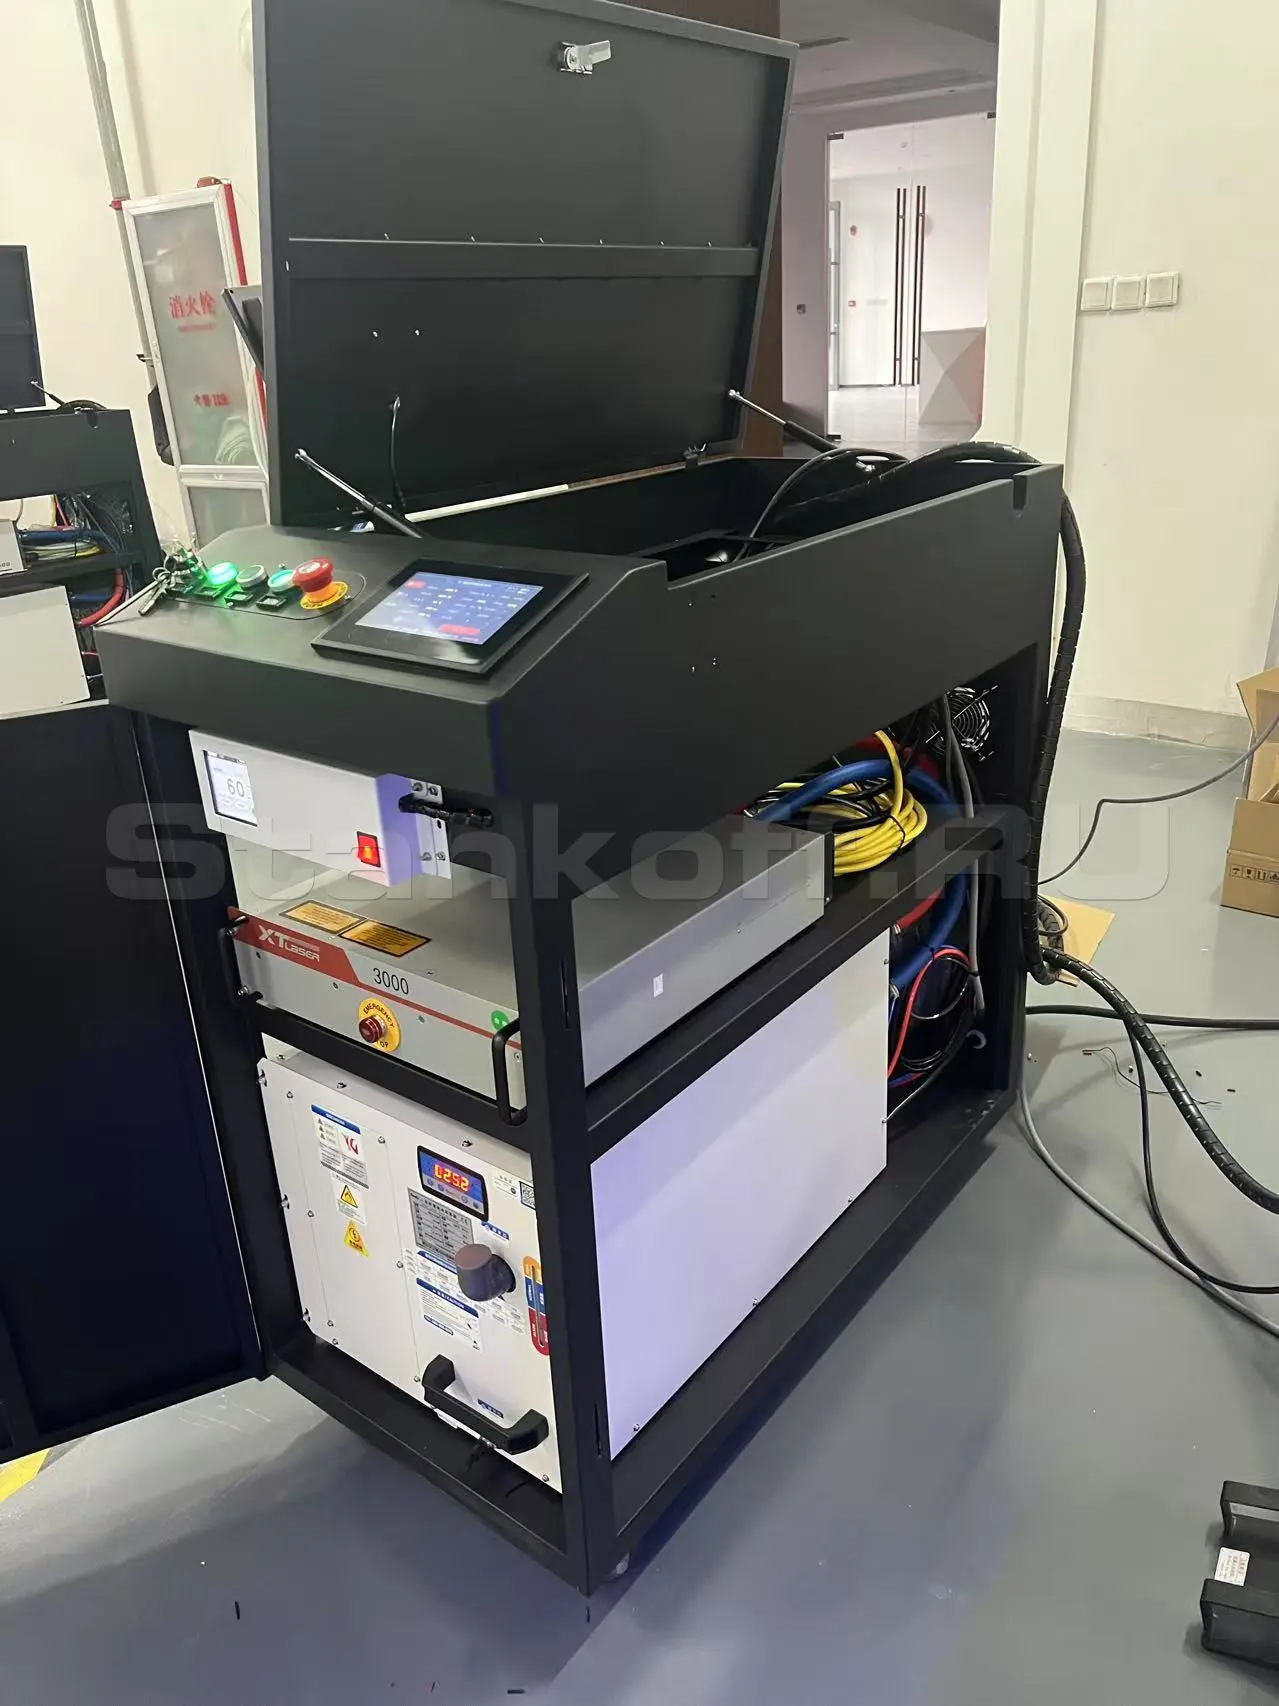
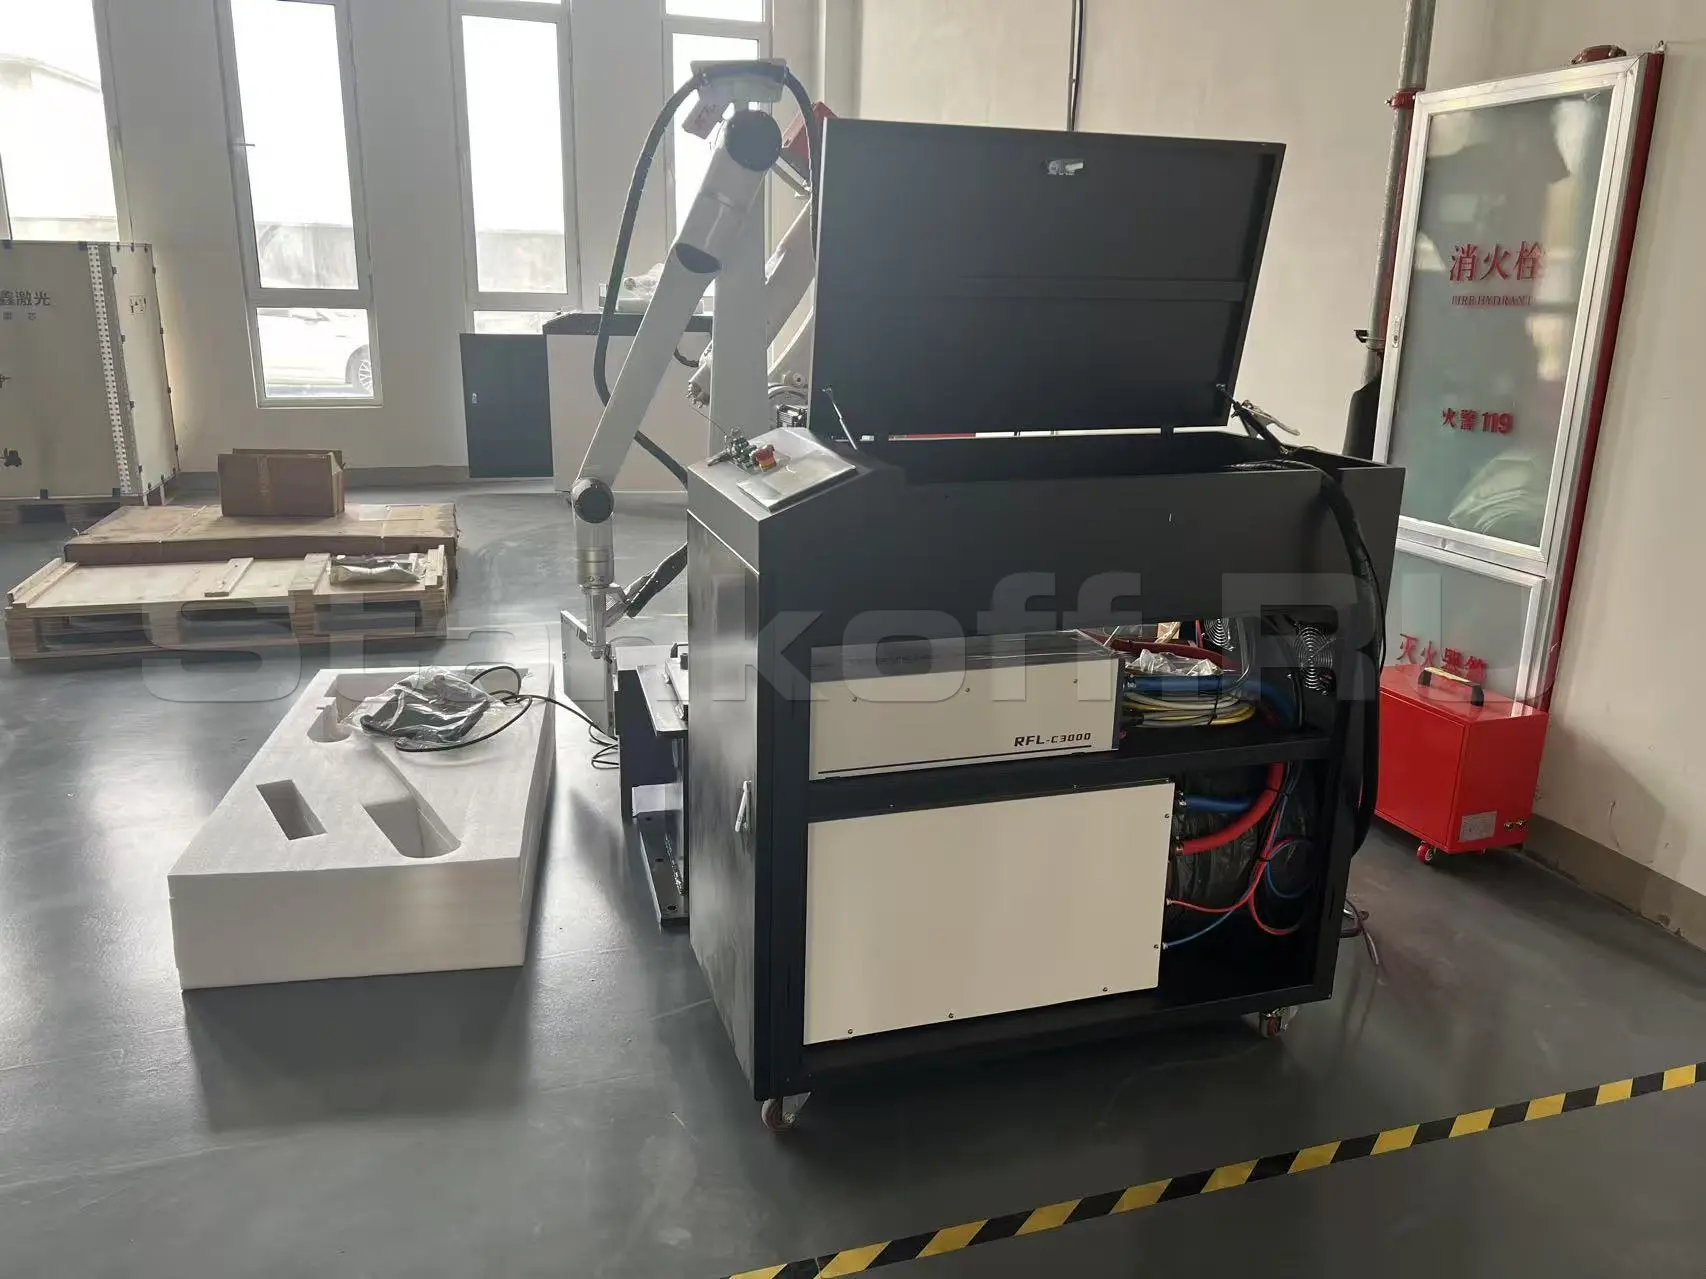
Лазерный источник Raycus

Рука-манипулятор ER25-1800

Шкаф управления

Устройство подачи проволоки

Водяной чиллер
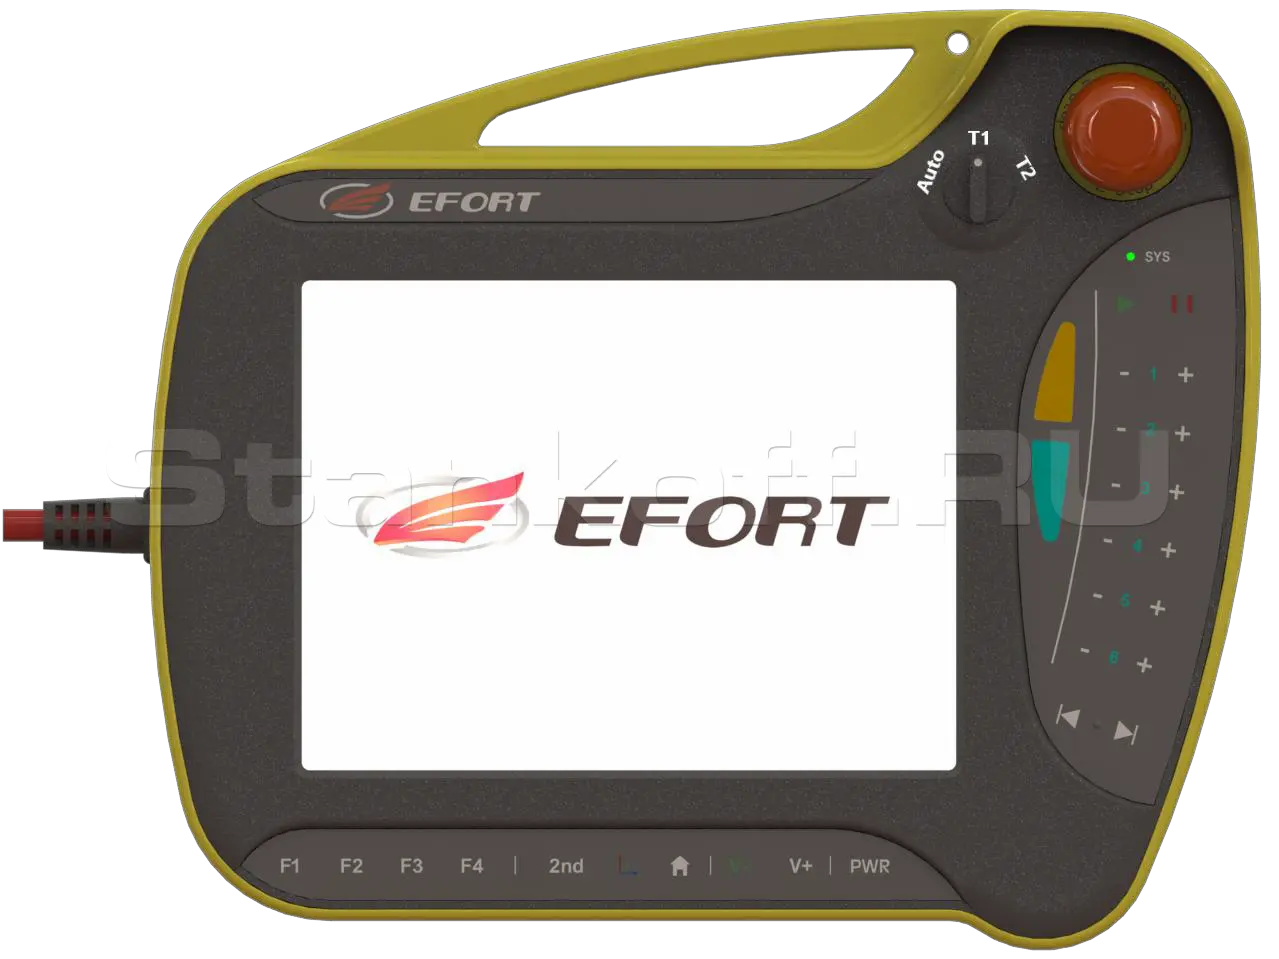
Пульт дистанционного управления (тичейнг пендент)
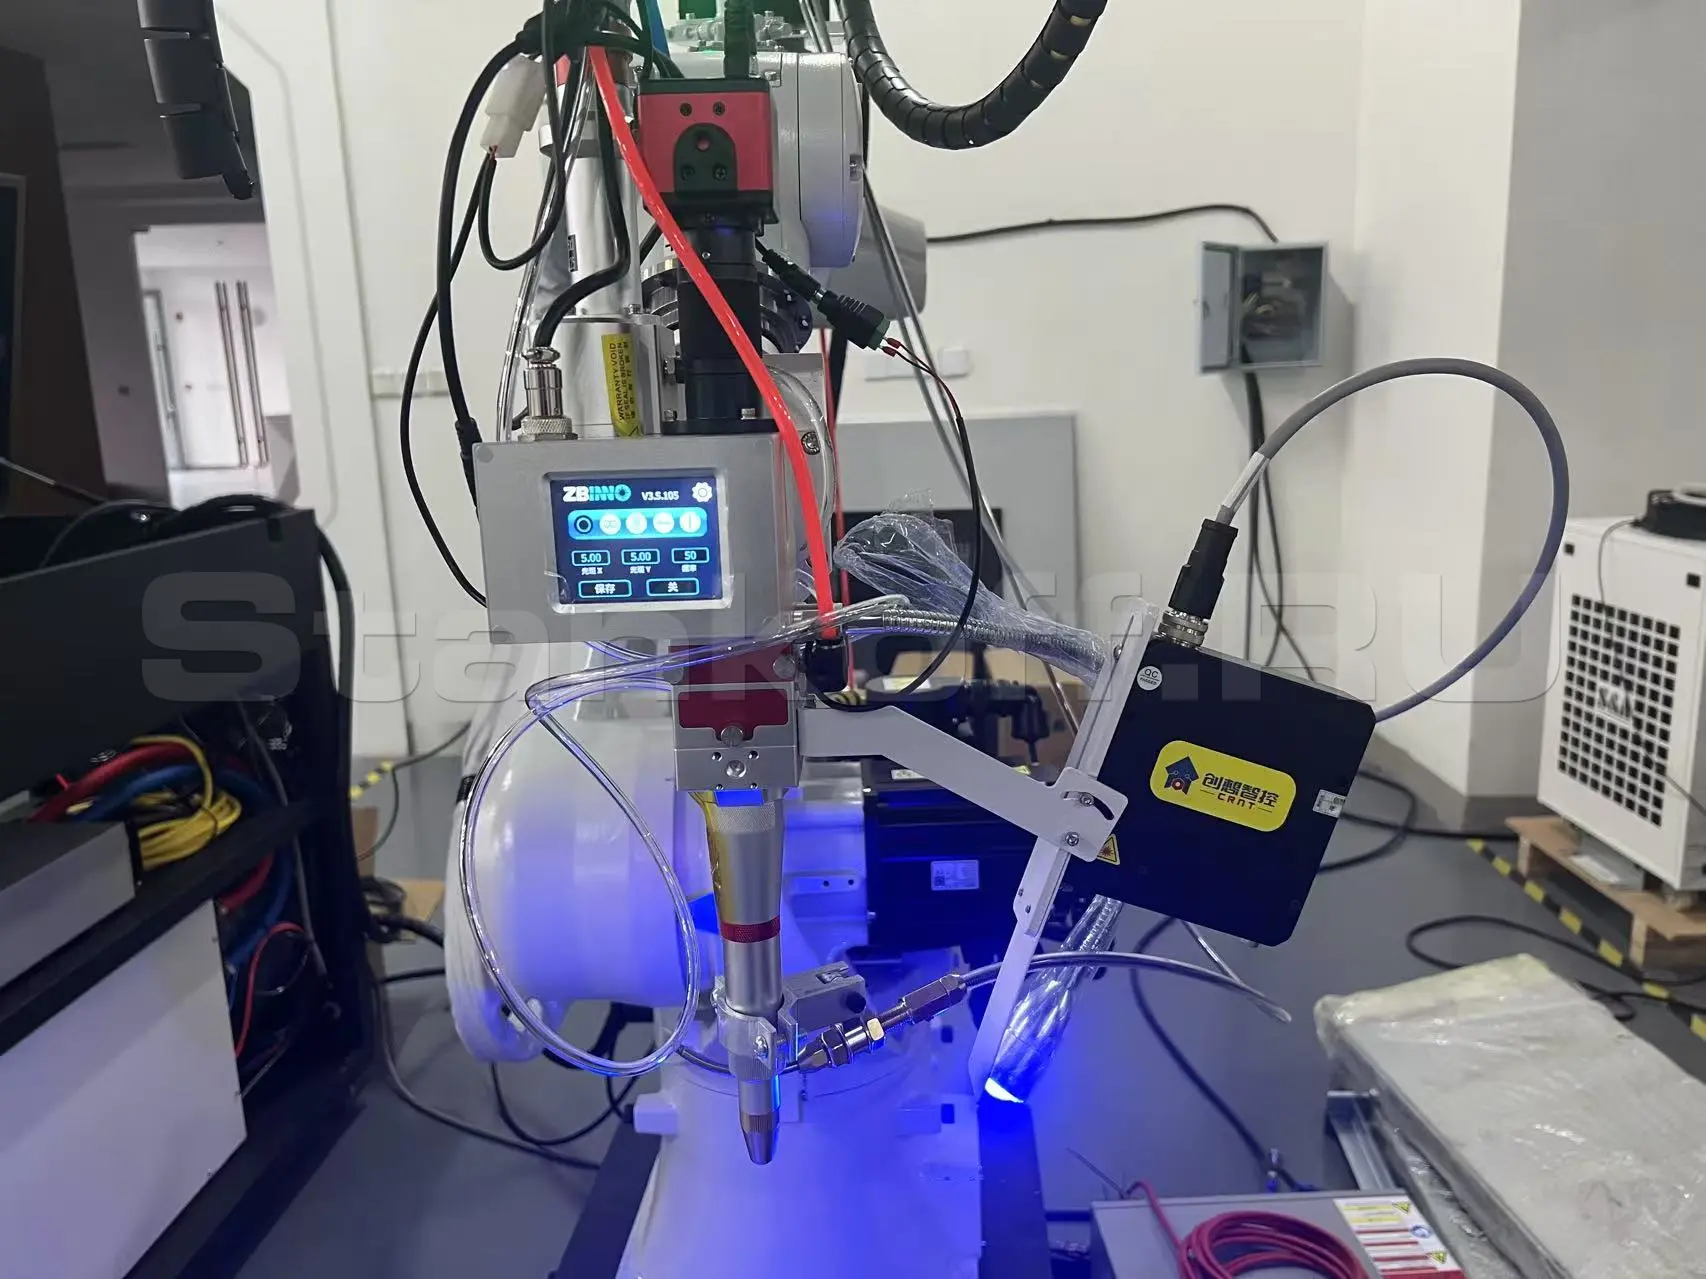
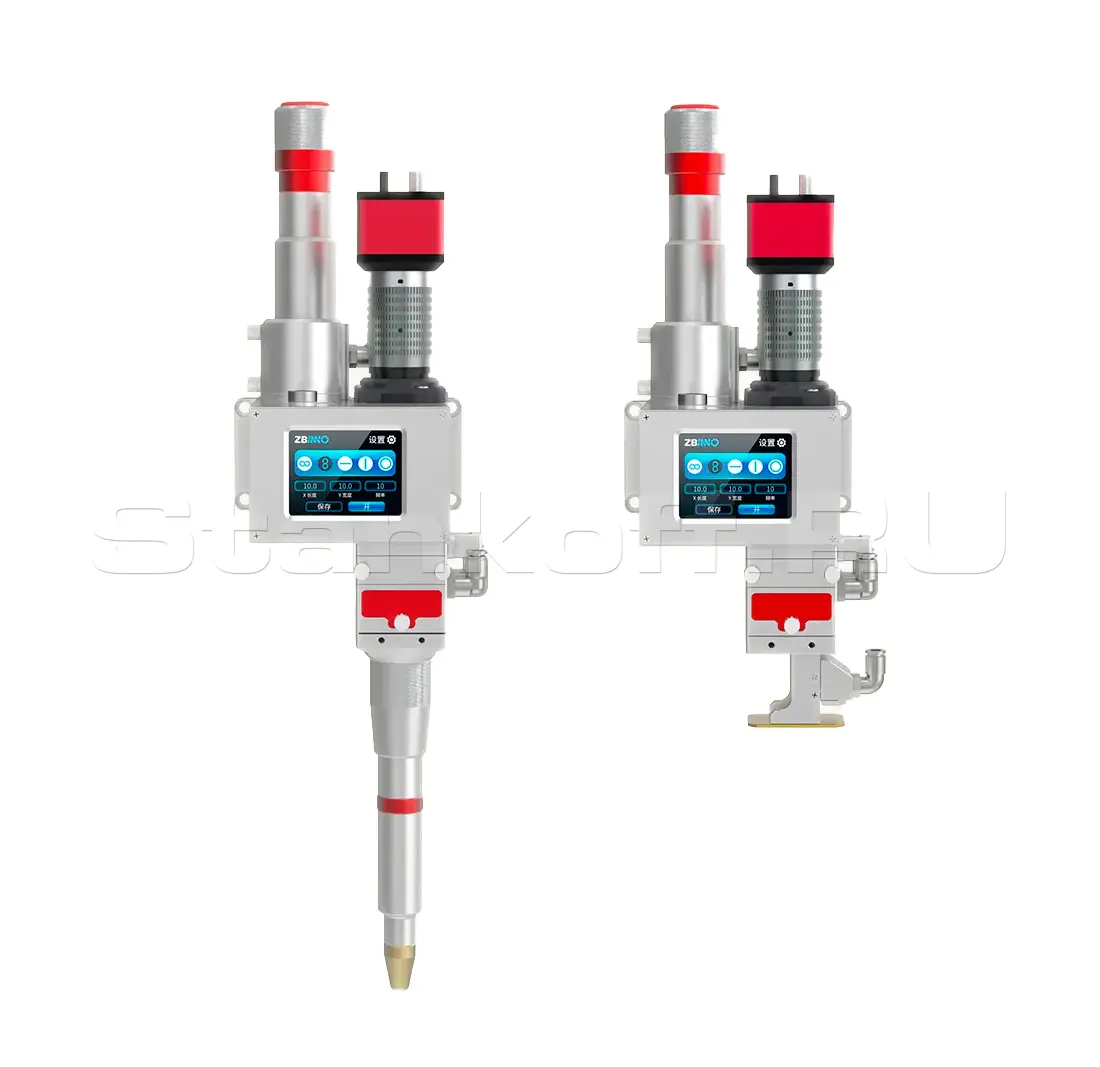
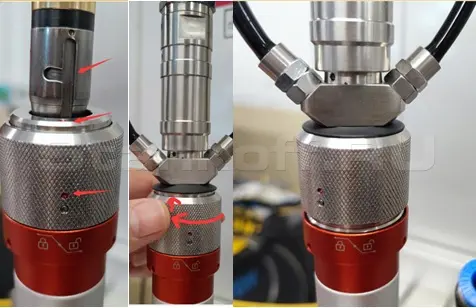
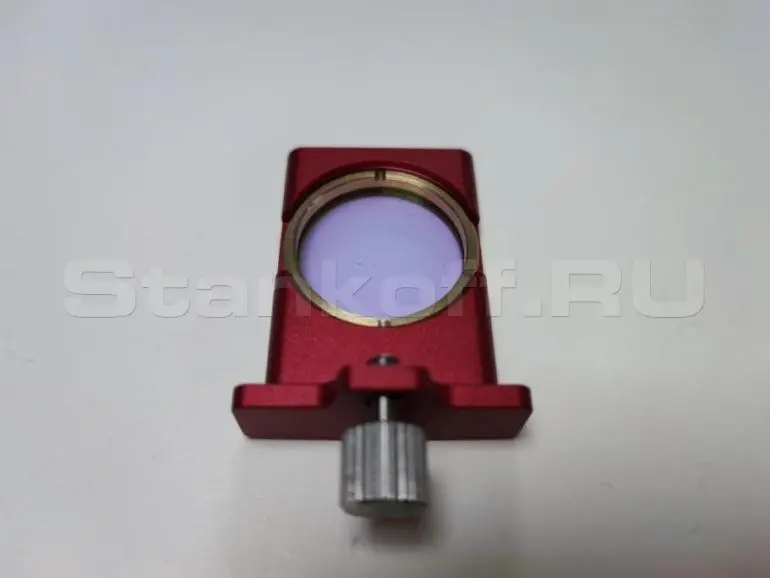
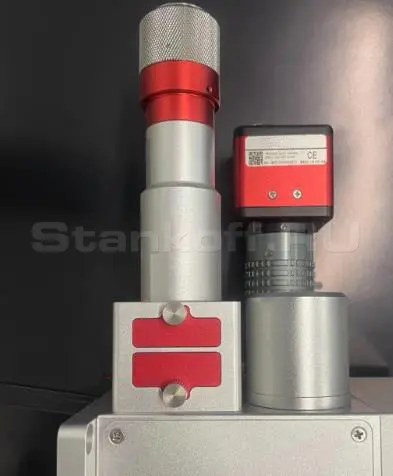
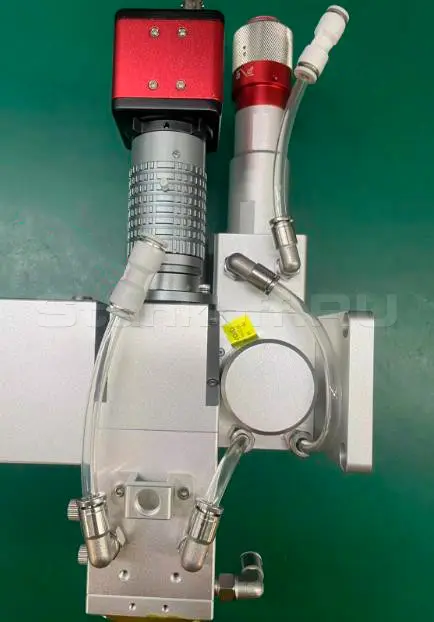
Сварочная голова SW3000S
- Длина волны лазера 1064 нм;
- Мощность лазера ≤ 3000 Вт;
- Частота качания ≤ 500 Гц ;
- Точность качания ≤ 0,1 мм;
- Повторяемость ≤ 2 мкм;
- Температурный дрейф за 8 часов ≤ 10 мкм;
- Фокусирующая линза F200/F250/F300;
- Коллимационная линза F75/F100/F125/F150;
- Диаметр фокусирующего зеркала ≥ 0,05 мм;
- Оптическая апертура 20 мм;
- Режимы сварки;
- Боковая сварка/коаксиальная сварка;
- Типы траекторий сканирования 6 типов;
- Метод охлаждения;
- Водяное охлаждение;
- Поддержка CCD-наблюдения;
- Рабочая температура +15°C до +35°C;
- Температура хранения -10°C до +60°C;
- Ширина сварки 5 мм (максимум 10 мм);
- Влажность ≤ 80% без конденсации;
- Защитные линзы - 3шт.

Получаемые изделия


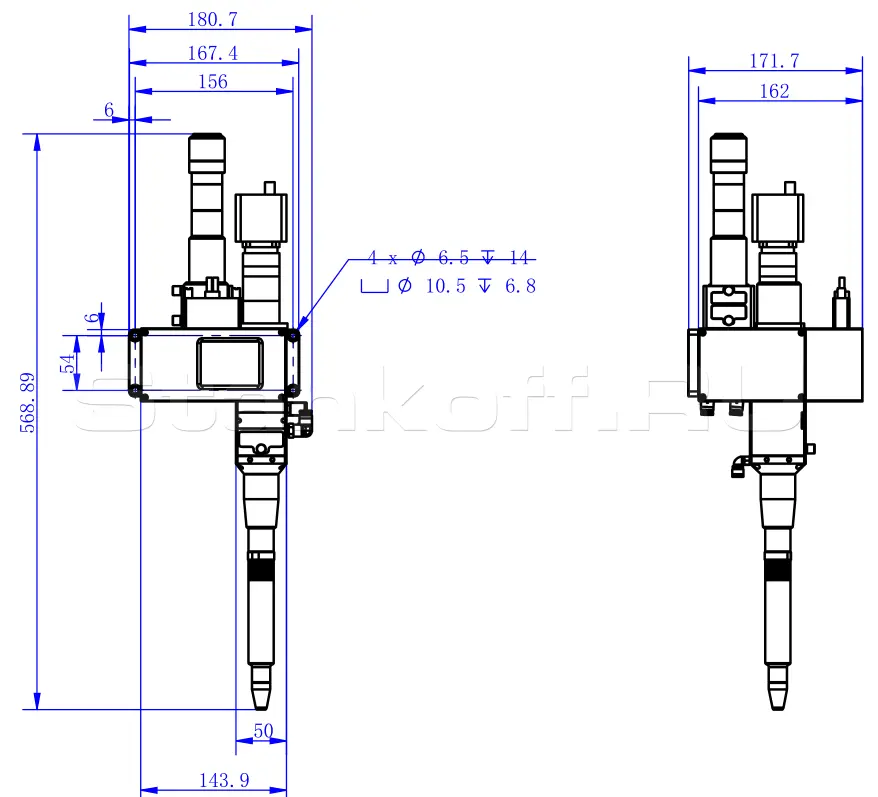
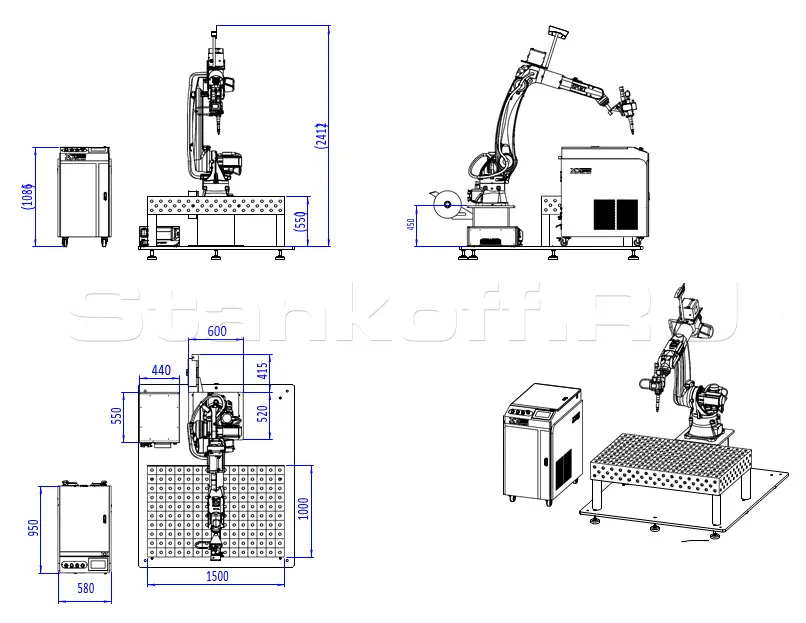
Габаритные размеры
Характеристики
| Оптическая конфигурация | Источник лазерного излучения | Raycus |
| Мощность лазера, Вт | 3000 | |
| Срок службы, моточасы | 100 000 | |
| Длина волны, Нм | 1080±5 | |
| Диаметр лазерного луча, μm | 50μm | |
| Сварочная голова | ZBTK SW3000S |
|
| ЛЦУ (красная точка) | есть | |
| Манипулятор | ||
| Радиус досягаемости, мм | 1850 | |
| Количество осей, шт | 6 | |
| Максимальный вес, кг | 25 | |
| Точность позиционирования, мм | ±0,05 | |
| Вес манипулятора, кг | 175 | |
| Степень защиты | IP54/IP67 | |
| Степень защиты (шкаф управления) | IP20/IP54 | |
| Сервопривод | AC | |
| Температура, ℃ | 0-45 | |
| Влажность (без конденсации), % | ≤80 | |
| Ускорение, м/с² | 4,9 (< 0,5 G) | |
| Движение оси 1, ° | ± 170 | |
| Движение оси 2, ° | +77/-160 | |
| Движение оси 3, ° | +165/-85 | |
| Движение оси 4, ° | ±190 | |
| Движение оси 5, ° | ±130 | |
| Движение оси 6, ° | ±360 | |
| Макс. скорость движения оси 1, °/сек | 220 | |
| Макс. скорость движения оси 2, °/сек | 180 | |
| Макс. скорость движения оси 3, °/сек | 200 | |
| Макс. скорость движения оси 4, °/сек | 360 | |
| Макс. скорость движения оси 5, °/сек | 360 | |
| Макс. скорость движения оси 6, °/сек | 410 | |
| Макс. крутящий момент оси 4, Hm | 50 | |
| Макс. крутящий момент оси 5, Hm | 50 | |
| Макс. крутящий момент оси 6, Hm | 30 | |
| Макс.момент инерции оси 4, кг/м 2 | 2,2 | |
| Макс.момент инерции оси 5, кг/м 2 | 2,2 | |
| Макс.момент инерции оси 6, кг/м 2 | 1,5 | |
| Общие характеристики | Импульсный источник питания | HF |
| Устройство охлаждения | Водяной чиллер |
|
| Потребляемая мощность, кВт | 13 | |
| Напряжение, В | AC380 | |
| Ток, A | 31 | |
| Вес (шкаф + робот + основание робота, без учета сварочной платформы), кг | 700 |
Оставить свой отзыв
Ваш отзыв поможет другим сделать выбор. Спасибо, что делитесь опытом!
Вопросов пока нет. Будьте первым!
Задать вопрос
Выполненные проекты и статьи о ROBOT XTW-3000/Raycus
 Как это было: показ станков для мебели и металла в нашем демо-зале
 Stankoff.ru на выставке «Металлообработка 2025»
 Снижение простоев сварочных роботов с помощью инновационных направляющих систем
 Давайте встретимся: присоединяйтесь к нам на выставке «Металлообработка 2025»
 Лучшие типы станков для нового металлообрабатывающего бизнеса: Топ 7
 Новости производства: искусственный интеллект оптимизирует роботизированную...
Есть вопросы по ROBOT XTW-3000/Raycus?

Из этой же категории
Дополните заказ сразу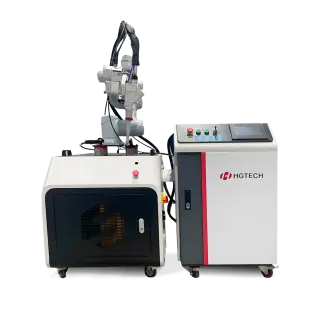

Сопутствующие товары


Рекомендуют пользователи
 HGTECH (Китай)
- Мощность лазера
- 3000 Вт
- Источник излучения
- Raycus


 XTLASER (Китай)
- Мощность лазера
- 1500 Вт
- Источник излучения
- Raycus
- Глубина расплава (нерж. сталь)
- 5 мм
- Глубина расплава (алюминий, медь)
- 2 мм
XTLASER (Китай)
- Мощность лазера
- 2000 Вт
- Источник излучения
- Raycus
- Глубина расплава (нерж. сталь)
- 7 мм
- Глубина расплава (алюминий, медь)
- 4 мм